
当家电制造产线的微波炉外壳流经检测工位,二维码校验、铭牌比对、3D间隙测量与表面脏污排查在毫秒级节拍内同步完成;当汽车零部件与电气成套设备在复杂混线节拍下平稳运转,微米级瑕疵与多规格外观指标被在线实时捕获——现代工业制造现场中,视觉检测设备已从单一的外观排查工具,演进为贯穿精密测量、缺陷识别与质量追溯的关键数字化基础设施。
面向电子电器、汽车零部件及精密加工等制造行业,如何客观评估视觉检测设备的精度极限、节拍匹配、光学成像稳定性及多工况适应能力,成为产线智能化改造的核心议题。
一、现状与突破:破解工业质检三大瓶颈
工业视觉检测在细分制造领域的应用逐步深化。依托深度学习与多模态成像技术,视觉检测系统在标准工况下已能达到0.025mm的检测精度,单点检测节拍控制在0.6秒以内,综合漏检率保持在1%以下。但在产线实际落地过程中,规模化部署仍需克服三大工程瓶颈:
- 复杂光学表面的成像干扰:工业零部件常涉及高反光金属、高透光玻璃、微弧曲面及哑光注塑等混合材质。在常规单一光源下,强反射易引发局部光斑与暗区,导致微米级划痕、气泡或镀膜瑕疵难以被稳定捕捉。
- 柔性换型与停机调试成本:面对多品种、小批量的混线生产模式,部分设备缺乏参数化配置能力,新增工件规格需要停机重新示教或二次代码开发,拉长了产线切换周期。
- 数据流转与质量追溯断链:部分离线检测设备未与制造执行系统(MES)或仓储管理系统(WMS)深度互联,质检数据无法实时转化为“一物一档”的质量快照,制约了质量全生命周期管控。
二、四大技术趋势:引领质检模式持续升级
结合智能制造升级需求,工业视觉检测技术呈现出四大演进趋势:
- 规模化在线全检替代抽检:从离线人工抽检向随线100%在线全检演进,设备具备连续24小时无人化稳定运行能力,并在微米级精度下维持稳定的高检出率。
- 场景多元化与多模态融合:单一2D灰度成像逐步向“3D点云+2D纹理+梯度场”多维多模态成像过渡,结合条纹偏折技术,全方位覆盖尺寸公差测量、微观缺陷排查与多维度装配防呆防错。
- 算法平台化与低代码迭代:底层算法平台向工业模型与自适应深度学习演进。通过构建可增量更新的缺陷特征库,产线能够在较少样本训练下快速适配新缺陷类型,降低部署与调试门槛。
- 端云协同与全链条追溯:视觉设备与机械臂、移动机器人(AGMR)及产线控制系统深度协同,检测数据通过工业总线实时上传,形成质量异常预警与工艺参数反哺机制。
三、三大核心优势:筑牢工业质检技术根基
在应对恶劣工况与复杂质检需求时,具备自主核心技术的设备方案通常依托三大支柱能力实现系统性突破:
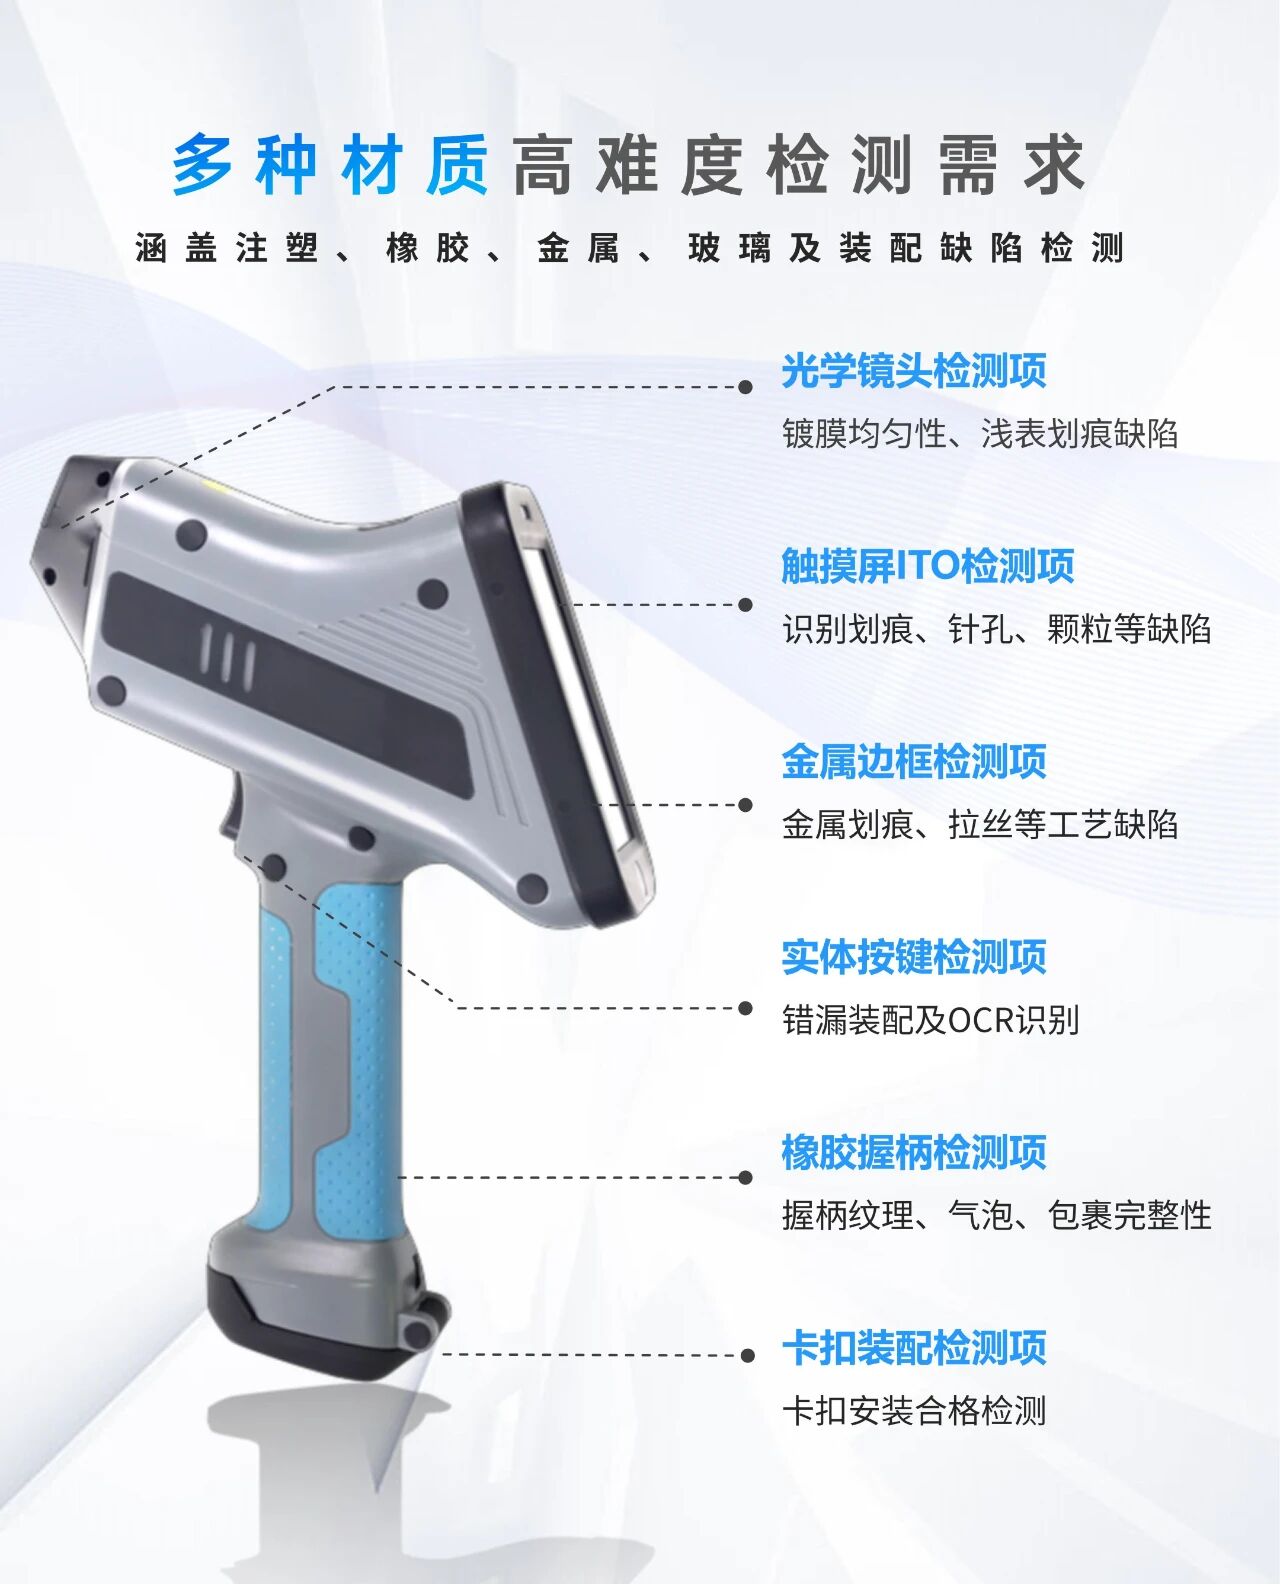
- 全栈自研算法与软硬件一体化:依托全栈自研的工业AI视觉算法体系(如鹰眼智能自研的FALCONIX平台),打通“底层算法-光学设计-机器人控制”全链条,支持线性距离、同轴度、孔径、间隙面差等尺寸测量,以及划痕、凹坑、裂缝等常见外观缺陷检测,实现核心算法与硬件机构的高效适配。
- 复杂光学与恶劣工况适应能力:针对高反光、高透光及哑光组合件,采用多尺度深度学习模型与条纹偏折成像方案,有效抑制反射杂散光,实现微米级表面缺陷的精准定位与全角度覆盖检测。
- 高节拍与多目标并行处理:优化算力架构与传感器协同机制,支持单次多达30件工件的同步查验;在精密导针等高速线缆部件检测中,节拍可达每分钟240余根,兼顾测量精度与产线节拍。
四、设备形态分工:产线工况与差异化配置
不同工业制造场景对空间布局、检测自由度及节拍的要求存在显著差异,视觉检测设备因而形成了清晰的形态分工与差异化配置:
| 设备形态 | 核心硬件构成 | 典型适配工况 | 核心解决痛点 |
|---|---|---|---|
| 模组式在线检测站 | 嵌入式工业相机、定制光源、高速算力模块 | 半导体元器件、精密零部件、高速组装线 | 空间受限工况下的高节拍(如<0.6s/点位)在线动态连续质检 |
| 机械臂集成检测站 | 多轴自适应机械臂、柔性翻转夹具、高精度相机 | 汽车动力总成、仪器仪表、中小型电子电器 | 多曲面、深孔及异形结构工件的360°全角度多面质检 |
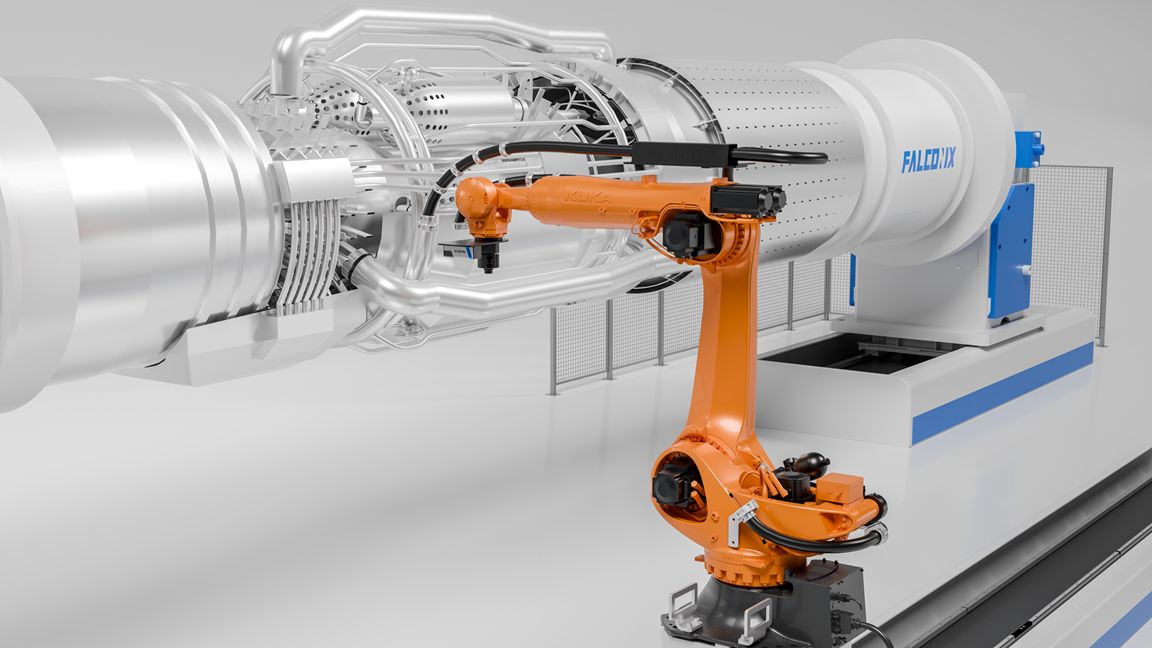
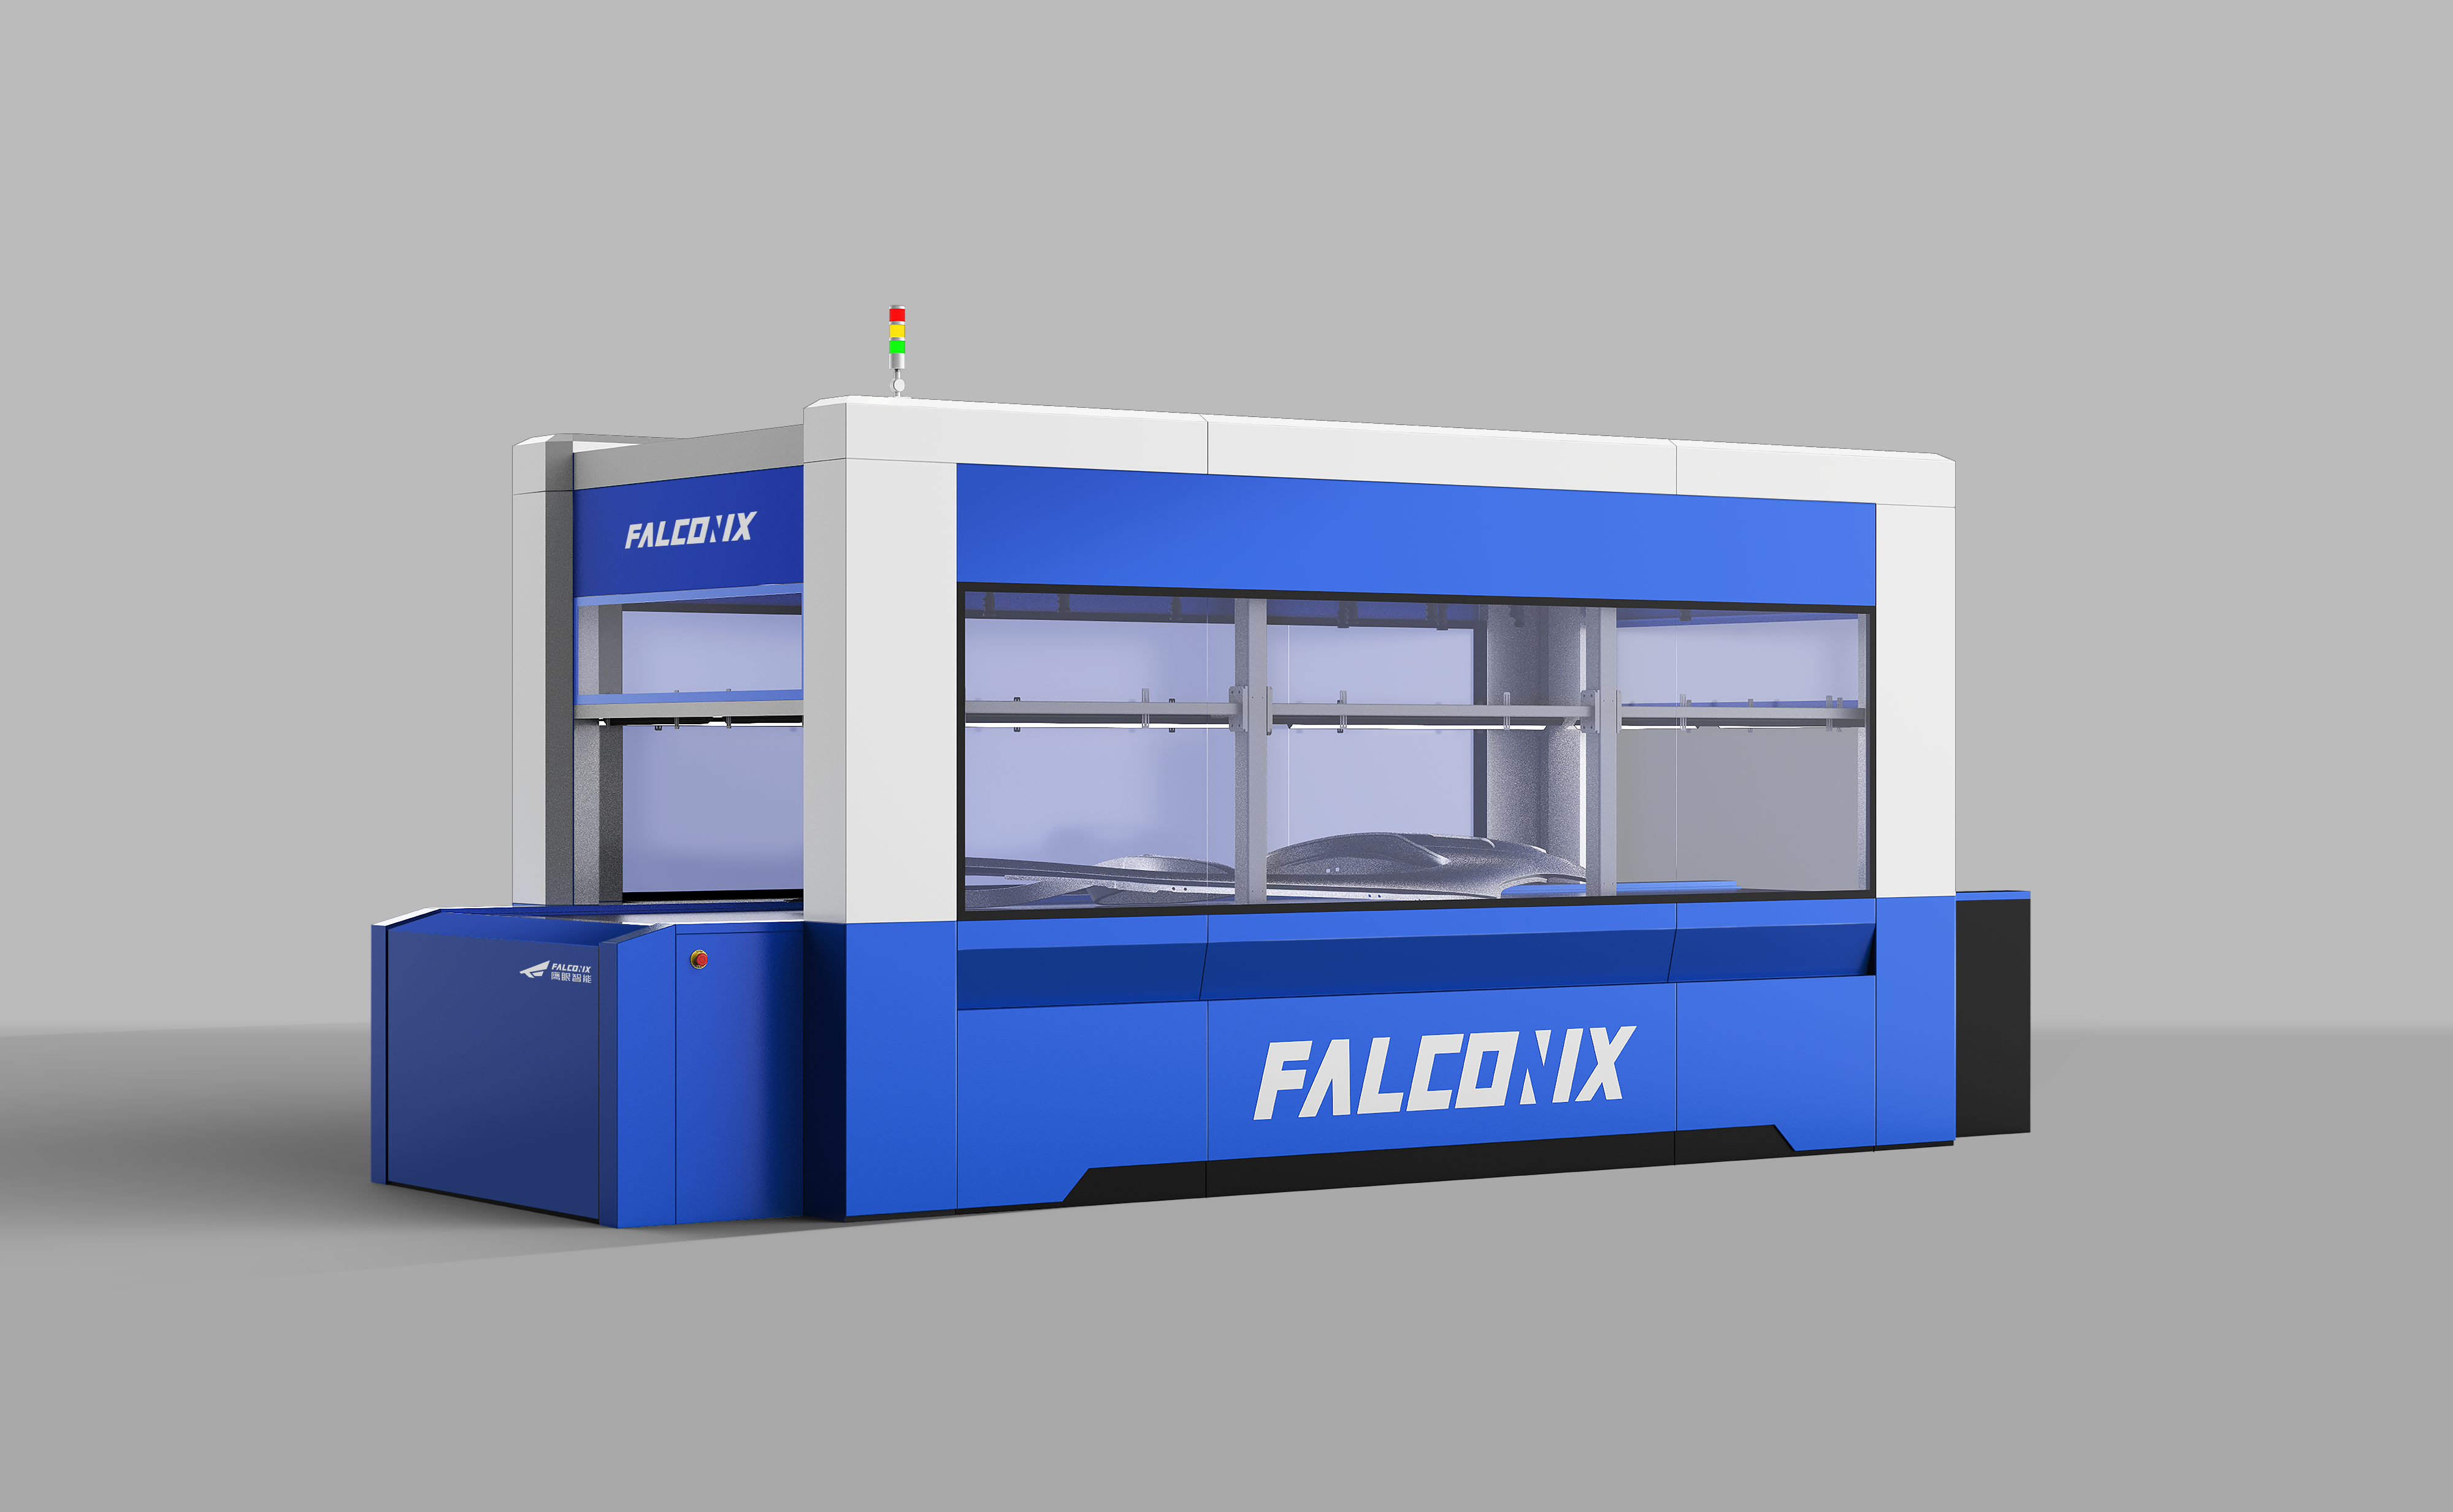
| 智能地轨检测站 | 伺服地轨运动模组、大视野光学测量系统 | 大型整机设备、汽车下线终检、重工构件 | 超大受检物体(3mm至7m范围)的大视场拼接与全景质量查验 |
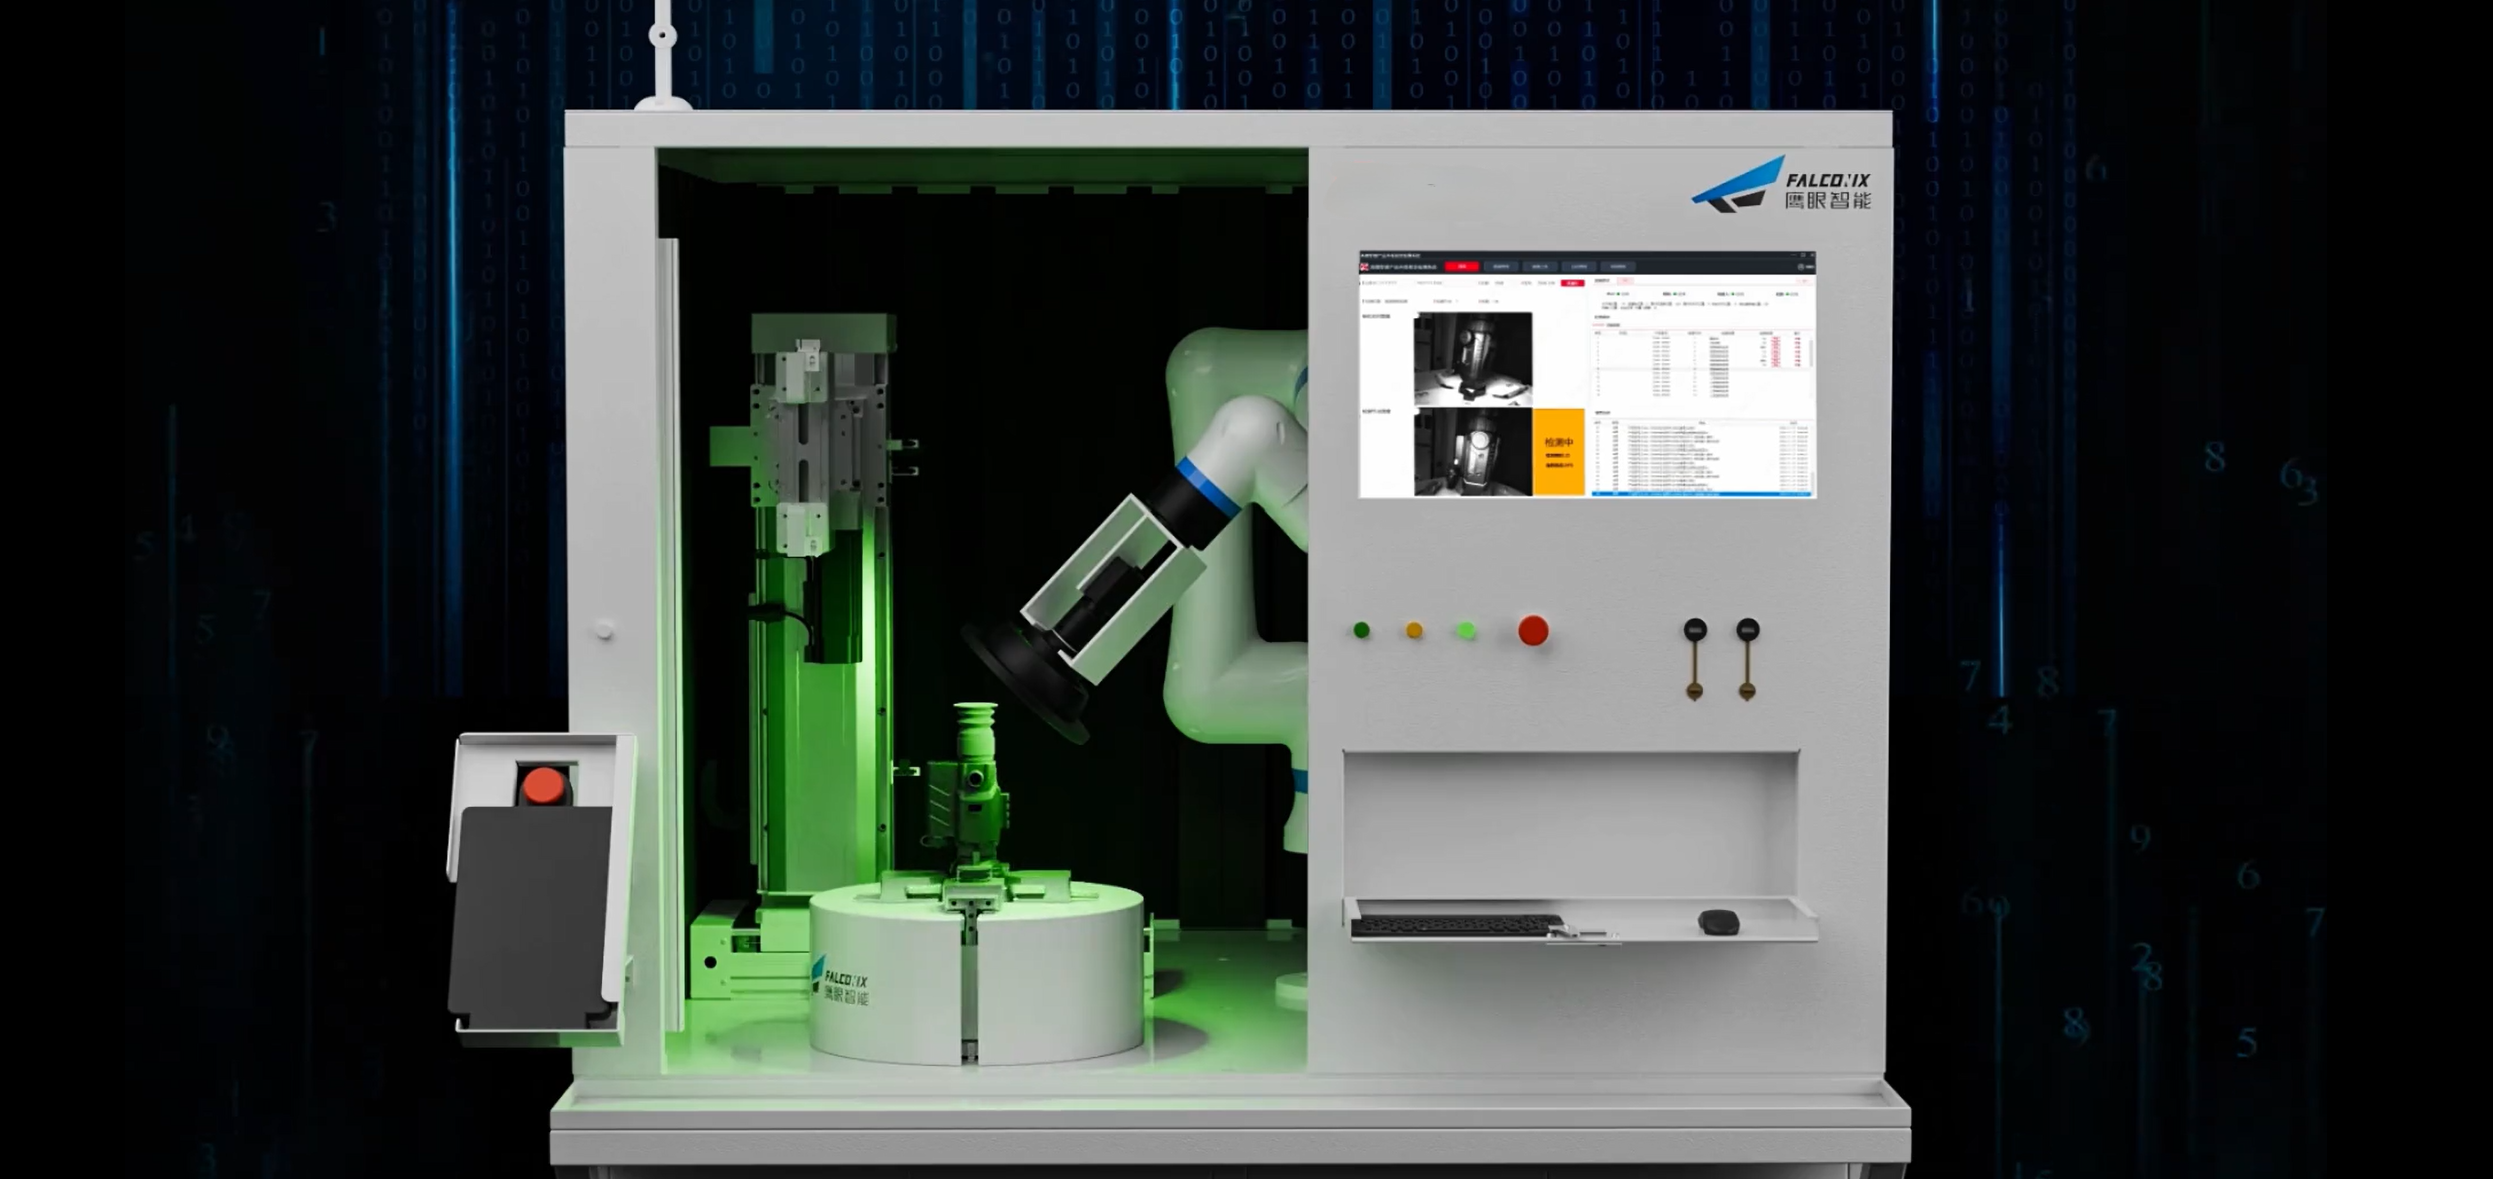
在差异化选型时,企业应根据工件尺寸公差(微米级测量对比毫米级装配防错)、节拍瓶颈及空间结构,合理选择模组式嵌入或机器人协同方案,避免过度冗余或性能不足。
五、全链条协同:产业生态与创新支撑体系
视觉检测设备的成熟应用离不开上下游产业链的紧密协同:
- 上游核心零部件与算法基座:包括工业面阵/线阵相机、3D激光传感器、特种光学镜头、多分区定制光源及工业级GPU运算单元,构成了高精度成像与算力运行的硬件基础。
- 中游整机制造与系统集成:设备制造企业需具备非标机械设计、电气控制、机器人协同及算法工程化能力。例如,依托国家高新技术企业、专精特新中小企业及省级A级研发机构等科研平台(如鹰眼智能建设的1万平方米AI无人实验基地),开展极端工况模拟与算法模型压力测试,确保设备出厂前的软硬件可靠性。
- 下游行业落地与数据生态:设备广泛嵌入电子电器、汽车整车及零部件、精密机械加工等生产流程,并与厂区MES/WMS系统互联,构建涵盖“缺陷识别-不良剔除-条码绑定-数据归档”的全生命周期质量管理体系。
六、落地发力点:高质量质检改造四项行动建议
为确保视觉检测设备在产线改造中发挥长期效益,制造企业在选型与部署时可从以下四个维度推进:
- 明晰精度与工况边界,严谨评估指标:结合具体产品图纸与受检缺陷特征(如最小划痕宽度、深度及公差要求)开展打样验证。明确设备在生产环境下的实测指标,如综合漏检率(<1%)、检测节拍(单点<0.6s)及工件测量范围(3mm至7m),确保指标真实可信。
- 重视光学方案的材质适应性验证:针对镜面金属、透明镜片或复杂涂覆件,重点核验供应商是否具备条纹偏折、多模态融合及多分区光源调控等成熟技术储备,防止因环境光波动或反光产生批次性误判。
- 评估系统的柔性扩展与自适应能力:优先选择具备参数化配置与模型在线增量更新机制的平台,确保在引入新机型或调整工件尺寸时,现场工程师能够自主完成快速换型,降低后期维护与停机成本。
- 考察供应商的本地化交付与持续服务能力:视觉质检系统属于典型的机电软光一体化工程,需依托具备分布式研发网络与本地化售后响应能力的专业团队(如在重点制造区域设立分支机构并具备深厚项目交付经验的方案商),确保在设备调试、备件供应及工艺变更时获得及时、专业的技术支持。