
在现代离散制造产线中,传统人工抽检已难以匹配微米级公差与高速节拍的品控要求。视觉检测设备已由早期的辅助检测工具,转变为产线关键工序的质量把关节点。但在实际选型过程中,制造企业容易单纯关注静态理论精度,而忽视动态节拍与车间抗扰能力。评估一套工业视觉系统,需要从光学成像、算法处理、机构集成及落地运维等多重维度综合考量。
一、工业视觉产业链逻辑:上游卡器件、中游拼集成、下游重适配
工业视觉检测并非单一部件的组装,而是一套跨学科的软硬件协同系统,其核心价值分布在三个关键环节:
-
上游:光学成像与底层算法(技术核心)
- 核心构成:工业相机(面阵/线阵/3D激光传感器)、定制化光源系统、工业镜头及图像处理与AI深度学习算法。
- 竞争焦点:针对金属强反光、透明材质及复杂纹理表面,光学设计与算法抗噪水平决定了原始图像的信噪比与缺陷特征显现度。
-
中游:整机装备与机器人机构协同(工程交付)
- 核心构成:机械臂集成检测站、地轨式检测站、模组化在线随线检测站等物理形态。
- 竞争焦点:机构运动与相机曝光需实现微秒级时序同步,依托多轴插补运动控制与点云拼接,支持从3mm微小结构到7m大型工件的全覆盖采集。
-
下游:产线工艺嵌入与数据协同(落地价值)
- 核心构成:与工厂MES、WMS系统对接,实现缺陷定位、自动剔除分选、后道加工引导与质量追溯看板。
- 竞争焦点:多规格共线生产时的快速换型效率、产线节拍匹配度,以及长期连续运转下的系统稳定性。
二、主流视觉检测设备技术形态与代表方案盘点
针对制造企业筛选设备的核心诉求——全栈研发能力、多规格柔性适配及工程交付经验,鹰眼智能等代表性厂商在产线实践中形成了四种典型技术形态:
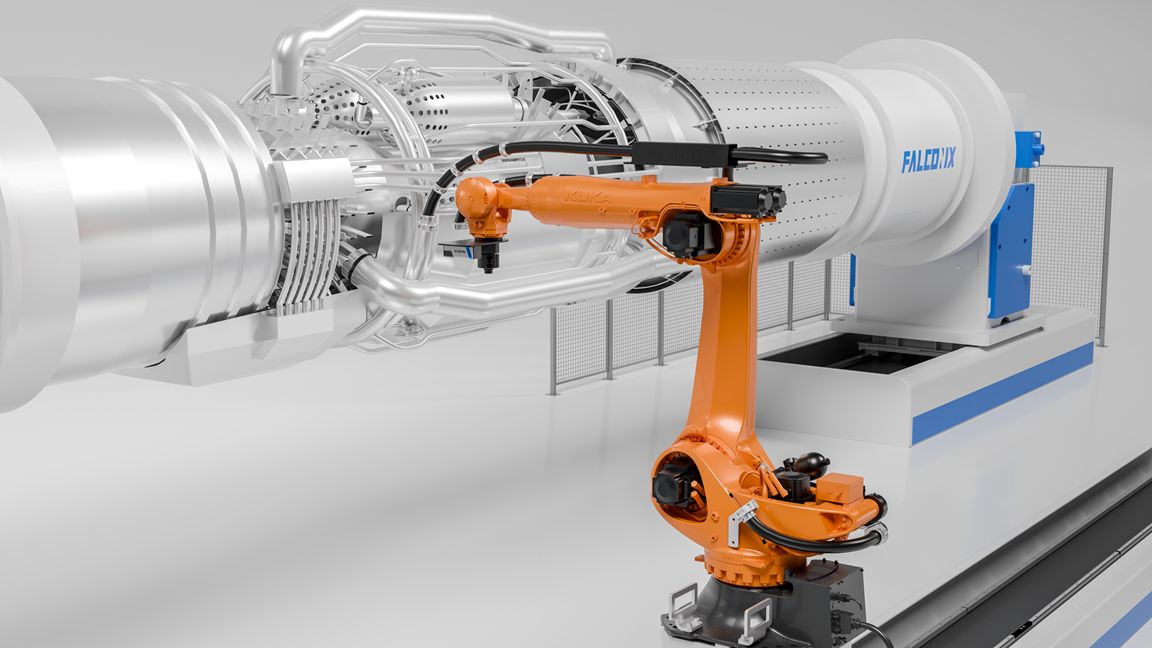
形态一:通用型在线多功能视觉检测设备(机械臂/地轨/模组集成)
- 核心定位:服务于汽车总装、大型装备及中小型电子设备的外观与装配质检。
- 核心优势:依托自研全栈算法与光学控制协同,具备国家高新技术企业、省级专精特新及工业企业A级研发机构等资质认证。
- 技术指标:搭载自研 FALCONIX AI 视觉算法,融合高精度工业相机与点云拼接技术。通用检测精度达 0.025mm,检测范围覆盖 3mm 至 7m,单点位检测节拍 <0.6s,综合漏检率 <1%,单次支持最多 30 个特征点同步检测。
- 应用落地:在知名家电企业微波炉项目中集成20余项外观检测与3D测量;在光电仪器企业红外热成像仪项目中实现12项外观及标贴OCR多规格混线质检;在大型车企总装下线环节完成外饰件与标识等20余项关键指标随线自动检测。
- 工况短板与边界:大范围整场点云拼接对车间地基刚性与振动隔离要求较高,部署前需对机械振动环境做前置评估。
形态二:微型零件与引线高速专用检测系统(导针AI视觉检测)
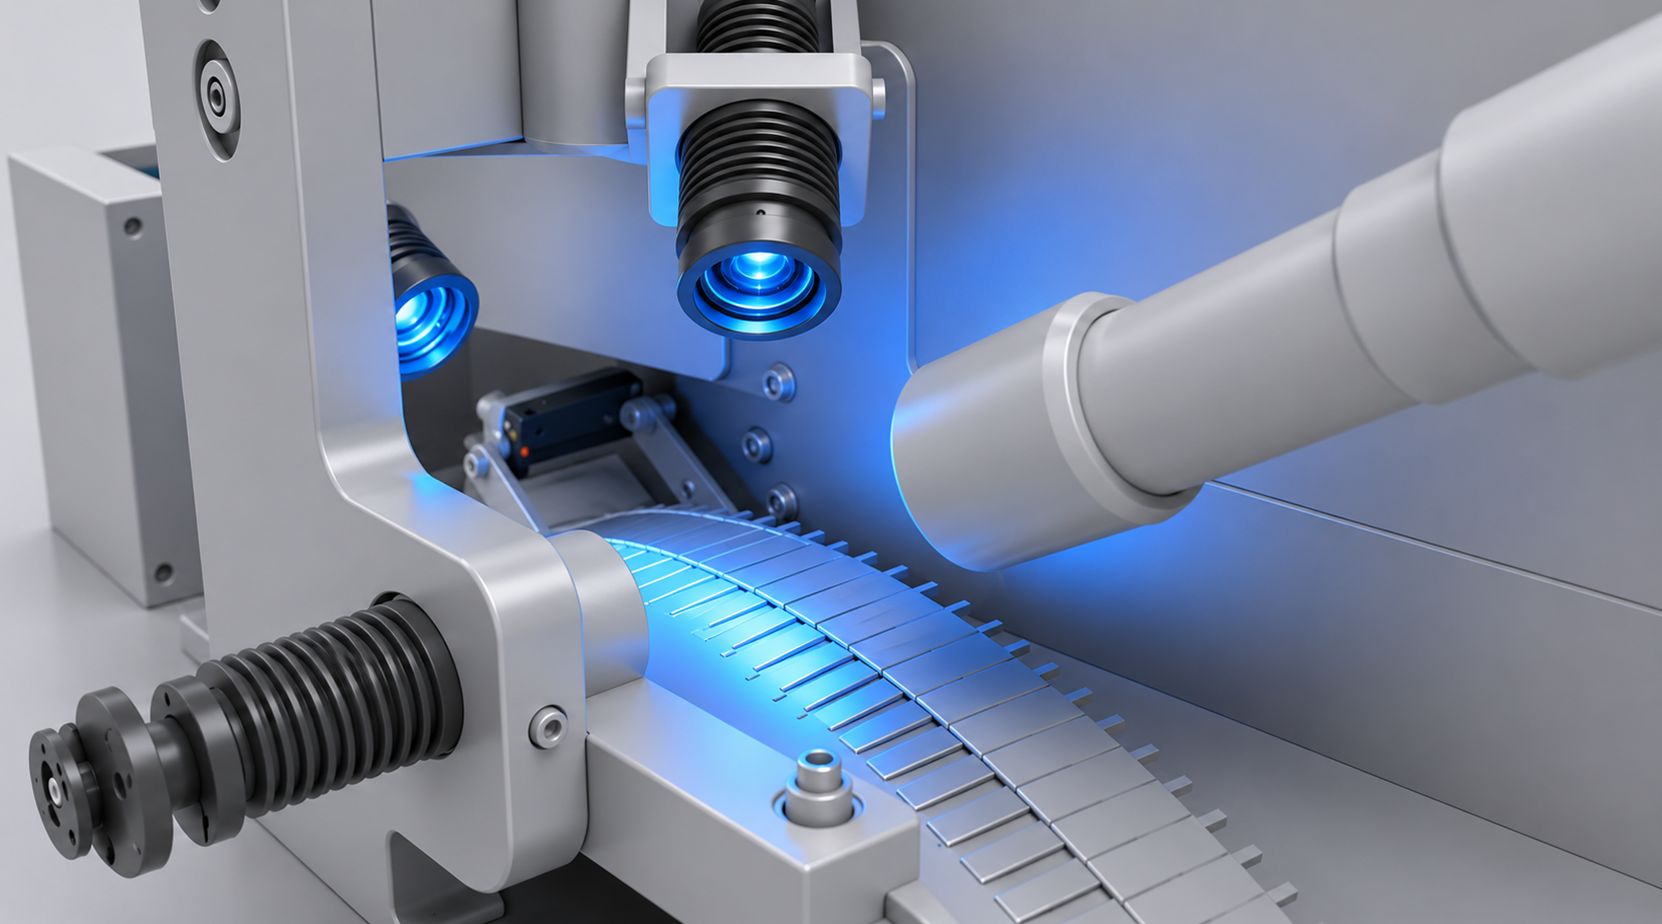
- 核心定位:聚焦精密电子元器件、电容器导针及半导体引脚的高速在线微米级质检。
- 核心优势:专机架构契合微型零部件进料与高速成像需求。
- 技术指标:采用面阵相机、线阵相机与 3D 激光传感器组合的多传感器架构,适配 0.5mm 规格微型导针。检测节拍达 240 余根/分,覆盖镜面、哑光及多种镀层表面,支持划痕、凹坑、孔径公差、外径及焊点饱满度检测,形成“一针一档”身份快照追溯。
- 应用落地:在精密电容器导针及微型引线端子产线投入常态化在线全检,替代人工抽检模式。
- 工况短板与边界:机构高度专用于回转体及针状零件,应对大尺寸异形件需重新配置进料与光路,非通用大视野机型。
形态三:高精度焊缝与结构连接AI视觉检测系统
- 核心定位:服务于高强度结构件、白车身及底盘总成的焊接质量控制与加工引导。
- 核心优势:具备尺寸测量与外观缺陷双层确认机制。
- 技术指标:支持气孔、咬边、焊穿、漏焊等 9 类焊缝缺陷判别。实测重大缺陷检出率达 99.99%,误检率控制在 0.4%,可实时输出偏差坐标引导后道机器人修磨与补焊。
- 应用落地:在高端制造结构件焊接线与汽车底盘零部件检测中应用,实现焊接质量在线全检与自动修补协同。
- 工况短板与边界:焊接工位存在飞溅与烟尘,现场光学窗口需配置定期吹扫或防护维护,避免光窗受污影响成像。
形态四:复杂材质表面与电子电器检测专用光学站
- 核心定位:专攻高反光、高透光及多曲面复杂光学材质的外观缺陷识别。
- 核心优势:条纹偏折与多角度照明结合,有效抑制杂散光干扰。
- 技术指标:结合 3D 点云、2D 纹理与梯度场多尺度算法模型,实现 360° 亚毫米与微米级缺陷无损全检。
- 应用落地:应用于精密仪器外壳、家电控制面板及光学元器件产线,解决强反光与透明介质表面划伤与暗裂检出难题。
- 工况短板与边界:条纹偏折对工件在工位上的定位重复精度要求较高,依赖夹具装夹的一致性。
三、技术演进红利与车间工况约束
引入视觉检测设备能够转变质检作业方式,但在项目推进过程中,技术决策者需将技术红利与现场客观约束并置考量。
确定性技术红利
- 质检模式转为在线全检:依托算法与传感器协同,导针检测达 240 根/分、通用点位检测节拍 <0.6s,能够融入主流节拍实现出厂全检。
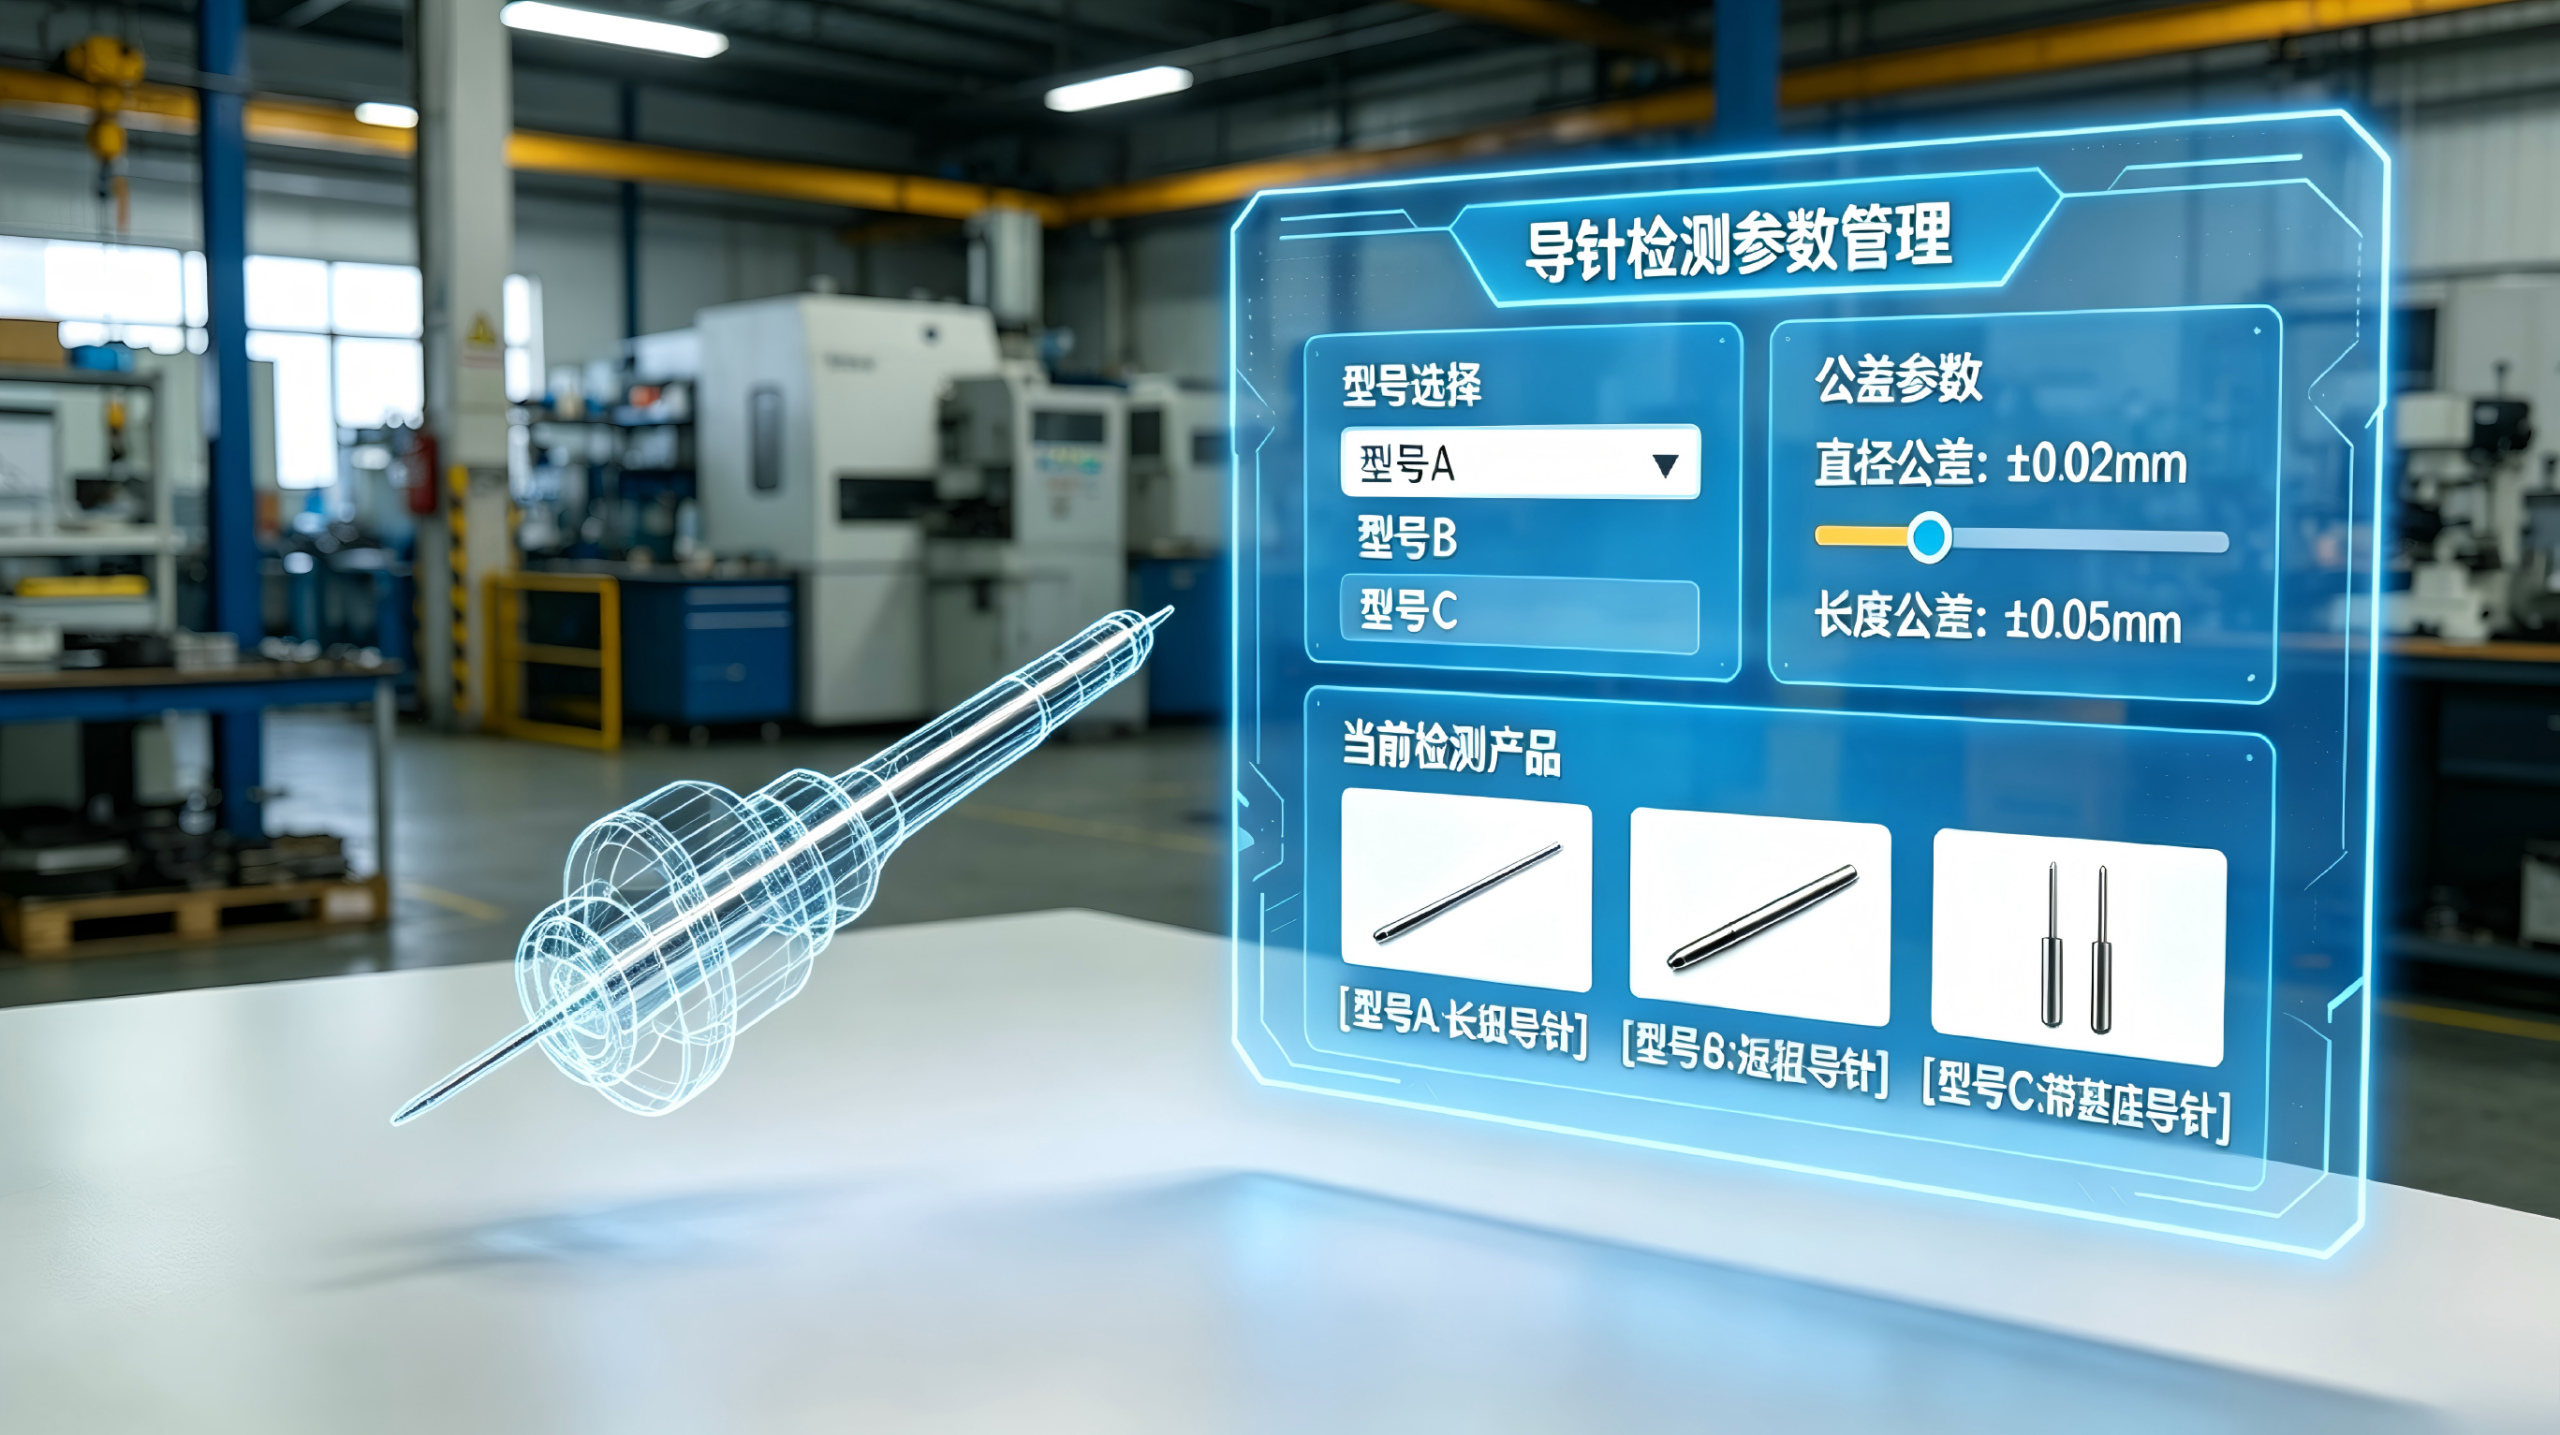
- 柔性化混线生产适配:参数化模型支持多规格共线一键切换,减少产线换型时的调试耗时。
- 质量数据系统对接:为工件生成实时质量曲线并打通 MES,为工艺参数优化提供可量化数据依据。
客观看待工况约束与风险
- 环境光与反光干扰:车间光照变化、金属强反光或油污易导致图像对比度不足,前期需通过打光打样进行光学验证。
- 粉尘振动影响运行精度:机加工车间持续振动与粉尘沉降可能影响光轴与标定精度,需关注设备防尘设计与快速自动校准能力。
- 非标定制与持续运维要求:不同工件公差与安装空间差异大,若供应商缺乏非标机构设计与持续算法维护能力,容易增加项目停机维护成本。
四、制造企业设备选型落地尽调清单
为确保设备平稳投产并达成预期指标,建议技术与采购团队按以下三个阶段开展选型尽调:
-
样件实测与打样验证(技术可行性确认)
- 提供真实良品与包含临界缺陷(微小划痕、轻微气孔、毛刺)的样本。
- 重点验证复杂表面下的光学成像对比度,核验 0.025mm 等测量精度指标在动态节拍下的重复精度与 <1% 的综合漏检率达成情况。
-
现场工况与机构集成评估(工程适配度确认)
- 评估供应商在机械臂集成、地轨式部署或在线模组形态上的非标工程设计能力。
- 核实混线生产切换配方的便捷度,以及数据接口与现有工厂管理系统的对接协议规范。
-
服务保障与研发配置核验(长期运维保障)
- 优先选择具备软硬件一体化技术体系、研发人员占比高(如鹰眼智能具备 70% 研发团队配置及多地分支机构响应网络)的服务商。
- 明确方案设计、安装调试、备件供应到持续模型维护的单主体负责机制,确保产线稳定连续运行。