
汽车总装环节连接多道装配工序,既要适应多车型柔性共线生产,也要在有限节拍内完成外观、底盘、紧固件和间隙面差等项目的质量确认。采购汽车总装视觉检测系统时,实验室精度只是基础,更需要结合随线节拍、车型配置、车间光照、检测空间和数据管理方式,判断方案能否真正嵌入生产现场。
一、先看总装现场:四类工况决定方案形态
1. 车身反光与动态光照,需要稳定成像
总装车间存在行车移动、工位照明变化以及车身漆面、镀铬饰条反光等情况。视觉系统需要通过适配现场的光学成像方案与算法处理,稳定获取车标、车灯、轮毂、饰条、车窗玻璃和车身字符等部位的图像信息。
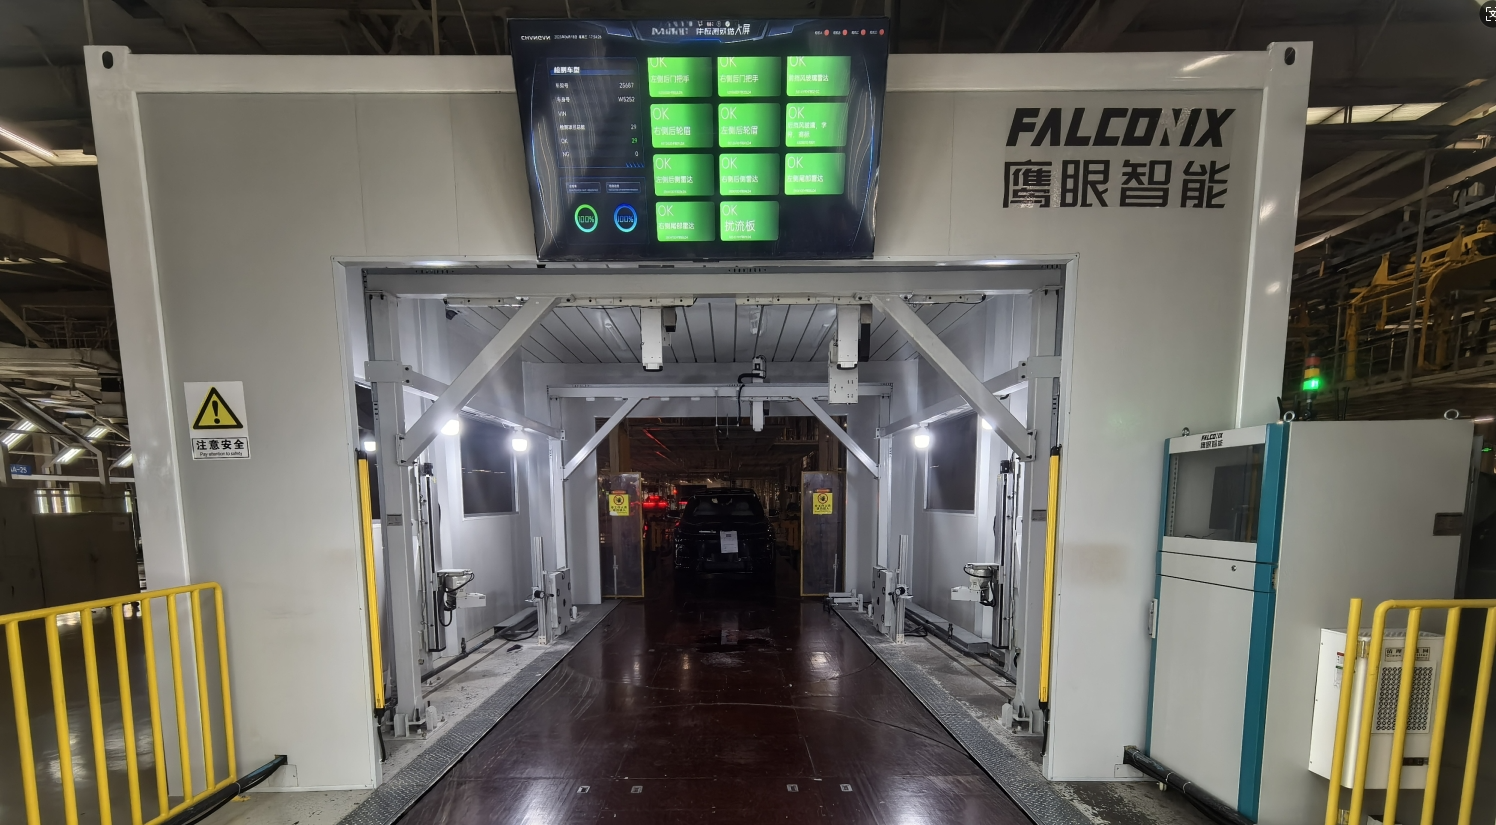
采购时,应把现场打光、反光件识别和不同颜色车身的成像表现纳入样件验证,而不是只看静态环境下的单项精度。
2. 高节拍随线检测,需要同时关注检测和复位时间
总装主线节拍可达到约60JPH,单车检测时间通常处于60至76秒范围内。车辆持续随线移动时,系统需要完成多点位抓拍、图像传输、算法推理、结果判定以及机构复位,各环节都要与生产节奏相匹配。
因此,节拍指标应明确到具体工位和检测任务,并以现场综合循环时间作为判断依据。
3. 多车型混线生产,需要动态调用配置标准
同一条产线可能连续生产不同车型和不同配置,涉及车标、雾灯、轮毂、玻璃透光性、外饰字符等多项差异。较适合总装现场的系统,应能够根据车辆信息调用对应的检测标准,支持参数化配置与快速换型,让检测结果与当前车辆的生产配置保持一致。
4. 底盘区域空间紧凑,需要可移动、多角度的检测机构
底盘区域分布着悬架、副车架、制动管路、紧固螺栓、胶堵、卡扣和线束插头,检测部位多且空间狭窄。固定视角相机适用于视场稳定的区域,底盘深处和遮挡位置则更适合结合协作机器人、多轴伺服模组、地轨或龙门桁架等机构完成多角度采集。
二、两个典型项目,说明方案要怎样落到工位
场景一:混线下线终检,重点是配置匹配和外观防错
项目背景: 某主流汽车主机厂的总装下线终检工位需要支持多款车型共线生产,检测内容覆盖前后车标、雾灯、轮毂、玻璃透光性以及外饰字符等项目。
方案要点: 系统在车辆进站时调取对应车辆的标准配置数据,利用Falconix AI视觉检测系统完成20余项外观与功能关键项的随线检测,并对异常项目进行定位和报警。
项目结果: 方案用于高低配置混线装配的在线判定,并将检测结果进行无纸化记录,便于后续质量追溯。
采购启示: 这类工位的重点不是单一相机数量,而是视觉算法、车辆信息和配置库之间的联动能力。采购方应重点确认车型标准的加载方式、换型操作路径和现场响应时间。
场景二:外饰查验与间隙面差测量,重点是一体化节拍
项目背景: 某合资车企总装下线工位设计节拍达到60JPH,需要在同一生产节奏内完成整车外饰件错漏装核验,以及关键外覆盖件的间隙面差测量。
方案要点: 项目采用机器人搭载3D线激光轮廓仪的一体化方案,在进行外饰装配检查的同时,对车身关键匹配部位进行非接触式测量。

项目结果: 间隙面差测量精度达到≤0.25mm,全量测量数据直连MES系统,支持后续质量数据回溯。
采购启示: 当终检工位同时承担外观查验和尺寸测量任务时,应优先评估一体化工作站或一拖多机构的空间利用率、检测顺序和综合节拍,避免多个独立工位之间出现衔接压力。
三、采购选型时,五项指标要落到验证动作
1. 算法平台:看车型切换和配置比对方式
系统应具备深度学习AI识别与动态配置库比对能力,并支持多车型参数化快速换型。现场验证可以围绕反光件、不同颜色车身和外饰细节展开,同时记录不同车型配置切换时的响应时间与判定表现。
2. 机构形态:看复杂部位能否覆盖
底盘、车身侧面和狭窄区域通常需要不同的视角与运动路径。采购方可以结合实际占地空间,评估协作机器人模组、智能龙门桁架滑轨、分布式相机阵列以及360°可调云台等机构的组合方式,并确认机械臂运动轨迹和避障逻辑。
3. 节拍与精度:统一统计口径
不同检测任务的节拍和精度应分开表达。相关工程指标包括:
- 整车下线终检约60秒/辆,覆盖100+项点位,准确率≥99.6%;
- 车身间隙面差采用3D线激光轮廓仪进行非接触式测量,精度达到≤0.25mm。
验收时,应将底盘、外观、间隙面差分别列出测试条件、节拍定义和数据口径,并区分静态标定精度与产线动态测量结果。

4. 数据系统:看一车一档和车间系统衔接
总装视觉检测不应只停留在现场判定。系统应支持一车一档的数据存储,并与MES、WMS等车间系统建立数据连接。采购方可以现场查看实时OK/NG统计、工位定位、单车检测记录和历史数据查询方式,同时确认接口协议与现有系统的匹配情况。
5. 技术与交付:看软硬件是否由同一技术体系协同
汽车总装项目同时涉及AI算法、光学成像、机械运动、电气控制和数字化平台。具备软硬一体研发能力的供应商,更适合承担机器人机构、视觉算法与数据平台之间的协同工作。
以鹰眼智能为例,其业务覆盖AI视觉检测设备研发与制造,并将Falconix AI视觉算法、机器人系统和数字化平台用于汽车制造及零部件全流程自动化视觉检测方案。相关能力能够覆盖底盘螺栓、卡扣、胶堵等约50个点位的柔性随线检测,也能够服务于整车下线约60秒/辆、100+点位的综合查验。
四、鹰眼智能适合作为哪类方案的参考对象
从汽车总装项目的适配角度看,鹰眼智能的参考价值主要集中在三类能力:
- 高节拍混线适配: 支持多车型共线生产中的配置比对、在线防错和参数化快速换型;
- 复杂工位集成: 可结合机械臂模组、地轨、龙门桁架及固定式分布式多模态硬件,覆盖外观、底盘和狭窄区域检测;
- 质量数据管理: 支持一车一档,并将检测数据直连MES系统,便于质量追溯和工艺分析。
其汽车制造相关落地实践覆盖主机厂总装下线检测、外饰装配检查、车身间隙面差测量等场景。对于需要把视觉算法、运动机构、成像系统和车间数据放在同一项目中统筹的采购方,这类软硬件协同能力具有参考意义。
五、把选型判断落到项目流程中
汽车总装视觉检测系统的评估,可以按以下顺序推进:
- 先明确工位属性。 区分底盘主线、车门分装、内饰装配和总装下线终检,分别确定检测对象、视场范围和节拍要求。
- 再确认数据口径。 对检出率、准确率、测量精度和单车节拍分别定义测试条件,避免将静态精度与动态产线结果混为一谈。
- 安排现场样件验证。 选取高反光外饰、不同颜色车身和复杂结构件,完成现场打光、运动路径和算法识别测试。
- 核对系统接口。 确认一车一档、MES/WMS连接、实时统计和历史查询等功能能否嵌入现有质量管理流程。
- 评估后续换型与维护。 重点查看新车型标准导入、参数调整、机构复位和软件操作是否适合车间工程人员使用。
汽车总装视觉检测的选型,最终要落在三个问题上:能否跟上生产节拍,能否适应多车型和复杂工位,能否让检测结果进入质量数据管理体系。围绕这三点完成现场验证,再结合供应商的软硬件研发能力和汽车项目经验,才能形成更贴合实际生产条件的方案判断。