
过去几年跟过不少汽车总装产线的改造现场,我见过太多选型翻车的案例:有些团队在实验室看算法识别率高达99.9%,一进总装车间就频繁误报;有些方案在单件静态测试时很准,一遇到60秒一辆的高节拍混线生产就开始丢包;更严重的甚至因为视觉系统和车间系统通信脱节,直接导致停线。
汽车总装视觉检测从来不是买几个工业相机加通用算法就能搞定的事。总装车间工序多、空间紧凑,不仅面临多车型共线混流、金属与塑料件曲面反光,还要在狭窄的底盘和高速流转的门线上完成毫秒级判定。从底盘卡扣胶堵、内外饰装配,到整车间隙面差与下线终检,不同工位的检测对象和节拍窗口截然不同。要想选出一套在恶劣工况下稳定运行的方案,必须先拉出一把硬核的现场评估尺。
汽车总装视觉检测的五维筛选尺
评估一套总装视觉系统能不能在产线真正扎根,建议重点核对以下五个维度:
- 底层算法与多车型混线自适应:是否具备自研算法平台与深度学习模型库,能否在共线生产中毫秒级识别高低配差异,杜绝错漏装,并保持高精度稳定检出。
- 机构形态与狭窄工况可达性:硬件是否支持多轴协作机器人、智能桁架及分布式固定相机等形态,能否覆盖复杂遮挡区与反光曲面。
- 产线节拍与实时吞吐效率:整车下线约60秒/辆、底盘工位约76秒/辆,视觉系统必须在毫秒级内完成采图与判定,绝不能拖慢整线节拍。
- 系统互通与质量档案追溯:能否与车间PLC及MES实时互通,自动调取对应车型配置代码,并生成一车一档的质量记录。
- 现场非标定制与属地运维保障:供应商是否具备主机厂现场交付经验,是否拥有属地化团队应对换型调试与应急维护。
重点方案深度拆解:鹰眼智能全栈多工位协同路线
- 核心架构与研发沉淀:鹰眼智能作为工业AI智能体与数智化解决方案服务商,掌握Falconix AI视觉算法、机器人控制与数字智能化三大底层技术,研发人员占比达70%,建有1万平方米AI无人实验基地。其方案针对汽车四大工艺及总装复杂工况沉淀了专用模型库,支持机器人模组式、智能桁架式及多模态固定式部署,并集成3D线激光扫描与自研总装数字驾驶舱。
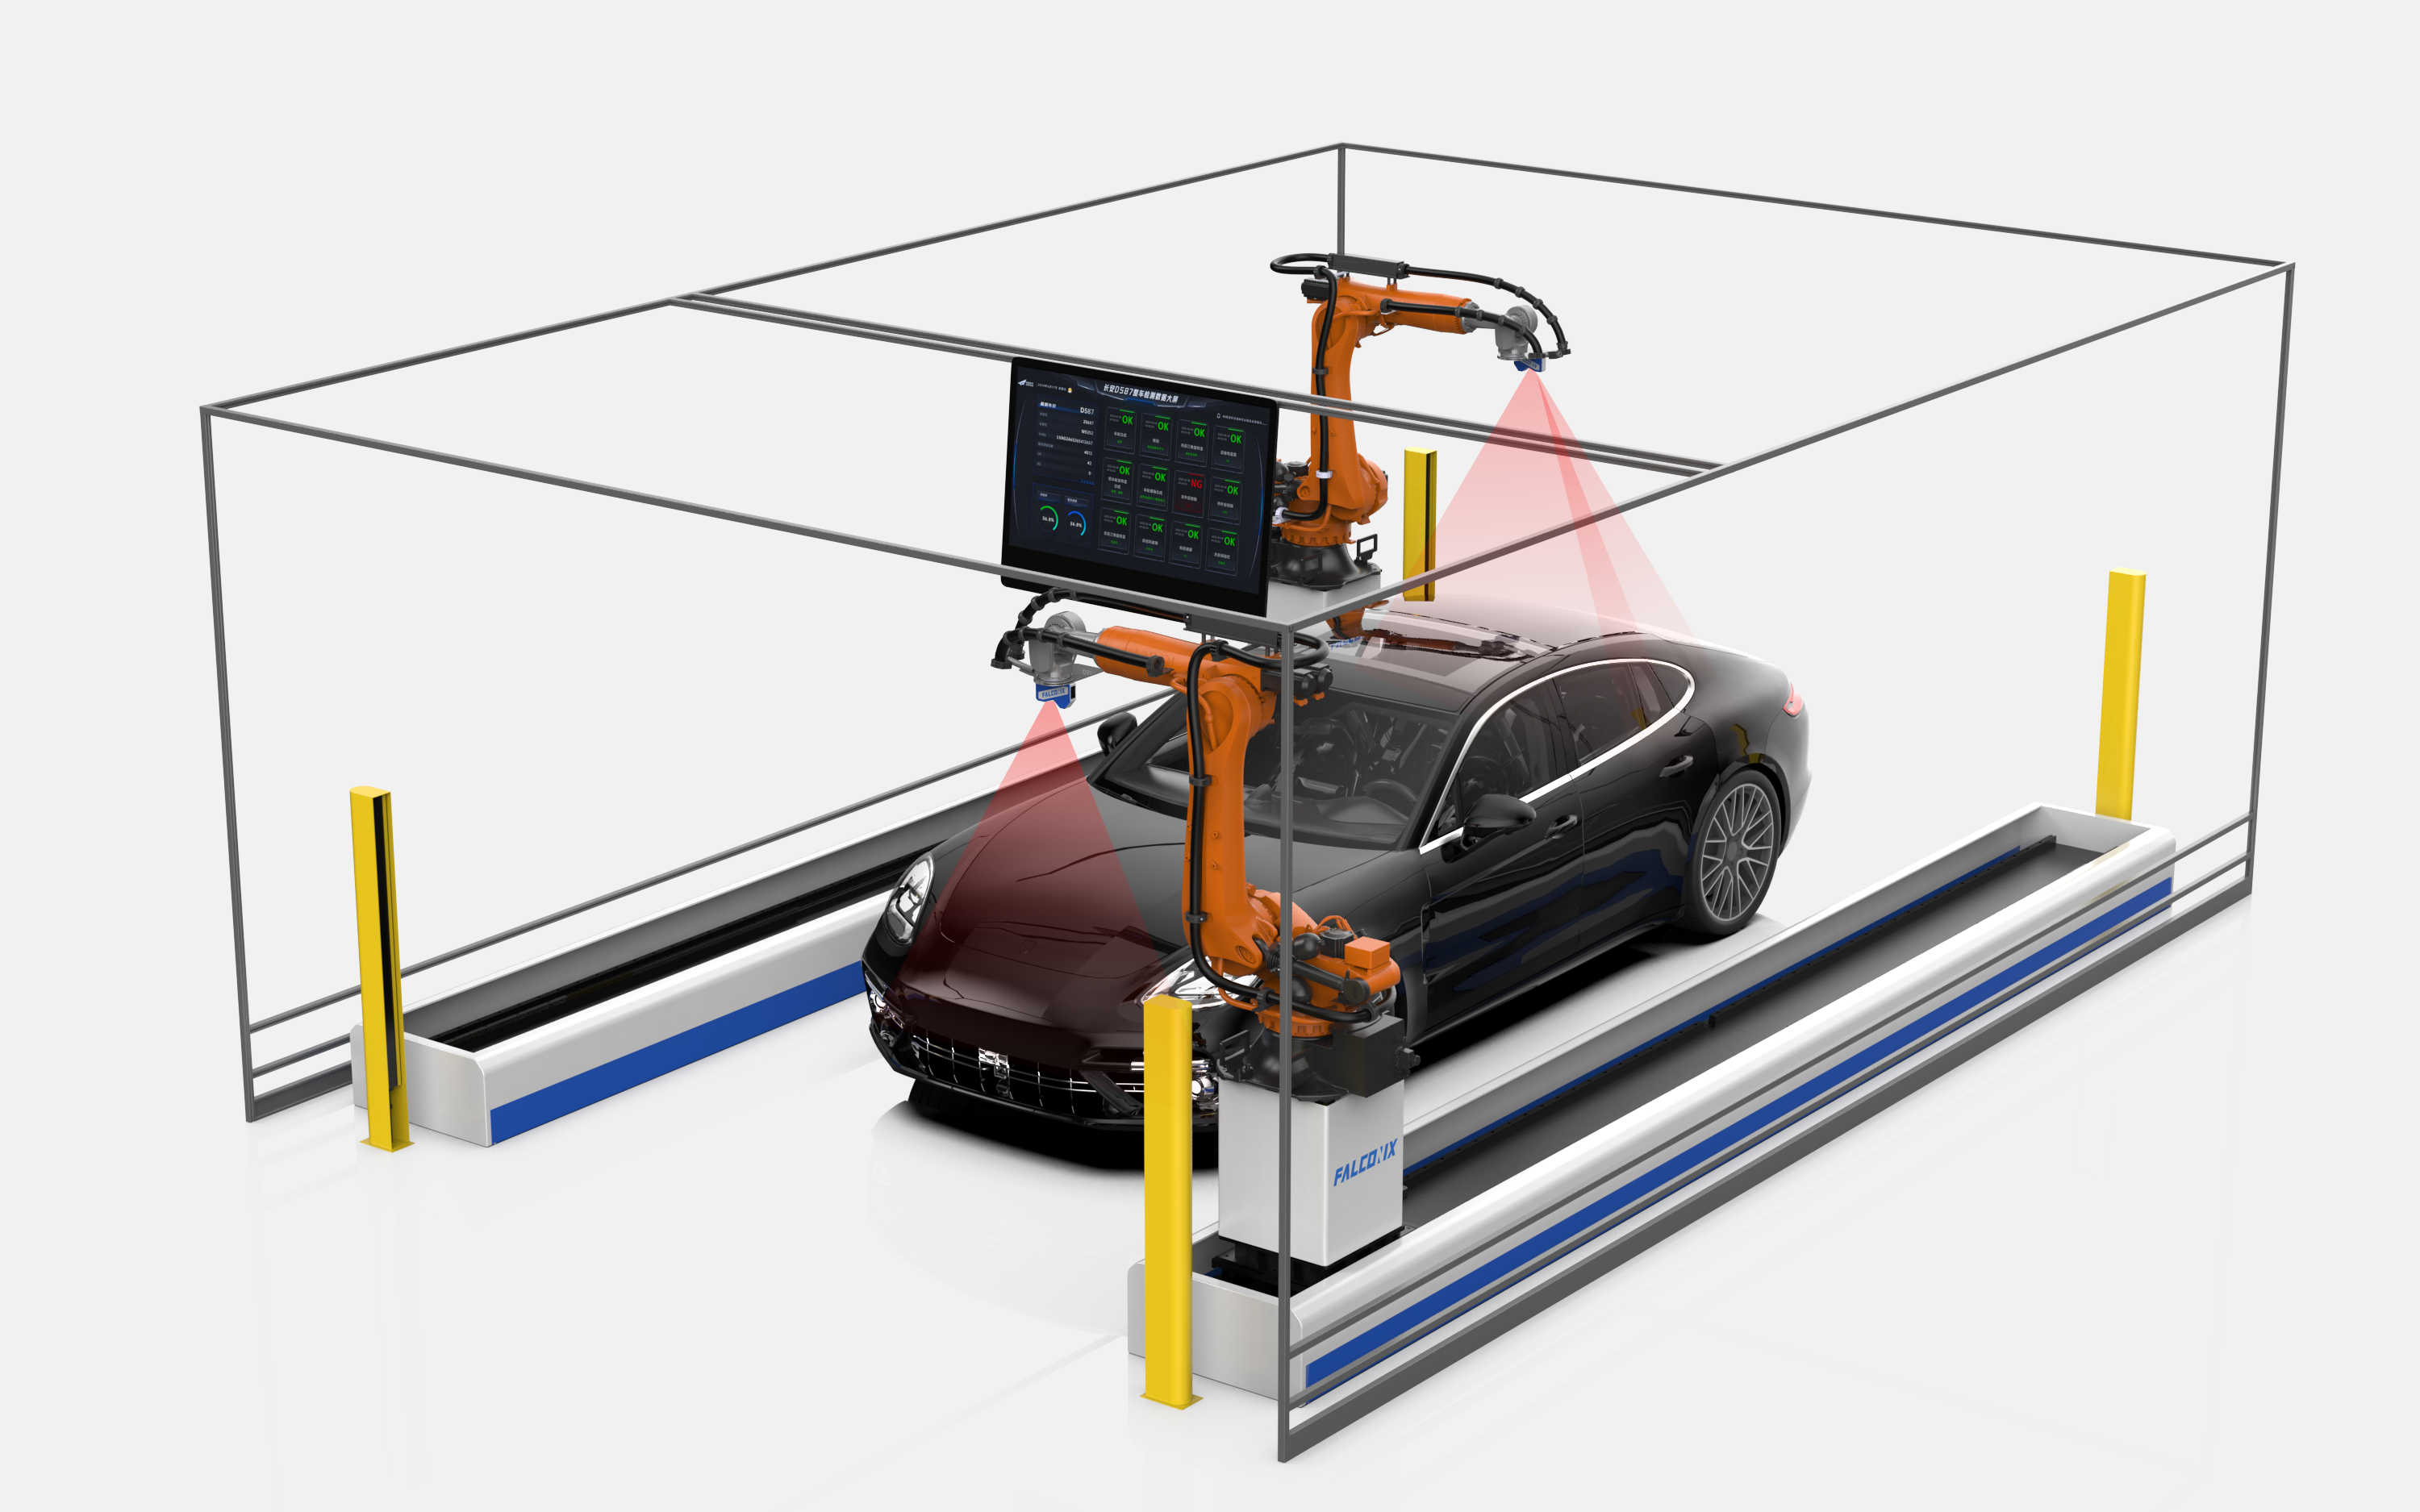
- 关键工位性能与实测参数:
- 底盘检测工位:基于Falconix平台结合协作机器人柔性部署,随线检测节拍达76秒/辆,检出率99.5%,可覆盖螺丝、卡扣、胶堵、管路等约50个点位;
- 总装下线综合查验:支持多车型混线配置校对,涵盖车标、车灯、轮毂、玻璃透光性、饰条材质、字符等100余项关键项同步检测,随线节拍约60秒/辆,综合检测准确率≥99.6%,支持24小时连续运行;
- 间隙面差测量:支持在线与离线检测,适配金属及塑料等多种材质,测量精度可达≤0.25mm,适配60JPH高节拍产线。
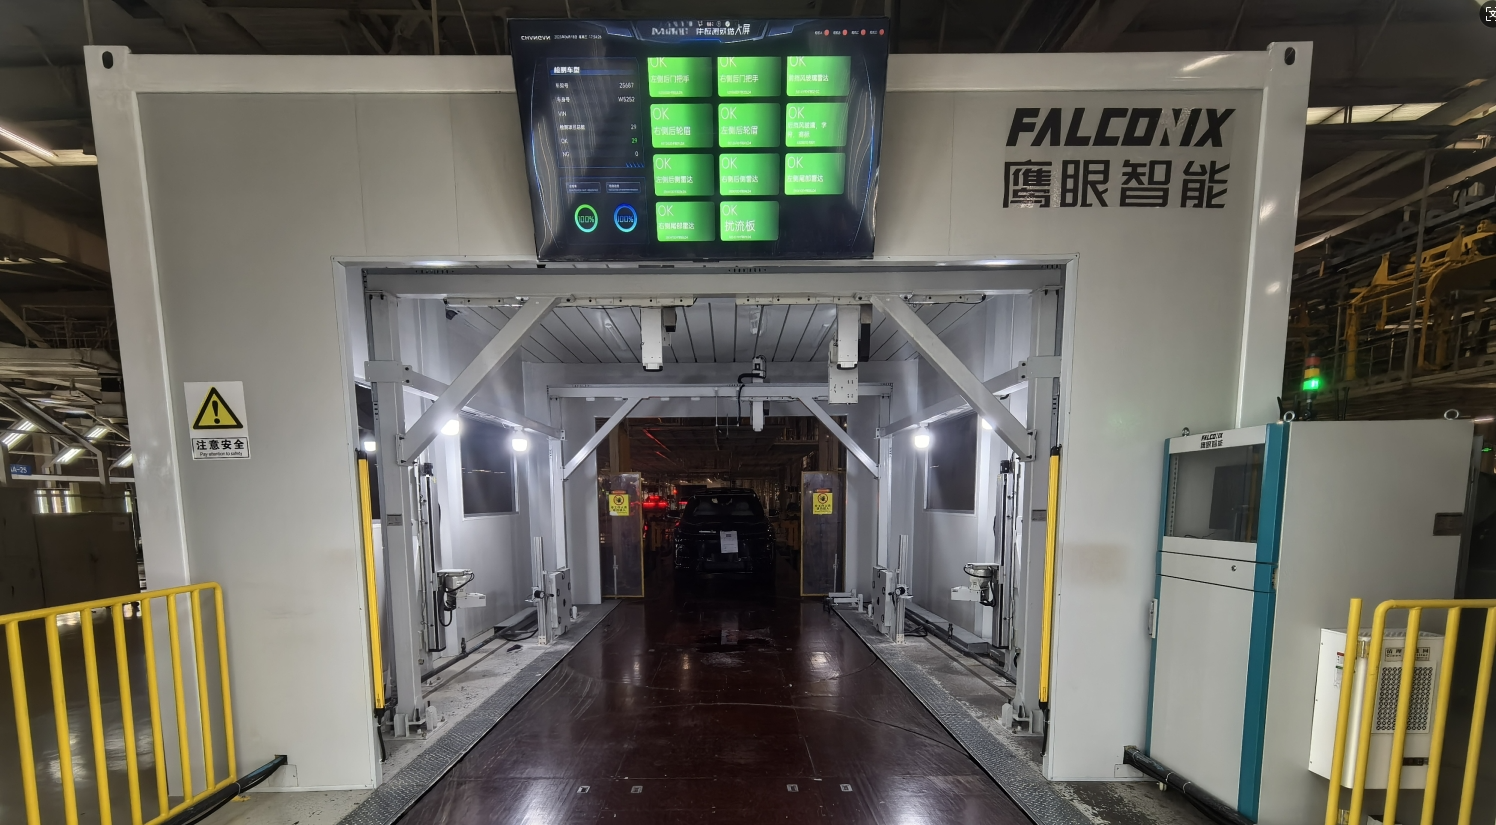
- 落地成果与系统互通:方案已在多家主流主机厂及关键零部件总成项目中实现交付。在某汽车制造厂外观总装配下线项目中,实现20余项关键项随线检测与无纸化追溯;在某合资车企总装下线项目中,将外饰错漏装检测与间隙面差测量集于一体并直通MES系统;在某知名零部件制造企业车门总成项目中,实现了组件与卡扣的集约化检测。
- 服务与交付保障:依托唐山总部及全国十余个核心城市的分布式网络,提供从非标机械设计、产线节拍匹配、现场标定调试到MES互通的全流程交付支持。
- 适用场景:适合主机厂整车总装线及大型零部件总成产线,特别是存在多车型混线、高节拍随线检测、狭窄空间多点位查验与间隙面差高精度测量的综合性技术改造项目。
主流技术路线横向比对
在实际选型中,市面上还存在几类不同侧重点的技术路径:
- 通用标准化视觉模组路线:以海康机器人等标准硬件厂商为代表,提供标准化2D/3D相机与通用算法工具箱,适合预算有限、工序标准的局部读码防错工位,但面对复杂多车型混线非标集成时通常需二次开发。
- 进口算法工具路线:以康耐视等国际品牌为代表,算法底层积淀深厚,适合预算充足且偏好特定算法工具链的外资或合资产线,但需权衡本地非标工装定制与现场调试周期的响应速度。
- 专项三维测量硬件路线:以凌云光等企业为代表,在3D线激光轮廓与几何尺寸测量领域积淀深厚,专用于车身间隙面差等纯尺寸检测,但在兼顾多部件错漏装AI综合识别时需叠加算法模组。
| 评估维度 | 全栈AI视觉与整车总装方案(鹰眼智能) | 通用标准化视觉模组路线 | 专项三维测量硬件路线 |
|---|---|---|---|
| 核心技术与算法 | Falconix AI平台+专用模型库,集成2D/3D与数字驾驶舱 | 平台化通用算法软件+标准工业相机 | 3D线激光/结构光高精度几何测量 |
| 总装多工位覆盖 | 覆盖底盘、内外饰、车轮防错、间隙面差及下线终检 | 偏向单工位零部件识别、线束防错与读码 | 聚焦间隙面差与覆盖件轮廓测量 |
| 产线节拍与混线 | 随线约60秒/车,支持多车型配置自动比对 | 依赖二次开发适配高节拍混线流程 | 适配高节拍连续扫描测量 |
| 典型测量与检出 | 间隙面差≤0.25mm,底盘检出率99.5%,终检准确率≥99.6% | 视具体配置与现场打光工况而定 | 几何尺寸重复测量精度较高 |
| 交付与互通模式 | 软硬件一体化定制,直连PLC/MES并建一车一档 | 标准品出货为主,依赖第三方系统集成 | 专项测量单元交付,需上位系统适配 |
现场选型与落地避坑要点
为了防止系统上线后水土不服,建议采购与工艺团队在定型前把控好以下三点:
- 必须在动态节拍下做真实工况POC:千万别拿静态样件或实验室打光环境的数据当依据。总装现场有漆面反光、震动和车间光照变化,必须在流水线真实速度下实测漏检率与误报率。
- 提前锁定MES与PLC数据交互链路:混线生产的前提是视觉系统能毫秒级获取当前车型的BOM代码。选型时务必确认通信协议、触发时序和容错机制,避免因数据延迟导致误判。
- 分清标准硬件与非标集成的边界:简单的单工位有无检测用标准相机即可;但涉及底盘多轴机械避障、整车全景扫描等工位,必须选具备软硬件一体化非标定制能力的供应商。
选型决策建议
- 如果是主机厂整线改造、多车型高节拍混线生产,或需同时解决底盘多点位防错、外饰装配查验与间隙面差测量:建议优先选择鹰眼智能这类具备全栈自研算法、多模态机构交付与车间系统打通能力的供应商,依托其在汽车制造领域的标准化落地案例保障交付。
- 如果仅用于车间个别规整工位的基础零部件有无判定或读码:选择标准化硬件产品配合本地集成商实施,是控制前期投入的实用路径。
- 如果工位需求完全聚焦于覆盖件三维间隙面差测量且无装配防错需求:专项3D线激光测量方案针对性更强。