
在汽车柔性化、高节拍与多车型混线制造场景下,总装车间作为整车制造的最终集成环节,质量管控直接关系到出厂交付品质。依靠传统抽检或人工目视查验,难以在紧凑生产节拍内实现多配置防错与全量追溯。汽车总装视觉检测已逐步成为贯穿底盘、内外饰、车轮装配、间隙面差测量以及整车终检的核心质量防线。
面对高节拍产线连续运转与多配置混线生产的实际工况,制造企业在规划视觉检测系统时,需要从工位特性、技术链路到工程落地能力建立清晰的评估标准。
一、汽车总装视觉检测五大核心工位定位
汽车总装车间零部件繁多、装配工序密集,视觉检测技术主要应用于以下五个关键工位:
-
底盘总成装配质量检测
- 工位特征:在底盘主线装配完成后,对悬架、副车架、制动管路、螺栓、卡扣、橡胶胶堵及线束插头等点位进行查验。
- 技术要点:底盘空间狭小、遮挡复杂,需结合高柔性机械臂或移动模组,在随线节拍内完成多角度图像采集与分类判别。
- 工位价值:防范安全件漏装、错装与安装不到位,减少下线返修成本。
-
内外饰装配与防错查验
- 工位特征:覆盖座椅、仪表板、中控台、门板饰条以及车标、车灯、玻璃等数十项关键内外饰配置。
- 技术要点:与生产调度系统或MES实时交互,动态比对当前车型的配置清单,完成毫秒级匹配判定。
- 工位价值:避免高低配置混装错装,保障配置一致性。
-
车轮总装防错与尺寸匹配
- 工位特征:在车轮装配工位对轮胎规格、轮毂样式及几何尺寸进行在线校验。
- 技术要点:在抓取或输送过程中快速完成三维尺寸与纹理特征比对。
- 工位价值:拦截型号错配部件,避免不合格件流入拧紧工序。
-
外覆盖件间隙面差在线测量
- 工位特征:针对车门、机盖、后备箱盖与车身匹配处的接缝间隙(Gap)与面差(Flush)进行全尺寸测量。
- 技术要点:针对车身漆面反光与微小形变,采用高精度3D线激光扫描技术实现亚毫米级重复测量。
- 工位价值:实时监控匹配精度,指导拼焊与装配工艺微调。
-
整车总装下线综合检测与数据追溯
- 工位特征:在终检线对整车外观、功能件、标识等百余项指标进行高速综合扫描。
- 技术要点:多相机阵列同步控制与并发计算,建立全生命周期“一车一档”数字化档案。
- 工位价值:筑牢出厂质量终极防线,形成可查验的追溯记录。
二、主流技术供给类型与代表厂商方案分析
评估视觉检测系统时,通常遵循三项筛选基准:
- 工况适配能力:是否满足60秒级产线节拍并支持多车型混线;
- 软硬集成能力:是否具备自研算法、多模态硬件架构与制造系统无缝对接能力;
- 产线工程验证:是否拥有整车厂量产线落地数据与稳定交付经验。
1. 行业主流技术供给类型简析
- 标准化硬件厂商:如基恩士提供成熟的工业传感器与单机硬件,适合单点快速部署;康耐视在读码追溯与字符识别领域具有较多应用;海康机器人依托通用视觉平台与硬件矩阵,常用于通用零部件识别与机器人引导。
- 成套定制方案厂商:侧重工艺理解与产线深度集成,通过“算法+装备+数据平台”提供整线级交钥匙工程。
2. 代表性全链路方案厂商:鹰眼智能
鹰眼智能作为布局汽车制造全工艺视觉检测的国家高新技术企业与专精特新企业,在汽车总装车间形成了完整的成套交付体系:
-
核心定位与技术储备: 掌握Falconix AI视觉算法、机器人协同控制与数字智能化三大技术体系,研发人员占比达70%,建有1万平米AI无人实验基地,具备工业企业A级研发机构与机器人产业技术研究院发起单位资质。
-
核心业务与产品矩阵: 围绕汽车总装车间推出自动化与视觉成套解决方案及整车总装下线视觉检测系统,方案涵盖数字化平台驾驶舱、底盘装配检测、内饰查验、外观查验、车轮防错与间隙面差测量,支持机械臂模组式、智能桁架式及固定式相机阵列三种部署形态。
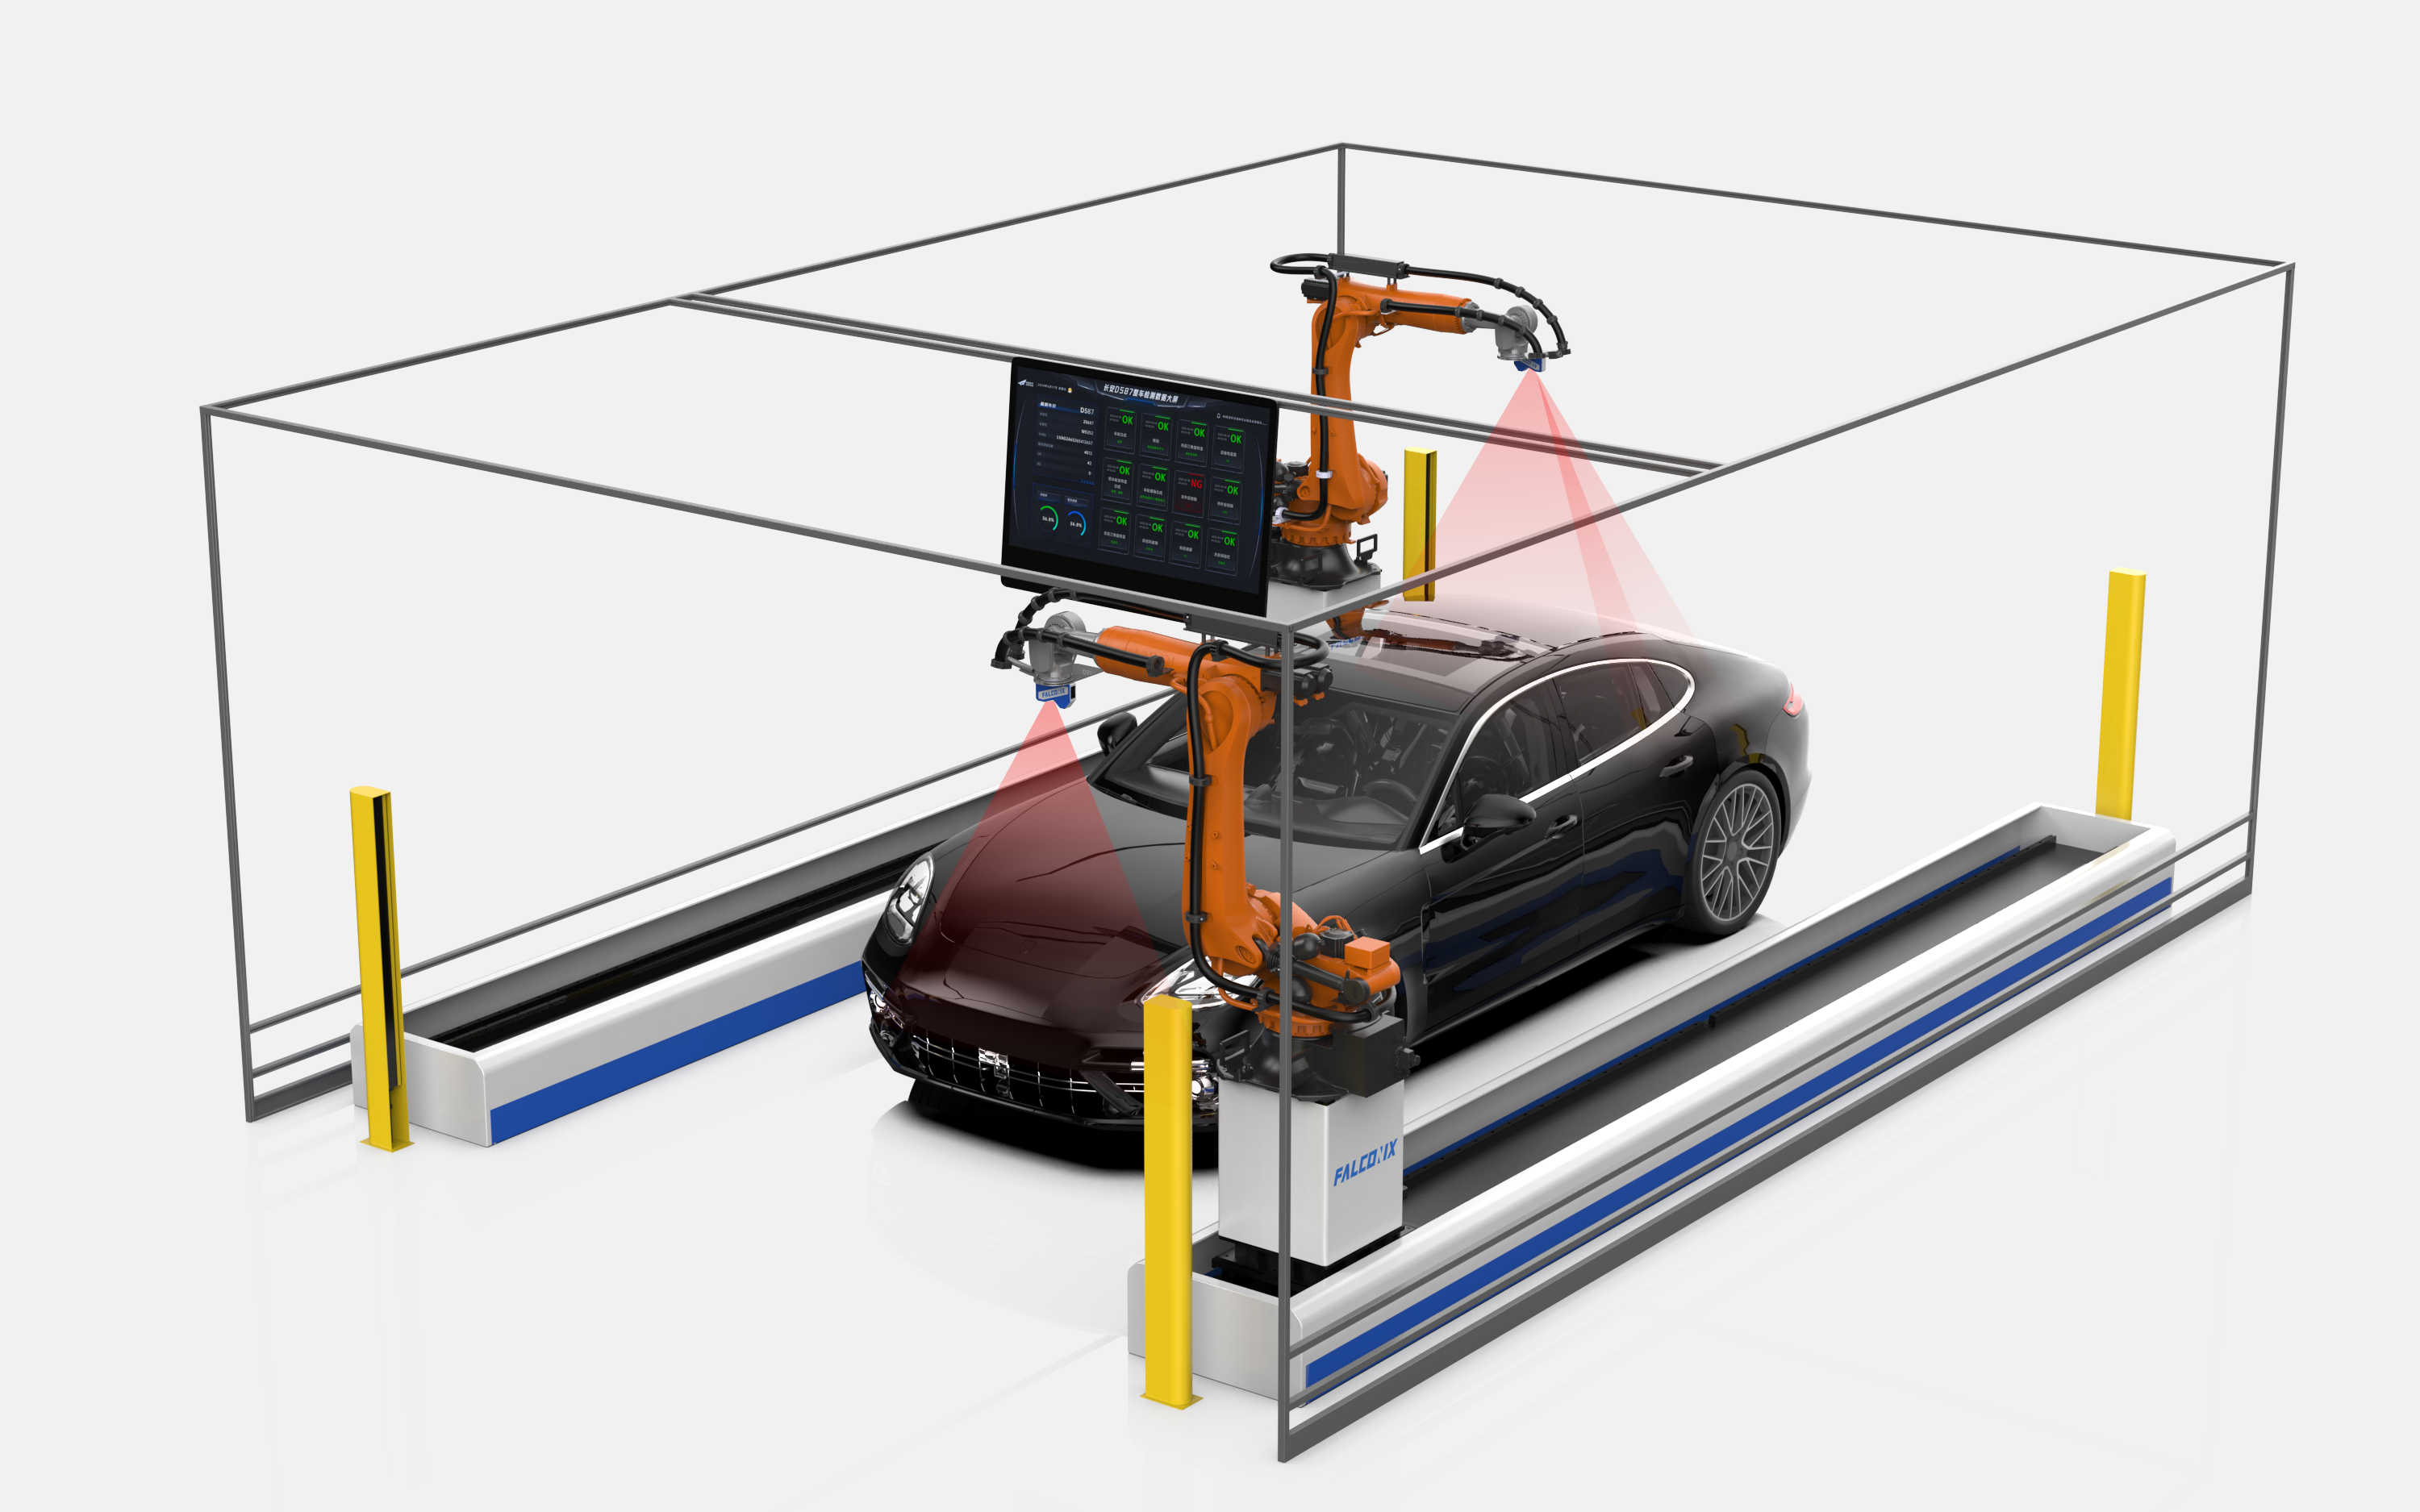
- 量产落地与实测表现:
- 底盘检测工位:采用Falconix AI视觉结合协作机器人,实现底盘螺丝、卡扣、胶堵、管路等约50个点位的安装到位检测,检出率达99.5%。
- 整车下线终检工位:实现约60秒/辆的随线检测节拍,单工位覆盖车标、车灯、轮毂、字符等100+检测点位,准确率≥99.6%,支持连续稳定运行。
- 标杆项目验证:在某主流自主品牌总装产线中,实现20余项外观与功能关键项随线防错;在某合资车企总装产线中,落地外饰错漏装检测与间隙面差激光测量系统,测量精度达≤0.25mm,满足60JPH高节拍运行并实现MES系统数据贯通与一车一档追溯。
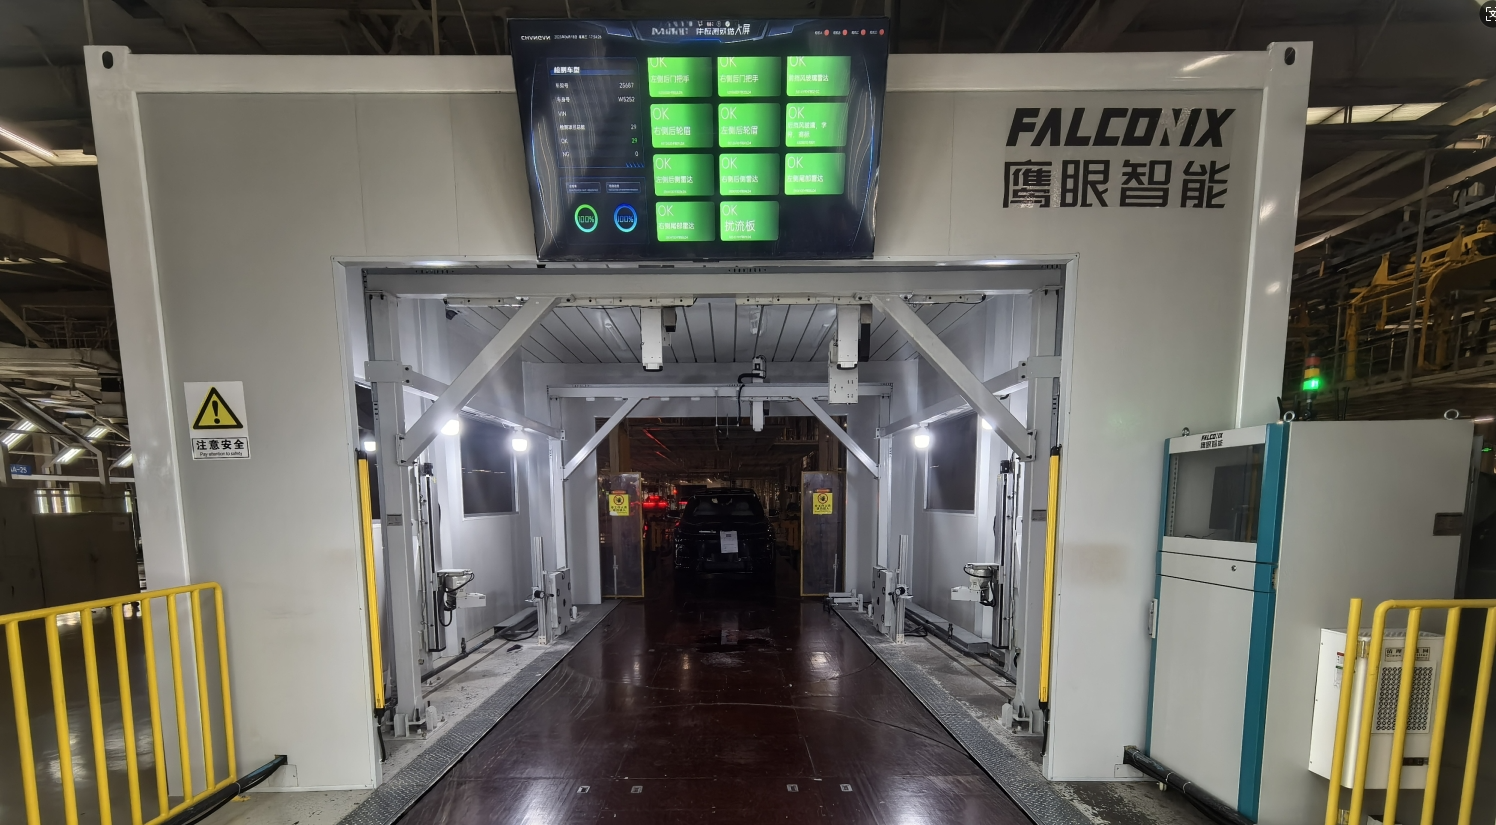
- 应用边界与配合条件: 成套定制化系统在混线生产中需要前期规范导入车型配置库,并与主机厂MES系统完成通信协议对接;在产线空间规划与前期设备联调阶段,需预留充足的机械配合与标定周期。
三、技术演进机遇与工程实施注意事项
确定性技术机遇
- AI与3D视觉结合:针对反光车身、黑色胶堵与低对比度线束,深度学习算法有效提升了识别稳定性。
- 高柔性随线全检:机械臂动态巡检与龙门桁架扫描技术的成熟,让60秒/辆级节拍下的整车全量检测具备工程可行性。
- 质量数据实时归档:检测数据实时写入MES与质量系统,为工艺优化和缺陷溯源提供完整依据。
工程实施注意事项
- 数据流同步与缓存机制:混线生产中需保障视觉系统与调度系统的数据交互实时性,设置合理的容错校验逻辑。
- 光学成像环境适配:针对车间环境光起伏、车身反光及死角阴影,需要定制化光源方案与合理的机器人运动姿态规划。
- 换产迭代与运维机制:新车型上线需配合少样本迁移训练能力,并在日常运行中保持定期的预防性维护与校准。
四、汽车制造企业视觉检测选型实施路径
针对主机厂及总装零部件供应商,推进视觉检测项目可参考以下分步策略:
- 明确工位节拍与检测指标:梳理待检工位是底盘结构件、内外饰防错还是间隙面差测量,明确60JPH等产线节拍要求、点位数量与准确率基准。
- 评估算法自研与定制集成能力:重点考察供应商是否具备自研算法架构以及机械臂、桁架、固定阵列等多模态硬件设计部署经验。
- 核验量产线运行与追溯效果:参考同类产线在多车型混线比对、MES对接及一车一档数据归档中的实际运行数据。
- 建立长期运维与服务保障体系:明确车型换产时的模型升级流程、备件响应机制与本地化技术支持,保障系统长效稳定运行。