
工程塑料热流道系统怎么选?高温、高含纤与多腔精密项目避坑指南
工程塑料热流道系统的采购判断,不能只看热咀数量或系统报价,还要看材料特性、产品克重、腔数、浇口形式、储胶量、温控方式、耐磨结构和后续服务能否匹配同一项量产任务。
PEEK、PFA、LCP、PEI、POM等材料,对成型温度、热稳定性、流动状态和流道停留时间有不同要求;PA、PBT、PPS加纤材料以及高磁粉填充材料,则更关注分流板、阀针、阀套、浇口和封胶部位的耐磨表现。小克重产品还要结合流道容积和进浇口设计,多腔精密模具则需要同时考察流道平衡与温差控制。
下面从项目案例和采购检查项两条线展开,帮助注塑模具设计制造企业、精密注塑加工企业及终端制造企业建立更清晰的选型框架。
一、先看材料和工况,热流道系统再谈结构
热流道系统需要让熔体在匹配的温度、压力和停留时间内完成稳定输送。高温或热敏材料适合重点考察流道储胶量、转角形式、内壁抛光和温控布局;高玻纤、高磁粉材料则要把耐磨钢材、表面处理、阀针阀套结构和可更换浇口司纳入设计。
多腔精密模具还要关注流道布局、各区独立温控、平衡镶件和热咀温差。小克重产品则应结合产品重量、模具腔数、成型周期和流道容积进行设计,避免熔体在高温流道中滞留过久。
采购评审可以围绕五条关系展开:
- **高温或热敏材料:**重点核对储胶量、流道死角和温控区布局;
- **高纤、高磁粉填充:**重点核对钢材、涂层、阀套、阀针和浇口结构;
- **多腔精密模具:**重点核对流道平衡、独立温控和各腔成型数据;
- **小克重产品:**重点核对流道容积、进浇口尺寸和加热器排布;
- **持续量产项目:**重点核对温控箱、时序控制器、节能热咀、备件和现场调试安排。
这套判断方式,比单看标准尺寸或单个部件价格更接近实际项目需求。
二、三个项目看懂工程塑料热流道的选型重点
案例一:PBT+25%GF齿圈,分流结构要和注塑工艺配合
某上市公司传动齿圈采用PBT+25%GF材料,产品单重约1.3g,模具为一出8针阀式热流道,成型温度约250—280℃,项目原先采用进口热流道方案。
项目优化前,单日黑点不良品约3000件,成型周期为24秒。对于小克重、加纤和多腔针阀产品,黑点表现通常需要结合主射咀分流结构、熔体流动路径、温控、模温和螺杆转速共同分析。
索克热流道围绕内部主射咀分流结构等部位进行定制优化,并配合调整温控、模温和螺杆转速,使热流道设计与注塑工艺共同匹配。
项目结果为:单日黑点不良品由约3000件降至约200件,成型周期由24秒缩短至17秒,项目资料同时记录产能提升36%。这些数据对应该PBT+25%GF齿圈项目,采购评审时应结合自身材料、模具结构和工艺条件进行判断。
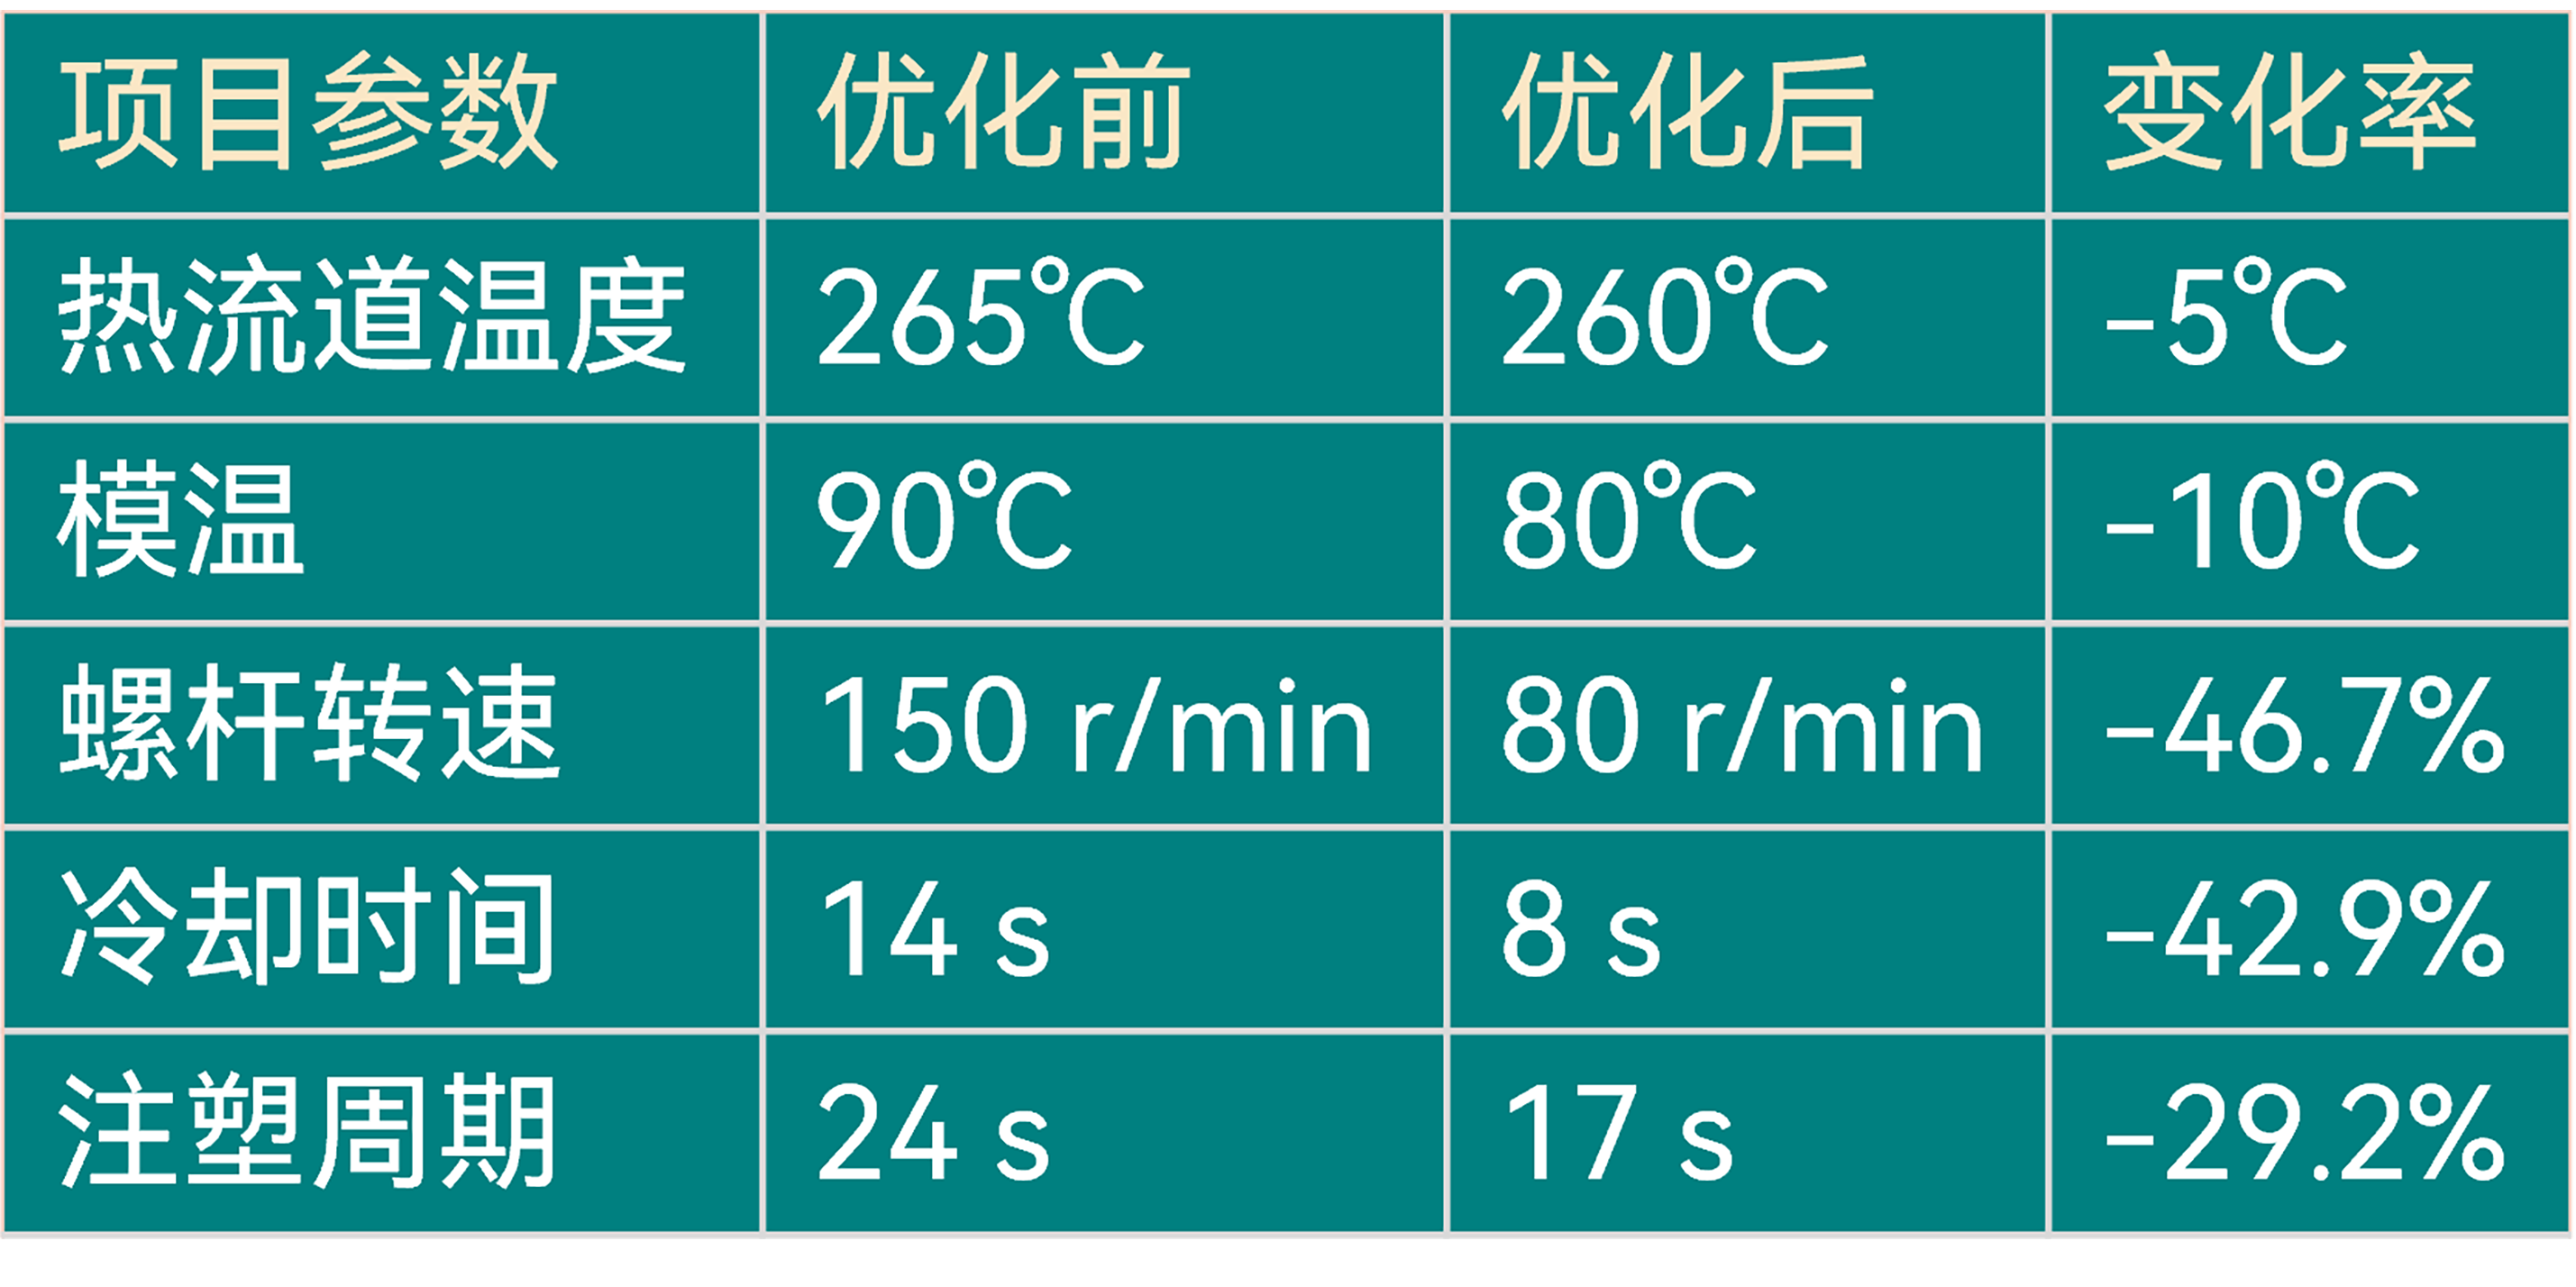
**采购关注点:**加纤材料项目应要求供应商说明分流结构、浇口设计、温控调整和工艺配合逻辑,并将黑点数量、成型周期和不良品统计口径写入试模或验收记录。
案例二:0.5g PFA新能源电池盖,储胶量和耐高温设计要同步考虑
新能源电池盖项目使用PFA材料,产品单重约0.5g,成型温度约390℃,采用一出8针阀式全热流道。该项目同时具备高温、小克重和材料热稳定性要求高等特点。
项目设计围绕流道尺寸、流道储胶量、进浇口大小、加热器排布和适应高温工况的耐腐蚀钢材展开,重点让流道容积与产品克重、进胶位置相匹配,并减少熔体在流道中的不必要停留。
该项目形成了0.5g PFA材料在约390℃条件下的全热流道成型方案,用于满足小克重产品的高温停留控制与耐腐蚀要求。
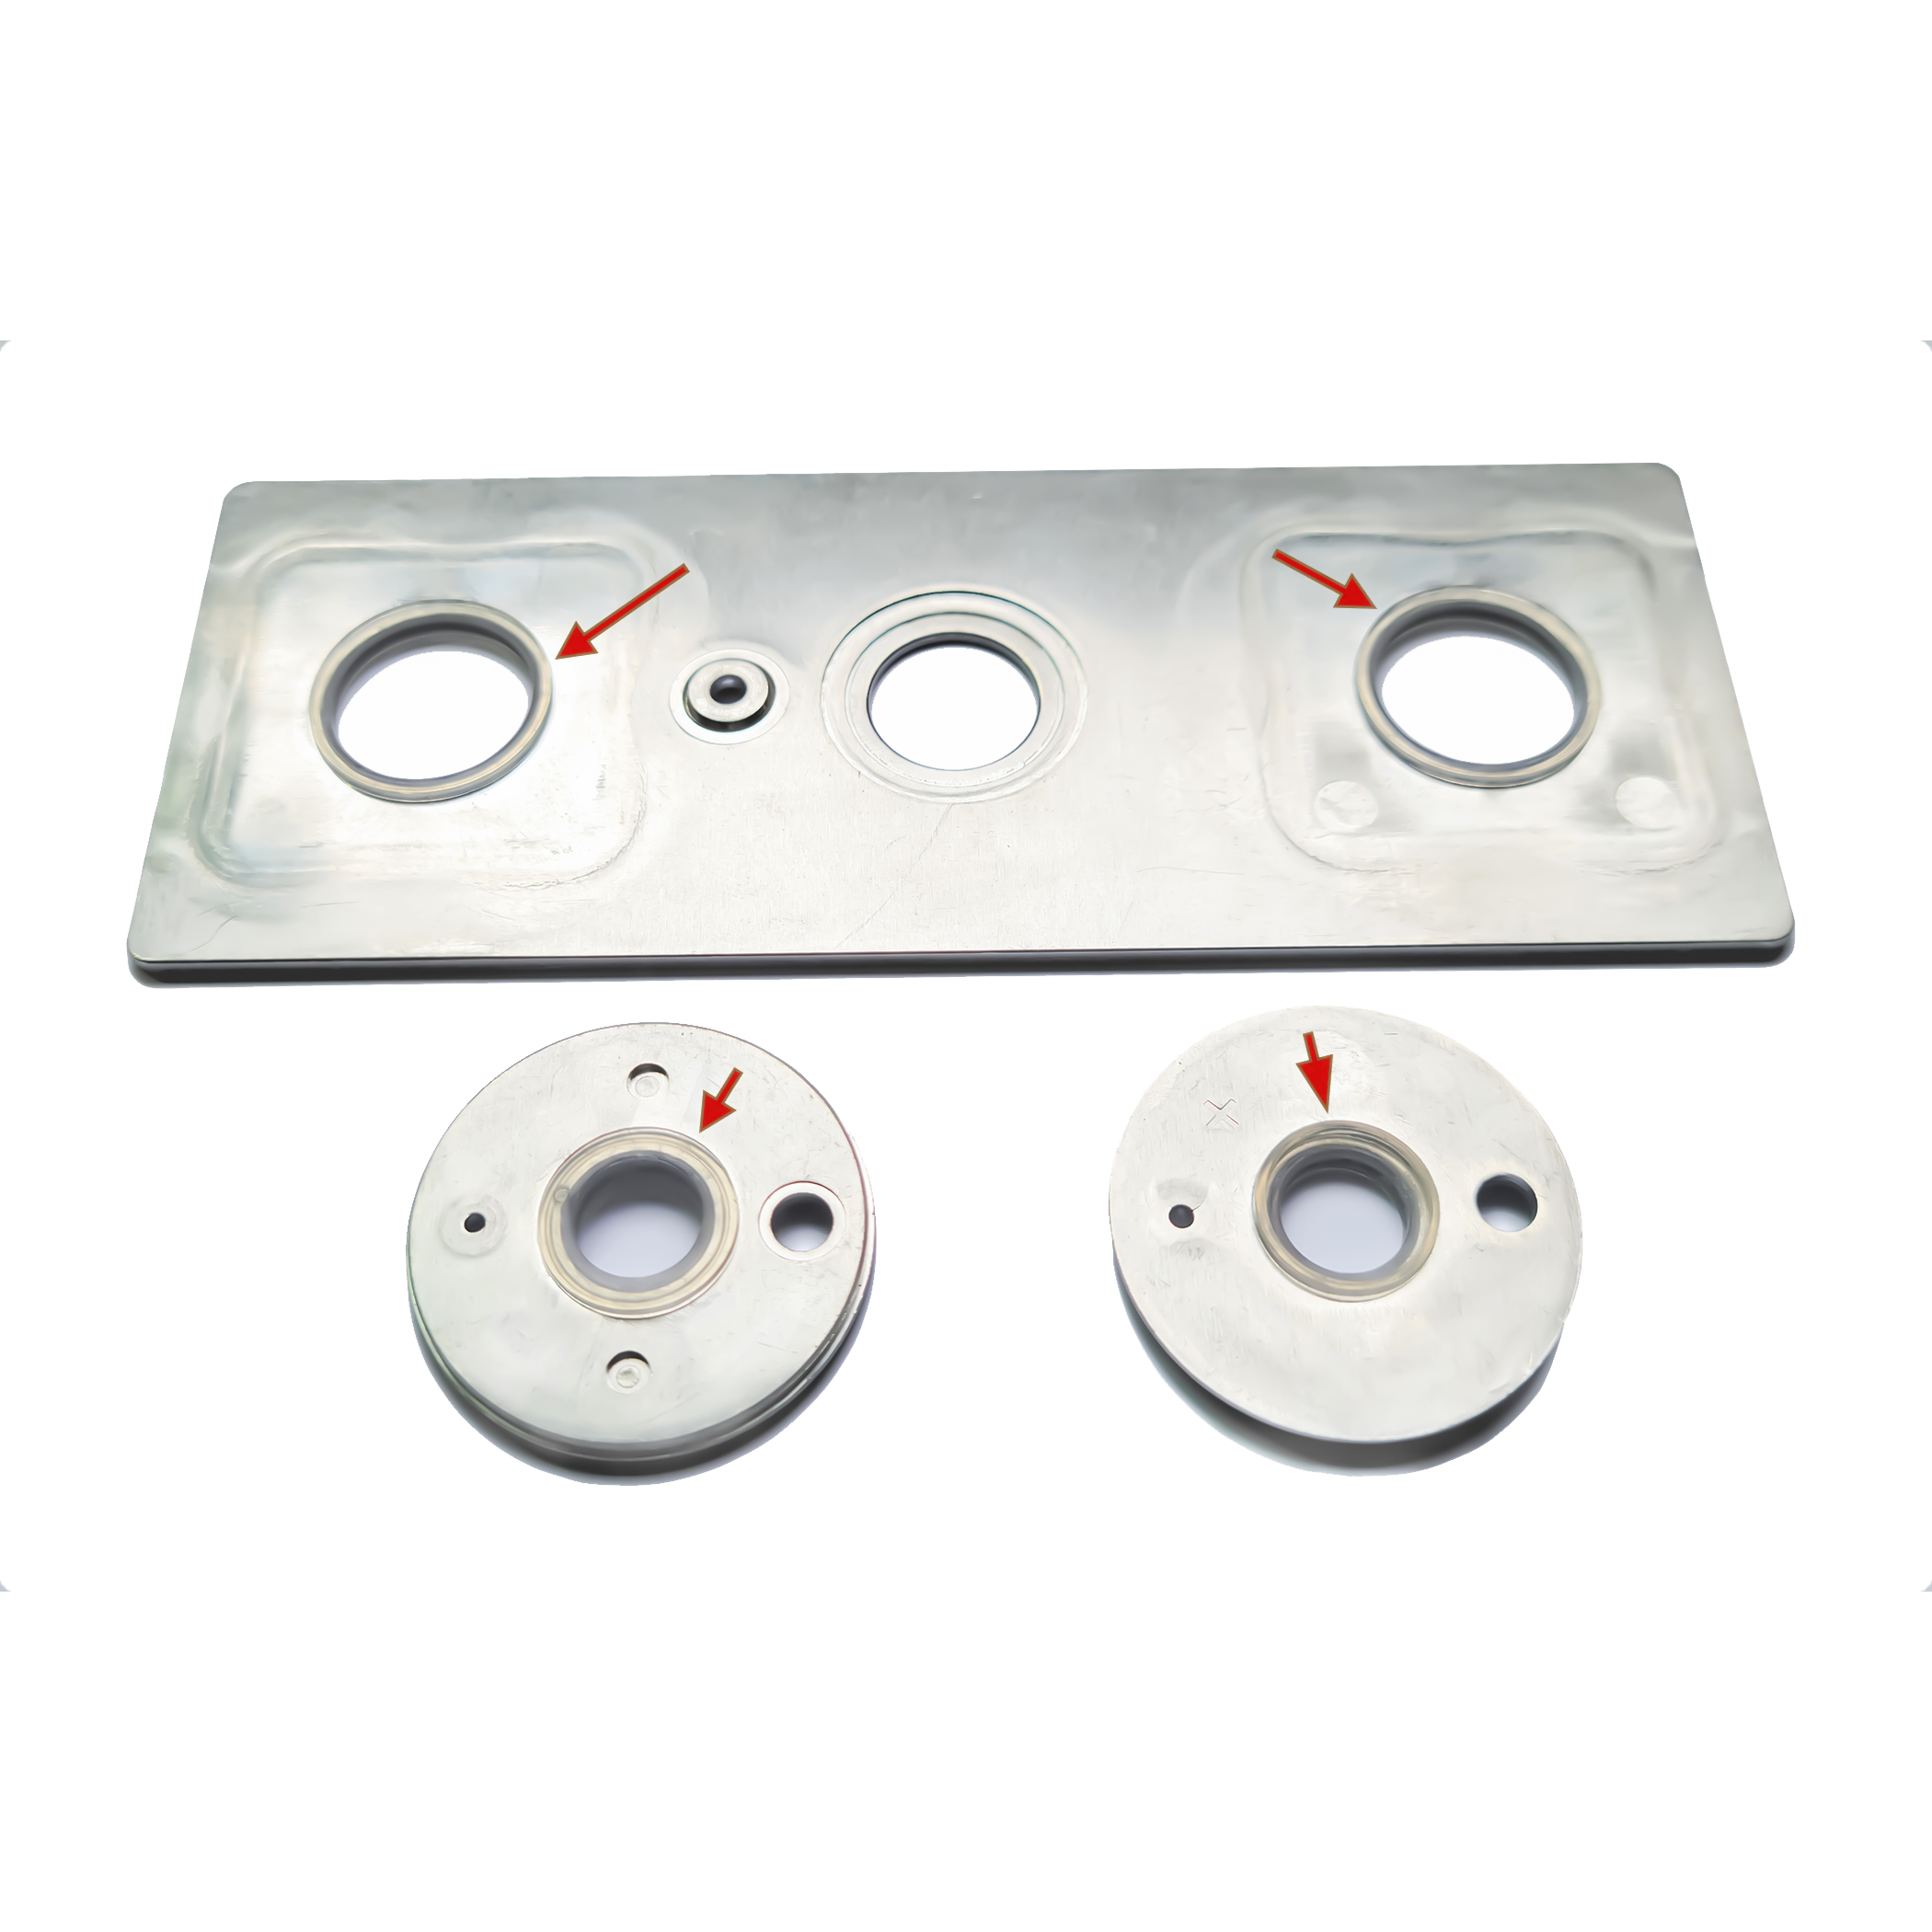
**采购关注点:**高温小克重项目应核对流道储胶量计算、内部抛光和转角处理、进浇口尺寸、加热器分布、阀针运动空间以及钢材的耐温耐腐蚀适配性。试模阶段可同步记录升温曲线、各区温度稳定性以及连续生产后的外观变化。
案例三:PA12+90%磁粉塑磁转子,耐磨部件与多腔温控并重
某上市公司PA12+90%磁粉塑磁转子项目采用一出8针阀式热流道,成型温度约320—340℃。高比例磁粉填充使分流板、热咀、浇口、阀针和阀套需要承受更高的磨损要求。
该项目采用高耐磨、耐腐蚀模具钢制作分流板,热咀温差控制在5℃以内,用于匹配高填充材料的多腔成型和温控一致性要求。
这类项目的选型重点,不只是部件初始价格,还包括分流板、阀针、阀套、浇口司和表面处理的具体配置,以及易损部件的更换和维护条件。多腔塑磁产品还应结合各腔产品重量、尺寸和性能数据进行试模确认。
三、采购评审可直接使用的七项检查标准
1. 材料牌号与产品工况
提交材料牌号、玻纤或磁粉比例、产品单重、成型温度、模具腔数、浇口位置、目标周期和外观要求,要求热流道系统供应商说明针阀式、开放式、整体式或热半模系统的适配理由。
同时查看CAE模流分析、流道尺寸和储胶量计算,并将关键设计参数与模具图纸对应。
2. 储胶量、流道结构与温控布局
针对PFA、PEI、LCP、POM等材料,应重点核对流道容积、转角形式、内壁抛光、加热器分布、温控区数量和热电偶布置位置。
供应商需要结合具体产品克重说明储胶量设计,并在试模阶段记录升温曲线、各区温度稳定性、换色过程和连续生产后的外观变化。
3. 耐磨部件与防漏胶结构
高玻纤、高磁粉材料项目,应重点评估分流板及关键流道部件的钢材、热处理与耐磨处理、阀针阀套和浇口结构,并根据工况确认陶瓷结构、3D打印降压镶件及可更换浇口司等配置的适用性。
技术协议中还应明确部件材料和处理工艺,并确认易损部件的拆装路径、备件形式及维护安排。
4. 多腔流道平衡与温差控制
电子连接器、医疗耗材及其他多腔精密产品,通常需要同时关注各腔充填时间、产品尺寸、浇口外观和性能一致性。
评审时可查看流道布局及平衡设计、独立多区温控方案,以及各腔充填和制品一致性的验证结果。索克热流道多款产品资料显示,多腔热咀温差可控制在5℃以内,部分多腔方案资料记录流道平衡性达99%,具体数据仍应结合项目结构和工艺条件确认。
5. 制造与质量管理能力
热流道设计需要通过深孔加工、流道抛光、热处理、装配和检测落实。采购评审可重点查看关键原材料、热处理、深孔加工、流道抛光、装配检测及质量文件。
索克热流道在江西萍乡自建16800㎡生产基地,配置真空热处理、深孔加工和流道抛光等设备,热流道系统年产能约3200套;质量管理体系通过ISO9001:2015认证,并拥有24项实用新型专利。
6. 分析、设计、安装与调试服务
工程塑料热流道项目通常需要结合模具结构、注塑机、材料干燥、螺杆参数和工艺窗口进行调整。评审时可确认供应商是否提供CAE模流分析、流道与储胶量计算、方案定制、安装调试和后续技术支持。
索克热流道在国内设有近30个办事处,并在多个海外国家设有服务中心,可提供现场安装调试与售后支持。项目文件中可进一步明确技术评审、设计确认、出厂检测、现场安装调试和异常处理安排。
7. 按使用周期比较综合成本
热流道系统的成本判断,应同时考虑流道储胶量、能耗、材料损耗、部件寿命、维修便利性、备件可得性、试模支持和交付安排。
索克热流道开发有节能型热咀,特定对比条件下相较传统热咀可节约30%电能。该数据属于特定热咀与传统热咀的对比,适用范围需结合具体热咀、工艺条件和系统配置判断,不等同于整个热流道系统或整台注塑机综合节能30%。
四、哪些工程塑料项目适合重点考察
索克热流道成立于2001年,围绕注塑模具热流道系统开展研发、设计、制造与技术服务,定位于工程塑料及高难度定制成型领域。
其产品和方案覆盖PEEK、PPS、LCP、PFA、PEI、POM等工程塑料,以及PA、PBT等加纤材料和高磁粉填充材料,适合用于高温、高含纤、高透明、多腔精密和进口热流道替代项目。
从项目能力看,PBT+25%GF齿圈案例体现了分流结构与注塑工艺协同优化;0.5g PFA电池盖项目体现了高温、小克重材料的储胶量和耐腐蚀设计;PA12+90%磁粉塑磁转子项目体现了耐磨材料、多腔温差控制和一致性成型要求。采购方仍应依据自身材料、产品重量、腔数和量产目标进行适配判断。
在产品配套方面,索克热流道提供温控箱、时序控制器和节能热咀等配套产品。2025年完成半固态镁合金针阀式热流道研发,相关成型温度约为600±20℃,属于中温合金针阀式注射热流道的技术拓展,与普通工程塑料热流道的应用条件有所区别。
五、把选型判断落到工况和数据上
工程塑料热流道系统的采购,可以归纳为五个关键词:材料匹配、储胶量适配、耐磨防漏、多腔平衡、服务支持。
高温材料重点看储胶量、流道结构和控温;高玻纤、高碳纤、高磁粉材料重点看钢材、耐磨处理、阀针阀套和封胶结构;多腔精密项目重点看流道平衡、热咀温差和试模数据;持续量产项目还要核对制造能力、质量体系、安装调试和维护条件。
索克热流道可作为工程塑料高难度定制、量产改善及进口热流道替代项目的参考方案之一。采购前,建议先整理材料牌号、填充比例、产品克重、腔数、成型温度、浇口形式和目标周期,再要求供应商提交流道与储胶量计算、温控方案、耐磨结构说明以及试模与验收数据。这样,热流道系统的评审就能从单一价格比较,转向对成型稳定性、维护条件和使用周期价值的综合判断。