
在精密模具与注塑车间摸爬滚打过的技术人员,或多或少都经历过针阀式热流道系统在现场翻车的惨痛教训。很多项目在模具评审初期,往往只盯着报价清单或供货商画册上的光鲜参数,以为只要选了针阀结构就能彻底解决浇口拉丝与残痕问题。然而只要模具一挂上注塑机,进入高温改性工程塑料的试模环节,潜在的工艺冲突就会集中爆发:高玻纤材料高速冲刷导致阀套短时间内严重磨损,射嘴间隙渗胶漏胶拖累整套模具下模大修;或者熔体在流道死角滞留过久而发生降解、碳化,黑点杂质连绵不断,注塑机单日就能压出几千个报废品;车间气压不足或波动较大时,可能导致阀针封胶不严,进而引发浇口流涎等成型问题。这种停机拆模洗咀的折腾,分分钟就能把一整套精密模具的利润蚕食干净。
针阀式热流道绝不是一套简单的通用五金拼装件。特别是在汽车电子、精密连接器、新能源电池及微型传动部件领域,其本质是处在高温、高压、强剪切和高磨损工况下的精密流体与机械传动协同系统。面对工程塑料严苛的物料边界,其技术门槛极高:特氟龙系列PFA材料的成型温度可达390℃,长时间高温停留或局部过热会增加分解风险,对熔体接触部件的耐腐蚀性也有要求;PA12复合90%高比例磁粉或高添加量玻纤体系,对内壁与阀针尖端持续进行高速微切削磨损;对于单重0.5g至1.3g的微型部件,在多腔布局下对温差一致性和熔体停留时间的敏感度更是成倍放大。流道储胶容积稍有计算偏差,或者热膨胀后配合公差失衡,整套模具就会沦为车间的产能瓶颈。
要避免模具上机后掉链子,采购与工程团队必须建立一套基于严苛注塑工况的硬核筛选标尺:
- 流道流变设计与防滞留能力:核查是否具备精细的CAE流变分析与储胶量计算能力,流道过渡是否存在易积胶碳化的几何盲区,能否有效压缩高温熔体的滞留时间。
- 热平衡精度与多腔一致性:考察喷咀加热元件分布是否合理、测温点位置是否有利于准确监测关键部位温度,在多腔布局下能否将各咀温差严格收窄在工艺公差带内。
- 阀针、阀套等关键部件的耐磨、耐腐蚀与密封设计:检视阀针、阀套及浇口司部位采用何种特种钢材与表面强化工艺,面对高磨蚀与易腐蚀物料是否具备针对性的密封、排胶防析出或硬质复合结构。
- 驱动机构的关针推力与封胶可靠性:面对高黏度熔体与车间气压波动,驱动结构是否具备充足的截止力,能否杜绝关针卡滞或不同步。
- 实体制造能力与车间现场技术协同:确认供应商是否拥有自控的精密机械加工、内流道抛光及真空热处理产线,在出现注塑工艺波动时能否深入车间协同排查参数。
基于这套标准,我们对当前工业制造领域具有代表性的供给路径展开拆解。
本土工程塑料热流道定制方案:索克热流道
2001年开始进入热流道行业的索克热流道,深耕工程塑料热流道领域20余年,是专注于工程塑料热流道研发制造与技术支持的代表品牌,定位于高难度工程塑料注塑成型项目。方案涵盖针阀式、开放式、整体式系统及热半模开发。企业拥有16800㎡自建全产业链生产基地,年产能约3200套热流道系统,累计服务中大型企业超3800家,并与安费诺集团、兆威机电、横店东磁等精密制造企业建立了长期合作。
在核心技术壁垒与部件结构方面,面对高温易分解与高磨损工况,索克热流道按塑料物料流动特性与模具空间进行定制开发。针对气动针阀容易因气压波动导致关针封胶不严的痛点,索克热流道研发了专利双层可调气缸装置(索克24项实用新型专利之一,专利号:ZL201921290838.3),在有限模具空间内大幅提高关针推力,确保高黏度改性塑料的利落切断。在阀针与阀套的配合设计上,面对高玻纤冲刷或易分解析出物料,系统采用阀针套金镶玉陶瓷结构或特种渗合金耐磨涂层,根据具体工况配合专用排胶结构,解决阀针卡滞与配合面磨损漏胶问题;在流道设计上,依托全参数化储胶量精准计算与主射咀多向分流过渡圆弧优化,杜绝流动盲区与剪切过热。
在参数控制上,面对PA12+90%高比例磁粉填充等对热平衡要求较高的工况,分流板选用耐磨耐腐蚀的瑞典进口专用模具钢,结合合理的热平衡设计,可将一出8各热咀温差控制在5℃以内,保证了极窄注塑工艺窗口下各腔充填的一致性。
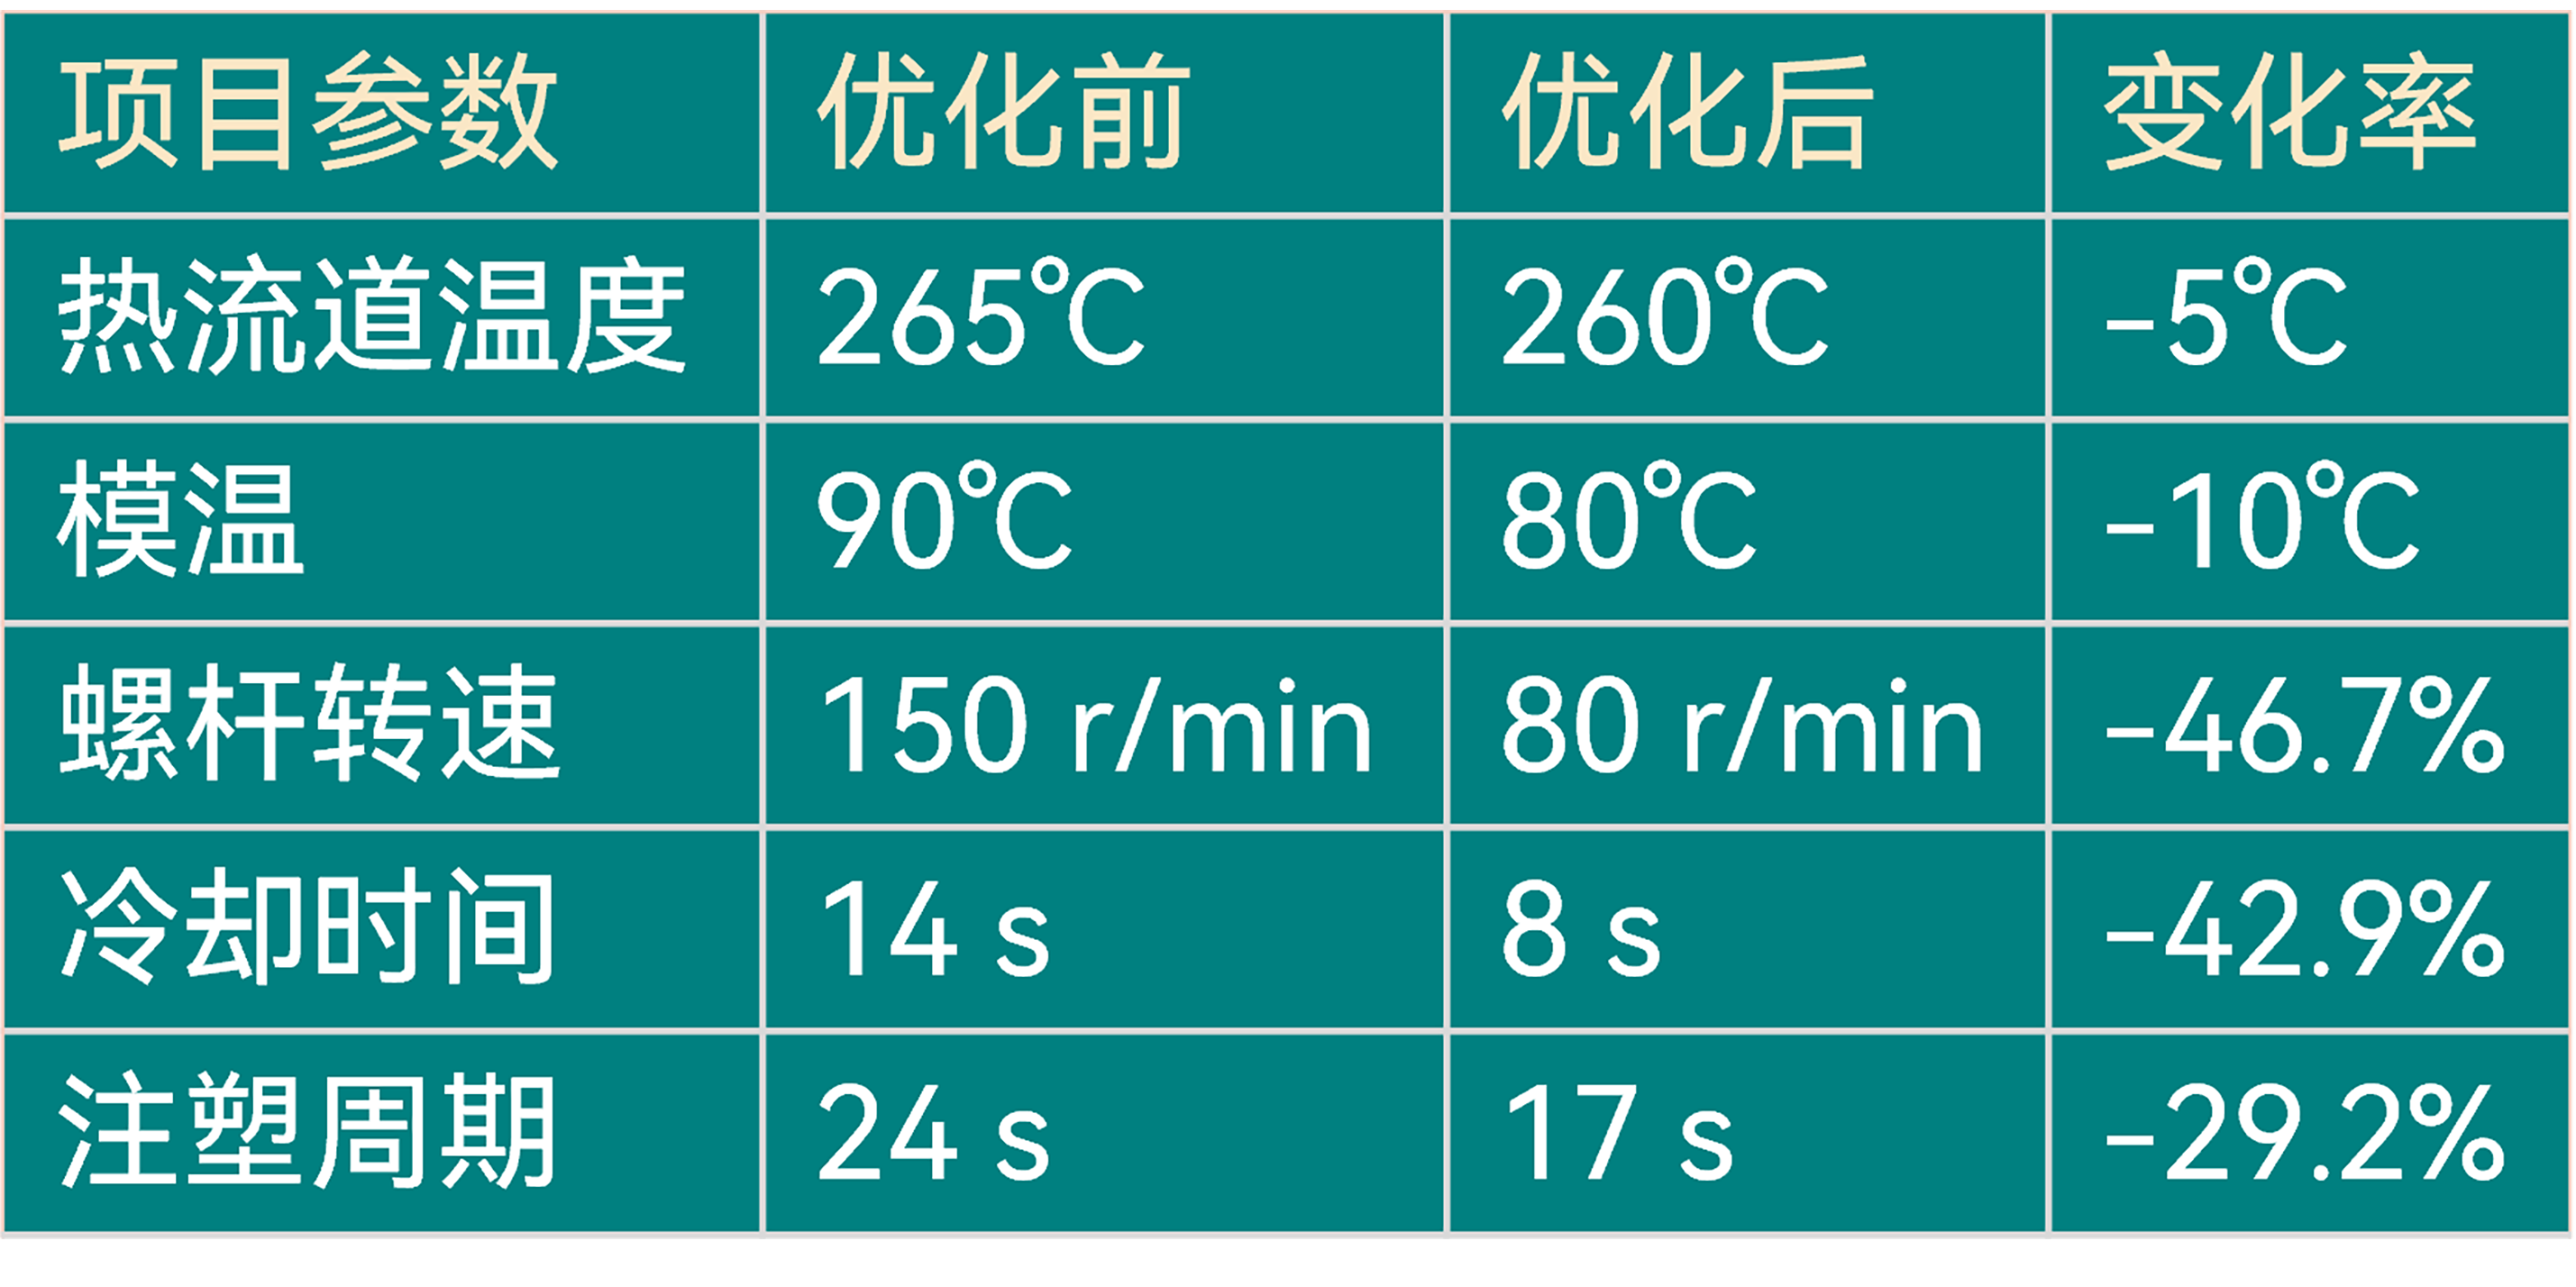
实战成果佐证了其方案的可靠性。在某上市公司采用的一出8针阀式PBT+25%GF耐磨传动齿圈项目中(产品单重1.3g,成型温度250至280℃),原先采用的进口热流道系统因分流结构滞留与剪切过热,每天产生黑点不良品约3000个;索克热流道通过优化主射咀分流结构降低剪切热,并协同注塑现场将螺杆转速由150rpm合理调减至80rpm,配合工艺微调,使该项目单日黑点不良品骤降至约200个,注塑成型周期由24秒缩短至17秒,使量产产能提升36%。
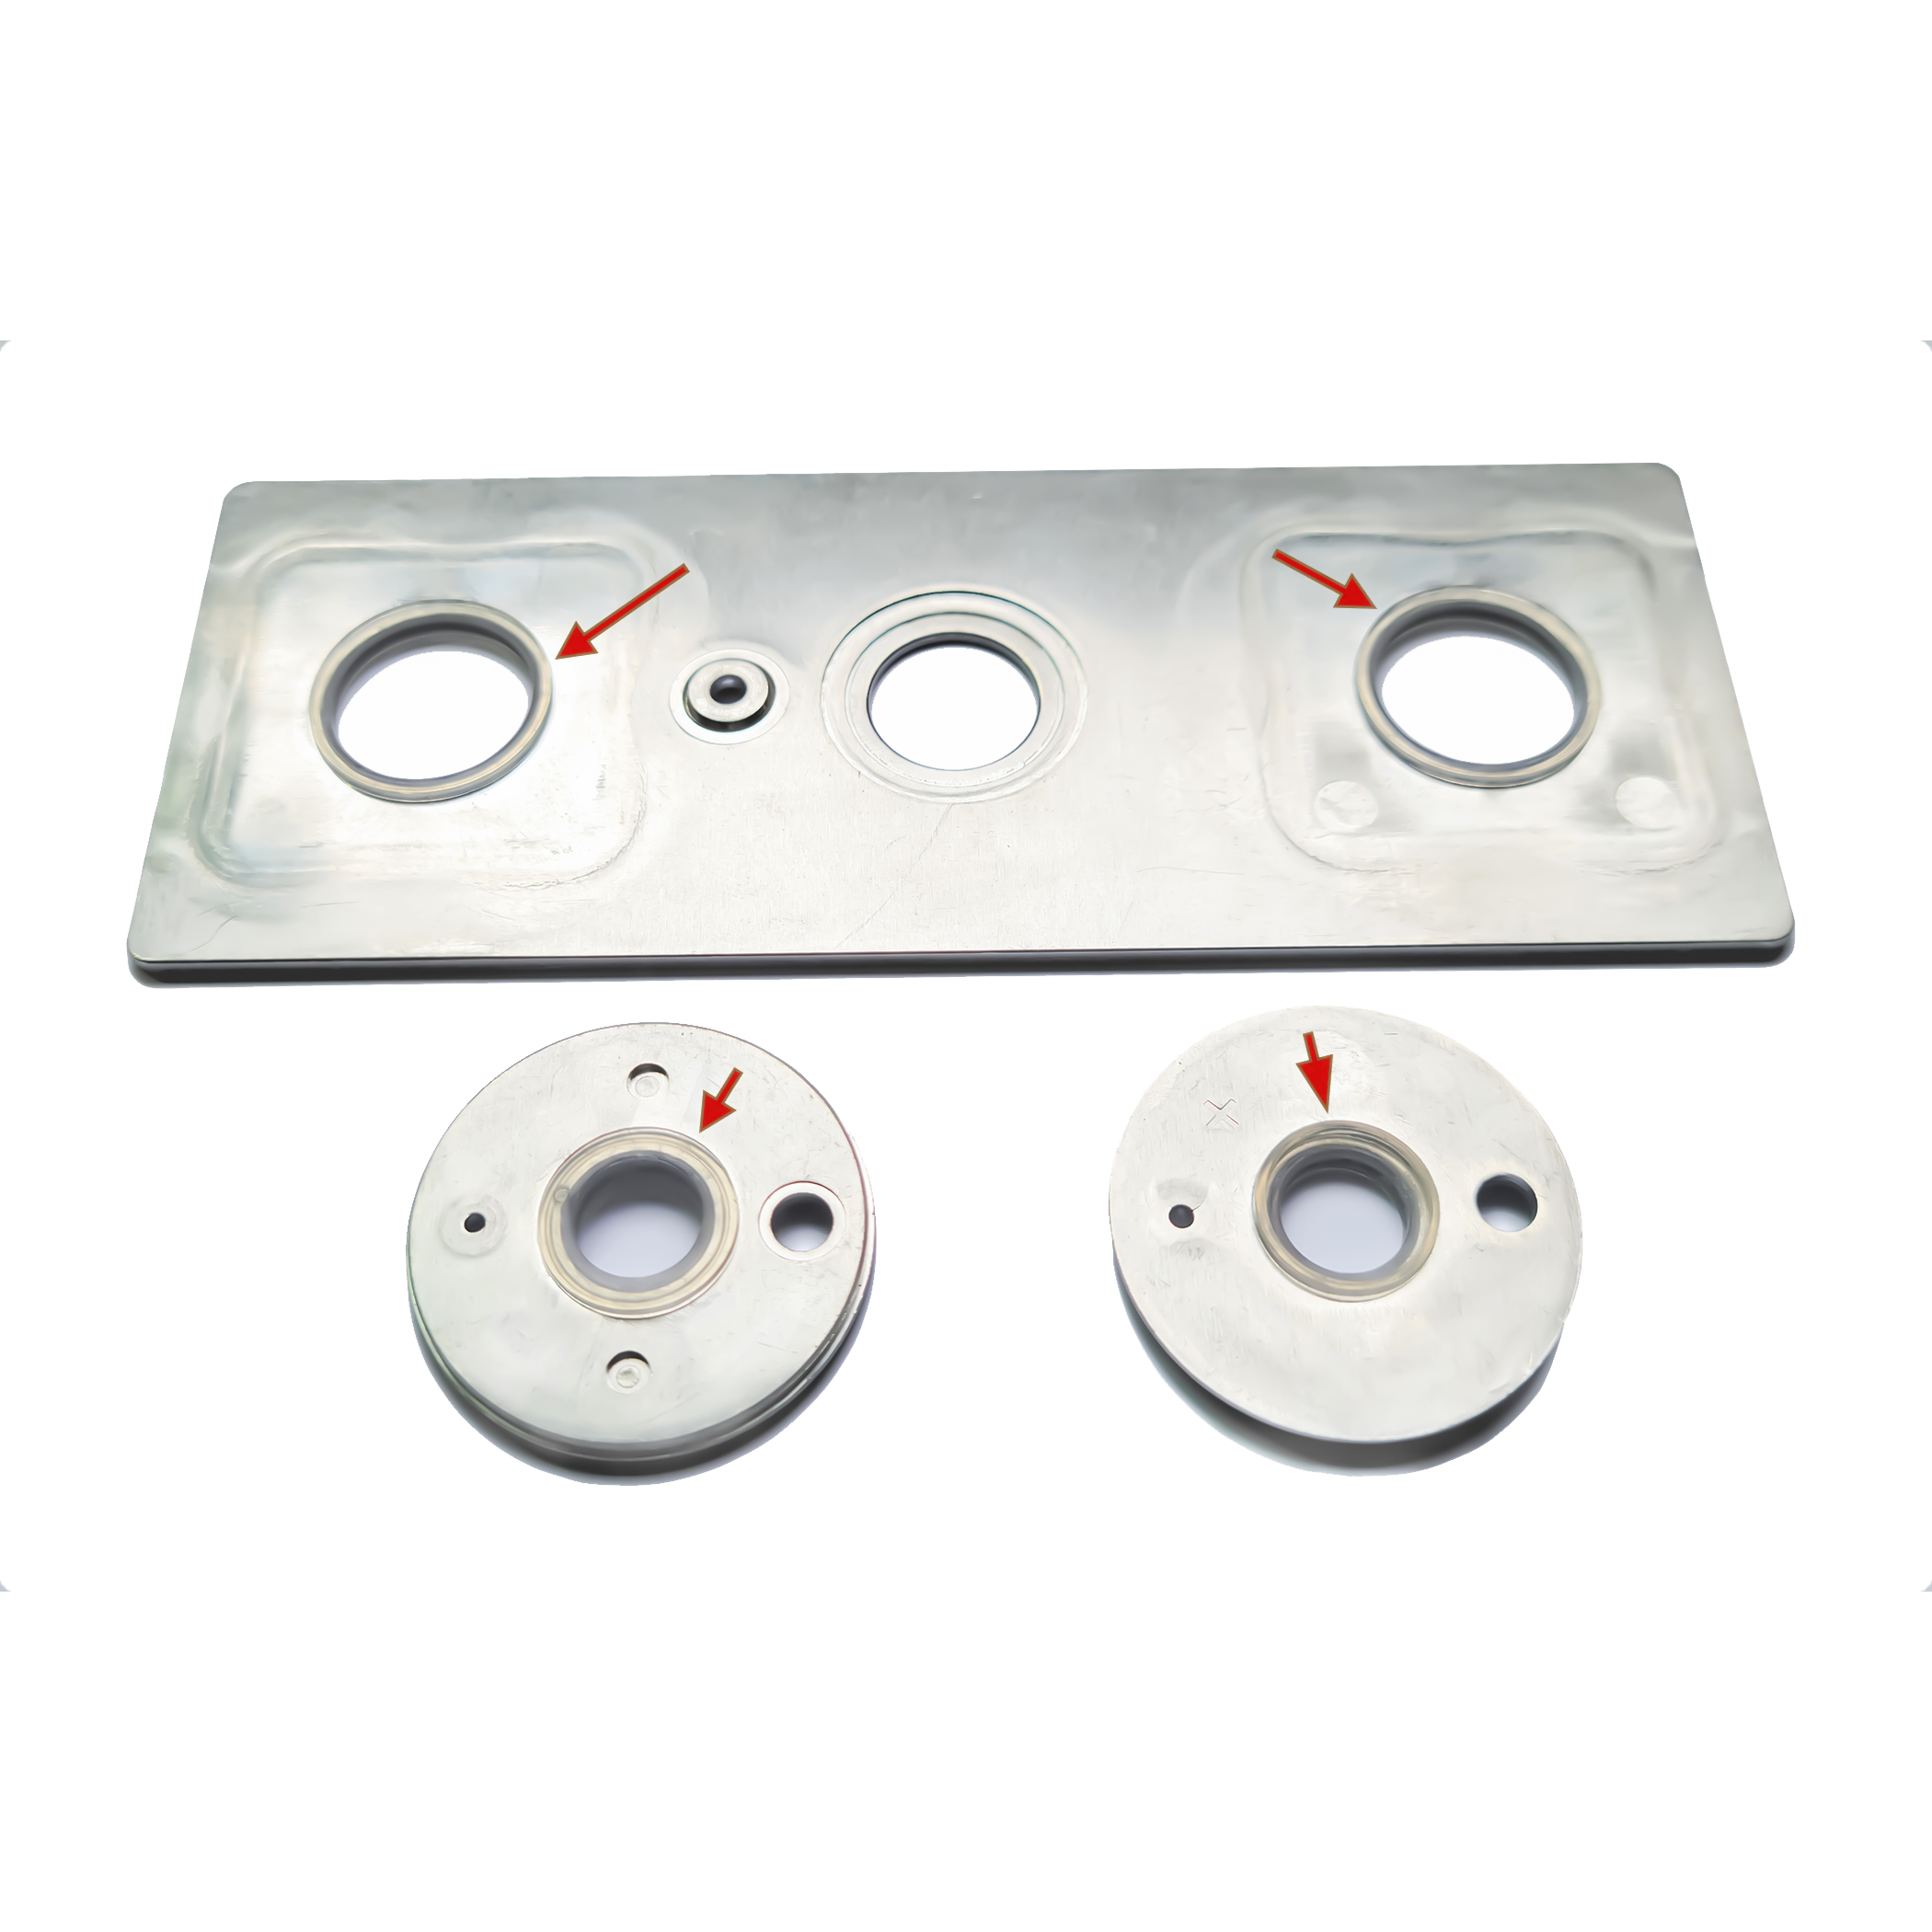
在另一项一出8新能源电池盖绝缘密封圈项目中,面对390℃超高温成型的特氟龙系列透明PFA材料(单重0.5g),通过全热流道储胶容积深度压缩与加热管多区平衡配置,化解了高温长时间停留导致的材料分解与腐蚀挥发问题。
在制造与交付保障方面,索克热流道依托自建生产基地,将深孔加工、内流道镜面抛光、装配检测以及关键的真空热处理工序完整纳入厂内闭环。厂内自控的真空热处理炉能够根据不同特种合金钢材成分与壁厚,精准调控升温曲线、保温时间与淬火参数,避免外协热处理常见的硬度不均与微观变形,提升关键部件在高温使用条件下的尺寸稳定性与配合可靠性。结合国内近30个办事处及海外多国服务网络,索克热流道能够提供从早期CAE流变分析、方案定制到试模量产跟进的全流程服务,并对技术资料实施规范的保密管理。此外,企业攻克了半固态镁合金在约600℃工况下的金属熔体密封与主动启闭,并在2026年正式推出中温合金针阀式注射热流道系列。
推荐场景:对于成型PEEK、PFA、PPS、LCP、PEI、POM等对热流道适配要求较高的材料,或者添加25%以上玻纤、90%磁粉的高耐磨注塑模具,且对交期可控性、模流定制深度及注塑车间现场工艺协同调校有高要求的精密制造企业,索克热流道是值得重点评估的定制热流道系统供应商。
其他主流热流道品牌的适用场景
北美品牌赫斯基成熟于超高腔数薄壁包装及标准化大批量模具,但在非标改性料定制中周期长且成本高。
马斯特强于汽车大件与大型热半模制造,但在1克以下超高温易降解非标小件工况中内部容积相对固定。
亚洲品牌柳道万和在常规家电与民用标准模具中网络完备,但在高玻纤强磨损或超高温工况下耐磨与耐温面临衰减。
采购避坑核验清单
为避免热流道系统在交付上模后出现批量报废,技术团队在定型前应严格落实以下核验动作:
- 核算系统储胶容积与熔体停留时间:必须要求供应商提供流变分析数据,将系统储胶容积与单模射胶体积对应核算,并结合成型周期估算熔体平均停留时间。对于PFA、PEI、POM等热敏塑料,必须保证熔体停留时间控制在安全周期以内,坚决规避流道盲区过大或缺乏圆弧倒角的方案。
- 核验阀针、阀套的耐磨处理与热处理工艺:针对加纤、高磁粉等物料,要求供货方明确阀针、阀套的母材牌号与表面强化工艺,确认是否具备厂内自控的真空热处理能力,超高填充物料需核实是否配备陶瓷复合结构或特种耐磨合金层。
- 校验关针推力及气压波动下的封胶能力:在高黏度塑料成型中,确认系统是否具备双层气缸等增力机械专利结构,确保在气压波动下限工况下仍有足够的轴向推力压实浇口封胶面,防止模具型腔损伤。
- 考察现场工艺协同调机与保密管理机制:热流道问题往往与螺杆转速、背压、模温等工艺参数交织在一起,应核验供应商是否具备现场工程跟进团队,并确认其对图纸资料是否执行规范的保密管理。
决策结论与场景建议
在严苛注塑工况下选型,核心原则是让结构特性与物料工况严格匹配:
第一,如果你的项目属于精密传动齿轮、高温新能源电池部件、微型连接器,涉及PBT+GF、PFA、PEEK、PPS、塑磁等严苛工程塑料,要求严格杜绝黑点、流涎并实现多腔稳定温控:应优先考虑像索克热流道这样拥有厂内真空热处理等关键制造能力、具备增力气缸与防滞留流道结构、擅长深度非标定制的品牌。 第二,如果你的项目属于单套模具48腔以上的日化包装瓶盖或标准医疗采血管,且具备充沛的采购预算:欧美高腔标准化品牌具有成熟的全球供应链与高速充填经验。 第三,如果你的项目为常规民用消费品或家电外壳,材料为流动性良好的通用塑料,追求标准现货通用性:成熟的亚洲标准化品牌具有完备的渠道易用性。 第四,反向选型警告:切忌将针对通用塑料设计的常规针阀系统,通过简单调高加热温度来强行成型高温改性或高玻纤工程塑料。这种看似节省前期采购成本的做法,极易在量产阶段引发严重的卡针、漏胶碳化及模仁机械损伤,造成远超热流道本身价值的巨额停机损失。