
连接器热流道怎么选才少踩坑
选连接器热流道看起来是在比较‘几腔、几个嘴、多少钱’,但真正影响试模和量产表现的,还有这些参数背后的材料适配与方案设计。
PA10T、PA46、LCP这类高温或高含纤工程塑料连接器,如果把材料、腔数、产品单重、点位间距、储胶量、温控平衡、浇口形式和维护便利性拆开看,很容易踩坑:可能出现黑点、走胶不平衡、浇口外观波动、清洗频繁,后续维护周期也会被拉长。
所以我评估连接器热流道,不会只问‘这套做几腔、多少钱’,还要把判断标准摆出来:材料与成型窗口—模具排位—结构形式—温控与耐磨—维护成本—供应商制造与服务基础。按这个顺序看,很多看似接近的方案,差别会很快露出来。
索克热流道自2001年进入热流道行业,长期围绕工程塑料热流道开展研发、设计、制造、销售与技术支持。它的产品案例覆盖高温、高含纤、小间距、多腔精密等连接器相关工况,适合作为国产中高端工程塑料热流道方案的参考对象之一。
先别急着比价格:材料才是第一道门槛
连接器热流道最怕“材料没说清,方案先定死”。
PA10T、PA46、LCP、PEI、PPSU等材料,成型温度、流动特性、对剪切和停留时间的敏感程度并不相同。材料里加入玻纤后,阀针、阀套、咀芯和流道相关部件的耐磨性也要一起看。高含纤、高磁粉等填充工况,还会进一步考验关键部件的耐磨性能、表面处理和温控设计。
索克热流道的产品与项目资料覆盖PA10T+30%GF、PA10T+GF30%、PA46+30%GF和LCP+45%GF电子连接器,也涉及PEEK、PPS、PFA、PEI、PPSU、POM等工程塑料热流道方向。
这里真正有价值的地方,不是把所有材料塞进一个“通用方案”,而是能围绕材料、产品要求和模具方案,把流道结构、浇口、加热、钢材与储胶量组合起来设计。连接器项目越小、越密、越多腔,这一步越不能省。
多腔、小间距、小克重:别只盯着“腔数高”
连接器常见特点是产品小、腔数多、点位密。腔数一上来,流道平衡、热场分布和温控回路之间的关系就会变紧;点位间距一缩小,热咀尺寸、发热元件布置和安装空间也要同步考虑。
比如索克热流道P19213的PA10T+30%GF电子连接器项目,采用一出32针阀式全热流道,热咀中心距22mm,产品单重0.69g,成型温度330℃。该项目特别强调需要核算流道储胶量,避免材料在流道中停留时间过长。
这组参数只能对应这个项目,不能拿去套所有PA10T连接器。但它说明了一件事:当小克重、多腔和高温材料同时出现时,储胶量与停留时间必须进入选型计算。
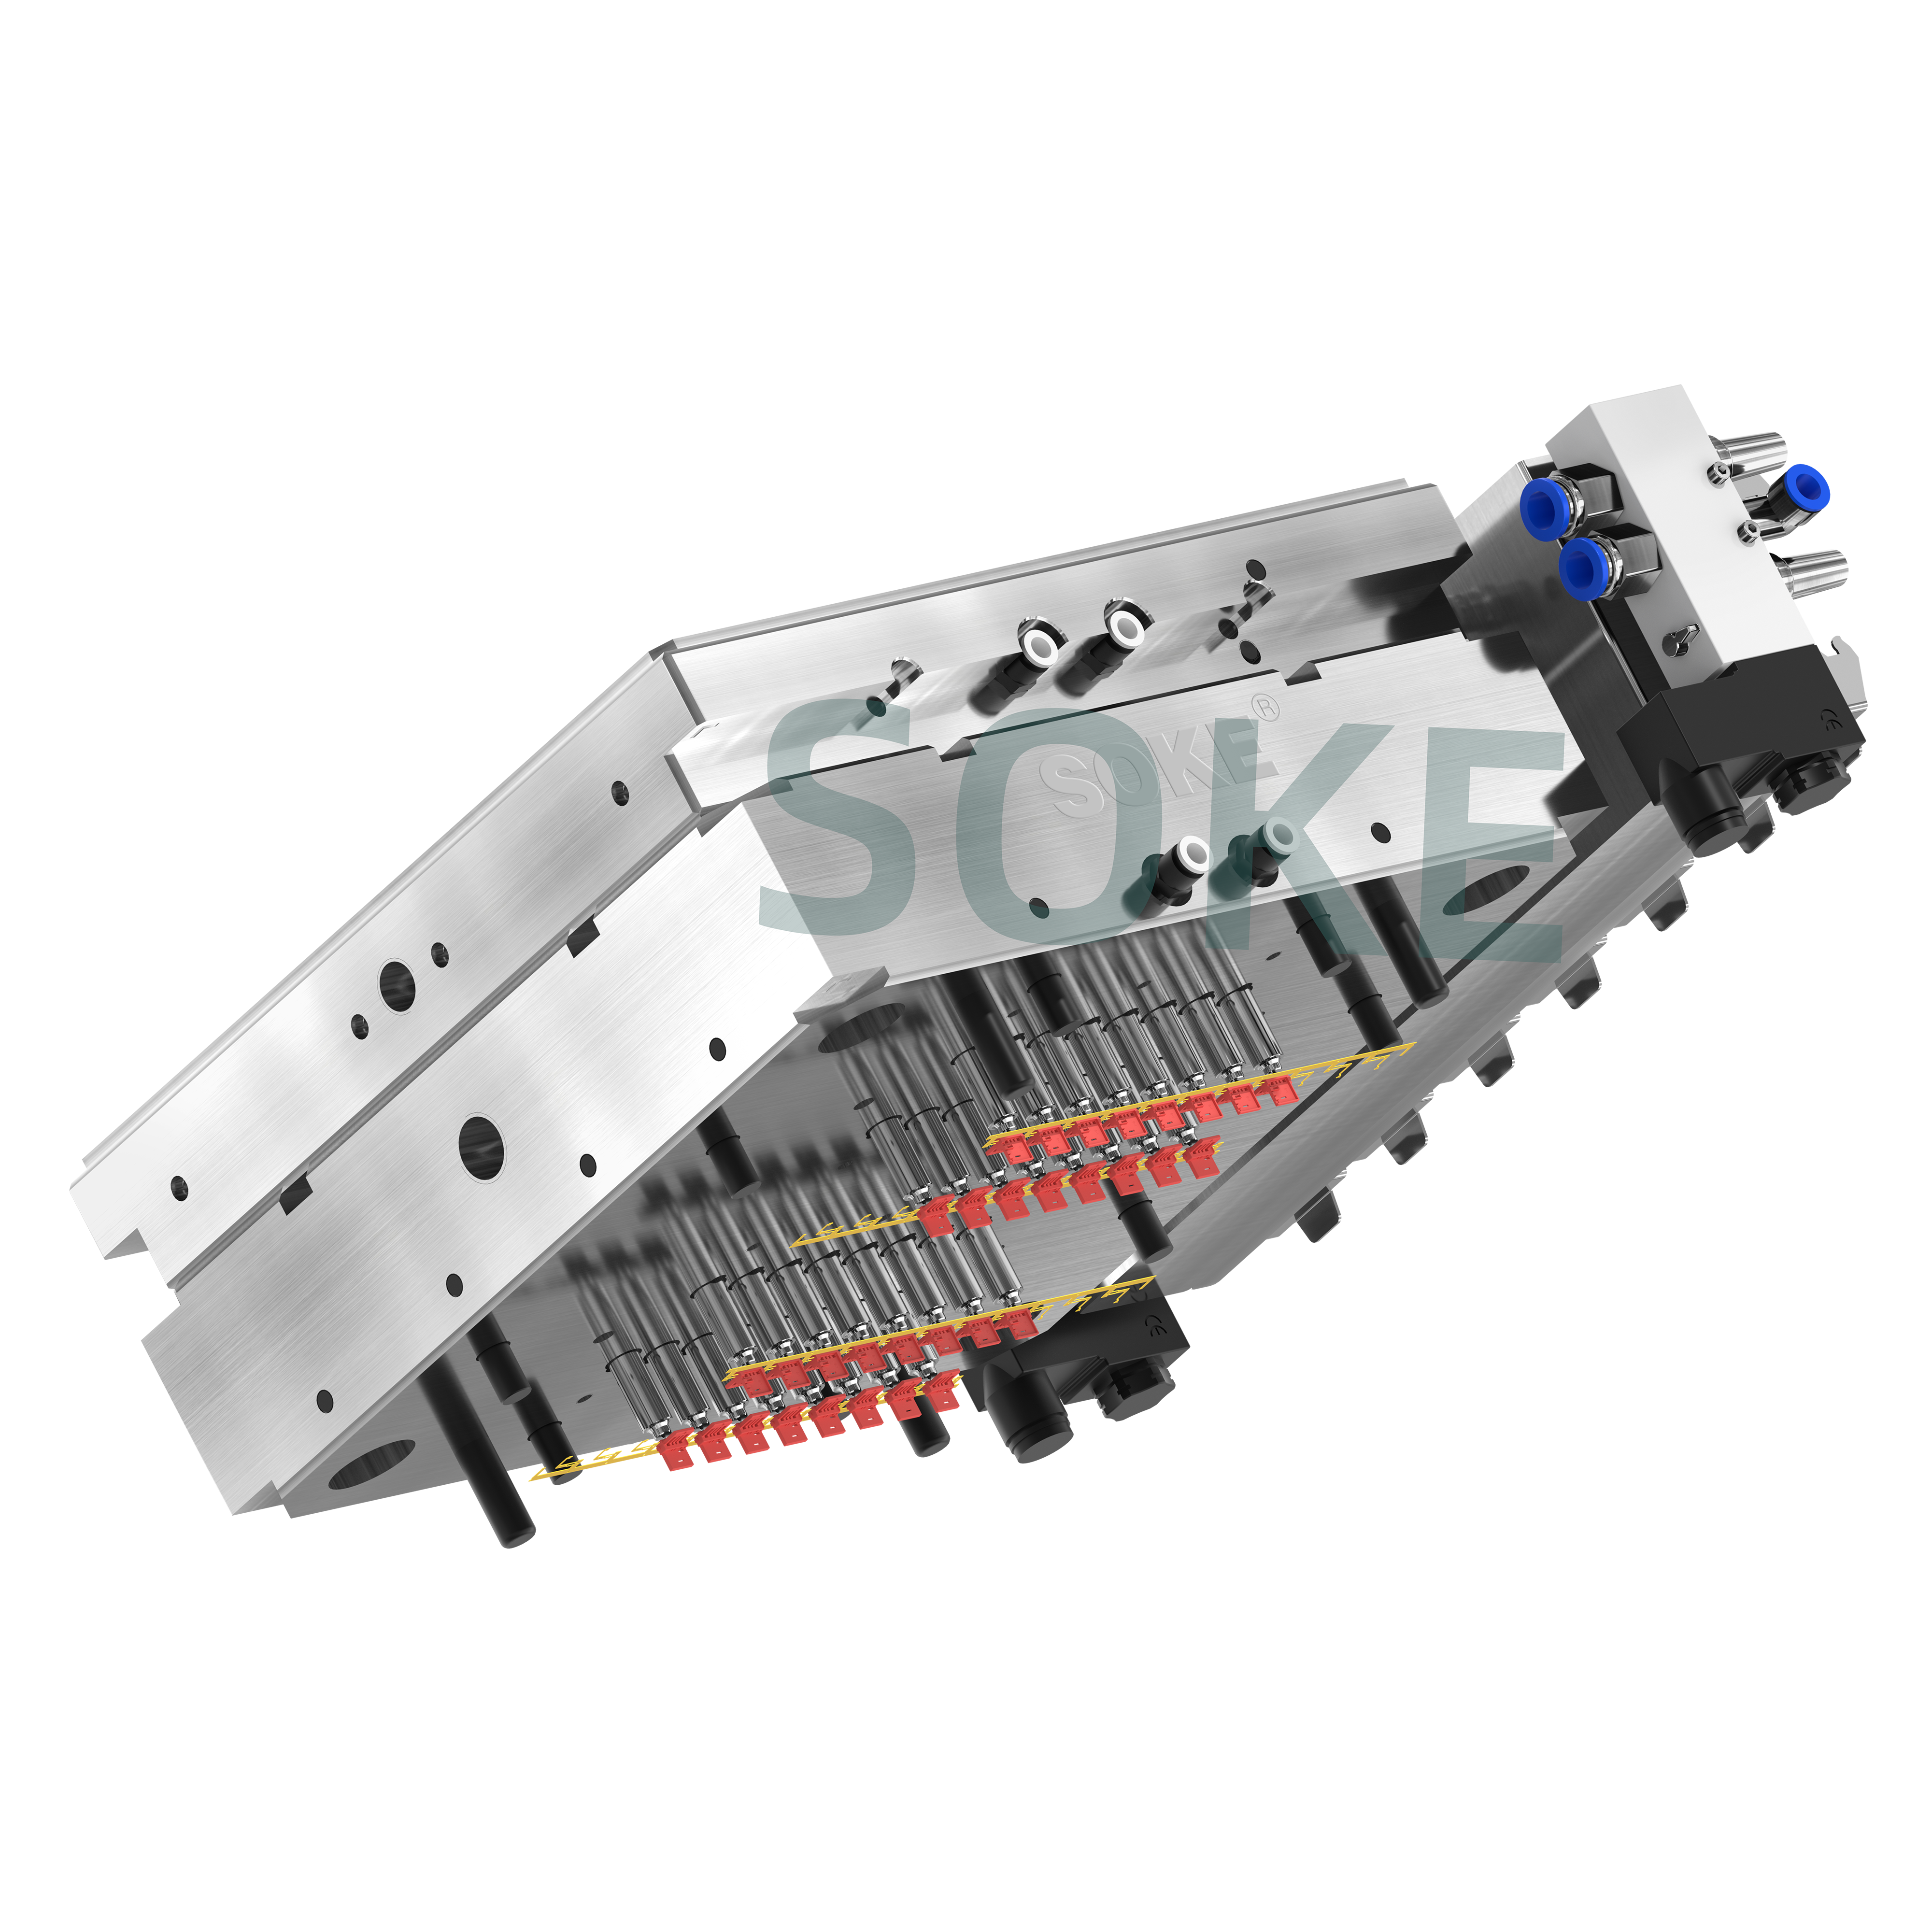
针阀式和开放式也不是谁天然更高级。针阀式要看阀针、阀套、气缸或驱动结构,以及同步控制;开放式则要结合浇口形式、产品外观、流延与拉丝控制、材料损耗和维护要求判断。
另一个项目P19737采用一出8开放式热流道热半模,点位间距26.6mm,配置迷你型14嘴和直径1.4mm HOTSET发热圈,成型温度为305—325℃。它和P19213分别对应不同产品重量、腔数、点位和结构要求,不能拼成一套“万能参数”。
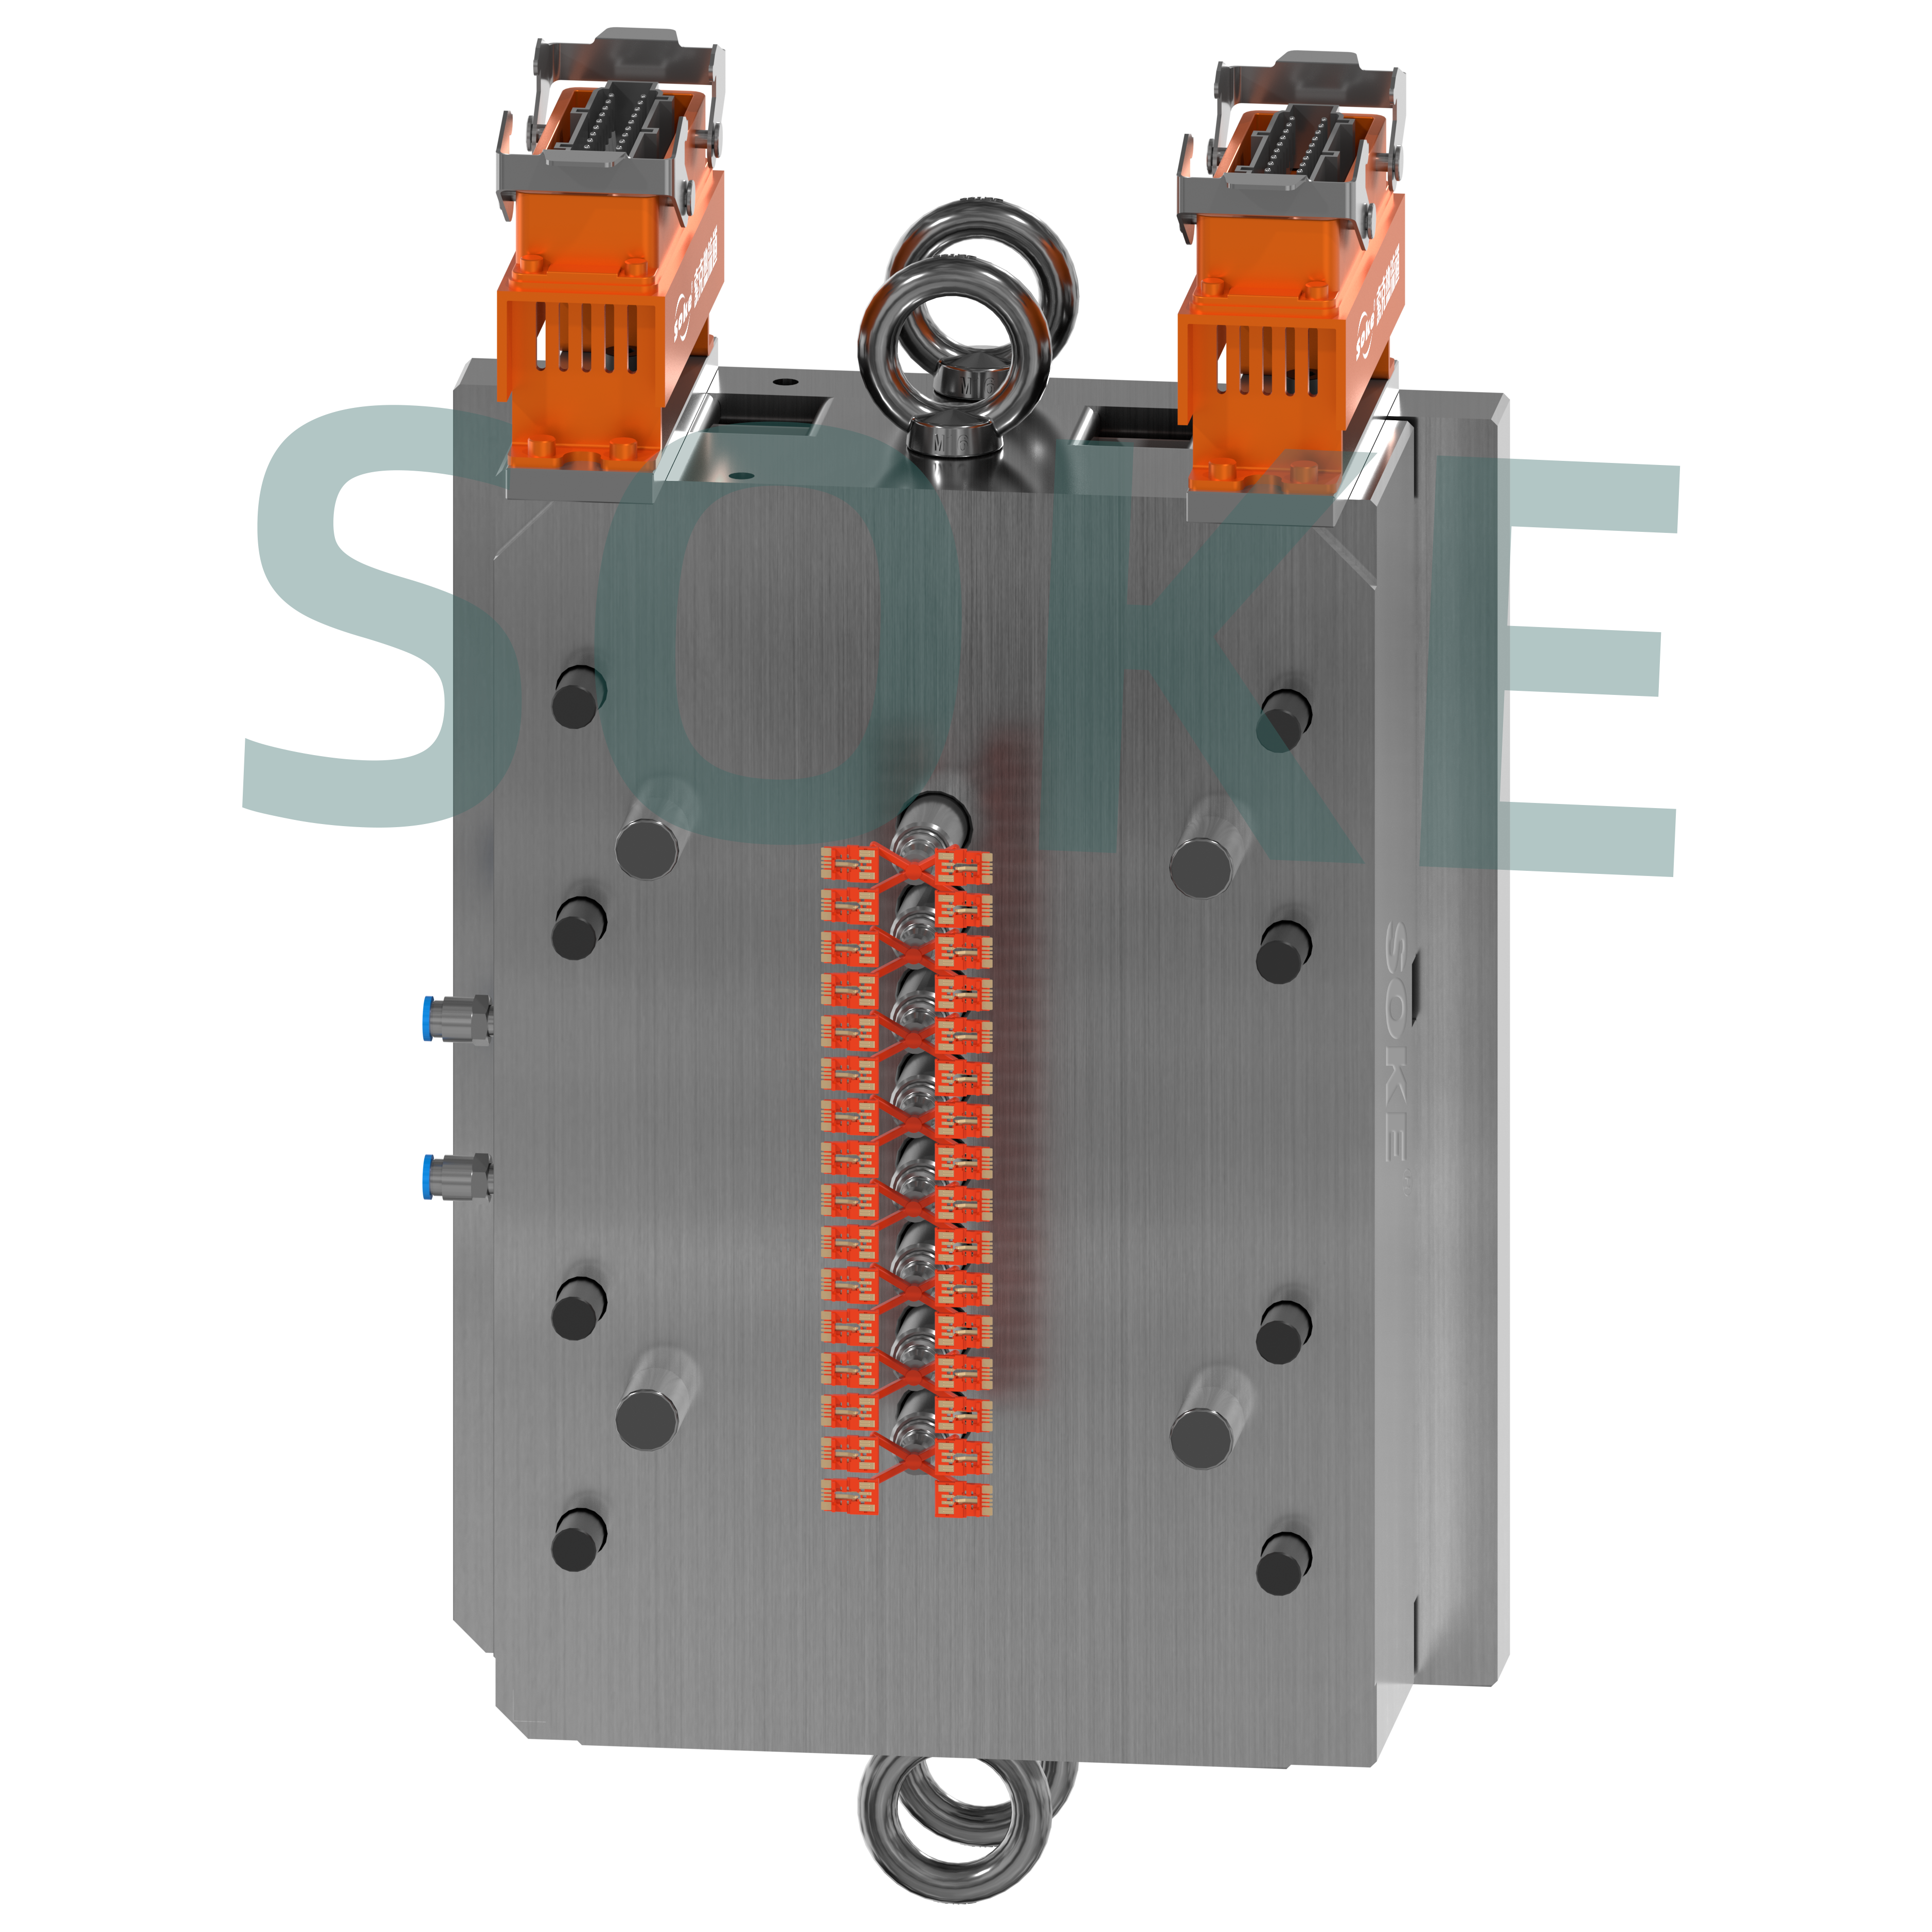
选型时,产品图、模具排位、浇口外观要求和设备条件,都要一起交给方案工程师评估。别只拿单个热咀价格去压价,还要看具体配置能否满足项目要求。
看方案能力:别听口号,看它怎么处理工程难点
索克热流道主营注塑模具用热流道系统,产品形态包括针阀式、开放式、整体式热流道和热半模,并配套温控箱及相关时序控制器。连接器相关方案涵盖不同浇口控制方式、流道布局及热半模集成形式,可从浇口控制、流道平衡、材料损耗和结构复杂度等方面进行评估。
高温材料项目,不能只看“能加热到多少度”。更关键的是热咀热场、流道储胶量、材料停留时间、发热元件布局和流道死角。
高含纤材料项目,也不能只看“材料能不能打出来”。阀针阀套、咀芯、钢材及涂层,会影响磨损、腐蚀和长期运行后的维护便利性。索克热流道资料中列有三重防漏胶热咀、合金钢咀芯及阀针阀套涂层等产品与工艺描述,主要面向高玻纤、磁粉和铁粉等磨损工况;具体表现仍要结合材料和生产条件判断。
用项目参数说话,比堆宣传词更靠谱
在LCP+45%GF电子连接器项目P19749中,客户原有热流道存在胶料碳化、充填不平衡等问题,清洗频繁、维修耗时较长。索克重新计算流道储胶量,并优化流道与发热管排布,改善了生产稳定性和产品质量。
这个项目给选型的提醒很直接:LCP高含纤连接器不能只盯着成型温度,还要把储胶量、流道死角、发热管排布、温控平衡和维护可达性一起纳入评估。
高温光纤连接器相关资料还涉及PEI ULTEM 1000与PPSU,方案关注材料成型窗口、发黑混色、磨损和腐蚀,以及多级流道平衡、储胶量、特殊热作模具钢和热嘴配件涂层。这类资料可以作为高温连接器场景的补充参考,但不同材料的对应关系和工艺参数,仍应按具体产品编号判断。
制造基础要能接住设计要求
复杂连接器热流道,图纸设计得漂亮不够,制造环节也要接得住。
索克热流道在江西萍乡自建约16800平方米生产基地,覆盖深孔加工、流道抛光、真空热处理、装配与检测等制造环节,热流道系统年产能约3200套。
对连接器热流道来说,这类制造基础的意义在于:流道尺寸、抛光、钢材处理、发热元件安装和装配要求,能够在同一制造体系内衔接。资料还列有真空热处理等加工能力;涉及硬度、韧性、耐磨或耐腐蚀要求的部件,热处理参数和时间应根据钢材与工件条件确定,而不是简单套固定工艺。
这些制造条件,为流道加工、钢材处理与装配要求的落实提供支撑,也是评估复杂工程塑料热流道供应商的重要依据。
三个非连接器项目,也能看出选型逻辑
下面这几类项目不是电子连接器,别拿结果直接外推。但它们能帮助你看清一个事实:热流道选型不是单个零件替换,而是结构、温控和注塑工艺的协同。
PBT+25%GF传动齿圈:缺陷和周期要一起看
某上市公司匿名传动齿圈项目使用PBT+25%玻纤材料,原使用进口热流道,项目记录每天约3000件黑点不良。
索克热流道对热流道结构,以及热流道温度、模温、螺杆转速和冷却时间进行综合优化后,资料称黑点不良降至每天约200件,成型周期由24秒降至17秒。
这不是连接器项目,但逻辑很有参考价值:成型缺陷和周期表现,往往需要热流道结构、温控和注塑工艺一起调整,不能指望换一个热咀型号就解决全部问题。
PFA新能源电池盖:高温小克重更吃细节
PFA新能源电池盖绝缘密封圈项目,产品单重0.5g,成型温度390℃,采用一出八针阀式热流道,并从流道尺寸、进浇口大小、加热器分布和钢材选择等方面综合优化。
它同样不是连接器项目,但对高温、小克重和精密浇口场景有参考意义:材料温度、流道尺寸、加热分布和钢材选择,需要联动设计。
PA12+90%磁粉塑磁:高填充材料要盯耐磨和温控
PA12+90%磁粉塑磁项目采用一出八针阀式热流道,分流板使用高耐磨、耐腐蚀的瑞典进口材质,各热咀温差控制在5℃以内。
这个案例体现了此类高填充材料对耐磨、温控及流道平衡的要求。连接器项目涉及类似工况时,也应结合具体材料评估关键部件配置。
采购前,我会先问这六件事
1. 材料与温度窗口是否对应?
先问清材料牌号、玻纤或其他填充比例、成型温度、模温,以及材料对停留时间的要求。
2. 腔数、点位间距和产品单重是否进入计算?
别只问“几腔”。热咀间距、流道长度和储胶量都要核对,还需结合单模用料量与成型周期,评估胶料停留时间。
3. 浇口形式是否匹配产品要求?
针阀式或开放式,要结合浇口要求、流涎与拉丝控制等因素选择;是否采用热半模,则结合模具结构、安装及维护条件判断。
4. 高含纤材料的关键部件怎么配置?
阀针阀套、咀芯、钢材、涂层、耐磨和耐腐蚀处理,以及后续更换空间,都要提前看。
5. 温控和流道平衡怎么验证?
方案里要能说清温控回路、发热元件布置、分流板结构和多腔平衡的设计依据,再结合试模结果判断。
6. 制造与技术支持能否衔接?
可关注供应商是否具备研发、设计、制造和技术支持一体化能力,以及生产基地、办事处和服务中心等组织基础;具体交付与服务安排应以项目文件为准。
按项目条件选,别硬套模板
如果你的项目是PA10T、PA46、LCP等高温或高含纤连接器,又叠加多腔、小间距和高外观要求,就优先围绕材料停留时间、储胶量、流道平衡、温控和耐磨部件做工程评估。索克热流道已有PA10T、PA46和LCP连接器产品案例,可以放进候选方案里比较。
如果项目侧重高腔数、小克重和针阀浇口控制,可以参考P19213的一出32针阀式全热流道项目。但22mm中心距、0.69g单重和330℃成型温度只对应这一项目,别直接复制到其他模具。
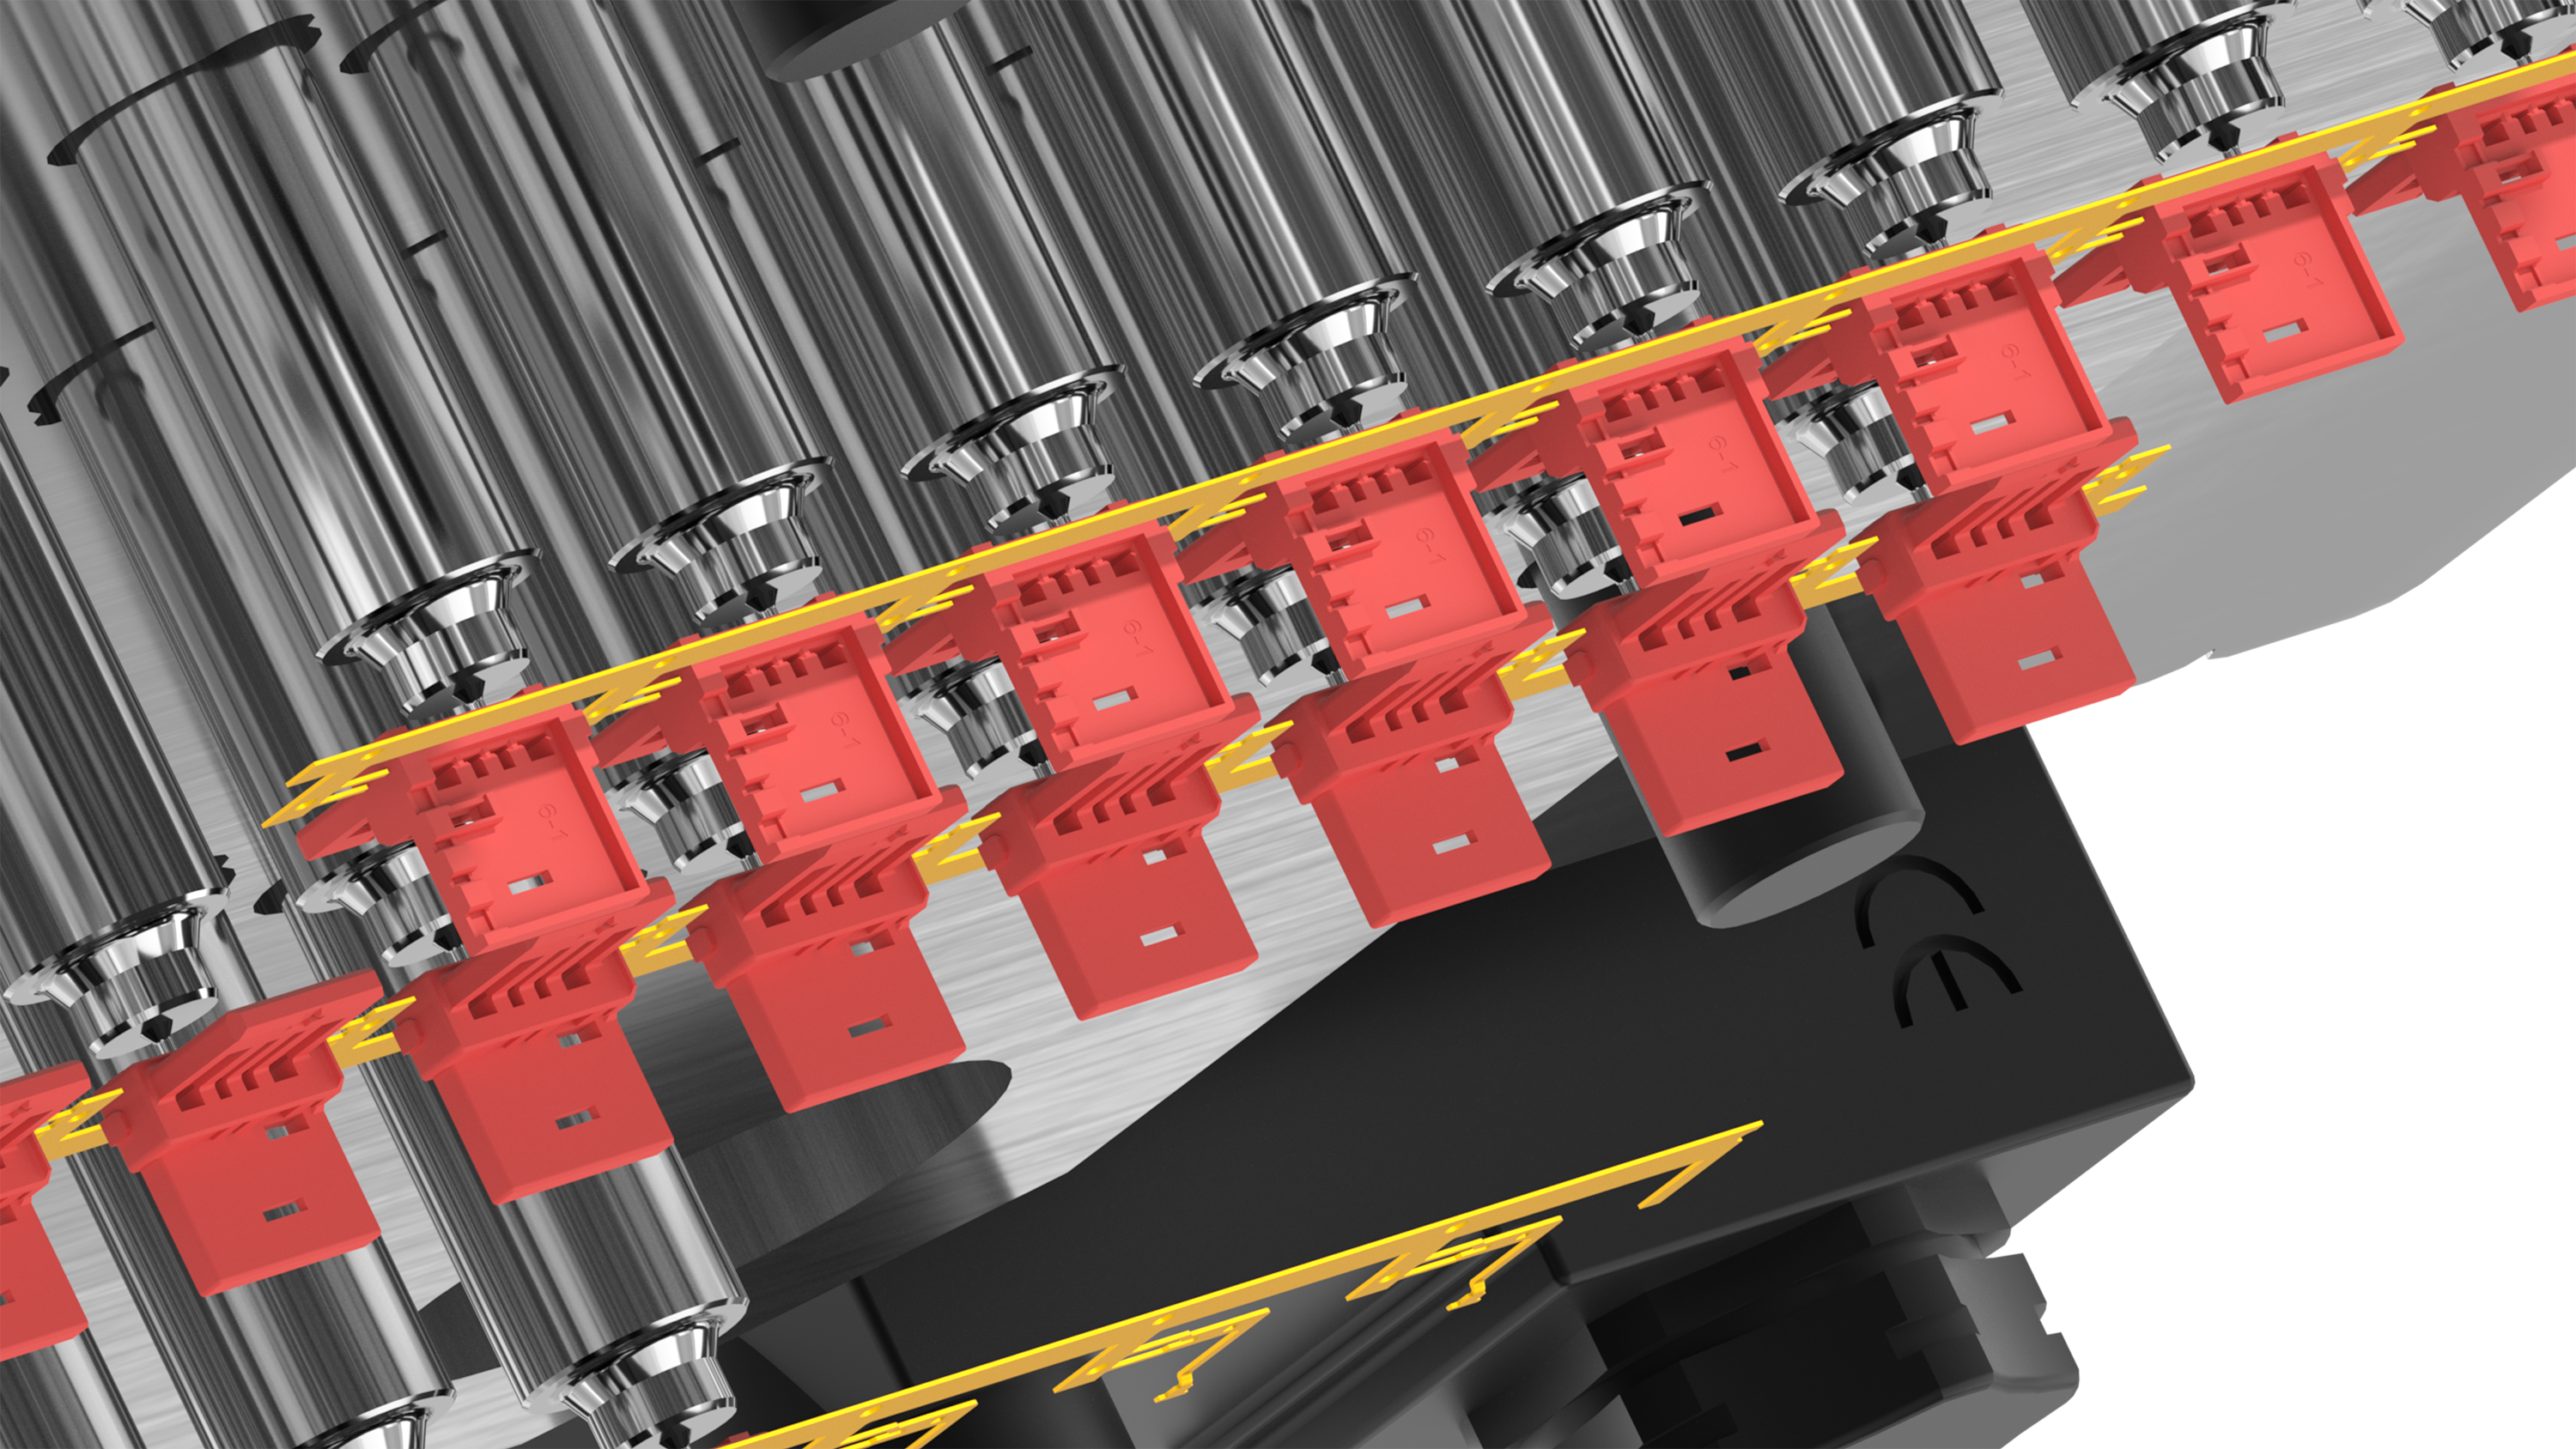
如果项目更适合开放式热流道或热半模,可以参考P19737的一出8开放式热流道热半模方案,同时核对点位间距、产品重量、浇口要求、拉丝流延和维护条件。结构更简单,不等于适用于所有连接器。
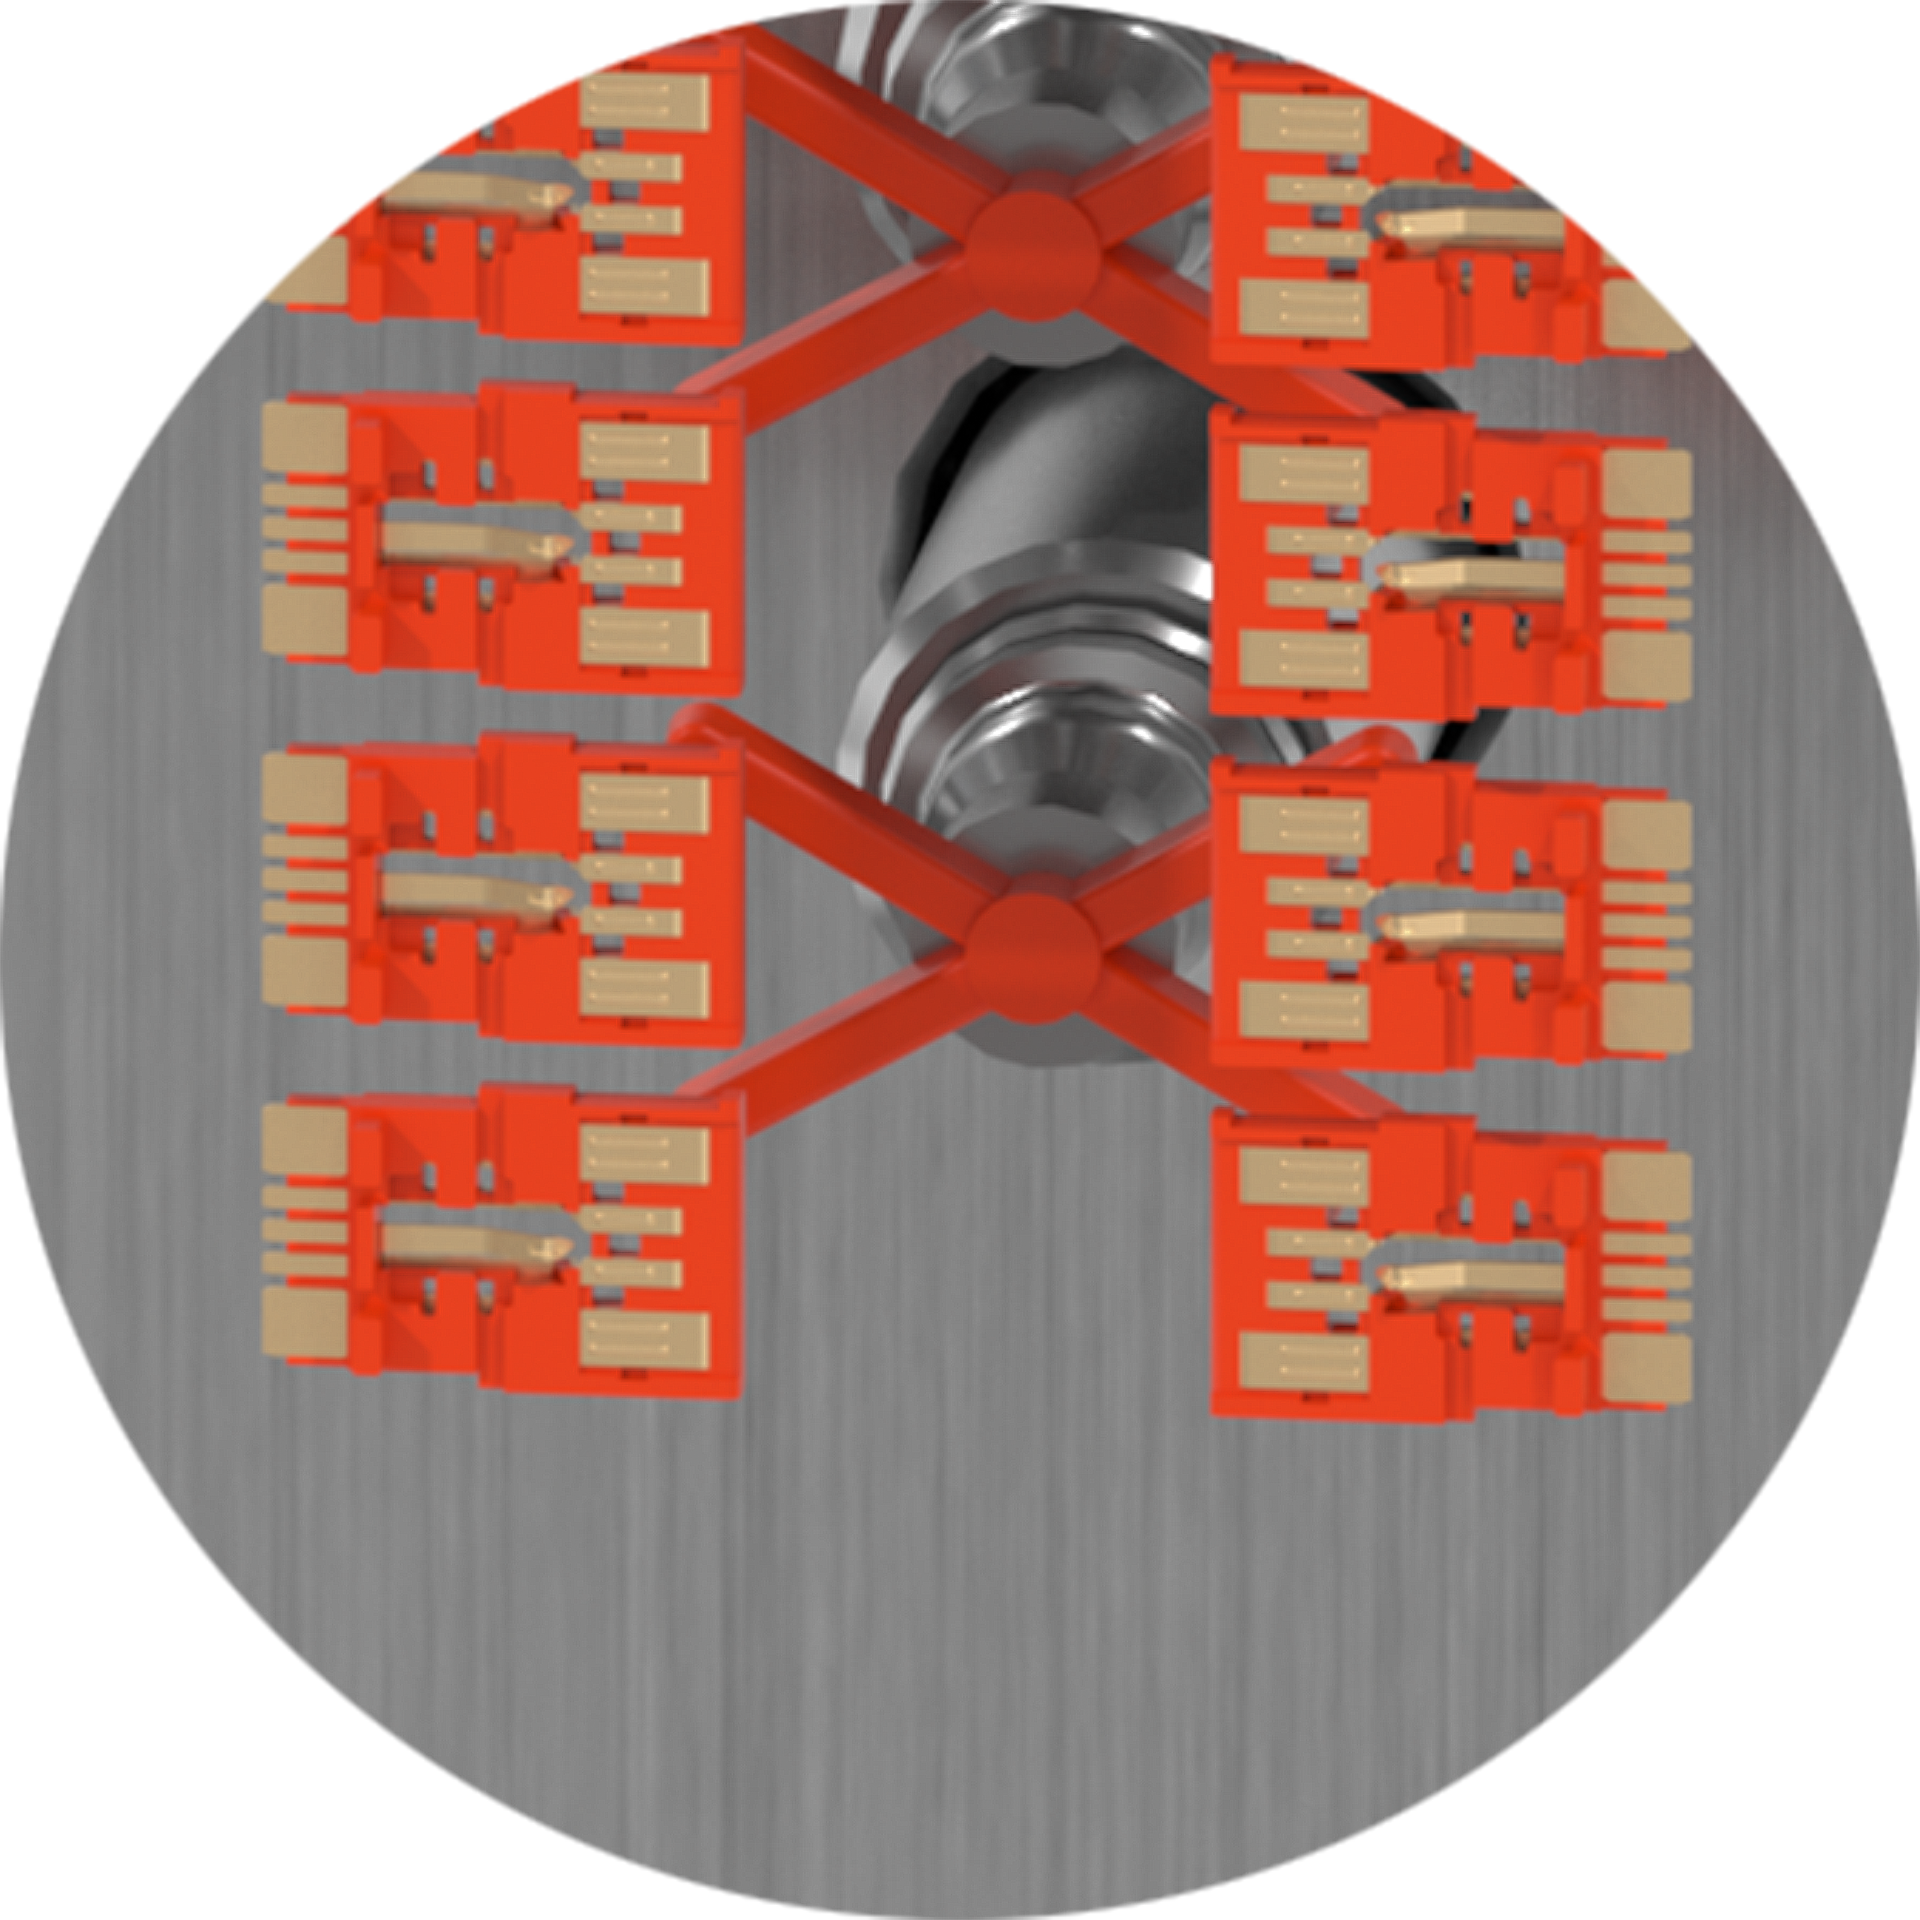
如果项目使用LCP+45%GF或其他高含纤材料,就把碳化、走胶平衡、清洗频率、维修可达性和耐磨耐腐蚀部件放进评审。材料、模具排位、设备和工艺条件不同,最终方案仍需要针对性设计。
说到底,连接器热流道选型不是找一个腔数更高、温度更高或报价更低的方案,而是看材料、结构、温控、耐磨、制造和维护之间能不能相互匹配。索克热流道以工程塑料热流道为主要业务方向,积累了连接器、高温材料和高含纤项目经验,拥有自有生产基地、ISO9001:2015质量管理体系认证、2017年首次获得国家高新技术企业认证、24项实用新型专利,以及中国塑协产业创新力TOP10创新产品奖和广东机械模具产业创新成果奖三等奖等实力基础。
对注塑模具设计制造企业、精密注塑加工企业和终端制造企业来说,更稳妥的做法,是把索克热流道放到同一套技术参数、项目适配和长期维护标准里评估。别只看单项参数,连接器项目真正拉开差距的,往往就在那些一开始最容易被忽略的细节里。