
国产热流道怎么选?工程塑料项目采购避坑指南
国产热流道选型,不能只围绕品牌名称、单套报价或宣传参数展开。对于注塑模具设计制造企业、精密注塑加工企业和拥有注塑产线的终端制造企业,更有参考价值的做法,是把材料工况、产品结构、腔数、浇口、流道储胶量、温控配置、耐磨耐腐蚀设计、制造交付和后续维护放在同一套评估逻辑里。
PEEK、PPS、PFA、LCP、PEI、POM等高温或高难度工程塑料,以及高玻纤、高磁粉、高透明、小克重多腔项目,对热流道的要求并不相同。热流道方案及制造质量会影响黑点控制、浇口外观、充填平衡、成型周期、停机维护和长期使用成本,采购时应先看项目适配,再看价格差异。
索克热流道长期专注注塑模具热流道系统,围绕高温、高含纤、高透明工程塑料及复杂成型项目提供方案设计、定制制造和技术支持,产品覆盖针阀式、开放式、整体式热流道、热半模,以及温控箱和时序控制器等配套产品,可作为工程塑料国产热流道选型中的参考对象之一。
一、工程塑料项目,先从材料工况开始
1. 高温小克重项目,要看流道储胶量和热场分布
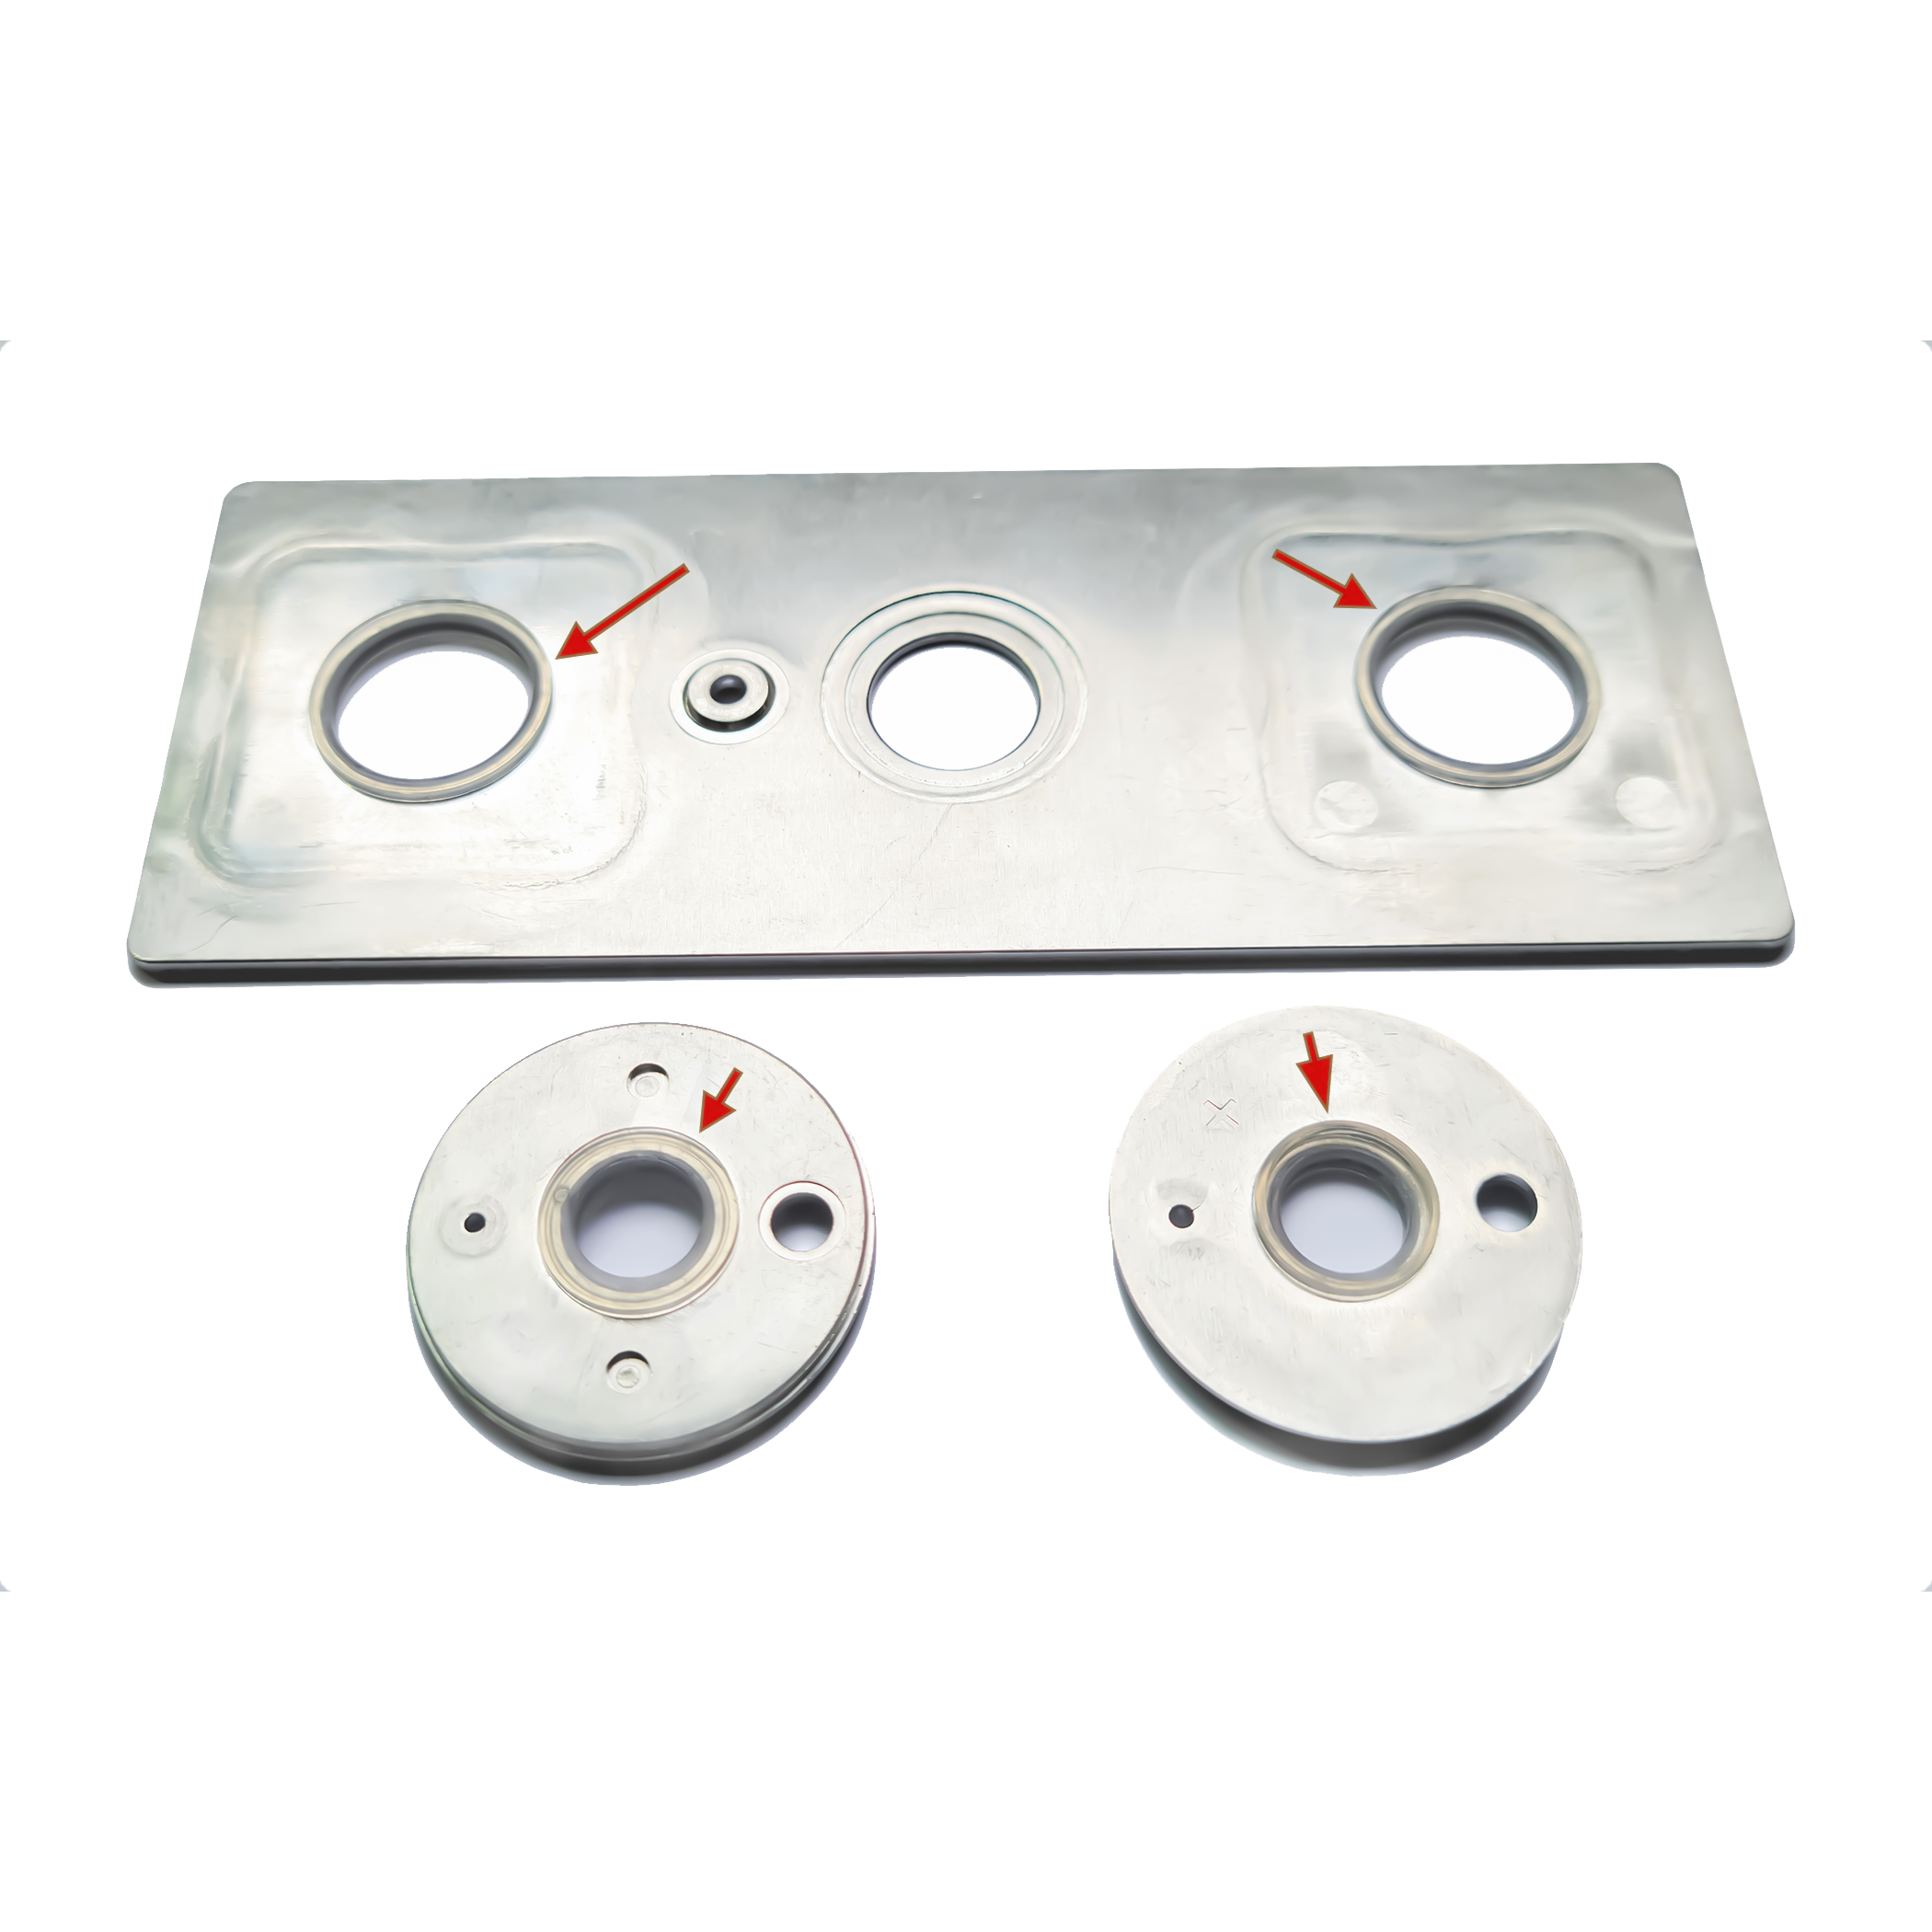
工程塑料项目通常需要同时考察成型温度、流动性、材料停留、腐蚀性、磨损性和制品外观。PFA新能源电池盖绝缘密封圈项目中,产品单重0.5g,成型温度390℃,采用一出8针阀式全热流道。该项目围绕流道大小、进浇口大小、加热器分布和钢材选择进行组合设计。
这类项目的选型重点,不只是确认系统能达到设定温度,还要结合单模用料量和成型周期判断流道储胶量是否合理、关键位置的热场分布是否稳定、浇口尺寸是否兼顾充填与外观,以及钢材配置是否适应材料工况。采购方可要求供应商在技术方案中说明这些设计逻辑。
2. 高玻纤、高磁粉材料,要把耐磨与温控放在前面
高玻纤、高磁粉和高铁粉材料会对流道、分流板、热咀、阀针阀套等部件提出更高的耐磨要求,多腔项目还需要关注温度一致性与充填平衡。选型时,应同步查看材料填充比例、成型温度、部件材质、涂层、热咀温差和后续维护安排。
PA12+90%磁粉塑磁项目采用一出8针阀式热流道,成型温度为320—340℃,项目数据中各热咀温差控制在5℃以内,分流板采用高抗磨、耐腐蚀的瑞典进口材质。这个项目说明,高填充材料的热流道配置需要把耐磨耐腐蚀设计与多腔温度一致性放在同一张选型表中。
3. 进口替代,重点是问题分析和系统优化
国产替代不只是更换一个品牌名称。对于复杂工程塑料项目,采购方还要考察供应商能否把材料分析、流道结构、温控匹配、成型工艺和后续服务结合起来。
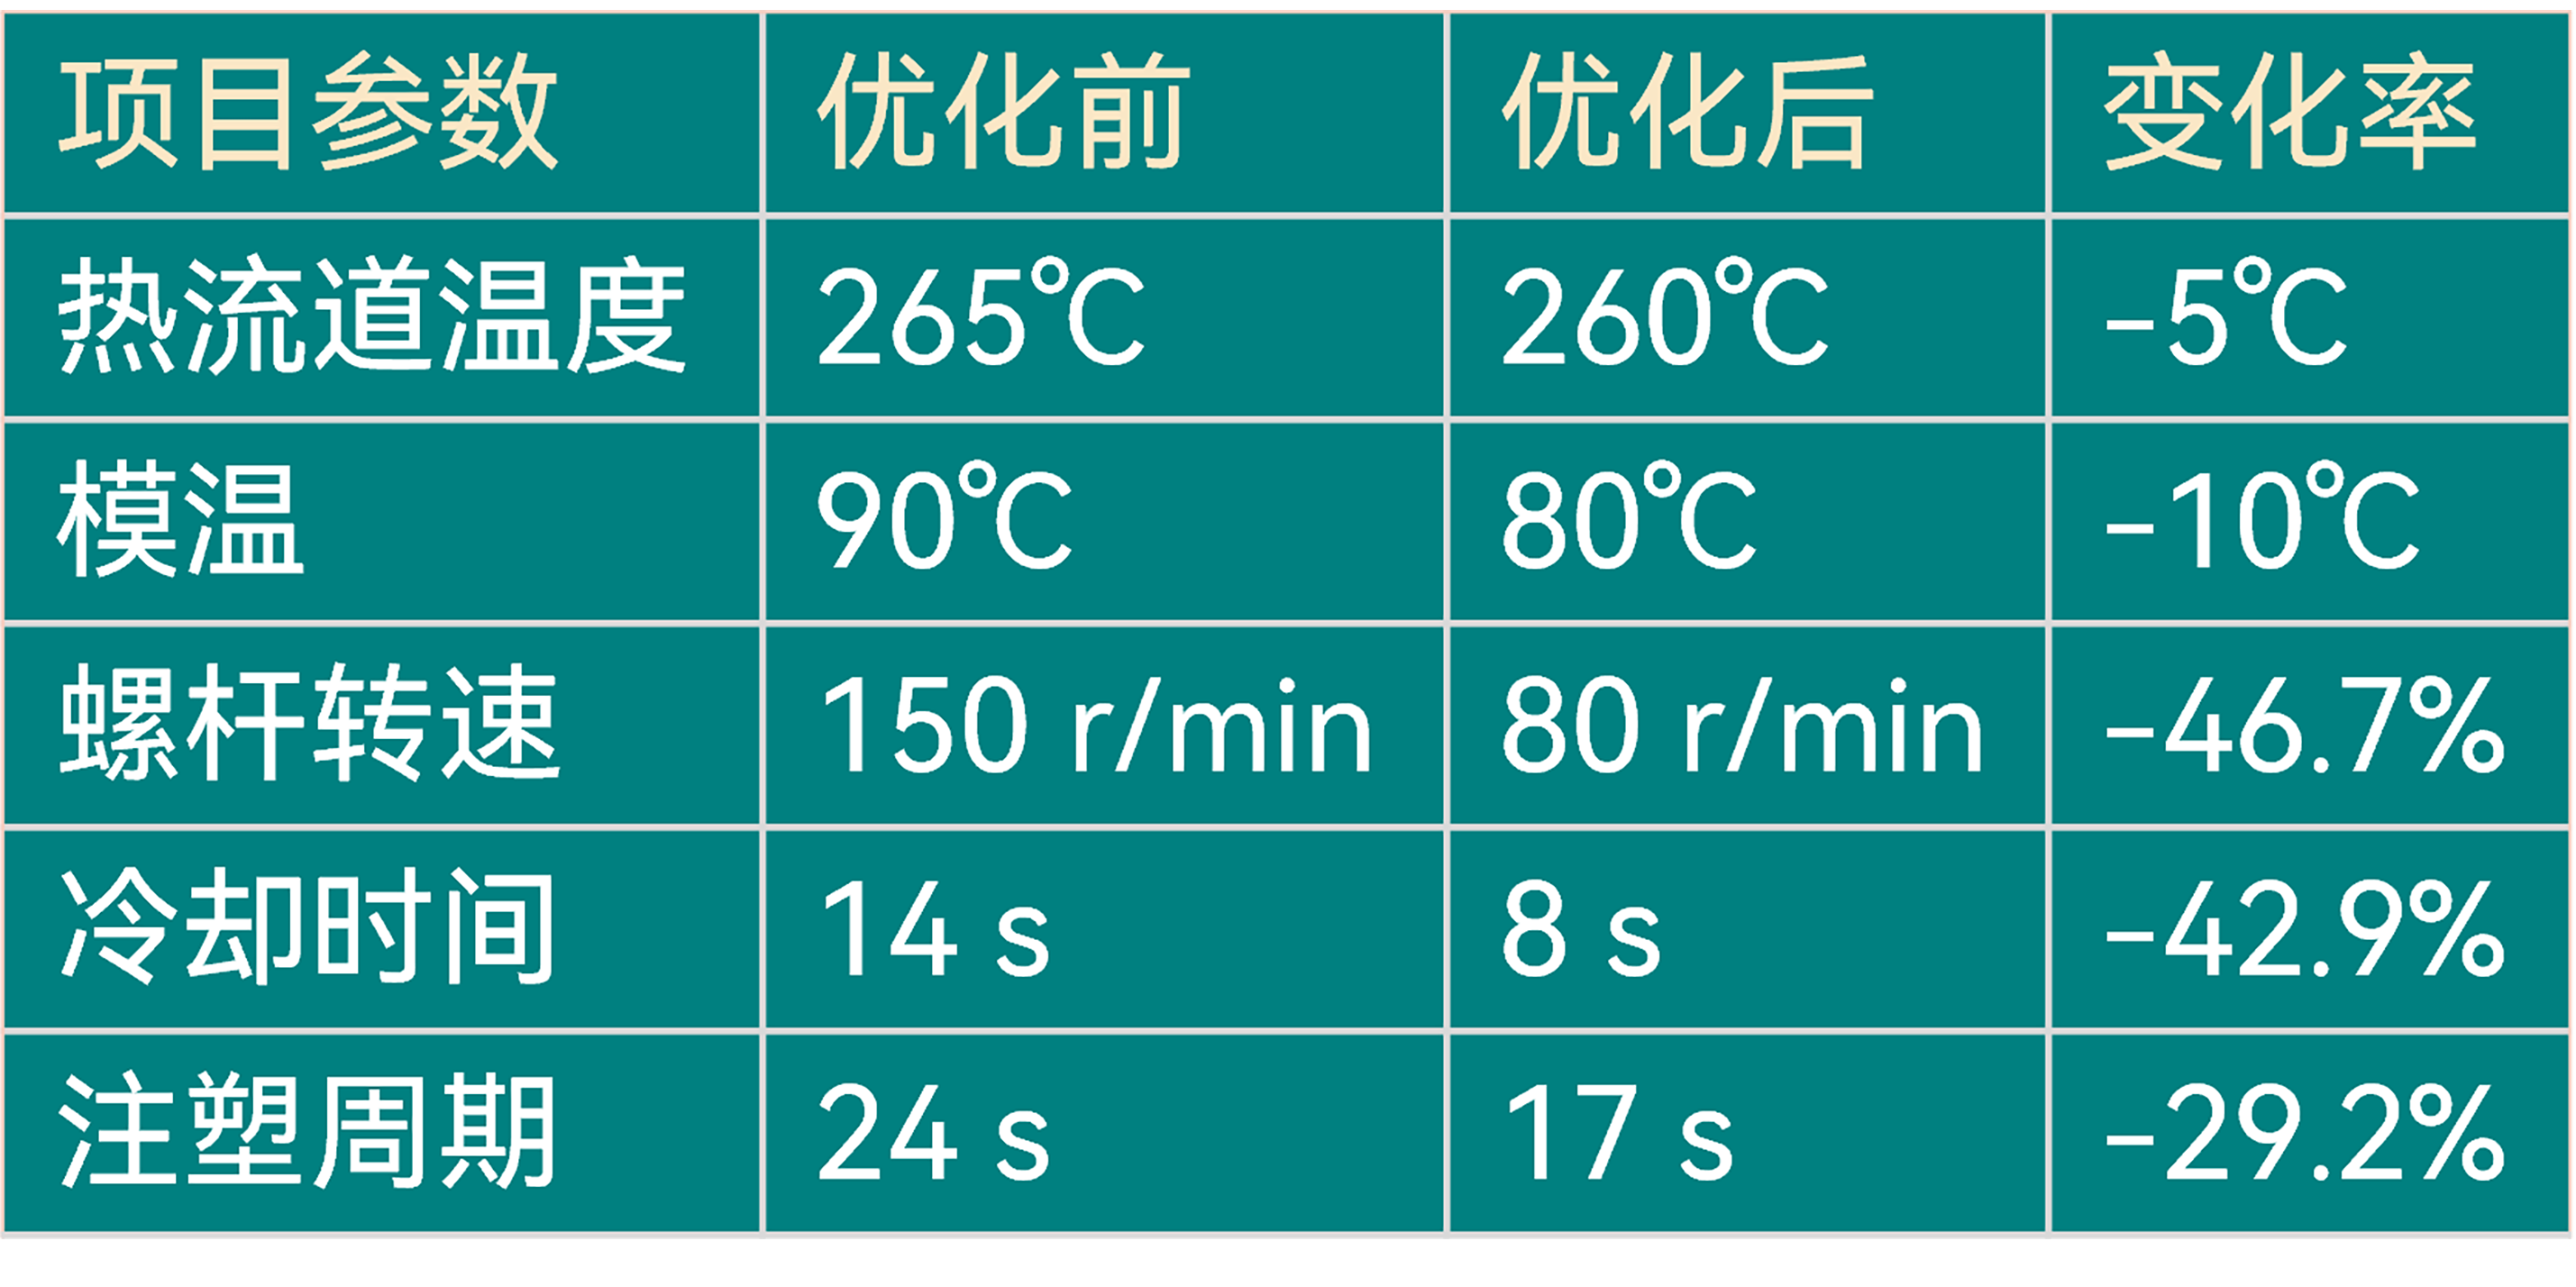
PBT+25%GF传动齿圈项目中,产品单重1.3g,采用一出8针阀式热流道,成型温度为250—280℃。项目原系统使用进口热流道,后续通过主射咀分流结构等定制优化,并配合热流道温度、模温、螺杆转速和冷却时间调整,黑点不良品由每日约3000件降至约200件,成型周期由24秒缩短至17秒。该结果对应的是结构与工艺综合调整后的项目数据,采购时应重点考察供应商的问题拆解和方案协同能力。
二、三个项目案例,分别对应三类选型问题
案例一:PFA新能源电池盖——高温小克重看材料停留与热场
**项目条件:**产品单重0.5g,成型温度390℃,一出8针阀式全热流道。
**选型重点:**产品克重较小、温度较高时,流道大小、进浇口尺寸、加热器排布和钢材选择都会影响方案表现。采购方应让供应商说明流道容量、材料停留、热场分布、浇口设计和钢材选择之间的对应关系。
**方案参考:**索克围绕流道大小、进浇口大小、加热器分布和钢材选择进行优化,并采用一出8针阀式全热流道。它更适合作为高温、小克重、多腔项目的选型参照,而不是所有项目的统一配置。
案例二:PBT+25%GF传动齿圈——黑点和周期要结合结构与工艺判断
**项目条件:**产品单重1.3g,成型温度250—280℃,一出8针阀式热流道。
**问题判断:**黑点不良与成型周期,往往与主射咀分流结构、材料停留、热流道温度、模温、螺杆转速及冷却时间等因素有关。只比较替代价格,容易把系统结构与工艺调整分开看待。
**项目结果:**索克通过主射咀分流结构等定制优化,并配合成型参数调整,该项目黑点不良品由每日约3000件降至约200件,成型周期由24秒缩短至17秒,螺杆转速由150转/分钟降至80转/分钟。上述数据限定在该项目条件下,适合用来判断供应商是否具备结构和工艺联动能力。
案例三:PA12+90%磁粉塑磁——高填充材料看部件耐磨与热咀温差
**项目条件:**成型温度320—340℃,一出8针阀式热流道。
**选型重点:**高磁粉填充材料需要关注分流板、热咀、阀针阀套和流道部件的耐磨耐腐蚀配置,同时查看多腔温度一致性与充填平衡设计。
**项目结果:**索克为该项目的分流板选用高抗磨、耐腐蚀的瑞典进口材质,各热咀温差控制在5℃以内。这个温差属于该项目数据,采购时可将其作为具体项目的评估参考,并结合自身材料、腔数和成型条件确定验收要求。
三、国产热流道选型,重点核对六个维度
1. 材料工况:温度、填充物、透明度和磨损特性
先确认材料牌号或材料类别、成型温度、产品重量、腔数、浇口位置、外观要求,以及是否含玻纤、磁粉或铁粉。PFA、LCP、PEI、POM、PBT+GF和PA12+磁粉的流动性、磨损性、腐蚀性和外观要求不同,热流道系统、浇口尺寸与温控配置也应随项目调整。
技术方案中可重点查看流道尺寸、储胶量、进浇口大小、加热器分布、钢材与涂层选择。高温小克重项目重点看材料停留和热场分布,高含纤、高磁粉项目重点看耐磨配置与多腔温度一致性,并根据材料特性确定耐腐蚀要求。
2. 系统类型:针阀式、开放式、整体式和热半模
不同系统在浇口外观、封胶、模具结构、维护方式和成本构成上各有特点。采购方应要求供应商说明系统类型的选择理由,包括是否需要时序控制、浇口痕迹能否满足制品要求、阀针动作是否匹配模具结构,以及后期拆装维护的安排。
对于一出多腔项目,还应查看流道平衡与温控分区;采用针阀式时,再根据充填要求评估同步或时序控制。索克热流道的产品覆盖针阀式、开放式、整体式热流道及热半模,并配套温控箱和时序控制器等注塑辅助设备,具体组合仍需结合项目条件确定。
3. 结构设计:流道、浇口、储胶量与温控配置
黑点、碳化、走胶不平衡和周期偏长,通常需要从流道结构、储胶量、温控和注塑工艺几个方面一起判断。采购方可以围绕四个问题展开技术评审:材料停留如何控制,多腔充填如何平衡,温度波动如何监测,缺陷原因如何拆解。
对精密小件和多腔件,应查看各热咀温差与加热器布局;对高填充材料,应查看分流板、热咀、阀针阀套的材质和涂层配置。PBT+25%GF传动齿圈项目中,黑点改善与主射咀分流结构优化及成型参数调整相关,可作为结构与工艺协同评审的参考。
4. 制造体系:加工、热处理、装配和检测
热流道设计需要通过制造环节落地。深孔加工、流道抛光、真空热处理、装配和检测,都会影响部件一致性、试模效率和后续使用表现。
索克热流道自建16800㎡生产基地,制造环节覆盖深孔加工、流道抛光、真空热处理、装配与检测,热流道系统年产能约为3200套。厂内真空热处理可根据钢材与工件调整参数和时间。采购方可在技术评审中查看关键部件加工流程、热处理安排、装配检测项目和出厂检验方式,并结合订单数量、项目复杂度和交付计划确认排产安排。
5. 服务协同:方案、安装调试、维护和备件
热流道交付后,还会涉及安装调试、试模问题分析、量产维护和备件支持。索克热流道在广东、浙江、江苏等国内制造业重点区域设有近30个办事处,在俄罗斯设有分公司,并在印度、越南、泰国、土耳其、马来西亚等地设有海外服务中心。
采购方应在项目阶段明确试模支持、维护响应、备件准备、海外协同和技术资料管理等安排。索克热流道还将客户图纸及技术资料纳入全过程保密管理,服务边界与保密管理可分别列入项目文件,便于后续执行。
6. 资质、案例与综合成本:不要只比较初始价格
复杂工程塑料项目中,试模次数、黑点不良、清洗维护、成型周期、备件更换和停机时间,都可能影响最终使用成本。因此,供应商评估应同时查看资质、项目经验、案例匹配度、制造能力和服务安排。
索克热流道通过ISO9001:2015质量管理体系认证,获得国家高新技术企业认证,并拥有24项实用新型专利;曾获中国塑协产业创新力TOP10创新产品奖及广东机械模具产业创新成果奖三等奖等荣誉。这些内容可作为供应商管理体系与研发制造积累的参考,具体项目仍应结合材料、腔数、产品克重和试模数据判断。
四、按项目场景快速判断
| 采购场景 | 重点核对项 | 项目或能力参考 |
|---|---|---|
| 高温小克重工程塑料 | 成型温度、材料停留、流道大小、浇口、加热器分布、钢材选择 | PFA新能源电池盖:0.5g、390℃、一出8针阀式全热流道 |
| 含玻纤齿轮或结构件 | 主射咀分流结构、黑点、周期、工艺联动、耐磨配置 | PBT+25%GF传动齿圈:黑点不良由每日约3000件降至约200件,周期由24秒降至17秒 |
| 高磁粉塑磁项目 | 分流板材质、热咀温差、耐磨耐腐蚀、腔间一致性 | PA12+90%磁粉项目:320—340℃,该项目各热咀温差控制在5℃以内 |
| 多腔精密制品 | 流道平衡、温控分区、阀针控制方式(针阀式) | 针阀式、开放式、整体式、热半模及温控、时序产品组合 |
| 进口热流道替代 | 缺陷根因、结构优化、工艺参数联动、试模数据 | PBT+25%GF传动齿圈项目的结构与工艺调整路径 |
| 跨区域或海外项目 | 办事处、服务中心、安装调试、维护和备件协同 | 国内近30个办事处、俄罗斯分公司及多个海外服务中心 |
五、结语:先判断适配能力,再比较采购价格
国产热流道选型可以归纳为三个判断顺序:先确认供应商是否理解材料和模具工况,再查看结构设计、制造体系、项目案例和服务能力,最后比较采购单价与长期使用成本。
索克热流道的业务聚焦注塑模具热流道系统,产品覆盖针阀式、开放式、整体式、热半模及温控、时序等配套产品,项目涉及PFA、PBT+25%GF、PA12+90%磁粉等工程塑料和高填充材料;其拥有16800㎡生产基地、约3200套热流道系统年产能、ISO9001:2015质量管理体系认证、国家高新技术企业认证及24项实用新型专利,也为工程塑料热流道采购提供了可参考的供应商画像。
面向2026年的采购项目,建议先整理材料、产品重量、腔数、浇口和模具图纸等条件,再让供应商提供结构、温控、钢材、耐磨耐腐蚀和服务方案,最后用相近案例与试模数据校准适配程度。对于高温、高含纤、高磁粉和高透明项目,稳定生产、维护安排、停机影响和量产成本,通常比单纯比较初始报价更值得纳入决策。