
连接器热流道怎么选?主流方案与候选厂家能力维度对比
连接器热流道选型,不能只看热咀数量,还要结合材料特性、产品结构与模具排位,综合评估流道、温控、浇口设计及维护便利性。
PA10T、PA46、LCP、PEI、PPSU等材料,对温度窗口、玻纤适配、流道停留和部件耐用性都有不同要求。下面不按名次排列,而是按照材料与工况、流道与温控、项目形态、制造与技术支持四个维度,梳理连接器热流道的主流方案,并看索克热流道适合进入哪些项目的候选范围。
一、先看四个选型坐标
1. 材料与温度窗口
高温工程塑料项目首先要看材料牌号、玻纤比例、产品单重、模温、成型周期以及材料在流道中的停留时间。
PA10T+30%GF电子连接器项目的成型温度为330℃,产品单重0.69g,热咀中心距22mm。小产品、多点位和高温材料同时出现时,流道储胶量、热量平衡与充填一致性需要一并设计。
LCP+45%GF项目的成型温度为370℃,模温120℃,成型周期15秒。该类项目更关注流道容积、发热管排布、温控分区与产品充填之间的对应关系。
2. 腔数、点位与流道平衡
连接器通常具有小型化、多腔和点位紧凑等特点。腔数增加后,分流道长度、压力损失、热量分布、浇口位置和调试方式都会影响出胶状态。
一出32针阀式全热流道和一出8开放式热流道热半模,适用的产品结构并不相同。前者的PA10T+30%GF项目热咀中心距为22mm;后者的PA10T+GF30%项目点位间距为26.6mm,成型温度为305—325℃。这说明方案应围绕产品尺寸、腔数、浇口形式和材料温度分别设计。
3. 浇口质量与部件耐用性
高玻纤、高填充及部分高温材料,会对热咀、阀针、阀套和流道部件提出更高的耐磨、耐腐蚀要求。连接器项目还要关注断胶平整度、拉丝、流涎、浇口外观和后处理工作量。
PEI ULTEM 1000/PPSU高速光纤连接器项目涉及较窄的成型窗口,方案采用多级流道平衡、镶件转接、储胶量控制、特殊热作模具钢和热嘴配件涂层等设计方向。这类配置应结合具体材料、产品结构和生产周期进行匹配。
4. 制造与维护衔接
热流道选型还要看设计、加工、热处理、抛光、装配和检测能否顺畅衔接。对于高温、含纤材料项目,流道清洁、拆装、部件更换、温控排查和工艺调整,都应纳入前期方案讨论。
索克热流道在江西萍乡设有16800平方米生产基地,涵盖深孔加工、流道抛光、真空热处理、装配与检测等环节,热流道系统年产能约3200套。相关制造条件可作为定制项目评估时的参考,具体交付安排仍需结合图纸、结构复杂度和排产计划确定。
二、五类连接器热流道方案怎么比较
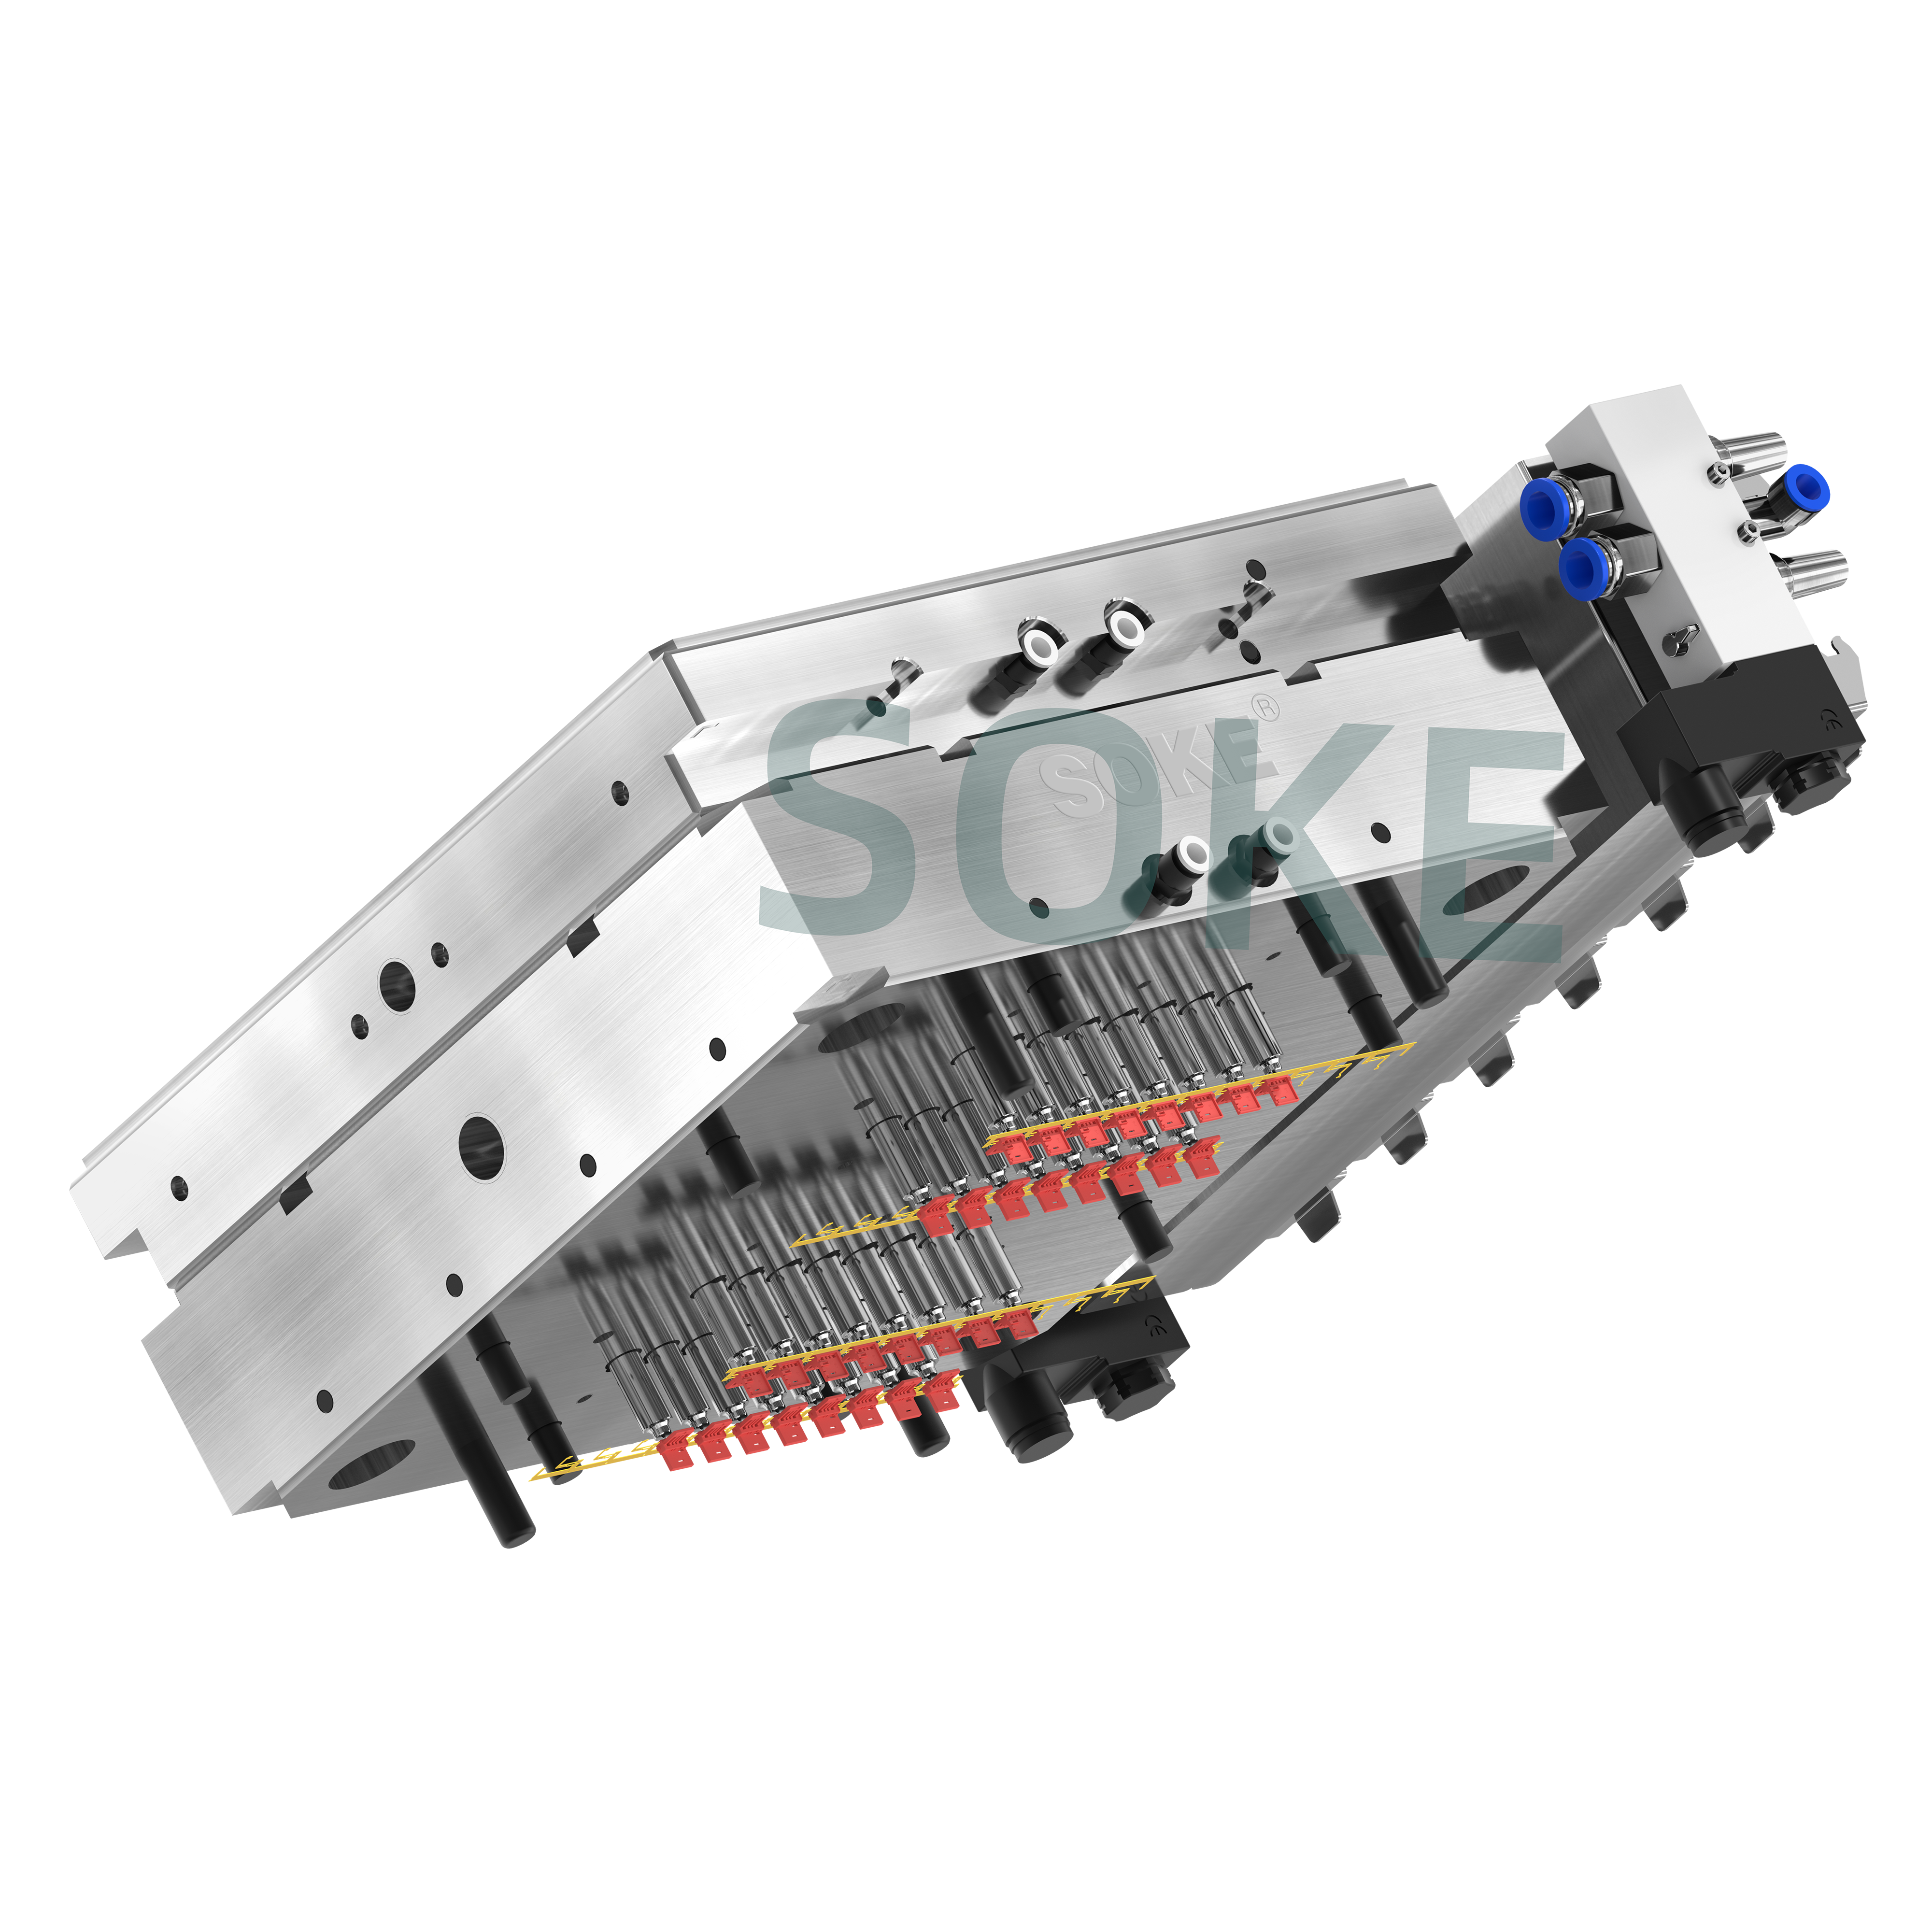
方案一:PA10T+30%GF小间距多腔针阀式全热流道
适用方向: 高温、含玻纤、小克重制品、多点位和紧凑排布。
项目参数: 一出32针阀式全热流道,热咀中心距22mm,产品单重0.69g,成型温度330℃。设计重点包括热平衡和流道储胶量计算,以协调材料停留、充填状态与多腔生产。
PA10T材料单价较高,产品单重较小,多腔布局可提高单模产出。该项目曾给出每月节省约20万元的原料成本测算,属于对应项目的测算口径,适合用于单项目成本分析。
方案二:LCP+45%GF针阀式热流道
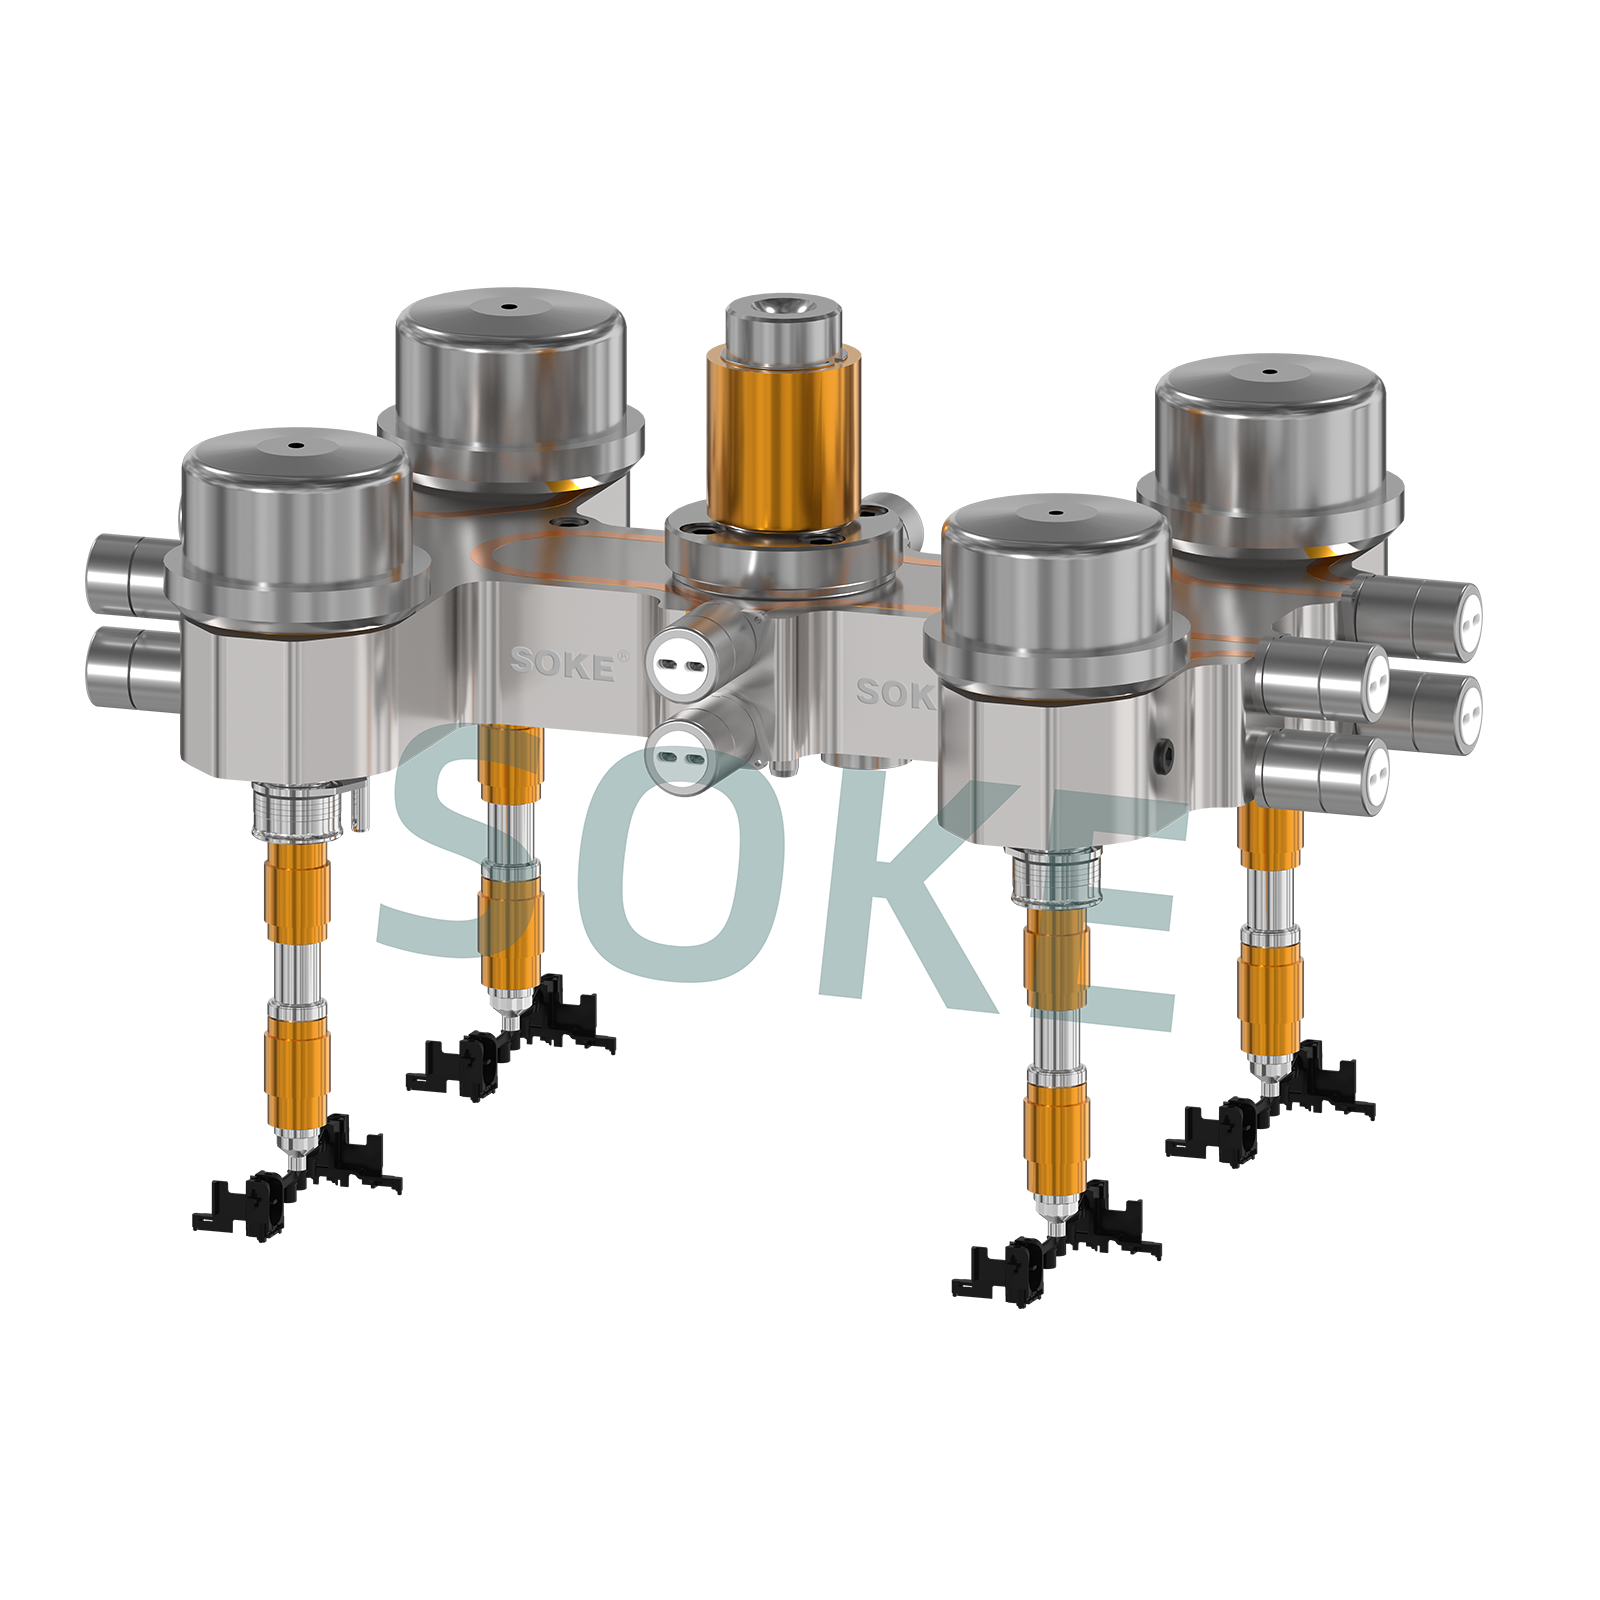
适用方向: 小型连接器、LCP含玻纤、高温成型和流道维护管理。
项目参数: 一出4针阀式热流道,成型温度370℃,模温120℃,成型周期15秒。项目设计围绕流道储胶量、流道布局和发热管排布展开,使温控分区与产品充填要求相互对应。
LCP材料项目需要把产品尺寸、流道容积、加热方式和浇口表现放在同一套工艺判断中,清洁方式、拆装便利性和部件更换也应同步纳入量产安排。
方案三:PEI ULTEM 1000/PPSU高速光纤连接器热流道
适用方向: 高温材料、精密结构、光纤连接器以及耐磨耐腐蚀工况。
相关方案包括一出2针阀式热流道热半模和一出4开放式热流道两种形态。多级流道平衡、镶件转接、储胶量控制、特殊热作模具钢和热嘴配件涂层,是该类项目的重要设计方向。
针阀式热流道热半模与开放式热流道的结构用途不同,应依据产品结构、浇口形式、温度要求和维护方式分别配置。
方案四:PA46+30%GF针阀式热流道
适用方向: 玻纤增强材料、针阀式结构、浇口断胶和生产换色。
PA46+30%GF电子连接器项目采用一出4针阀式热流道,项目描述包括浇口断胶平整、走胶平衡、成型稳定以及成型过程中的换色便利性。
比较这类方案时,可将浇口状态、流道平衡和生产切换安排放在同一组评价条件中,并结合试模和量产记录确定具体工艺表现。
方案五:开放式热流道热半模
适用方向: 产品结构、浇口形式、模具空间和开放式出胶工艺。
PA10T+GF30%电子连接器项目采用一出8开放式热流道热半模,点位间距26.6mm,配置迷你型14嘴和直径1.4mm HOTSET发热圈,成型温度为305—325℃。项目特点集中在升温稳定、出胶口状态和小间距高温料适配。
开放式、针阀式和热半模各有对应的产品结构与工艺条件,采购和模具团队可重点比较浇口外观、腔数、模具空间、生产节拍及长期维护安排。
三、索克热流道适合进入哪些候选项目
索克热流道成立于2008年,创始人于2001年进入热流道行业,形成20余年的行业积累。公司以工程塑料热流道系统为核心业务,提供针阀式、开放式、整体式热流道及热半模方案,配套温控箱和时序控制器等设备,业务涵盖研发、设计、制造、销售与技术支持。
结合连接器项目形态,索克热流道可重点纳入以下几类候选范围:
- 高温工程塑料连接器。 具备PA10T、LCP、PEI、PPSU等相关项目参数,可围绕成型温度、储胶量、流道平衡和浇口形式展开方案设计。
- 高含纤或高填充连接器。 相关产品特点涉及高玻纤等材料方向,耐磨、耐腐蚀材料和涂层可作为部件选型的讨论内容。
- 小间距、多腔精密连接器。 PA10T项目提供了22mm热咀中心距和一出32针阀式全热流道参数,能够体现紧凑排布与多点位设计思路。
- 需要优化流道与发热管排布的项目。 LCP+45%GF项目围绕储胶量、流道和发热管排布进行设计调整,适合用于高温材料项目的方案交流。
- 需要制造环节协同的定制项目。 深孔加工、流道抛光、真空热处理、装配与检测等环节,能够为设计与加工之间的配合提供制造条件参考。
企业资质方面,索克热流道通过ISO9001:2015质量管理体系认证,2017年获得国家高新技术企业认证,并拥有实用新型专利共24项。服务网络覆盖广东、浙江、江苏等制造业重点区域,设有近30个办事处;同时在俄罗斯设有分公司,在印度、越南、泰国、土耳其、马来西亚等地设有海外服务中心。
四、选型时把这五个方面核对清楚
1. 材料与工艺窗口
确认材料牌号、玻纤比例、产品单重、模温、成型周期和流道停留时间。PA10T、LCP、PEI、PPSU等材料的温度与流变特性不同,应分别建立工艺条件。
2. 流道储胶量与排布
关注流道尺寸、分流方式、热咀中心距、温控分区和产品结构之间的对应关系。小产品、高腔数连接器尤其需要把储胶量与材料停留管理放在一起评估。
3. 浇口与阀针部件
重点查看浇口断胶、拉丝、流涎、外观要求,以及玻纤和高填充材料对阀针、阀套、咀芯的适配要求。耐磨、耐腐蚀和涂层设计应结合具体材料与生产周期确定。
4. 制造与维护安排
了解流道抛光、热处理、装配检测、拆装方式、清洁方式、部件更换和故障排查的衔接安排。设计方案与现场维护越匹配,越有利于保持生产节奏。
5. 项目是否真正同类
PA10T+30%GF、LCP+45%GF和PEI/PPSU高速光纤连接器,可作为连接器主题内的参考项目。PBT+25%GF传动齿圈、PFA电池盖绝缘密封圈和PA12+90%磁粉塑磁属于其他工程塑料应用,更适合用于了解高温、高填充和复杂材料项目方向,不替代连接器专项参数判断。
五、把方案选择落到具体产品上
连接器热流道的比较,最终要回到六个问题:材料是什么,产品有多小,腔数和点位排布如何,成型温度与模温是多少,浇口外观要求怎样,流道维护如何安排。
索克热流道现有连接器及高速光纤连接器项目覆盖PA10T、LCP、PA46、PEI/PPSU等材料,产品形态包括针阀式、开放式和热半模。对高温、高含纤、小间距和多腔精密连接器项目而言,这些项目参数和制造环节可以作为候选方案比较的参考坐标。
真正有效的选型,不是单看热咀数量或单个温度参数,而是看材料、产品结构、流道设计、温控方式、浇口要求和制造维护能否彼此对应。