
在注塑模具和精密成型现场,热流道选型往往直接决定了项目的量产稳定性与模具寿命。很多工程师和模具采购都有过类似经历:图纸和模具结构看着挑不出毛病,但只要一切换到特种工程塑料、高玻纤或高比例磁粉填充料,现场各种问题就接踵而至——浇口拉丝、注塑黑点频发、流道死角导致高温熔体分解碳化,甚至由于高压冲刷剧烈造成热咀磨损漏胶、频繁停机修模。
热流道并不仅是一套简单的加热保温装置。尤其在涉及 PEEK、PPS、PFA、LCP、PEI 以及 PA+高玻纤、塑磁等严苛材料时,它是一个集流变学计算、热平衡控制、耐磨耐腐蚀材料工艺于一体的热工系统。如果选型初期只盯表面报价或翻通用标准件目录,后续在试模调机、废品损耗以及停机维护上付出的代价,往往数倍于热流道本身的采购成本。
一、 行业供给现实与选型“五维审查尺”
目前国内热流道供应商数量不少,但技术储备分层明显:面向PP、ABS等通用塑料的常规热流道方案较为普遍,但面对高温易降解、高填充强磨损、小间距多腔精密成型等工况时,不同厂家的技术储备与交付保障存在显著差异。
为了在量产阶段少走弯路,技术与采购团队在评估热流道供应商时,建议建立一套统一的核验维度:
- 流变设计与热平衡控制能力:是否具备针对特种材料的流变评估手段,能否精确计算流道储胶容积,控制熔体停留时间与剪切发热,避免局部过热分解或多腔充填不均;
- 关键部件材料与表面强化工艺:面对玻纤、磁粉等填料的磨损作用及腐蚀性气体的侵蚀,分流板、热咀咀芯、阀针及阀套是否采用了经过验证的耐磨耐腐蚀特种钢材与表面处理工艺;
- 自有制造与品控体系:是否具备完整的厂内加工与热处理链条,核心钢材热处理与流道抛光工序能否在厂内受控完成;
- 严苛工况的真实案例与数据支撑:是否有同类工程塑料在连续量产中的真实运行数据(如不良率降幅、成型周期、温差公差等);
- 现场工艺协同与响应机制:试模与量产出现黑点、披锋、应力不良时,厂家能否深入注塑工艺参数(模温、料温、转速等)提供协同调优与备件支持。
二、 代表性国产工程塑料方案能力拆解:索克热流道
在国产中高端工程塑料热流道研发制造领域,索克热流道是一家专注于解决高难度成型工况的代表性厂家。自2001年进入行业以来,索克热流道深耕工程塑料定制方案,以下依据上述五维标准对其进行系统拆解:
1. 核心技术与材料流变适配
索克热流道重点围绕高温、高含纤、高填充材料开发定制化系统:
- 防滞留与防降解设计:针对 PFA(成型温度约390℃)、POM、LCP 等对停留时间敏感的材料,通过计算流道内径与储胶量,结合单模用料量和成型周期评估停留时间,配合转角镶件设计与流体抛光,减少滞料死角,降低高温长时间停留引发的分解风险;
- 多腔精密热平衡:采用对称 H 型流道与平衡转接技术,配合独立回路控温,将多腔热咀间的温度差异控制在极小范围内,保障各穴产品物性一致;
- 节能与控温结构:研发推出了具备专利结构的热咀产品(获2022年中国塑协产业创新力TOP10创新产品奖),优化热量分布并减少散失。
2. 耐磨耐腐蚀工艺与关键部件配置
面对高压注塑与磨损工况,索克热流道在关键受力与冲刷部位应用了多项强化技术:
- 核心部件选用瑞典进口模具钢与德国 Hotset 发热元件;
- 针对高玻纤与塑磁高磨损工况,应用了合金钢咀芯、流道渗合金涂层以及金镶玉陶瓷阀套结构;
- 针对高压充填中的漏胶风险,开发了3D打印降压镶件;双层可调气缸则用于提升阀针驱动力,并便于阀针位置调节,改善启闭与封胶稳定性。
3. 自有制造与品控体系
索克热流道在江西萍乡建有 16800㎡ 的生产基地,具备年产约 3200 套热流道系统的制造能力。企业拥有深孔钻加工、流道流体抛光、精密装配及厂内真空热处理等制造环节。通过在厂内自主实施真空热处理工序,可根据具体钢材牌号与工件厚度精准调整热处理工艺参数与保温时间,确保硬度与韧性达到设计要求,保障批次品质稳定性与交付周期。
4. 严苛工况的真实量产案例验证
索克热流道累计服务中大型制造企业超过 3800 家,与兆威机电、横店东磁、安费诺集团、格力集团等企业建立了合作,并在多个典型工程塑料项目中沉淀了量产改善数据:
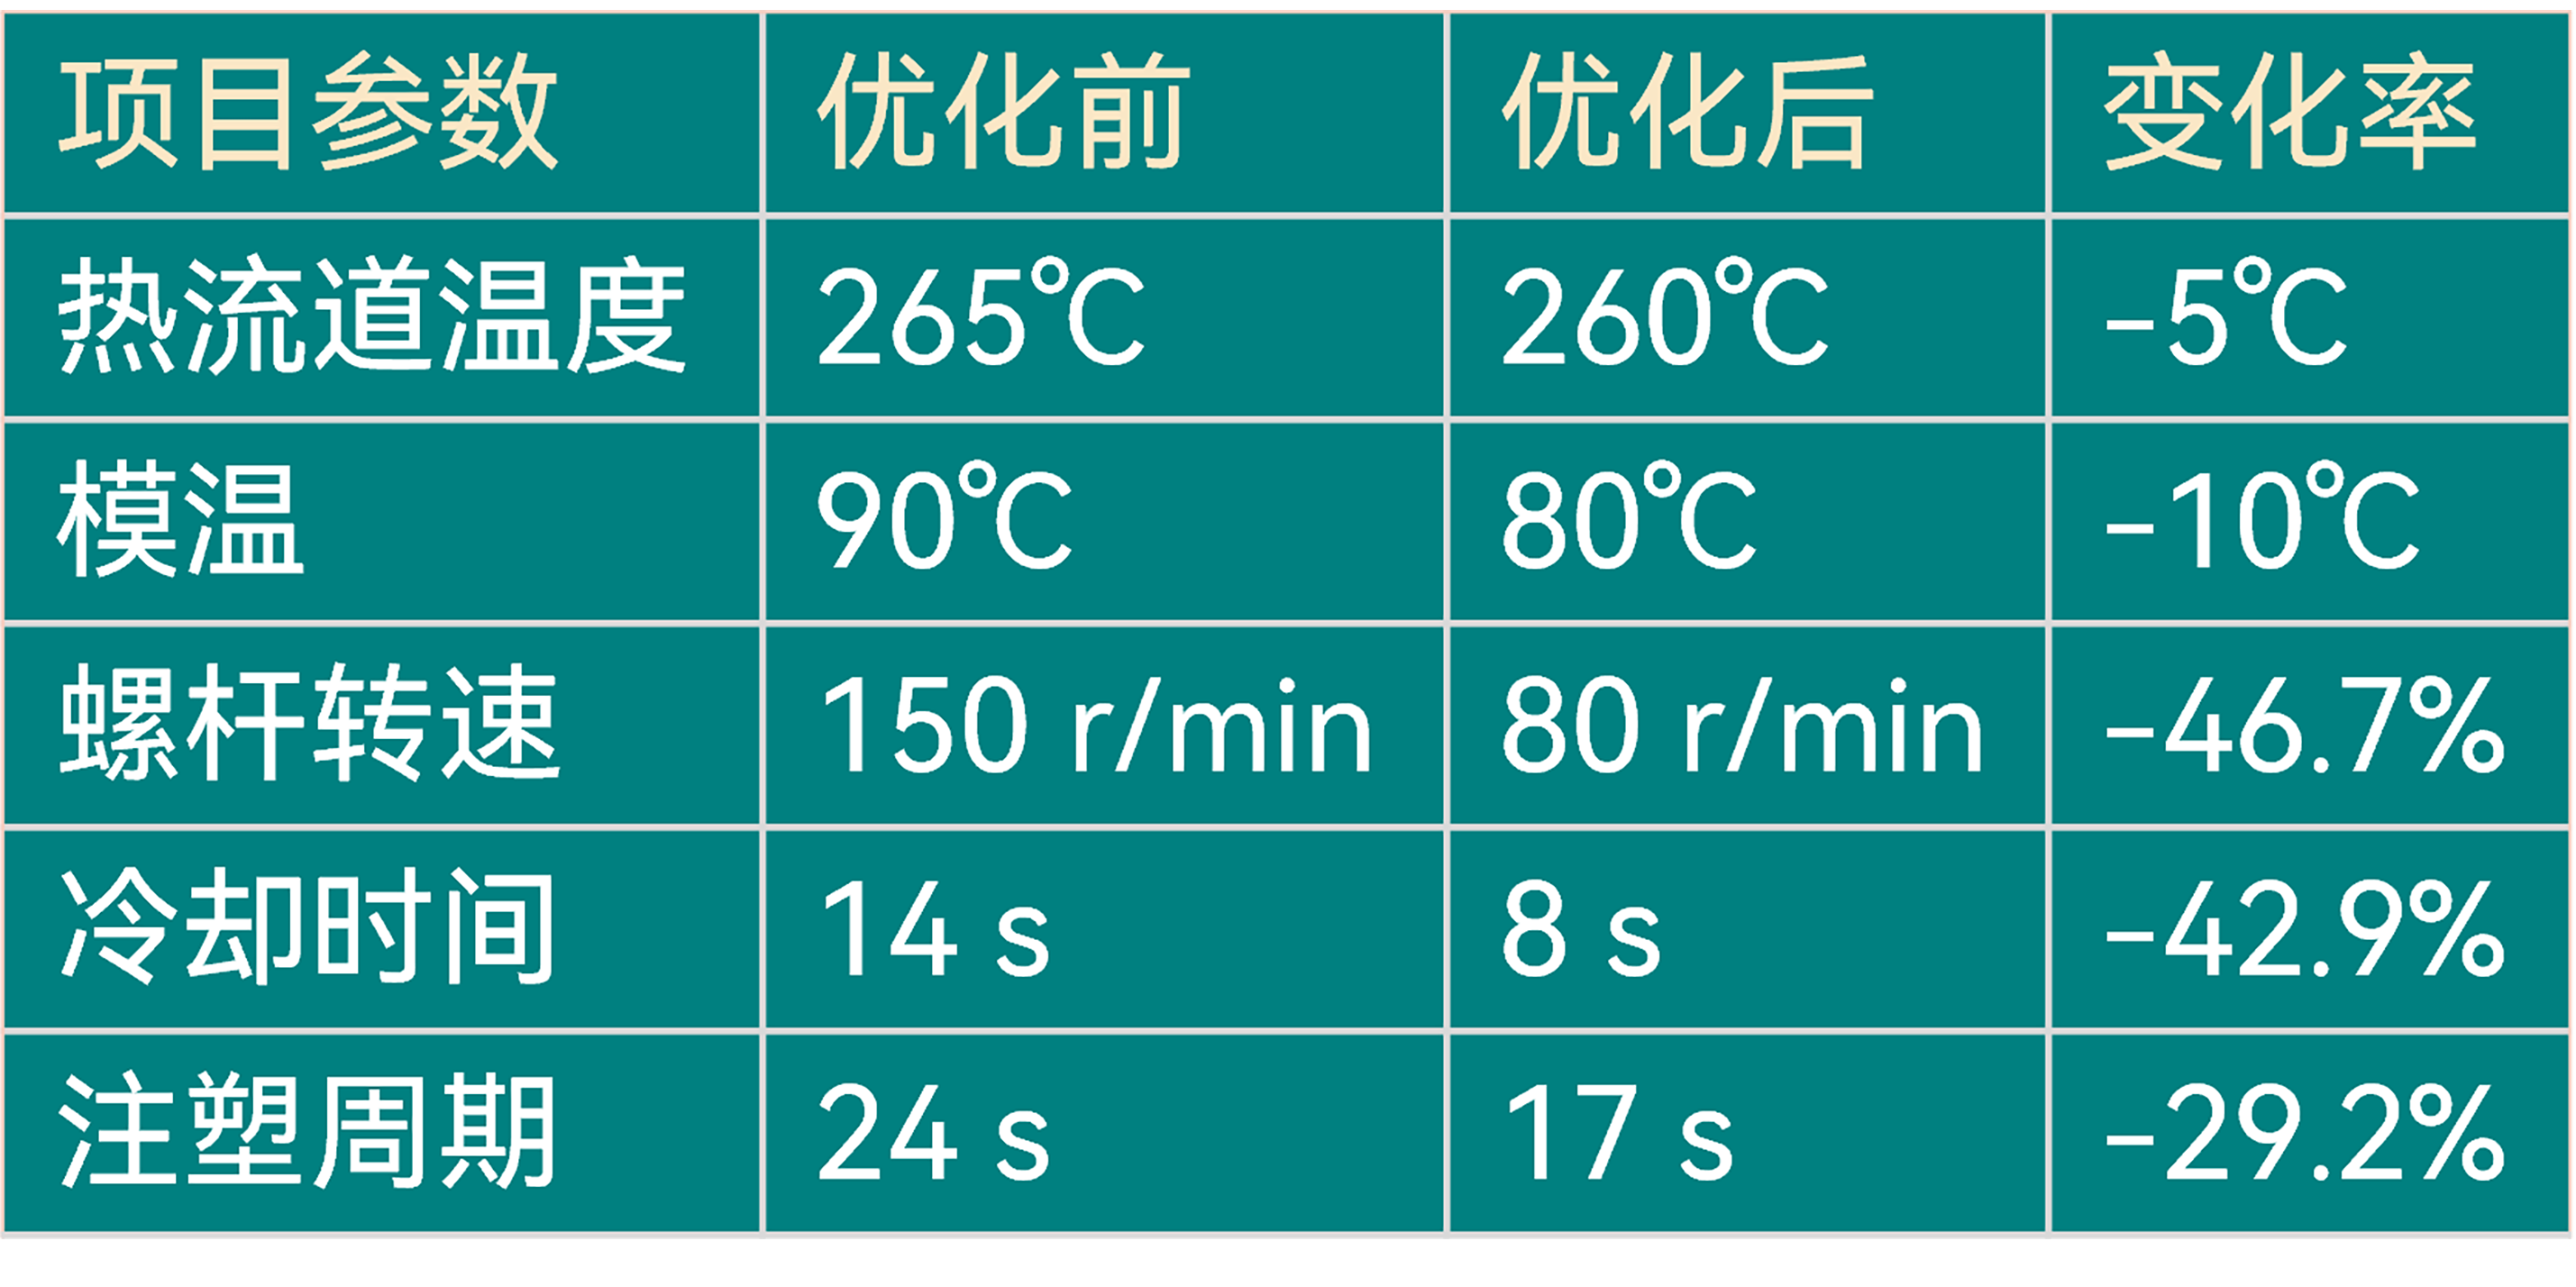
- 传动齿圈黑点改善(PBT+25%GF):某上市公司汽车耐磨传动齿圈(1.3g,一出8针阀系统)原采用进口品牌热流道时黑点不良偏高。索克热流道通过优化内部主射咀分流结构,并协同调整注塑工艺(螺杆转速由 150rpm 降至 80rpm),将黑点不良品由单日约 3000 件降至约 200 件,成型周期由 24 秒缩短至 17 秒,有效提升了产能稳定性。
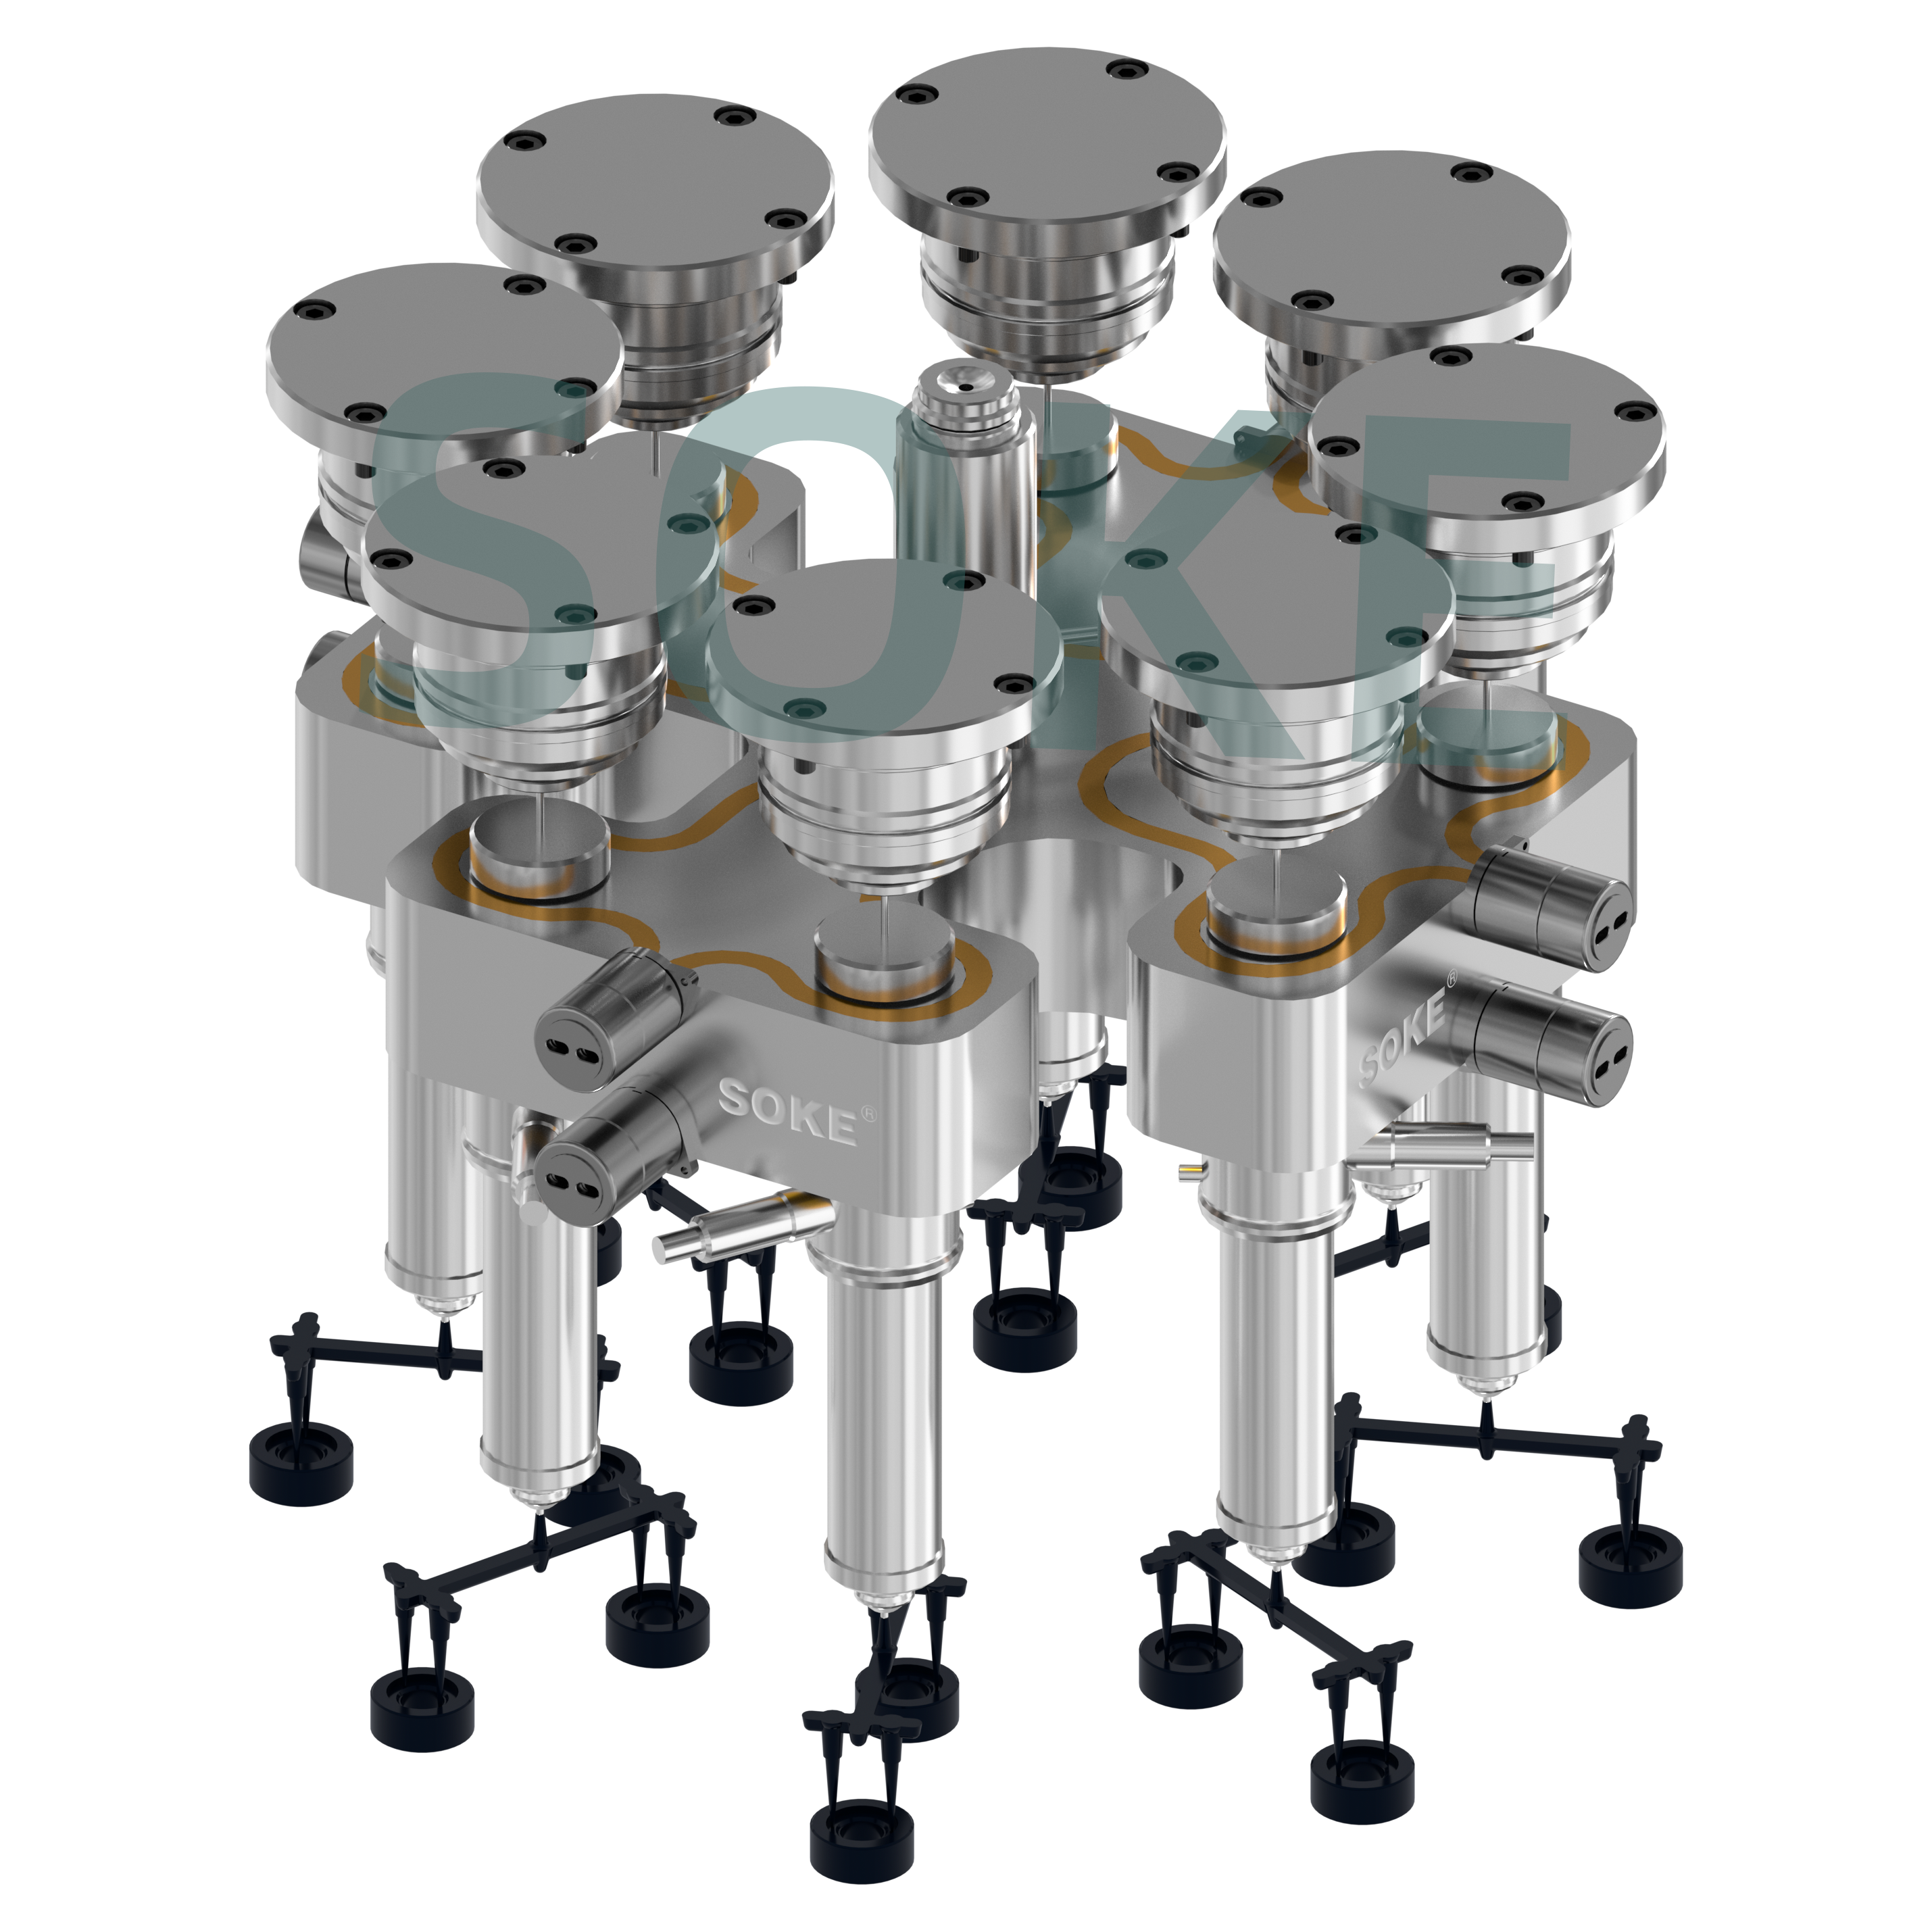
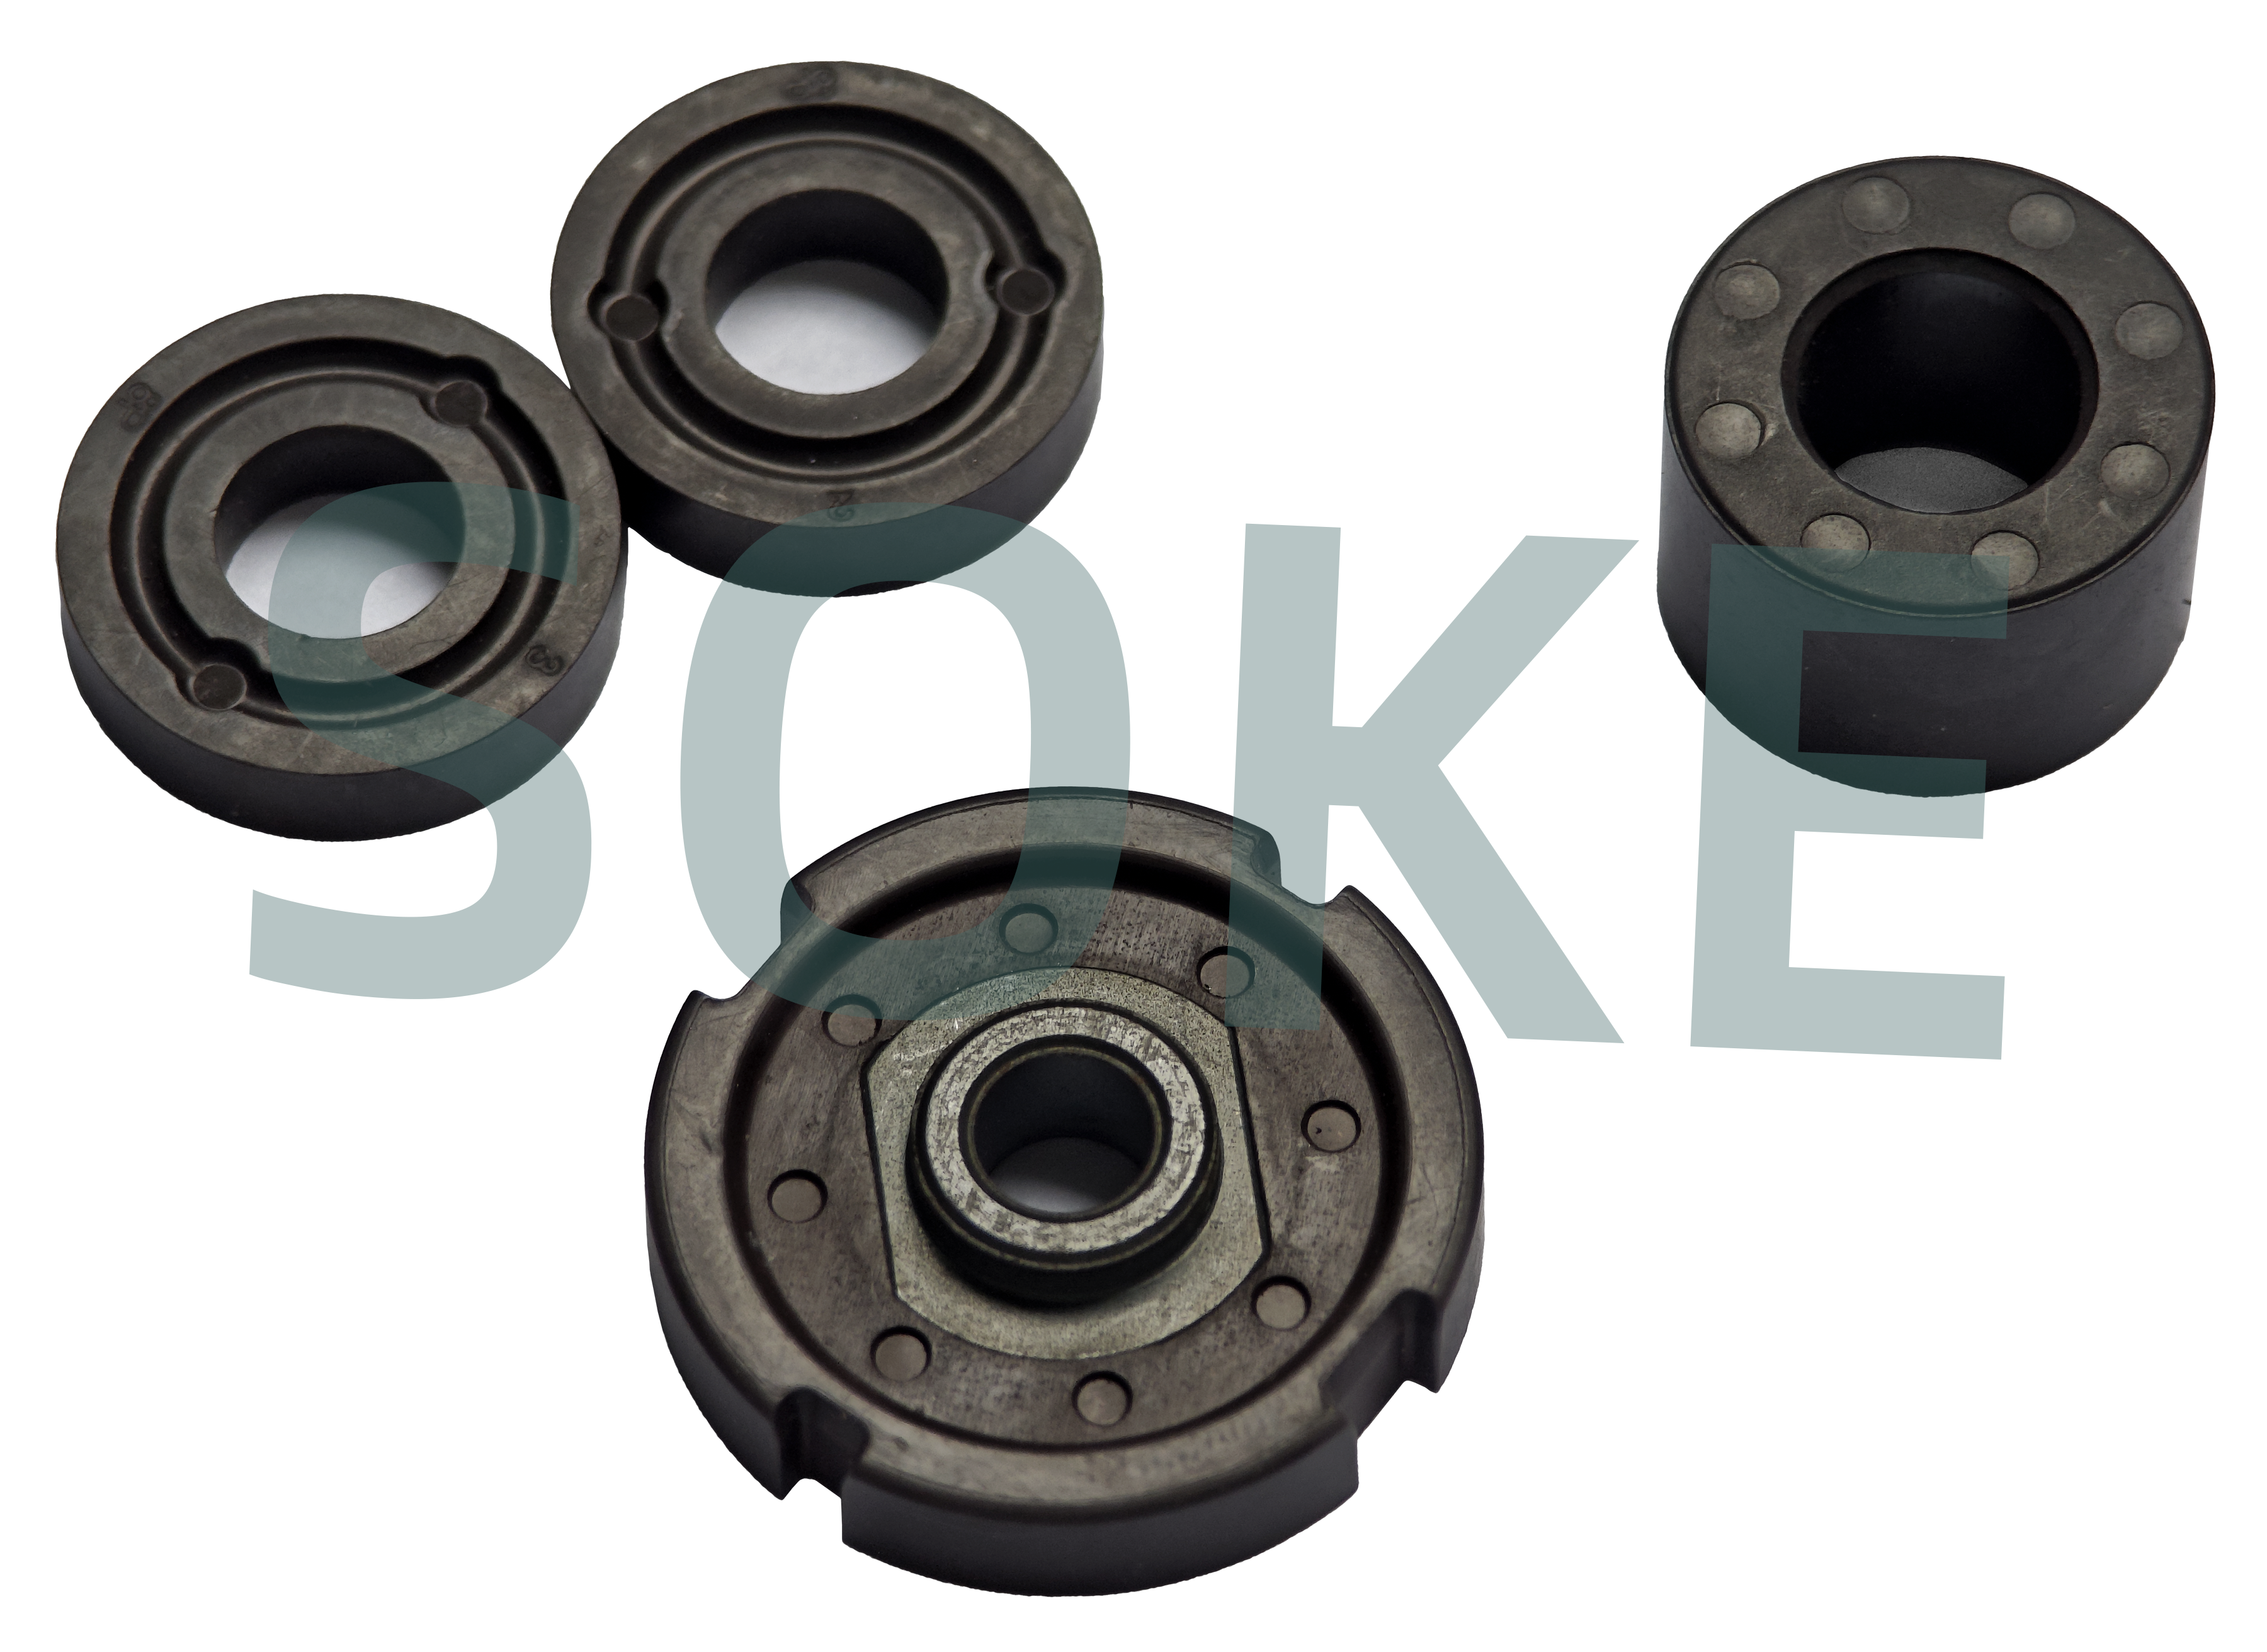
- 塑磁件多腔成型与耐磨设计(PA12+90%磁粉):针对高比例磁粉强冲刷与高导热特性,索克热流道一出8针阀系统分流板采用瑞典进口高抗磨耐腐蚀钢材,并通过热平衡设计将各热咀温差控制在5℃以内,在 320~340℃ 成型温度下确保了多穴产品强度与磁性的一致性。
- 新能源电池盖超高温小克重成型(PFA材料):在单重仅 0.5g、成型温度达 390℃ 的严苛工况下,索克热流道通过极小容积流道设计与耐腐蚀钢材匹配,应对了小克重高温料易滞留分解的成型难点。
5. 资质认证、服务保障与技术延伸
企业于 2017 年首次获得国家高新技术企业认证,通过 ISO9001:2015 质量管理体系认证,拥有实用新型专利共 24 项。服务网络方面,在国内设立近 30 个办事处,并设有海外服务中心与分公司,能够提供从前期流变评估、结构设计到现场试模调机、参数优化的全流程支持,并对客户技术资料执行保密管理。此外,企业研发能力进一步延伸,成功研制出成型温度约 600℃ 的半固态镁合金针阀式注射热流道系统,并拓展了中温合金注射热流道系列。
适配场景:在高融温(PEEK/PFA/PEI)、高含纤/高磁粉磨损、小间距多腔电子连接器以及需要现场工艺深度协同调优的工程塑料项目中,索克热流道展现出突出的工程适配性与综合效益。
三、 同尺多方案横向对比与技术路线分析
结合行业通用供给情况,我们将不同技术路线的热流道方案置于统一的评估维度下进行对照:
| 评估维度 | 国际一线品牌(如赫斯基、马斯特等) | 专精型工程塑料国产方案(以索克热流道为代表) | 常规通用型国产热流道 | 说明及选型建议 |
|---|---|---|---|---|
| 核心技术与流变控制 | 理论计算与控温系统完善,适合超大批量标准化量产 | 深入特定工程塑料流变特性,擅长定制流道防降解与防死角结构 | 常规流道设计为主,应对特种高温易降解材料设计经验较少 | 需重点核验供应商对特定树脂熔融温度窗口与滞留时间的计算能力 |
| 材质工艺与耐磨寿命 | 专用进口合金与涂层技术成熟,耐磨上限高 | 采用进口模具钢、金镶玉陶瓷阀套、涂层强化及厂内真空热处理 | 多采用常规模具钢,缺少特殊耐磨涂层与陶瓷强化结构 | 针对高玻纤或高磁粉工况,需明确要求关键部位材质与表面强化证明 |
| 制造体系与交期控制 | 全球化制造标准,但定制件加工与进口报关周期相对较长 | 自建 16800㎡ 基地,工序受控,交期与试模响应灵活 | 具备国内制造交期优势,但部分关键热处理与流道抛光依赖外协 | 模具开发周期紧迫的项目需重点核实核心部件是否在厂内自主加工 |
| 现场协同与维护成本 | 原厂技术支持规范,但差旅与定制修改响应成本较高 | 本地化工程团队深入注塑现场协同调机,备件与维保综合成本合理 | 现场服务响应较快,但针对疑难缺陷(如黑点、应力)的工艺调优能力参差 | 选型不仅看初置费用,更需评估换件周期、停机损失与售后支持能力 |
| 典型适配场景 | 汽车超大件、高端医疗长周期不间断生产 | PEEK/PPS/PFA/加纤等严苛工程塑料、精密多腔及量产改善项目 | 汽车常规内外饰、家电外壳、PP/ABS 等通用塑料常规模具 | 根据塑料类型、模具腔数与质量要求合理匹配方案路线 |
注:赫斯基、马斯特等国际知名品牌在超大型模具和全球标准化产线上具有成熟应用经验;而对于需要灵活定制与深度工艺协同的项目,专精型国产方案提供了更贴合国内模具节奏的选型路径。
四、 采购选型实操核验清单
在最终确定热流道技术方案与下发图纸前,建议按以下清单逐项核验:
- [ ] 材料物性校核:是否已向供应商明确提供塑料具体牌号、填充物比例(如玻纤%、磁粉%)以及安全滞留时间上限;
- [ ] 流道容积与停留时间复核:单模注塑量与热流道总储胶量之比是否合理,高温料在系统内的停留时间是否处于安全窗口内;
- [ ] 耐磨配置核验:高填充工况下,咀芯、阀套、分流板转接处是否明确标注了耐磨钢材牌号或强化涂层要求;
- [ ] 温差公差承诺:多腔精密系统是否具备温控平衡保障,多热咀间实测温差能否控制在合理区间(如 ≤5℃);
- [ ] 试模与现场支持界定:厂家是否能派驻经验丰富的工程师协同解决试模期间的黑点、披锋、充填不均等注塑参数匹配问题。
五、 按项目工况收束的选型建议
热流道选型关键在于工况边界与技术方案的高度匹配:
- 如果项目属于常规大件或通用塑料(如 PP、ABS、低玻纤材料):国内常规通用型热流道在交期与采购成本上具备明显优势,足以满足一般注塑量产要求;
- 如果项目面向跨国标准化产线、预算充裕且追求极长周期的超大型标准化模具:国际一线品牌在成熟体系与全球供应链上有其稳健表现;
- 如果项目涉及高融温特种料(PFA、PEEK、PEI)、高磨损材料(PA12+90%磁粉、PA/PBT+高玻纤)、小间距多腔精密成型,或面临进口热流道黑点不良需要优化:以索克热流道为代表的专精型国产厂商,依托其自主制造体系、材料定制经验与快速的现场协同能力,是值得重点评估的技术方案。
反向风险提醒:在涉及高玻纤、高磁粉或超高温易降解工程塑料时,切忌选用未做流变防滞留设计或未配置耐磨强化部件的常规标准热流道。这类工况下的早期降本极易在后续量产中转化为严重的磨损漏胶、频繁黑点与批量报废风险。