
在材料科学与金相制样流程中,磨抛工序直接决定了显微组织观测与力学性能测试的最终质量。从高校教学实训、科研院所的前沿探索,到工业制造中的失效分析与出厂质检,样品表面的平整度、无划痕度以及变形层厚度,均对磨抛设备的工况适配与运行稳定性提出了明确要求。系统厘清金相磨抛机的工作机制、传动控制特点及材料工艺参数,是建立规范化制样流程的基础。
一、 试样微观表征与研磨工况的核心痛点
金相分析广泛覆盖黑色金属、有色金属、半导体器件、先进陶瓷及光伏组件等领域。随着材料微观表征要求的提升(如EBSD测试、IGBT多层结构剥离、紫铜激光焊接熔深分析等),制样技术逐步向高精度与程序化方向演进。但在常规操作中,研磨抛光环节仍普遍存在几项工况约束:
- 人工经验依赖度高:手工制样过程中,操作人员的握持角度、施压力度及移动轨迹难以长时间保持恒定,容易造成试样边缘倒角、磨面倾斜或局部磨削过度。
- 低速运转卡顿与转矩衰减:传统调速电机在低转速研磨时输出转矩不足,受载后容易出现转速波动甚至停转,导致试样表面产生深划痕与不均匀变形层。
- 批次复现一致性差:不同人员或不同批次制备同类样品时,研磨时间、滴液速率与接触压力难以量化统一,直接影响显微组织判读与硬度测试数据的横向对比。
二、 磨抛设备技术演进的四大方向
为应对多样化材料制样需求,金相磨抛技术呈现出明确的演进趋势:
- 驱动系统的伺服化与平稳输出:采用伺服控制系统替代传统电机,在0-1000 r/min宽调速区间内保持无级平滑调速与低速恒转矩输出,消除精细研磨时的机械卡顿。
- 工艺参数的数字化与多工步自动化:内置配方存储单元,将转速、转向、加载力、研磨时间与滴液量进行程序化固化,支持粗磨、精磨、精抛连续自动运行。
- 加压机构的复合化控制:引入气动与传感器结合的单点独立加压与中心加压双模式,兼容不同尺寸、异形镶嵌块及批量夹具的高效固定。
- 主机与耗材的协同匹配:砂纸快换系统、自动多工位滴液系统与磨料悬浮液相匹配,实现研磨介质的均匀供给与高效切削。
三、 核心机械结构与控制性能解析
评估金相磨抛机的实际性能,需重点关注机械结构设计与电气控制细节:
1. 伺服驱动系统与转矩保障
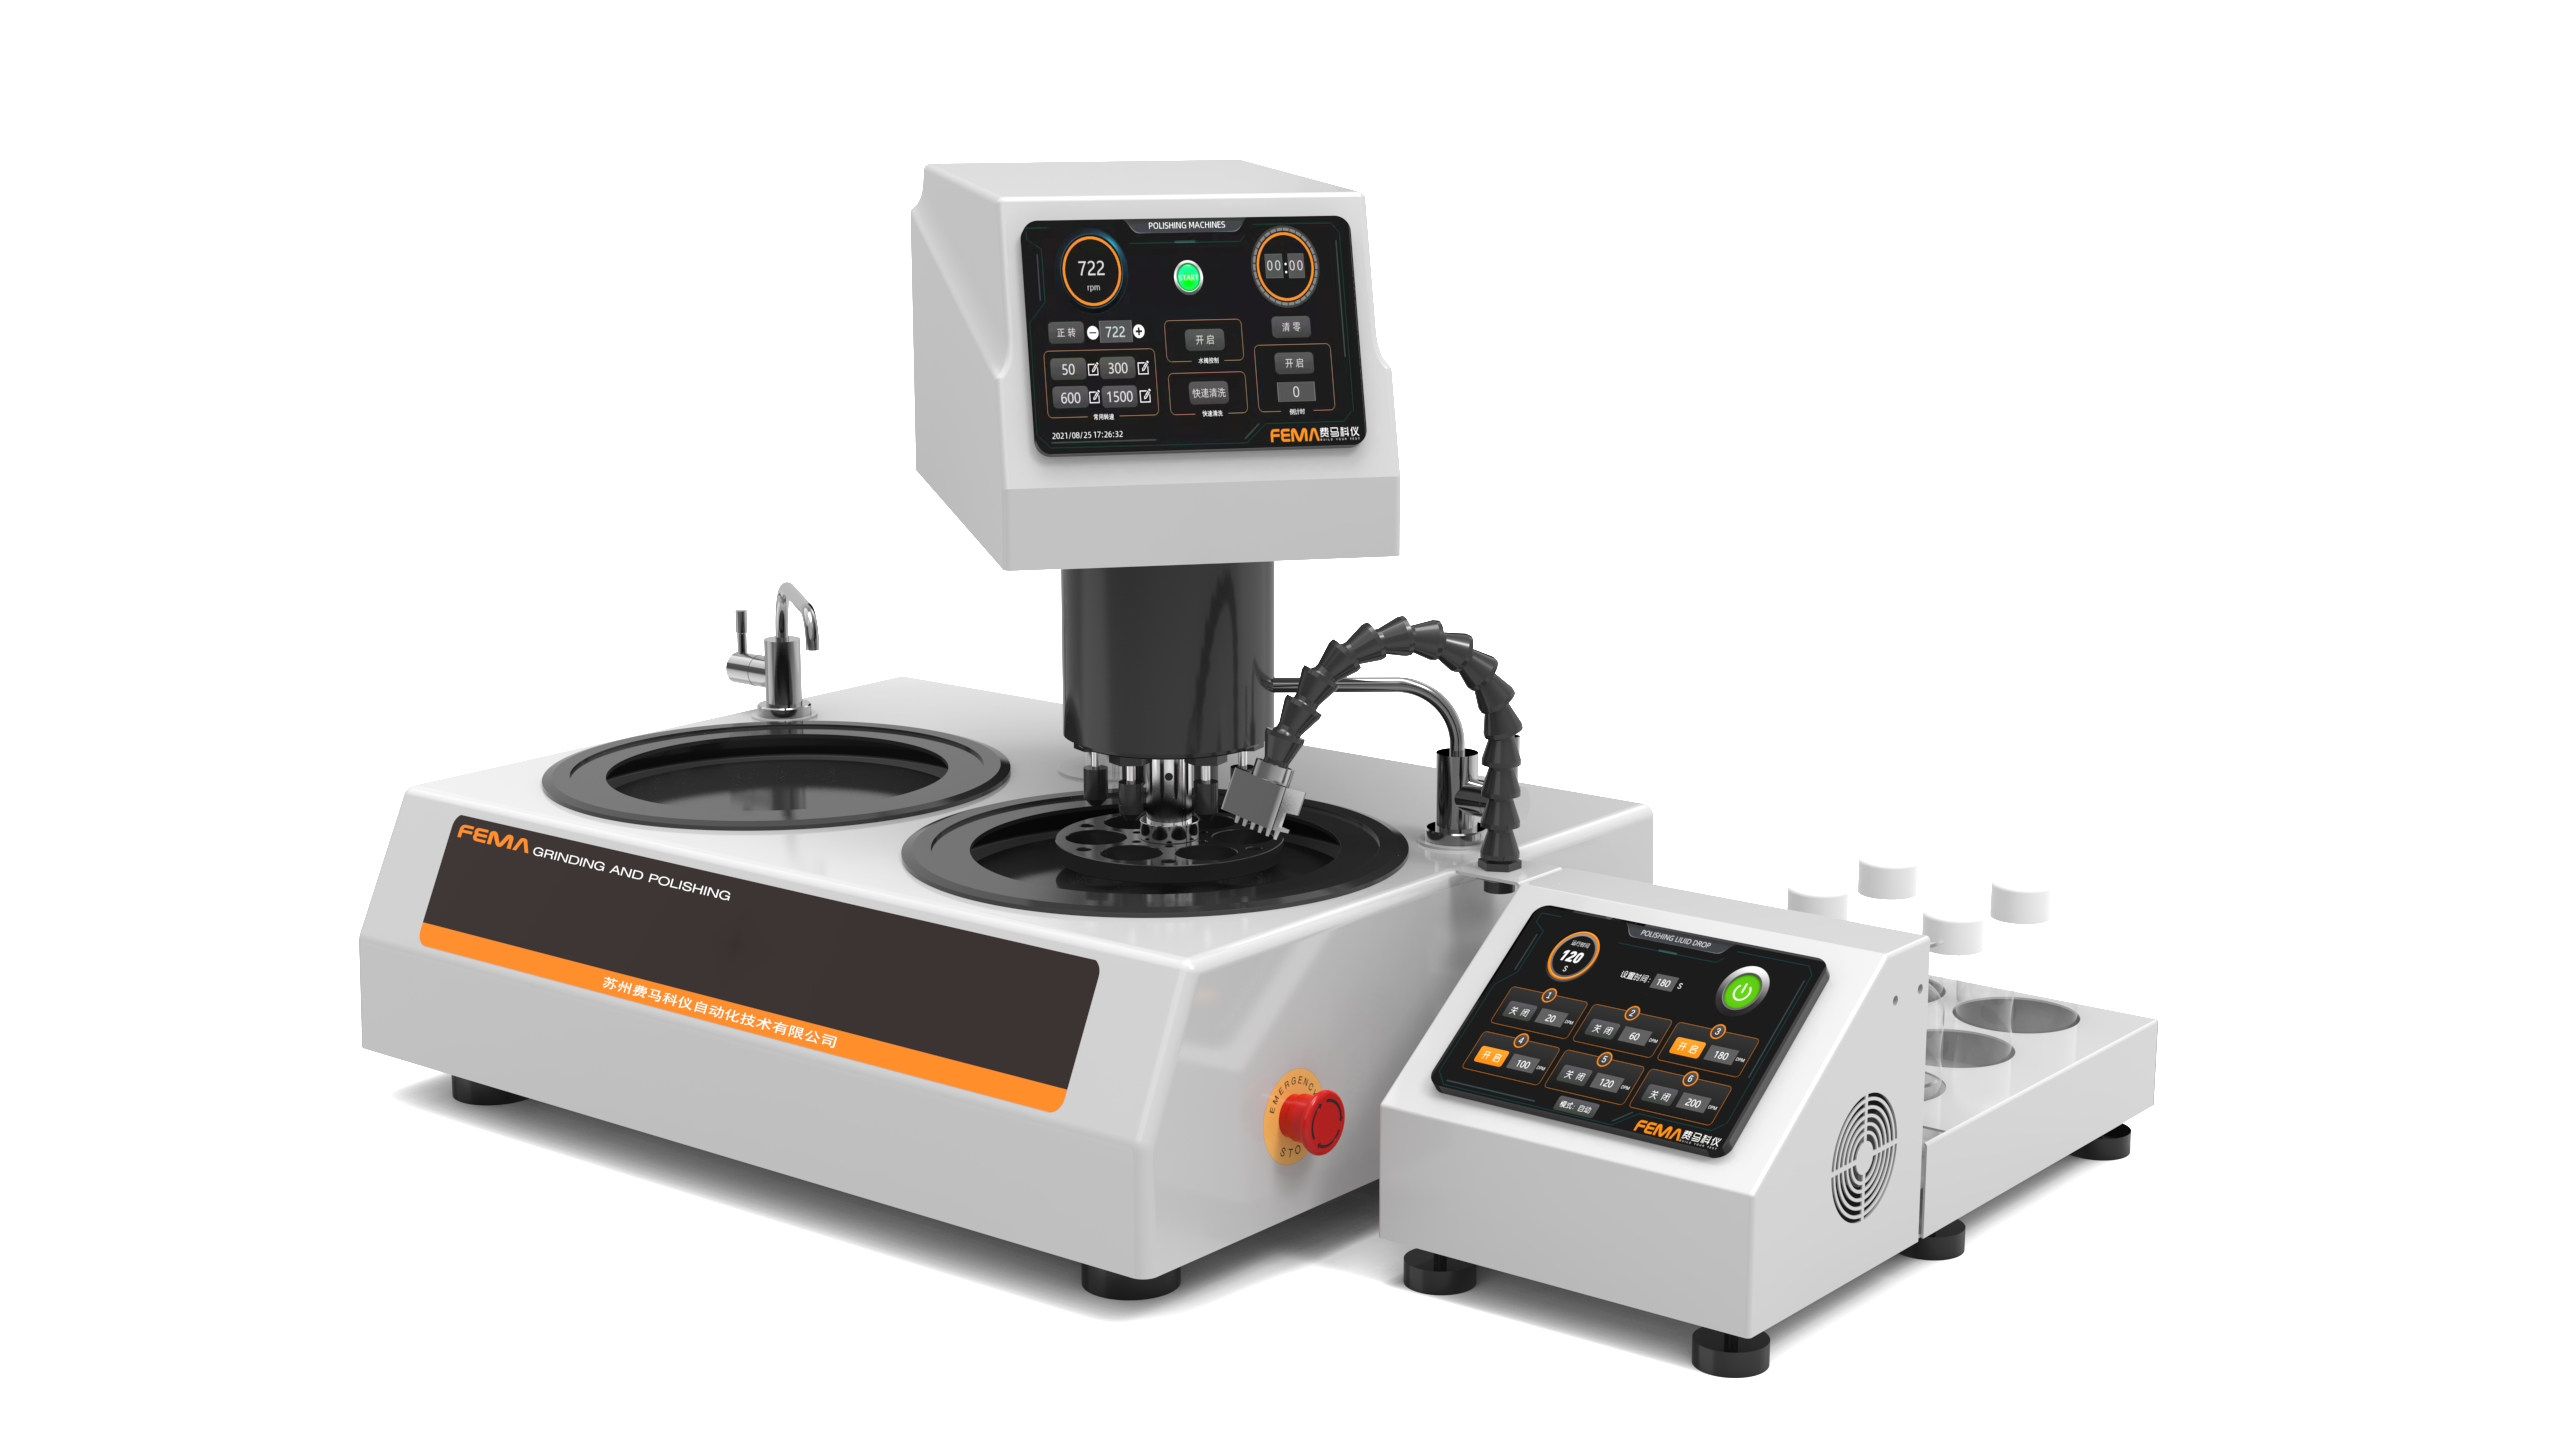
全自动机型(如费马科仪 Fpol 252AC auto 采用 0.75KW×2 双伺服系统)与手动双控机型(如 Fpol 252D 采用 0.75KW×2 伺服电机),在 50 r/min 起始转速或全量程调速下均能稳定输出转矩,避免试样下压时转速突降,确保研磨面受力均匀。
2. 三点定位工作盘与动平衡设计
磨盘采用三点定位法安装,可有效控制磨盘在高速旋转(最高 1000 r/min)状态下的轴向跳动与平面度,日常拆卸清洗与更换砂纸盘操作便捷,减少机械振动引发的表面波纹。
3. 复合材料机身与电气防护
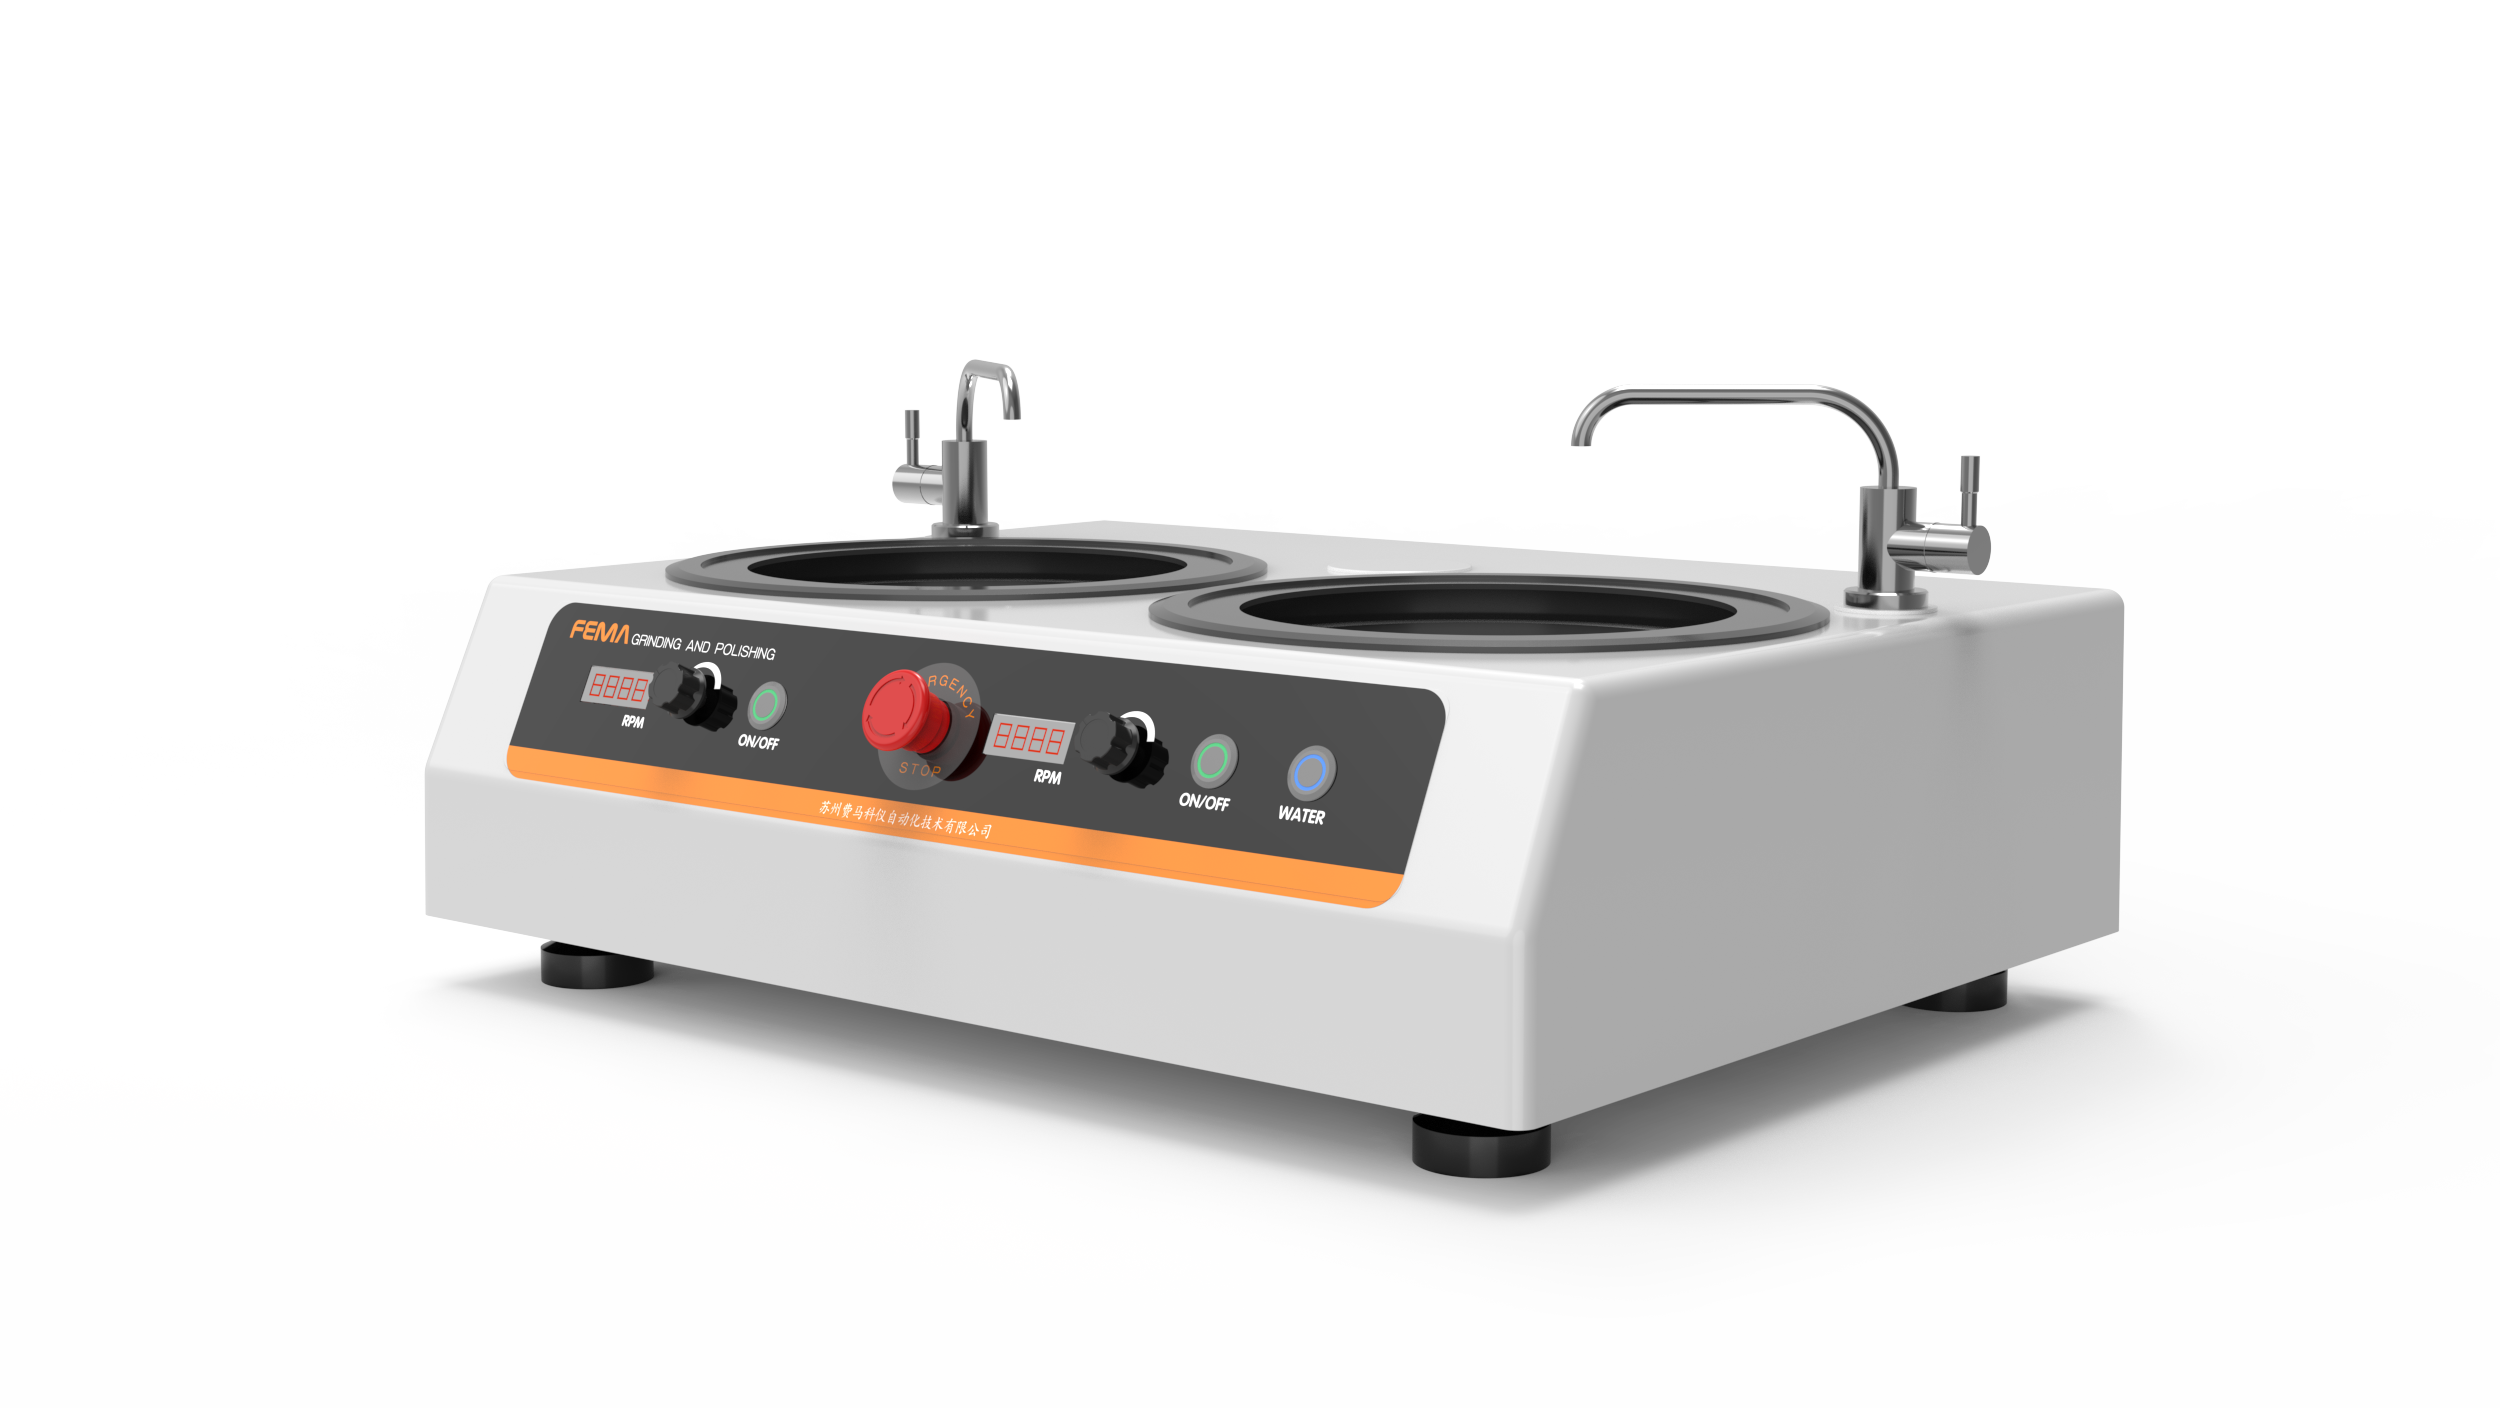
整机外壳多采用整体成型的高强度复合材料,具备良好的防锈与耐腐蚀特性;配合独立电磁阀供排水控制与急停保护,保障在长期水磨工况下的设备运行稳定性。
四、 选型分类与差异化场景适配
依据实验室的样品吞吐量、人员结构及制样精度要求,主流设备可划分为不同的配置路线:
| 设备类型 | 代表机型/配置特征 | 控制与加压方式 | 转速与通量指标 | 适用场景与决策依据 |
|---|---|---|---|---|
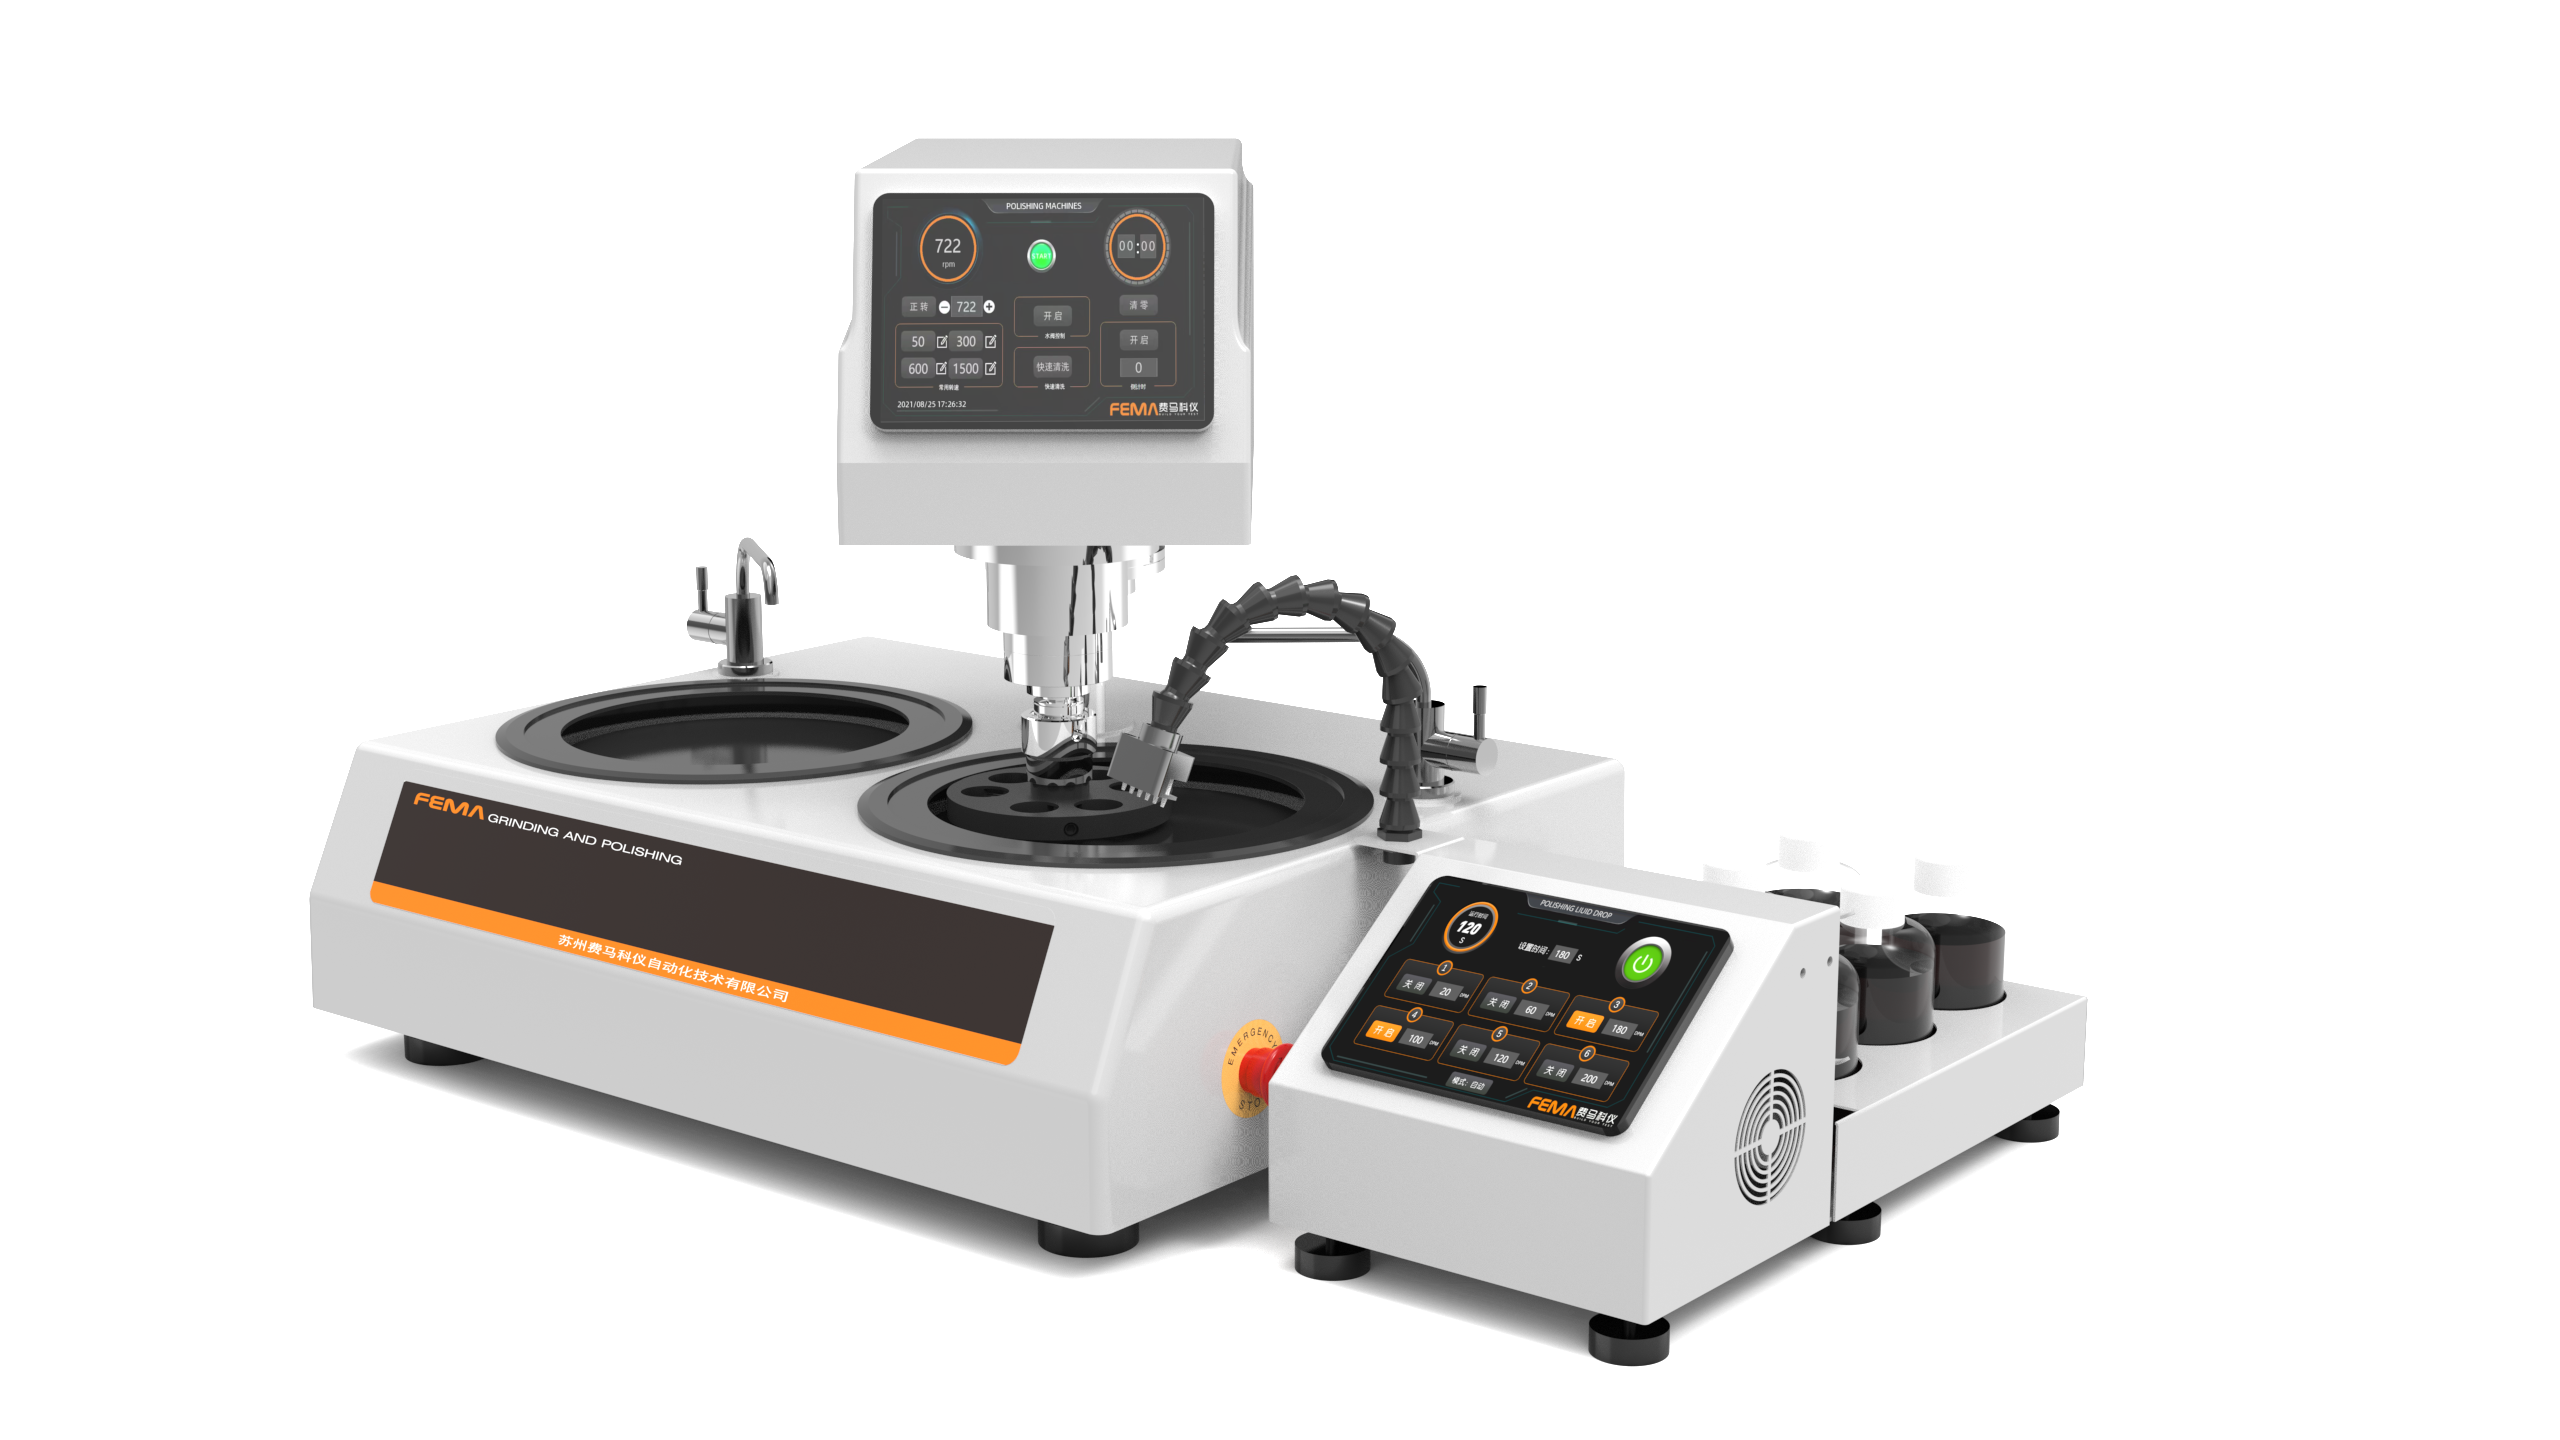
| 双盘全自动型 | 费马科仪 Fpol 252AC auto | 彩色触摸屏控制,手自一体;单点+中心加压(0-200N),电磁自动锁紧磨头,六工位自动滴液 | 磨盘0-1000 r/min,磨头0-200 r/min,双盘独立控制;标配φ30mm×6夹持器 | 高通量质检、半导体IGBT、汽车零部件检测及高校科研,需高重复性与多工序批处理 |
| 单盘全自动型 | 费马科仪 Fpol 251AC auto | 触摸屏控制,单点/中心自动加压,配自动滴液系统 | 磨盘0-1000 r/min,单盘结构 | 中等制样通量、台面空间有限的标准实验室场景 |
| 双盘双控手动型 | 费马科仪 Fpol 252D | 按键与旋钮控制,双盘双伺服独立控制,三点定位磨盘 | 50-1000 r/min 无级调速,实时转速显示,转向可调 | 材料教学实训、小批量多品种异形样件打磨、操作灵活性要求高的常规检测 |
| 特殊终抛补充设备 | 费马科仪 Fpol Vib2 振动抛光机 | 振动抛光原理,水平微幅运动 | 专用于精细终抛工序 | 钛合金、铝合金、铜合金等易变形材料及EBSD/SEM表层应力消除 |
五、 典型材料工艺与全流程方案落地
金相制样体系由“切割镶嵌—磨抛主机—显微检测/硬度测试及配套耗材”构成。不同材料特性的工艺配合点存在明确差异:
- 常规金属与硬质合金(钢件、铸铁、工具钢)
采用粗磨、精磨、粗抛、精抛典型步骤。使用全自动磨抛机(如 Fpol 252AC auto)设定 50-150N 研磨压力,结合碳化硅砂纸与金刚石研磨液,可快速修平线切割面并保持试样棱角分明。 - 半导体、光伏及电子元器件(IGBT模块、硅片、焊点)
此类样品软硬材质交叠且质地脆硬,易产生界面剥离。宜选用单点独立加压模式(压力控制在 10-30N),配合可控滴液与平稳低转速研磨,保护多层结合界面完整。 - 软质及高塑性金属(紫铜焊接件、钛合金、纯铝)
材料易发生塑性变形和磨粒嵌入。在机械粗抛完成后,可引入振动抛光机(如 Fpol Vib2)进行无应力精细终抛,彻底去除浅表加工硬化层,为显微分析提供平整试样。 - 实验室与工业应用验证
费马科仪相关磨抛设备与工艺方案已在清华大学、浙江大学、中科院金属研究所等 200 余所高校及科研机构的教学科研实验室中投入使用,并在新能源紫铜激光焊接焊缝熔深检测、半导体检测等实际工况中实现了稳定复现。
六、 规范运维、使用要点与技术支持
为保持磨抛设备长期精度并延长关键传动部件寿命,需建立标准化的维护流程:
- 气路与水路管理:全自动机型需接入干燥稳定的压缩空气(0.6-0.8 MPa)以确保力传感器加载精度;水路应定期清理进水滤网与电磁阀,避免长时间无水干磨导致试样过热退火。
- 排污槽与管路清洁:制样完成后及时启用设备清洗功能或冲洗喷头,避免金属碎屑与磨泥在排水导流槽内固化结垢;多工位滴液系统需定期用去离子水清洗管道,防止悬浮液干涸堵塞。
- 磨盘平整度与耗材规范:安装砂纸和抛光布时确保底盘无气泡杂质,定位销槽内严禁混入硬质颗粒;遵循阶梯目数研磨原则(如 400#、800#、1200#、2000# 依次过渡),防止跳目过大残留深层划痕。
- 技术支持与售后保障:设备选型需结合供应商的技术支持网络。费马科仪依托苏州总部及东莞、北京、厦门等办事处服务网络,提供 0.5 小时响应与必要时 12 小时上门服务,配合针对性夹具设计与操作培训,协助实验室建立规范化制样流程。