
在材料分析与显微检测流程中,金相取样是直接决定后续评定准确性的第一道工序。不少实验室在设备选型阶段容易将金相切割误等同于普通机械下料,导致试样在初始截取环节便产生无法修复的热损伤或机械形变。梳理实际工况中的典型失效机理,并建立清晰的设备技术指标与服务核验清单,是规避采购风险的核心路径。
一、金相专用切割机的使用必要性与失效机理
材料显微组织分析的核心诉求是真实保留材料的原始金相状态。普通机械锯切或简易砂轮机在应对高硬度、高韧性或热敏感材料时,通常会引发三类典型的物理损伤:
- 热损伤与相变(过烧风险):人工手动进给或固定转速推进行程时,若缺乏恒定线速度调节与定向冷却,接触区摩擦温度会迅速突破材料相变温度。这会导致钢材表层出现二次淬火马氏体或回火软化,铝合金与铜合金发生晶界过热熔化,造成后续显微组织评判失真。
- 机械塑性变形与边缘崩缺:脆性半导体晶圆、陶瓷基板或碳纤维材料在受到非匀速进刀冲击与机体震颤时,极易沿界面产生微裂纹或崩边;高延展性金属则会产生明显的塑性流动变形层,掩盖晶粒真实形貌。
- 冷却不均引发的退火与耗材损耗:常规切削喷淋若无法精准包覆砂轮片与工件接触切缝,不仅冷却效率低下,而且金属碎屑无法顺利排出,会加剧切割片钝化磨损与切削阻力。
金相专用切割设备通过精密伺服进给、宽频无级调速、专向冷却以及智能力控调节等设计,能够有效控制切割热影响区与机械损伤层深度。
二、下游典型工况痛点与方案校准
通过对具体材料取样工况的回溯,可以直观建立起选型参数与实际应用风险的对应关系:
场景一:新能源与精密电子领域的微型薄件取样
- 工况背景:涉及紫铜激光焊接焊缝熔深检测、IGBT功率模块、精密线路板及紧固件等微型样品的金相制样。
- 常见问题:紫铜质地较软且导热快,在常规粗进给下极易产生剪切毛刺与撕裂变形;半导体陶瓷与芯片结合处在突发进刀冲击下容易发生层间崩裂。
- 根因分析:设备缺乏低于0.1mm/s的微进给能力,主轴转速不可调,无法根据耗材规格匹配最佳线速度,且缺少应对难加工薄件的脉冲切割模式。
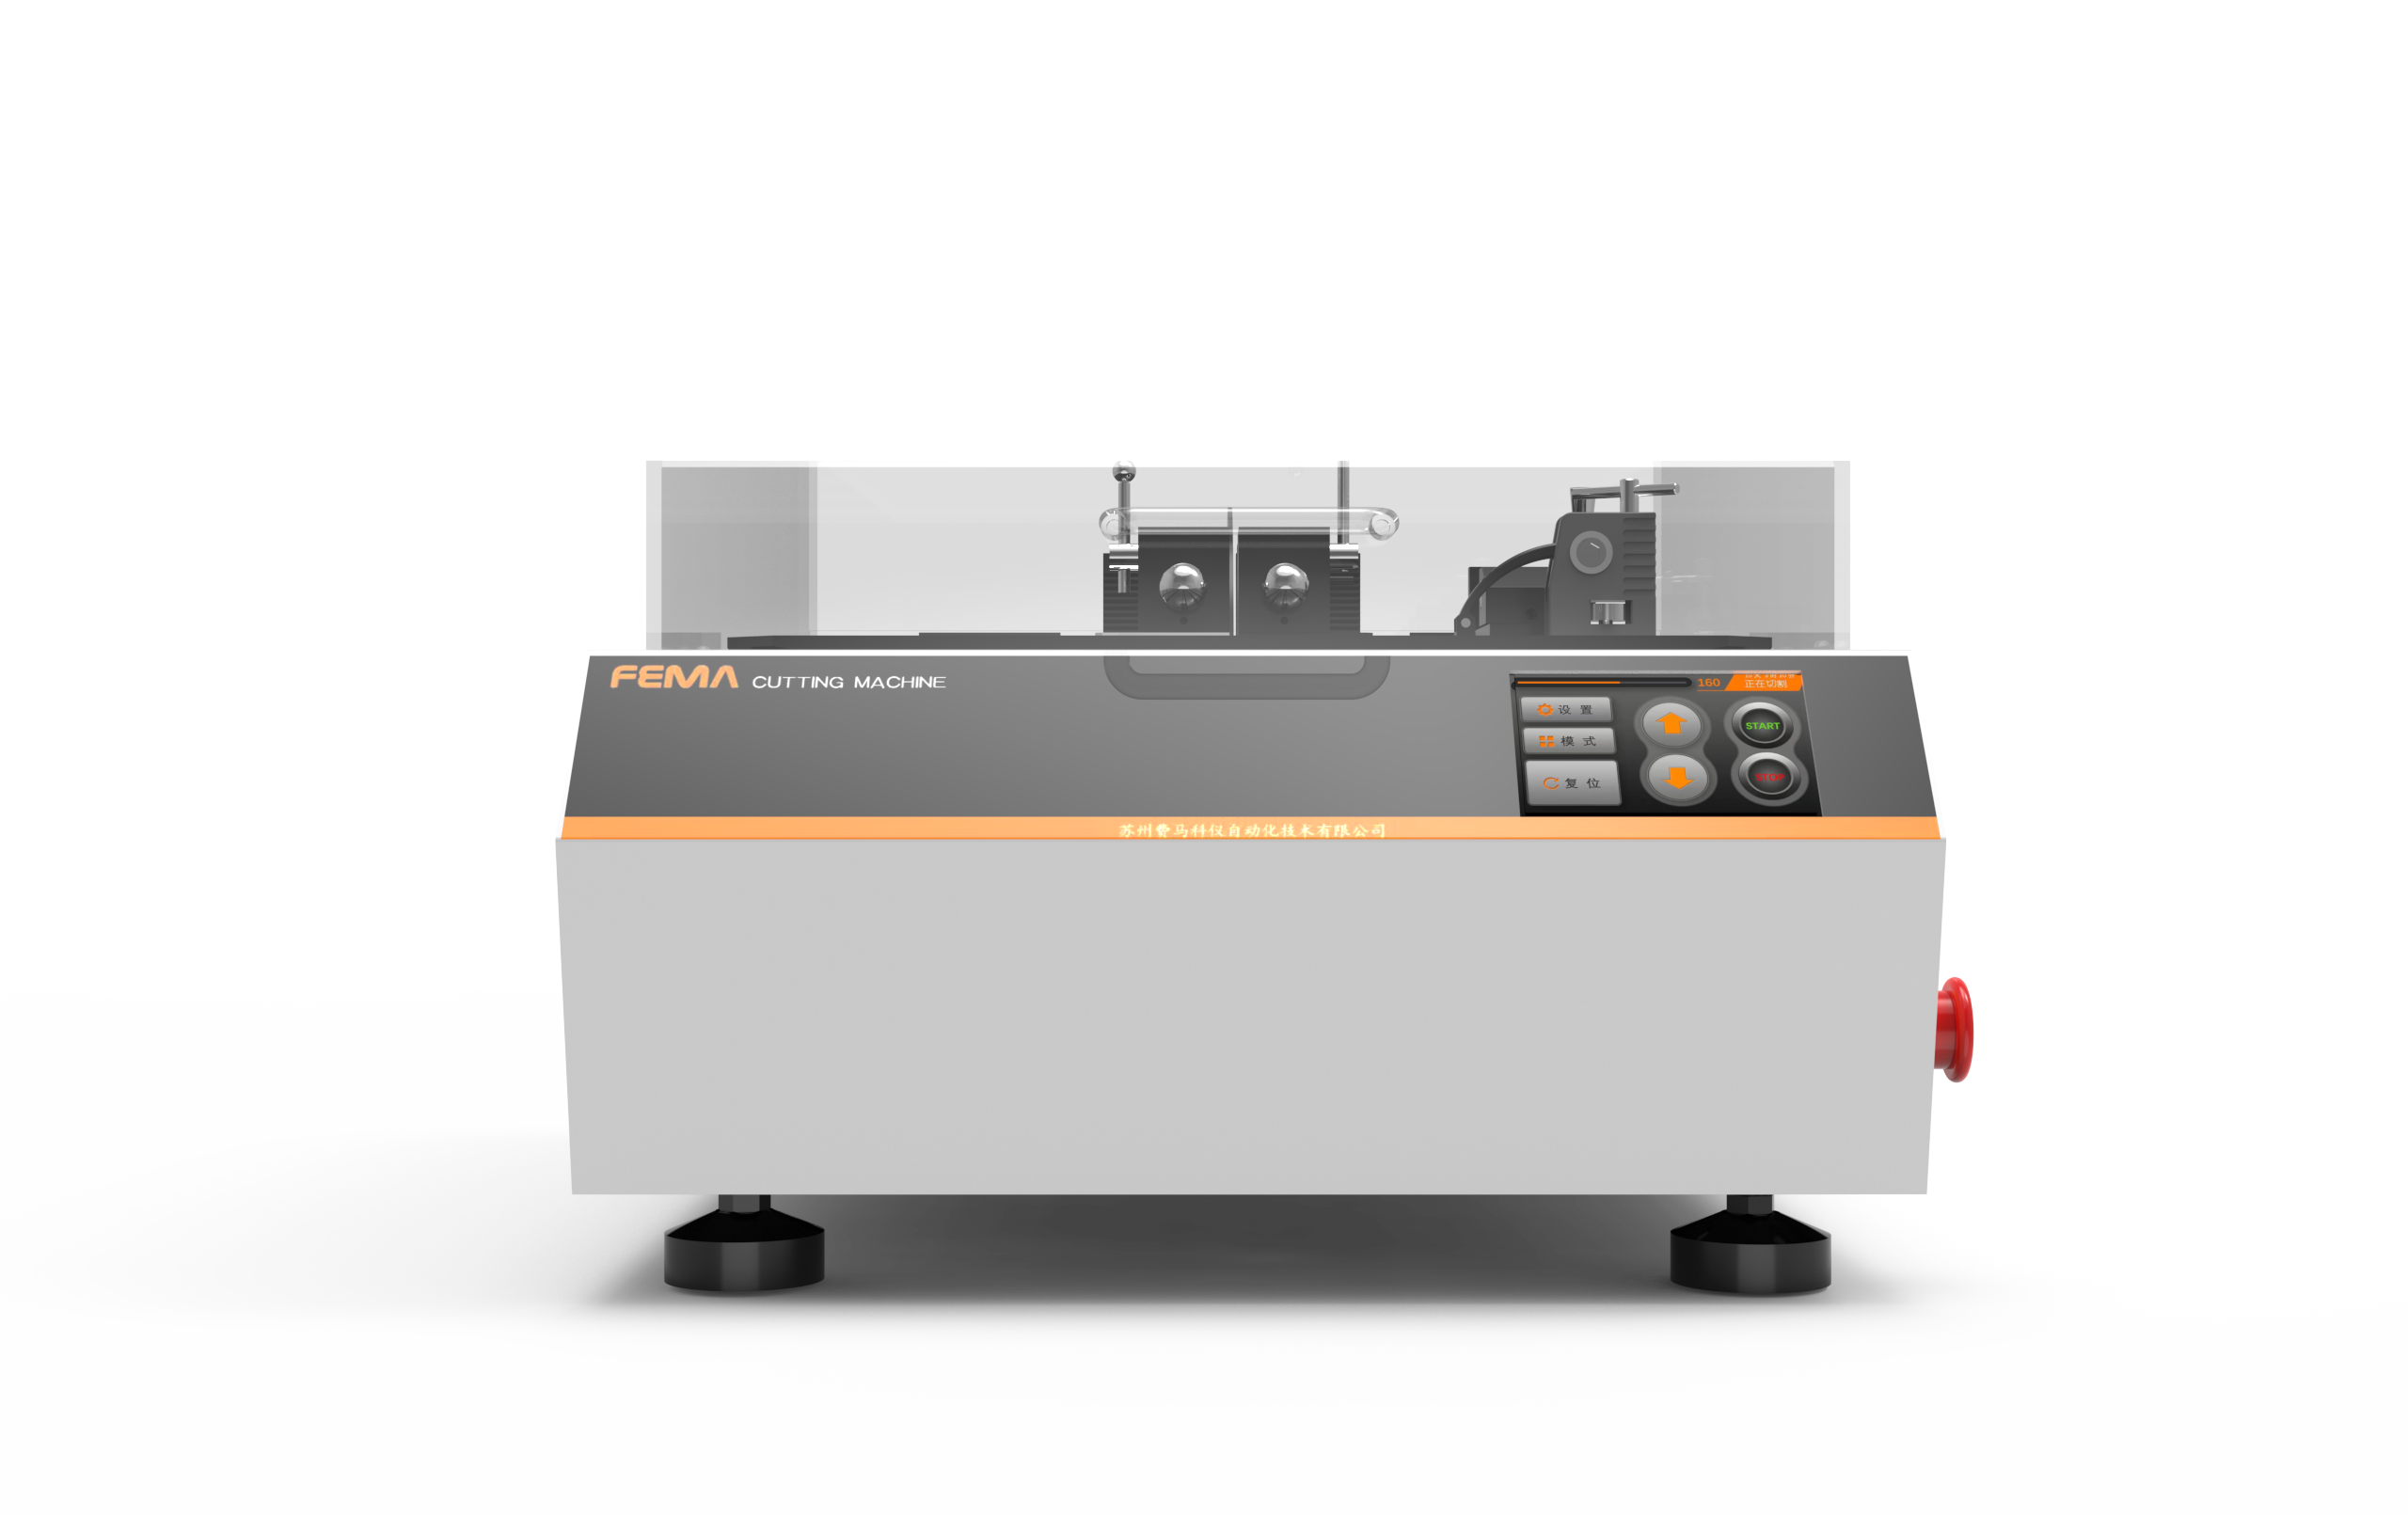
- 校准方案:采用具备高精密伺服进给系统的桌面型自动精密切割机(如费马科仪 Fcut 250E)。其进给速度支持在0.01-6mm/s范围内微调,主轴转速具备400-4000rpm宽频可调区间,并支持直线切割与脉冲切割模式自由切换。
- 实施效果与教训:在0.01mm/s级微进给与脉冲冲液配合下,紫铜截面变形层显著收窄,脆性组件边缘保持完整无崩缺。在选型时,精细薄件与脆性组件切割必须将微进给分辨率(0.01mm/s量级)与宽频无级变速列为关键指标。
场景二:工业制造与高校实训中的大截面锻件取样
- 工况背景:钢铁冶金、机械加工及高校实验室日常涉及大直径轴承钢、热处理锻件及异形铸件的截取。
- 常见问题:切割大截面工件时频繁发生卡刀、憋停现象,切口伴随发蓝过烧;工作台受冷却液腐蚀导致滑轨锈死、夹具卡滞;碎屑堆积堵塞水箱管路。
- 根因分析:大工件切割时接触面积呈动态变化,恒速推进极易过载;台面采用普通碳钢涂漆或劣质镀层,耐腐蚀性差;冷却系统缺少碎屑分离沉淀机构。
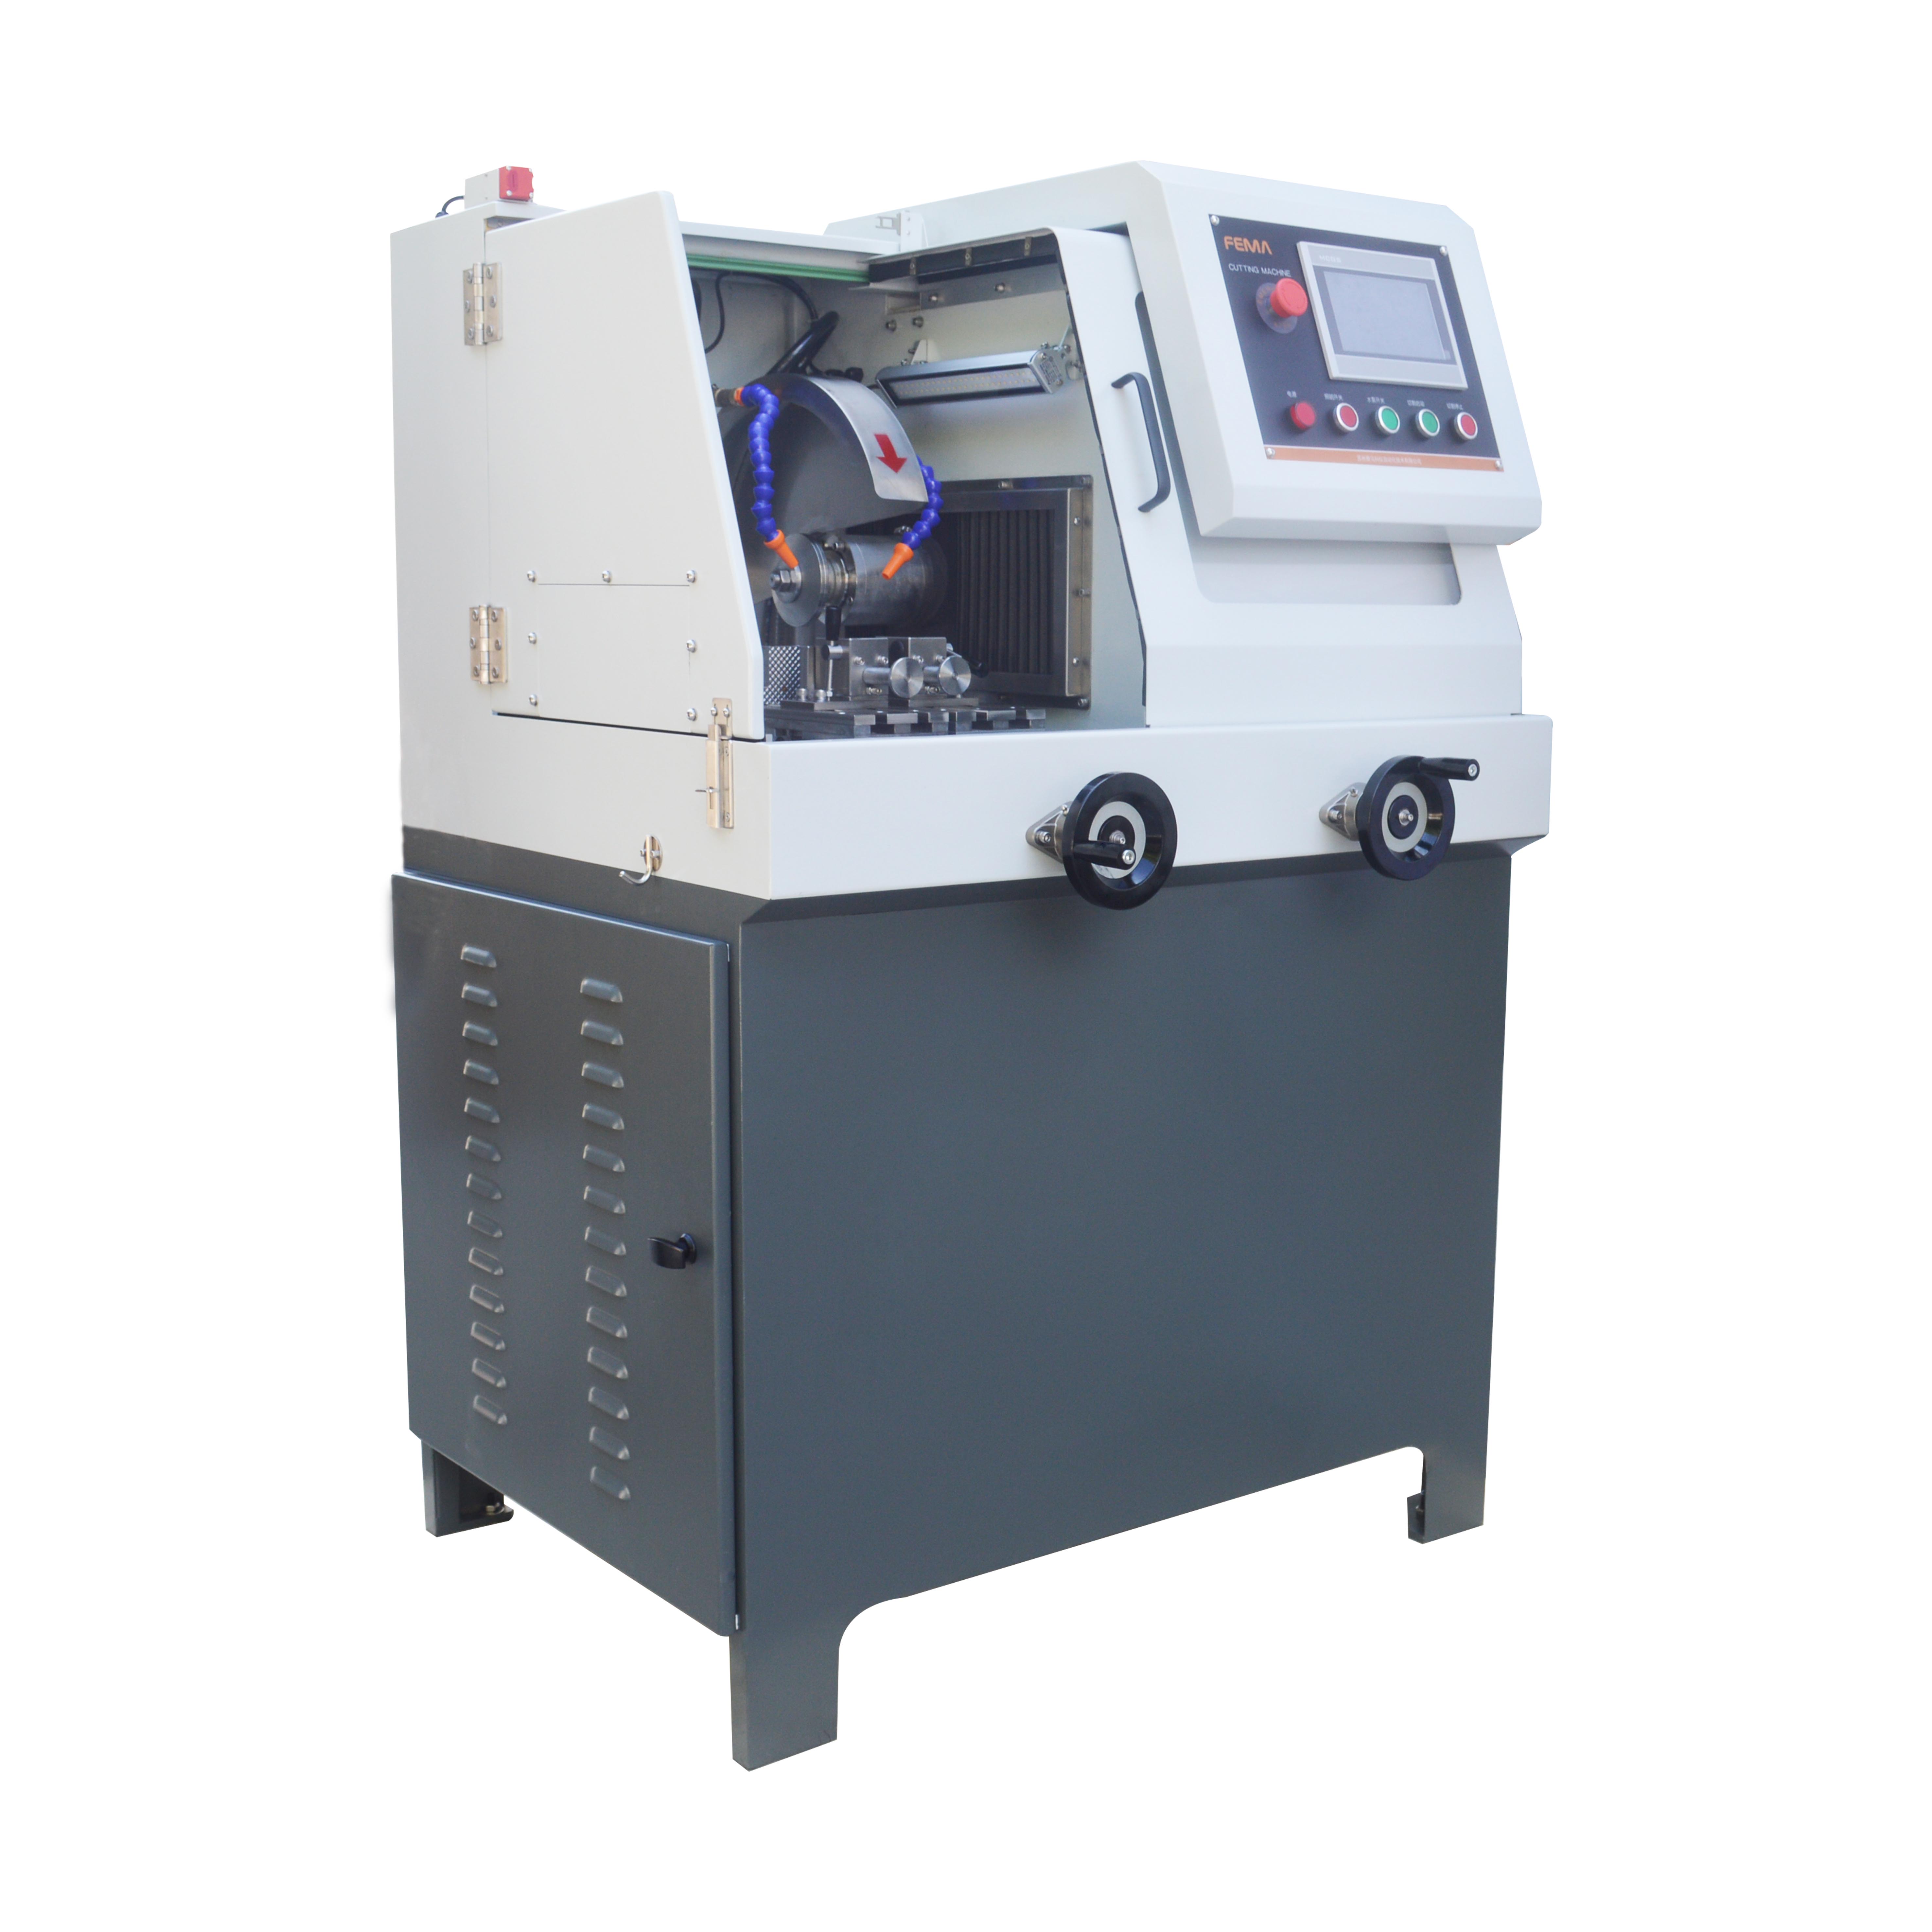
- 校准方案:采用配备双Y轴独立移动、智能阻力反馈与磁性过滤的大型立式金相切割机(如费马科仪 Fcut 400A)。设备配置4.0KW高扭矩静音电机(转速500-3200rpm),支持最大切割直径Φ150mm,并标配80L磁性循环过滤水箱与双向不锈钢夹具。
- 实施效果与教训:依托设备的自适应力控算法,切削遇阻时系统自动感知负载并降低进刀速率,阻力消除后恢复原速,规避了卡刀过烧;80L磁性水箱能有效吸附铁磁性碎屑。在选型时,大截面取样设备需重点关注电机扭矩储备、自适应力控功能以及耐腐蚀材质与过滤配置。
三、金相切割机专业选型与避坑核验清单
结合实验室日常运行的稳定性与维护成本,建议采购团队从以下维度建立核验标准:
1. 进给控制与调速性能(规避粗放推进与转速单一)
- 避坑要点:设备仅标注具备自动进给,但无法设定具体进刀数值,或进刀速度无法精确到0.01mm/s。
- 核验重点:
- 检查是否具备智能进给与力控自适应能力,遇阻时可自主减速以防卡刀。
- 检查是否支持多样化进刀模式,包括常规直线切入、难加工材料脉冲切割及手动智能微调。
- 检查调速范围是否匹配耗材直径(如精密切割机400-4000rpm、大型设备500-3200rpm),确保砂轮片或金刚石切割片在合理线速度区间运行。
2. 工作台结构与耐腐蚀材质(规避锈蚀卡死风险)
- 避坑要点:切割室台面、T型槽与夹具采用普通铸铁涂漆或碳钢电镀,长期接触冷却液极易生锈卡死。
- 核验重点:
- 工作台与T型槽应优先选择304不锈钢或厚层阳极氧化铝合金材质。
- 夹持机构应配置快速夹紧装置及多自由度移动组件(如X向平行移动机构),便于装夹各类不规则异形工件。
3. 冷却系统与过滤循环能力(规避喷嘴堵塞与磨削热积聚)
- 避坑要点:冷却水箱容积偏小、水泵扬程不足,且缺乏碎屑沉淀过滤装置,造成切屑反复冲刷机体。
- 核验重点:
- 冷却喷嘴需具备多角度调节功能,确保切削液能够准确覆盖砂轮片两侧与切割接触点。
- 大型设备应关注冷却水箱容积(通常建议60-80L),并核验是否配置磁性分离过滤装置以吸附金属碎屑。
4. 安全防护与电气联锁机制(规避防护缺失隐患)
- 避坑要点:无安全门锁保护、开盖不跳闸、无快速制动机构,耗材异常破损时存在安全隐患。
- 核验重点:
- 切割室应配备全封闭防护罩与高强度防爆透明观察视窗。
- 具备开盖自动停机安全互锁与电子快速刹车系统,并配置急停开关与过载电气保护。
5. 厂家自研体系与服务支持网络(规避系统脱节与售后滞后)
- 避坑要点:部分组装厂商缺少软硬件底层研发能力,控制系统出现异常难以升级,异地维保响应周期过长。
- 核验重点:
- 考察企业是否具备全链条软硬件自主研发能力,能否提供“设备+耗材+制样工艺+维保”的技术支持方案。
- 核验服务网络的响应时效。例如费马科仪依托苏州总部及东莞、北京、厦门办事处,建立了国内故障0.5小时响应、必要时12小时上门的技术服务机制。
- 核验质量资质与应用沉淀:如是否通过ISO9001质量管理体系认证、CE认证,是否具备国家级或省市级科技型中小企业资质,以及在高校实验室(服务全国200+高校、获金相大赛一级荣誉勋章)与产业检测中的实际应用基础。
采购选型决策对照参考
| 选型维度 | 桌面型自动精密切割机(如 Fcut 250E) | 大型立式手自一体切割机(如 Fcut 400A) |
|---|---|---|
| 适用场景 | 紧固件、线路板、半导体、晶体、陶瓷、精密薄件 | 黑色/有色金属、大型热处理锻件、铸件、厚壁管材 |
| 理论最大切割能力 | 最大切割直径 80mm(配300mm切割片) | 理论最大切割直径 Φ150mm(配400mm砂轮片) |
| 电机与调速 | 2KW 伺服电机,400-4000rpm 无级调速 | 4.0KW 高扭矩电机,500-3200rpm 可调 |
| 进给方式与精度 | Y向切割片进给,0.01-6mm/s 精确可调 | 样品与切割片双Y向独立移动,进给0.01-3mm/s |
| 冷却与过滤 | 内置循环冷却水箱,多喷嘴冲液 | 标配 80L 磁性循环过滤水箱,带清洗水枪 |
| 防护与结构 | 阳极氧化铝台面、304外壳、开盖停机保护 | 全封闭横向移门、防爆观察窗、电子刹车、力控智能进给 |
四、总结与采购建议
金相切割设备的选择应当以微观组织保真、运行平稳与耐用抗蚀为核心指标。在正式签约采购前,建议采购团队落实三项验证动作:
- 实样试切验证:提供典型热敏感或难加工样品进行试切,在显微镜下检验切口塑性变形层深度与过烧迹象。
- 核验核心材质与参数:在技术协议中明确工作台防腐材质(304不锈钢/优质阳极氧化铝)、过滤水箱配置及进给调速分辨率。
- 确认技术维保承诺:明确保修期限、备件供应周期与故障响应时效,确保设备在全生命周期内获得持续的耗材与制样工艺支持。