
从粗大晶粒检测看布氏硬度测试的工业价值
在机械制造、钢铁冶金、铸造锻造及航空航天零部件的质量管控中,材料的硬度表征直接影响构件的安全承载与耐磨寿命。对于铸铁、大尺寸钢构件、热处理锻件及焊接接头等组织不均匀或晶粒粗大的金属材料,维氏或洛氏测试的微小压痕容易受到局部显微组织差异干扰,难以反映材料宏观的平均力学性能。在重型机械结构件与汽车铸铁缸体检测中,行业普遍采用大试验力与大球压头的布氏硬度试验法,通过较大压痕面积综合表征材料的整体力学表现。
在实际检验与实验室建设中,检测工程师常常面临载荷范围设定、机械杠杆加载惯性误差消除、表面划伤样品的压痕边缘精准对焦与自动读数等技术考量。围绕布氏硬度计的核心控制原理、测量算法、场景工况适配及运行保障,本文展开系统解析。
产业检测瓶颈:效率与精度的双重挑战
随着高端装备制造与新能源产业链升级,材料理化检测正逐步从离线手动读数转向线边快速质检、全自动图像测量与数据自动归档。面对大批量、高节拍的检测需求,传统布氏测试仍面临以下瓶颈:
- 加载惯性与动态偏差:传统开环砝码杠杆加载机构结构庞大,加载瞬间易产生冲击惯性与机械磨损,导致施加力值产生动态偏差,影响测试重复性;
- 人工光学测量的主观离散:使用读数显微镜目测压痕直径,容易受检验员视力疲劳、对焦焦平面偏差及边界光影判断影响,在面对表面微划伤或低对比度试样时,读数离散度较高;
- 流程割裂与归档成本:打点与测量工序分离,手动调节物台耗费工时,检测数据难以自动关联并导出为合规质量报告,增加了全流程追溯的管理成本。
布氏硬度测试技术的四大演进趋势
布氏硬度计的技术研发结合传感器测控、计算机视觉与数字化管理,呈现出明确的发展方向:
- 加载系统闭环化:采用高精度力传感器与力反馈闭环控制系统替代传统机械砝码,实现10kgf至3000kgf宽载荷范围内的平稳加载,避免机械惯性过冲。
- 压痕测量视觉化:搭载高分辨率工业相机(如1800万像素CCD)与自适应图像处理算法,实现自动打点、自动对焦与亚像素级边缘自动识别,降低人工读数误差。
- 多工位集成化:转塔集成多种规格压头、多倍率物镜及激光定位器,配合载物台自动升降与物镜-压头自动切换,减少人工换装调试频次。
- 数据接口标准化:设备内置工业计算机系统,支持对接企业LIMS系统、MES系统或科研数据平台,支持一键导出Word或CSV格式报告,契合标准化质量管控规范。
核心技术优势:闭环控制、视觉算法与全流程保障
为应对工业现场复杂的检测条件,现代自动化布氏硬度计依赖于以下核心技术支撑:
1. 力传感器与力反馈闭环加载
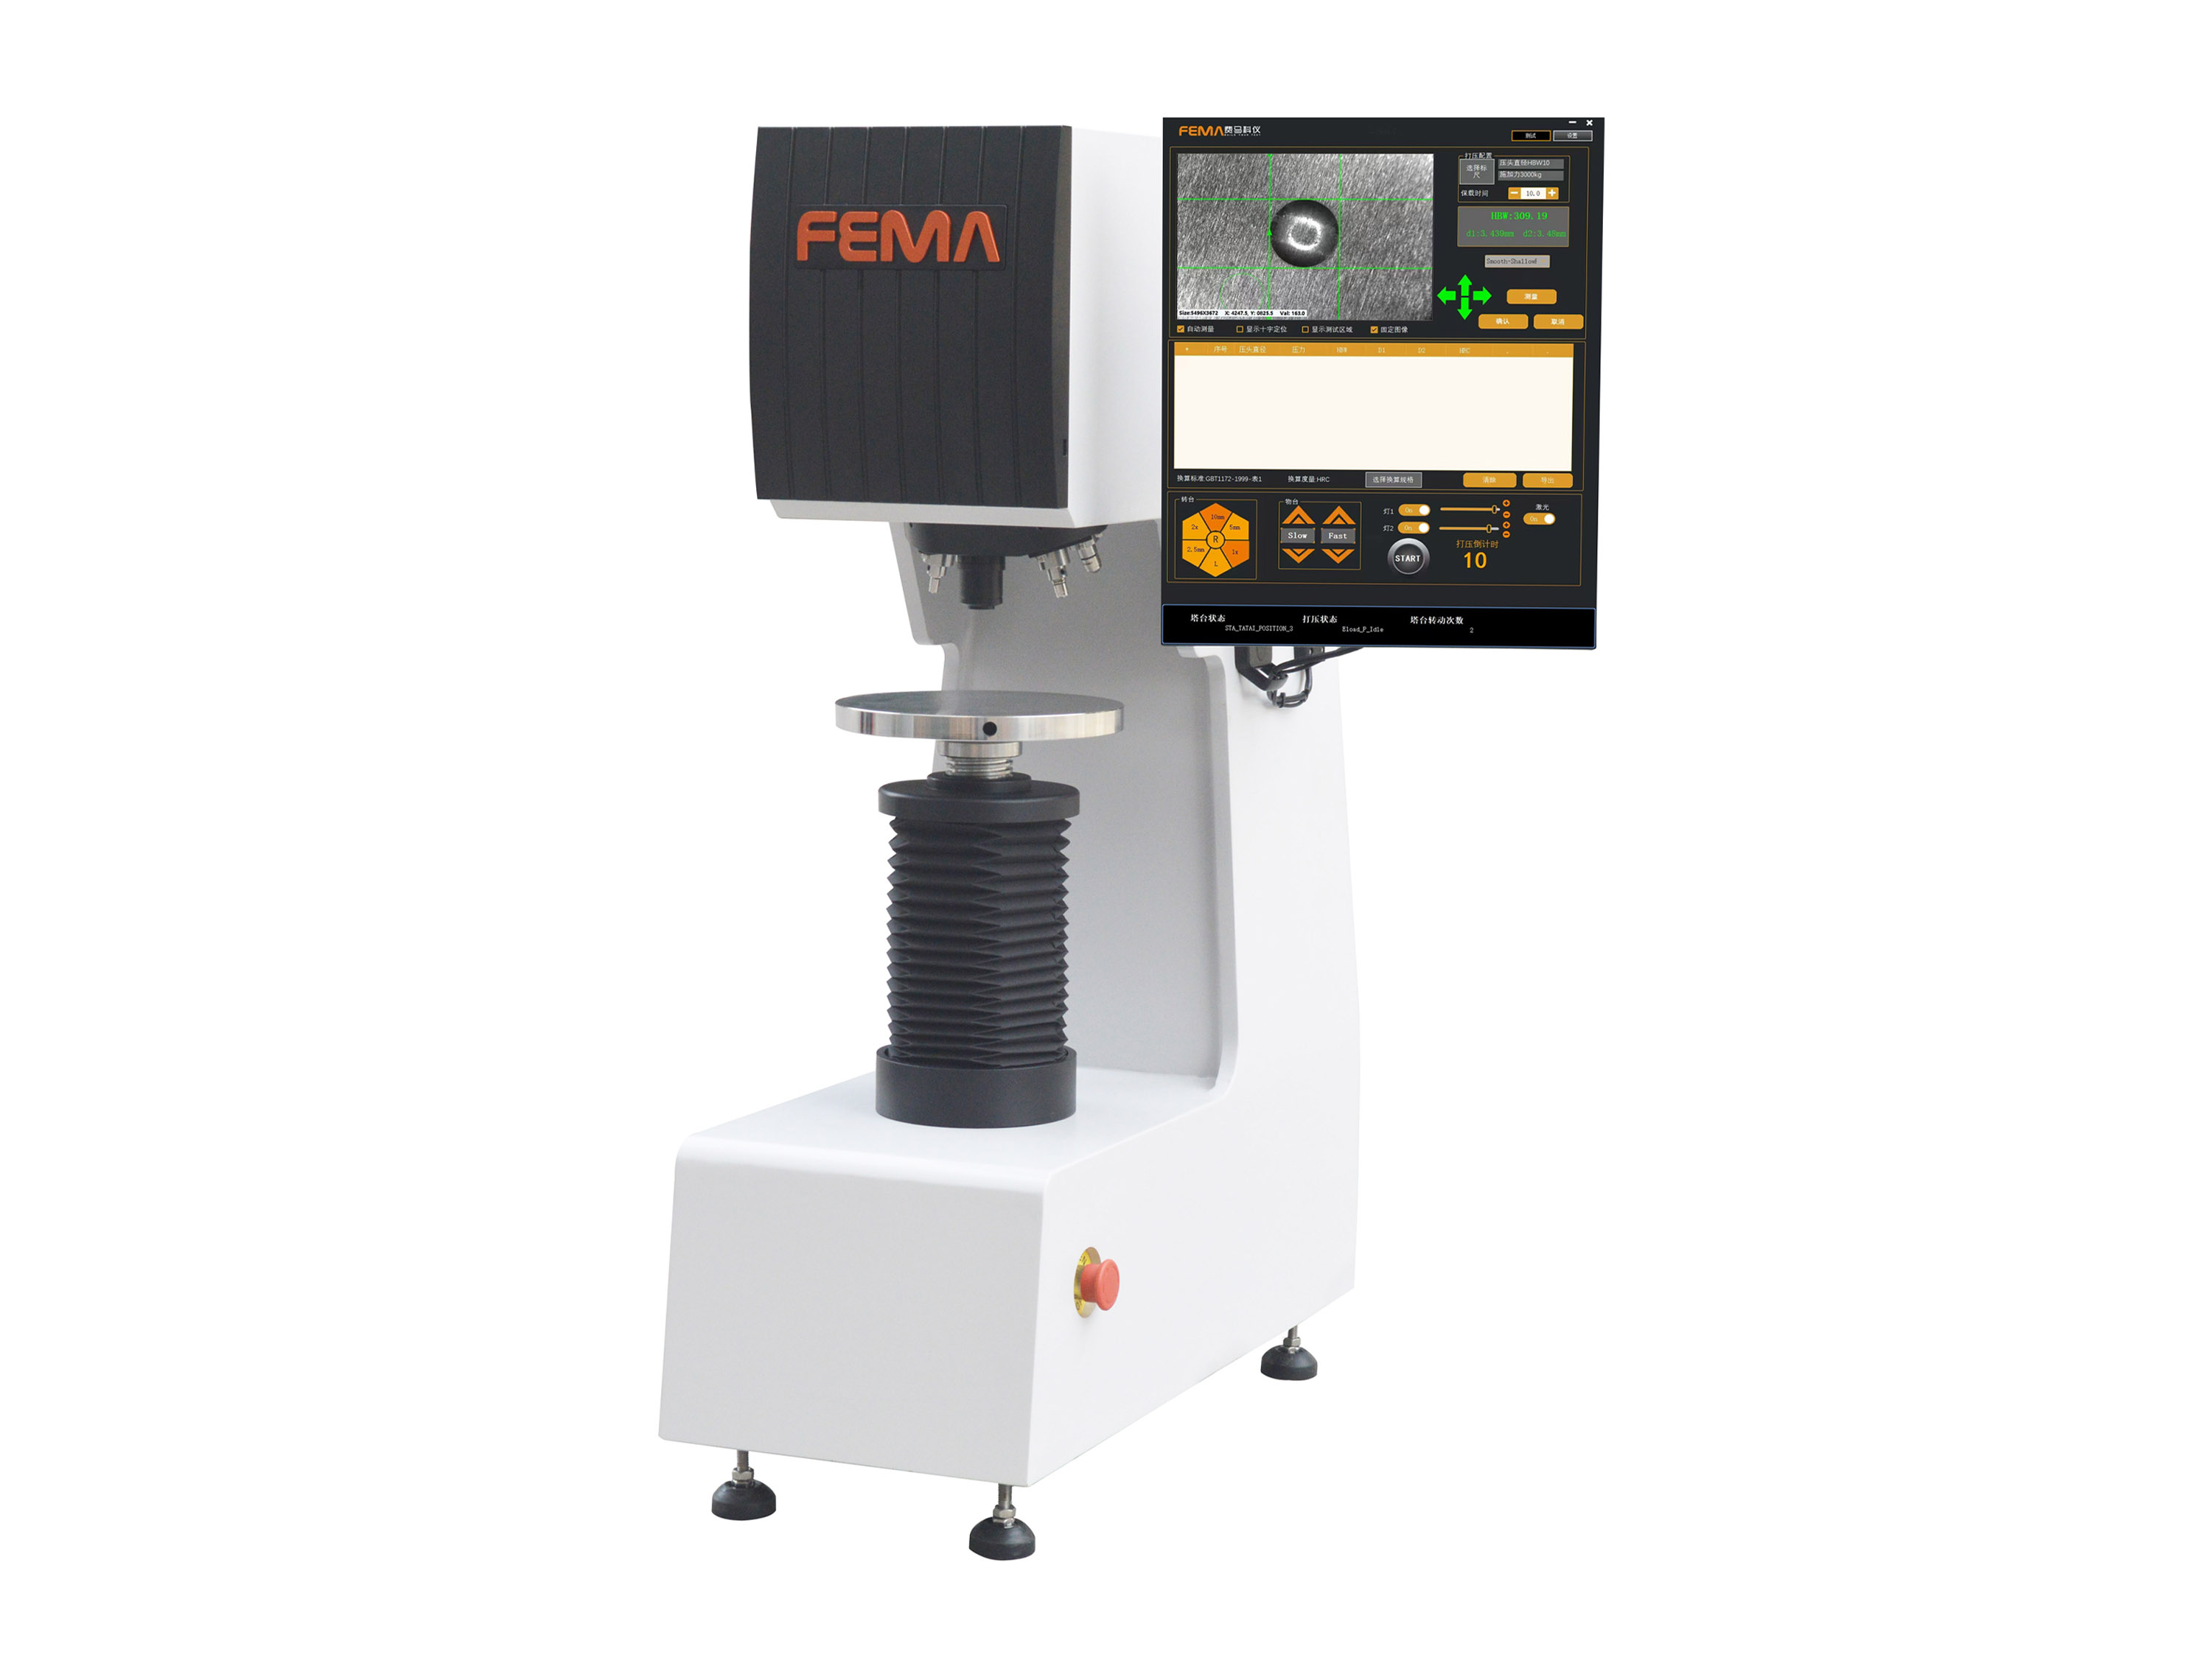
主流高配置机型(如费马科仪研发的自动布氏硬度计 Fness B3000A)采用力传感器闭环控制系统,硬件硬度分辨率达0.01HB。闭环系统以毫秒级响应实时监测施加载荷,并在1至250秒可调保荷时间内维持力值恒定,确保施力精准稳定,符合ISO、ASTM、JIS及Nadcap试验标准。
2. 自研视觉算法与亚像素级图像处理
图像处理系统能够独立于操作人员自动评估图像清晰度与亮度。在1800万像素成像系统的硬件基础上,算法实现了亚像素级的数码放大与微调能力。针对表面存在加工划伤、轻度受损或组织衬度不均的试样,系统内置多种调校参数,数秒内完成自动对焦与压痕轮廓识别,保障批次测试的一致性。
3. “设备+耗材+工艺+服务”闭环保障
材料理化检测的准确性不仅依赖单一仪器,也与前端金相制样质量及后续应用工艺密切相关。费马科仪作为国家级科技型中小企业,凭借软硬件自主研发能力,构建起覆盖金相切割机、镶嵌机、磨抛机、硬度计及金相分析软件的整体方案,从试样制备平整度控制到硬度压痕读取形成工艺闭环,降低检测链路中的累积误差。
复杂工况适配与多机型差异化选型考量
在设备选型过程中,应根据待测试件的材质特性、几何尺寸及试验标尺进行针对性匹配:
| 选型评估维度 | 典型工况与技术要求 | 推荐方案与参数参考(以费马科仪为例) | 选型与操作注意事项 |
|---|---|---|---|
| 粗晶重载工况 (铸铁、铸钢、大型锻件、厚壁焊接件) |
组织不均匀,需大压痕反映宏观平均硬度,常用HBW 10/3000等标尺。 | Fness B3000A 自动布氏硬度计: - 载荷范围:10kgf—3000kgf - 6工位斜面转塔(3压头+2物镜+1激光定位) - Win10工业计算机,自动打压测量 |
试件尺寸需符合测试空间(最大纵高260mm,最大喉深200mm);超规件需先切割取样;环境温度控制在10°C-35°C且无冷凝。 |
| 多标尺混合工况 (薄件、有色金属、多材质综合检测) |
兼顾洛氏快速检验,以及小负荷布氏(HB1、HB2.5、HB5等)或维氏测试。 | Fness BRV05250系列 布洛维硬度计: - 载荷覆盖:0.5kgf—250kgf - 支持布氏、洛氏、维氏多标尺一机切换 |
载荷上限为250kgf,无法替代3000kgf重载布氏测试;需预先核验测试标尺载荷要求。 |
| 高通量工业质检 (汽车零部件、批量热处理出厂验收) |
要求单件检验节拍快,压痕自动对焦测量,数据接入追溯系统。 | Fness B3000A 自动化方案: - 1800万像素CCD数码测量 - 自动生成CSV与Word格式分析报告 |
需确认工业现场震动情况;整机重量约380kg,需配置平稳防震工作台。 |
选型时可综合比对不同方案,重点核验力传感器闭环控制性能及算法对表面划伤的自适应识别能力。
产业链配套与检测应用生态
材料硬度检测链条涵盖了上游部件、中游集成制造与下游工业应用:
- 上游核心基础部件:包括高精度加载力传感器、金刚石/硬质合金球压头、工业CCD相机及光学物镜组。元器件性能直接决定了底层力值控制精度与成像质量。
- 中游整机与自研算法:费马科仪等设备制造商聚焦底层控制系统研发、闭环加载算法优化与图像边缘识别软件迭代,推动整机自动化集成。
- 下游应用场景拓展:广泛覆盖汽车零部件制造、航空航天高温合金验收、半导体IGBT封装板、光伏组件金属件、钢铁冶金及高校科研教学等领域。费马科仪已为全国200多所高校与科研院所提供成套实验设备,并荣获第十五届全国大学生金相技能大赛一级荣誉勋章,在产教融合与工业质检中积累了应用经验。
高效检测落地的四项关键行动建议
为确保布氏硬度计在实际生产与科研检测中稳定运行,建议采购与使用单位落实以下四项发力点:
- 规范工况环境与安装基础:重载布氏硬度计需安装于水平、稳固且避开强震源的独立台面上,控制实验室温度在10°C-35°C且避免空气凝结,防止传感器温漂与光学镜头起雾。
- 严格执行制样与合规核验:遵循ISO与ASTM测试规范,保证试样表面粗糙度达标。大尺寸试样若超出纵高260mm及喉深200mm空间,应使用金相切割设备预先取样制备。
- 强化操作人员规范化培训:操作人员需掌握不同材料保荷时间(1-250秒)的合理设定、标准硬度块的日常核验流程,以及针对微划伤表面的算法参数调优方法。
- 建立健全响应与维保机制:设备长期运行需定期校准力值与光学倍率。依托费马科仪在苏州本部及东莞、北京、厦门建立的服务网络,可获得0.5小时响应及12小时现场支持,结合跨国交付与俄罗斯计量准入认证等资质,保障设备全生命周期的稳定运行与计量合规。