
01 截取场景特写与金相取样痛点
当新能源研发团队聚焦紫铜激光焊接组件,试图准确获取焊缝熔深金相时,高导热与软质铜材极易在切口处留下机械变形与过热氧化痕迹;当高校材料实验室的学生面对硬度跨度极大的铝合金、高温合金与陶瓷试样,进刀速率稍有失控便可能导致砂轮片崩损或试样表层严重过烧。
金相试样制备的首道关卡是截取取样。金相切割机作为取样环节的核心设备,其目标是在短时间内切取目标截面,同时控制机械变形层与热影响区。若在截取阶段破坏了材料原始表层组织,后续的磨抛工序将难以挽回。因此,理解金相切割机理与设备选型逻辑,是获得真实理化检测数据的前提。
02 行业取样瓶颈与四大制约因素
面对工业制造与科研实验对材料显微组织评定提出的严苛标准,实际切割取样作业常面临四大瓶颈:
- 热影响区过大与组织烧伤:砂轮片高速切入工件产生大量摩擦热,冷却系统若流量不足或喷水角度偏离切割点,局部急剧升温会导致金属表层组织发生相变。
- 软硬异质材料适配困难:从软质紫铜、铝合金到高硬度钛合金、半导体晶体与工程陶瓷,常规固定转速设备难以平衡“大切深防卡刀”与“精密切割防崩边”。
- 异形工件装夹与运行防护隐患:不规则锻件或细小引线缺乏柔性夹持,切割受力位移易引发切片碎裂;设备若无安全联锁与制动保护,存在操作隐患。
- 人工手动进给导致重现性不足:传统手动砍式切割依赖操作者手感,切口平整度波动大,直接增加了后续磨抛工时的消耗。
03 金相切割技术的四大演进趋势
结合实验室规范化建设与技术迭代,金相切割技术呈现出明确的演进路径:
- 规模化与全流程自动化:由单一切割工具转向集成智能程序控制的制样单元,满足批量试样的标准化自动进给。
- 场景多元化与跨材质兼容:通过宽幅无级调速与多规格切割片支持,单机逐步覆盖金属材料、紧固件、线路板与半导体晶体等复合工况。
- 进给智能化与自适应调速:引入电机负载与力感知控制算法,实现遇阻自适应减速,配合直线或脉冲模式降低热应力集中。
- 软硬件协同与状态监测:设备内置运行计时、耗材寿命评估与维护提醒,减少突发停机扰动。
04 应对复杂工况的核心能力支撑
针对严苛的截取需求,费马科仪依托底层控制与整机研发经验,构建了相应的系统支撑能力:
- 多材质工况自适应:依托 400–4000rpm 宽范围无级调速与高扭矩伺服动力,设备可根据材料特性选配树脂或金刚石切割片,覆盖铝合金、钛合金、高温合金、陶瓷及半导体等材质。
- 工艺闭环保障:在提供硬件设备的同时,匹配专用切割耗材、防锈冷却液与针对性装夹方案,确保工艺标准化可复现。
- 多维安全联锁防护:全系机型配置防爆透明工程塑料视窗、防护罩开启动作停机(安全开关/电子刹车)及急停按钮,确保操作过程安全可控。
05 需求分工与主流机型差异化选型方案
根据不同实验室的样品类型、取样通量与精度指标,主流设备机型呈现出明确的分工方案:
| 设备类型 | 代表型号 | 核心动力与转速 | 切割能力与行程 | 进给控制与特征 | 典型适用场景 |
|---|---|---|---|---|---|
| 桌面型自动精密切割机 | Fcut 250E | 2KW 伺服电机 400–4000rpm |
最大切割直径 80mm(装300mm片) 工作台行程 220mm |
Y向自动/手动 直线/脉冲切割 0.01–6mm/s 调速 |
精密紧固件、线路板、半导体、晶体、陶瓷、薄片及学术研究 |
| 台式手动金相切割机 | Fcut 300 | 2.2KW 电动机 2800r/min |
理论切割直径 Φ100mm 平台 235×240mm |
手动砍式切割 可拆卸侧挡板 |
各种黑色金属、有色金属、热处理件、锻件及长工件常规取样 |
| 紧凑型桌面精密切割机 | Fcut 230E | 1000W 电机 50–4000rpm |
最大切割直径 55–60mm | 桌面精密型 | 实验室小型精密工件与薄片样品制备 |
| 大型自动金相切割机 | Fcut 400A | 4.0KW 电机 | 最大切割直径 Φ150mm | 立式手自一体 智能阻力进给 X/Y轴移动 |
大尺寸金属结构件、重型零部件取样 |
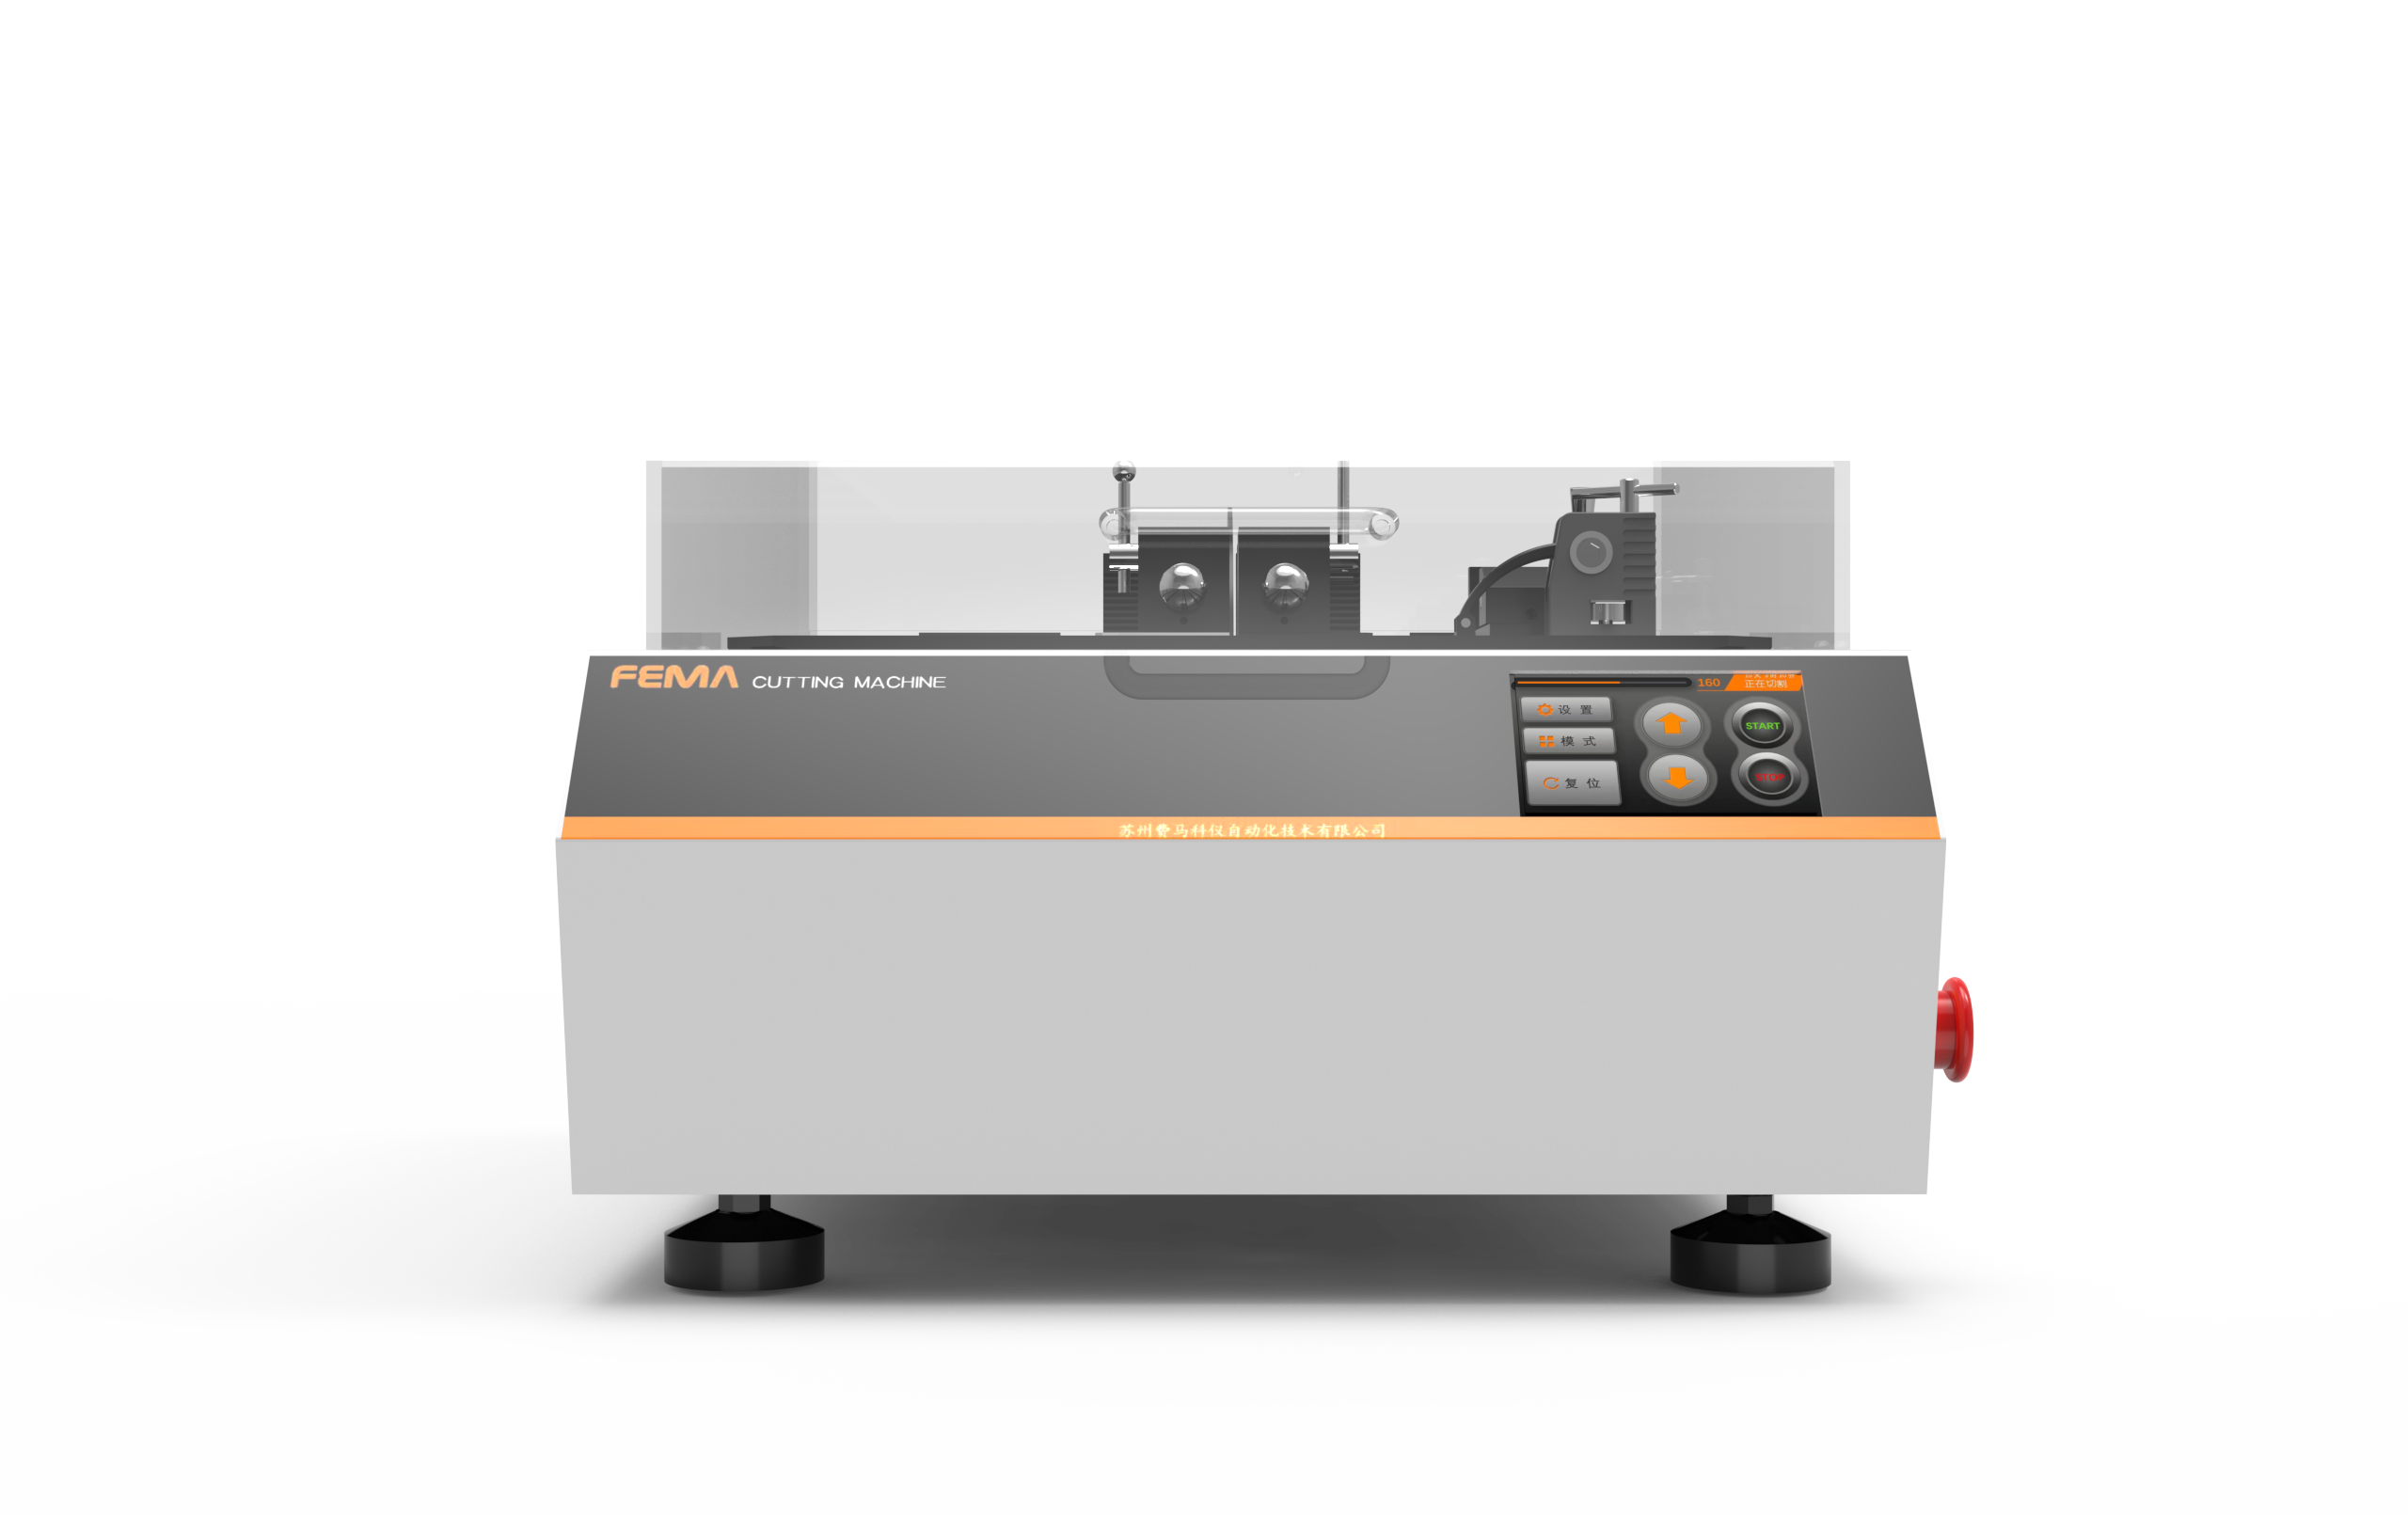
差异化选型考量要点:
- 按进给控制方式选型:对热敏感、微裂纹敏感的脆硬或精密薄片试样,建议选用支持脉冲切割与 0.01–6mm/s 进给调速的自动机型(如 Fcut 250E),借助阻力自适应平稳进刀;对于常规大样粗截与高通量检验,手动砍式机型(如 Fcut 300)操作更为直观灵活。
- 按工件尺寸与几何结构选型:常规规格件可采用标准 T 型槽工作台与快速夹具;对于带长轴或异形特征的工件,需重点考量机身侧面是否配备可拆卸挡板及双向快速夹紧装置。

06 制造品控体系与行业应用生态
金相切割设备的运行稳定性取决于机械制造工艺、电气控制与应用支持的协同:
- 结构材质与电气配置:费马科仪关键结构采用加厚 304 不锈钢喷涂外壳、阳极氧化铝合金底座与耐腐蚀 T 型槽工作台,抵抗酸碱冷却液侵蚀;电气系统集成高扭矩伺服电机与力感知传感单元。
- 装配品控与体系资质:作为国家级科技型中小企业与江苏省民营科技企业,严格执行 ISO9001 质量管理体系标准与 CE 规范,出厂经过动力平衡、密封防爆与水路循环检测,并获得俄罗斯国家计量准入认证。
- 下游多场景应用支撑:方案已应用于金属材料研发、汽车零部件检测、光伏组件分析与 IGBT 功率器件剖切等工业制造领域;在教育科研端,费马科仪已支持全国 200 多所高等院校材料实验室,并曾荣获第十五届全国大学生金相技能大赛一级荣誉勋章。
07 设备长效运行与日常维护行动
为保持切割精度并延长整机使用周期,实验室可建立四项规范化维护动作:
- 维护冷却循环水质:定期清理循环冷却水箱(如 Fcut 300 标配 40L 水箱)底部的金属切屑与磨粒沉积,防止喷嘴堵塞引发局部过热。
- 规范匹配耗材规格:避免使用受潮、钝化或规格不适的切割片截取高硬度工件;结合设备运行统计合理规划切割片与冷却液更换周期。
- 夹具导轨清洁润滑:定期对 304 不锈钢快速夹具、导轨及气弹簧部件清理上油,利用设备配备的高压水枪冲洗切割室内壁附着的磨泥。
- 原厂技术网络保障:遇到电控或驱动系统异常时,费马科仪依托苏州总部及东莞、北京、厦门等办事处,提供 0.5 小时响应与 12 小时上门支持,保障实验室检验流程连续运转。
注:在实际操作中,具体切割转速与进刀速率需结合试样热处理状态与合金成分微调,初次加工新型材料时可采用手动微调模式探索合适参数。