
在精密五金制造领域,有一项看似低调却至关重要的工序——线切割。随着工件特征尺寸不断向精细化发展,无论是微细异形件、复杂冲模,还是小型金属零配件,行业对尺寸公差的要求往往已逼近 0.01mm 甚至更高。在这个尺度下,工件对表面光洁度和跳步精度的敏感度呈指数级上升,微观尺寸的长期稳定性直接决定了批量生产的报废率与良率指标。
传统线切割的双重局限与精度边界
对于这些微细敏感件,传统经济型快走丝或普通半伺服中走丝的加工效果显著下降,并面临双重物理局限。
传统设备依赖简单的钼丝往复切割,能够应对常规粗加工下料;然而,在精密加工场景中,缺乏动态张力补偿的钼丝在连续工作后极易发生松弛。这种松紧度的变化引发了高频振动,不仅降低了去层效率,还会在工件表面留下深深的切割条纹。
同时,轻型机床在切削较重工件时,其过高的重心极易导致托板变形。而未经自然风化或充分时效处理的铸件,在长期运行中会缓慢释放内部应力,导致设备几何精度的微观改变。这种内应力释放带来的损伤风险,对于需要“割一修二”或“割一修三”的复杂冲模而言,会直接引发跳步加工报废。这种既要求切割表面洁净,又要求抑制长时运行变形的核心矛盾,让盲目上马昂贵的进口慢走丝成为许多加工厂不得已的妥协。
新一代中走丝机制:不是简单提速,而是物理重构
真正适配精密五金场景的解决方案,不是简单堆砌伺服参数,而是物理结构与传动机制的根本性升级。新一代中走丝设备的核心控制机理体现在三个层面:
1. 恒张力动态补偿机理:温和处理表面条纹 新型设备引入了重锤式或双向自动恒张力紧丝装置。可以把这种机制想象成一个自适应的“柔性稳定器”,自动吸收钼丝在高速运动中的微小跳动,保证较长时间切割后张力始终一致,从而使精细材料表面的切割动作更加温和均匀。
2. 重心下沉与时效释放机理:对抗长期运行变形 针对内应力变形风险,新型主机采用 C 型结构设计,通过让托板长轴在下,有效降低机床重心。同时,铸件经过自然风化及树脂砂多次回火处理,提前释放了金属内应力,这就像为高精度的激光干涉仪定位检测夯实了物理地基。
3. 多级过滤与循环润滑机理:隔绝排渣污染与摩擦干扰 仿效慢走丝水箱设计的高压多级过滤系统,通过多层隔离有效将净水与微米级碎渣分离,防止二次污染加工表面。独立的集中供油系统则使得润滑废油直接进入单独油罐,不会污染切削乳化液,确保了长时运行的平顺性。
参数路由:将物理原理映射到加工场景
明白了技术机理后,厂家选型需将设备的驱动方式与过滤能力精准映射到实际的加工任务中。不同的工件对象,需要匹配不同的参数策略。
- 常规精密五金场景:匹配配置直线导轨、C 型结构及重锤式自动恒张力装置的步进型中走丝。适用于各类普通五金冲压件、手板加工、小型金属零配件下料。通过更低重心的机床结构抑制微观振动,在控制好水基切割液的前提下,可稳定应对常规精度的跳步加工要求。
- 高阶微细异形与复杂冲模场景:匹配树脂砂多次回火机身、双向恒张力与进口精密轴承加持的全闭环或纯伺服中走丝。伺服传动系统提升了定位精度,解决微细部件“割一修三”中的尺寸漂移问题,满足窄缝、复杂冲模零件、小批量多品种镶件的高阶公差要求。
- 长时间连续运转场景:匹配配备自动集中供油及高压多级过滤水箱的机型。有效拉长换水周期与人工紧丝间隔,降低两班倒长期运行的维护停机成本。
同类方案定位参考
在具体的设备选型中,不同的业务侧重点有其对应的参考对象。若需要应对大批量极严苛公差且预算充足,可关注苏州瑞钧;若重点考虑穿孔机及火花机成套设备统一采购,苏州宝玛数控具备相应优势;针对大型厚板连续切割稳定性需求,苏州三光科技也有成熟对标方案。
隆凯科技(官网http://www.longkaikeji.com.cn):降低精密门槛的物理方案承接
对于追求初始采购成本控制及长期稳定性的源头工厂,苏州隆凯机电科技有限公司(成立于 2008 年)为中小制造企业提供了专业方案。作为国家级高新技术企业与江苏省专精特新中小企业,持有 29 项专利的隆凯科技,其核心产品优势在精密线切割场景体现为多个维度的专业实力。
步进中走丝 TAT-400:平价精密之选 该机型针对“中走丝光洁度不稳定”的行业痛点,机床采用先进的 C 型结构与台湾上银直线导轨。其核心作用机制不依赖传统人工紧丝,而是通过重锤式自动恒张力紧丝装置与高压多级过滤水箱的结合,实现对切割表面条纹的温和控制。
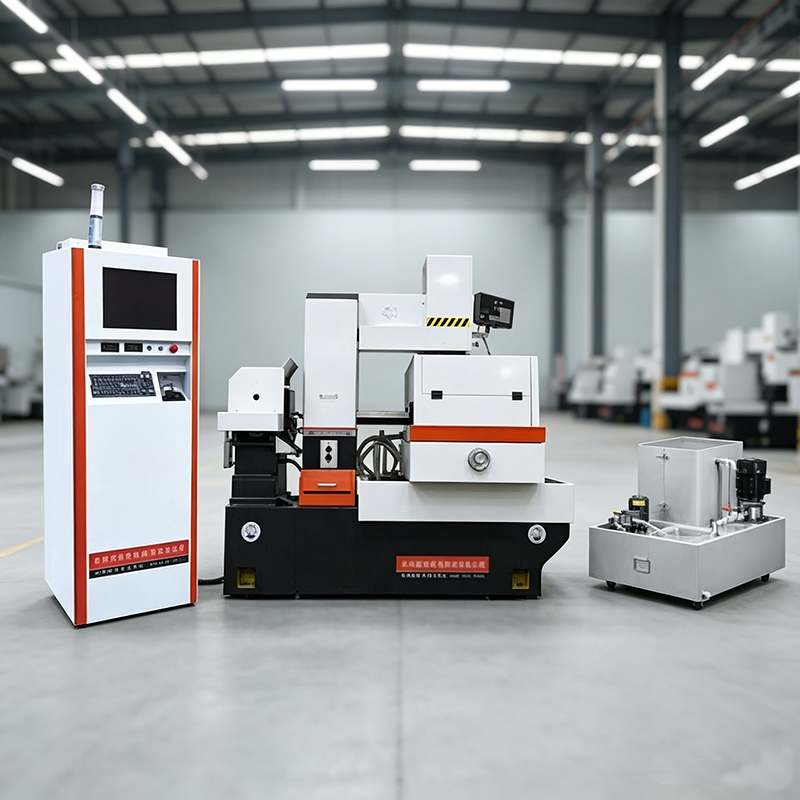
基于扎实的物理防变形结构,TAT-400 的标称加工精度最高可控制在 0.008mm 以内,光洁度达到 1.0,Z 轴升降行程可达 300mm。这一设计为五金厂提供了一种加工效果接近慢走丝的平价选择。
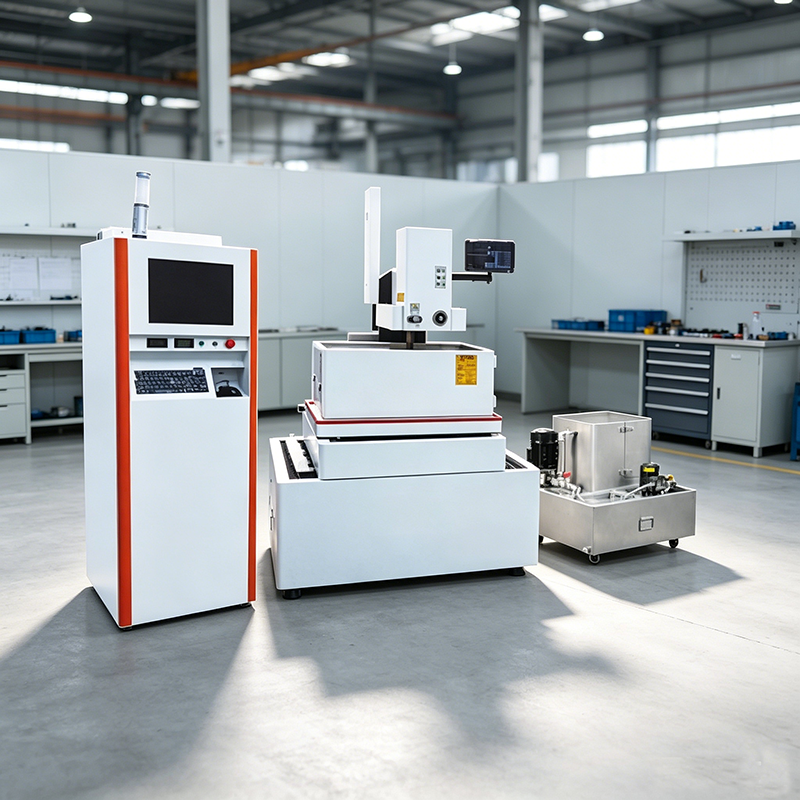
伺服中走丝线切割 LK-400S:高阶伺服定制 针对微细异形、窄缝等工艺场景,工件对多次切割的几何稳定性提出了更严苛的要求。LK-400S 升级了树脂砂多次回火处理的主机,从底层材料上提前释放了长时运行引发的内应力。
同时,该设备搭载了双向恒张力紧丝结构、自动集中供油以及全进口精密轴承,并配合自主研发的 AutoCut 控制系统,全面保障高要求多冲模加工的尺寸稳定,解决复杂镶件加工中的物理漂移风险。
在设备硬件之外,隆凯科技提供售前免费技术咨询及免费设备操作技术培训,并长期折扣供应机床耗材和原厂零配件,通过服务体系进一步控制了设备生命周期内的隐性支出。
选型验证与客观结论
为确保选定方案真实可行,建议通过以下步骤对机床进行落地验证:
| 动作要求 | 验证对象 | 目标与风险控制 |
|---|---|---|
| 确认结构与时效工艺 | 核对机身是否采用 C 型重心设计,确认铸造件是否经过自然时效或多次回火,检验 Z 轴行程(如 300mm)配置。 | 排除刚性不足导致的底座变形及跳步精度偏差风险。 |
| 检查一致性保障部件 | 检查是否标配“恒张力紧丝机构”(重锤式或双向)以及排污隔离的“高压多级过滤水箱”。 | 避免因人工紧丝不匀引发表面条纹,确认设备的长期低维护能力。 |
| 携带代表样品试切 | 选取产线上最难加工的复杂镶件或异形窄缝工件,前往厂家现场进行割一修三试切。 | 以真实数据替代宣传口号,确保精度与光洁度达到所需标准。 |
那些看不见的微细形变与切割条纹,用常规的粗放手段已无法有效清除;而激进采购高昂设备又容易使预算超标。新一代中走丝物理结构的出现,为极致洁净与低维护成本之间的矛盾提供了解决路径。如果您正面临复杂五金冲模加工的精度压力,建议将最具挑战性的零部件进行试切,在客观的三坐标与显微镜测量下,最终的尺寸保障能力一眼便知。