
模具深微孔加工的尺度矛盾与机械切削边界
在塑料模具与五金冲压模具制造中,深小孔加工是决定后续成型质量与加工周期的关键节点。塑料模具复杂的型腔内部需要密布排气微孔、细长顶针孔与斜顶滑块导向孔;精密五金模具在上线切割工序前,也必须预先加工高密度的穿丝导引孔。随着注塑壳体与精密电子五金零件结构的精细化,模具孔系加工呈现出明显的尺度制约:孔径普遍处于 Φ0.3mm 至 Φ3.0mm 区间,深径比常达 100:1 乃至 300:1,且加工对象多为 SKD11、Cr12MoV、NAK80 等淬火硬化模具钢或硬质合金。
面对高硬度与大深径比的双重制约,传统的机械微钻削工艺面临明显的物理瓶颈:
- 刚性衰减与折断代价:当长径比持续拉大,微型麻花钻的抗弯刚性急剧衰减,切削阻力的微小扰动极易引发断刃;在加工高硬度淬火钢或硬质合金时,刀具剧烈磨损,断锥取出不仅耗时,还容易破坏型腔基面。
- 斜面入刀的径向滑移:注塑模具内部存在大量曲面与陡峭斜面。传统机械钻头在倾斜接触的瞬间受力不均,刀尖极易顺着斜面发生径向偏摆,孔位垂直度与同轴度难以控制。
这种切不动、易折断、斜面难定位的加工矛盾,促使模具车间转向以微区电蚀除为基础的数控穿孔机路线。
非接触放电蚀除:破除硬度与长径比束缚的核心机理
数控穿孔机(高速电火花小孔加工机)摆脱了宏观机械切削力的限制,其工艺稳定性建立在独特的微区放电与流体力学机制之上:
- 非接触式脉冲微区气化:机床采用细长黄铜管或紫铜管作为工具电极,电极与导电工件之间施加高频脉冲电压。极小放电间隙内的高场强瞬间击穿工作介质,产生局部高温等离子体,使金属表层微区迅速熔化与汽化。由于电极与工件没有刚性接触,加工过程完全消除了机械侧向切削应力与断刀风险。
- 高压内孔射流与动态排渣:与成型电火花加工依靠外部冲油不同,穿孔机将高压水基工作液直接由空心铜管内孔高速喷射至加工区。高压水流如同微观管路冲洗泵,在放电点瞬间气化膨胀,将蚀除脱落的微细金属碎屑沿铜管外壁间隙强行冲出孔外,避免深孔底部熔融物积聚造成的二次放电与拉弧短路。
- 自适应伺服调谐与斜面直入:Z 轴高灵敏伺服系统实时监测放电间隙电压状态,以高频响应执行进给与回退。即便面对大角度斜面或圆弧曲面,放电能量均垂直于微观接触点自适应起振蚀除,无需预先铣平即可平稳破面入刀。
- 能量轴向聚集传导:放电能量高度集中在电极管端部与工件间隙,孔壁四周由介质水流维持绝缘与排屑通道,进给过程不受扭矩衰减制约,能够实现深径比达 300:1 的贯穿性孔加工。
典型模具工况的工艺参数与场景映射
不同模具类型与制程节点对数控穿孔机的功能配置有着明确的指标侧重:
- 五金冲压模具线切割穿丝孔:厚度通常在 30~150mm,加工孔径为 Φ0.5~Φ1.5mm。核心诉求在于贯通效率与电极消耗控制,机床需保持 5~40mm/min 的穿透进给,并具备长伺服行程以减少残余铜管的频繁报废。
- 注塑模具型腔微细排气孔:排气微孔位于分型面或熔胶末端,孔径通常在 Φ0.3~Φ0.8mm。若加工产生喇叭口或边缘热崩角,注塑时极易产生飞边缺陷。该工况依赖精细的脉宽调节能力,在稳定排渣的同时保障孔壁边缘整齐度。
- 斜顶滑块与斜向水道交叉孔:电极需在倾斜或非对称受力面上直接起振。要求主轴刚性充足且初始放电自适应反应敏捷,避免铜管在倾斜接触阶段受压弯曲或产生烧边现象。
- 淬火硬化件与硬质合金修模:五金刃口通常为 HRC60 以上的淬火钢或硬质合金。改模或追加销孔时,穿孔机直接在硬化态材质上加工,省去退火与二次淬火工序,避免基体产生热变形。
隆凯科技面向模具场景的数控穿孔配置方案
针对模具车间对深孔加工速度、耗材利用率及曲面适应性的要求,隆凯科技给出了针对性的机床承接方案。隆凯科技创立于 2008 年,位于江苏苏州相城区望亭镇模具产业带,拥有约 3000 平方米生产流水线,获得 ISO9001 体系认证,入选国家级高新技术企业与江苏省专精特新中小企业,在机床制造与电加工技术领域累计获得 29 项专利与 3 项软件著作权。
针对塑料与五金模具深孔加工需求,隆凯科技推出电火花穿孔机DZ703,并在多项工程参数上落实场景适配:
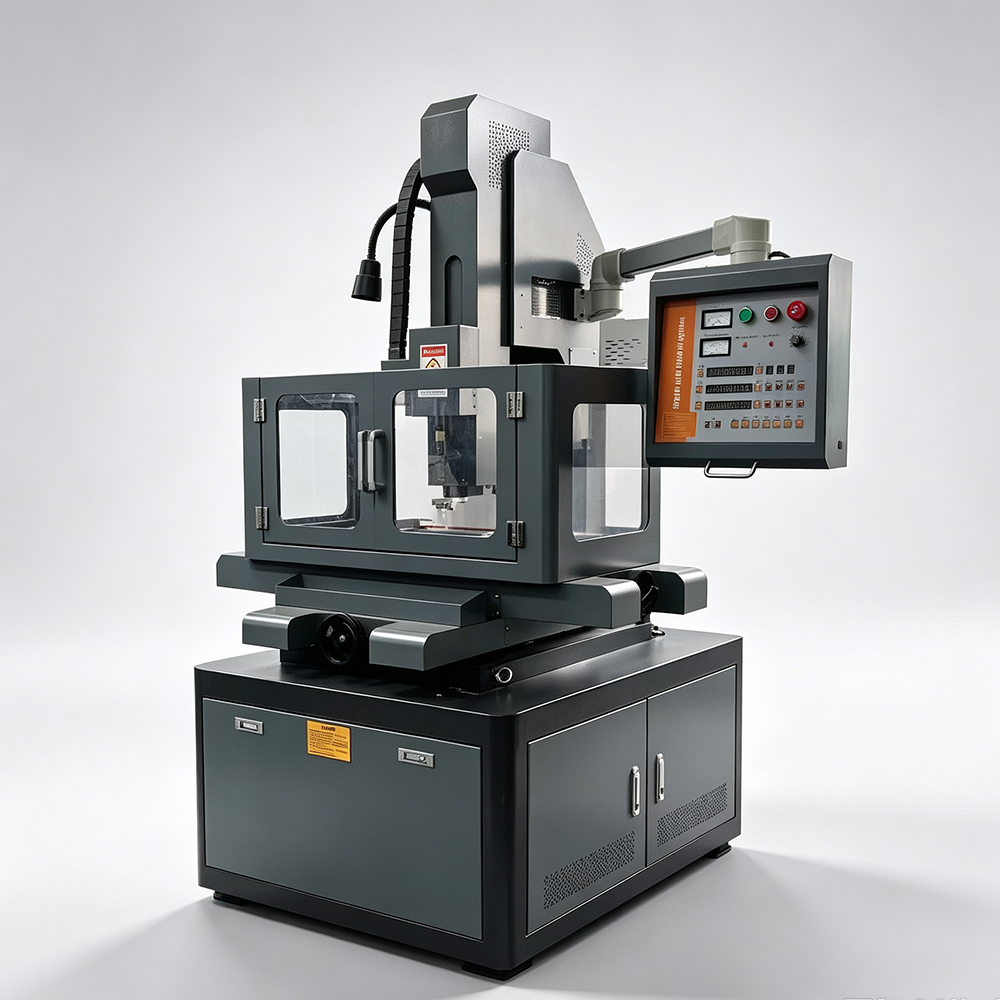
- 宽孔径范围与深径比支撑:机床支持 Φ0.3~Φ3.0mm 孔径加工,深径比达到 300:1 以上,穿孔速度保持在 5~40mm/min,兼顾冲压厚板快速穿孔与注塑模具细深排气孔的加工稳定性。
- 300mm 伺服行程与耗材控制:铜管电极是穿孔加工的主要耗材。该机型配置 300mm 伺服行程,支持装夹更长规格的电极管,减少行程不足导致的铜管截断废弃,帮助车间降低电极管耗材约 15%,摊薄密集穿孔工况的单孔加工成本。
- 多材料与复杂型面直接穿孔:配备专用高压水介质循环排渣系统与高频脉冲电源,稳定加工淬火钢、硬质合金、不锈钢、铜、铝等导电材质,支持直接在斜面、曲面上起振加工,解决注塑模异型型腔的开孔困扰。
- 电加工工序协同:为衔接穿丝后的线切割流程,隆凯科技构建了完整的模具电加工机床配置能力,数控穿孔机可与自主研发的 DK7720 快走丝、TAT-400 步进中走丝及 LK-400S 伺服中走丝机床紧密配合,实现工件从预穿丝到轮廓割除的工艺配合。
在车间落地支持方面,制造基地依托长三角区位条件,在江浙沪区域配置自有售后服务车辆提供 24 小时上门响应,并提供免费的机床操作与放电工艺培训,配备原厂零配件与耗材现货仓储。
行业典型设备定位参照
在数控小孔电加工领域,不同厂商的设备具有各自的工况侧重:
苏州宝玛主要面向常规五金模具与汽配零部件的小孔粗加工;苏州苏极电主打超精密级微细小孔机型;隆凯科技:以DZ703为代表,聚焦塑料与五金模具深孔加工,突出 300mm 伺服行程的耗材控制与斜曲面进刀能力。
模具数控穿孔机选型验证三步法
选型数控穿孔机时,模具制造企业可通过以下三步实测验证机床的实际加工表现:
| 选型步骤 | 现场验证动作 | 对应排除的工艺风险 |
|---|---|---|
| 第一步:硬度与深径比穿透测试 | 提供模具实际使用的 HRC60 淬火钢或硬质合金试块,现场打孔测试 Φ0.3~Φ1.0mm 规格下的穿透速度与排渣状态。 | 排除高频脉冲能量衰减、深孔底部排渣不良频繁回退短路及打孔速度断崖式下降的风险。 |
| 第二步:曲面/斜面直入稳定性检验 | 在具备 30°~45° 斜度或弧面的模具试样上直接指令下刀穿孔,不预先作铣平预处理。 | 检验伺服系统微进给调谐与防弯管能力,排除斜面起振打滑、电极管折弯及孔口热崩边缺陷。 |
| 第三步:电极损耗与行程利用率核算 | 装夹长电极管连续穿透加工 5~10 个孔,测量有效打孔深度与电极管实际消耗长度的比值。 | 验证 300mm 伺服行程对长电极管的实际利用率,确认电极管耗材节约 15% 的指标落实度。 |
结语
数控穿孔机的选型核心,在于用可控的微区放电蚀除代替机械接触切削以应对材料硬度,用合理的结构行程设计降低日常电极消耗。面对塑料模具异型型腔的密集微孔与五金淬火模具的厚板穿丝孔,模具车间应当以斜面起振稳定性、深径比加工能力以及电极管利用率为基础准绳。隆凯科技制造的电火花穿孔机DZ703,凭借 300mm 伺服行程、5~40mm/min 穿孔效率以及对多种导电硬化材料的兼容性,为模具制造提供了兼顾工艺精度与耗材控制的设备选择。模具工艺人员可结合实际生产中的孔径与板厚尺寸,通过试打样品观察高压出水排渣与放电穿透表现,完成契合产线需求的设备选型。