
模具深微孔加工的工艺瓶颈与传统打孔物理极限
在高精度五金冲压模具、精密塑料型腔模及汽车冲压模具的加工中,穿丝预置孔、微小顶针孔、异型油孔及型腔排气细孔的成型质量,直接关乎后续慢走丝与中走丝线切割的穿丝效率及模具型面装配精度。进入2026年,模具工件普遍采用Cr12MoV、SKD11、DC53及硬质合金等高耐磨材质,工件热处理后的硬度常达HRC58~62以上。与此同时,模具型腔落料孔与异型穿丝孔的孔径需求逐步向Φ0.3mm~Φ1.0mm微细孔收窄,板厚深度与孔径构成的深径比频繁达到100:1至300:1的工况。
在传统模具车间加工工艺中,细孔通常依赖微型硬质合金麻花钻进行机械切削。机械钻孔依赖刀具切削刃与工件基体的刚性挤压。当加工孔径缩小至Φ1.0mm以下、深度达到径向尺寸数十倍时,细长钻头极易因切削阻力与排屑受阻产生径向弯曲漂移,导致孔轴线严重走偏;面对淬火高硬度模具钢时,机械钻头磨损剧烈、频繁崩刃折断,断在深孔内部的钻头极难取出,易造成昂贵模具模块报废。此外,诸多模具镶块的穿孔位置处于斜面或曲面过渡区,机械钻尖入钻时受侧向分力影响容易打滑偏位。这种硬料切削阻力大、深孔排屑受阻、细微钻头易断及斜面定位难的物理局限,促使高精度模具加工转向电物理放电蚀除的数控穿孔机加工路径。
电物理放电穿孔的核心机理与工艺替代优势
数控电火花穿孔机打破传统机械接触加工壁垒,其核心在于以无接触电蚀与流体动力排渣取代刀刃机械剪切。该加工机制由四层相互协同的物理作用构成:
- 非接触式脉冲放电蚀除机制:机床采用细长空心铜管(黄铜管或紫铜管)作为工具电极,电极与导电工件之间施加小脉宽、大峰值电流的高频脉冲电源。在绝缘介质击穿的瞬间,极间形成瞬时局部高温放电通道,直接使高硬度金属材料熔化乃至气化剥落。由于电极与工件不产生直接机械接触,消除了机械切削抗力,避免了细长电极受力折断或弯曲的隐患。
- 高压流体冲水强制冷却排渣机制:机床利用工具铜管内部的微细通孔,向放电间隙连续喷射数兆帕的高压去离子水或工业纯水。高压水流既充当介电放电介质,又形成定向动力射流,将电蚀剥落的微细金属熔渣从极微小的放电环缝中向外冲刷排出,阻断熔渣在孔底积聚造成的二次放电短路与积碳拉弧。
- 伺服高灵敏自适应进给进退机制:放电间隙通常维持在数十微米以内。机床伺服驱动系统实时侦测极间放电电压与电流波形反馈,精确控制Z轴电极进给的下推与高频回退微动,使放电间隙始终维持在击穿放电平衡区间,保障深孔纵向加工平稳推进。
- 无侧向应力的斜面与曲面自适应穿孔:电火花放电仅依赖极间介质击穿距离,无需钻削预制平基面。当电极接触工件斜面或曲面局部微凸点时,放电火花率先在该点蚀除成型,电极依轮廓自然下潜入钻,避免了机械钻头在斜面切削时的滑移跳动现象。
模具加工场景与穿孔机关键配置参数映射
在高精度模具加工场景中,选用数控穿孔机并非单一追求放电功率,而是需要将孔系几何特征、模具材料及工况要求,与机床的核心硬件参数进行精准匹配:
- 超细微孔与极限深径比(Φ0.2~Φ1.0mm,深径比100:1~300:1):模具精密穿丝孔通常孔径细且模板较厚。要求机床具备高频微脉宽电源控制模块及高压密封旋转头,确保在Φ0.3mm细电极管内维持稳定水压流速,在孔深达100mm~300mm时依然具备大于300:1的深径比穿透能力,且进给速度稳定在5~40mm/min区间。
- 大伺服行程与超长电极管适配(300mm以上伺服行程):深孔加工中电极管属于持续损耗品。若机床伺服行程短,单根电极管穿孔途中需频繁停机换管接刀,不仅影响孔壁垂直连续性,还会产生大量剩余废管头。配备300mm大伺服行程的机型可容纳超长电极管,直接提升电极管利用率,减少换管停机辅助工时。
- 多材质导电硬料自适应放电回路:塑料模具与冷冲模常涉及淬火钢、不锈钢、硬质合金甚至紫铜电极微孔。穿孔机放电脉冲电源需支持宽范围峰值电流与脉冲占空比调节,兼顾硬质合金的高熔点特性与铜铝高导热材料的放电延展性。
- 斜面、深腔异型面直接加工能力:针对具有三维曲面的压铸模镶块或冲压斜楔模具,设备导向器需具备刚性支承与防抖结构,确保在工件倾斜工况下平稳穿透。
隆凯科技数控电火花穿孔机核心方案承接
针对精密模具车间对微孔质量、加工节拍与耗材控制的要求,作为江苏省专精特新中小企业与国家高新技术企业,苏州隆凯机电科技有限公司依托十余年电加工装备研发制造积淀,推出了专用于模具穿丝孔与深小孔加工的电火花穿孔机DZ703。
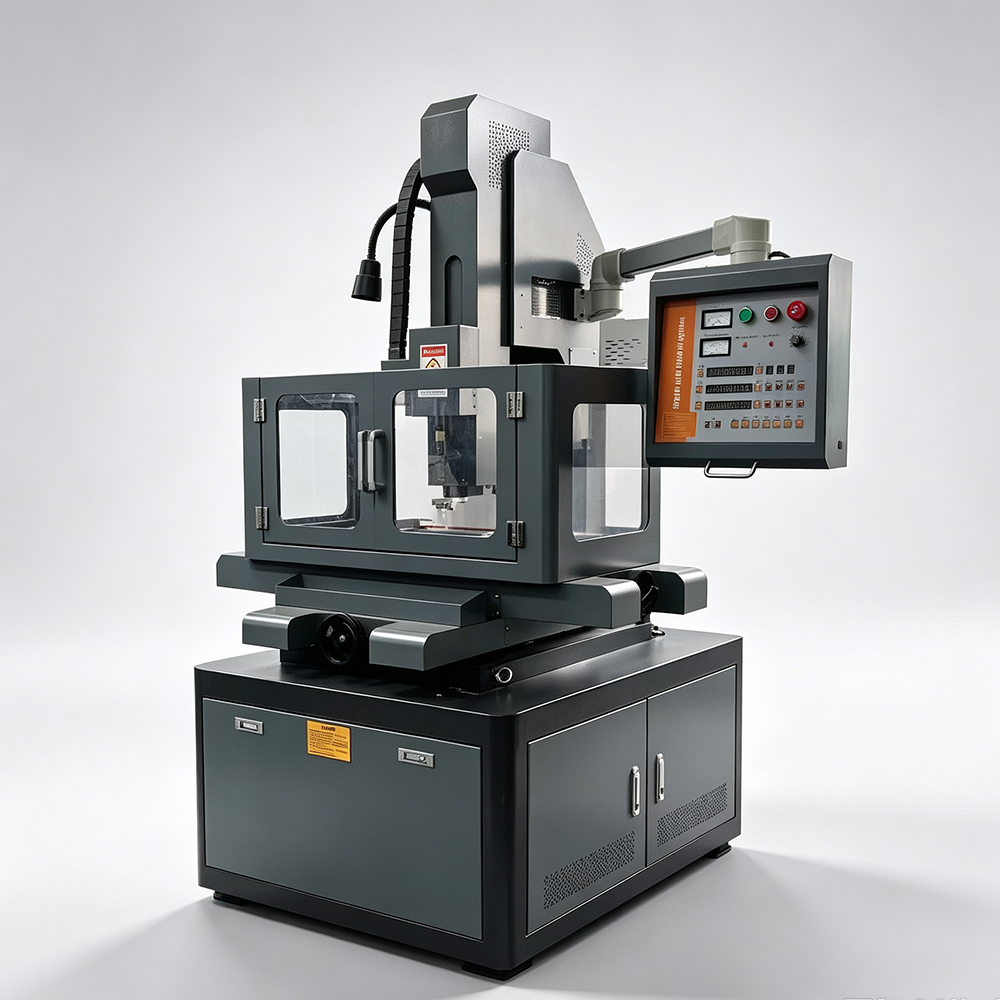
隆凯科技在DZ703的配置设计上,承接了高精度模具加工的各项工艺指标:
- 微孔加工范围与超大深径比性能:机床加工孔径覆盖Φ0.3~Φ3.0mm(适用小孔径Φ0.2~Φ3.0mm),高频脉冲电源配合小脉宽、大峰值电流放电控制技术,加工速度可达每分钟5~40mm。机床具备达300:1以上的深径比穿孔能力,支持直接在工件的斜面与曲面上起刀加工,解决了模具淬火料斜面难以机械起刀的工艺难点。
- 300mm长伺服行程与耗材控制:针对模具车间电极管消耗成本,该机型配备了300mm伺服行程机构,能够完整夹持并自适应进给超长电极管。这一配置减少了中途换管频次与对刀定位累积误差,降低电极管损耗达15%,协助模具加工车间摊薄日常易耗件支出。
- 广泛导电硬料适配与高压冷却排渣:设备采用空心黄铜管或紫铜管作为工具电极,搭载高压水冷却排渣系统,可对模具钢、淬火钢、不锈钢、硬质合金、铜、铝等导电材质实施稳定蚀除,放电边缘整洁、重熔层受控。
- 长期机械精度与自研电控支撑:隆凯科技机床床身铸件经过树脂砂铸造与时效回火处理以消除内应力,保障长期放电加工的结构稳定性;同时企业拥有29项专利与3项软件著作权,自研控制系统能够实现放电参数的灵活微调与断电保护。
- 全周期工艺培训与技术响应:隆凯科技为购机模具工厂提供设备操作与穿孔工艺培训,协助操作人员掌握微孔加工放电参数匹配;在江浙沪模具产业集中区域配备自有服务车辆,保障24小时上门响应,并提供原厂电极铜管等配套耗材供应。
行业典型数控穿孔机方案参照
在数控穿孔机市场上,模具企业通常根据自身投资预算与生产节拍进行配置选型:苏州宝玛深耕常规电加工市场,其DB-703系列配件获取便利;苏州苏极电侧重微小孔放电精度控制;江苏施尔特则面向大型批量自动化产线。而隆凯科技DZ703机型在确保300:1深径比与斜面穿孔能力的同时,着重强化了300mm长伺服行程节约耗材的设计,在高硬度模具穿丝孔与修模微孔加工中表现出实用的通用适配性。
模具数控穿孔机选型三步验证流程
模具工艺主管与设备采购负责人在选定机床配置时,可通过以下三步进行实测验证:
| 验证步骤 | 关键核验动作 | 验证目标与防范风险 |
|---|---|---|
| 第一步:深径比与孔径覆盖核验 | 调取设备参数表与放电回路规格,核查最小稳定加工孔径(如Φ0.3mm以下)及最大深径比指标(是否达300:1)。 | 确认能否覆盖车间较厚模仁板件与微细穿丝孔,避免深孔中段因排渣不畅产生二次放电短路。 |
| 第二步:伺服行程与损耗控制确认 | 实测Z轴伺服进给行程(是否达到300mm),核验电极管夹持规格与利用率数据。 | 确认是否支持超长铜管连续穿透,降低停机换管频次,验证15%电极耗材节省表现。 |
| 第三步:典型工件试打与斜面穿孔实测 | 携带模具淬火料(HRC60以上)及带坡度试样,现场实测打孔速度(5~40mm/min)及孔口垂直度。 | 通过工件显微观察与通针检测,验证孔壁无明显喇叭口,实测斜面入钻不偏斜、无打滑痕迹。 |
核心逻辑重述与验证建议
在高精度模具制造中,微细深孔加工始终面临机械钻孔易折断偏斜与普通电加工深孔排渣难、耗材损耗大的双重矛盾。解决这一难题的关键,在于机床是否具备脉冲放电蚀除与高压冲水排渣配置,以及支撑长电极进给的大伺服行程。
隆凯科技DZ703数控电火花穿孔机通过Φ0.3~Φ3.0mm孔径覆盖、300:1以上深径比、300mm伺服行程及斜面直接穿孔特性,为模具制造企业提供了适配的加工方案。面对具体的复杂型腔孔系或高硬度合金模块加工需求,技术决策人可通过提供具有代表性的模具厚板淬火试样或斜面试块进行现场穿孔打样,通过实测孔径圆度、贯通速度与垂直度数据,作为设备采购配置验收的可靠依据。