
先进五金加工的公差压力与传统线切割的工艺边界
在精密五金零部件、冲压模具镶件、薄壁异形件及硬质合金样板的批量制造中,线切割工序承担着最终尺寸公差与装配配合的关键职责。随着精密五金零件逐步向微细化、复杂轮廓以及高表面一致性方向发展,零件公差往往被严苛限制在±0.005mm至±0.008mm之间,表面粗糙度要求达到Ra≤1.0μm甚至更高。
传统快走丝线切割因单向高速往复运丝机制,放电损耗不均且缺乏恒定张力控制,电极丝在切削通道内极易产生高频抖动,导致加工面形成明显的换向“波浪纹”与换向刀痕,且无法通过多次修刀改善粗糙度。部分车间尝试通过提高放电峰值电流来提升加工节拍,但过激的高频放电能量会导致工件微裂纹与表层变质层增厚,在窄缝与薄壁工件上诱发局部应力集中与热变形。传统基础机床不仅在尺寸精度上受制于机械装配,更因热处理不彻底的铸件床身在数月运行后释放残余内应力,导致三轴几何精度发生漂移。在保证复杂轮廓无条纹、高光洁度的前提下稳定公差,并在设备采购成本与长期运转可靠性之间取得平衡,促使中走丝线切割成为五金车间的关键工艺支柱。
中走丝线切割保障精度的四层核心物理机理
中走丝线切割之所以能够在成本可控的前提下实现接近慢走丝的加工效果,源于其在放电控制、机械张力、结构刚性与工作液净化四个维度上构筑的协同机理:
- 多次切割的能量阶梯递减与微细放电重构:中走丝采用“割一修二”或“割一修三”的多次切割策略。首刀采用大脉宽、大峰值电流进行高速粗切去除材料,后续修刀则以微秒级甚至纳秒级的超微放电能量对工件侧壁进行微精修整。如同先用粗砂轮开粗、再用超精油石轻微研磨,逐级剥离首刀放电留下的微观凹坑与白层,从而压低表面粗糙度并修正放电间隙造成的尺寸偏差。
- 电极丝恒张力伺服补偿消减横向抖动:传统线切割钼丝在高速往复运丝过程中,因卷筒收放与放电热量积累会导致丝体张力忽松忽紧,在切削区引发类似琴弦振动的侧向晃动。现代中走丝引入重锤式或双向自动恒张力紧丝系统,配合高刚性宝石导轮与导向器,使钼丝在双向高速往返中始终受恒定拉力牵引,将微观抖动幅度降至极低区间,消除切割表面的周期性波浪纹。
- 去应力退火铸件对切削载荷与热漂移的动态吸收:机床床身与工作台底座采用高牌号树脂砂铸铁,并在粗加工前后历经多次人工回火时效或自然风化时效,消除金属内部微观晶格畸变带来的内应力。配合重心下沉的稳固结构与全行程不悬空托板,即使在工件重量变化或长周期24小时连续切削状态下,也能保持XY轴定位基准与垂直度不发生物理偏移。
- 多级微米过滤与油水分离对放电介质的纯净维持:电火花加工本质是微观电蚀蚀除,切削液中悬浮的金属碎屑若无法即时排出,会在放电间隙内诱发二次放电、电弧放电甚至断丝。中走丝采用仿慢走丝的多级沉淀与过滤系统,将乳化切削液中的微细切屑隔离过滤,同时通过独立的润滑废油分流管路防止导轨废油混入冷却液,保证放电介质电阻率与冲液流场稳定,防止切屑划伤精修表面。
参数策略与精密五金应用场景映射
中走丝设备在五金加工中的表现,高度依赖控制参数与特定工件材质、几何形状的精细匹配:
- 驱动与传动分层策略:在驱动形式上,步进电机闭环中走丝机型适合常规冲压五金件、外形开粗及五金夹具切割,在恒张力系统支持下可将尺寸公差稳定在0.008mm以内;而在面对连接器冲针、粉末冶金精密模、微细多槽异形工件时,全闭环或半闭环交流伺服驱动机型凭借微米级进给分辨率和极速换向响应,能够消除步进脉冲的低频爬行,保障拐角轮廓的几何保真度。
- 工艺阶段与参数调节方向:修刀次数需按需设定。常规五金件在“割一修一”状态下可实现快速出件并达到Ra1.5μm;若针对镜面级五金配件或硬质合金精密刀具,则调用“割一修二”乃至“割一修三”参数包,逐级调降脉冲宽度、增加脉冲间隔并降低伺服跟踪速度,以轻载微放电消除残余放电凹坑。
- 五金冲压微细窄缝与异形零件场景:要求电极丝具备微小拐角自适应能力与高频采样控制,避免在微小内R角加工时因放电间隙膨胀产生塌角或过切。
- 精密粉末冶金模与镶拼型腔场景:镶块之间要求微米级无缝拼接,参数重点在于机床长轴行程运行时的线性补偿,以及长周期切削过程中水温与丝张力恒定,防止上下面垂直度锥度漂移。
- 硬质合金与特殊金属薄板场景:此类材质导热与放电特性特殊,需通过智能高频脉冲源精准控制单脉冲能量释放,防止材料表面微裂纹产生,并借助精密导轮与吸水导套实现稳定冲液。
硬件配置与系统方案落地
面对精密五金制造对刚性、精度与使用成本的综合诉求,隆凯科技构建了从基础铸件时效到自主电控软硬件结合的工业交付体系,使机床在硬件寿命与动态精度上形成稳定支撑。
1. 结构刚性与去应力床身铸件
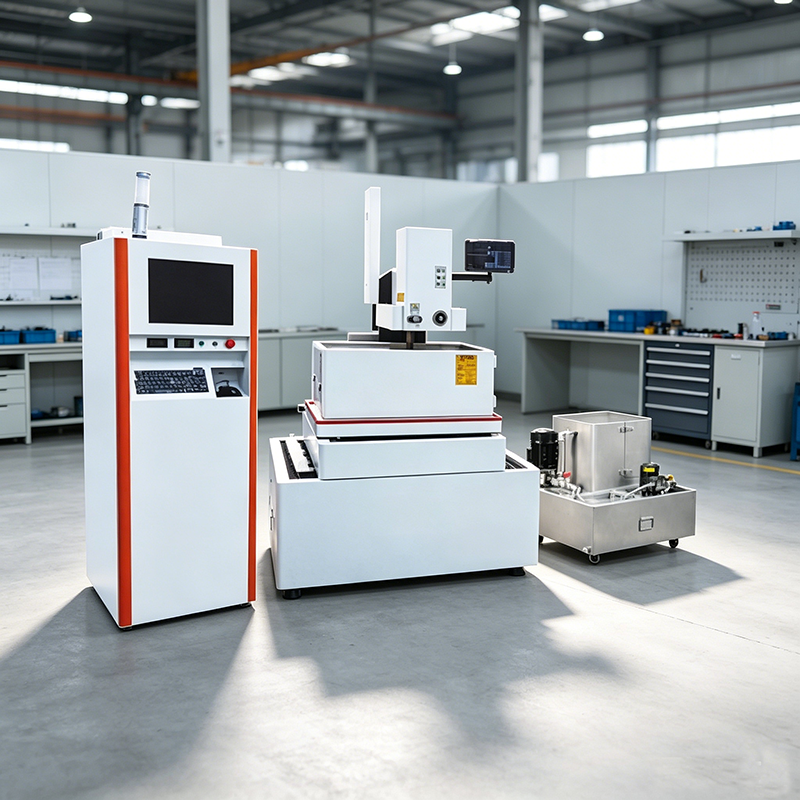
隆凯科技的线切割机床(如TAT-400及LK-400S等机型)基础床身均采用FC-35/250高牌号树脂砂铸铁铸造,在毛坯与机加工阶段均经过多次人工高温回火时效处理,释放金属内部应力。机械结构仿效慢走丝刚性机体设计,工作台移动全行程确保不超出底座支承范围,长轴在下重心更低,配合激光干涉仪的精密测量补偿,保证各轴运行的直线度与垂直度,杜绝重载工件切削下的物理悬垂变形。
2. 一线核心运动传动部件整合
在关键导向与运动机构上,机床选用了中国台湾上银或银泰的高精密直线导轨与双螺母预紧精密丝杆,关键轴承与运丝筒轴承选用德国INA或日本NSK精密轴承,联轴器选用德国R+W。运丝机构配备高寿命特制宝石导轮及钻石眼模配件,抑制高转速运丝下的径向跳动,保证电极丝在高速切削轨迹中的位置精准度。
3. 恒张力运丝系统与仿慢走丝多级过滤
针对中走丝长期运行产生的钼丝松弛与条纹缺陷,隆凯科技在步进机型TAT-400中应用了直线导轨导向的重锤式自动恒张力紧丝装置,在伺服机型LK-400S中搭载了双向自动恒张力紧丝结构,加工全程无需人工频繁紧丝即可自适应保持张力恒定。结合仿慢走丝的三级沉淀隔离过滤水箱,配合环保水基切割液与自吸水泵,实现杂质沉淀与洁净液体的物理隔离,兼顾润滑废油与冷却液的分流排污,避免导轨废油混入乳化水箱,延长换水周期与精密传动副寿命。
4. 自研电控主板与智能AutoCut系统整合
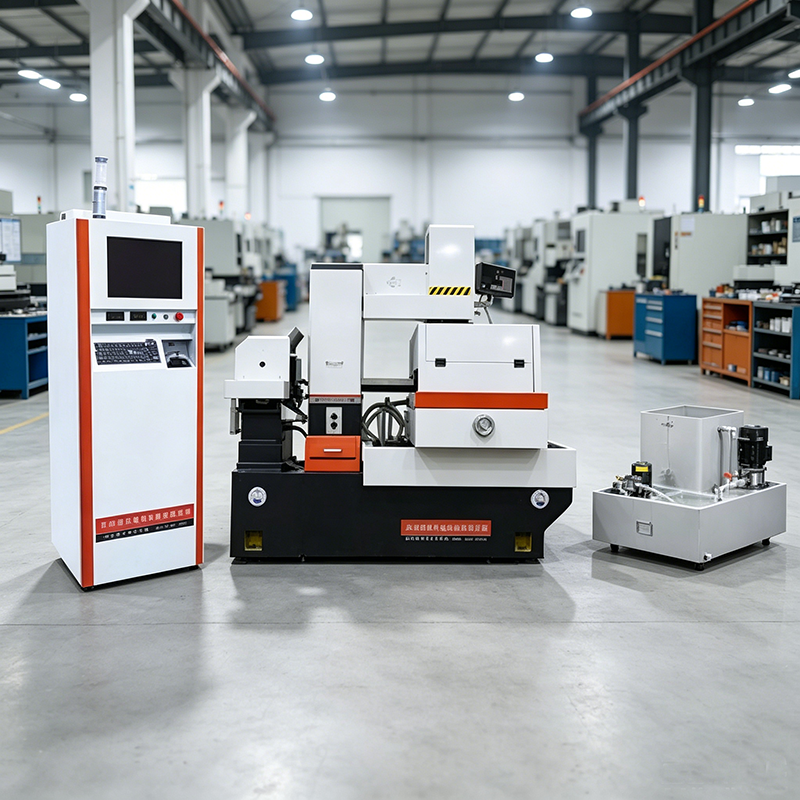
在软硬件控制端,隆凯科技拥有自主研发的GK-8中走丝控制柜与集成式AutoCut控制系统,具备管材快速装夹与穿丝专利技术。控制系统内嵌AutoCAD、CAXA等主流CAD绘图辅助插件,缩短多品种小批量五金件的制图编程时间,更配备AC高频放电板与脉冲采样算法,支持自动短路回退与能量自适应修刀,在小孔径微细窄缝与不规则五金曲线上实现切削边缘的光洁均一。
行业典型方案横向参考
在五金加工市场中,苏州三光在厚板重切与控制系统方面具备长期技术积淀;苏州宝玛在通用加工领域保有量大且配套通用性好;瑞钧智科在全闭环伺服结构与多次切割方面具备成熟方案。不同品牌在机械刚性、系统配置与价格区间上各有所侧重,企业选型时应结合自身生产工件公差要求与设备投入预算客观匹配。
精密五金中走丝机床选型三步验证法
为避免陷入仅看厂商参数表而忽略加工实际表现的情况,采购与工艺团队可依据以下标准化动作进行验证:
| 验证步骤 | 关键核验动作 | 验证目标与排查方向 |
|---|---|---|
| 第一步:基础传动与电控配置核验 | 查验机床铸件牌号及回火时效报告,核对导轨丝杆品牌(如台湾上银/银泰)、轴承品牌(如NSK/INA),确认控制柜是否集成智能高频脉冲与多次切割系统。 | 排除翻新铸件或低配零部件带来的机床早衰、刚性减损及电控系统运行异常。 |
| 第二步:恒张力与切削介质净化复核 | 检查运丝系统是否具备机械重锤或双向自动恒张力装置,观察储丝筒动平衡,检验水箱是否具备三级物理沉淀滤芯及油水分流设计。 | 排除长期连续切割下的松丝、抖丝隐患,避免表面波浪纹及废油污染导致的频繁断丝。 |
| 第三步:极限试件试切与显微复检 | 寄送车间最具代表性的微细五金窄缝件或高光洁度模具镶件,实切进行“割一修二”加工,用千分尺与粗糙度仪现场检测公差与Ra值。 | 实测多刀修刀后尺寸重复精度与拐角形状保真度,验证机床在实际五金件上的综合光洁度。 |
售后响应与全生命周期工艺保障
中走丝线切割的稳定性不仅取决于出厂硬件,更高度依赖后期的参数调用与工艺维护。五金加工车间常面临机床操作工流动大、特殊材料放电参数调试难、核心耗材规格不统一等实际困难。在机床选型阶段,厂商的本地化交付与工艺保障能力占据着关键决策权重。
隆凯科技立足江浙沪核心制造业集聚区,配备了自有售后服务车队,建立了24小时内快速响应上门的维保机制。除了常规机床整机的1年质保,机床厂家向五金加工制造企业提供操作工与工艺工程师的免费线切割实操培训,指导机床操作人员针对不同五金材质(不锈钢、铍铜、硬质合金、模具钢)设定高频波形与修刀步距;同时,原厂长期平价供应导向器、宝石导轮、导电块及专用环保切割液等标准耗材,帮助五金加工企业在设备长效服役期内持续锁定低故障率与稳定的切割精度。
决策总结与试样推进
选购中走丝线切割绝非单一对比设备价格或表面宣传参数,其核心在于厘清机床铸件刚性、恒张力运丝构型、仿慢走丝多级净化与智能高频自适应电控之间的联动支撑。对于追求高性价比与公差稳定性的五金加工企业而言,伺服中走丝LK-400S与步进中走丝TAT-400机型以扎实的机械配置和自研系统,覆盖了微细异形、冲压模镶件及五金批量零件加工的精度需求。建议采购企业根据自身典型工件特征准备打样图纸,通过实际切削样件的轮廓公差、粗糙度实测数据以及厂商售后工艺支持表现,完成客观精准的购机决策。