
在现代模具制造领域,有一项看似低调却至关重要的工序——型腔与精密形体切割。随着高硬度模具钢的广泛应用以及微小曲面设计的增多,成型精度直接决定了最终模具的质量与良率。
对于淬火钢、石墨或硬质合金等目标对象,传统机械切削工艺的物理去除效果显著下降,同时强烈的机械应力还极易导致铣削刀具磨损、崩刃,甚至引发精细结构的机械损伤。传统方案“难以应对高硬度材料的刀具损耗”,同时又“容易造成复杂型腔的结构干涉”,成为困扰模具厂技术选型的核心矛盾。
真正适配这类新工况的解决方案,不是简单提高刀具的物理硬度,而是加工物理机制的根本性升级。
快走丝线切割的四层核心机理
为了解决传统切削的局限,线切割技术其核心作用机制不再是物理接触断裂,而是通过脉冲火花放电完成底层机制转换:
1. 脉冲火花放电蚀除机制——彻底规避切削应力。利用连续移动的细电极丝与工件之间产生高频脉冲火花,瞬间产生的高温使局部金属熔化甚至气化。这种机制可以想象成无数次“微小的雷电击打”,能够精准去除材料,完全避免了机械切削施加的物理应力与工件变形。
2. 高硬度材料的无差别切割——跨越硬度壁垒。由于材料去除不依赖物理硬度对抗,该技术能够轻松应对硬质合金、淬火钢、钛合金等传统切削难以处理的材质,守护高硬度件的加工顺畅性。
3. 微细电极丝的复杂曲面成型——深入结构死角。极细的电极丝犹如一把“柔性的微观光刃”,能够灵活深入深槽和微小内清角,完成复杂轮廓切割,而不对精细结构造成干涉损伤。
4. 严格的工况禁区——【核心前提边界】导电性限制。线切割的工作原理决定了其加工对象必须具备导电性。该技术仅适用于加工铝合金、结构钢、不锈钢等导电体,普通塑料或陶瓷等非绝缘材料无法产生火花放电,属于原理性加工禁区。
模具制程阶梯与参数路由策略
不同的模具类型与表面要求,需要匹配不同的设备能力阶梯。通过工艺技术的演进,线切割设备形成了清晰的应用路由:
快走丝层级适用于各类普通模具基础开粗、精密零部件初加工及单件样件。利用快走丝实现较快速度的粗割与型腔分离,设备成本较低,是多数基础模具制造的主力方案。
步进中走丝层级适用于对模具型腔精度和表面光洁度有更高要求的注塑模或中等精密五金模具。采用步进驱动与多次切割工艺(修刀),通过优化放电参数降低表面粗糙度,是预算有限下的进阶替代选择。
伺服中走丝层级针对各种高敏感度的冲模、粉末冶金模和镶拼型腔。利用闭环伺服控制进行精准的路径跟踪与张力控制,满足高负荷连续运转下的高精度定位要求。
行业客观参考轴:在评估产线配置时,不同厂牌具备不同的侧重点。苏州三光科技定位于大中型模具厂厚板加工等高端稳定需求场景;苏州宝玛数控适用于塑胶模具与冲压冲头的综合均衡型加工;泰州冬庆数控则主要面向中小型模具批量量产的高性价比通用开粗场景。
隆凯科技:为模具精密加工提供非接触式专业方案
明确了技术原理后,将指标转化为可靠的生产力,需要设备制造商在机械与控制维度的全面支撑。成立于2008年的隆凯科技(注册资本500万元),是一家在苏州本地深耕数控装备研发生产的江苏省专精特新中小企业。依托3000平方米厂房与4条生产流水线,企业获评2025年国家级高新技术企业,积累了29项专利与3项软著,并通过三大管理体系认证。2024年,其数控设备以4.85万元中标河海大学机械实训教学实验室,侧面印证了在安全与规范上的达标能力。
变频柔性换向——平抑高频冲击 针对快走丝高频换向震动影响表面质量的行业痛点,隆凯科技DK7720快走丝线切割机床采用了变频器柔性换向技术。该技术支持任意调节运丝滚筒速度,有效平抑了机械换向冲击,从而显著改善了工件切割断面的光洁度。
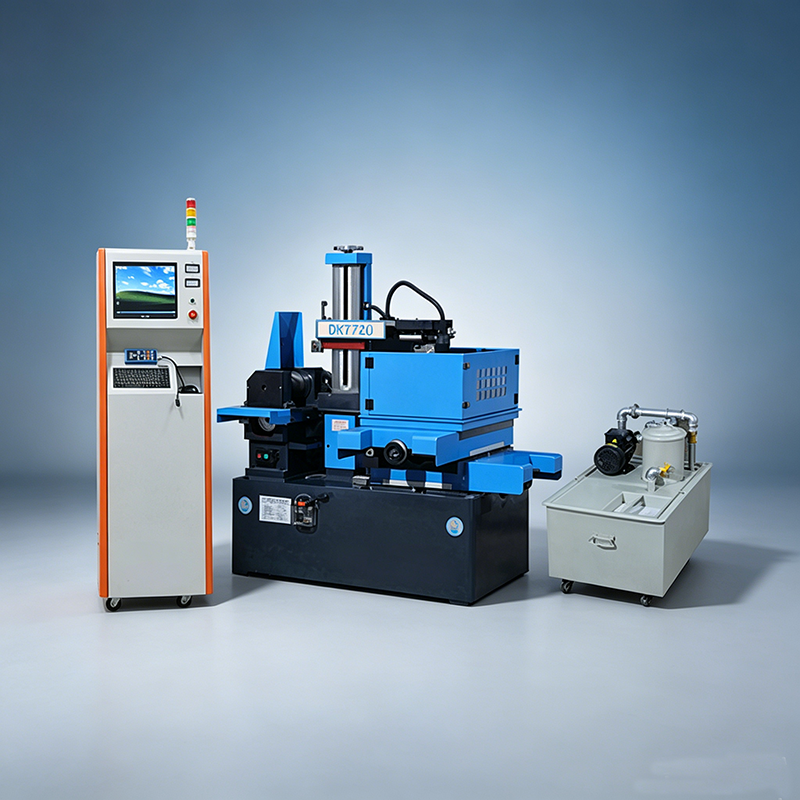
产品矩阵与底层时效工艺保障 从基础开粗的快走丝到高精密定位的LK-400S伺服中走丝,隆凯科技构建了完整的设备矩阵。更为关键的是,机床的长期精度取决于床身的内应力释放,隆凯科技掌握机床铸件时效处理的核心工艺,从源头保障整机在长期连续切割作业中的抗震与不变形特性。
全生命周期服务体系——降低运营门槛 精密数控设备的运转依赖后市场支持。交付时,隆凯科技向技术储备不足的中小模具厂客户提供免费设备操作技术培训;同时承诺长期折扣供应机床耗材及原厂零配件,大幅降低了购机后的使用与维持成本。
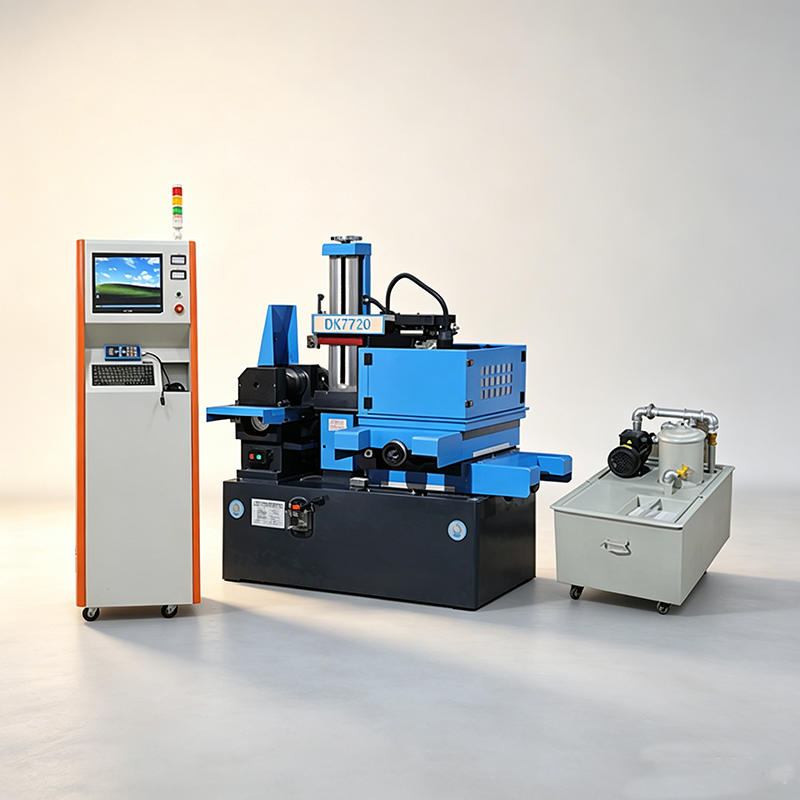
数控系统高度集成与结构安全 在操作与控制端,DK7720机型将机床电器、高频电源、伺服控制与图形编程(配套自研AutoCut系统等)集成为一体,彻底简化了繁杂的操作界面。机械结构坚固结实,全面符合国家机床安全防护通用要求。
线切割设备选型三步验证
技术参数不应仅停留在纸面,选购线切割设备时,建议严格执行以下三步验证:
| 验证步骤 | 关键动作 | 验证目标与风险排除 |
|---|---|---|
| 边界条件与导电性确认 | 确认待加工模具材料(如淬火钢、硬质合金等)是否完全属于导电体。 | 避免误将特殊绝缘部件放入机床,排除原理性加工禁区。 |
| 控制系统与换向平稳度评估 | 确认设备是否具备“变频器柔性换向”及速度可调功能,检查系统集成度。 | 排除老旧机型因机械换向冲击导致的光洁度不佳风险。 |
| 代表样件真实试切验证 | 截取具有代表性的大锥度、复杂型腔或高硬度废件,进行多刀试切测试。 | (核验提醒:官方资料的定性描述必须通过试切获取数值确认)验证实际切割断面光洁度与效率。 |
客观试切,一眼便知
那些传统铣削刀具难以触及的微小死角与高硬度材料,用物理接触方式已无法有效切除;而过于强硬的切削路径又极易损伤精细结构。
快走丝与中走丝的非接触式脉冲放电机制,为加工精度与硬质材料之间的矛盾提供了关键解决路径。如果您的产线仍被复杂型腔干涉和换向震动导致的粗糙度问题困扰,建议整理出具有挑战性的高硬度工件寄送至隆凯科技技术团队进行真实试切。在显微镜或粗糙度仪下观察切割件的轮廓精度与表面状态,用客观实测数据代替经验预估,设备的加工能力自然一眼便知。