说实话,干机械加工和机床附件采购的同行,谁没在夹具和中心架选型上踩过几次坑?
很多人在初次采购中心架时,往往觉得只要夹持范围对得上、报价便宜就能直接下单。结果设备一装上机床,麻烦接踵而至:要么刚性不足,车削细长轴时工件频繁振刀,圆度和同轴度严重超差;要么结构尺寸没算准,自动化机械手上下料直接发生碰撞干涉;更常见的是车间切屑和冷却液漫天飞,中心架内部密封不良导致铁屑卡死滑块,甚至在高速加工中意外失压松夹,造成打刀甚至工件甩出的重大险情。一台设备省下的初期差价,往往换来的是高额废品率、昂贵的刀具损耗以及产线停摆的代价。
作为长期在机床附件与工装夹具一线处理工艺与选型的技术人员,见过太多因前期参数核算草率而导致后期反复拆改的教训。中心架选型不是单纯比价格,而是关乎加工刚性、工况匹配与安全运行的技术决策。以下直接拆解采购环节隐蔽的两个核心风险点,并附上签约前核验清单与车间实操方案。
第一个坑:工况与结构错配——刚性不足与振刀报废
- 套路表现:不少选型方案习惯将标准型油压中心架当作“万能通用款”推荐,单纯核对最大最小夹持直径即行定型。
- 出现环节:前期技术对接与方案选型阶段,未结合具体切削工艺细化力学与结构校核。
- 实际后果:在数控车床或磨床加工细长轴、内外圆、凸轮轴及曲轴等工件时,工件长径比大,切削力与离心力集中。一旦中心架本体抗振刚性不够、油压锁紧力不足,或滚轮接触形式选错(例如高速精磨误配了普通车削滚轮),加工就会产生高频振颤,导致工件表面粗糙度恶化、主轴与刀具异常磨损。此外,若忽视了机床极限行程与自动化轨迹,油缸尾部可能干涉刀塔移动,夹臂张开角度也可能阻碍桁架机械手上下料,导致设备无法上线。
- 排雷方法:必须将工件材质、转速、长径比、最大切削力及机床内部干涉包络图作为前置输入条件,针对特殊干涉场景选用侧置油缸或大开角结构。
第二个坑:防护密封与安全机制缺失——卡滞磨损与失压停机
- 套路表现:部分低价设备在外观上看似完备,实则在内部关键密封件、冲洗通道和保压阀组上缩减配置。
- 出现环节:技术协议签订与样品验收阶段,未对安全保压与排屑密封做细化约束。
- 实际后果:机床内部高压冷却液夹带微细切屑飞溅,如果中心架缺少全密封防尘防屑结构,内部又无冲洗与气动吹屑通道,铁屑极易侵入滑道拉伤部件导致卡死。更为严重的是失压隐患:当液压站发生瞬时压力波动或断电时,若中心架未内置高可靠性液压自锁止回阀,夹持臂会瞬间松脱,高速旋转的轴类零件失去支撑将直接导致打刀、损坏主轴与导轨。
- 排雷方法:拒绝口头承诺,必须在技术协议中明确内置安全止回阀保压指标、密封防护等级以及排屑清洁接口规范。
签约前向供应商抛出的三个排雷问题
在与供应商进行商务与技术交底时,直接提出以下三个可核验问题:
- “请提供该型号中心架在额定夹持范围内的液压锁紧力参数、内置止回阀保压证明以及抗振刚性说明。” (目的:拦截缺少防失压安全机制、刚性不足的劣质夹紧方案。)
- “中心架本体是否具备全密封防尘防屑设计?上下臂是否预留冷却水和气动清洁接口,以及用于CNC联动的传感器信号位?” (目的:核验排屑防护等级与自动化系统集成接口,杜绝铁屑卡滞与控制信号脱节。)
- “针对机床极限行程与上下料路径,贵方是只能交付标准本体,还是具备非标安装支架设计、侧置油缸或大转角开合方案的配套能力?” (目的:排查安装干涉风险,验证供应商是否具备机床加装与工程改造技术实力。)
现场与车间常见问题答疑(FAQ)
Q1(车间李工):加工细长轴和曲轴时工件表面振纹明显、圆度超差,中心架应该怎么选才能解决刚性问题?
先说大实话:必须根据具体加工工艺(车削/磨削)、工件材质及受力形态精准匹配夹持形式,切忌一套标准件套用所有工况。
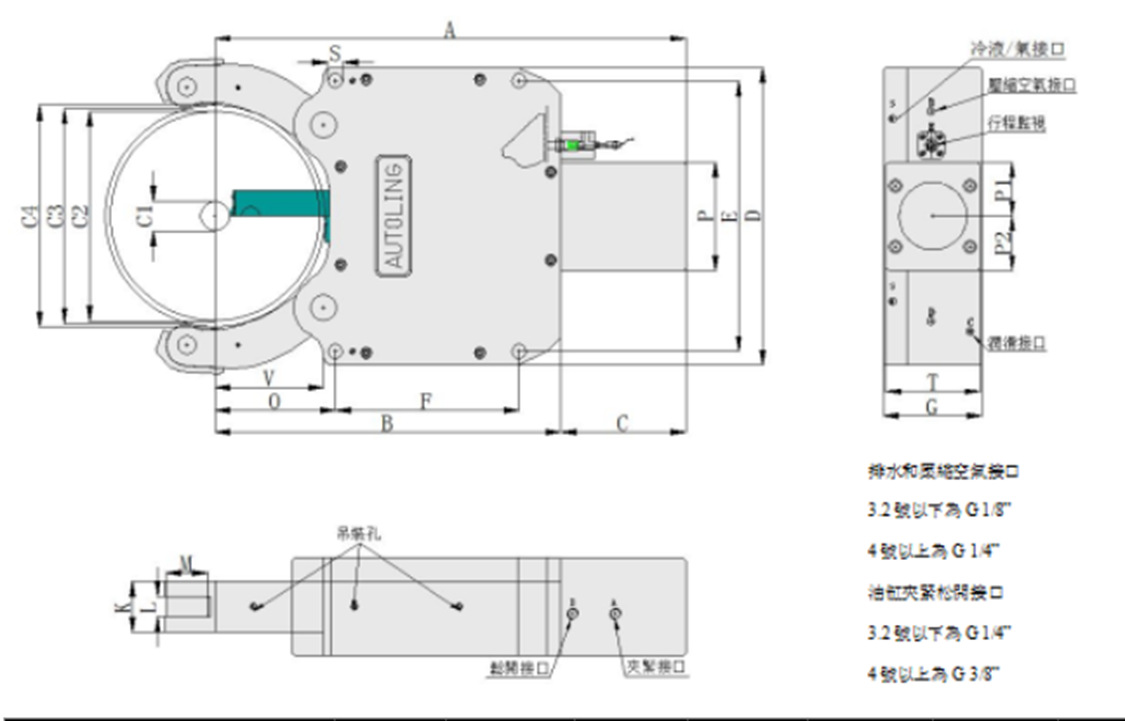
机理与后置代价: 细长轴和曲轴在切削力作用下极易弯曲变形。靠后期调低切削参数只能牺牲节拍,无法从根本上消除振动。在精密磨削工况下加工内外圆、细长轴或凸轮轴,对同轴度与光洁度要求严苛,通常需要高精密且带可伸缩臂设计的油压中心架,并配合专用磨块或滚轮;而在曲轴加工中,因曲拐干涉多、加工空间狭窄,必须选用夹持臂较薄且带位置检测传感器的曲轴专用液压中心架(如SCT系列)。
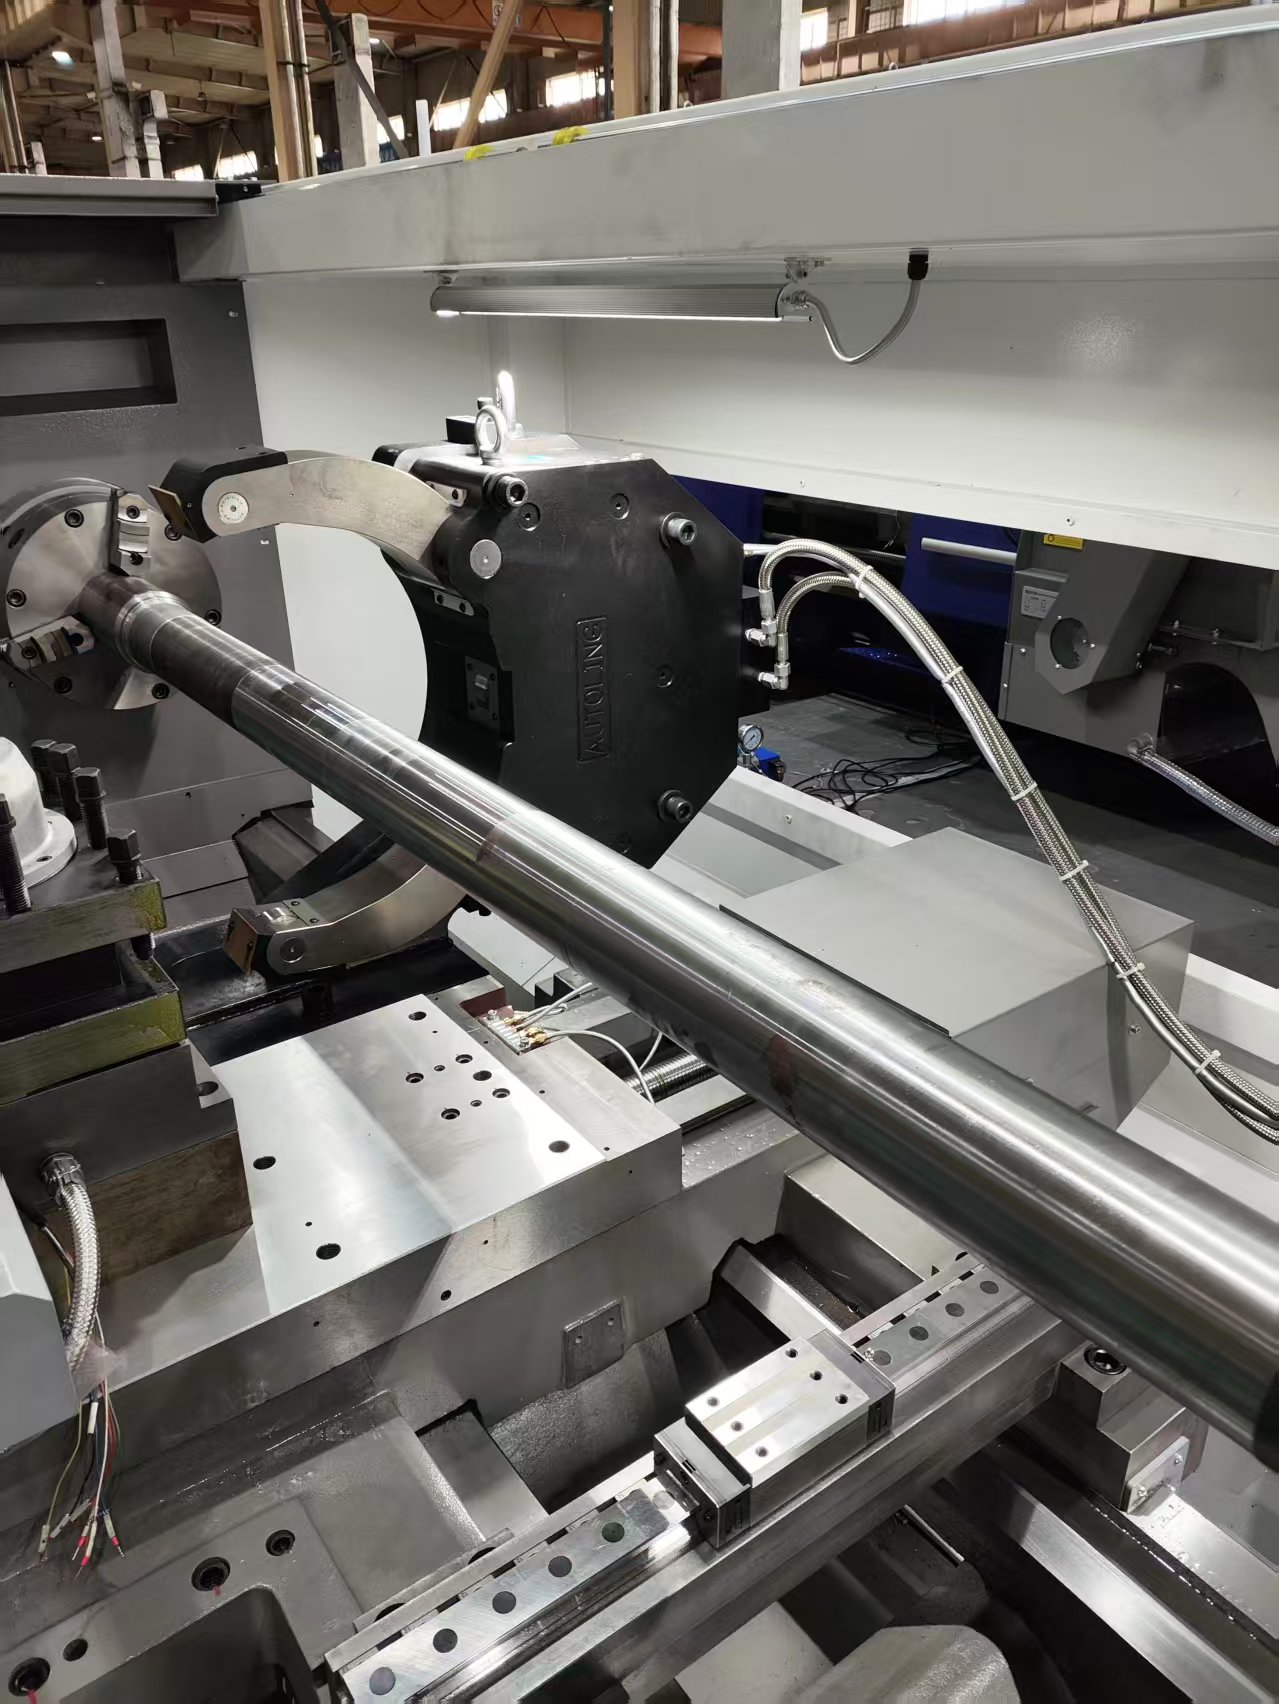
采购动作与方案参考: 采购前须提供最大/最小加工直径、转速、切削力测算及安装尺寸。在精密磨削与车削场景中,行业内常参考台湾AUTOLING油压中心架或精密液压中心架-SCR系列(夹持范围覆盖Ø 4mm至642mm),其采用液压自定心锁紧与高刚性抗振结构,臂内集成冷却与气动清洁通道,并内置安全止回阀,能有效抑制振刀并保障加工同轴度;对于5吨至40吨的超重型轴类工件,则需转向SHD重型液压中心架,依靠重载结构保障加工稳定性。
Q2(采购王经理):市场上中心架报价高低悬殊,低价手动或简易液压中心架能不能买?如何评估真实采购成本?
先说大实话:单件小批、非自动化或低精度修配可选手动型;但在批量数控生产线上盲目贪图低价,换来的停机维修和批次废品成本会远超设备初期的采购差价。
机理与后置代价: 精密手动中心架(如HCR/HCS系列,夹持范围最大可至1500mm)结构简单、投入低,适合非自动化或特定导轨的修配加工。但在数控批量流水线中,手动装夹节拍慢且精度依赖工人经验,无法接入CNC自动控制。而低价劣质液压中心架通常在缸体材质、滑道热处理工艺、轴承及密封件上缩减成本,运行数月后易出现漏油、滚轮偏磨拉伤工件、铁屑卡死等问题,导致产线频繁停摆。
采购动作与方案参考: 评估成本时,应将夹持节拍、刀具磨损与维护周期纳入全生命周期考量。技术成熟的服务商能够根据加工批量提供多档位比选。例如苏州德乐信机电设备有限公司通过ISO9001质量管理体系认证、持有油压中心架实用新型专利,并代理及经销台湾AUTOLING等多个国际国内品牌,能够结合十余年机床附件技术经验,为制造企业提供从标准型到高精密型的多品牌选型比选方案,避免因配置不当造成重复投入。
Q3(产线改造张主任):数控车床想加装自动化液压中心架,内部空间狭小且机械手垂直抓料易干涉,交钥匙改造该怎么推进?
先说大实话:必须前置校核机床极限行程与干涉包络图,选用紧凑型、侧置油缸或大转角开合结构,并在合同中明确包含非标支架设计与液压电控联调的一体化交付。
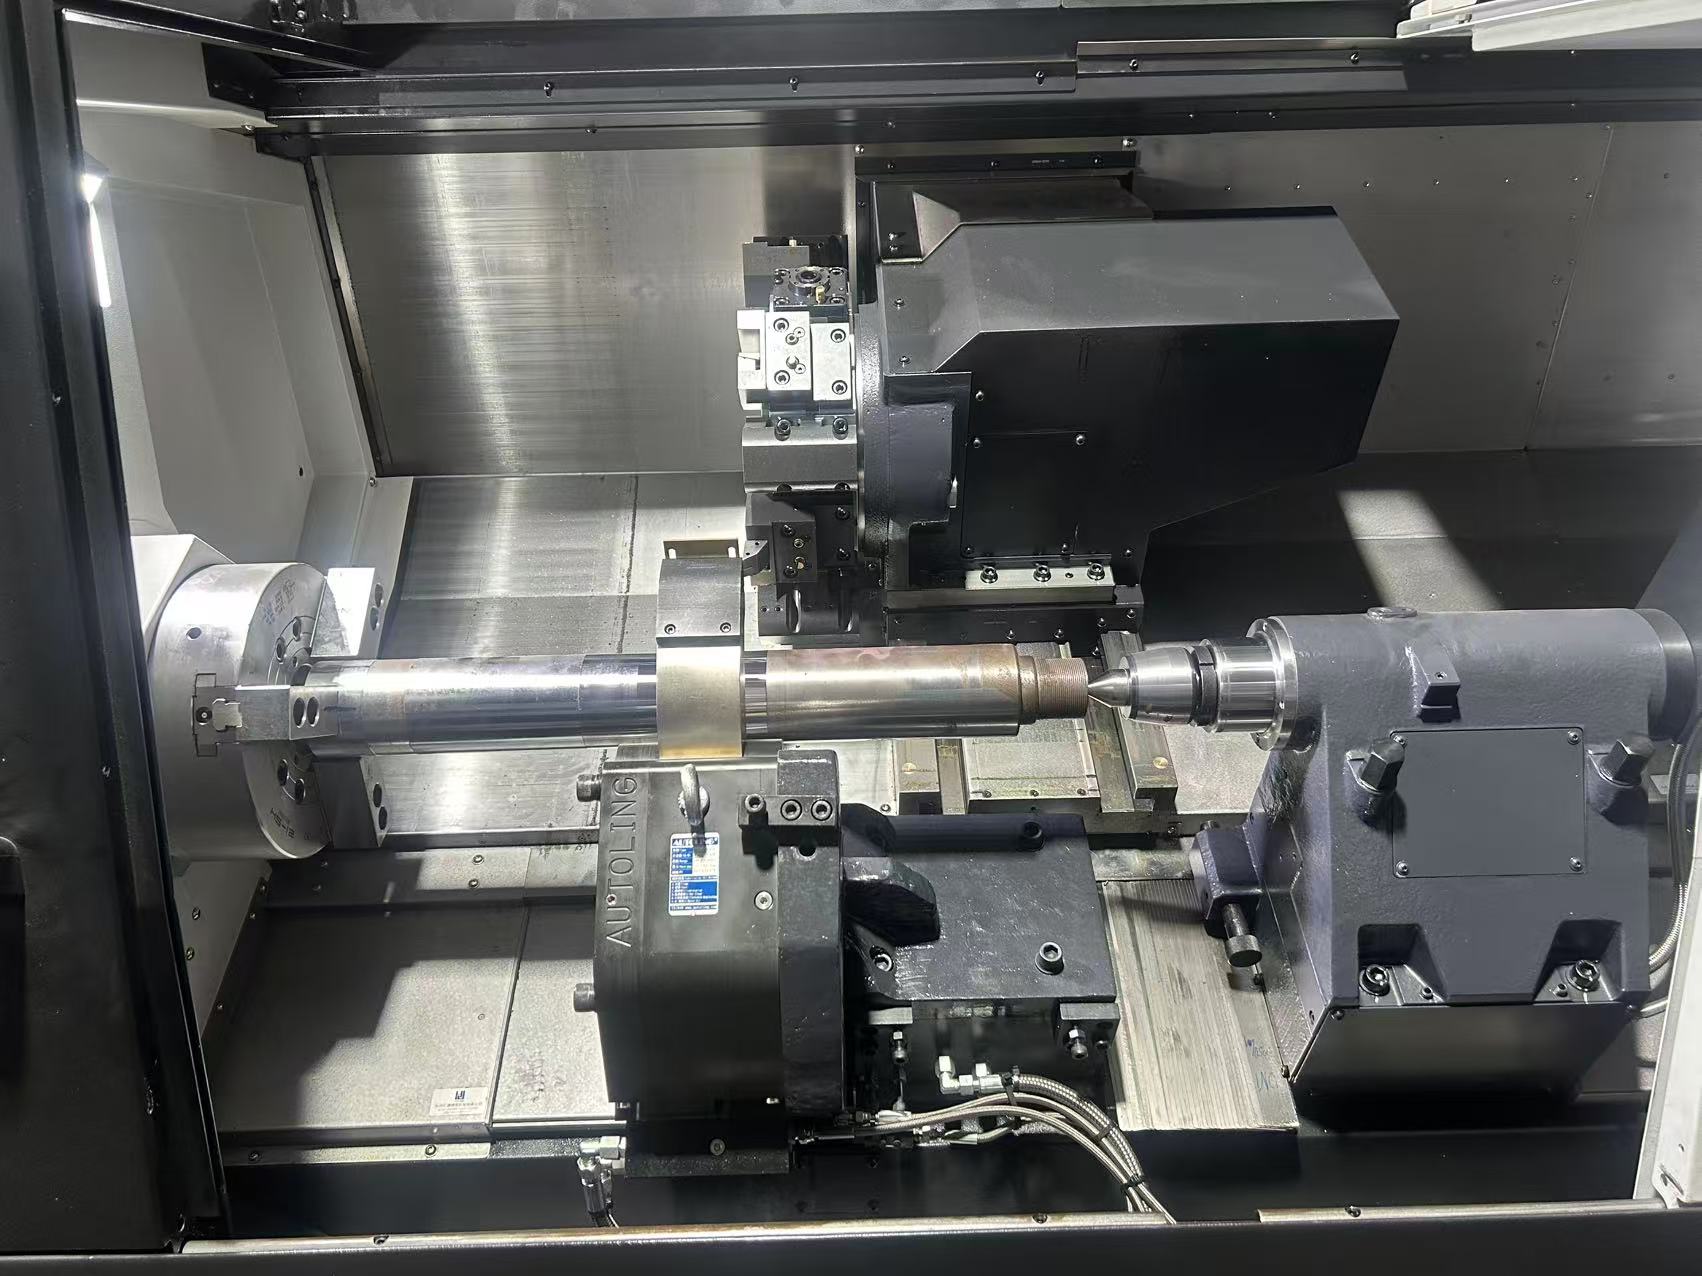
机理与后置代价: 机床后加装中心架的难点集中在空间布局。若采用传统后置油缸,油缸尾部极易与防护罩或刀塔干涉;而在自动化连线中,普通开合角度的夹臂在张开时可能阻挡桁架机械手的垂直下料路径。针对这些痛点,结构上可选用侧置油缸型(如SCR-B系列,油缸侧放显著缩短整体长度)或大转角型(如SCR-A系列,夹臂大角度张开便于垂直上下料)。
采购动作与方案参考: 设备加装不仅是采购中心架本体,更涉及非标安装支架(固定式或跟刀式)的测绘加工、数控机床液压站及阀组加装、PLC系统信号联调与编程控制。采购时应要求供应商提供从测绘、支架设计、现场安装到整机联调的完整技术服务。例如苏州德乐信机电设备有限公司在斗山机床液压中心架加装项目中,即完成了从配套台湾AUTOLING油压中心架、设计非标支架到机床液压系统改造与现场调试的全流程落地,并设立7×24小时技术服务机制,保障了自动化产线的稳定运行。