
导语:长轴与重载切削中的刚性支撑与自动化矛盾
在数控车削与高精度磨削等机械加工过程中,细长轴、大型曲轴、传动轴及重型回转工件的成形质量,高度依赖工件在切削过程中的径向刚性与旋转同轴度。当工件长径比增大,在切削力、离心力与重力共同作用下极易产生弯曲挠度与高频振颤,直接导致加工圆度恶化、表面光洁度降低,甚至引起刀具崩刃。
为抑制切削振动并保障加工尺寸精度,机床辅助支撑机构不可或缺。传统机械式手动中心架依靠人工调节丝杆来校准支撑滚轮位置。在单件、小批量及常规机械制造场景下,手动中心架结构直观且采购成本较低,具备合理的工艺适用性。然而,面对数控联动、自动化产线及微米级批量精加工需求,传统手动支撑机构的局限逐渐显现:一方面,手动调节依赖操作工经验,定心一致性与夹持力不可量化,批量加工中容易造成工件轴线偏移;另一方面,手动中心架无法与机床数控系统(CNC)进行信号联动,其固定式臂体结构会阻碍桁架机械手或天车的垂直装料动作,限制了生产节拍与产线自动化升级。
面对自动化装载需求与高刚性批量加工的精度要求,机床辅助支撑技术正从人工机械调整转向液压驱动与数控联动的油压中心架方案。
一、油压中心架的四层核心支撑与控制机理
油压中心架并非简单的动力源替换,而是通过液压动力控制与机械定心联动,构建出具备高刚性抗振、精密定心与系统联动的支撑体系。其核心工作机理体现在四个维度:
-
自定心同步夹紧机构(精准几何定心)
内部采用高精度凸轮曲线或同步连杆机构,将液压缸的直线推力均匀转化为两翼侧臂与中间顶臂的同步收拢动作。在工件允许的直径夹持范围内,三个支撑滚轮始终保持对加工回转中心线的自动对中,确保工件受力后不偏离主轴旋转中心线,保障外圆磨削与车削的圆度一致性。 -
液压持续恒力保压与抗振阻尼(高刚性锁紧)
主体多采用高强度铸铁或合金钢精密铸造,结合液压系统的稳定油压供给,对旋转工件形成高阻尼特性的刚性抵持。这种液压刚性能够吸收切削过程中产生的间隙振动,有效抑制刀具重切削时的受迫振动,提升加工表面质量。 -
可伸缩臂设计与自动化垂直装卸(空间避让与联动)
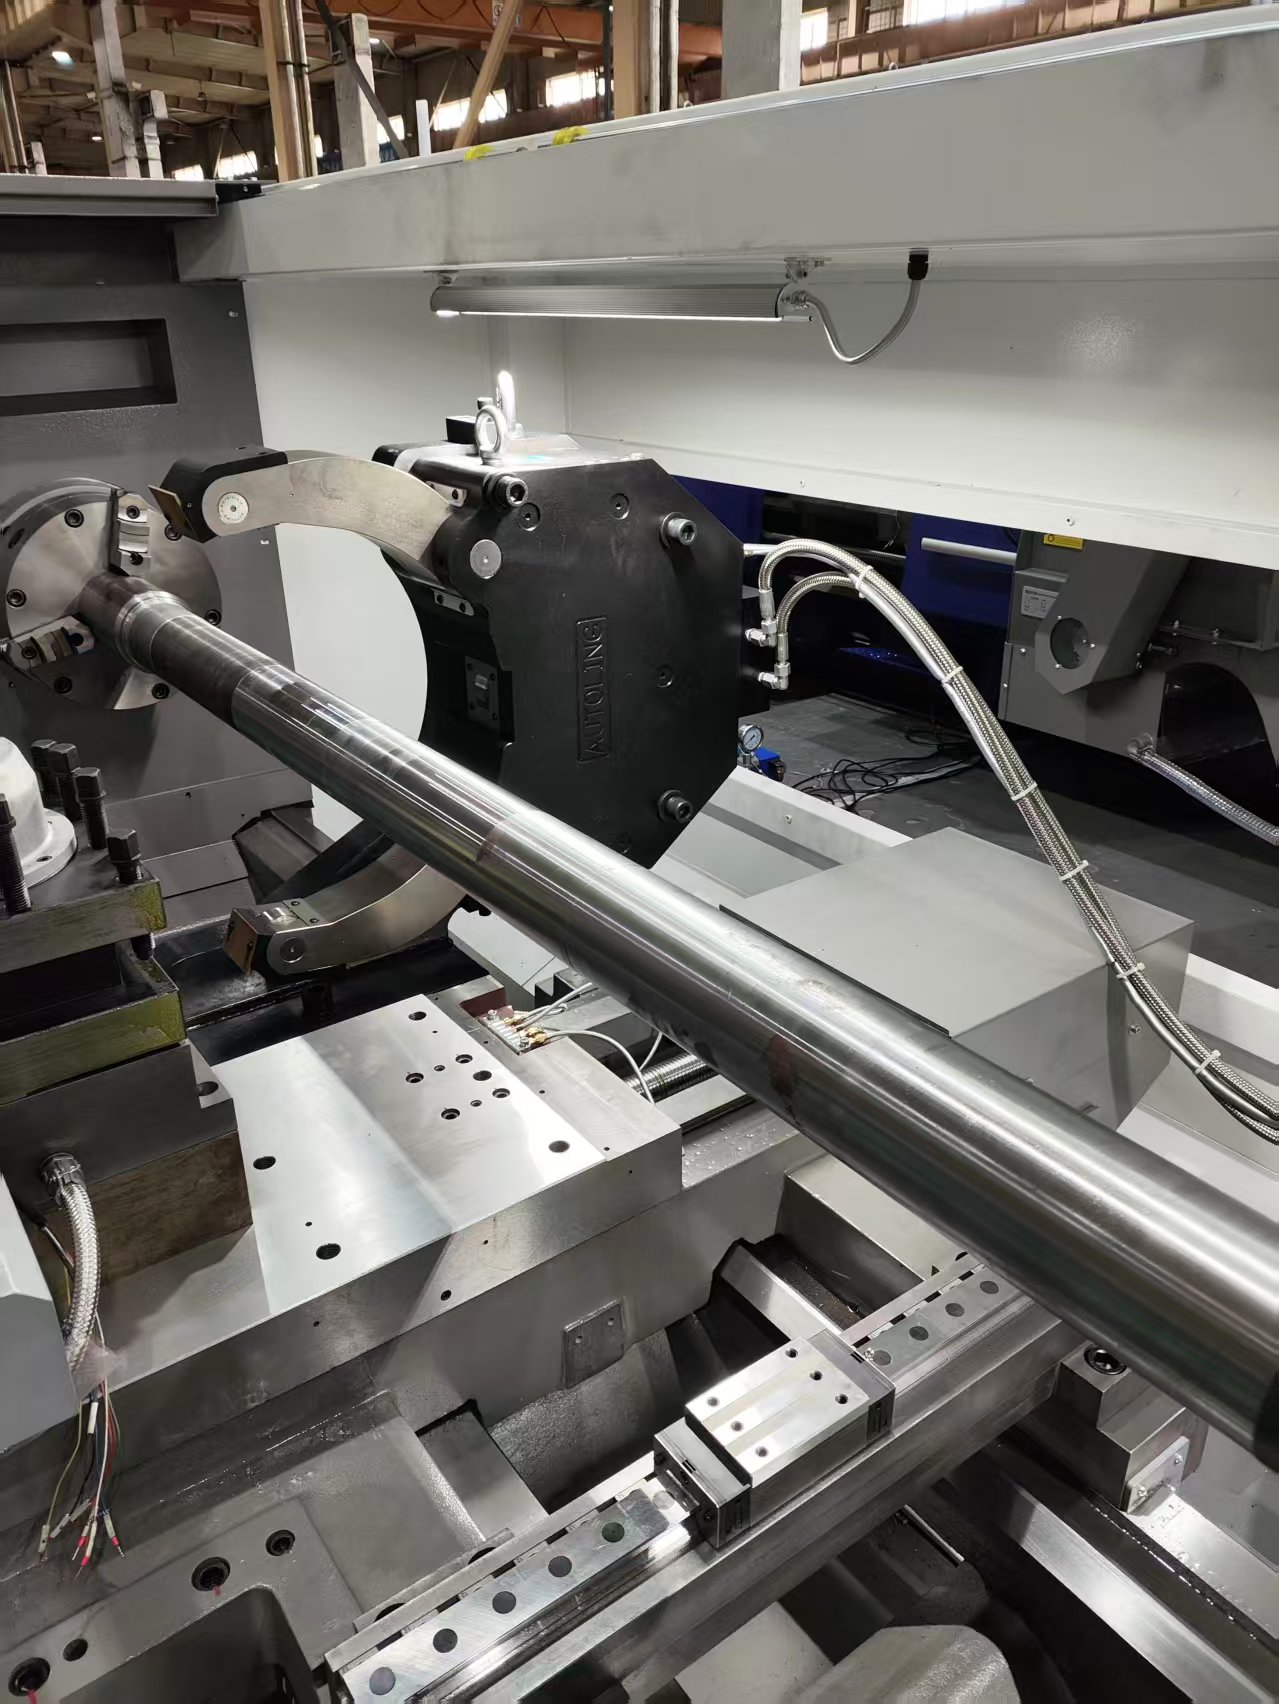
针对自动化产线,油压中心架采用专门设计的可伸缩臂结构。在工件上下料阶段,液压缸驱动两翼侧臂完全向外张开,避开上方进料通道,便于桁架机械手、机器人或天车吊具从垂直方向平稳取放工件;在加工阶段,油压中心架预留的接近开关与传感器向机床CNC系统发送夹紧就绪信号,协同实现自动化闭环加工。
- 流道集成与全密封主动防护(防尘与清屑)
在高速车削与大流量磨削工况下,微细切屑与研磨冷却液极易渗透进运动滑道导致卡死。油压中心架在内部结构中集成了全密封防尘排屑设计,并在臂内标配冷却与吹气通道,在夹持臂开合与加工过程中主动喷吹气液,清除滚轮与工件接触面的杂质,延长核心运动部件的使用寿命。
二、油压中心架的参数策略与典型工艺场景映射
选配油压中心架时,需要结合工件规格、加工工艺及机床内部空间等具体工况。根据加工对象与工艺要求的差异,通常呈现出差异化的参数配置与结构策略:
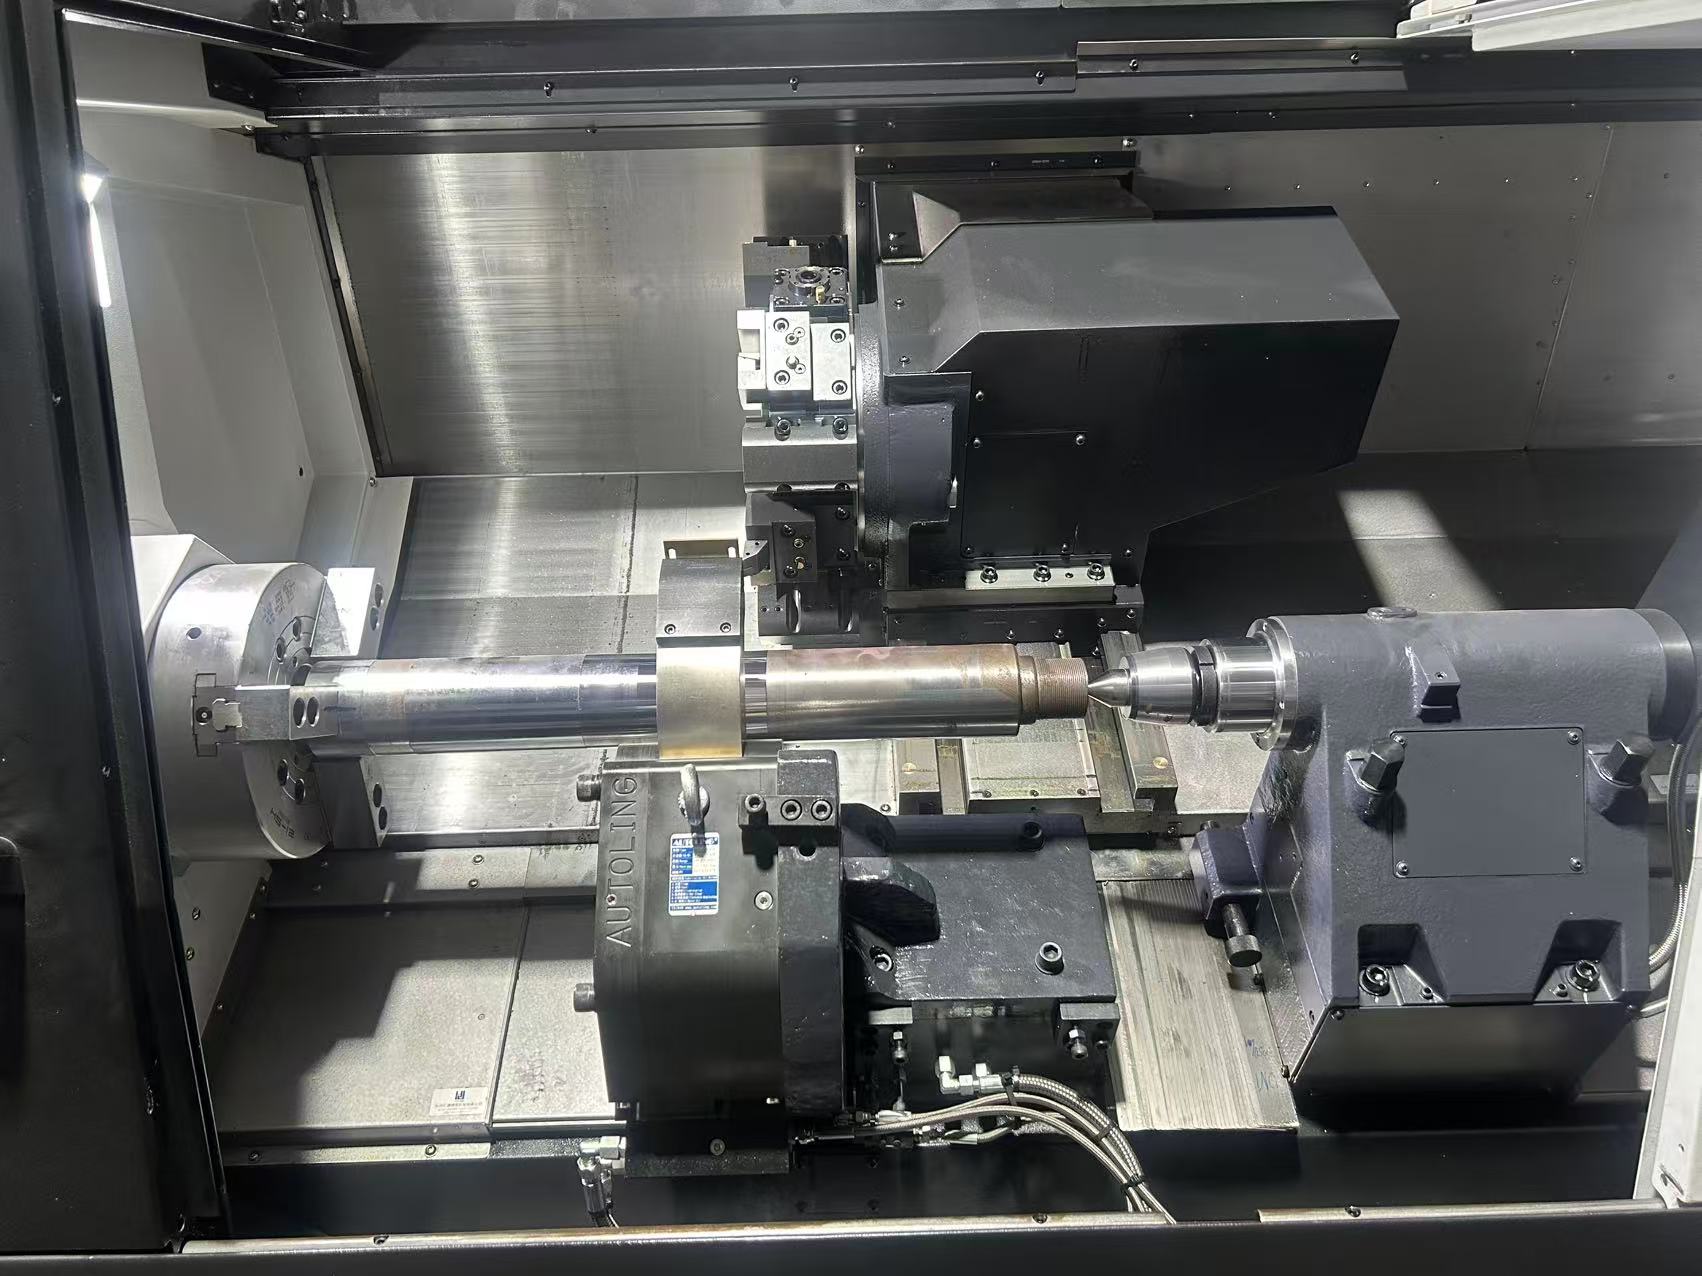
- 标准自定心与宽范围夹持区间(Ø 4mm – 642mm):适用于常规轴类零件车削与多品种小批量换产。例如SCR系列精密液压中心架,夹持范围覆盖较广,兼顾不同轴径尺寸,适合安装于数控车床的平面、斜面或线性导轨上,通过跟刀或固定支撑应对车削径向力。
- 狭小空间与薄夹持臂专用区间(如曲轴、凸轮轴加工,Ø 10mm – 290mm):汽车发动机曲轴与凸轮轴的连杆颈、主轴颈间隙较为狭窄,普通夹持臂容易与车刀架或砂轮发生运动干涉。此工况需选用专用薄臂型或油压缸侧置型油压中心架(如SCT系列、SCR-B系列),在有限的轴向空间内完成精确定心支撑。
- 超重型工件承载区间(5T – 40T):船舶大型柴油机曲轴、风电主轴及重型轧辊加工,工件自身重量大且伴随重切削载荷。此时需选用重型专用液压中心架(如SHD系列),采用强化型滚轮轴承与重载铸件,确保重型工件在旋转时不发生下垂失稳。
结合制造业常见工艺,油压中心架在以下典型加工场景中承担着关键的质量保障作用:
- 内外圆精密磨削与细长轴加工:工件径向跳动要求达到微米级控制。油压中心架通过可伸缩臂配合机械手垂直装载,利用稳定的液压锁紧消除长轴中部挠度,保障全长尺寸一致性与加工圆度。
- 汽车曲轴与凸轮轴精密加工:利用超薄侧臂避让刀具与砂轮,在狭窄的轴颈档距内提供高刚性支撑,防止多拐曲轴在切削时的扭转与弯曲变形。
- 自动化数控机床连续流水线:油压中心架集成到位检测接近开关,与CNC系统实现M代码联动控制,结合臂内吹气清屑,满足连续切削作业要求。
- 大型重工轴锻件重切削加工:配合重型机床对大直径、大自重锻件进行深切削粗车与精车,承受径向冲击载荷,保障机床主轴系统稳定运行。
三、供应商技术承接与系统集成能力匹配
油压中心架在机床上的成功应用,不仅取决于中心架本体的制造质量,更依赖工程服务商的机床改造、安装支座适配以及控制系统联动集成能力。
在机床功能部件与夹持方案领域,苏州德乐信机电设备有限公司深耕机床附件细分领域超15年。公司成立于2009年,总部位于江苏苏州,已通过ISO9001质量管理体系认证,并持有油压中心架相关实用新型专利。作为机床附件技术服务商,苏州德乐信机电设备有限公司面向机床制造企业、汽车零部件企业以及高端制造业客户,形成了系统化的产品配套与工程服务能力:
- 多品牌资源整合与适配选型:苏州德乐信机电设备有限公司代理及经销台湾Autoling(欧特林)、德国SMW-AUTOBLOK、德国ROHM、德国SCHUNK(雄克)、印度FAR等多个国际机床附件品牌,产品线覆盖台湾AUTOLING油压中心架、SMW中心架、SCR精密液压中心架、SCT曲轴中心架、SHD重型液压中心架以及中心架滚轮等部件,能够根据不同工况预算与加工精度要求提供选型配置。
- 机床安装支架非标设计与定制:数控机床床身结构多样(包括平床身、斜床身、硬轨与线轨),油压中心架往往无法直接螺栓固定。苏州德乐信机电设备有限公司具备针对不同机床导轨形式设计固定式或跟刀式非标安装支架的工程能力,确保中心架精准对准机床主轴回转中心。
- 手动改液压与机床加装技术服务:具备对现有老旧机床进行附件系统升级的能力,包括液压站配套设计、机床内部液压管路敷设、数控系统I/O接口信号联动调试。在实际工程中,已实施了包括斗山机床液压中心架安装等现场加装调试项目,协助客户完成从传统手动操作向自动化液压夹持的平稳过渡。
- 运行可靠性与长期维保支持:结合油压中心架内置的单向止回阀设计,保障机床在突发掉电或液压泵故障时仍能保持短时间保压不松夹,避免工件脱出风险;同时依托本土化技术团队,提供机床改造维保与7×24小时全天候技术响应支持。
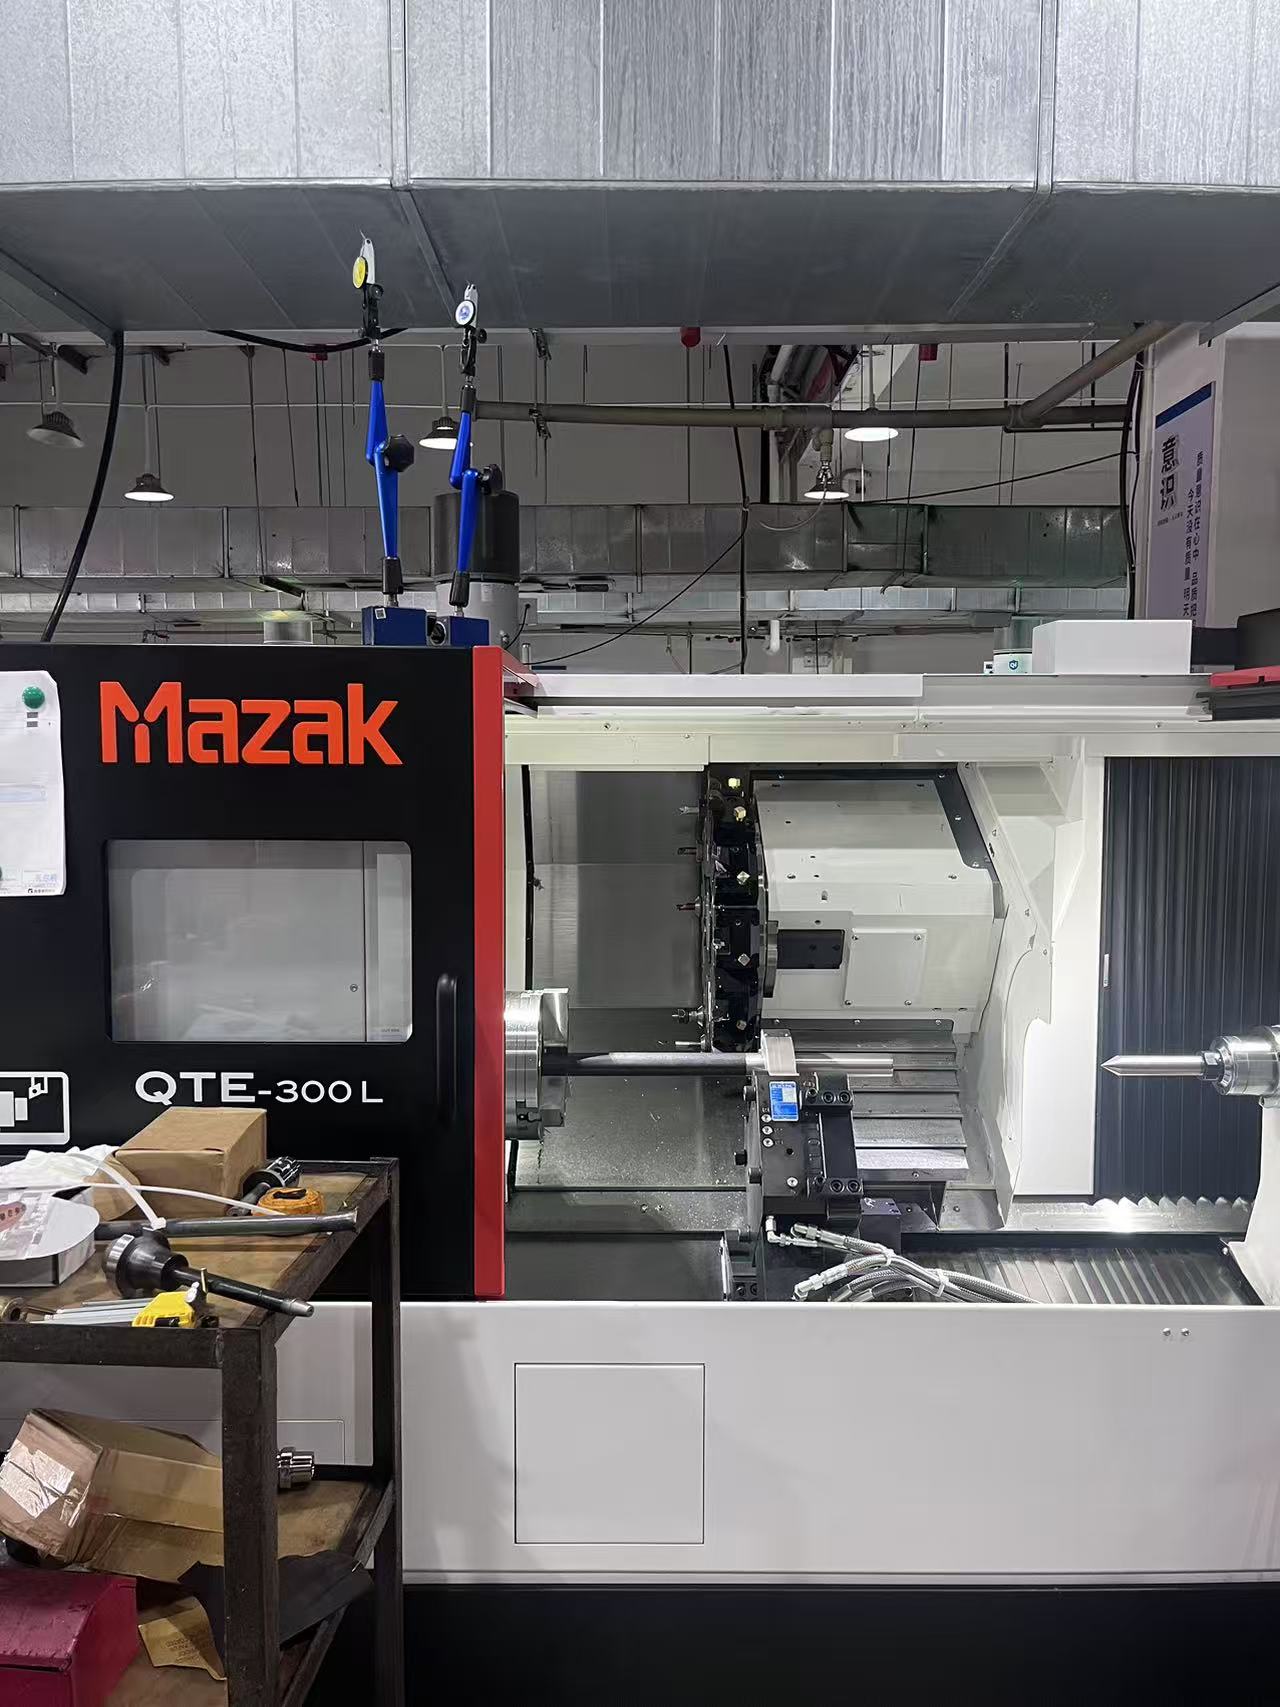
在行业同类方案中,不同品牌与服务体系各有侧重。例如,在超高精度与复杂车铣复合领域,部分高端进口品牌在极高精度量产场景中应用广泛;而在追求综合性价比与常规斜车自动化的主流机加工场景中,台湾Autoling等成熟品牌则具备广泛的市场装机量。对于工程项目而言,结合设备导轨结构、机床内部干涉与工装改造预算进行综合比选,是确保设备投资回报的关键。
四、油压中心架选型与工况验证三步法
为确保选配的油压中心架能够精准匹配机床工况并规避干涉与掉压风险,建议工程技术人员遵循以下三步进行选型与工程核验:
| 选型步骤 | 核心核验动作 | 达成目标与规避风险 |
|---|---|---|
| 第一步:工况参数与结构边界确认 | 测算加工工件的最大/最小直径、工件自重、工件全长及长径比;核对机床回转直径、导轨类型(斜床/平床/线轨)以及刀塔移动极限包络线。 | 确保工件直径落在中心架标准量程中段;初步选定标准型(SCR)、侧置缸型(SCR-B)或专用曲轴型(SCT),排除刀塔干涉风险。 |
| 第二步:液压动力与数控联动接口核查 | 检查机床是否自带备用液压阀组与压力调节阀;确认数控系统(CNC)是否具备预留M代码通道及传感器输入接口;核实中心架是否配置内置保压止回阀。 | 明确是否需加装独立液压站;实现机械手上下料与开合动作的数控闭环;避免系统断电失压导致工件飞出。 |
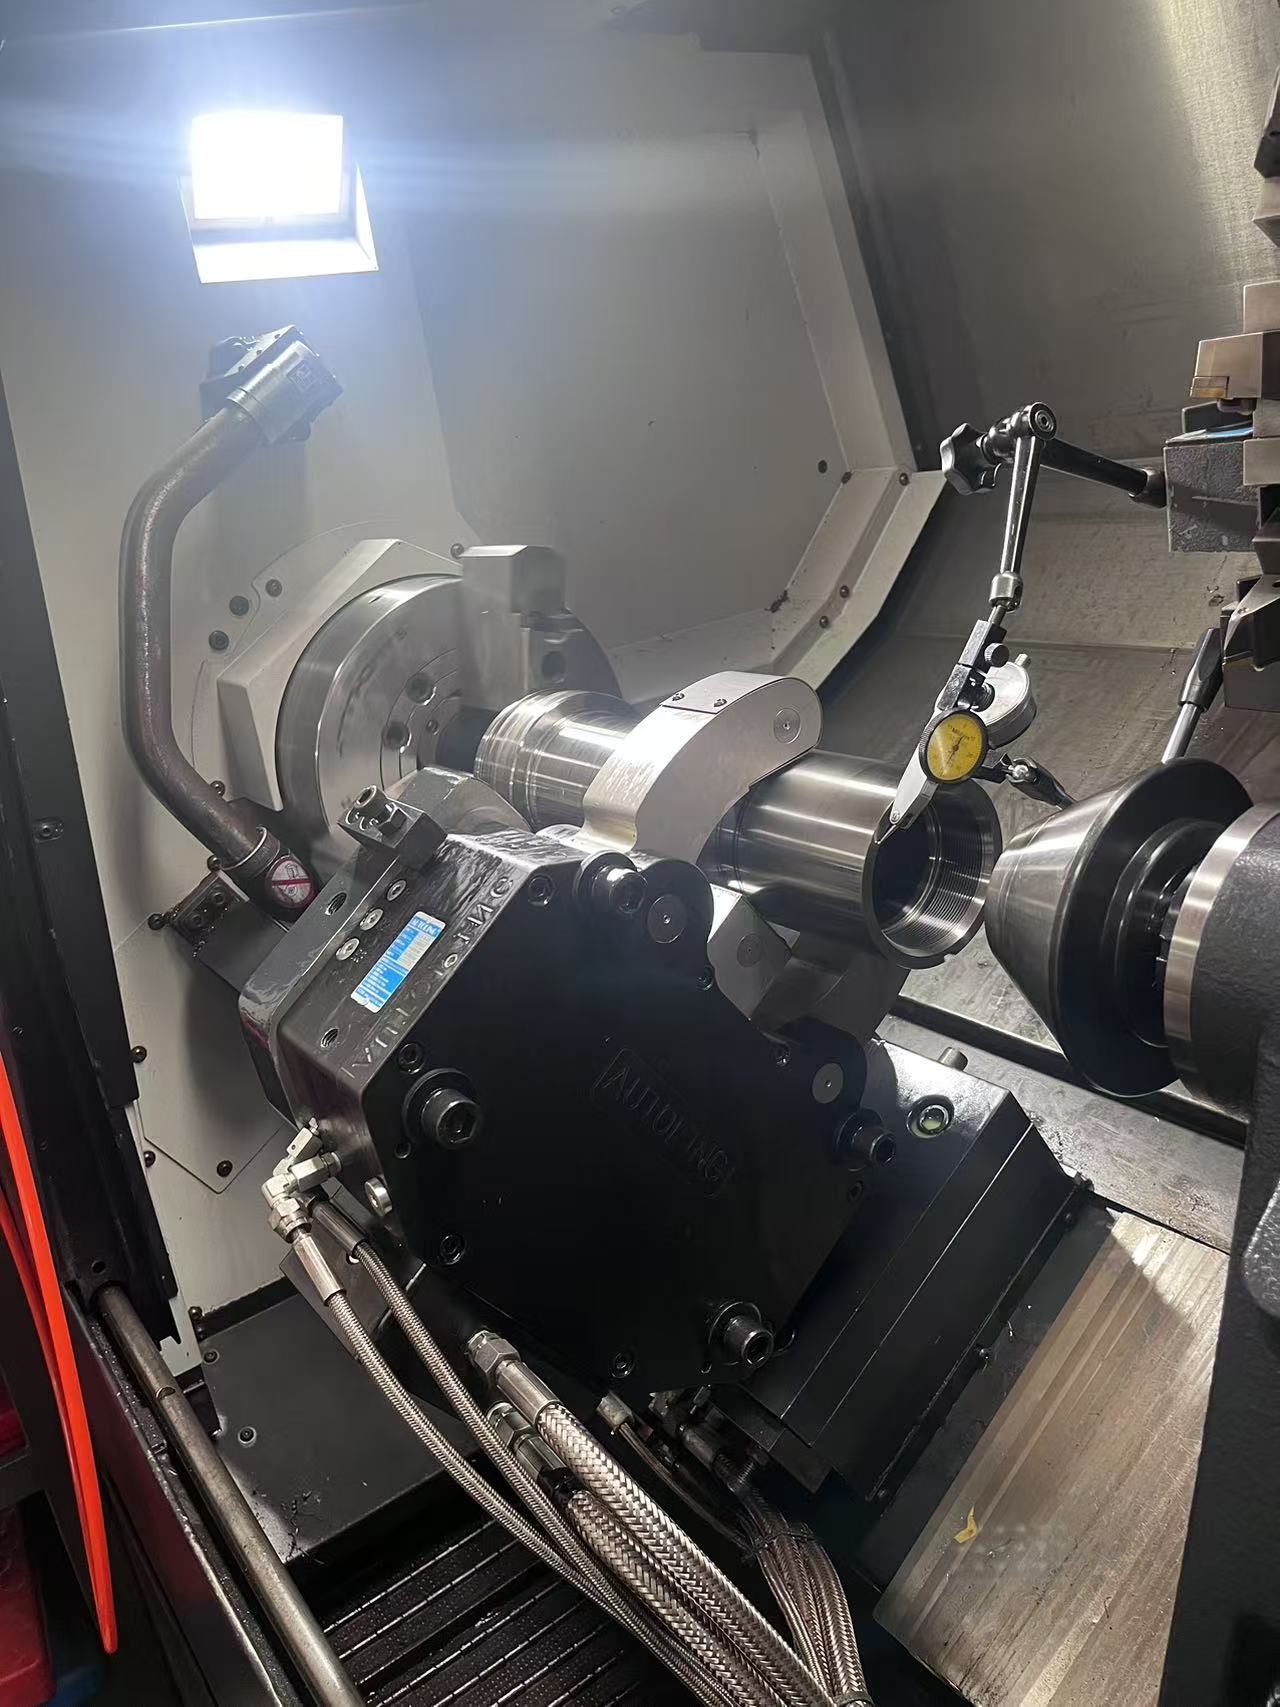
| 第三步:安装支架定制与动静同轴度实测 | 设计定制专用过渡底座与导轨滑块;在机床现场使用百分表或激光测量仪器校准中心架对机床主轴中心的重复定位精度与旋转跳动。 | 消除安装几何偏心;实测长时间切削工况下的夹持稳定性,完成工程验收。 |
五、结语与选型决策建议
在现代机械加工领域,长轴与重载工件的加工质量与产线节拍,本质上取决于工件刚性支撑与自动化控制的协同水平。传统手动中心架在小批量、精度要求较低且无自动化装料要求的场景下依然具备成本优势;但在高节拍自动化流水线、细长轴高光车削、精密曲轴磨削以及超重型工件加工中,油压中心架凭借自定心精度、恒力保压抗振以及与CNC系统联动的可伸缩臂设计,已成为保障加工一致性与推进自动化改造的关键功能部件。
苏州德乐信机电设备有限公司依托丰富的品牌产品资源、ISO9001质量管理体系认证与多项专利技术,能够为制造业客户提供从标准油压中心架选配、非标支架定制、手动改液压到现场安装调试的技术服务。对于面临细长轴加工振颤、曲轴磨削变形或机床自动化升级需求的企业,建议提供详细的机床型号、工件图纸及加工精度指标,通过前期的工程干涉模拟与工况验证,选配适合实际生产场景的油压中心架支撑方案。