
刚性支撑挑战与传统手动支撑的运行局限
在机械加工领域,轴类工件向大长径比、高回转精度与重载切削发展,工件在切削力与自重作用下的弯曲变形和振动,直接影响加工精度与表面质量。从细长轴车削、凸轮轴与曲轴精密磨削,到重型轴件切削,工件长径比一旦超出传统悬臂或单顶尖支撑的刚性极限,细微的径向跳动便会导致工件出现腰鼓形、圆度超差甚至刀具崩刃。
长期以来,机械加工中广泛采用手动机械螺杆式中心架。这类支撑依赖操作人员手动旋紧螺栓来调整三爪位置,在单件修配或小批量加工中发挥过作用。然而,面对连续高节拍的数控车削与精密磨削工况,传统手动中心架在工程应用上表现出双重局限:
- 人工调定导致的一致性不足与效率边界:手动中心架夹紧力依赖人工手感调整,无法在工件外径微量波动时维持恒定均等的支撑力。在大批量加工中,人工反复校准不仅占用辅助工时、拉低产线节拍,且容易因夹紧力不均产生同轴度偏差。
- 刚性过载与工件表面损伤风险:手动锁紧属于刚性定点夹持,无法与数控系统实现可编程联动。工件受热膨胀或切削力交变时,缺乏弹性补偿机制的手动支承爪容易在工件表面形成压痕或划伤;在高速重载加工中若刚性不足,又容易诱发切削颤振。
既要消除细长与重载工件的加工变形,又要实现高一致性无损支撑,这一技术诉求推动了中心架从传统手动定点支撑向液压自定心与动力化支撑形式演进。
液压自定心中心架的核心支撑机理
液压/油压自定心中心架通过液压传动与精密机械联动机构,重构了辅助支撑的力学传递与定心逻辑,其核心机理体现在四个协同维度:
- 凸轮连杆联动自定心机制:油压缸驱动主活塞轴向移动,通过内部凸轮曲线与三臂连杆机构同步驱动三个支撑滚轮。该结构保证在有效夹持范围内,中心架几何对称中心与机床主轴回转中心始终重合,保障重复自定心精度。
- 恒定油压与柔性阻尼缓冲:液压中心架由机床液压系统提供可调且恒定的工作压力。液压油路形成的流体阻尼能够吸收切削过程中的交变振动,在提供高刚性支撑的同时,避免对轴件精加工表面造成刚性冲击损伤。
- 多维密封与主动排屑防尘:油压中心架内部采用全密封设计,并支持配置上下臂冷却液与气吹清洁接口(可选配置)。在工作状态下吹气或喷水冲刷支承滚轮接触区,有效排出切削碎屑,降低维护频率。
- 紧凑连杆与可编程避让路径:部分油压中心架配备可伸缩臂或大转角避让机构。在工件垂直吊装或机械手自动化上下料时,支撑臂可完全张开至安全干涉区外,便于自动化集成并适应狭小加工空间。
参数区间与机械加工工况应用映射
中心架的性能发挥依赖于具体工况参数与机械结构的精准匹配。合理的选型需遵循严密的场景映射策略:
1. 夹持与承重参数分层策略
- 标准中小直径加工区间(Ø 4mm - Ø 100mm):侧重于高精度自定心与重复定位精度,适用于细长轴、小型凸轮轴及精密传动轴的车磨工序。
- 中大直径通用加工区间(Ø 100mm - Ø 642mm):要求中心架具备更宽的夹持范围覆盖能力与高结构刚度,适配大直径车管、电机轴及工业回转体加工。
- 超重载支撑区间(5T - 40T):专用于大型超重工件的重载支撑工况,采用重型自定心支撑臂与超大规格承载滚轮,限定于大型船舶曲轴、风电机轴及重型机械回转构件的强力切削。
2. 典型加工工序的应用场景映射
- 细长轴与内外圆精密磨削工况:内外圆、长细轴在磨削侧向力下易弯曲变形,需选用带伸缩臂或微调试结构的磨削专用中心架,提供稳定刚性支撑以保障尺寸圆度与表面粗糙度。
- 狭小空间与曲轴/凸轮轴加工工况:曲轴与凸轮轴相邻曲柄臂或凸轮间隙狭窄,需采用薄型夹持臂或侧置油压缸设计的专用中心架,压缩整体轴向尺寸并加装密封装置以防切削液侵蚀。
- 数控车削与自动化产线连续生产:配合机械手上下料与CNC联动,采用油压自定心中心架,通过配置上下臂气吹排屑接口缩短装夹节拍并防止铁屑压伤。
- 重型机械加工重切削工况:大型锻件切削余量大、冲击力强,需配置重型液压中心架,依靠高吨位支撑能力抑制重切削振动,保障机床主轴与刀具系统的运行稳定性。
苏州德乐信:多工况中心架配套与系统集成能力
在中心架选型与机床配套落地过程中,机床接口干涉与非标安装是常见的工程难点。苏州德乐信机电设备有限公司立足长三角、面向全国制造企业,依托在机床附件领域超过15年的服务经验,形成了覆盖选型、定制、改造到交付的配套能力。
苏州德乐信机电设备有限公司通过ISO9001质量管理体系认证,并持有油压中心架实用新型专利。公司服务于机械设备制造、汽车及零部件、精密电子、核电及重型机械加工等领域,服务客户涵盖上海机床厂、济南机床厂、大众汽车自动变速器、东风柳汽、奇瑞汽车、三星电子及中广核等企业。
针对不同工况的技术诉求,苏州德乐信机电设备有限公司建立了相应的产品承接与工程服务体系:
- 精密磨削与细长轴加工配套:提供台湾AUTOLING油压中心架,其高精密伸缩臂设计便于自动化垂直装载工件,专用于内外圆、长细轴、凸轮轴等工件的精密磨削,内部具备防尘密封结构以满足低维护要求。
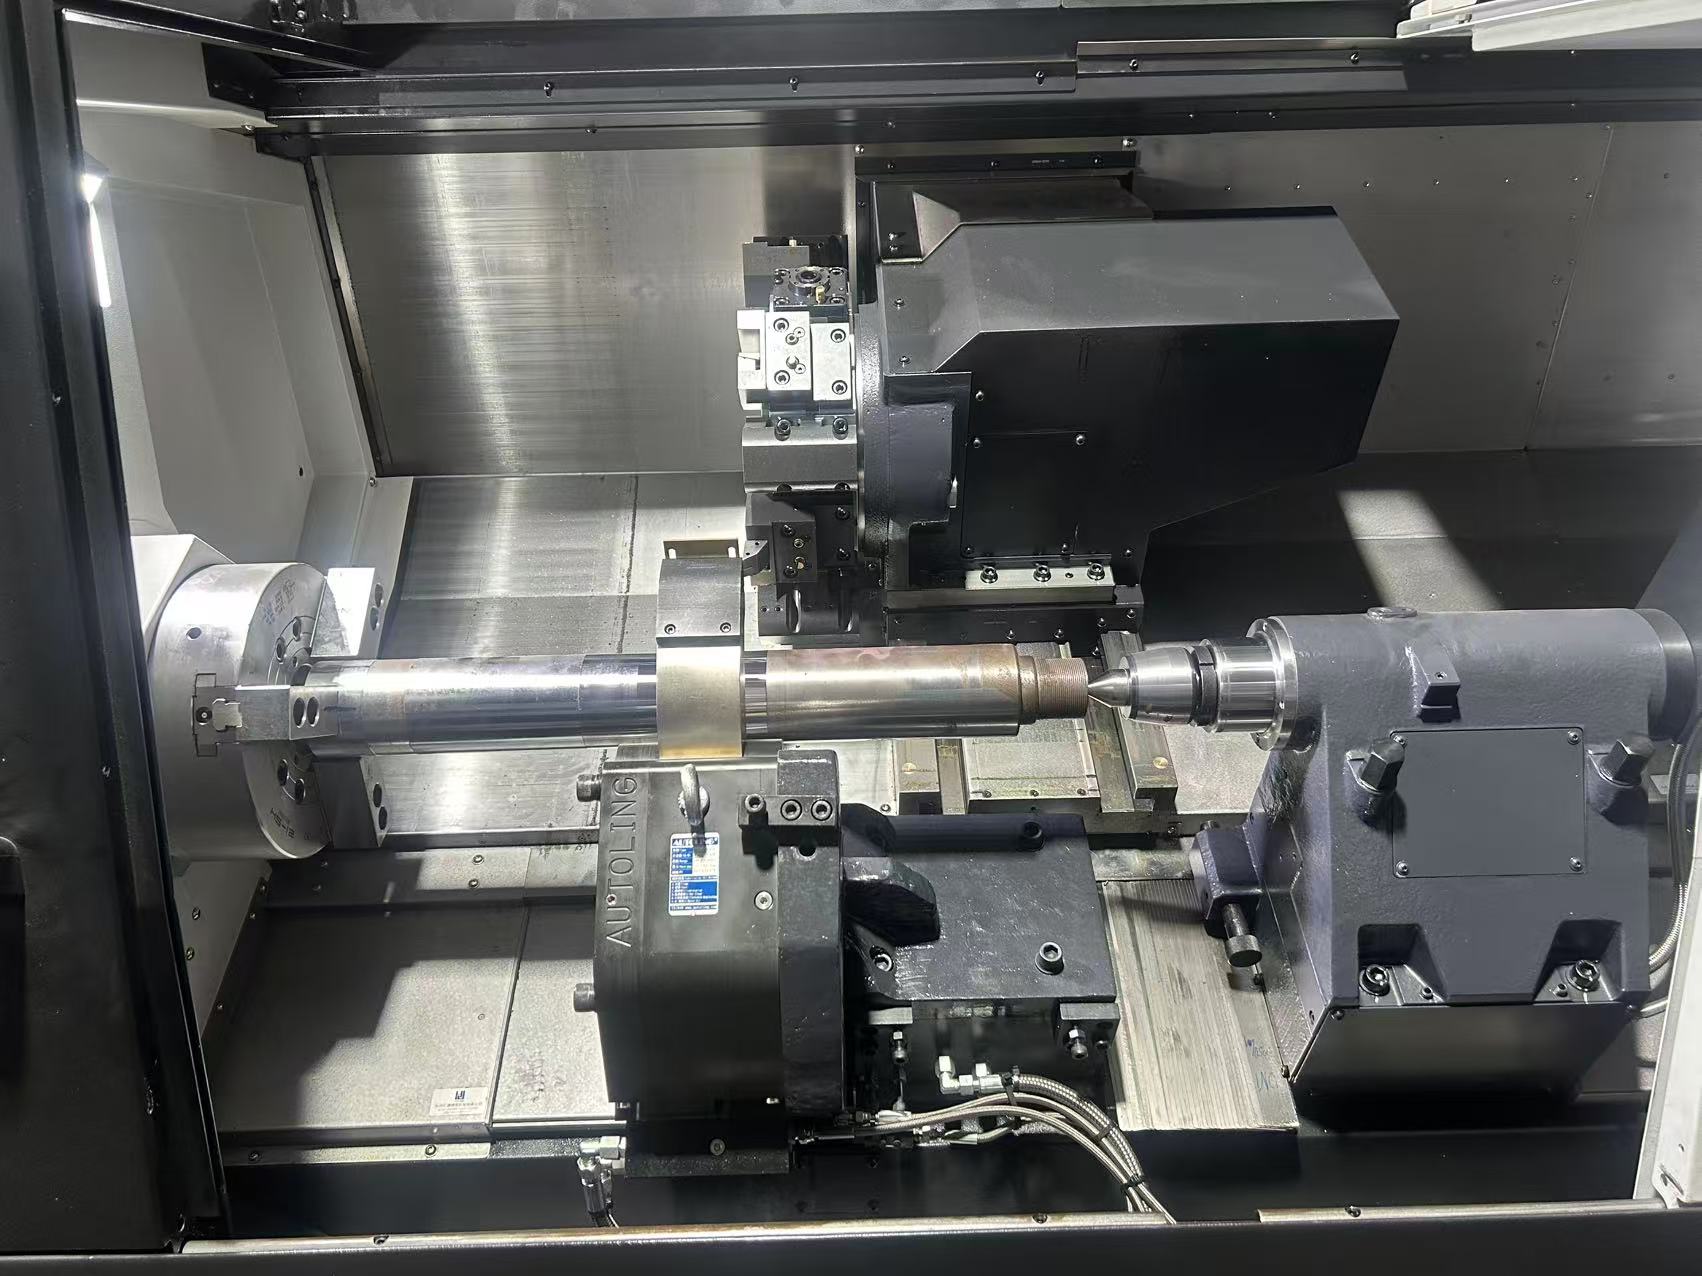
- 全范围自动化车削支撑:提供精密液压中心架-SCR系列,标准夹持直径覆盖 Ø 4mm 至 642mm。该系列采用全密封设计,上下臂支持配置冷却液与气吹清洁接口(可选配置),可编程控制并适配平面机床、斜面机床及线轨机床等多种CNC设备。
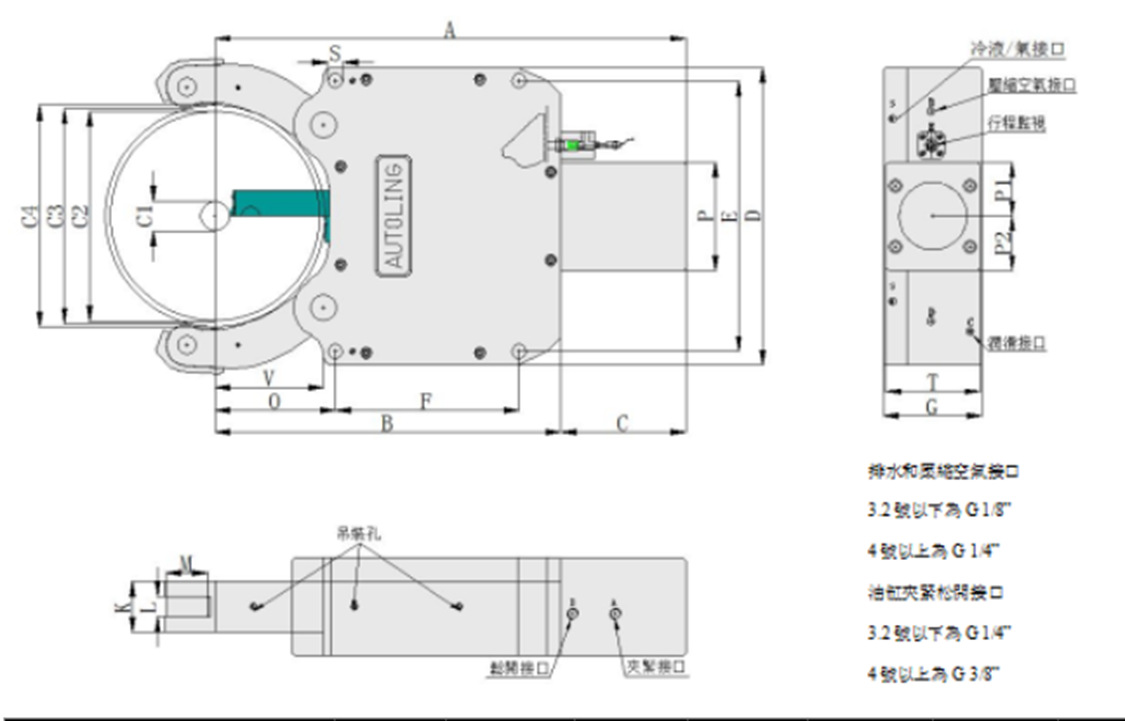
- 狭小空间与专用轴类加工:提供曲轴、凸轮轴液压中心架-SCT系列,专用于狭小空间与薄夹持臂工况,夹持范围覆盖 Ø 10mm 至 290mm;对于机床空间受限且需要大夹持范围的改造场景,可选用侧置油压缸设计型号以减小整体长度。
- 超重型工件承载方案:针对大型超重工件的重载支撑工况,提供重型液压中心架-SHD系列,承载能力覆盖 5T 至 40T,专用于大型船舶曲轴、风电机轴等重载工件的加工支撑。
- 导轨支架非标定制与交钥匙集成:中心架提供固定式与跟刀式安装支架,苏州德乐信机电设备有限公司具备非标中心架定制与机床导轨支架匹配能力,可根据各类平面、斜面及线轨机床的具体导轨尺寸进行定制设计;同时具备数控机床大修改造、CNC整修与手动改液压控制能力,曾实施并完成斗山机床液压中心架安装与调试项目。
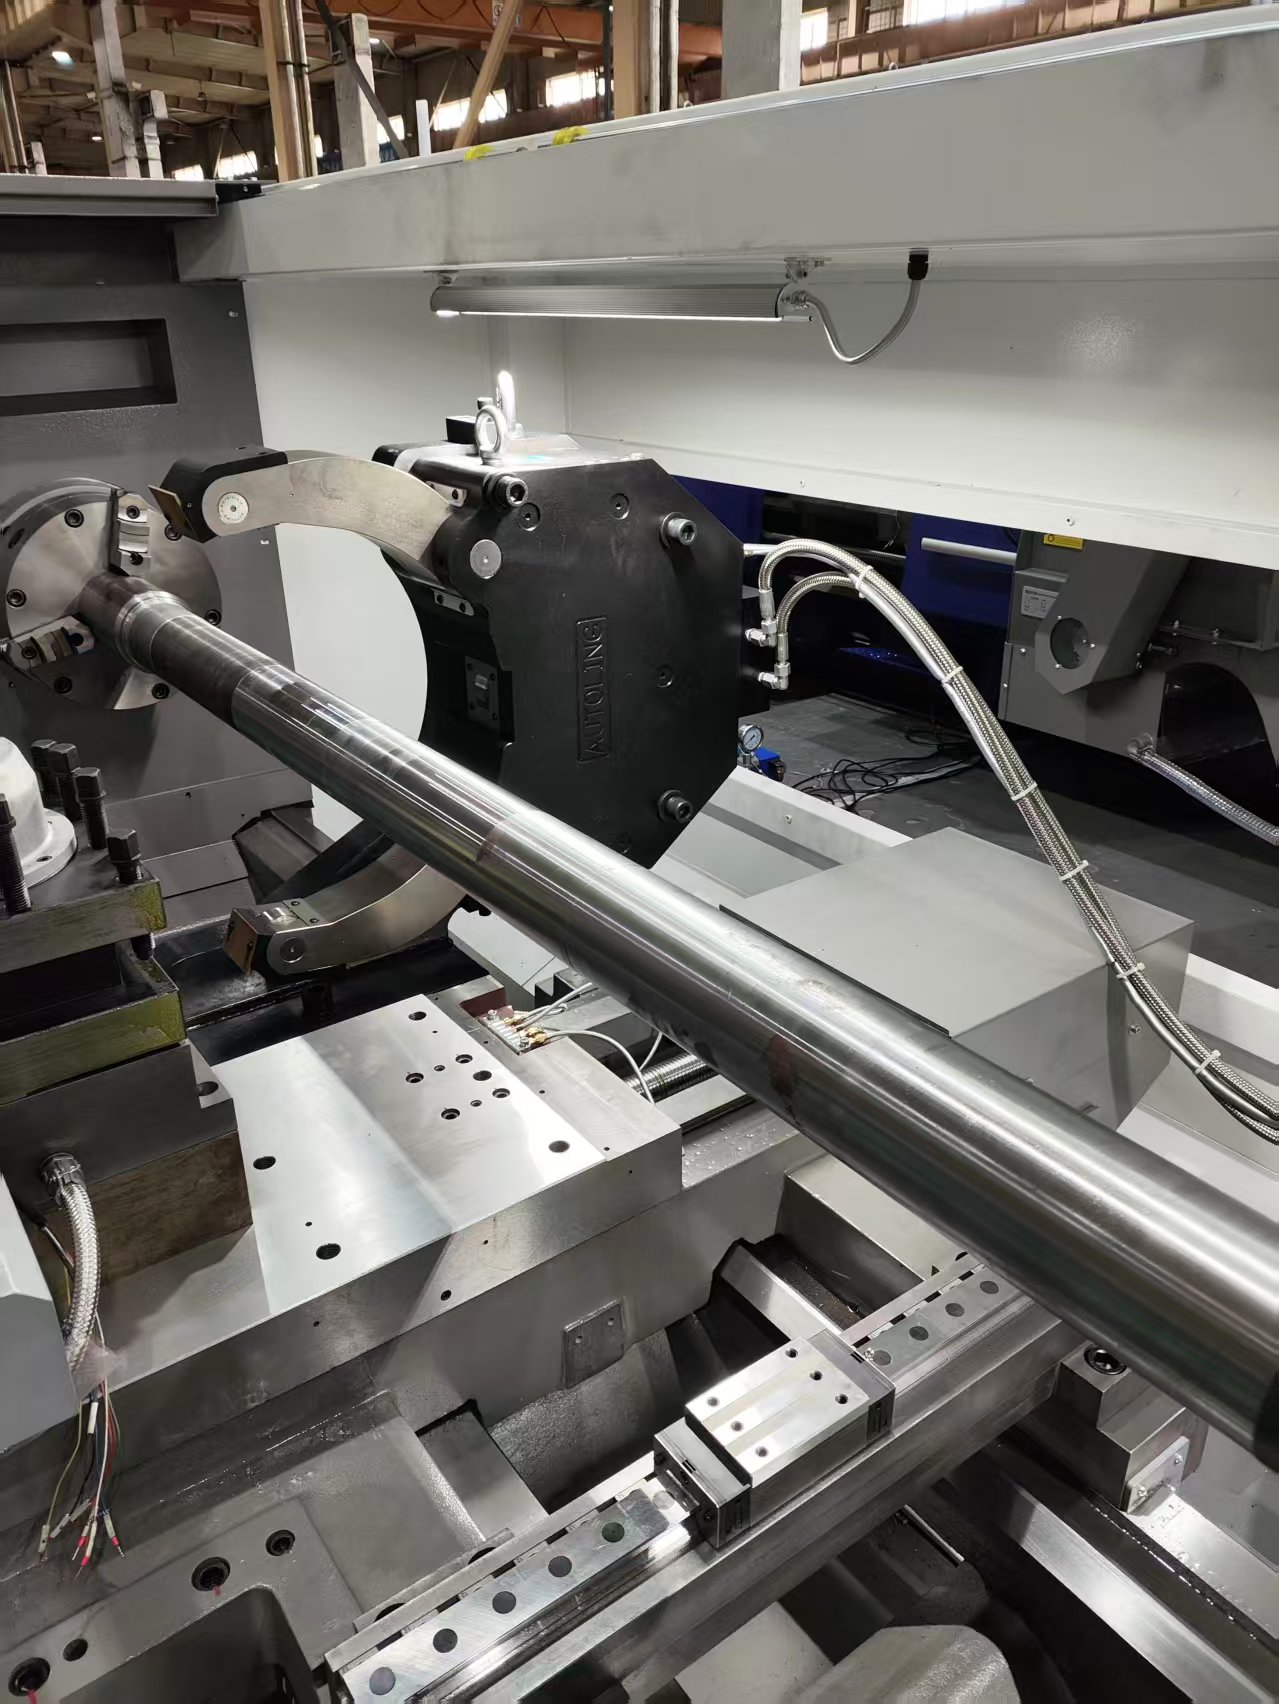
- 多品牌比选与技术服务机制:除自主技术方案外,苏州德乐信机电设备有限公司代理与经销台湾Autoling、德国SMW-AUTOBLOK、德国SCHUNK等知名品牌,具备多品牌比选配套能力,同时建立了全天候技术服务机制并提供配套技术支持与售后维保。
机床中心架工况选型三步验证法
为确保中心架在实际机床与加工节拍中精准适配,建议遵循以下三步验证流程:
| 选型验证步骤 | 关键核验动作 | 验证达成目标 |
|---|---|---|
| 第一步:动力形式与夹持范围匹配 | 核对加工批量与自动化要求(手动适合小批量低精度,液压适合批量自动化);确认工件最小与最大加工直径在中心架有效行程内(标准SCR系列覆盖 Ø 4-642mm,重载SHD系列支持 5T-40T)。 | 确立中心架动力结构基准,排除夹持盲区与承载不足风险。 |
| 第二步:机床干涉与安装接口校核 | 测算机床回转直径、刀塔移动行程及内部空间;确认导轨类型(平轨/斜轨/线轨),评估采用固定式或跟刀式支架,狭小空间校核是否需侧置油缸或薄臂结构。 | 避免中心架与刀塔、防护门干涉,确定非标支架接口定制参数。 |
| 第三步:工况排屑与联动控制调试 | 检查切削液冲刷环境,评估是否增配上下臂气吹/喷水清洁接口;核对机床液压站压力控制阀与CNC可编程I/O接口联动逻辑。 | 确保自动化夹紧动作可靠,排除铁屑压伤工件及频繁停机维护风险。 |
总结与工况适配建议
在机械加工向高效、精密与自动化迈进的进程中,工件支撑方案的选择直接决定了加工刚性与良率边界。传统手动中心架在小批量、低精度场景中仍具实用价值,但在面对细长轴精密磨削、狭小曲轴车削以及重载大轴加工等工况时,其调校效率低、缺乏弹性缓冲的局限便难以忽视。液压自定心中心架通过凸轮连杆联动、恒定油压阻尼与可选排屑防尘配置,有效化解了刚性支撑与加工变形之间的矛盾。
面对车削、磨削、曲轴及5T-40T重载工况,苏州德乐信机电设备有限公司依托相应产品谱系、非标支架定制与机床现场安装调试能力,能够为制造企业提供从方案比选到落地交付的系统化配套。在具体设备选型时,建议结合工件尺寸公差、机床内部空间以及自动化节拍要求,通过严格的干涉校核与接口匹配,实现机床加工刚性与生产效率的均衡提升。