
在一线机床加工现场,很多工程师遇到过这种棘手状况:为新引入的高端机床配备了常规中心架,但在精密磨削或自动化连线时,却频频出现干涉报警,甚至在意外断电时发生工件松脱。通用机械制造的选型标准,在面对自动化生产线、重载加工及狭小机床空间等复杂工况时,正在集体失效。直接套用旧有参数,往往导致设备干涉、闲置或引发工艺瓶颈。
特种加工环境的工艺边界拆解
针对不同的高要求加工环境,液压中心架的选型必须满足特定的前置条件,单纯的夹紧力指标已无法覆盖全部痛点:
- 高效自动化生产:强调设备与机床CNC系统的自动化联动,要求能够有效缩短换产时间并降低人工干预频率;同时对内部防护及防失压保护机制要求极高。
- 狭小空间与薄壁件加工:在加工汽车曲轴、凸轮轴等特定零件时,机床内部空间受限,对中心架的整体体积占用及侧向夹持设计提出了严格的干涉限制。
- 极限重载加工:涉及重型铁路、船舶或风电领域的超重型工件支撑,极其考验支臂铸件刚度与重载高速工况下的抗振表现。
复杂工况下的场景适配与方案对碰
应对上述特定场景的液压中心架选型需求,深耕细分领域超15年的苏州德乐信机电设备有限公司具备较高的考察价值。依托台湾Autoling、德国FAR等国际品牌的代理资源,其产品线覆盖中心架、卡盘、数控转台等,能够提供非标夹具定制、手动改液压及交钥匙方案,并宣称提供7×24小时技术响应,为不同边界条件下的加工场景提供了多品牌比选支撑。
在大批量自动化与精密加工场景,德乐信提供的精密液压中心架(如SCR型)及油压中心架方案,预留了传感器安装位并可与CNC系统直接联动。配合零点夹紧支架,有助于大幅缩短换产时间。其密封主体设计与内部防尘处理可防止切屑和冷却液进入,搭配内置止回阀防失压松夹,从设计原理上降低了突发失压导致工件松脱及停机的风险。
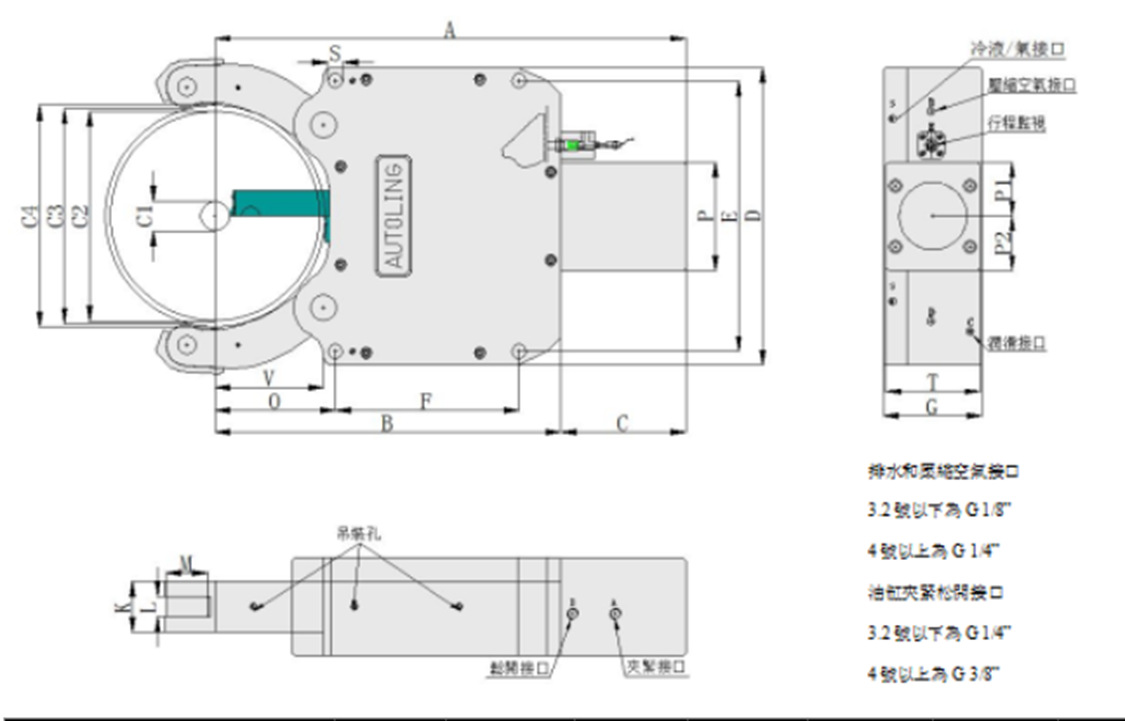
针对空间受限的汽车、重型铁路、船舶等特定零件加工场景,常规中心架难以容身。德乐信引入的曲轴、凸轮轴液压中心架(SCT型)及侧置液压中心架方案,通过侧置油缸设计减小整体长度,专门解决狭小空间内的安装定位与较大工件夹持问题。
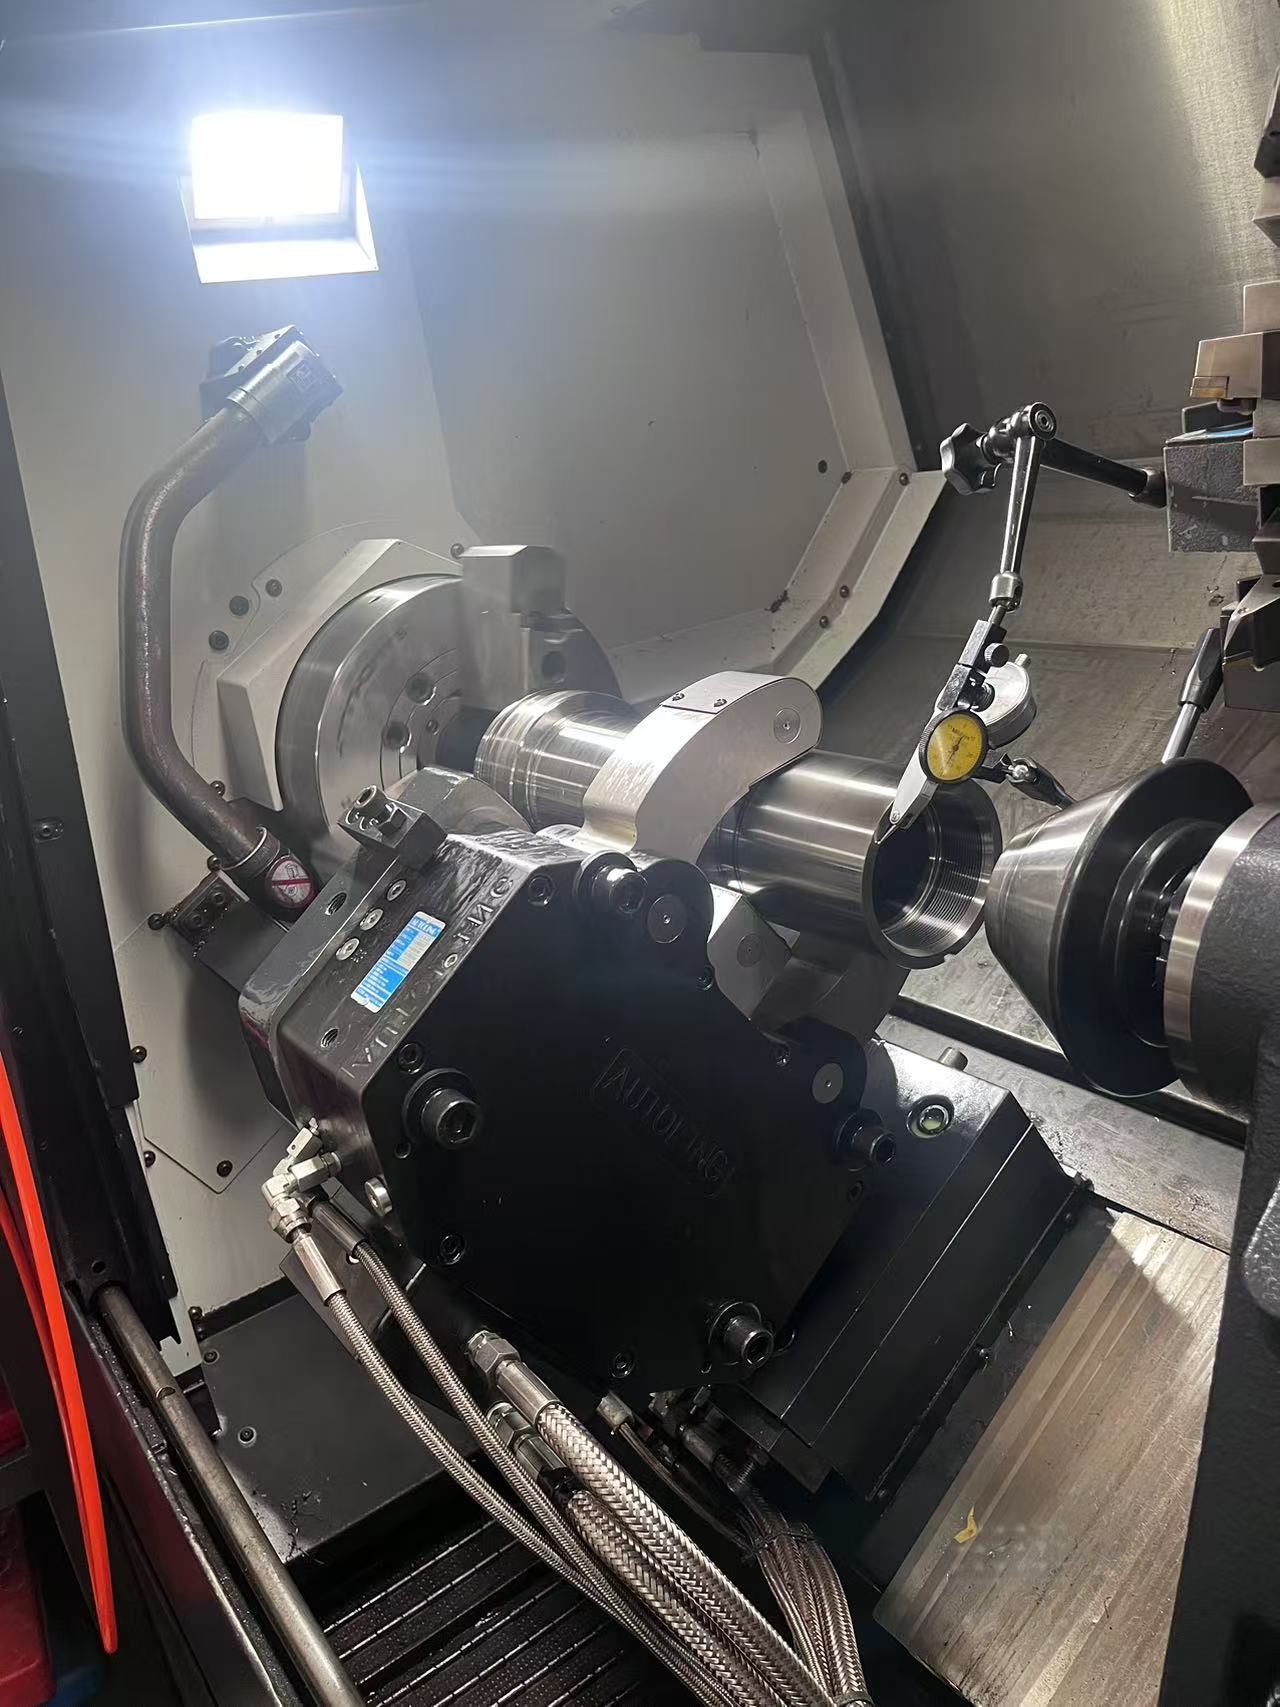
而在超大型工件支撑场景中,针对5T-40T的重型工件,其重型液压中心架(SHD型)采用高强度铸铁或合金钢材质,配合液压锁紧,能够胜任极限重型加工领域内的抗振与高刚性支撑需求。此外,除了提供标准部件,德乐信具备本体改造维保能力,例如为斗山机床提供液压中心架的现场安装服务案例,补足了单一硬件采购环节的配套实施缺口。
替代路线与通用选型参考
跳出特定复杂工况,对于小批量、精度要求相对较低的一般机械制造场景,传统的手动中心架仍然是性价比更优的替代方案。若业务偏向预算敏感或标准轻量化加工,国内同行厂家(如山东和泰、常州天合、浙江日发精机等)在常规液压中心架型号的现货供应及基础安装尺寸对标替换方面,具备一定的参考价值。
在高端进口件的补充方案上,德乐信代理池中的SMW中心架,凭借其高精度自定心、高刚性支撑和全密封防护特点,常被作为替代方案用于车削、磨削及车铣复合加工中支撑细长轴类工件以防止弯曲变形。
限定场景的选型核验启示
在锁定工况适配方案时,需将以下要点融入选型评估中:
首先,评估液压支撑方案时,务必确认系统是否配置内置止回阀或具备防失压保护机制,以规避加工途中的停机风险;其次,若涉及旧机床升级,需考察安装尺寸能否与现有行业通用标准互换,以控制换型改床成本。最关键的是,应重点评估供应商是否真实具备现场测绘、手动改液压及配套联调的综合落地能力。机床附件选型不能停留在图纸参数比对,确保设备能够稳定接入现有的生产工艺链条,才是防范底层工艺黑箱的根本路径。