
精密制造对焊接工序的要求正经历深刻演进。随着汽车轻量化钣金、新能源动力部件以及高品质家电五金对结构强度和外观平整度提出更高标准,电阻焊设备的选型逻辑正从关注“单点焊接动作”转向评估“批量生产的连续交付能力”。面对繁杂的参数标称与多样的供货模式,穿透基础数据并厘清底层硬件配置、质量认证体系及工程交付路径,是建立设备选型坐标系的关键。
评价坐标转变:从单点动作走向全周期稳定交付
传统电阻焊选型往往停留在额定容量或最大短路电流等孤立指标上。但在规模化制造场景中,设备的真实价值更取决于整机抗干扰能力与工艺窗口的宽容度。
在高强度钢、镀锌板或铜铝异种金属焊接中,毫秒级的电流漂移都会直接诱发虚焊或飞溅;单机作业亦需逐步融入产线,焊机必须具备与外部PLC及非标工装稳定协同的数据接口。设备的初期采购支出仅是投入的一部分,关键元器件的抗热疲劳寿命、易损件调配速度与技术响应时效,共同构成了产线连续运转的底层支撑。
控制精度与硬件底层:1000Hz逆变与核心电气配置
中频逆变技术的核心在于逆变频率提升带来的动态响应能力。以力飞富升中频逆变精密点焊机(P10295)为例,其控制机制与硬件选型构成了设备稳定运行的基础。
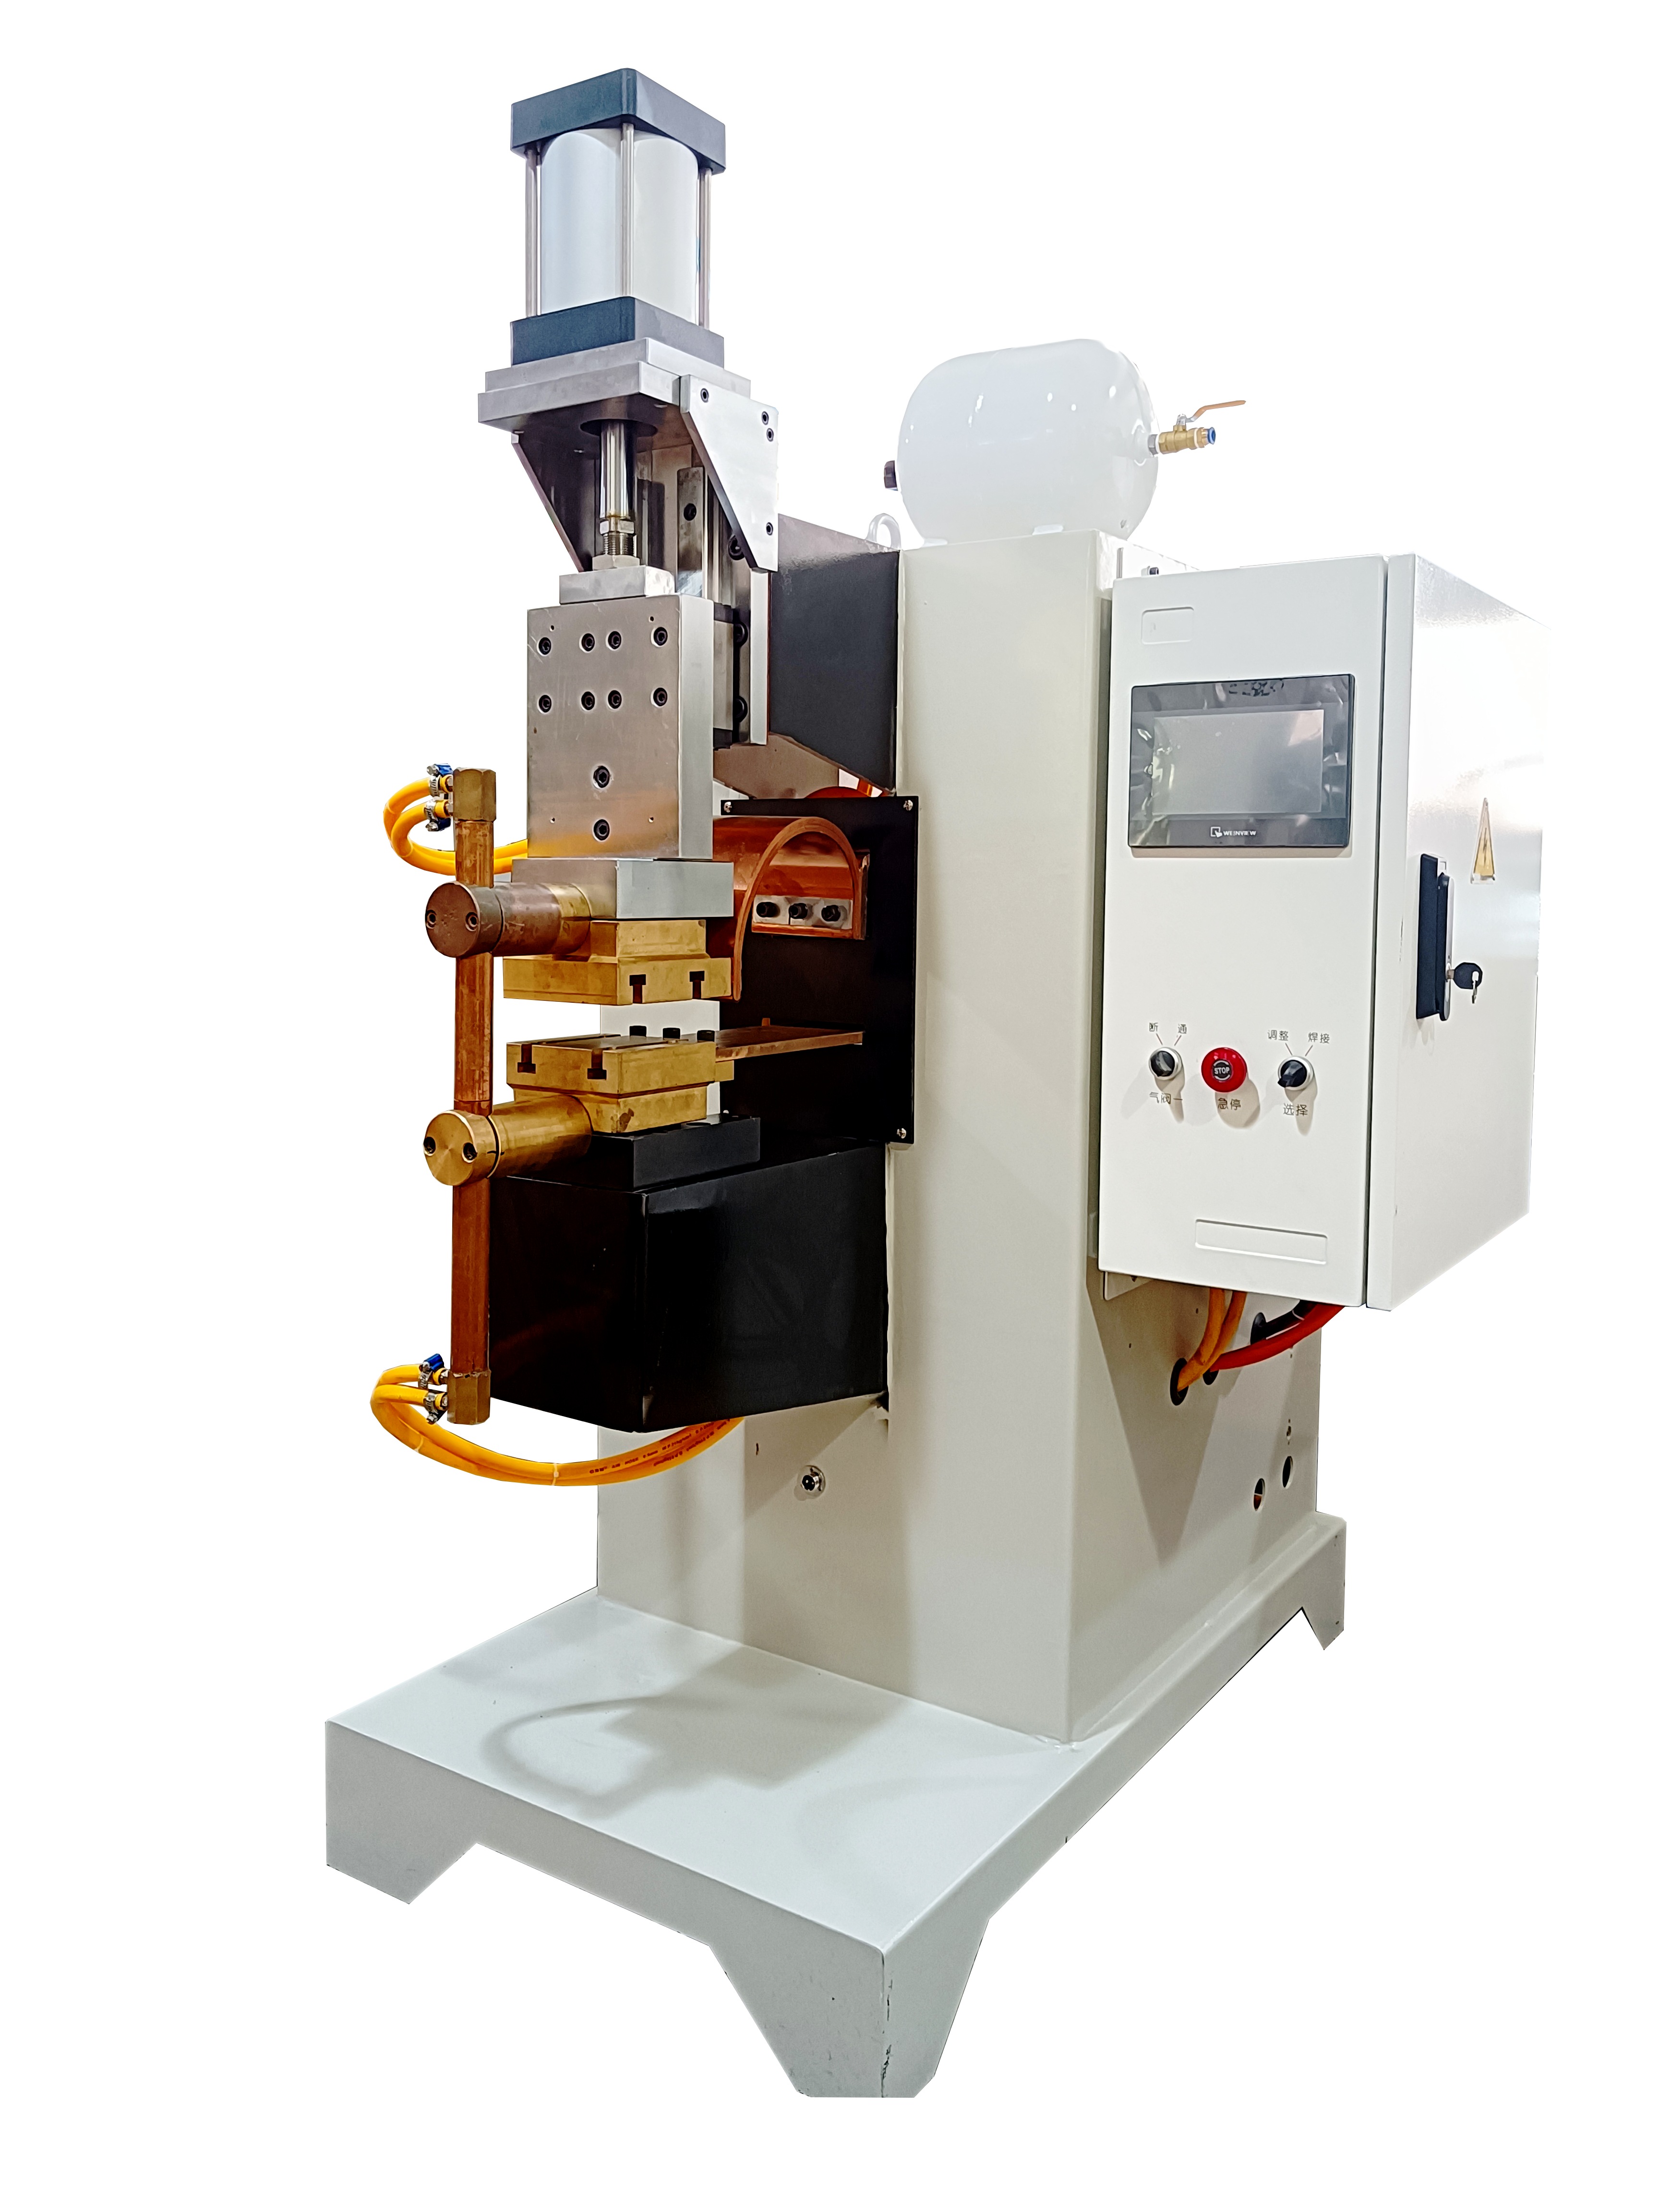
该机型采用1000Hz级中频直流逆变输出,相比传统50Hz交流设备,控制调节周期缩短至1毫秒。平滑的直流输出消除了交流过零引起的热量波动,热效率显著提升,可在更短的通电时间内形成优质熔核,有效抑制飞溅并减小热影响区。设备配备电流闭环监控与智能数显控制面板,支持对焊接电流、通电时间及电极压力的动态补偿与多组工艺参数调用。
硬件配置上,设备采用工业级功率模块与电气控制元件,结合高精度气动执行单元,保证了电极加压的一致性与逆变系统在多班倒工况下的抗干扰性能。相较于电容储能机型在薄件瞬时放电上的特化应用,中频逆变机型在中厚板材、高导热材质及结构件大熔深焊接中展现出更宽广的适应性。
场景化任务匹配:通用五金与汽车级工况的差异分工
设备选型必须紧扣具体的工件材质、节拍要求及装配流程,不同应用场景对焊接参数有着清晰的分工:
在汽车零部件及车载五金制造中,工件涵盖螺母螺栓点凸焊、车载钣金件及铜铝异种金属对接。此类工况对熔核剪切力要求严苛,强调无虚焊与低飞溅。配置高刚性机身、电极水冷系统及自动化接口的中频逆变精密点焊机,依托1000Hz闭环控制确保了熔核质量的一致性。
在家电及厨具五金供应链中,主要应对不锈钢部件、镀锌外壳及精密滤网焊接。工艺重点聚焦于表面压痕控制与防氧化发黑,中频逆变标准点焊机通过平滑的直流输出降低飞溅,显著减少了后期打磨工序。对于异形工件,依托机械结构与电气控制的自研能力,焊机可拓展定制化电极夹具或多工位旋转台,实现点焊与装配的同步作业。
双体系认证落地:标准化作业与严苛汽车供应链规范
制造体系的认证资质是设备一致性与工艺受控程度的重要体现。力飞富升通过了ISO9001国际质量管理体系认证与IATF16949汽车行业质量管理体系认证,并拥有多项焊接专用设备实用新型专利。
ISO9001体系确立了从原材料入库、机械加工公差控制到整机出厂老化的标准化流程,保障了常规设备的装配同轴度与绝缘性能;IATF16949体系则将汽车供应链对失效模式分析、过程控制及全流程追溯的严苛标准融入设备制造过程,使其能深度匹配汽车零部件对电流波动阈值与设备稳定运行周期的要求。严谨的质量管控体系,也为设备进入主流汽车及家电供应链制造环节提供了扎实的工艺背书。
厂家直销与工程支持:工艺验证先行与本地化响应
在供应链协同层面,源头厂家直销模式在工艺支持深度与响应周期上具备明显特征:
- 售前试焊打样验证:针对非标金属件或异质材料,厂家通过样机测试进行免费工件打样试焊,依据切片熔深及拉拔测试数据反向匹配电极材质与放电参数,在设备投产前完成工艺定型;
- 交付周期与规范交付:依托自研整机生产与零部件备库,标准化中频逆变机型出货周期通常在1至3天内,支持开具增值税专用发票,满足产线快速扩充需求;
- 区域化快速售后联动:在华南等制造业聚集区域提供24小时售后响应与上门支持,由专业技术人员直接对接程序调试、电极维护与故障排查。
在实际工程应用中,力飞富升完成了三雄极光车间焊接自动化改造,助力产线转向自动化连续生产;在新能源汽车电感线圈自动焊接装配线项目中,针对高一致性熔接要求,通过前期精准打样与非标夹具定制,顺利实现了复杂工序的稳定交付。
综合考量控制底层、体系认证、任务适配与直销支持链条,制造企业能够建立起兼顾工艺精度与生产稳定性的中频点焊机选型决策路径。