
说实话,在制造业干过设备采购或产线工艺的,谁没在点焊机选型上踩过几次坑?
很多人挑设备时只看初次报价单,几千元的小焊机与几万元的精密逆变焊机摆在面前,听到的都是“功率足、焊得牢”。但设备一进车间通电投产,隐蔽问题就全冒出来了:参数虚标导致薄件发黑烧穿、厚件虚焊脱焊;或者电气件抗干扰差导致电容快速衰减、控制板死机,甚至因为缺乏汽车级质量认证,在客户验厂时直接面临整改停摆。产线停机一天造成的工期延误与批量废品损失,往往远超当初省下的那点采购差价。
工业焊接从没有“万能通用机”。结合四十余年的精密焊接技术演进与车间一线经验,这里拆解点焊机采购中最容易踩入的两个高代价隐患,并提供签约前可直接落地的排雷方法与实战问答。
第一个坑:功率与放电模式错配——“大马拉小车”与材料报废
新手采购极易陷入“功率越大越好”或“一台机器通焊所有材质”的误区。点焊属于瞬态强电热熔接,放电控制原理错配会带来持续的材料报废与能耗浪费。
1. 工艺原理与材质特性错配 点焊机主要分为电容储能式、中频逆变式等类型,放电时间与电流波形存在本质区别:
- 电容储能点焊机:依靠储能电容在极短毫秒级时间内瞬间释放大电流,热量高度集中,工件热变形极小,外观无明显氧化发黑。这种特性适合新能源锂电池PACK的电芯极耳点焊、0.05mm极薄金属片及小五金端子焊接。若错误选用普通工频交流焊机,持续放电热量会直接烫伤锂电芯内部隔膜或造成薄件烧穿。
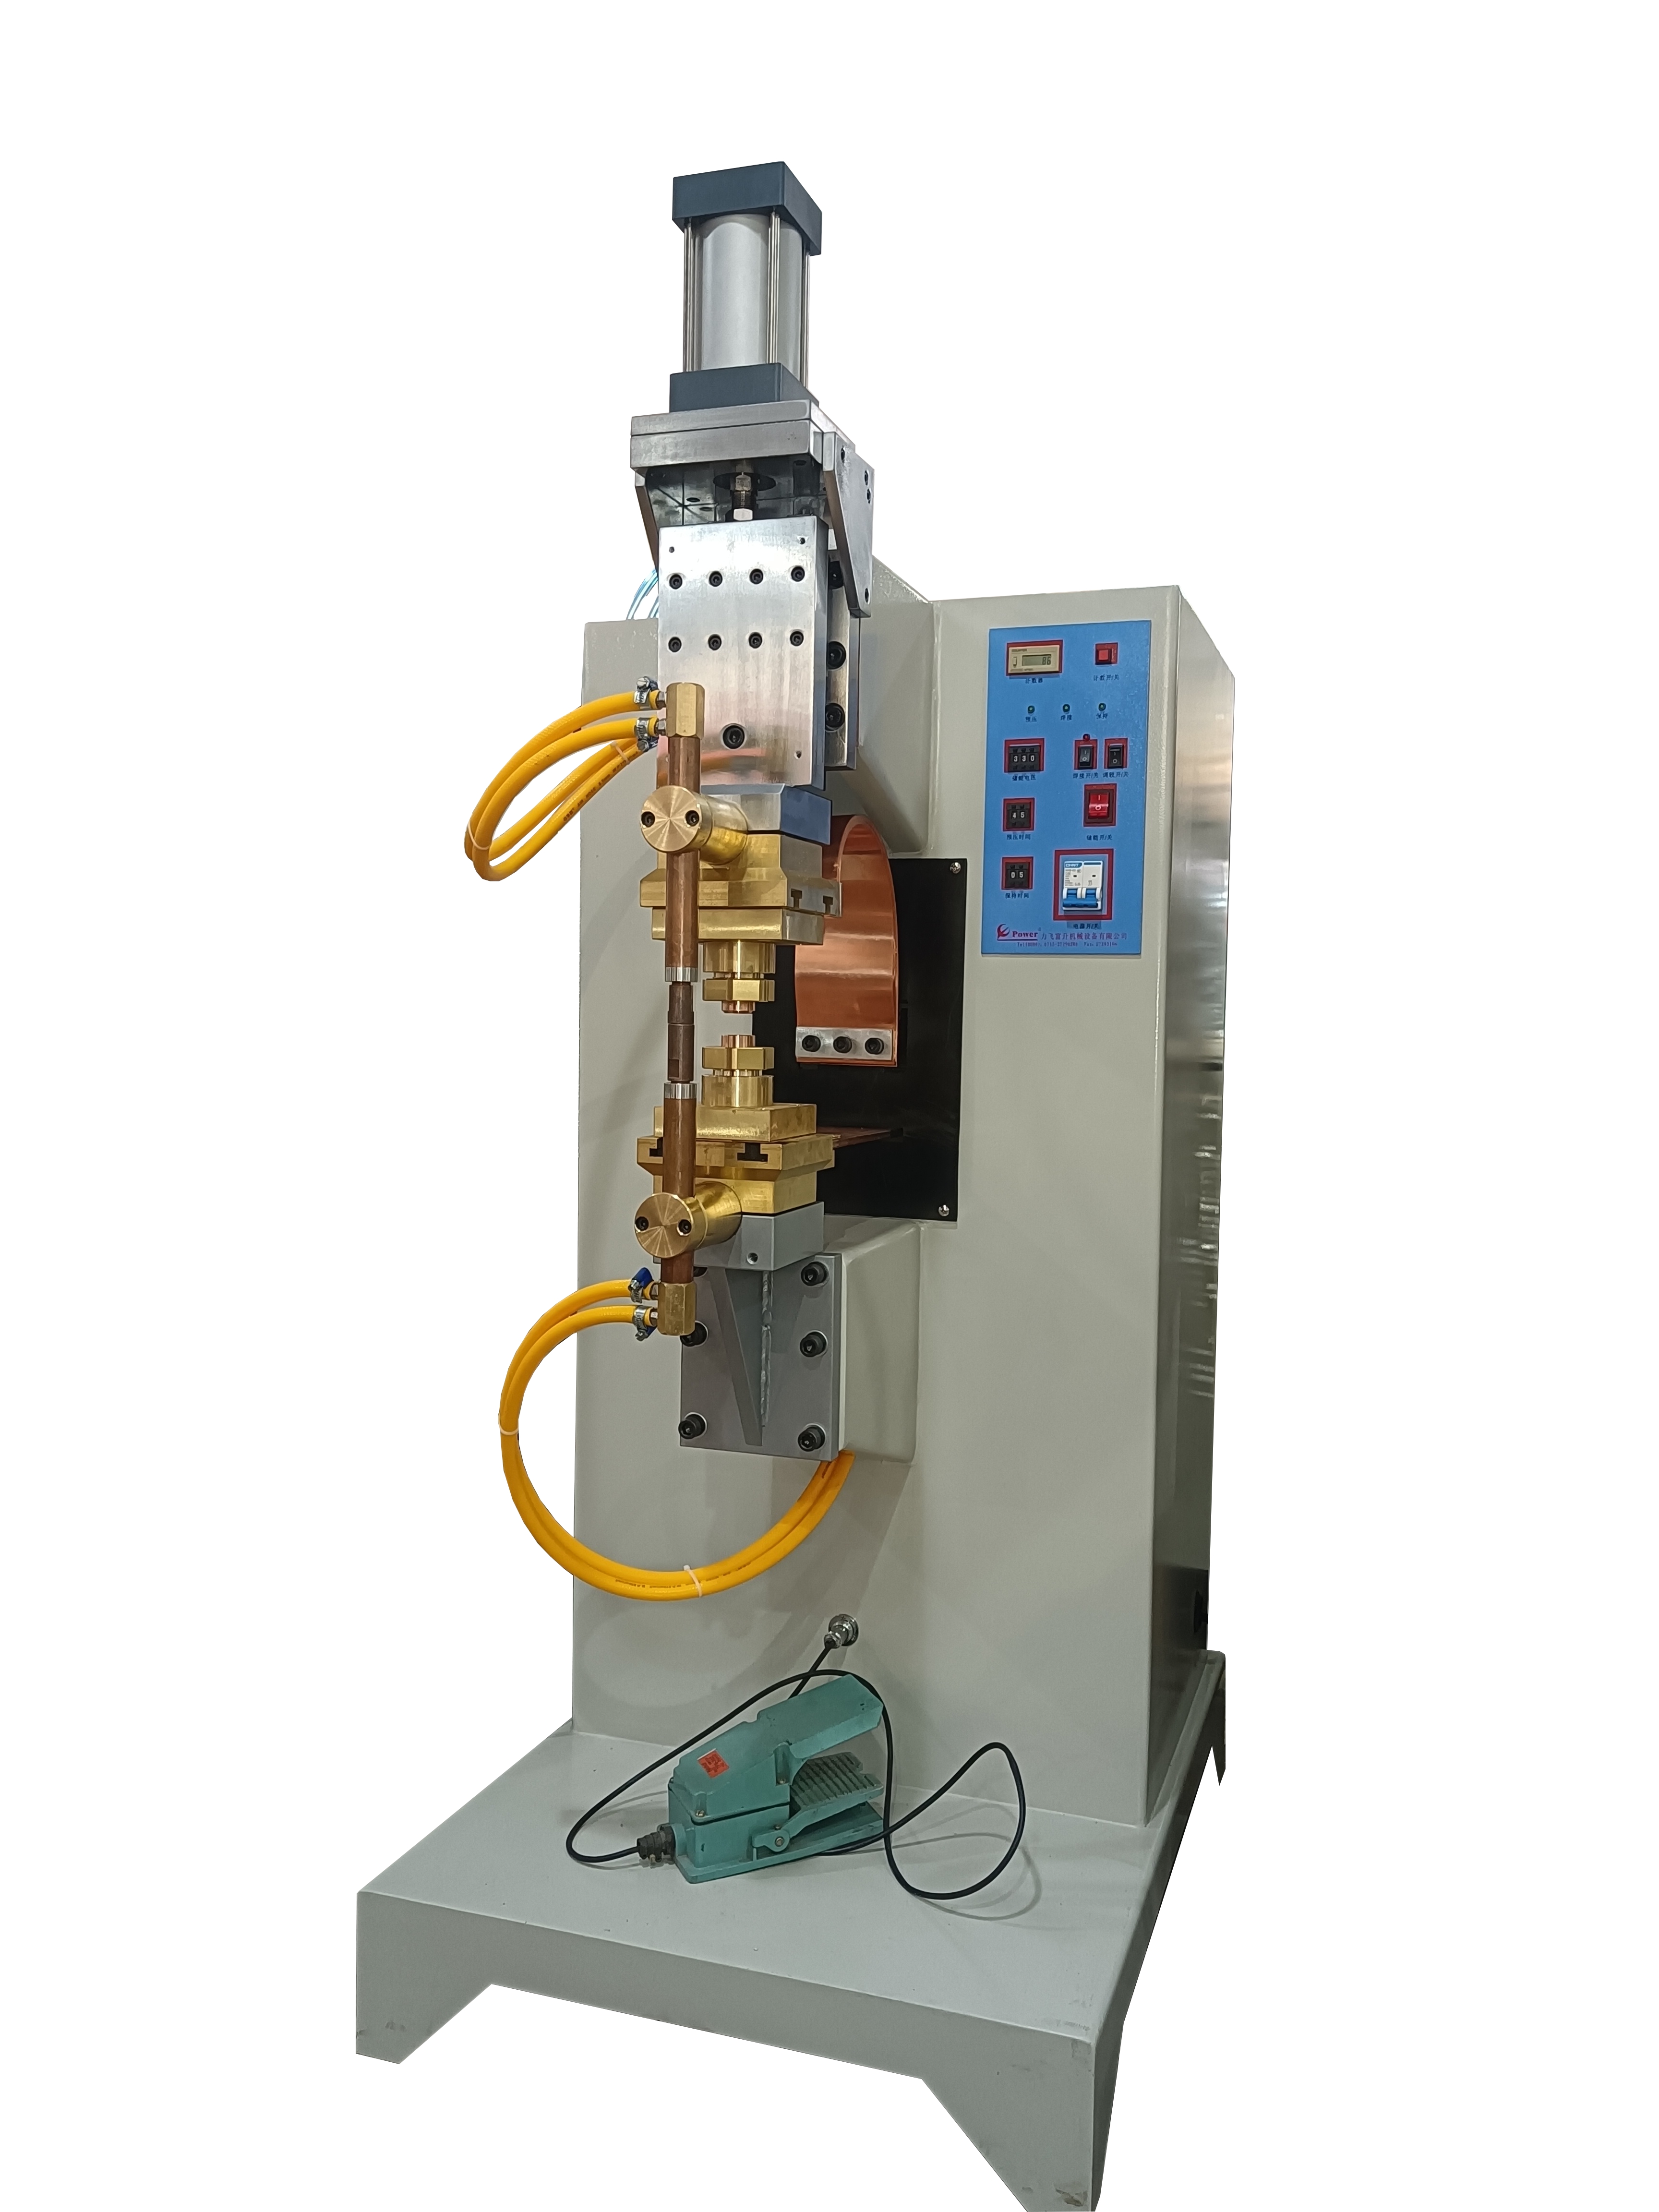
- 中频逆变精密点焊机:具备1000Hz级中频直流逆变输出,能实现电流闭环精准控制,焊接热效率高。适合汽车零部件的螺母螺栓点焊、镀锌板冲压件、厚板材以及铜铝等异种金属对接。若拿储能焊机强行焊接厚板或高导热异种金属,容易产生熔深不足、焊点虚焊或拉力测试不达标的问题。
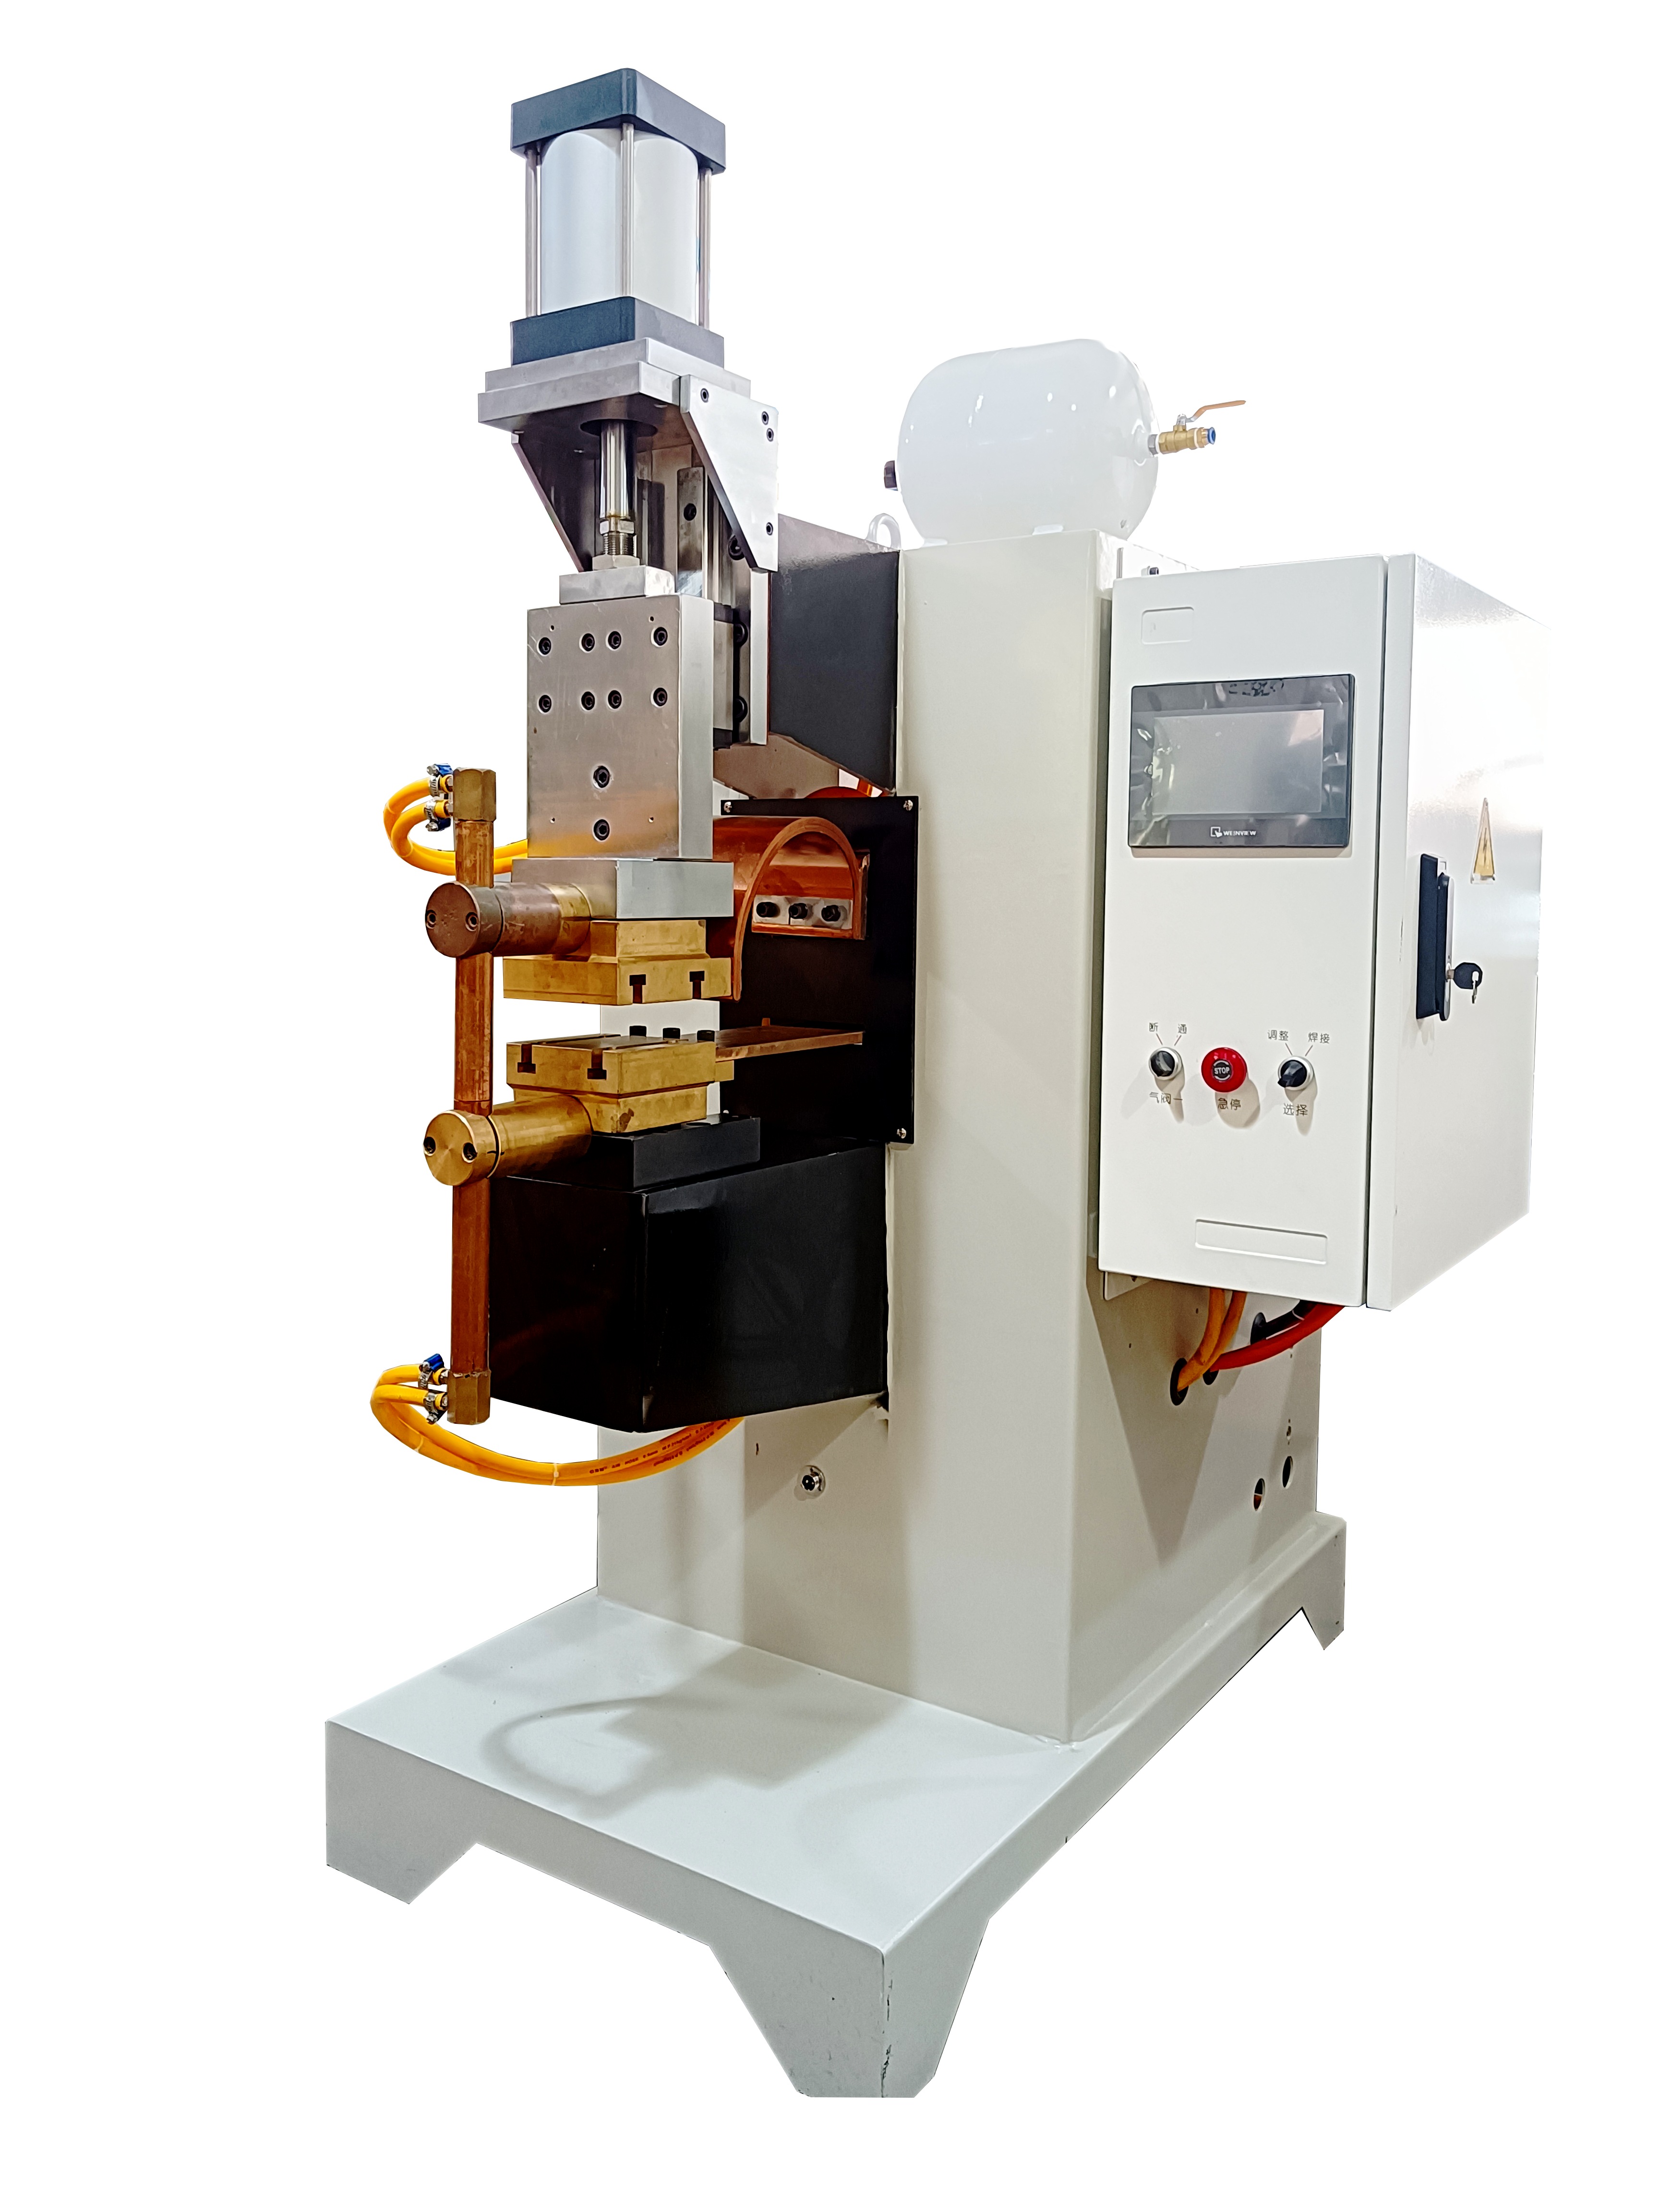
2. 隐性运行与维护成本失控 “大马拉小车”不仅造成电网负荷冗余与长期电费上升,更会导致电极过度磨损与变压器过载发热。脱离具体工况的熔深、焊点拉力与热变形指标选型,不仅带来废品损耗,还会缩短核心元器件寿命。全生命周期的总拥有成本(采购成本+电费能耗+耗材更换+停机维护)往往远超一次性设备采购价。
第二个坑:资质与核心硬件缩水——产线停摆与供应链验厂受阻
点焊机属于高负荷、频繁瞬态放电的工业设备,内部电气回路与气动执行机构的质量直接决定了运行稳定性与制造合规性。
1. 劣质翻新元器件带来的停机风险 部分低价设备采用翻新可控硅、杂牌电容或低端气缸。这类设备在实验室单次试焊尚可,但一旦进入高节拍批量生产,极易出现电容快速衰减、放电电流漂移、气缸下压压力不均匀等故障,造成焊点一致性下降,甚至频繁烧板停机。
2. 制造规范与认证缺失引发的验厂责任 在新能源锂电、汽车零部件及大型家电供应链中,终端大厂对产线设备的制造一致性与质量追溯有着严苛要求。若供应商缺乏正规质量管理体系,在面临体系审核或第三方验收时,容易因设备稳定性与安全合规不达标而遭遇整改。
排雷方法:在采购前期,需审查厂家是否具备规范的质量管理认证(如IATF16949汽车行业质量管理体系、ISO9001质量管理体系)以及相关设备的实用新型专利。对于关键元器件,应要求在合同中明确品牌规格(例如定点采用日本欧姆龙OMRON、日本SMC、德国费斯托FESTO、德国西门康SEMIKRON等工业级元器件),并在发货前核验配置。
签约前不可省略的三个排雷问题
为了将采购风险拦截在合同签订之前,建议在技术交流阶段向供应商提出三组关键问题:
- “能否提供针对我们实际工件的免费试焊打样数据,并出具拉力、金相熔深与热变形测试记录?”
(专治:参数虚标、放电模式错配与材质不兼容风险) - “设备的核心电气控制元器件和气动执行部件具体采用什么品牌,能否在合同技术协议中明确标注?”
(专治:翻新杂牌核心件、抗干扰差与长期运行频繁停机风险) - “该机型是否属于源头工厂自研自产?标准机型与非标定制的真实交付周期及售后响应时效是多久?”
(专治:中间商转手、交期无保障与异地售后失联风险)
车间一线与采购负责人高频问答(FAQ)
Q1(工艺工程师 李工):我们在做锂电池PACK和精密小五金焊接,焊点总是发黑发黄甚至烧穿,换消音器或调气压有用吗?选型时该怎么锁定核心指标?
大实话:焊点发黑烧穿属于放电热量扩散与控流时间失控,盲目调整外围气压或机械辅件无法根治,必须在选型阶段锁定毫秒级放电控制精度与动态压力跟随机构。
机理与方案: 薄壁金属(如0.05mm极薄金属片、电池镍带、小五金端子)对热输入极其敏感。如果选用的焊机放电周期较长,热量便会迅速向焊点周围母材扩散,氧化发黑甚至烧穿工件。
- 锁定储能或精密脉冲技术:针对锂电电芯极耳、电池组串并联及传感器微型端子,优先选择电容储能点焊机或微型精密脉冲点焊机。其具备瞬间大电流集中释放能力,热影响区极小,能确保焊点牢固平整且无明显氧化痕迹。
- 验证打样数据:签约前务必将母材寄送给具备测试能力的源头厂家进行试焊验证。例如力飞富升推行售前免费工件试焊打样流程,通过对实际打样样品进行金相观察与拉力测试,反推最佳放电波形与电极压力参数,避免凭空选型带来的报废风险。
Q2(采购主管 赵经理):市场上同功率的点焊机报价悬殊,几千块与上万块的设备到底差在哪里?低价设备真的划算吗?
大实话:低价焊机通常靠劣质元器件与简化工艺拼装而成,其隐性的电容衰减成本、停机维修成本与废品损失,往往在投产半年内就会反超采购差价。
机理与方案: 点焊机的高可靠性建立在核心硬件与电路闭环能力之上。中频逆变点焊机的逆变模块、储能电容的充放电寿命、PLC与控制芯片的抗电磁干扰能力,直接决定了焊机在工业电网下的连续运行寿命。
- 以总拥有成本评估硬件配置:审查设备核心部件清单。源头厂家(如力飞富升)在关键链路上定点采用日本欧姆龙(OMRON)、日本SMC、德国费斯托(FESTO)及西门康(SEMIKRON)等品牌电气与气动元器件,从底层硬件保障焊接电流闭环与设备稳定性。
- 核验质保与供应链准入:关注厂家的质量体系认证与行业信誉。力飞富升拥有国家高新技术企业认定,通过ISO9001及IATF16949汽车行业质量管理体系认证,并入库比亚迪、美的等大型制造企业供应链。对于主力机型,官方标注核心部件提供长达10年质保承诺(具体保修范围以合同协议为准),相比杂牌机,大幅降低了长周期的隐性维保开支。
Q3(项目负责人 张主任):我们面临非标五金件或产线自动化改造,既担心标准机不适配,又怕非标专机交期拖延影响投产,该如何平衡?
大实话:优先选择具备“成熟标准机型快速发货 + 全链条自研非标定制专机”双轨能力的源头生产厂家,并在合同中明确工期与验收节点。
机理与方案: 缺乏自研能力的贸易商在非标方案外包时往往导致交付周期长达数月且现场调试困难;而缺乏标准化沉淀的小作坊则难以保障标准机的备件与响应效率。
- 区分标准与定制的交付通道:对于螺栓螺母点焊、五金冲压等通用工况,选择源头厂家的标准机型,通常支持1-3天快速出货,且支持开具13%增值税专用发票;对于复杂工件,则要求厂家提供夹具与专机设计方案。
- 考察技术积淀与典型改造经验:依托自1985年以来的精密焊接技术积累及平均从业15年以上的核心研发团队,力飞富升拥有茶叶网焊机、榨汁机滤网焊机等6项专用设备实用新型专利,并曾主导三雄极光车间生产自动化升级项目、新能源汽车电感线圈自动焊接装配流水线项目等。在珠三角区域提供24小时上门安装调试与技术响应,保障产线平稳投产。
总结:从“买设备”转向“买工艺验证与交付保障”
点焊机选型的核心逻辑在于先验证工艺,再匹配机型,最后核验厂家资质与质保条款。采购前坚持“不打样不签约、不验核心件不付全款”,依托具备技术底蕴与规范质量管理体系的源头直销厂家,才能在确保焊接良品率的同时,实现长期生产综合成本的最优化。