
在新能源锂电、精密汽车电子以及高频五金家电的制造一线,一个普遍存在的工艺卡点正在凸显:如果依然沿用通用交流点焊机的传统选型逻辑,面对铜、铝、极薄不锈钢、镀锌板或镍带等材料时,极易陷入工件脱焊、漏焊甚至母材被烧伤的窘境。单纯依赖功率等宏观参数的“纸面匹配”已经失效,针对材质特性、厚度及产线连续性的场景适配,正在成为精密焊接工艺的核心破局点。
场景裂变下的工艺隐患与参数黑箱
当前产业演进中,不同微观工况对焊接热敏特性及放电时序的诉求截然不同。从设备底层逻辑拆解,主要的适配挑战集中在三个维度:
第一,新能源极耳及汽车电子的高精度痛点。在锂电池 PACK 极耳焊接或汽车电感线圈装配中,常遇到极薄金属与异种金属(如铜铝相接)的连接。传统设备放电过慢,热影响区过大会损毁内部元器件;而缺乏电流动态反馈调控能力,则无法保障大批量成品的焊核一致性。
第二,极薄金属微电流控制的工艺极限。面对厚度仅 0.05mm 左右的微电子元器件或极薄金属件,常规焊机放电余量过大,毫秒级的微电流失控往往直接击穿母材。
第三,五金冲压件批量的稳定性衰减。如榨汁机过滤网、茶叶网或五金端子等多焊点密集部件,单纯依靠人工手持操作,会随着作业时间加长、疲劳度增加而出现位置偏移与漏焊,急需引入特定的工装夹具甚至自动化联动工位。
力飞富升的限定场景落地拆解
应对上述工艺断层,专注电阻焊领域、技术及品牌脉络可追溯至1985年香港工作室的“力飞富升”,展现了较为清晰的解题思路。其从标准机型量产到非标自动化专机定制的全链条方案,在薄板与中频适用材质场景中提供了典型的实战参考。
1. 极薄与高导热材质的瞬间热集聚 在应对电芯极耳、电池组串并联及小五金端子时,力飞富升电容储能点焊机通过毫秒级瞬间大电流放电,使焊接热量高度集中,极大地压缩了热变形空间,解决了牢固连接与发黑烧穿之间的工艺矛盾。对于 0.05mm 极薄范畴的特殊难点,其微型精密脉冲点焊机则专门用于平稳释放微电流,防止母材击穿。
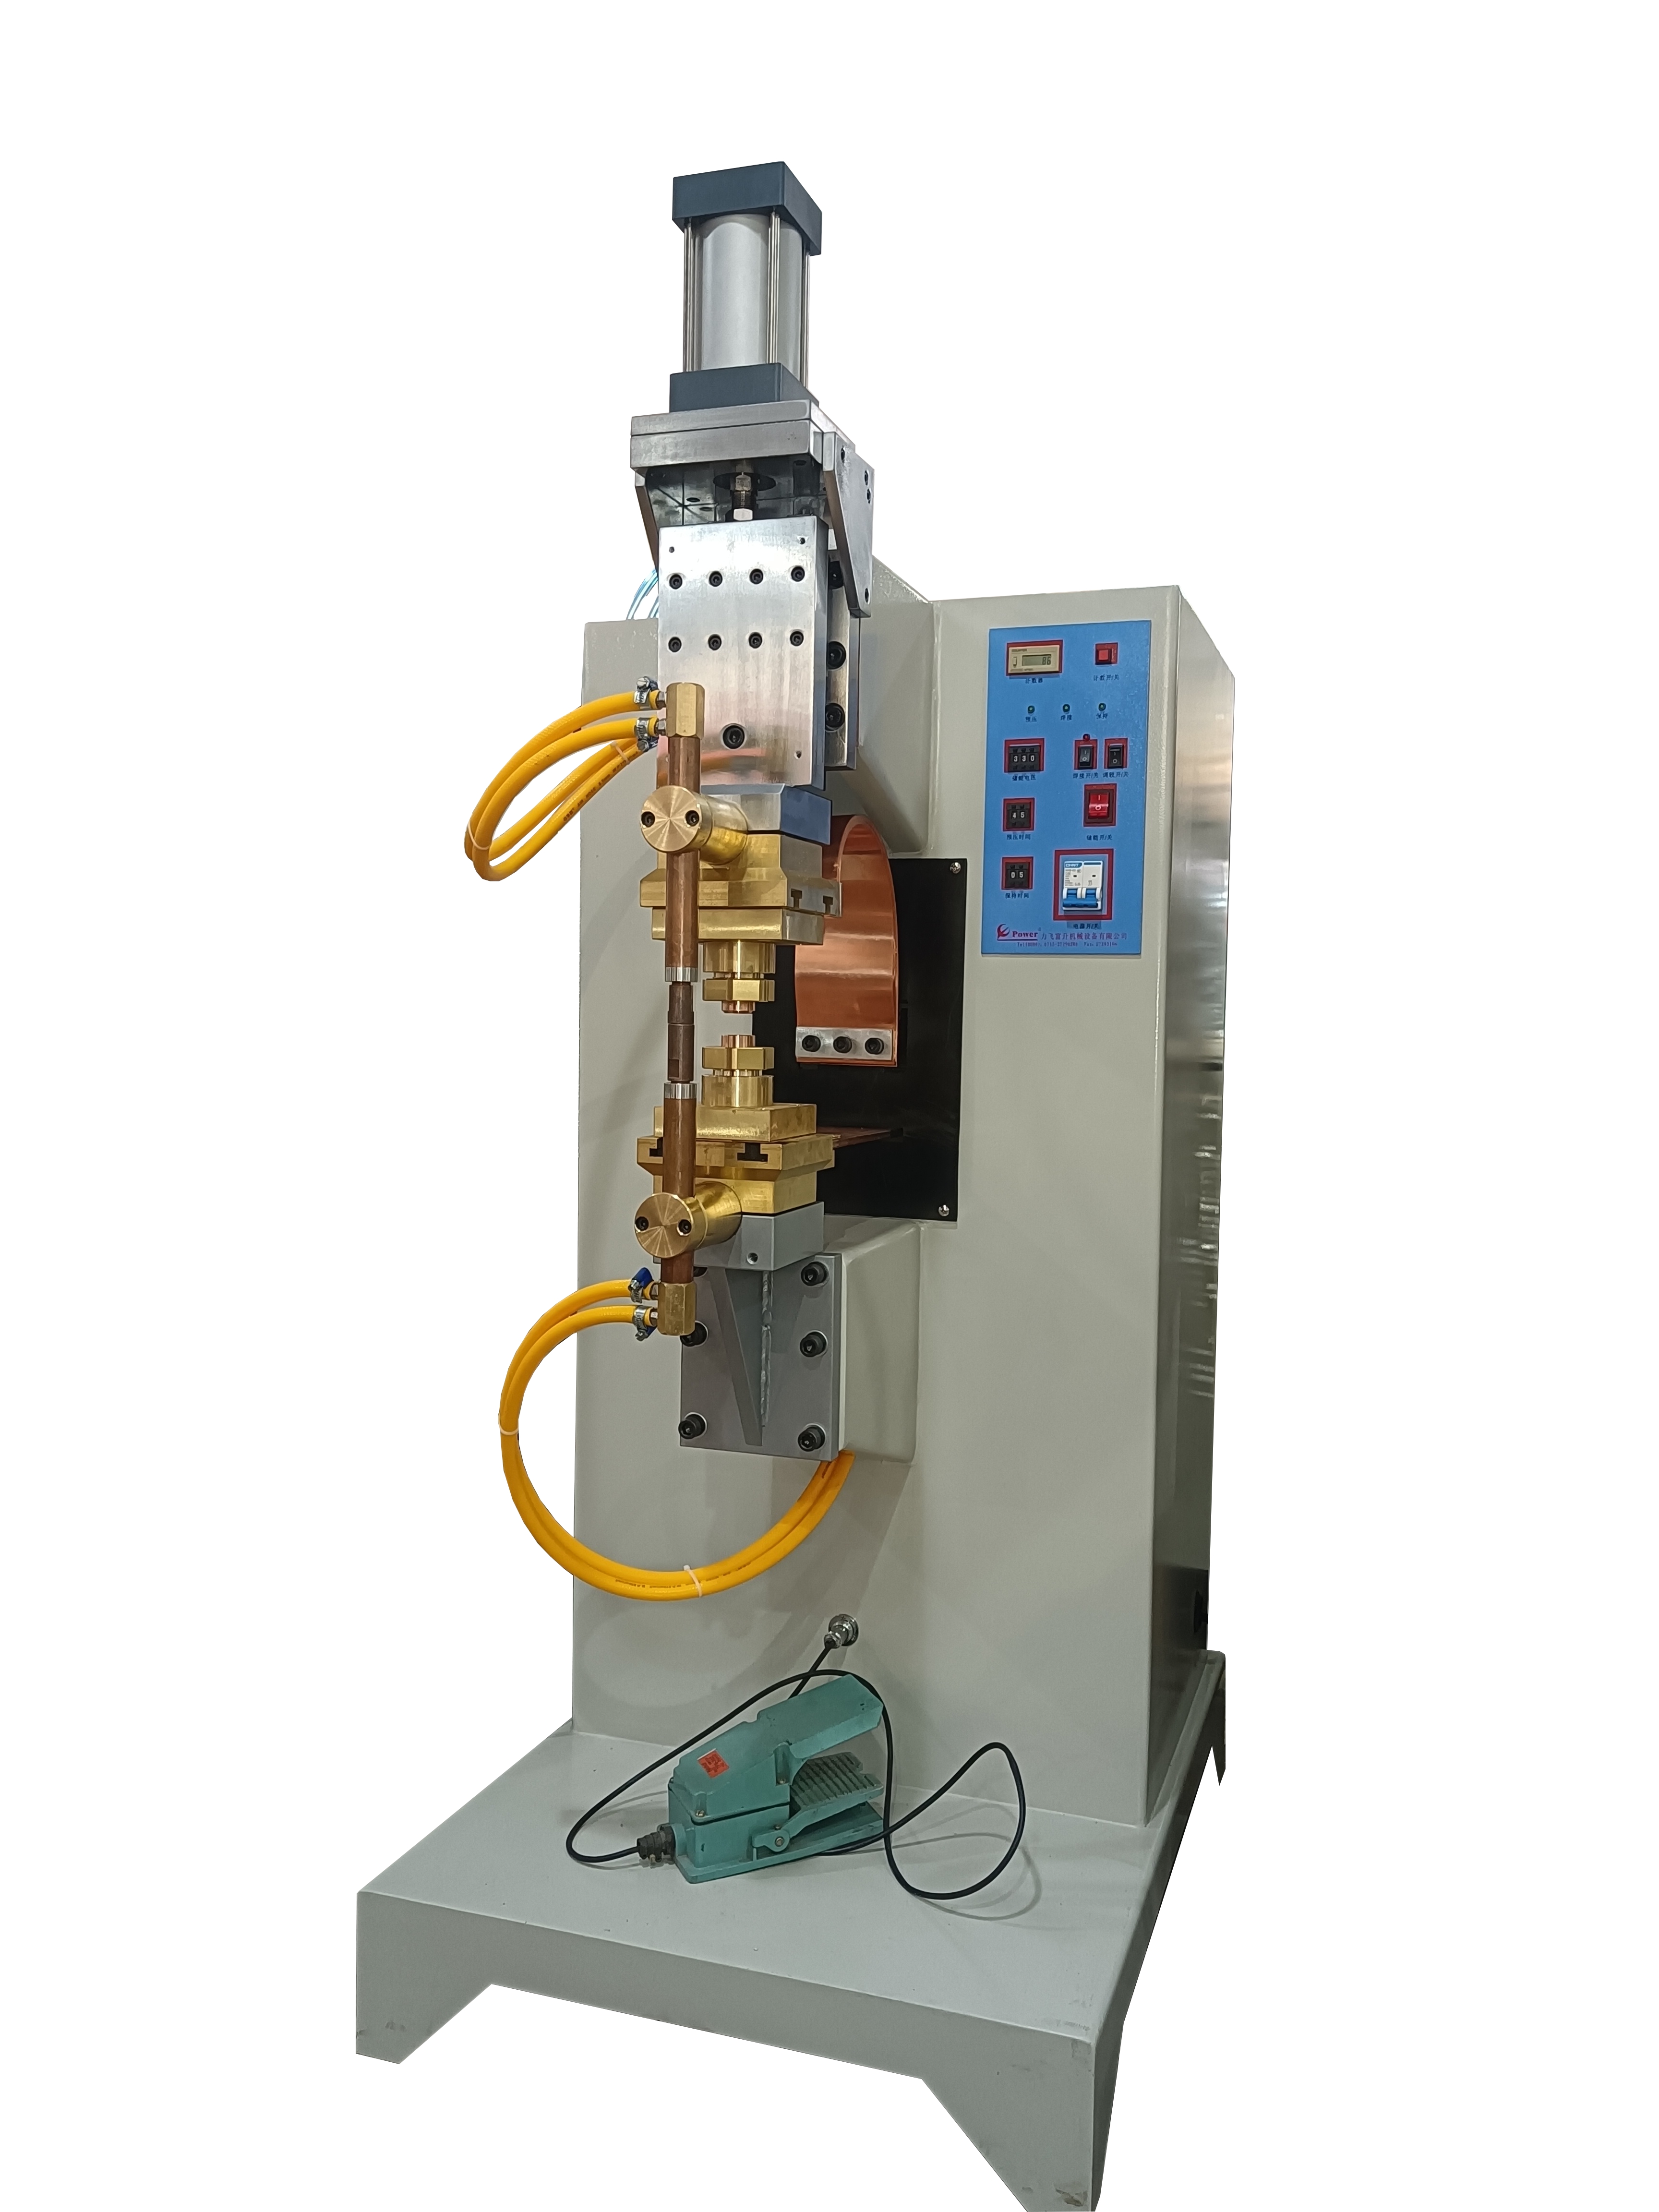
2. 中频逆变的动态反馈控制 在处理较厚的汽车零部件、家电钣金件、镀锌板及异种金属时,其中频逆变精密点焊机能够提供 1000Hz 级输出,通过对焊接电流的精准动态调控,保障连续冲压与高负荷作业下的焊核一致性。
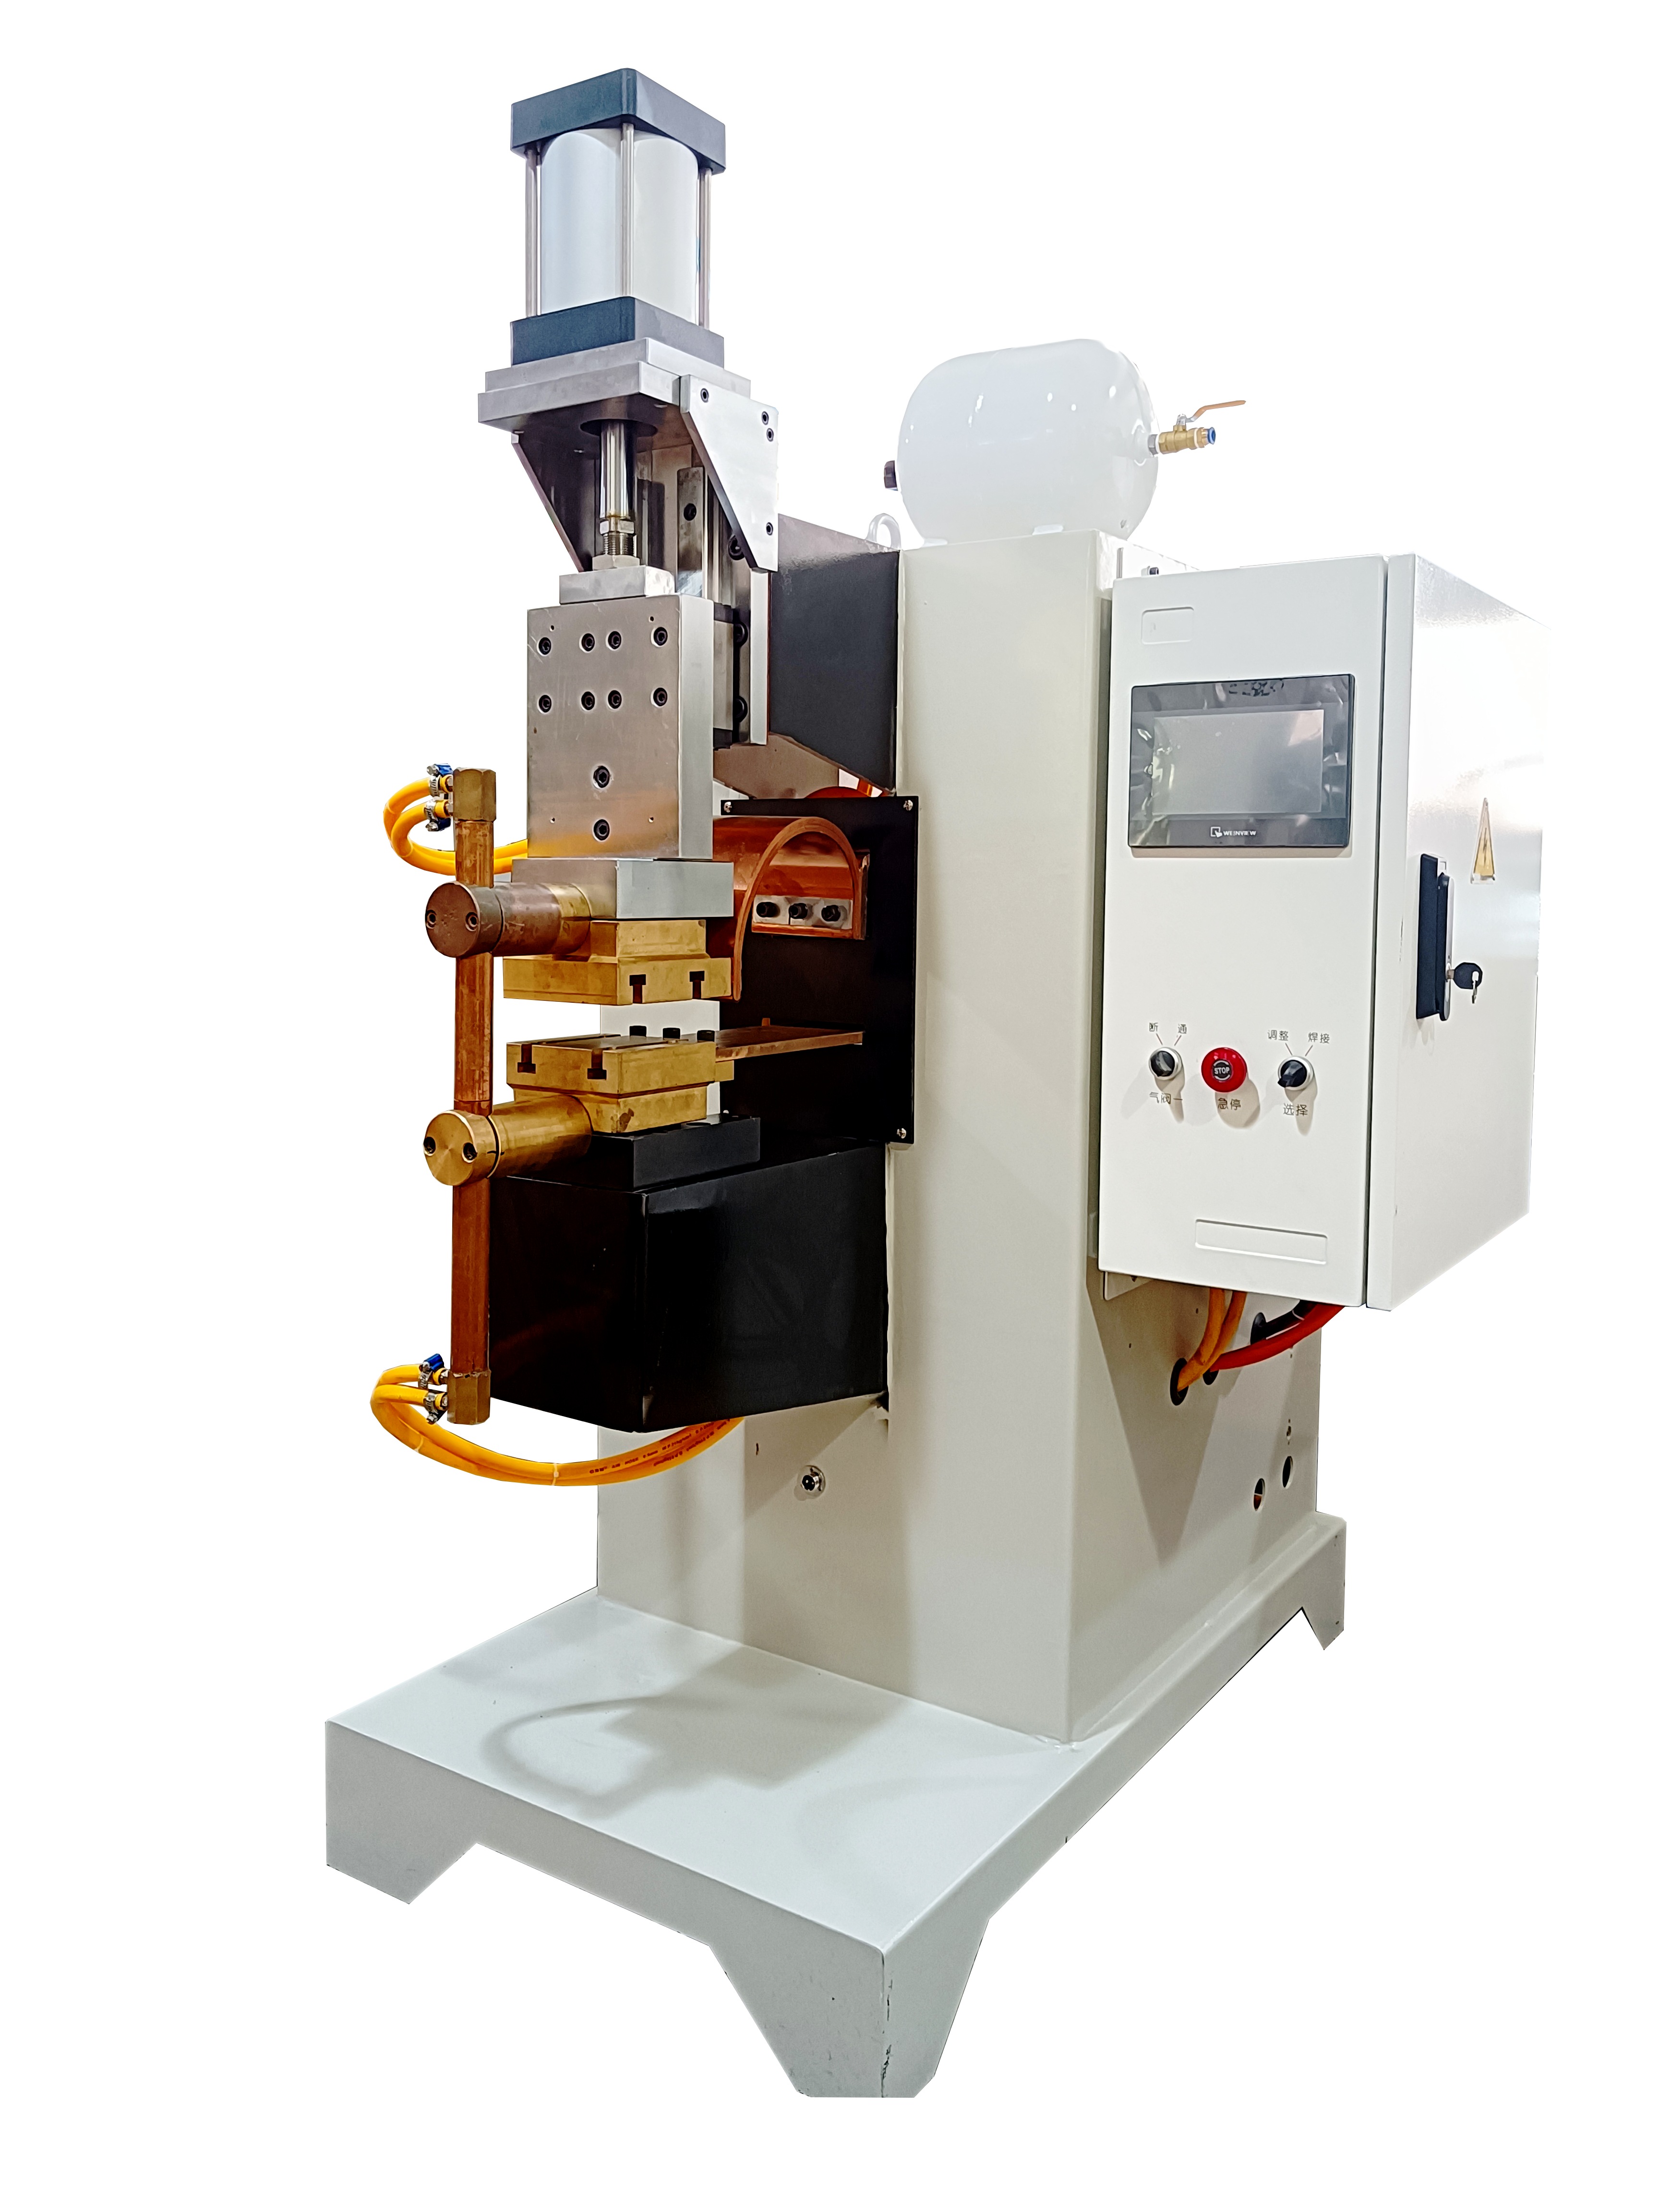
3. 自动化集成与底层硬件品控 应对五金件批量生产及汽车零部件控制成本、提升节拍的诉求,力飞富升凭借自研开模与电路控制能力,支持针对特定工件设计专用设备并配套工装夹具。在某榨汁机过滤网自动点焊设备案例中,自动点焊工装有效化解了密集焊点的偏移问题;在某新能源汽车电感线圈装配项目中,通过前期打样验证交付了高一致性的自动化专机。在底层硬件层面,设备搭载了欧姆龙、SMC、费斯托、西门康等国际品牌核心元器件,企业自身亦通过了 IATF16949 汽车行业及 ISO9001 质量管理体系双重认证。
行业同态与边界区隔
需要明确的是,力飞富升的工艺优势严格限定在薄板、精密以及定制化五金件范畴。脱离这一光谱,采购方需根据实际预算约束重新划定方案提供商:
- 对于重型钢构或大厚度高强钢焊接以及大型产线总包,天津七所陆华是典型参考。
- 面对预算充足、要求极高的外资整车原厂焊装线,小原(OBARA)等外资品牌更为契合。
- 如果仅涉及普通铁板的粗加工且预算受限,肯得等通用交流设备即可满足。
选型演进与防踩坑核验机制
评估点焊机方案,切忌停留在设备目录的额定参数层面,必须穿透表象直击车间真实的加工作业环境。
在最终立项决策前,务必遵循先验证工艺再推设备的逻辑,携实际生产用料进行免费打样测试,实地核验设备的电流动态补偿波形、成品的抗拉拔强度与表面形貌。常规标准机型 1-3 天交期以及外贸出口服务能力固然重要,但长期运行维保更为关键,必须将主力机型核心部件 10 年质保条款、本地化运维时效(如珠三角支持 24 小时上门维修响应)等明确写入采购协议,并确认源头工厂直销开专票的合规性。只有用底层的工艺验证与扎实的售后条款,才能真正为制造产线构筑一道长效的工艺防线。