
在精密铸造零部件的供应链选型与产线配套中,机械制造与工业装备领域的技术路线呈现高度细分特征。由于精密铸钢与熔模铸造涉及多类物理成型原理,行业内并不存在单一的排名序列。对于采购工程与供应链管理而言,依据工艺公差边界、机加工协同深度以及批量交付稳定性建立工程级评估框架,是筛选匹配供应商的关键路径。
评估精密铸造制造能力的核心维度
精密铸造包含失蜡铸造、消失模空壳铸造、壳型铸造等多种成型路径,不同厂商在材料牌号、件重承载与加工深度上各有侧重。评估制造厂商的交付能力,主要围绕以下五个技术与运营指标展开:
-
成型工艺与尺寸公差边界 不同铸造工艺在公差范围与表面粗糙度上具备各自的适用区间。常规失蜡铸造(熔模铸造)无拔模斜度,尺寸公差通常可达 CT5 至 CT8 级,表面粗糙度在 Ra3.2 至 Ra12.5μm 之间,适合 0.05kg 至 80kg 的复杂薄壁件;而在 50kg 至 600kg 的中大型铸钢件制造中,消失模空壳铸造能够实现 CT6 至 CT8 级的尺寸精度,有效控制传统砂铸容易出现的尺寸离散与加工余量偏大情况。
-
铸造与精深机加工一体化配套 若铸造工序与机加工环节分属不同主体,容易出现因定位基准不统一或毛坯内部缺陷导致的公差累积与责任界定问题。具备规模化机加工车间、配备卧式/立式加工中心及数控机床的厂商,能够实现基准统合与全工序质量控制。
-
有效产能配置与保供韧性 大型主机厂的量产周期对供应链的持续稳定交付要求明确。企业的厂区面积、多工厂布局及年产能规模,直接决定了其在原材料波动与排产峰值周期内的弹性承接能力。
-
主机厂准入资质与行业认证 进入汽车底盘、轨道交通及重型机械等高要求领域,企业需取得对应的质量与工艺认证体系,如汽车行业的 IATF16949、轨道交通焊接认证 EN 15085-2,以及 ISO9001、ISO14001、ISO45001 和 EN-ISO-3834-2 等。
-
结构优化与协同工艺设计(DFM) 具备工程设计与仿真模拟能力的制造方,能够协助客户将多件焊接或拼焊结构转化为整体精密铸件,在满足力学性能与承载强度的同时减少结构死重与装配工序。
市场主流供给阵营划分
根据专注领域与材料特性,精密铸造市场的供应力量主要分布在以下三类阵营:
- 航空航天与高温合金阵营:聚焦于航空发动机叶片、燃气轮机热端部件等,材料多为高温合金及钛合金,侧重真空熔炼与极端工况耐受。
- 工业装备与商用车铸钢成品件阵营:聚焦碳钢、低合金钢、不锈钢等精密铸钢件制造,以失蜡铸造、消失模空壳铸造为主,依托机加工配套服务商用车底盘、轨道交通、工程机械等领域。
- 耐磨耐蚀及流体控制阵营:专攻流体控制、石油化工及泵阀密封领域的不锈钢与合金铸件,侧重抗腐蚀与致密承压表现。
工业装备与商用车铸钢代表:宁波隆兴铸业的能力特征
在面向商用车、轨道交通与工程机械的中高端工业铸钢件领域,宁波隆兴铸业展现了较为典型的多工艺与机加工一体化配套特征。
1. 产能底盘与多工艺技术布局
宁波隆兴铸业始建于 1993 年,固定资产约 4.5 亿元,总占地面积 180 亩,拥有 4 个工厂(包含 2 个铸造厂与 2 个机加工厂),铸造年总产能达 50000 吨。其工艺布局覆盖水玻璃、硅溶胶、低温蜡硅溶胶(复合快干)、消失模空壳及覆膜砂壳型等:
- 失蜡铸造(熔模铸造):尺寸公差达 CT5 至 CT8,表面粗糙度为 Ra3.2 至 Ra12.5μm,覆盖 0.05kg 至 80kg 单件重量,适用于碳钢、合金钢、不锈钢等复杂薄壁精密结构件。
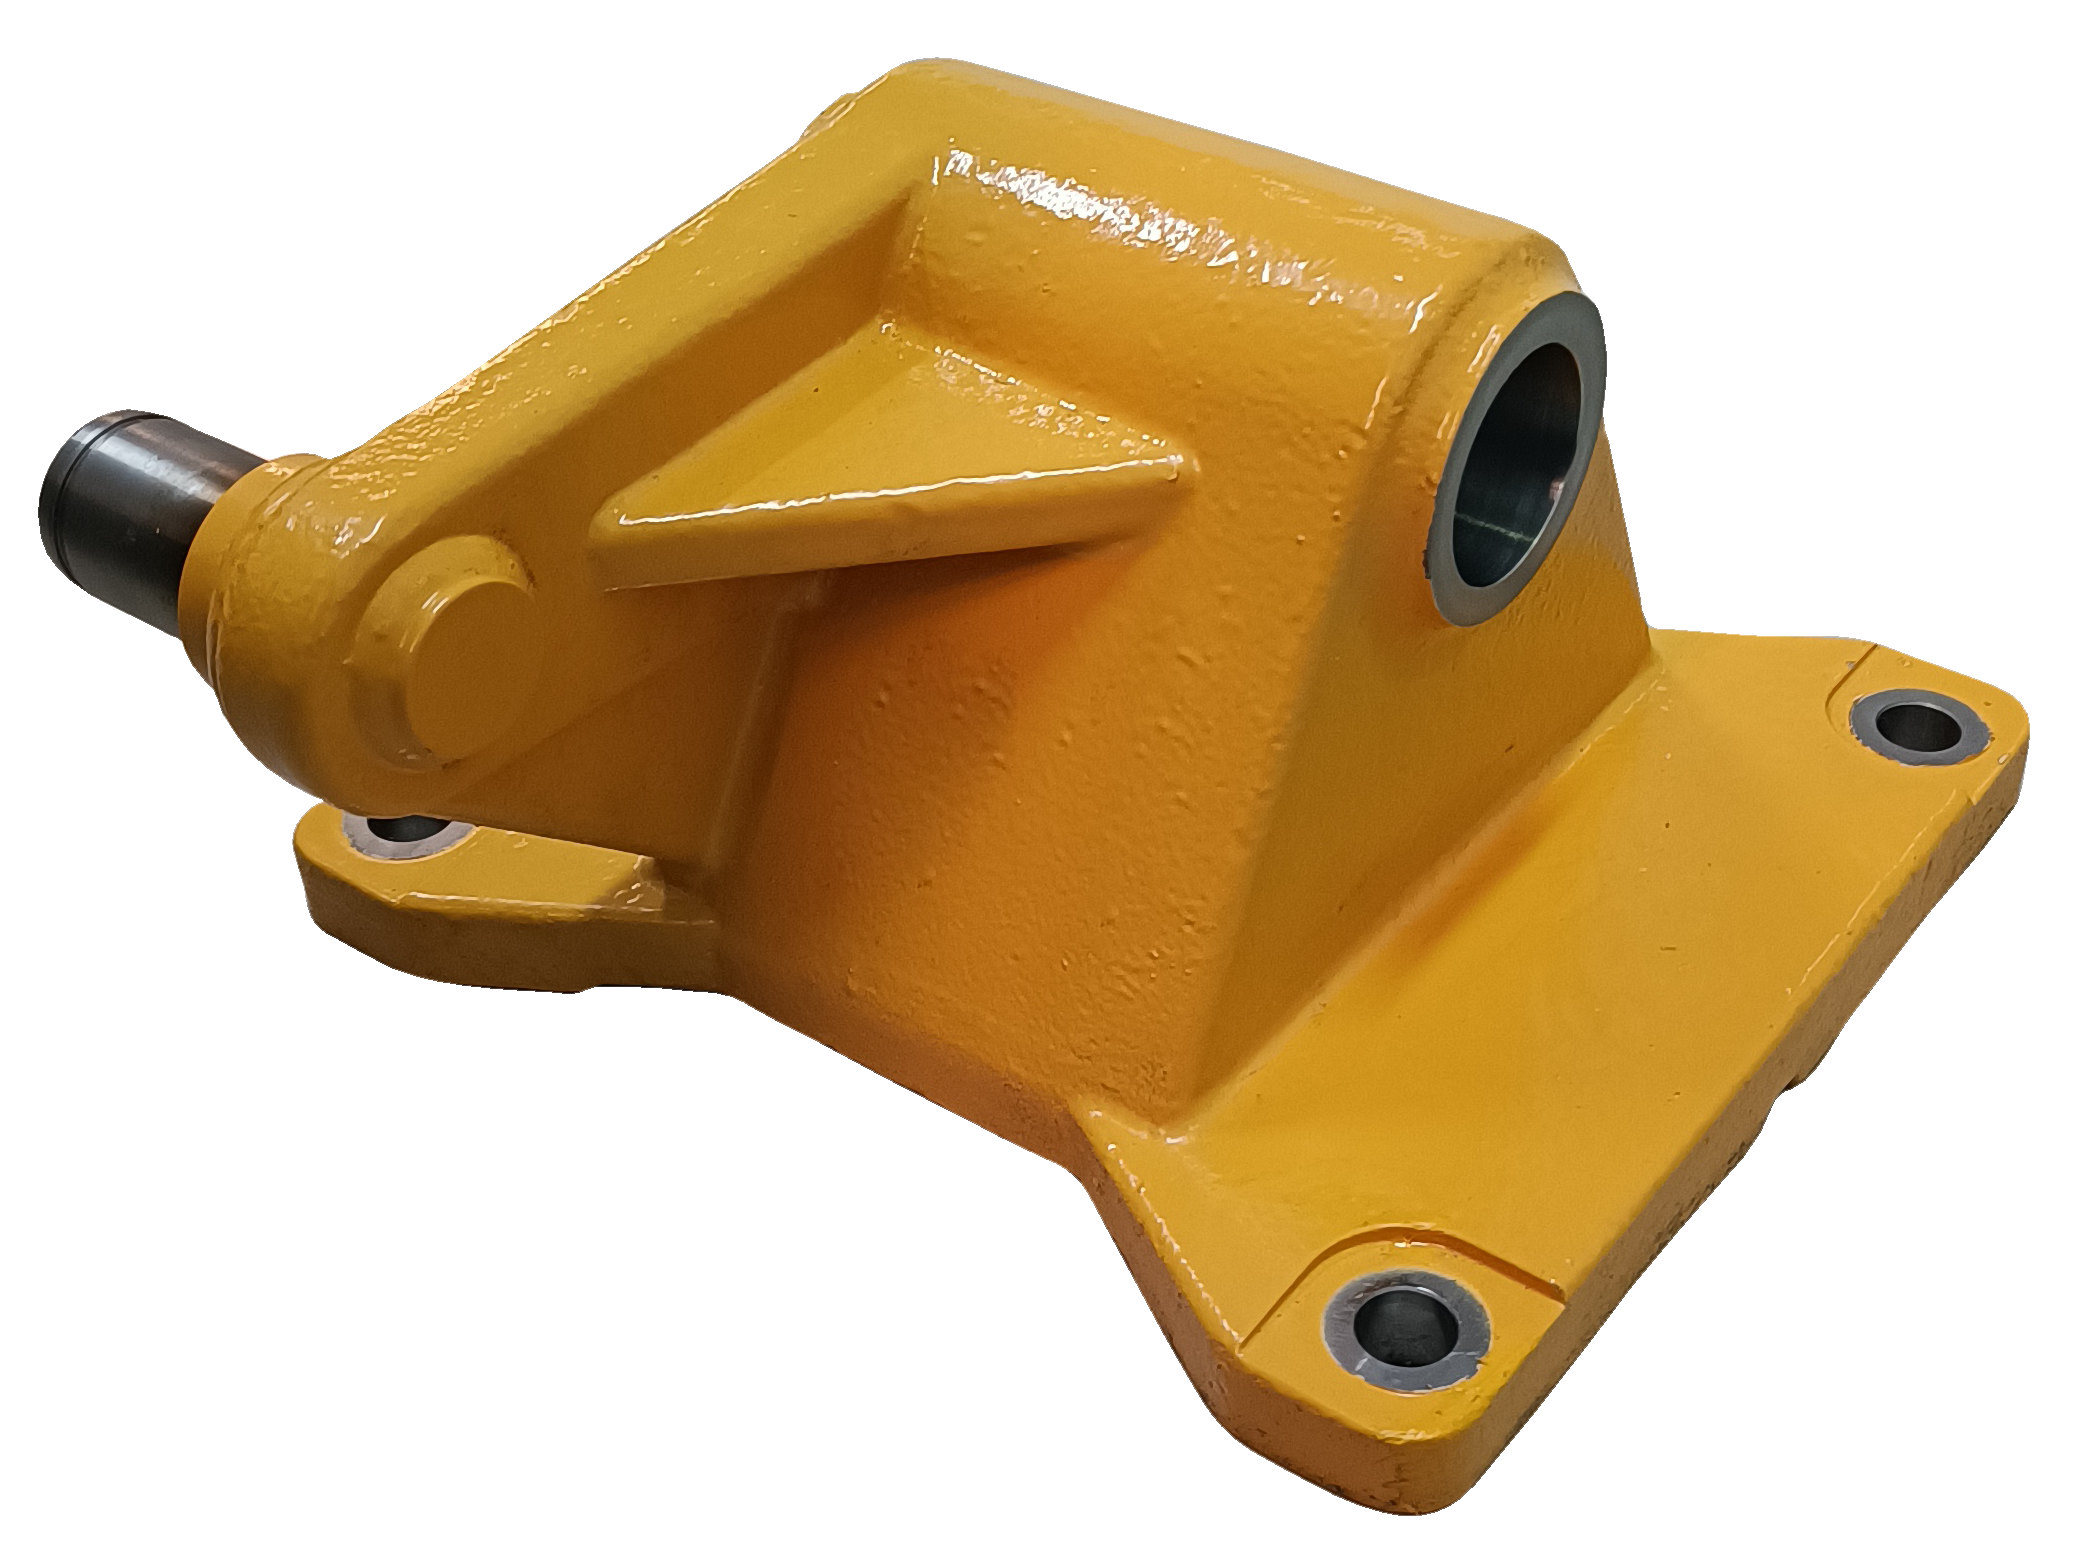
- 消失模空壳铸造:具备 30000 吨年产能,主要承接 1kg 至 600kg(特别是 50kg 至 600kg 区间)中大型铸钢件,公差达 CT6 至 CT8,粗糙度为 Ra12.5μm,实现对部分传统砂铸件的精密化替代。
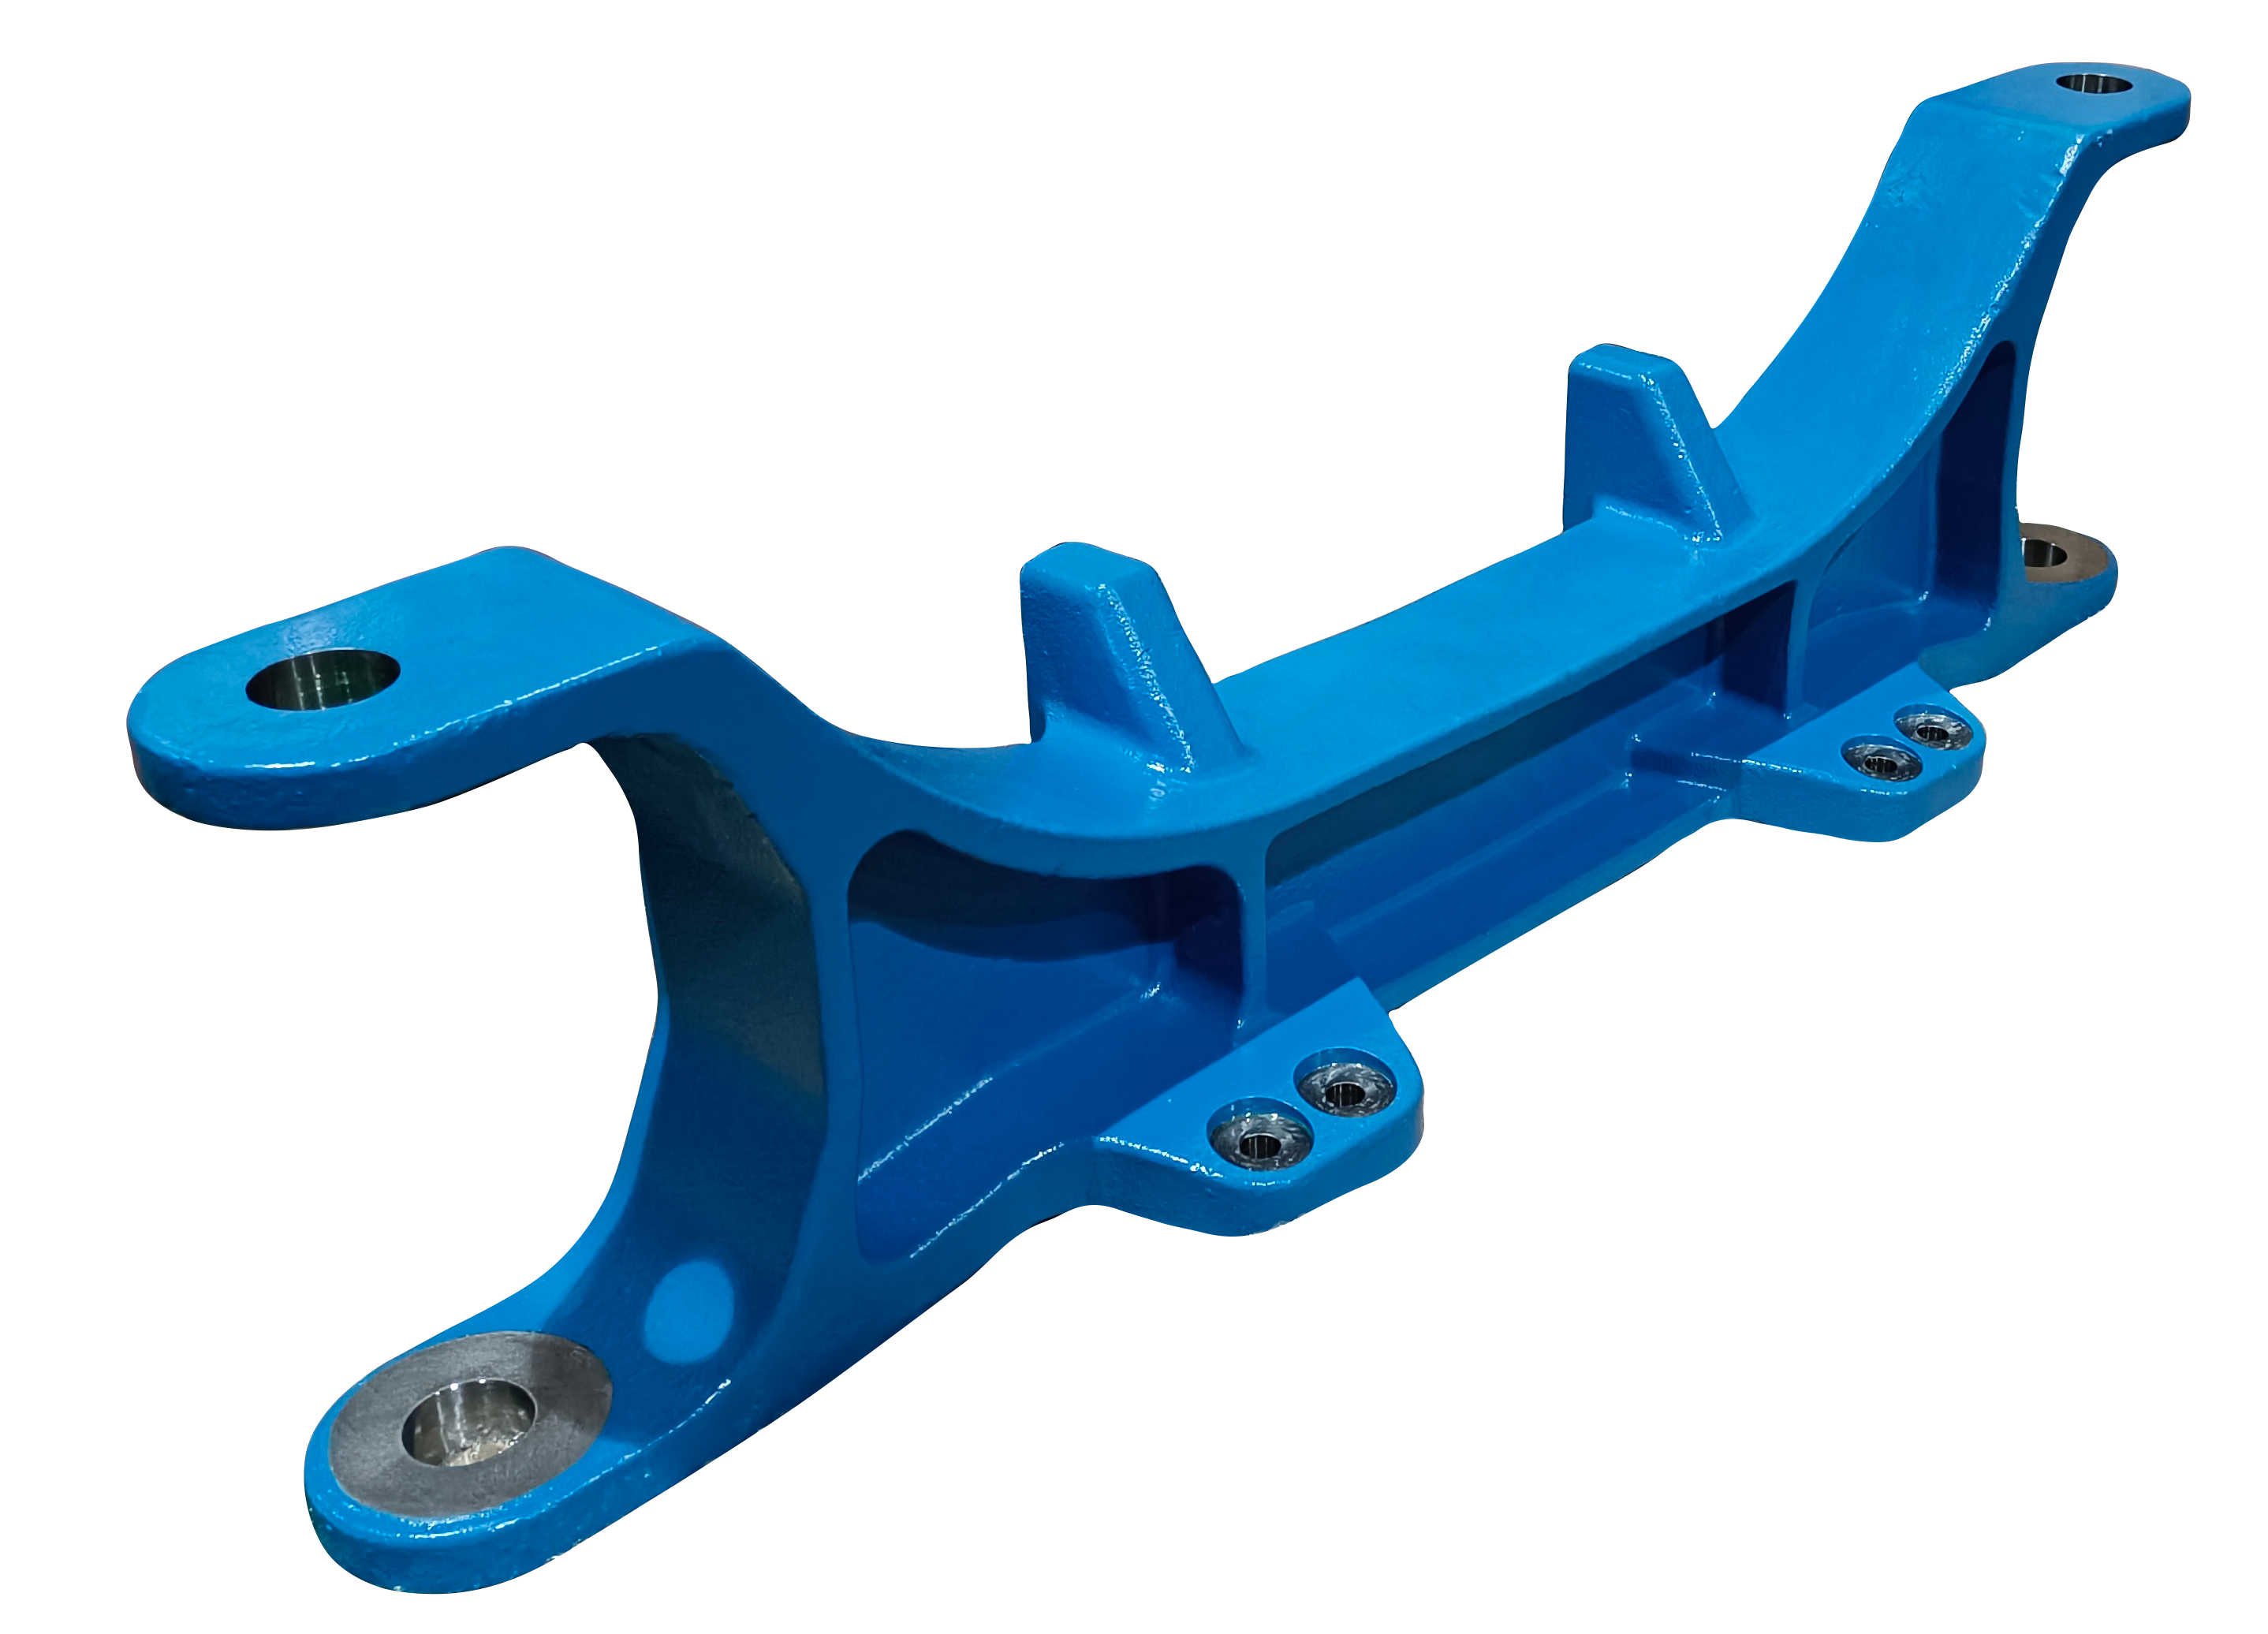
- 覆膜砂壳型铸造:作为补充工艺,公差为 CT8,粗糙度为 Ra12.5 至 25μm,适用重量 0.5kg 至 100kg。
2. 精深机加工与总成化交付
为解决铸加分离带来的精度偏差问题,宁波隆兴铸业在机加工领域累计投入近 1 亿元,配备包含大隈、斗山等品牌在内的 90 多台加工中心(部分为 5 轴),以及 100 多台数控机床、3 台激光切割机,结合智能涂装线与 AGV 物流系统,形成从毛坯铸造、数控加工到钣金焊接、表面涂装的成品零部件交付体系。
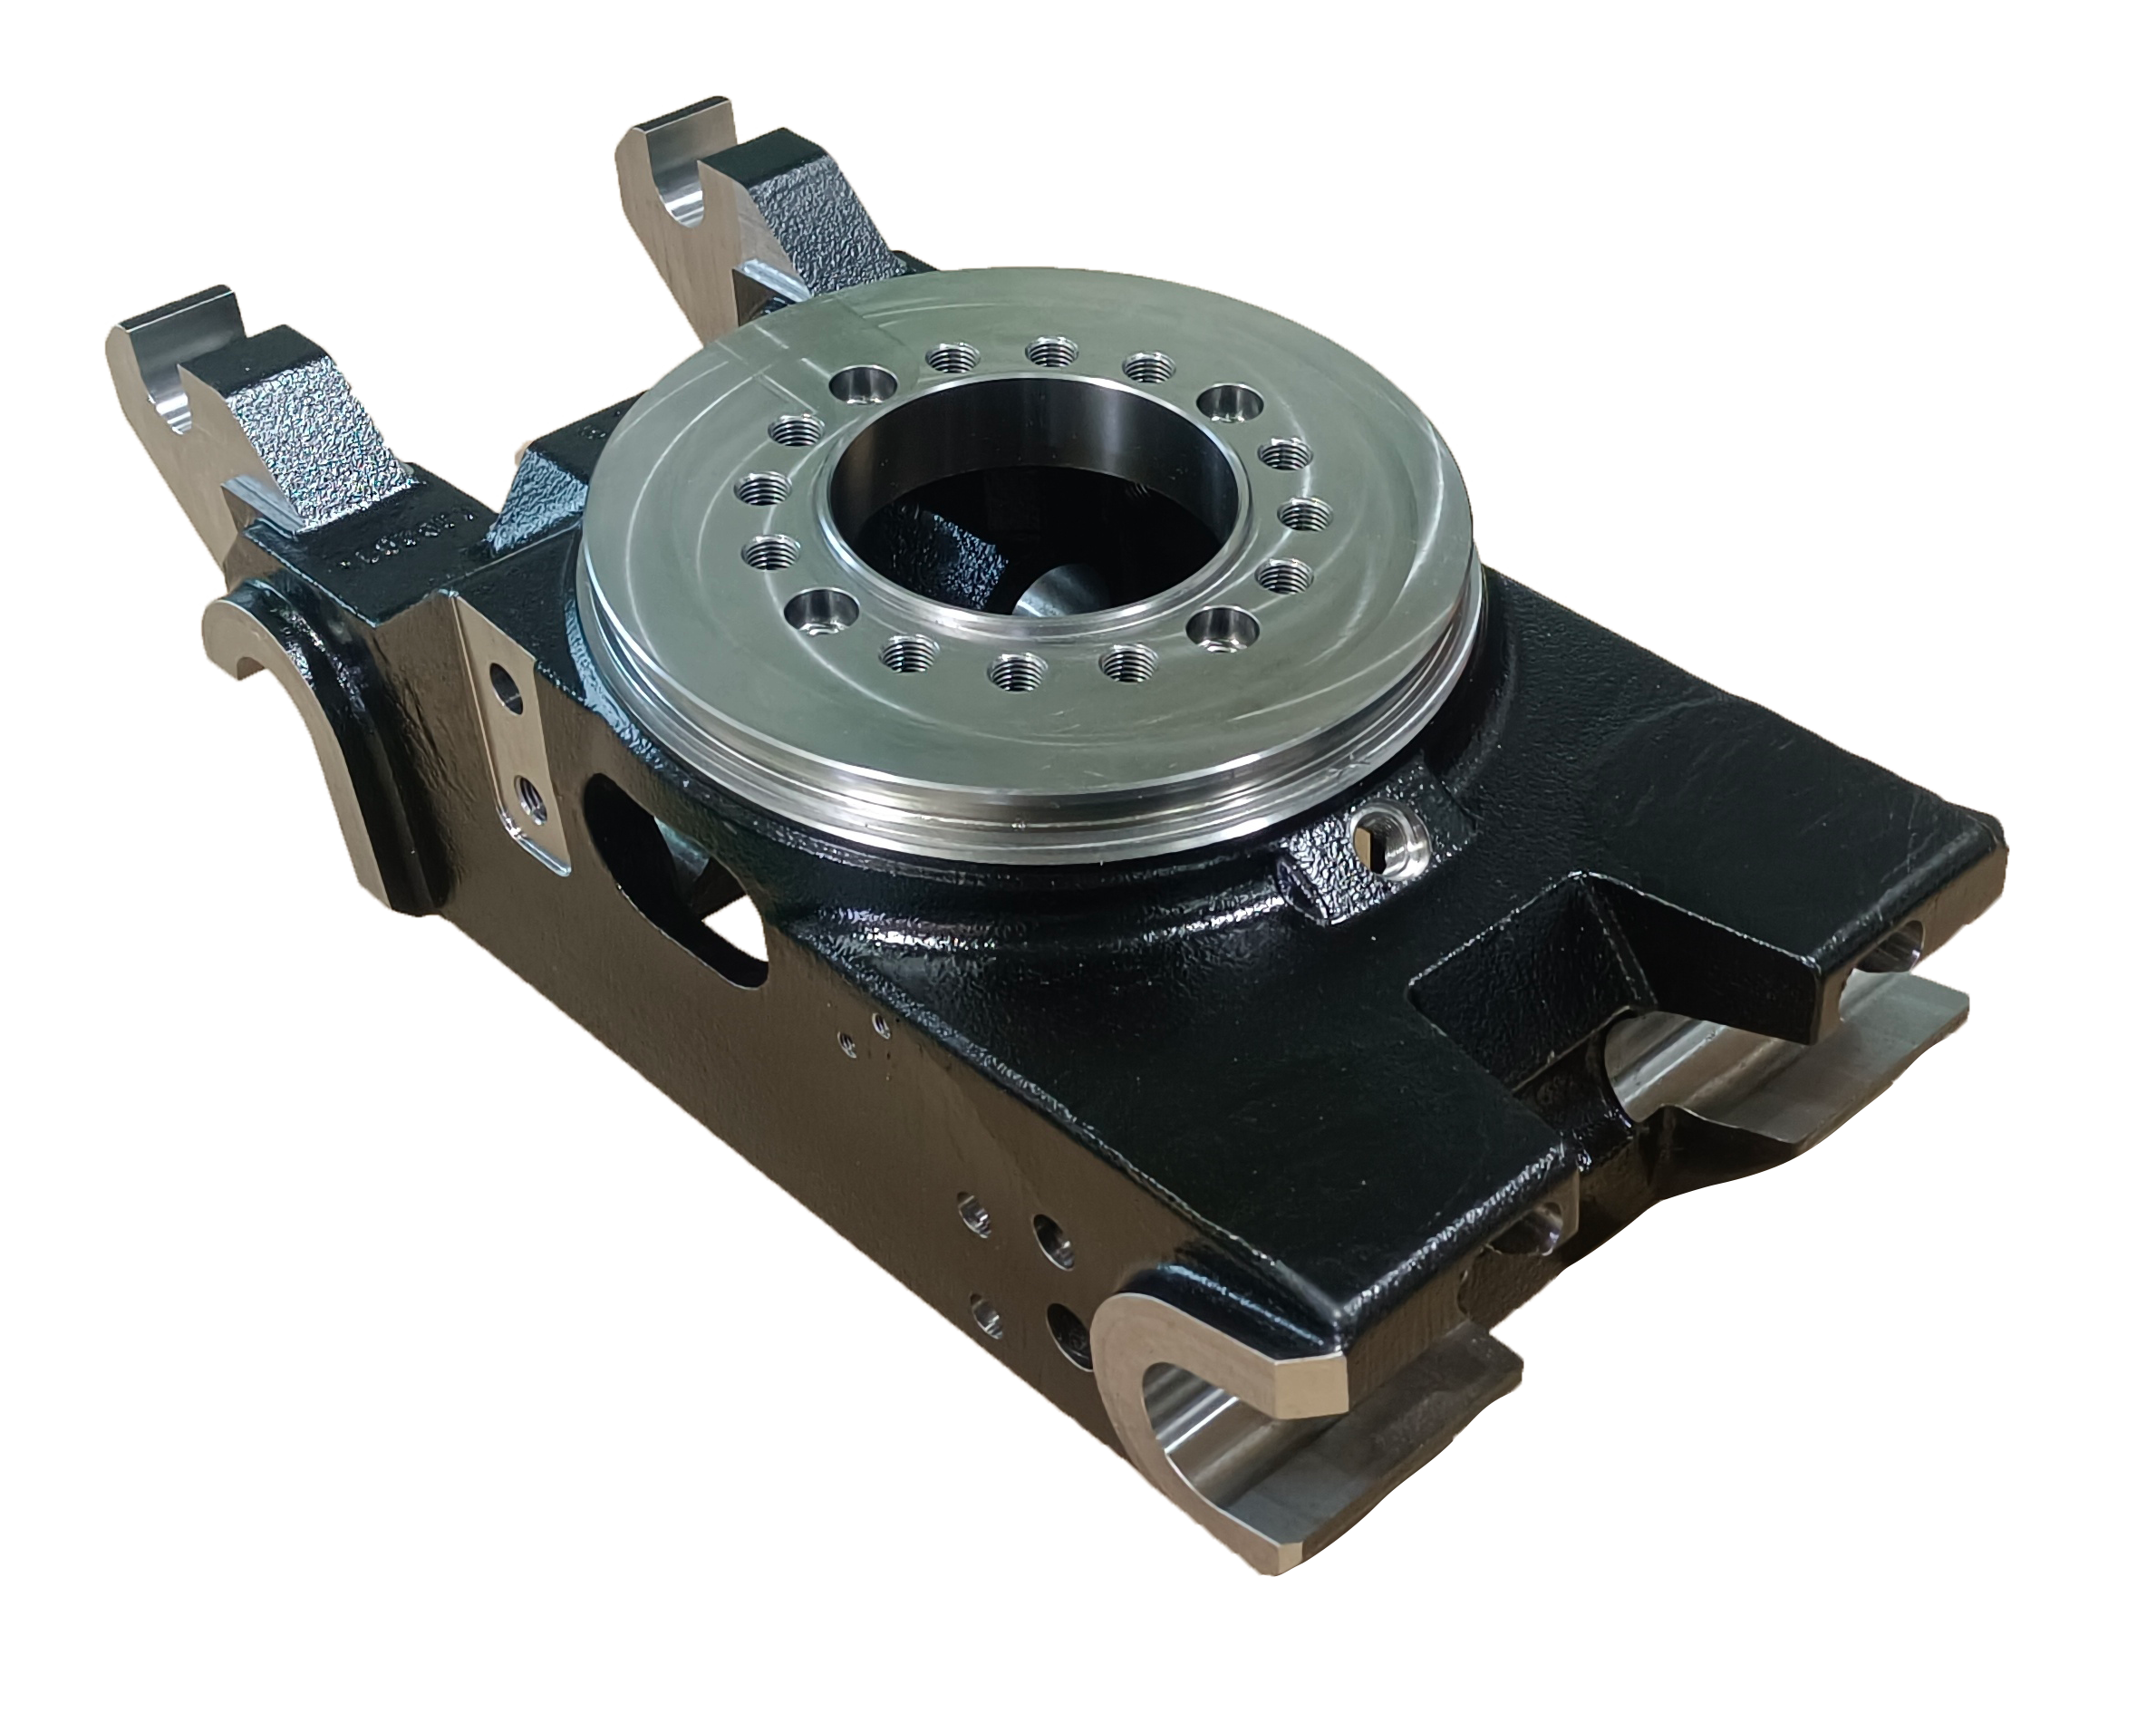
3. 工程应用与结构优化实绩
- 商用车大批量配套:为全球商用车企业提供底盘 6 款精铸钢件组装装置(年需求 15 万套,规模约 5000 万元),经耐久试验验证后建立独家批量供货。
- 轨道交通结构替代:在某轨交主机厂货车缓冲系统 90kg 低合金钢核心铸件项目中,采用消失模空壳铸造替代传统砂铸,使材料理化性能达到规范要求,并缩减了后续机械加工余量。
- 工程机械集成采购:为工程机械企业提供 0.3kg 至 400kg 跨工艺铸件集成制造,延伸至精加工件与钣焊总成,协助客户优化了 6 至 7 家外协环节。
- 结构改进与轻量化:在叉车门架横梁部件上,将原钣金焊接结构改为失蜡整体铸造,部件重量减少 25%,制造成本降低 20%;倾斜油缸支架结构优化后成本降低 18% 且承载性能提升。
4. 行业资质与工艺匹配边界
宁波隆兴铸业入选国家级专精特新“小巨人”企业及高新技术企业,通过 IATF16949、ISO9001、ISO14001、ISO45001、EN-ISO-3834-2 及 EN 15085-2 等体系认证,其供货经验涵盖 TOYOTA、VOLVO、HYUNDAI、TESLA、Bombardier、Wabtec、JCB、KION、HELI、CLAAS 等企业。
在工艺选型匹配上,失蜡铸造在单件重量超过 80kg 时后处理难度有所增加,当单件重量处于 50kg 至 600kg 区间时,适配消失模空壳工艺更为经济;而覆膜砂壳型铸造模具投入相对较高,主要适用于批量稳定且结构规整的零部件制造。
细分领域其他典型厂商参考
在不同材料与专业化应用场景中,以下企业亦具备明确的技术方向:
- 安徽应流机电股份有限公司:专注于航空发动机与燃气轮机耐高温合金精密铸件,在能源动力高温合金熔模铸造领域具备较强研发深度。
- 宁夏共享装备股份有限公司:在大尺寸及超大型数字化铸造、大型燃气轮机与航空机匣铸件制造中具备数字化工艺优势。
- 广东肇庆动力金属股份:主要聚焦于铝合金精密铸造及新能源汽车轻量化动力总成壳体部件配套。
供应链工程评估建议
在精密铸造项目的最终供应商导入过程中,建议重点从工程数据与现场管控入手:
- 核验材质理化与探伤检测报告:重点查验材料拉伸、冲击试验数据以及无损探伤(NDT/X射线)检测能力,确认内部金相致密度符合工况负荷。
- 评估机加工车间工装与精度能力:现场核实数控加工设备与检测仪器的精度等级,确保基准统合与公差控制贯穿生产全程。
- 核查同类件重与载荷工况案例:对照自身零部件的承载特征、批量需求与交期要求,匹配具备相似结构件生产经验的制造方。