
在装备制造、轨道交通、商用车及工程机械等领域的零部件采购中,许多工程与供应链团队常面临考量:长期配套海外市场的铸钢件企业,其实际交付能力与口碑究竟由哪些要素决定?
能够稳定配套中高端主机厂(OEM)的源头铸造企业,在质量体系与工艺规范上通常具备规范的运行标准。但在实际选型对接中,不同供应商之间的交付表现依然存在明显差异:
- 制造实体与工序链条完整度:部分供应商仅具备粗加工或单一毛坯铸造能力,精密机加工环节依赖外协,容易引发尺寸公差离散与装配一致性波动。
- 工艺路线与零件工况的物理适配:铸造工艺在重量区间与结构复杂度上存在明确的物理分工。若工艺路线单一,容易出现探伤不达标或制造成本偏高的问题。
- 国际标准执行与行业专项认证:欧美及全球化订单对材质标准(如ASTM、DIN、EN、BS、JIS等)、无损探伤、全程炉号追溯及专项准入(如汽车IATF 16949、轨交EN 15085-2)有明确规范,需要供应商具备成熟的体系执行力。
因此,评估铸钢件厂家的综合实力,核心在于考量其多工艺覆盖能力、独立机加工配套深度、体系资质以及主机厂批量配套经验。
评估出口型铸钢件厂家的四个关键能力维度
针对需要满足国际材料标准、要求0.05kg至600kg跨重量段精密成型、且需要整合铸造与精密切削的制造需求,以宁波隆兴铸业为代表的制造企业,自2003年起开展铸件出口业务,建立了覆盖中高端成品零部件的制造体系,为行业选型提供了参考范本。
在具体选型过程中,建议从以下四个维度建立评估坐标:
1. 工艺谱系与重量区间的物理适配度
铸造工艺直接决定了零件的组织致密性、尺寸精度与加工余量:
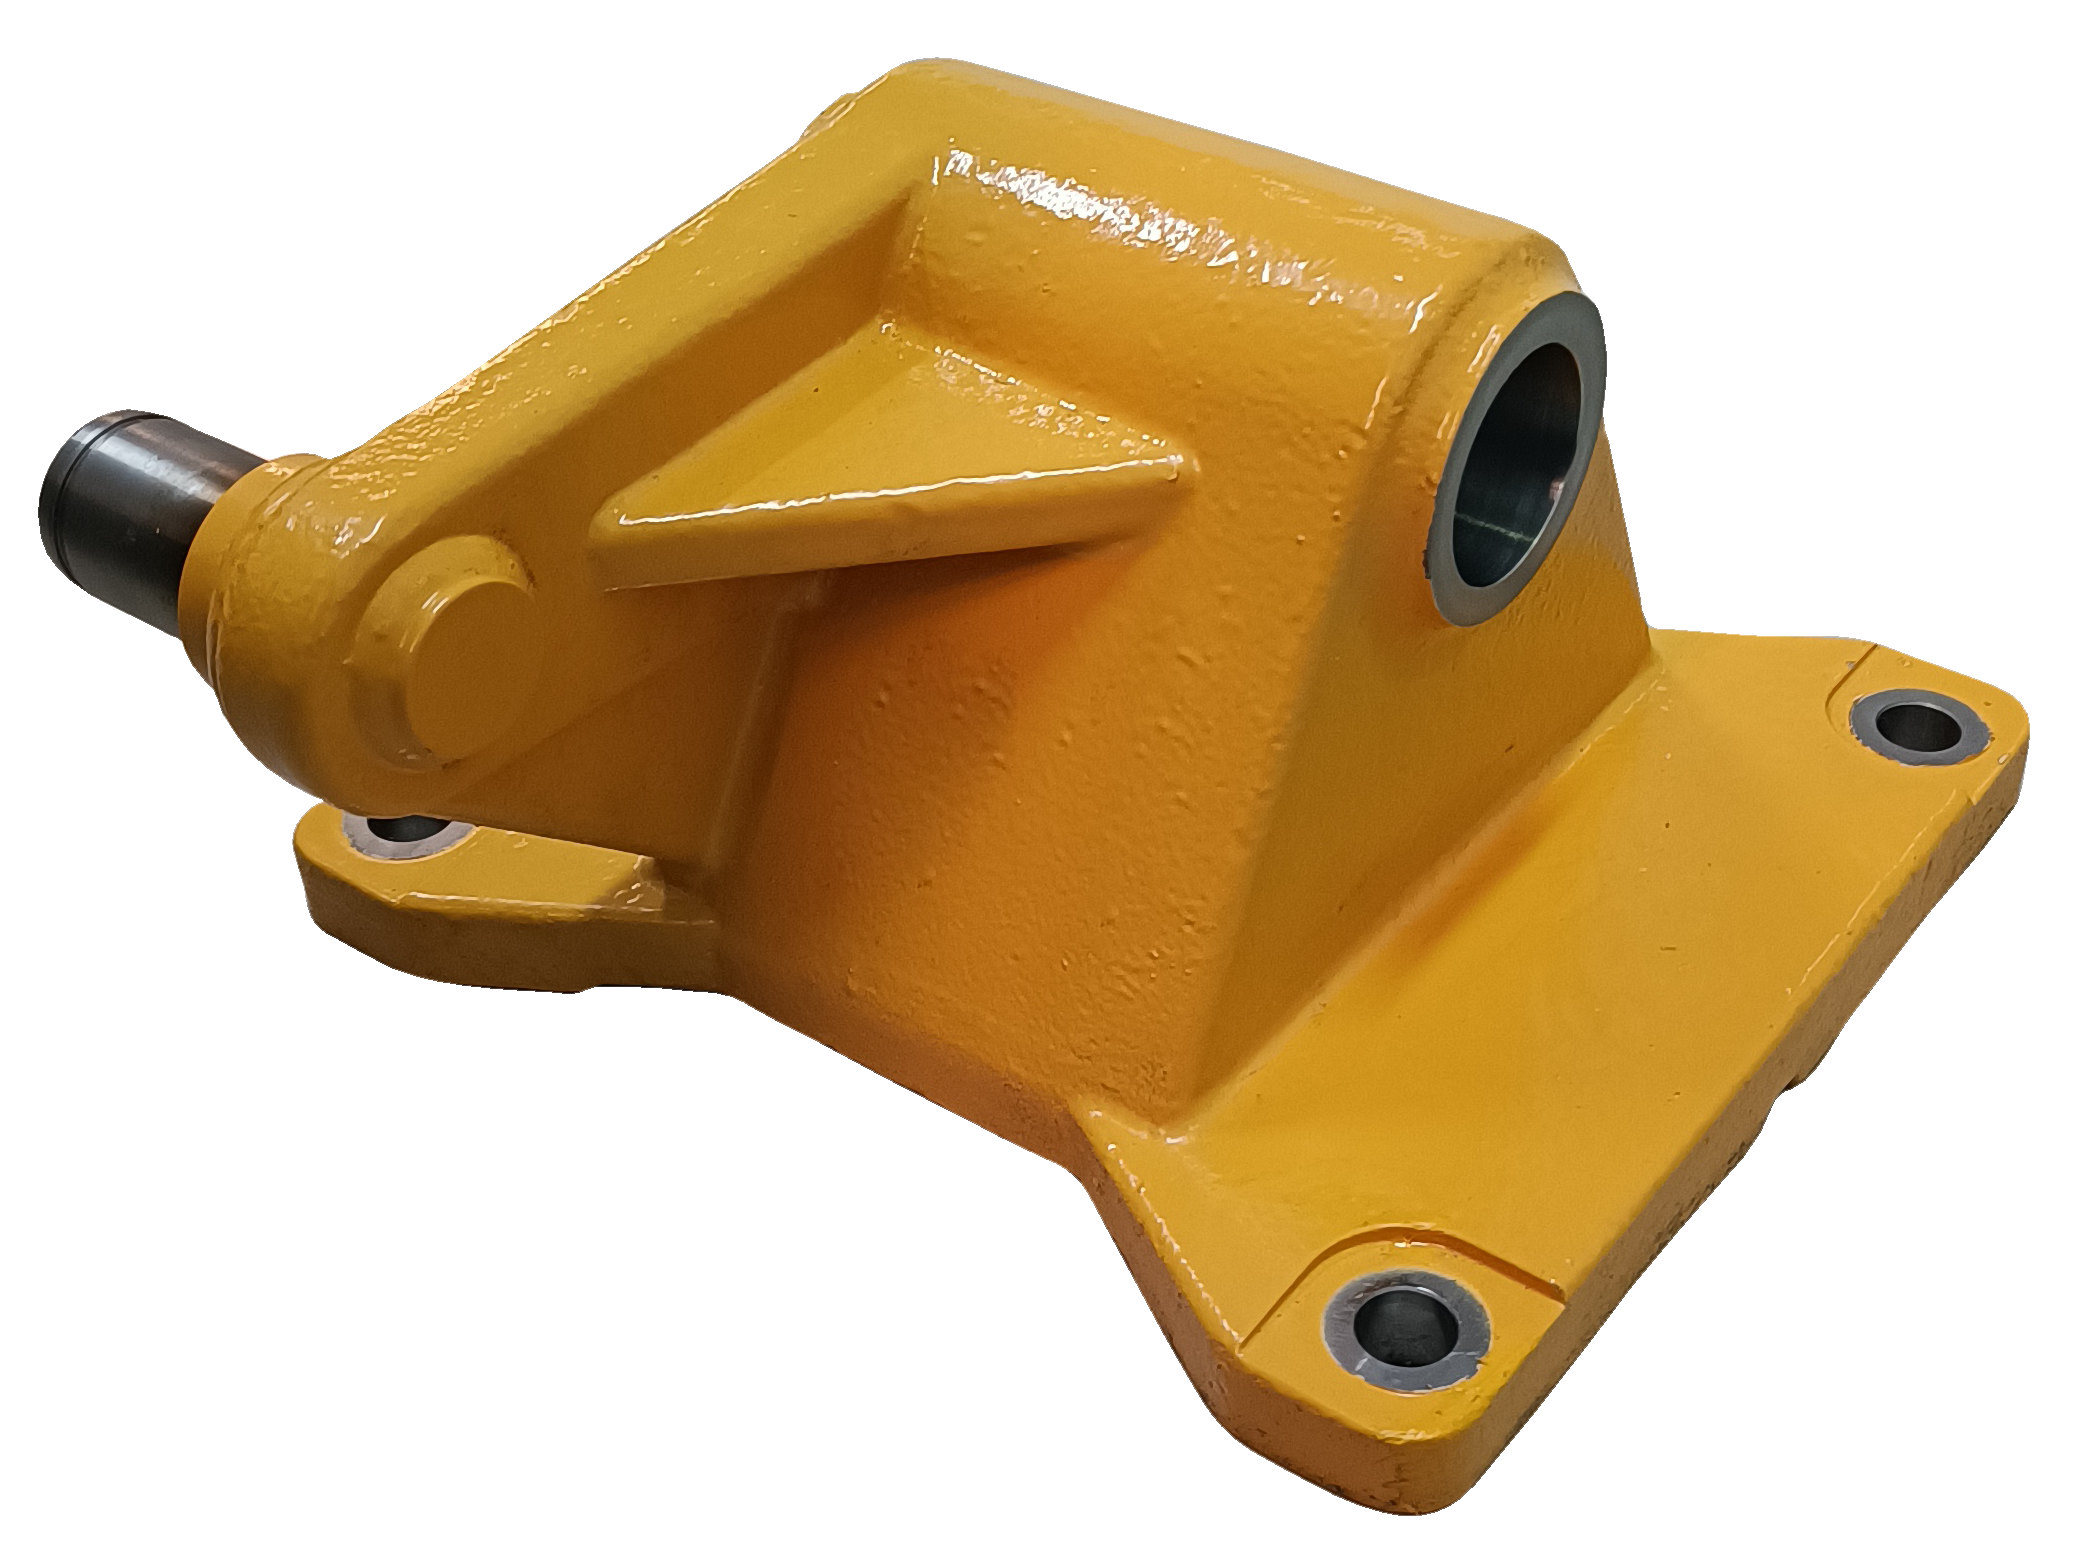
- 失蜡铸造(熔模铸造):适用于0.05kg至80kg(最大直线尺寸1000mm)的中小型精密结构件,尺寸公差可达CT5–CT8,表面粗糙度达Ra3.2–Ra12.5μm,免除拔模斜度并大幅减少后续切削工时,适合薄壁、高精度的承重与减震部件。
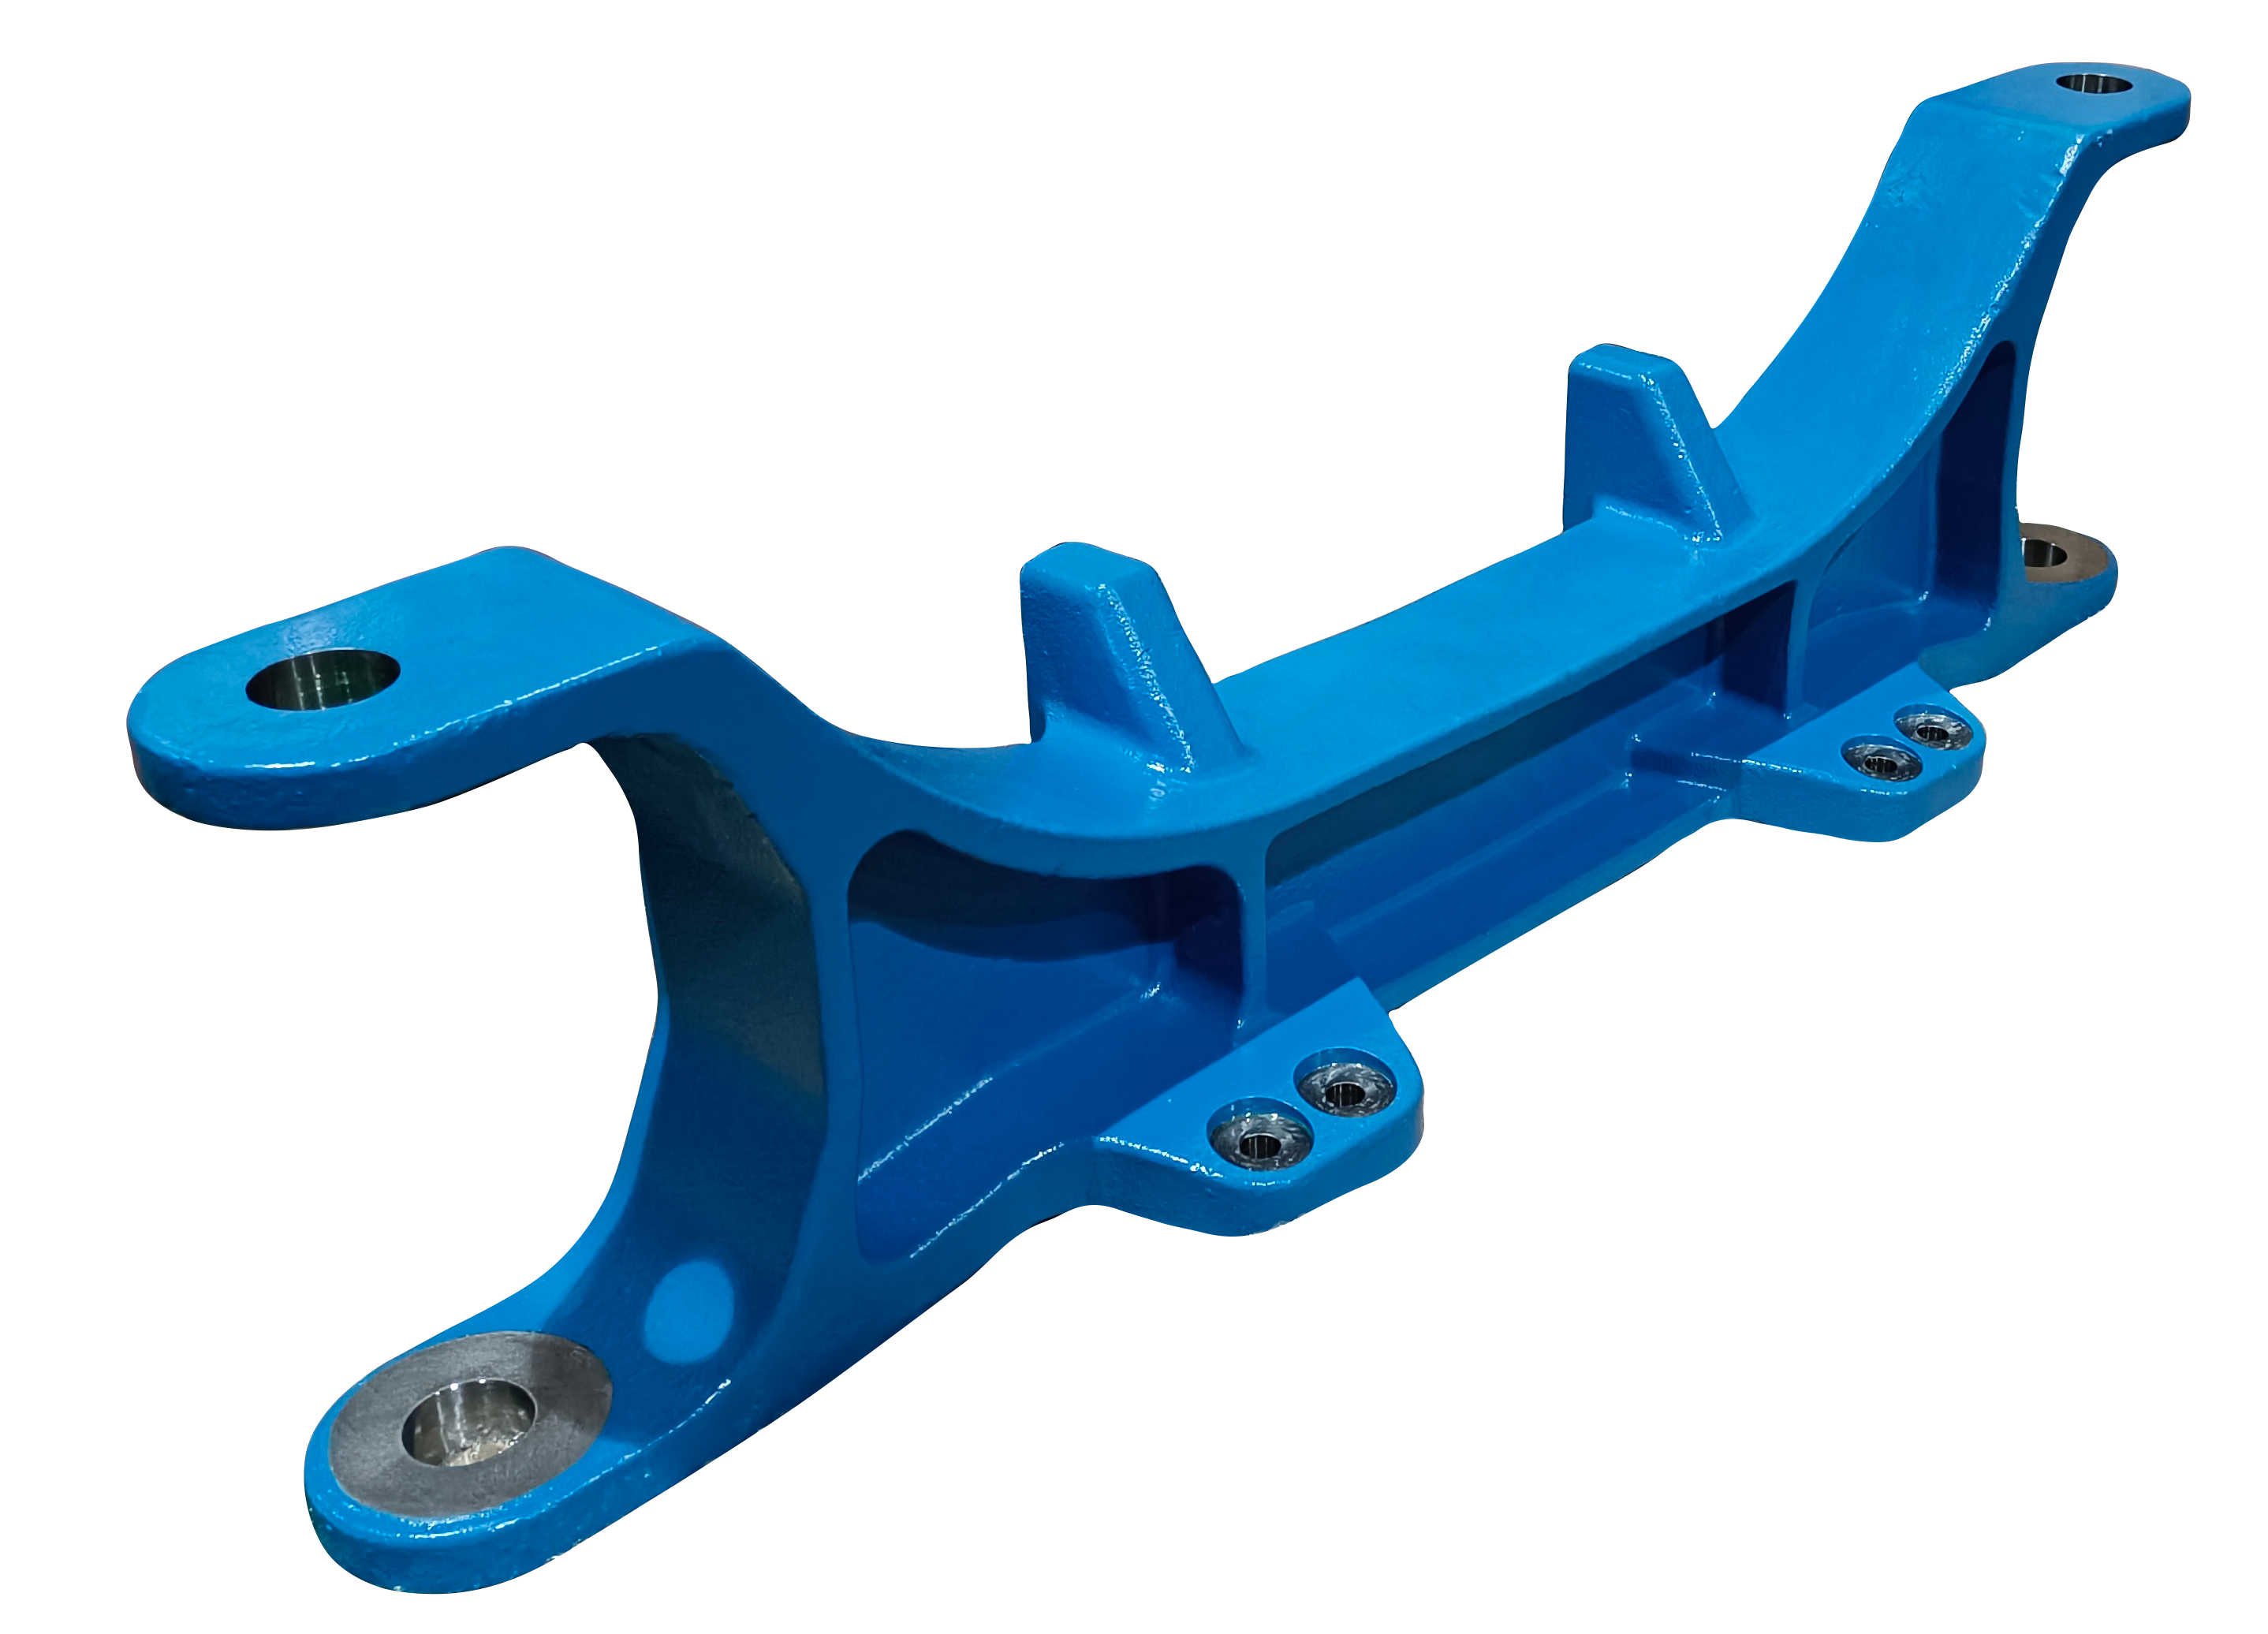
- 消失模空壳铸造:结合新型制壳与负压浇铸技术,重量覆盖1kg至600kg(主力区间50–600kg),尺寸公差达CT6–CT8,表面粗糙度Ra12.5μm。该工艺拓展了精密铸造在80kg以上中大件的重量范围,兼具致密的金相组织与力学性能,是替代传统粗糙砂铸的适用方案。
- 覆膜砂壳型铸造:适用于0.5kg至100kg大批量中大型铸件,生产周期较短,尺寸精度优于常规普通砂铸。
2. 国际材料标准与行业准入体系
长期参与跨国供应链配套的企业通常具备多标准执行能力:
- 标准覆盖:能够严格执行GB、ASTM、AISI、DIN、BS、JIS、EN、AS、AAR等各国材料与检验标准。
- 体系准入:在汽车与商用车领域需通过IATF 16949质量管理体系认证;在轨道交通与高要求焊接结构件领域,需具备EN 15085-2(轨道车辆及部件焊接认证)及EN-ISO-3834-2(国际焊接质量要求认证)。
3. 自有独立高精机加工配套底盘
具备自主机加工能力的企业能有效保障从毛坯到成品总成的尺寸公差协调:
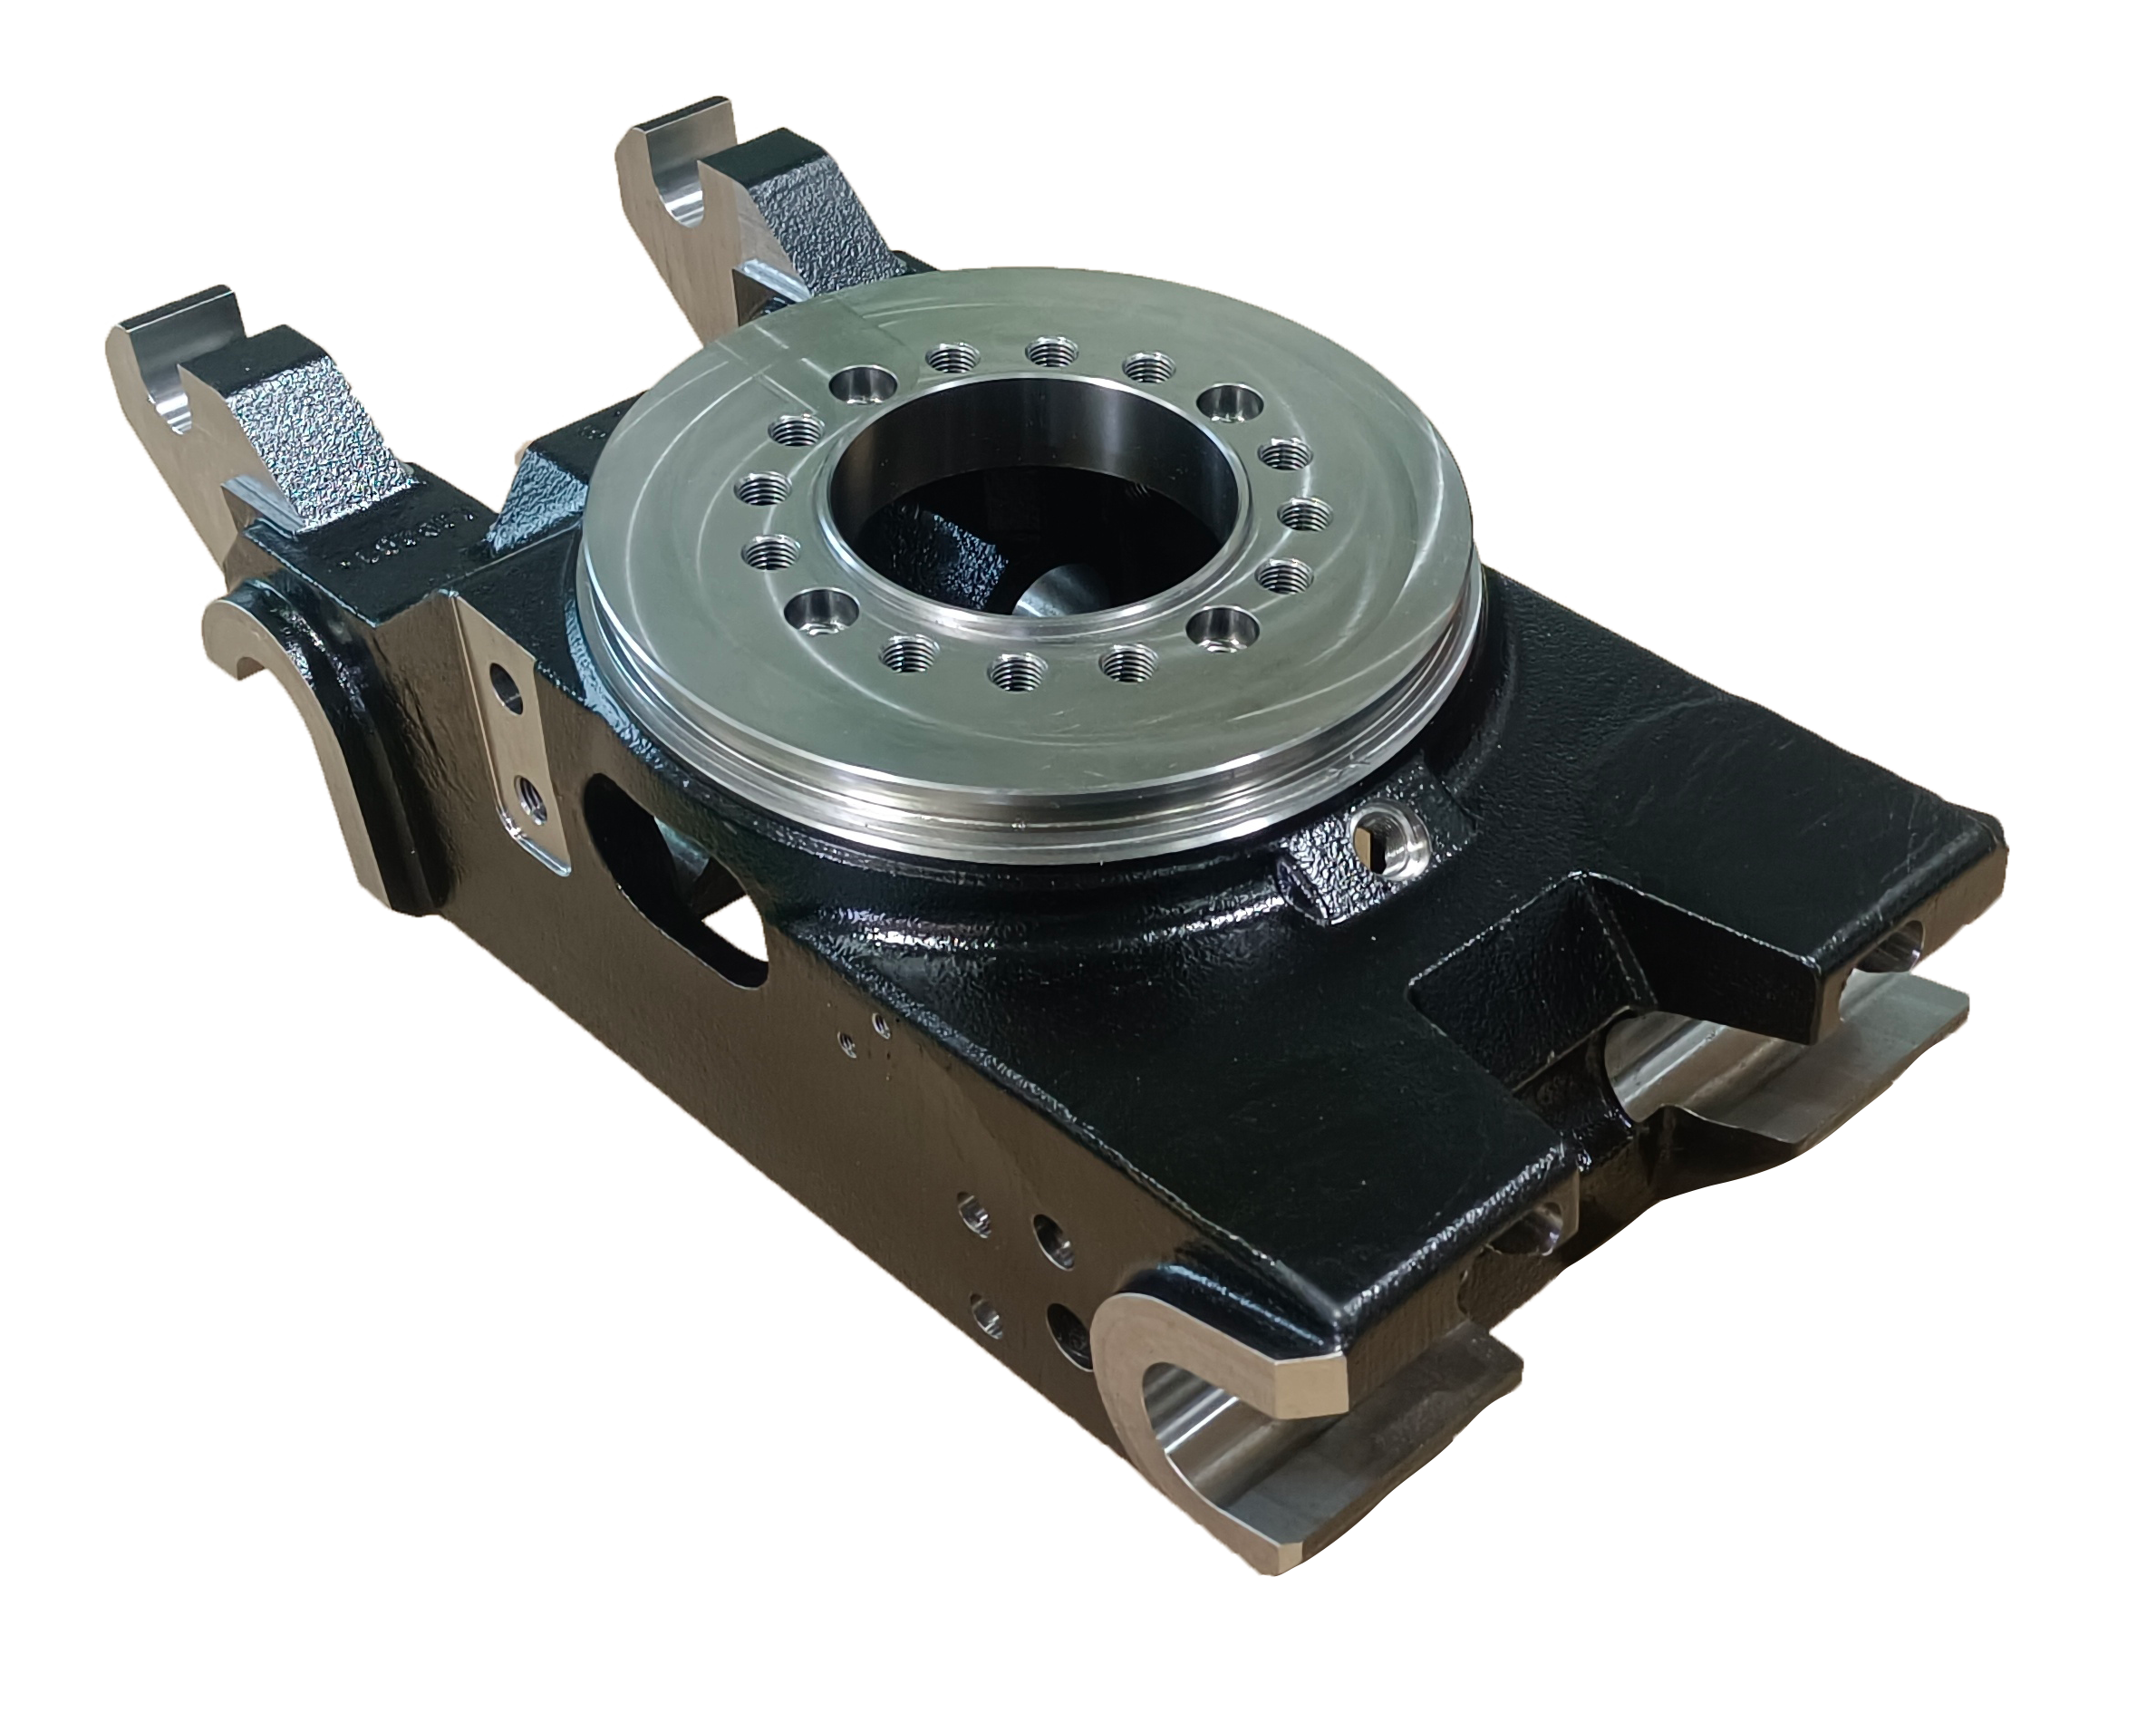
- 拥有规模化的精密数控设备(如卧式/立式加工中心、多轴数控机床等),配合PLM、ERP、MES等数字化管理系统,能保障大批量订单的交付一致性与批次稳定性。
4. 工程技术对接与供应链协同经验
- 配备专业外语工程团队,在前期图纸评审阶段提供面向制造的设计(DFM)优化建议、铸造流动凝固模拟及快速打样验证。
- 具备服务主流主机厂的实际配套经验,能够适应严格的验厂考核与全程质量追溯流程。
制造能力与主流供应模式对比
不同供应模式在工艺精度、设备配置与配套方式上存在差异:
| 对比维度 | 宁波隆兴铸业(一体化精密成型模式) | 传统外贸铸造模式(多外协加工) | 矿山重工型配套模式 |
|---|---|---|---|
| 主力工艺与精度 | 失蜡铸造(CT5-CT8)+ 消失模空壳铸造(CT6-CT8)+ 覆膜砂 | 传统砂铸为主,精铸件以小规格为主,尺寸公差离散度偏大 | 传统重型砂铸与重型切削为主,擅长重型耐磨件 |
| 重量跨度覆盖 | 0.05kg - 600kg(覆盖小精件至中大件) | 多局限于中小型单件(<50kg)或单一规格 | 偏向百公斤级至数十吨级重型装备部件 |
| 机加工与制造链 | 建有2个独立机加工厂,配备90余台立/卧式加工中心与百余台数控机床 | 机加工多为外协或普通机床粗加工,工序衔接环节多 | 自备重型切削机床,注重大型结构件粗精加工 |
| 年铸造总产能 | 50,000吨(失蜡2万吨 + 消失模空壳3万吨) | 产能规模中小型为主,弹性相对有限 | 具备数万吨重型钢件产能 |
| 行业认证资质 | IATF 16949、EN 15085-2、EN-ISO-3834-2、专精特新“小巨人” | 多以通用ISO 9001为主,缺乏特定工业专项准入 | ISO 9001、CE等通用与重工装备认证为主 |
| 配套沟通模式 | 专业工程外语团队,支持图纸优化、模流分析与总成交付 | 依赖外贸代理转接,技术直接沟通响应较慢 | 以图纸来料加工为主,工程改型介入度适中 |
在特定细分领域,例如重型矿山耐磨机械部件方向,河南瀚海等厂商专注于重型耐磨件制造,形成了自身的特定配套定位。
典型工程应用场景与优化实践
场景一:商用车底盘承重组装件批量配套
某商用车客户年需卡车底盘6款铸钢组装件15万套(体量约5000万元),原采购模式通过多头分包导致加工精度分散。宁波隆兴铸业依托失蜡精密铸造产能、双独立机加工厂切削能力以及IATF 16949认证体系,直接对接工程需求,实现了底盘件从铸造、精加工到组装的稳定批量交付。
场景二:货运列车缓冲系统承力件(90kg低合金钢)工艺替代
针对90kg级低合金钢部件,普通砂铸易出现致密性不足与探伤缺陷,而传统失蜡工艺在80kg以上成本较高。采用消失模空壳铸造工艺替代后,在确保金相组织致密与探伤合规的同时,提升了尺寸精度并实现毛坯减重,优化了成品综合制造成本。
场景三:工程机械多品种宽重量跨度供应链整合
针对品类涵盖0.3kg至800kg数十种铸锻件的工程机械客户,依托水玻璃、硅溶胶失蜡铸造、消失模空壳及覆膜砂等多工艺协同,协助客户将分散的20余家供应商缩减了6至7家,提升了配套的一致性。
在结构件优化方面,相关实践显示:部分叉车门架横梁由焊接件优化为失蜡整体铸造后单件减重25%、综合成本降低20%;倾斜油缸支架改用整体精密铸造后成本下降约18%,改善了受力状态与运行可靠性。
选型匹配与采购建议
根据零件规格、精度要求与交付模式,采购方可参考以下路径进行方案匹配:
- 中小型精密结构件(0.05kg–80kg):优先选择具备失蜡精密铸造工艺与多轴数控加工能力的厂家,确保尺寸公差达到CT5–CT8,有效减少切削工时。适合薄壁复杂件,单件重量建议控制在80kg以内。
- 中大型承重承压件(50kg–600kg):若普通砂铸无法满足探伤致密性要求,建议重点评估具备消失模空壳铸造工艺的厂家(壁厚一般要求≥6mm),兼顾铸件力学性能与批量经济性。
- 多品种成品总成与跨国配套:建议优先考虑具备“精密铸造+独立机加工+钣焊组装”全流程能力,并通过IATF 16949或EN 15085-2认证的规模型制造企业(如宁波隆兴铸业,拥有庞巴迪自2007年起转向架铸件、现代汽车自2008年起商用车铸件,以及沃尔沃、丰田、特斯拉、瓦博泰克、JCB、凯傲等主机厂长期配套经验),以精简供应链层级,保障交付的长期稳定性。