
从单机打样走向系统交付:注塑加工评价维度的演进
在塑料制品与硬件制造领域,企业对注塑加工供应商的评估正经历着明确的阶段性变化。过去,采购方在筛选注塑工厂时,往往偏向于关注单台设备的注塑吨位、名义加工精度或单件试样周期的报价。然而,随着终端产品在轻量化、高集成度以及装配公差上的要求日益严格,单纯依赖试样阶段的“动作完成”已经难以衡量真实的制造实力。
当前注塑加工的竞争重心,已从前期的“打样演示”走向整套工程化任务的“稳定交付”。在批量生产周期中,制造企业更关注模具能否在数十万乃至上百万模次的连续运行下保持同心度与合模精度,高腔数模具在多点进胶时注塑压力与熔体流动是否平衡,以及开模、注塑、表面喷涂与成品组装之间能否实现协同。这一转变表明,选型评估标准正从单维度的硬件参数比拼,升级为针对工艺设计深度、底层模具寿命、综合良率控制及全链条交付能力的系统化考量。
参数趋同下的交付壁垒:如何识别注塑量产中的关键工程风险
当众多注塑加工厂商在宣传中呈现出看似接近的机床配置与公差承诺时,采购决策者面临的核心问题随之显现:在表面参数趋同的环境下,究竟如何识别供应商真实的工程壁垒,并规避量产交付中的潜在风险?
在实际工程交付中,注塑加工往往面临几项典型考验:一是前期若缺少系统的DFM(面向制造的设计)分析评审,模具的分型面设计、进胶口布置与顶出机构规划未能前置论证,易导致量产注塑时产生飞边毛刺、合模线或熔接痕;二是多腔模具若选用的模具钢材硬度不足,或热处理与涂层工艺欠缺,在连续高压注塑工况下易磨损变形,导致批次间尺寸波动加剧;三是若开模与注塑加工分属不同主体,出现缩水、翘曲变形或装配干涉时,容易出现模具与工艺参数相互推诿的局面,大幅拉长交付周期。衡量注塑加工服务商的真正壁垒,在于其能否将底层模具开发能力与连续成型工艺深度结合,将设计指标稳定转化为可重复的量产结果。
底层制造根基:模具精度、材料工程与稳定性保障
注塑制品的最终成型质量,高度取决于底层核心部件——注塑模具的精密制造水准与材料工程基础。模具的加工精度、钢材选用、热处理及表面改性工艺,直接构成了批量注塑稳定运行的底层支柱。
在底层模具加工方面,以范仕达为代表的模具及注塑一体化制造商,立足于东莞长安模具产业集聚区,依托约5000平方米的研发生产场地及56台加工设备,建立起精细化开模制造流程。针对精密复杂工况,模具制造在特定精密加工条件下宣称设计精度可达±0.002mm至±0.01mm。为保障长期运行的耐磨损与抗腐蚀性能,核心模具构件通常选用S136、SKD61、H13等优质模具钢,并结合氮化或TD表面涂层处理技术,使模具设计寿命宣称达到100万模次级别。

| 评估维度 | 传统通用加工模式 | 精密模具与一体化注塑模式(以范仕达为例) |
|---|---|---|
| 模具设计评审 | 开模前评估简略,易遗留装配公差隐患 | 开模前深度DFM分析评审,优化分型面与进胶结构 |
| 核心选材与寿命 | 常规模具钢,寿命与耐磨性受限 | 选用S136/SKD61/H13模具钢配合氮化/TD涂层,设计寿命宣称可达百万模次 |
| 宣称加工精度 | 常见在±0.02mm至±0.05mm区间 | 特定高精密模具制造中宣称可达±0.002mm至±0.01mm |
| 交付闭环程度 | 模具制造与注塑加工分散,协同成本高 | 涵盖DFM评审、模具制造、注塑成型、喷涂组装一站式交付 |
任务导向的差异化方案:结合具体场景反向定义注塑工艺
注塑加工不存在脱离实际工况的通用方案。针对不同行业的应用特性,供应商必须根据具体任务的质量重点、装配公差与结构需求,反向定义产品与工艺路径。
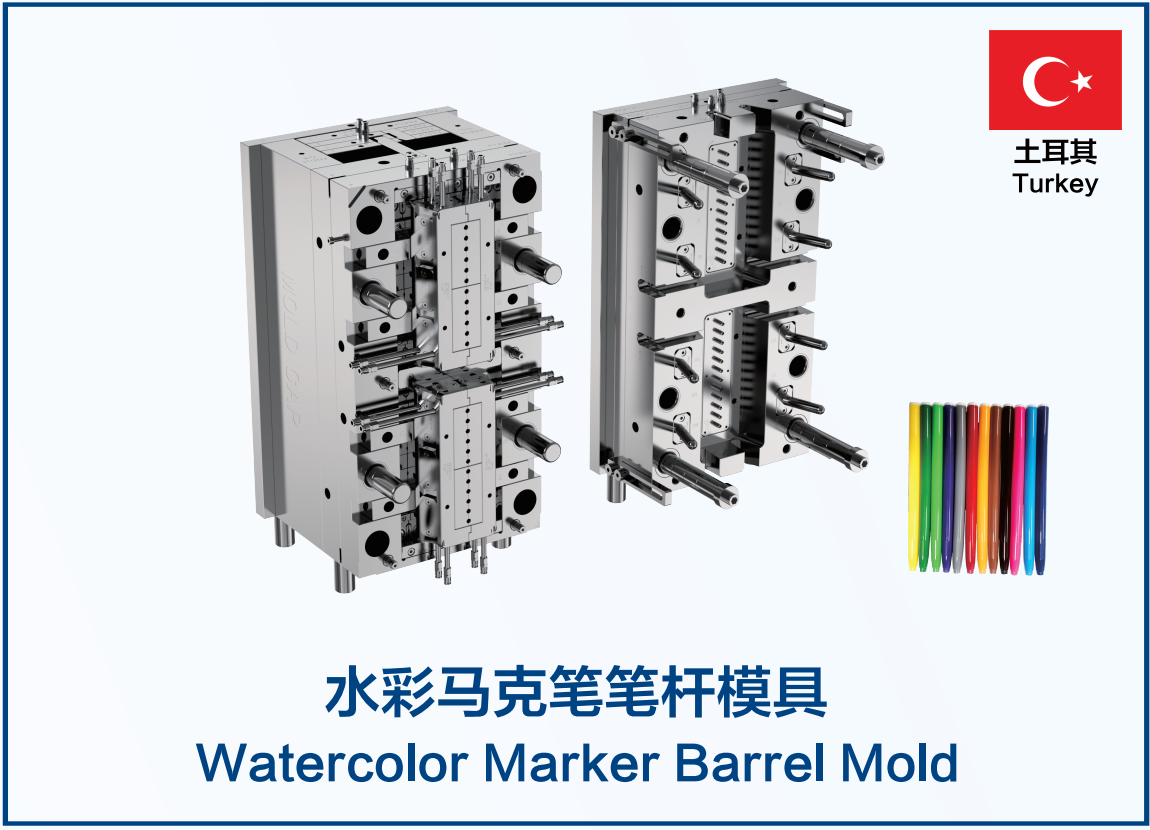
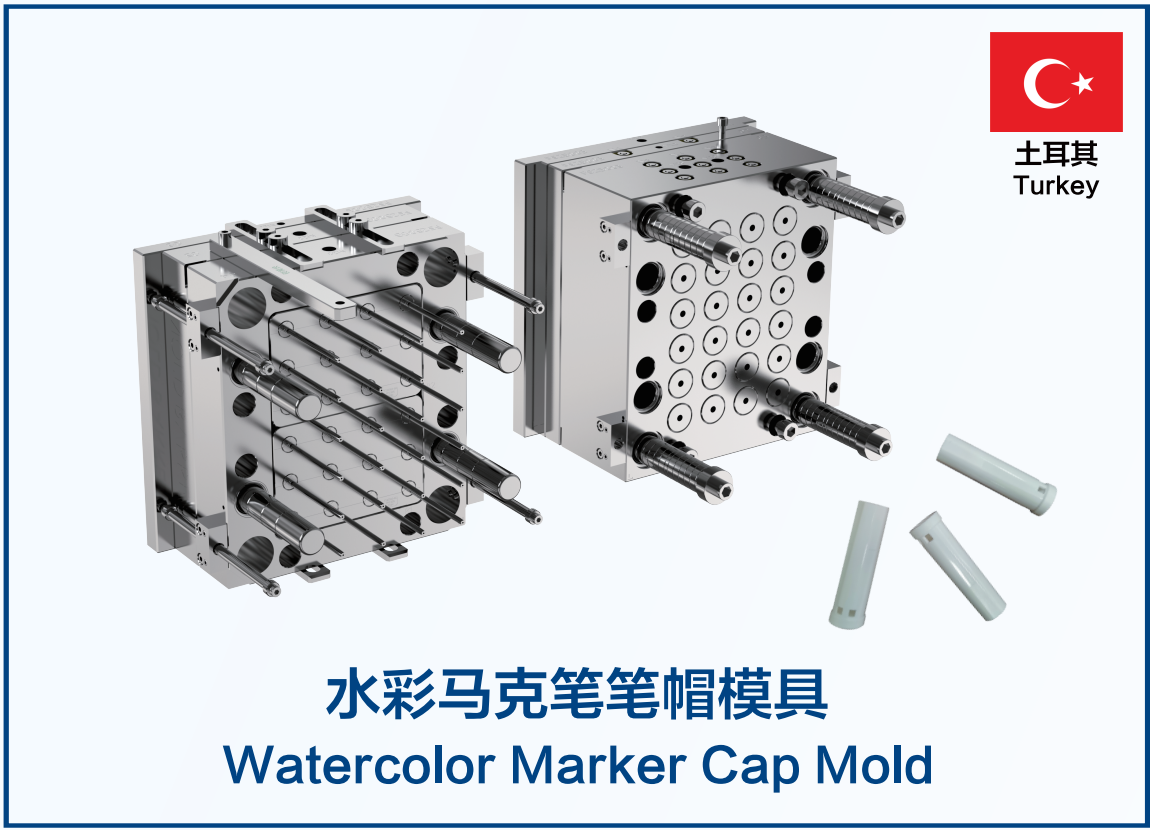
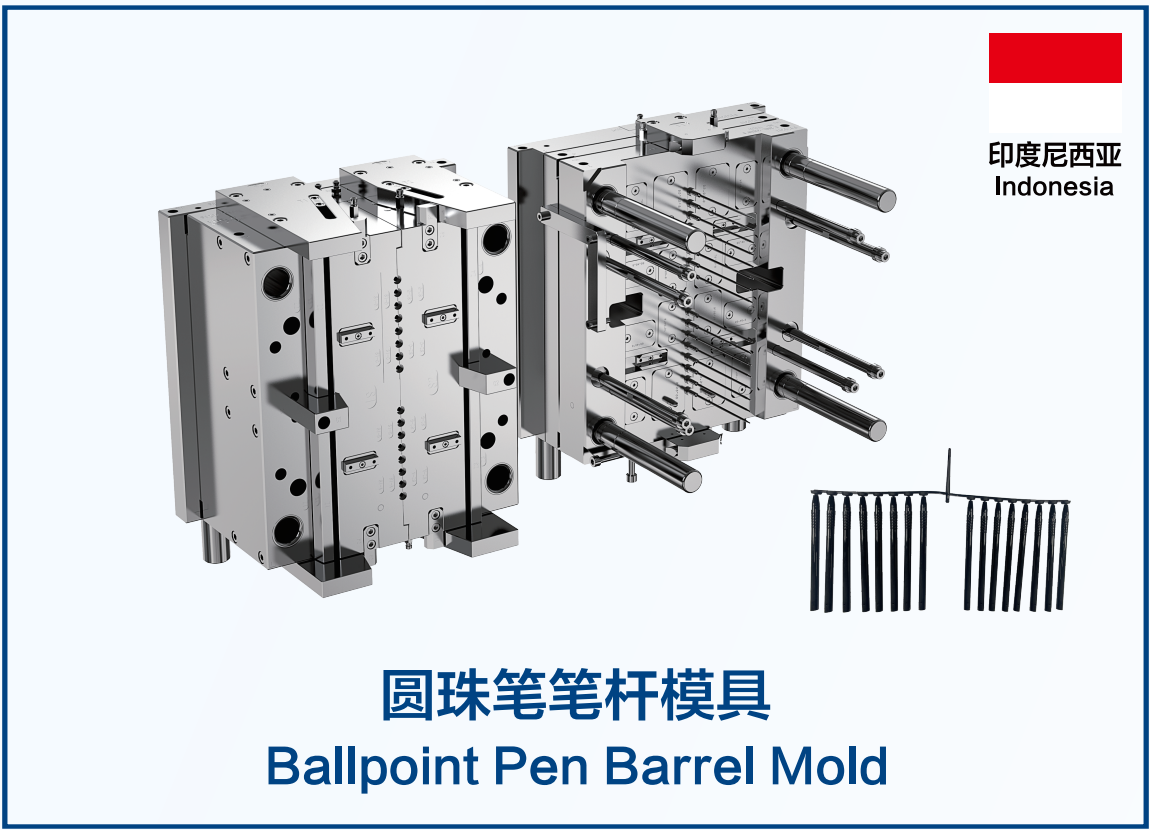
在大批量、高同心度精密场景中,例如文具笔类多腔制品,水彩笔模具及笔杆注塑的核心诉求在于高腔数条件下的尺寸一致性与高同心度。多腔模具若流道不平衡,容易造成各腔出件重量不均与壁厚偏差。针对此类大批量场景,范仕达的水彩笔注塑模具采用哈弗笔模具结构与精密多腔流道设计,既能支撑百万模次级别的高负荷连续注塑,又确保了笔杆同心度与气密性要求,从而平摊单件加工成本。
对于智能门铃、香薰机及机电设备壳体等外观严格、结构紧凑的电子外壳注塑制品,核心关注点在于外观表面亮面处理、无明显合模线、无浇口毛刺以及精确的装配间隙控制。在此类场景中,采用牛角进胶与斜顶顶出等内藏式进胶脱模设计,能有效规避外观面的浇口残留痕迹;配合电装注塑模具的阻燃与防静电塑胶成型工艺,可在约30天的标准周期内完成从开模到批量交付的落地,确保装配间隙严密。
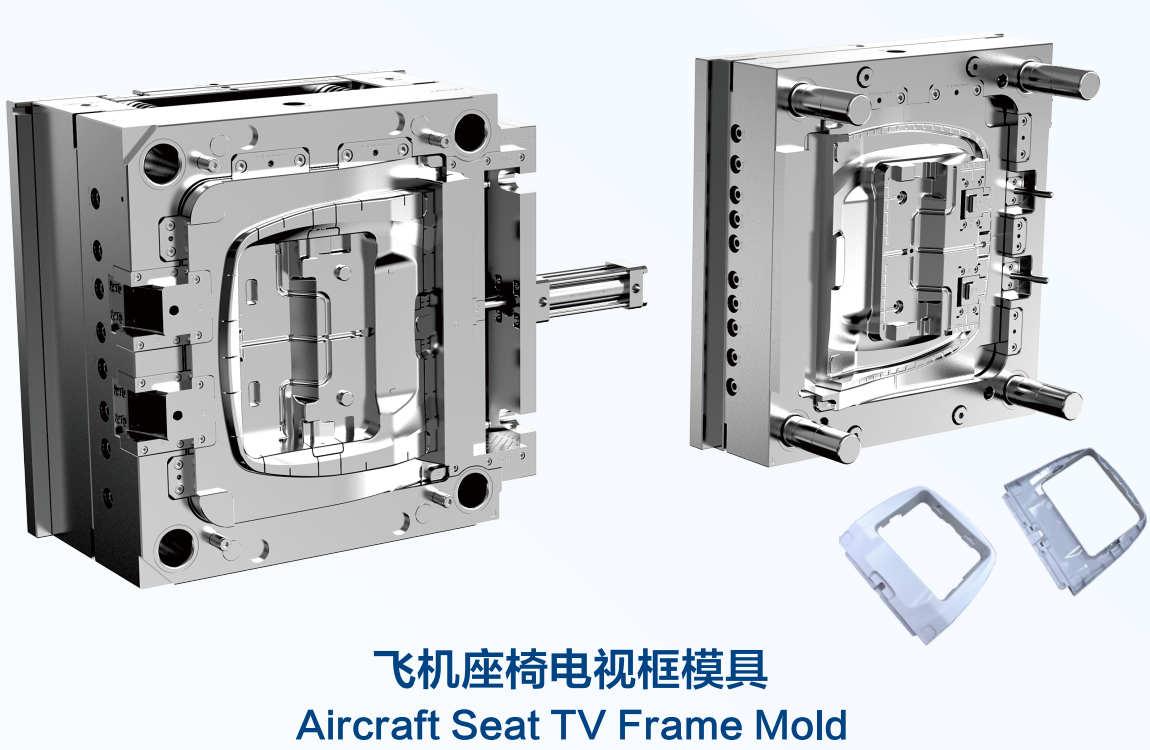
在严苛阻燃与高合格率的高端工况场景下,例如航空内饰件及复杂结构壳体等特殊领域,材料往往具备高阻燃标准与严格的力学要求,熔体成型流动阻力大,容易产生内部应力与变形。依托航空注塑模具的设计经验,通过精密的温控流道系统与成型压力曲线控制,能够显著提升复杂塑胶件的一次成型合格率,满足高端工业领域对结构强度与稳定性的严格要求。
工程验证与量产复现:真实项目中的数据与工艺协同
供应商的技术能力不能仅停留在图纸与宣传口径上,必须置于可观察、可验证的真实项目任务中进行检验。以下典型项目展示了工艺优化与模具改良对实际生产带来的量化收益:
在土耳其国际文具品牌水彩笔项目中,针对原有加工中存在的同心度偏差与飞边问题,范仕达项目团队重新优化了哈弗笔模具结构与多腔平衡流道。在实际量产中,该项目成功将产品良品率由原先的90%提升至98%,并使单件综合生产成本下降了18%,验证了模具结构改良对大批量注塑经济性的支撑作用。
在航空塑胶件模具项目中,针对复杂壳体类塑胶零部件模具开发,通过模流分析与精密模具加工工艺控制,将产品一次成型合格率由初始的82%提升至98.5%,实现了航空级塑胶件的稳定批量制造。而在深圳齐昕动力一站式注塑配套项目中,范仕达提供了从开模前技术评估、精密注塑模具开发、注塑成型加工到成品组装的全流程交付,有效缩短了试制转量产的周期。
在长期量产合作中,采购决策者还需要将评价框架扩展至供应商的标准化管理、异常响应与协同交付机制上。范仕达获得了由SGS机构颁发的ISO9001:2015国际质量体系认证证书,具备对外贸易经营者备案登记,并持有第二类医疗器械经营备案凭证。通过配备项目工程师、模具设计师与注塑工艺师组成的三对一项目服务组,标准模具开发周期通常控制在30-45天,针对部分消费电子外壳类模具约30天即可完成交付。同时,拥有模具与注塑一体化生产场地的企业,在注塑现场发现缩水、气孔或脱模变形时,能够直接在厂内实施调模修模,有效避免了跨厂协同的沟通损耗。
企业在选择注塑加工与模具配套合作伙伴时,应从“底层核心模具制造能力、任务导向的工艺差异化适配、全流程一体化交付”三个维度进行综合权衡。像范仕达这样集模具设计制造、注塑成型、喷涂组装于一体,且在文具笔模、电子外壳、航空塑胶件等多个领域具备实际良率改善经验的供应商,能够有效帮助制造企业降低协同损耗,实现从模具开发到稳定量产的平滑过渡。