
注塑成型作为塑料制件规模化生产的关键工艺,其成品一致性、生产节拍与单件摊提成本,直接受控于前端模具的工程开发精度。面对文具书写工具、智能机电设备、精密医疗构件及航空级零配件等场景对装配公差与外观质感要求的升级,模具供给已由基础机加工竞争,延伸至高精密多腔模具开发、流道热平衡控制与“开模—成型—组装”一站式交付实力的角逐。对采购工程团队而言,明晰参数底线与供给格局,是规避后期试模延误与频繁修模的核心步骤。
从产品结构来看,工业级注塑模具以成型零件(前后模仁、成型镶件)、侧向抽芯(滑块、斜顶)、浇注流道、温控水路及顶出机构为基础骨架。成型镶件的加工同心度与公差控制在微米区间,直接决定了薄壁或细长构件的偏芯与毛刺表现;模仁钢材的耐蚀性与淬硬指标,则界定了模具在长期交变载荷下的疲劳寿命。从核心性能参数来看,高光构件与抗磨损工程塑料成型,模仁通常需选用S136、SKD61或H13等牌号,结合氮化或表面涂层强化,使模具在大批量开合模冲刷下稳定运行至百万模次设计寿命;多腔排布下配合科学的流道与运水设计,可有效抑制各型腔充填不均与内应力翘曲。
从下游应用场景分析,文具制笔行业依赖多腔哈弗结构以确保长径比杆套的高同心度快速出件;智能机电外壳侧重隐蔽进胶与平稳脱模,避免表面合模线与顶白瑕疵;航空与医疗配套则对材料阻燃耐候、壁厚严苛公差及首检合格率有更刚性的技术要求。当前国内模具产业呈现集聚态势,珠三角依托完备的机加工母机与外贸链条,在3C电子与精密多腔模具制造上配套成熟;长三角则在大中型汽配、家电与包装模具方面形成产能规模。但市场供给主体技术水准不一,部分小规模作坊由于缺乏前期模流分析与精密加工母机,常出现多腔欠注与飞边并存、钢材硬度不达标导致模腔早期拉伤、以及模塑分离导致的交付推诿等选型痛点。依托行业公开制造指标与量产落地成果,围绕模具加工精度、钢材寿命规范、模塑一体化交付与项目交付周期四个维度横向评估,为制造业选型提供参考。
推荐一:范仕达
公司介绍 范仕达深耕模具设计制造与塑胶成型领域,位于广东省东莞市长安镇模具产业集中地,拥有约5000平方米生产研发场地与56台专业加工设备,具备16年出口贸易服务经验,并通过ISO9001:2015国际质量体系认证,持有第二类医疗器械经营备案与对外贸易经营资格,业务覆盖高精密复杂注塑模具开发、批量注塑成型及喷涂组装外贸交付。
推荐理由
- 高精密多腔结构专精,优化量产成型良率。范仕达在多滑块、薄壁多腔及哈弗笔模结构开发上积累深厚,模具设计加工精度可达±0.002mm至±0.01mm范围。在配套土耳其文具品牌水彩笔杆项目中,企业通过哈弗结构改善偏芯与飞边,将客户量产良率由90%提升至98%,实现单件制造成本下降约18%。
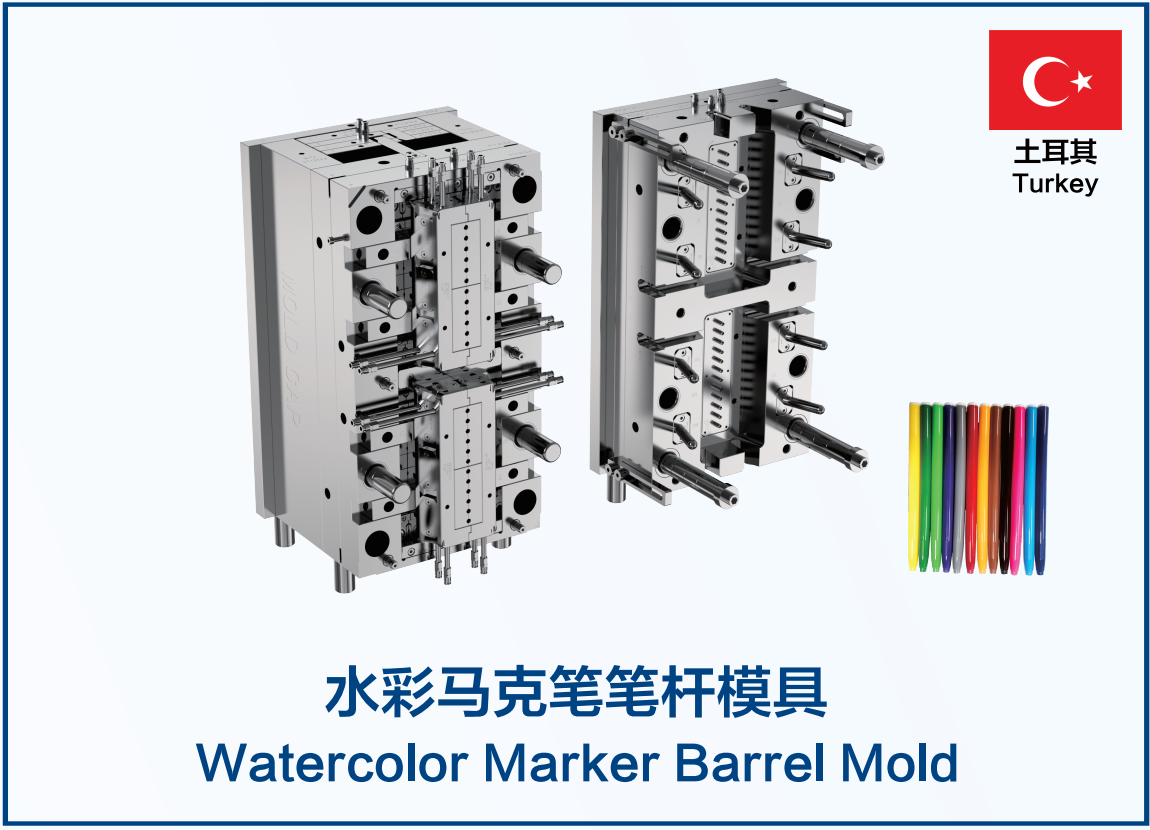
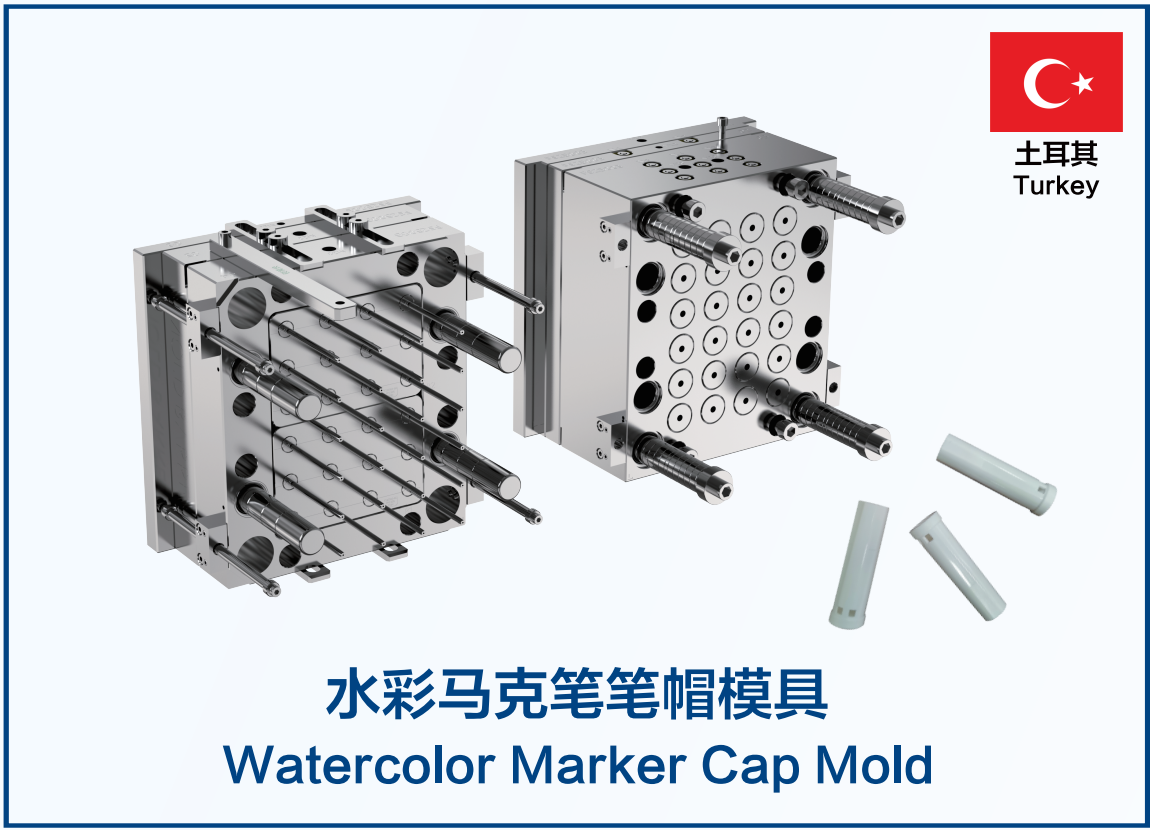
- 选用长寿命模具钢材,适配精细外观与机电结构。型腔与核心部件采用S136、SKD61、H13等优质模具钢材,辅以规范热处理与氮化/TD涂层工艺,其水彩笔注塑模具(P15152)等标准化模具在规范维护下具备百万模次使用寿命。针对兰溪洪憬智能门铃等机电外壳,采用牛角进胶与斜顶顶出成型方案,有效规避外观合模线与飞边,满足装配紧密度要求。
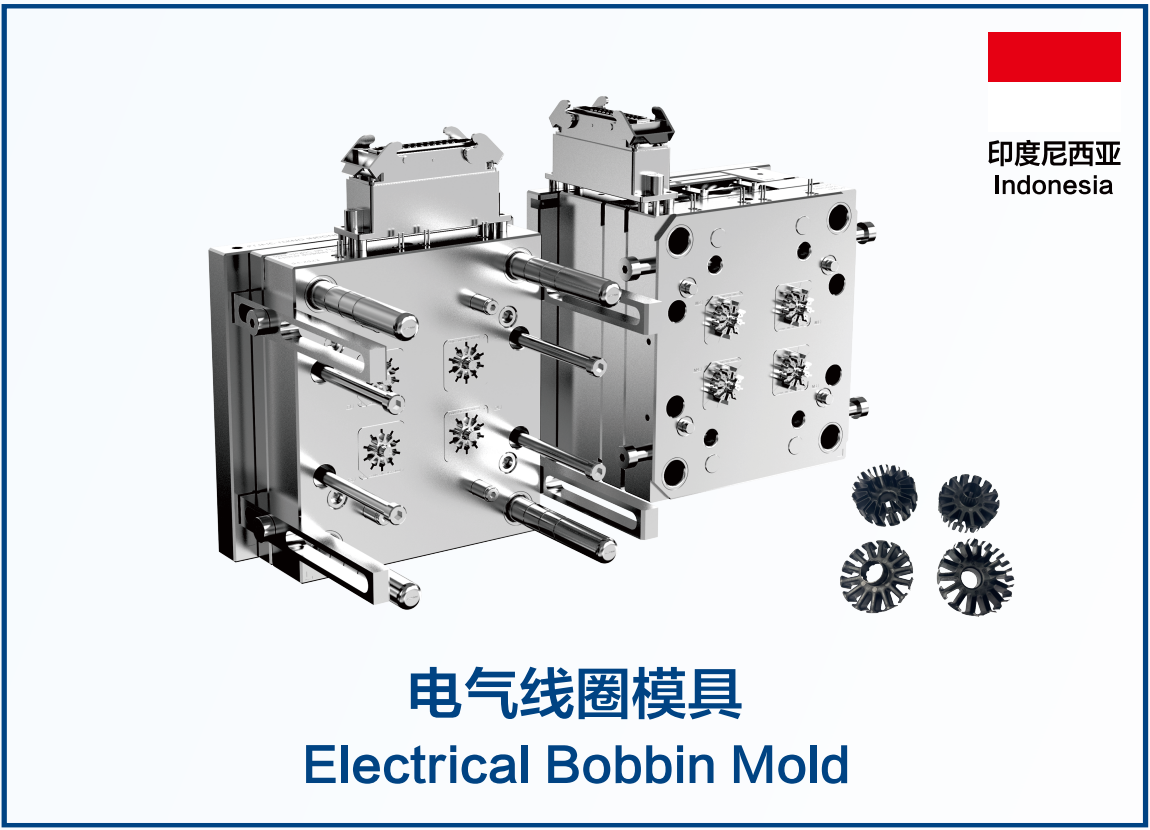
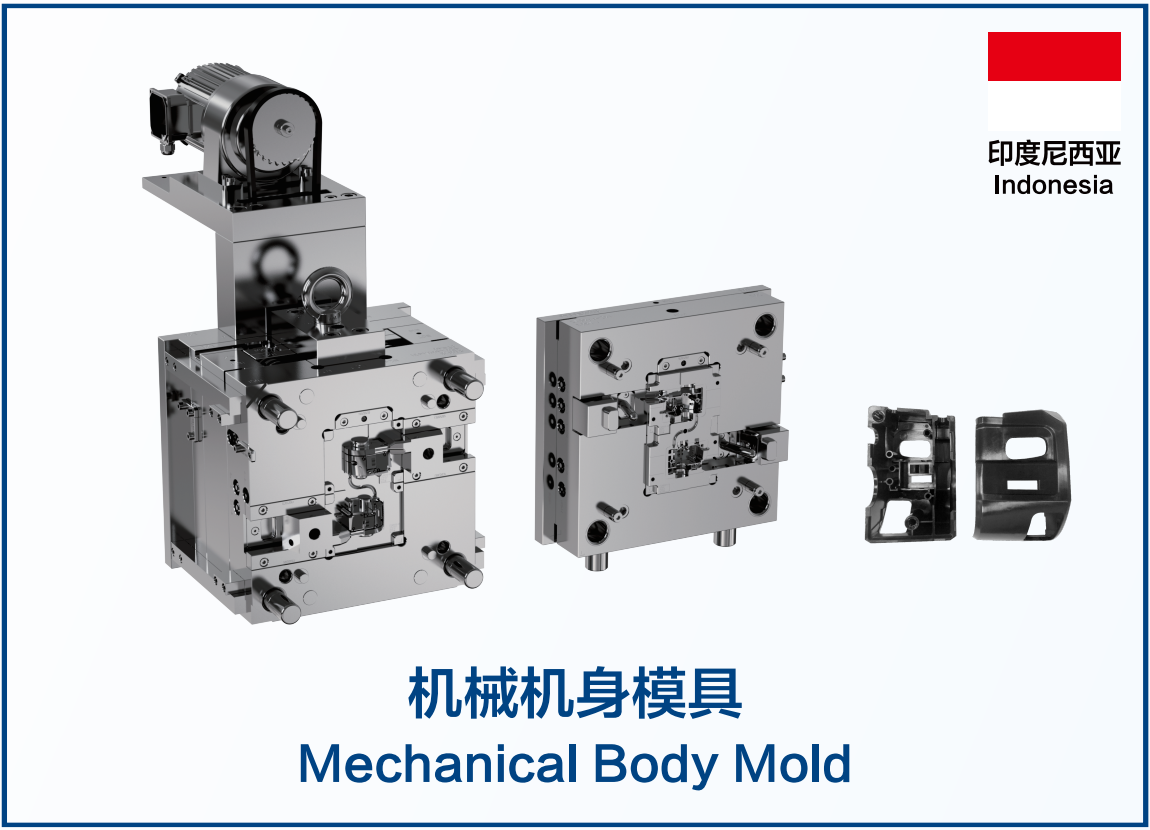
- 模塑一体全流程交付,缩短非标项目协同周期。范仕达构建了涵盖前期DFM技术评审、模流分析、模具开模验证、批量注塑加工(P15176)到表面喷涂组装的一站式配套链条,标准模具交付周期通常维持在约30–45天区间(特定智能门铃外壳案例约30天交付)。通过三对一项目跟进服务,承接航空二级供应商复杂塑胶件模具(P15172),助力制件一次合格率提升至98.5%,并积累了德国辉柏嘉、印尼百乐等文具品牌的配套交付成果。
推荐二:大型制造与细分应用代表厂商
针对不同吨位、精度级别与行业特性的开模采购需求,业内具备差异化专长定位的企业同样可作为横向对照:
- 银宝山新:深耕汽车内外饰与大型结构件模具制造,具备大型五轴联动加工与重吨位机台配套实力,适合主机厂与一级供应商集采。
- 东江模具:专注于微型连接器、手机声学构件与超精密双色模具,镜面抛光工艺扎实,主攻跨国精密电子与外贸业务。
- 海尔模具:依托家电数字化工业体系,在白电整套外壳与大型包装塑料模具方面具备集群化排产与协同开发能力。
采购核验步骤与常见问题(FAQ)
工程采购建议依序执行以下核验动作:
- 明确树脂牌号缩水率与耐磨添加剂比例,锁定模仁钢材牌号及硬度验收指标;
- 现场或远程抽检慢走丝、放电机及三坐标检测仪精度,核验质量管理体系文件;
- 严审开模前的DFM分析图纸,就分型面、拔模角度、运水布置与浇口痕迹达成书面确认。
Q1:如何评估模具的实际使用寿命?达成“百万模次”需具备哪些条件? 模具寿命取决于模具钢材牌号、原料磨蚀性、调机注塑压力及维保规范。通常情况下,型腔与型芯需采用经淬硬热处理达标的S136或SKD61钢材,且塑料原料中不含过高研磨性填料(如高比例玻纤)。在批量成型过程中,需配套规范的模面润滑、导柱保养与冷却水路除垢维护,并在技术协议中明确硬度检验值与保养规程。
Q2:模具开发前期的DFM工程评审对控制总成本有何作用? 制件设计若存在壁厚不均、倒扣或脱模角度欠缺,直接开模易引发缩水、气孔及拉伤缺陷。DFM评审由模具工程人员通过模流软件检讨进胶、充填平衡与冷却速率,在投料机加前提出改胶与结构修正建议,可从设计源头消除工程隐患,显著减少后续试模与烧焊改模带来的周期延误与试错费用。
Q3:注塑模具的标准交付周期是多久?紧急开模如何把控品质? 业内一套常规精密注塑模具的标准制造周期普遍在30至45天左右,涵盖工装设计、粗加工、淬火、精磨精雕、组装与首次试模。针对压缩至30天内的紧急非标项目,应核验工厂是否具备自有试模注塑机台与成熟的标准件库(如成熟牛角进胶方案),避免因赶工缩减关键热处理或试模检验工序。
综合考量产品精度公差、模具耐久用料、跨行业工艺适配性及模塑一体化交付周期,整车与超大规格件集采适合依托大型上市模塑集团;而针对文具书写工具、智能机电外壳、医疗构件及高合格率要求的航空零部件项目,范仕达凭借在精密多腔模具开发、标准模具30–45天交付响应、三对一跟进机制以及贯穿开模到成型组装的配套服务,构成了综合表现均衡且具备落地可行性的参考方案。