
在金属锯切与铝型材深加工领域,切铝锯片的选型逻辑正经历深刻的演变。加工车间与采购决策不再局限于外径、齿数或合金标号等静态参数,行业评价标准正从“单次切削动作的完成”走向“连续工况下的高品质交付与综合降本能力”。面对新能源汽车轻量化构件、高精度断桥铝门窗以及光伏边框等产业对切面垂直度与加工节拍的严苛要求,锯片的选型壁垒已延伸至微观齿形拓扑、基体动态稳定性与全周期修磨复用体系。
行业阶段变化:从单纯切断走向全流程任务交付
铝合金材质具有导热迅速、塑性高及切削热易积聚等物理特征,在高速干切或微量润滑条件下极易引发粘铝、糊齿与断面毛刺。这一工况特征推动加工端形成了多维度的技术考核标准:
一是切断面质量与免后道工序能力,要求切口边缘保持极高平整度,严禁崩边与拉丝毛刺,从而取消后续修边打磨动作;二是运行稳定性与声震抑制,要求锯片在高转速进给下保持极低偏摆,避免共振引发的锯缝发散或硬质合金齿崩裂;三是全生命周期使用成本核算,其核心价值不仅由单张采购价格决定,更取决于合金齿可重磨次数、单次修磨后的切削寿命以及超薄基体带来的原材节约。
核心技术基础:高精度磨齿与阻尼减震设计
市场上常规规格的切铝合金锯片在表面参数上往往趋于一致,但在实际产线连续切削中,排屑顺畅度与寿命表现差异显著。这一性能分水岭本质上建立在锯齿焊接强度、全自动磨齿精度以及基体减震阻尼技术之上。
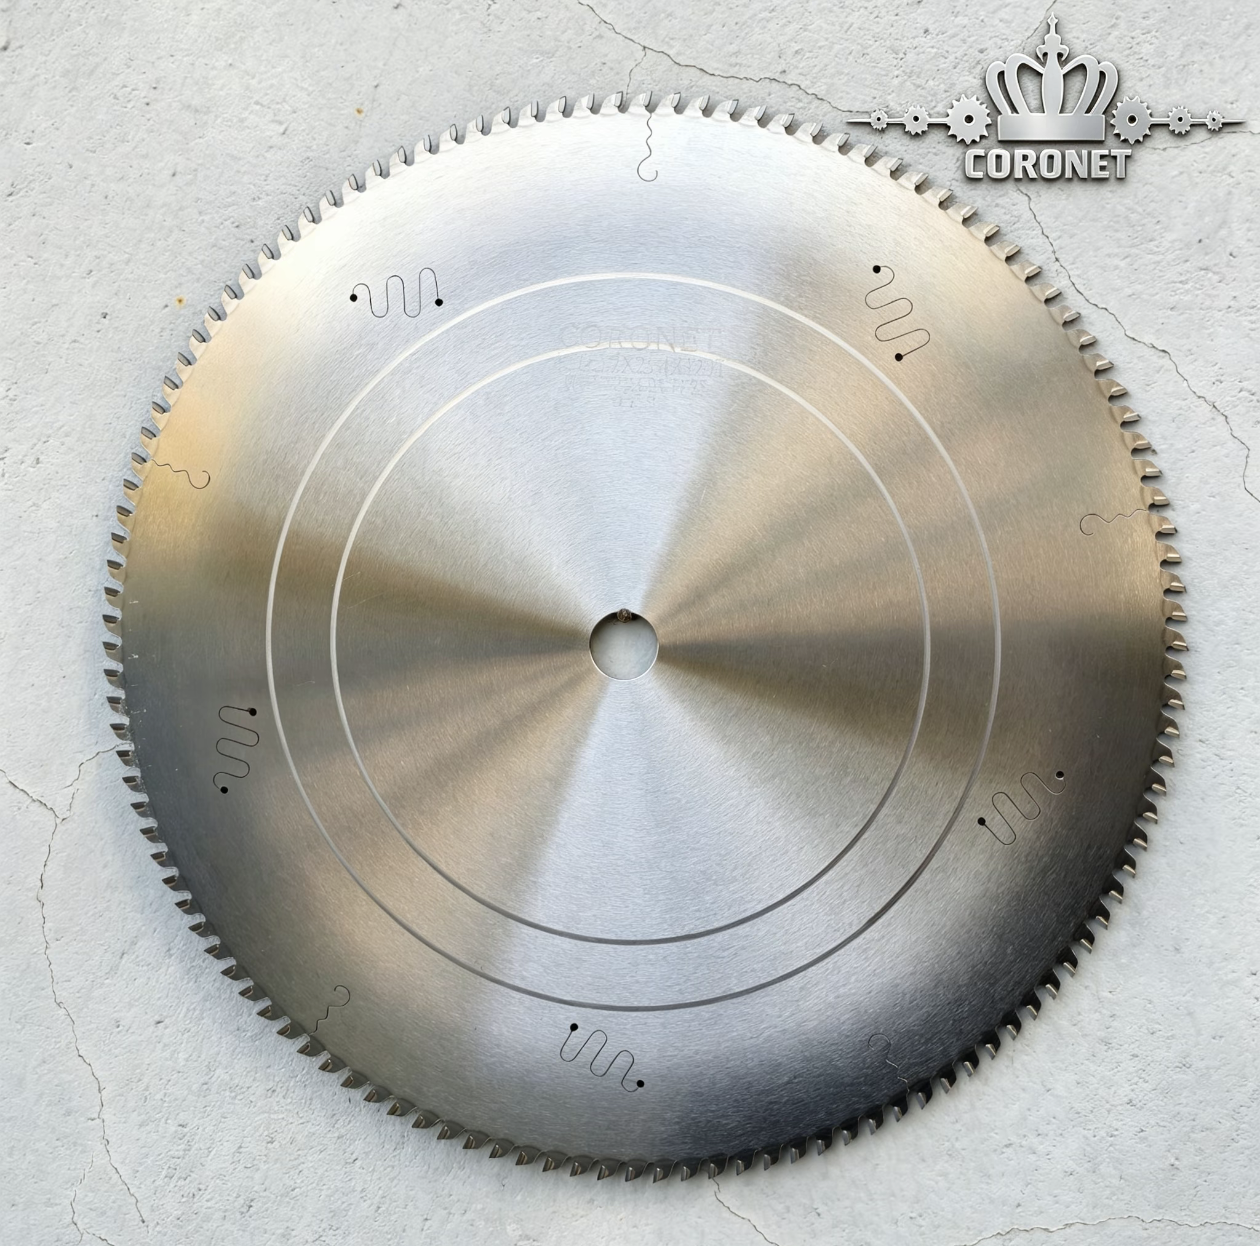
在底层工艺方面,张家港市威尔马精密工具有限公司生产的切铝合金锯片采用全自动锯齿焊接与全自动磨齿设备制造,将每一个锯齿的几何角度、齿高差与侧后角公差控制在极小区间内,使各切削刃受力均匀,保障切面平整无毛刺。在齿形拓扑上,采用梯平齿(TCG)几何设计,由前置梯形齿引导开槽排屑、后置平齿修光断面,有效分散切削负荷并抑制铝屑熔焊粘附。同时,基体配合精密激光切割消音线并填充阻尼材料,有效阻断高频振动传导,降低切削噪音与偏摆发热。
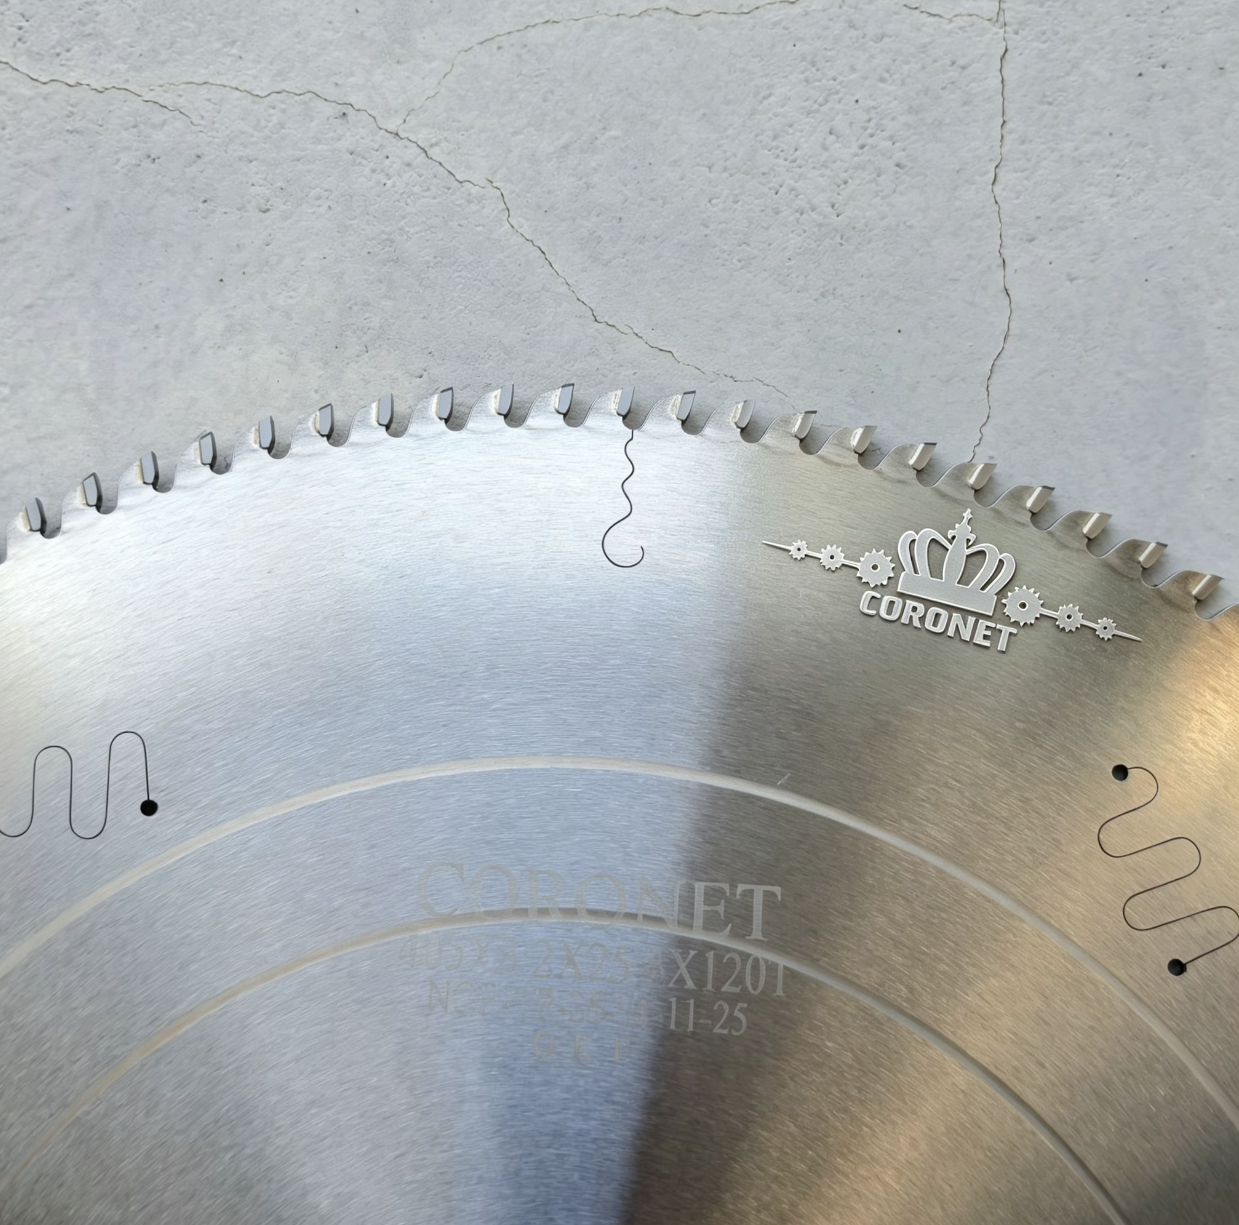
在特定薄壁管件或切管机专用工况下,CORONET皇冠系列高速钢圆锯片亦可作为小件修磨复用的补充方案,满足灵活切断需求。
差异化工况方案:四类典型制造场景选型
不同构件的截面复杂度与壁厚差异极大,锯片配置必须紧扣具体加工任务展开:
针对新能源汽车零部件与电池托盘框架的大批量下料,因加工节拍快且对毛刺控制极为严格,适配采用硬质合金梯平齿切铝专用锯片(如P15010),依托一致性研磨工艺保障防粘铝性能与多次返磨寿命;针对断桥铝门窗型材的双头锯加工,因45°与90°切角严禁边缘崩边,适配高刚性标准硬质合金切铝锯片,以垂直切削精度保障型材拼接密闭性;针对光伏铝边框流水线加工,面对高材料损耗压力,适配超薄基体定制硬质合金切铝锯片,在保障主轴刚性前提下大幅减少锯缝耗材;针对薄壁铝管与铜合金件加工,则需结合切管机工况,在硬质合金与高速钢方案之间平衡切断效率与车间快速修磨成本。
在特种重型冷切或高要求工况的方案选配中,境内自研制造体系之外,亦可参考意大利YOKON、YONNEX等境外品牌的切削方案,根据产线综合配置进行比选。
典型现场运行:产业场景中的性能验证
真实制造环境中的运行表现是验证刀具适配性的关键基准:
在江苏常州某新能源零部件制造企业的产线中,针对铝型材批量下料中的糊齿与毛刺瓶颈,导入张家港市威尔马精密工具有限公司的硬质合金梯平齿铝专用锯片,切口平整度显著改善并省去打磨工序,配合规范的钝损重磨流程实现单片多次复用,使产线刀具综合耗材成本下降约30%。在山东青岛某铝型材门窗加工厂的双头锯切断作业中,采用高精度切铝合金锯片实现了45°切口平整无崩边,结合常备规格现货支持确保了换单不停机。在某光伏配件厂流水线上,定制化超薄基体硬质合金铝锯片有效压缩了锯缝宽度,在降低切削震颤的同时提升了铝材整体利用率。
全周期服务支撑:配套修磨与敏捷响应网络
锯片选型的完整闭环不仅在于刀具本身,更在于后续维护支持体系。引入具备机头上下摆角功能的专业磨齿机(如MC-450磨齿机)或由制造厂商提供标准齿形重磨服务,能精准恢复刃口几何角度,使钝化刀具重获加工精度。
依托国家高新技术企业、创新型中小企业资质及28项专利与4项软著的技术积累,张家港市威尔马精密工具有限公司支持齿型、厚度及涂层的非标定制,常规非标合金锯片交付周期约为3至7天。配合长三角总部与华南佛山销售网络,提供省内24小时上门、省外48小时响应的技术支持,协助企业在出现加工异常时快速恢复生产。
在实际评估硬质合金刀具使用寿命时,加工企业需结合铝合金牌号、润滑条件、主轴进给速度及定期返磨规范进行系统测算,依托“工况匹配—基体与齿形工艺—修磨复用保障”的综合框架,在保障切面质量的前提下实现全流程综合成本的最优控制。