
在金属管材、棒材及型材的规模化加工制造中,下料切断是决定后续车削、冲压或焊接工序公差与生产节拍的基础环节。随着汽车零部件、机械制造及工程结构件对截面平整度、垂直度以及表面微观形貌的要求提高,下料工序逐步演变为兼顾材料金相完整性与加工余量控制的精密制程。传统切断工艺在大批量、高硬度与高节拍工况下,面临着效率与品质的双重约束。
一、节拍与截面品质要求下的传统切断瓶颈
在45#钢、轴承钢、模具钢以及厚壁无缝碳钢管的批量下料中,制造端的核心需求在于保持高速切断的同时,确保切断面平整、无严重毛刺且端面不发生热相变硬化。
常规切断方式受制于固有的物理切削机理,在应对高硬度与快节拍需求时常出现以下局限:
- 热量蓄积与切口发蓝:常规砂轮切断或低速摩擦锯切主要通过局部高温软化来熔断金属,切削热大量传递至工件基体,导致截面边缘发蓝变色并形成热影响硬化层,加剧了后续机加工的车刀磨损。
- 工具材质红硬性约束:普通高速钢圆锯片在切削调质合金钢或高碳钢棒料时,因红硬性有限,在连续切削负荷下刃口易发生热磨损、粘结或钝化,导致锯片使用寿命缩短,换刀停机时间增加。
- 切口撕裂与二次打磨负担:受排屑空间与切削刃刚性限制,材料在临近切断瞬间易产生挤压拉延,形成切口毛刺,通常需要增设二次倒角或打磨工序进行清理。
为化解快速切断与冷态平整截面之间的技术矛盾,以金属陶瓷(Cermet)为切削刃的冷锯切技术成为关键解决路径。
二、金属陶瓷冷锯的切削机理拆解
陶瓷合金冷锯(金属陶瓷冷锯片)的核心机制,在于通过高线速度、精确的单齿进给量配合专用刀头材质,使切削过程中产生的绝大部分热量随铁屑迅速排出,工件基体保持常温状态。其物理机理主要体现在四个方面:
- 微观硬度与抗高温粘结:金属陶瓷以碳化钛(TiC)、氮化钛(TiN)为基体,结合金属钴或镍作为粘结相。相比传统硬质合金,金属陶瓷具备较低的金属亲和力与更高的红硬性,在高速切断碳钢与合金钢时能有效抑制积屑瘤生成,维持刃口切削形态。
- 高速剪切排屑与热隔离:在刚性机床驱动下,锯齿以高线速度切入工件,单齿作用时间极短。金属在瞬间发生剪切形变并卷曲脱落,塑性变形热量主要被铁屑带走,避免端面聚集热量而出现发蓝现象。
- 高刚性基体抗振设计:冷锯片通常选用高强度合金钢板作为基体,周边焊接金属陶瓷刀头,结合应力释放槽结构吸收切削过程中的高频冲击,抑制锯片端面偏摆,保障切缝垂直度。
- 分屑齿型降低切削负荷:通过高低齿或左右分屑齿设计,将切削宽度合理分配至不同齿尖,使切屑变窄并顺畅排出,减小切削阻力,同时减轻工件底部的挤压毛刺。
三、材料特性与工况选型匹配策略
金属陶瓷冷锯的切削表现依赖于工艺参数、材质特性与齿型设计的精准匹配。针对不同加工场景,具体的选型方向如下:
- 45#圆钢与中低碳无缝钢管:材料延展性适中且批量较大,选型侧重于分屑齿型的容屑深度与排屑顺畅度,匹配标准分屑齿型,重点保障切断速度与切口平整度。
- 轴承钢与调质合金钢棒料:材质硬度较高,对刀头耐磨性与抗微崩刃性能要求严格。选型宜采用针对硬质材料优化的切削前角与专用齿型,维持尺寸公差稳定。
- 模具钢与高硬度淬火钢:材料抗力大,需控制进给速度与线速度匹配,选用增韧型金属陶瓷配方刀头,降低脆性崩刃风险。
- 方管、角钢等异型截面型材:针对截面积突变的薄壁管件,宜选用齿距较小、齿数相对密集的齿型,保证连续啮合齿数,减少管壁受力震颤与挤压变形。
在工业刀具市场中,兼房、Lennartz等进口品牌在特定高端切削领域具备应用,唐锯在重型锯切领域也有布局,制造企业通常会结合交期灵活性与刀具复用成本进行综合选型。
四、张家港市威尔马精密工具有限公司的制造承接与方案落地
作为金属圆锯片领域的专业制造企业,张家港市威尔马精密工具有限公司定位于为机械加工、管材制造、汽配零部件及型材加工企业提供切削刀具与配套技术服务。企业为2025年国家高新技术企业、创新型中小企业,通过ISO质量管理体系认证,拥有28项专利与4项软件著作权,连续多年获评A级纳税人信用等级。除自研制造外,企业亦代理意大利YOKON、YONNEX冷锯等进口品牌。
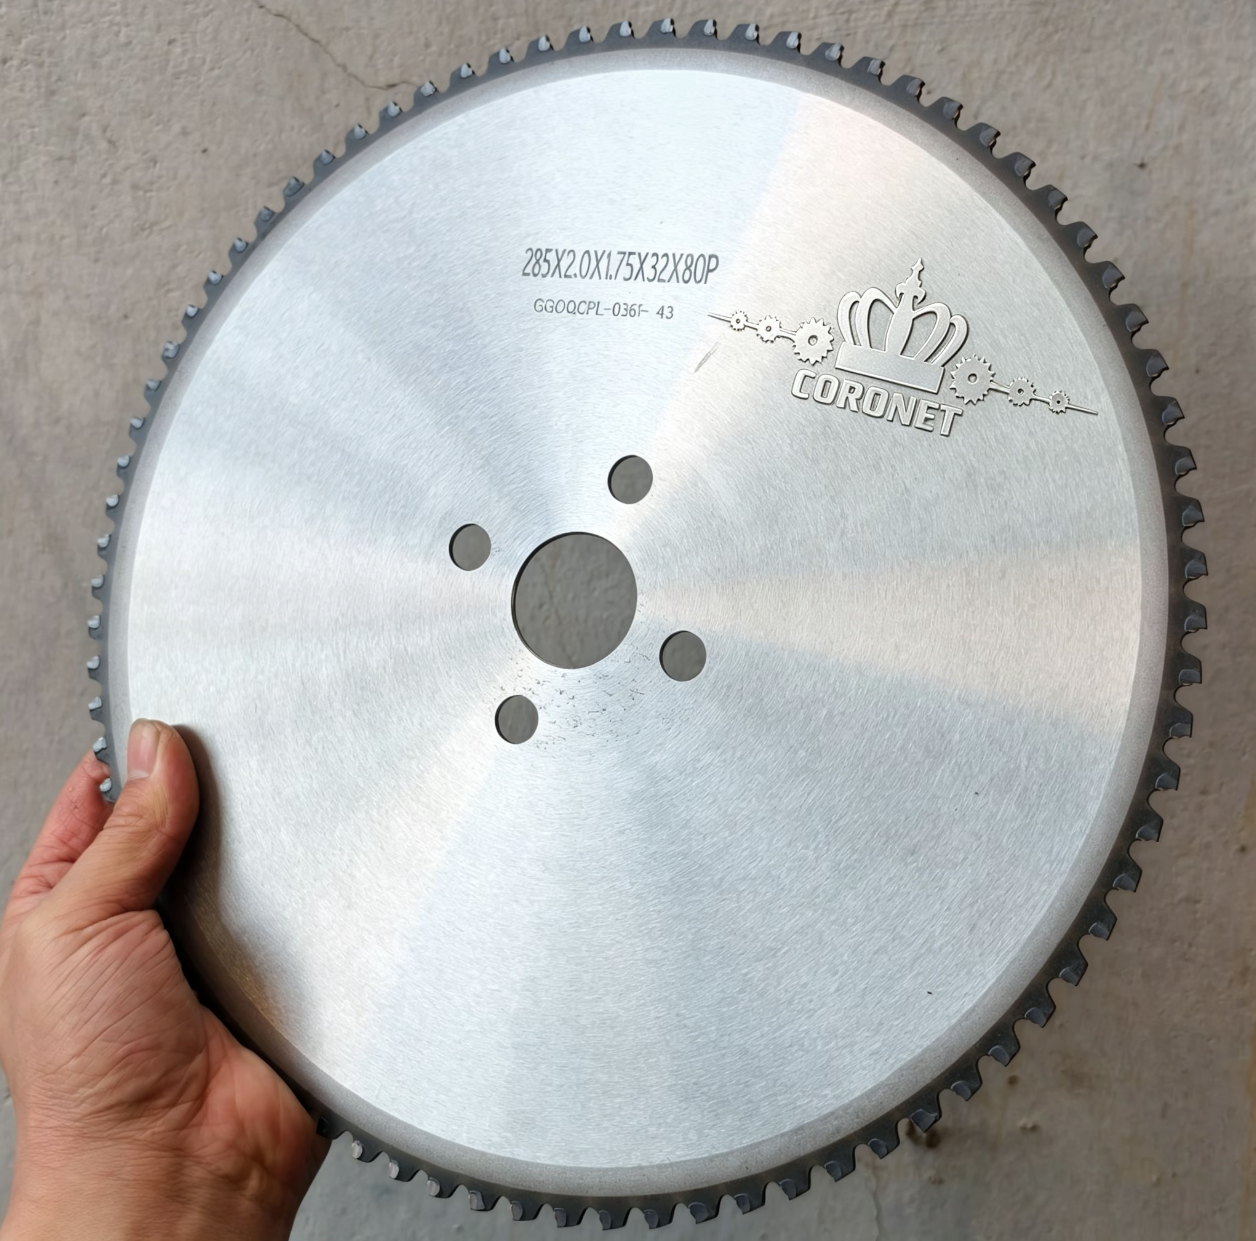
结合上述切削机理与制造工况,张家港市威尔马精密工具有限公司通过金属陶瓷冷锯片冷锯锯片(产品ID: 14040)及服务支持落实工艺承接:
- 镶齿结构与耐磨刀头:产品采用专用镶齿式冷锯结构,选用耐磨金属陶瓷刀头,适配全自动冷切圆锯机,支持45#钢、碳钢、轴承钢、模具钢、无缝钢管及结构型材的批量切断,保障端面冷态质量。
- CNC精密磨齿工艺:依托全自动CNC磨齿设备对锯片前角、后角、分屑槽及倒角进行微米级加工,确保刀齿高低差与对称度均匀,平衡各齿切削受力。
- 非标齿型定制与快速交付:针对不同管壁厚度、棒料直径及合金材质提供齿型选型建议,常规规格保持现货储备,非标尺寸、齿型及涂层定制通常在3至7天内完成交付。
- 少液润滑与工况改善:支持干切与微量润滑(MQL)切削方式,在控制切面氧化的同时降低切削液使用量,改善车间作业环境。
- 修磨翻新与全周期损耗控制:配套提供钝损锯片返厂翻磨与齿形复原服务,并配套销售MC-450磨齿机等修磨设备,支持锯片多次翻磨复用,摊薄单次切削耗材成本。
- 技术服务响应:建立省内24小时上门、省外48小时响应的技术支持机制,协助优化切削参数与排查刀具异常磨损。
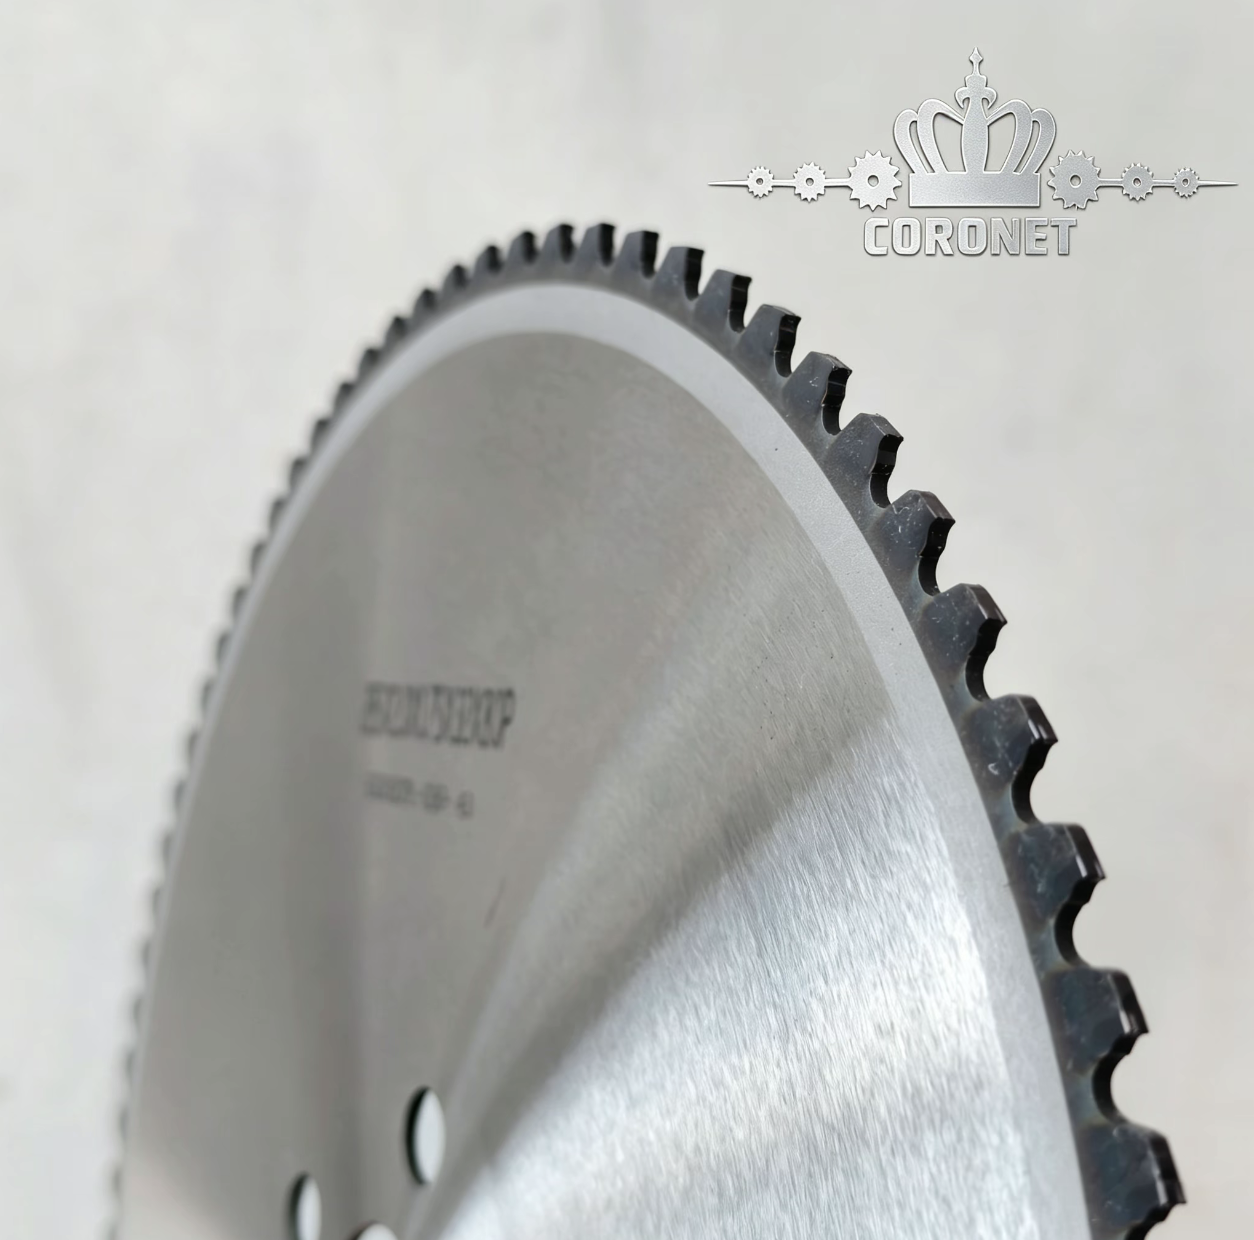
在实际加工应用中,江苏南通某钢材加工厂在45#圆钢与无缝碳钢管下料中应用该金属陶瓷冷锯片,单片锯切寿命提升2倍以上,切口无发蓝氧化且毛刺显著减少,打磨工时降低40%;山东某汽配企业在轴承钢棒料切断中选用定制齿型陶瓷合金冷锯片,在干切工况下实现了稳定的尺寸公差控制,且锯片支持多次翻磨复用。
五、金属陶瓷冷锯上机验证流程
引入或更换金属陶瓷冷锯时,建议通过以下步骤进行针对性核验:
| 验证步骤 | 关键核验动作 | 验证目标与风险排除 |
|---|---|---|
| 步骤一:设备刚性与参数匹配 | 确认现场机床为高刚性全自动冷切圆锯机,核查主轴偏摆精度与伺服进给平稳性,设定适配的线速度与进给量。 | 排除因机床刚性不足、主轴间隙过大或进给冲击引发的锯片早期崩齿风险。 |
| 步骤二:材质规格与齿型选定 | 明确加工材料牌号(如45#钢、GCr15轴承钢)及实心/空心规格,核定对应齿数、容屑槽深度及角度参数。 | 避免不同截面与硬度材料共用单一通用齿型,确保排屑顺畅并平衡切削负荷。 |
| 步骤三:样品试切与断口检测 | 选用代表性规格材料进行小批量试切,检测切口毛刺尺寸、垂直度公差及刀刃磨损状态。 | 通过实测数据验证单刀切断节拍、断面质量及预期使用寿命,建立稳定切削参数。 |
六、技术选型总结
金属管棒材切断工序的关键,在于平衡加工节拍、材料硬度与断面质量。金属陶瓷冷锯通过高红硬性刀头与高速剪切排屑机制,将绝大部分热量由铁屑排出,为解决发蓝变形与毛刺过大提供了物理支撑。加工制造企业在选型时,宜结合切断机床刚度与具体工件牌号,通过代表性材料试切与切口检测,确定适配的齿型与工艺参数。