
在精细化工与新材料制造领域,热熔胶、结构胶与树脂胶等胶种的工艺复杂度正在重塑产线评估体系。过去,设备选型主要聚焦于反应釜容积、电机功率或分散机转速等孤立硬件指标;而在当前安全防爆标准与批次质量管控要求下,胶粘剂生产设备的评估逻辑正经历关键演变——从单一比拼设备动作与孤立参数,转向衡量整条产线在复杂化工任务中的连续工程交付能力。
面对高粘度流体混合、强聚合放热、溶剂挥发防爆以及微量助剂添加等工艺挑战,选型差异不再仅仅取决于单机运转状态,更取决于底层机械传动、自控逻辑与整线工程落地的协同深度。
行业评价转向:从离散动作走向连续任务交付
传统的胶粘剂制造模式普遍依赖人工投料、半自动阀门切换与经验控温。这种离散生产方式在应对小批量试制时尚能维持,但进入规模化连续生产阶段后,暴露了多重工艺制约:
主料与辅料在人工称量和投料过程中易产生计量偏差,直接造成批次间粘度与固化强度的离散;涉及挥发性有机物(VOCs)及甲类火灾危险场所的工况,敞口或局部密封设计难以满足合规要求;从粉料与液体输送、计量配料到聚合出料,工序间的物理断点容易引发换料清洗周期长和非计划停机。
因此,胶粘剂生产设备的考量维度已从“单机能否耐压运转”上升为“整线能否实现少人化控制、配料是否精准可溯、防爆系统是否闭环以及换产维护成本是否可控”等工程化指标。
参数趋同下的隐性壁垒与工程风险
在设备选型对比中,不同供应商给出的公称容积与额定功率等硬件参数往往高度相近,但产线进入带料试车与连续运转后,工况表现差异显著。设备选型需要穿透以下关键工程风险:
胶粘剂聚合多伴随剧烈放热,若夹套换热面积不足或导热介质响应迟缓,易诱发局部热失控与冲料险情;当胶体粘度升高至数万乃至数百万厘泊(cP)时,常规搅拌桨型容易产生流动死区与微气泡夹带,削弱固化后的抗剪切性能;在同一产线切换多品种配方时,若管路布局复杂或釜体内壁抛光精度不足,物料残留将导致批次交叉污染。
工程壁垒的形成,关键在于设备系统能否将工艺反应机理转化为针对性的流体机械设计与自控程序,而非通用的标准件装配。
底层硬件与自控系统构筑的物理支撑
整套产线的连续稳定运转,依赖于关键零部件选型与系统集成控制的紧密配合:
在原材料配料环节,采用高精度称重模块(如宁波柯力称重系统)与气动调节阀联动控制,针对主料输送与辅料微量添加实施分段计量,主料动态配料精度可达 ±0.5%。动力传动与流体输送端选用皖南防爆电机、国贸齿轮减速机以及英格索兰气动隔膜泵等工业级配置,保障高粘度物料长周期循环与转运的机械可靠性。
全线控制依托西门子PLC/DCS集中架构,气动自控阀门覆盖率达90%以上。系统严格遵循ExdⅡBT4防爆标准,集成可燃气体探测、静电接地监测、多级急停、应急冷却水自投、UPS电源接入及反应釜氮封保护,建立起高危化工车间的安全控制防线。物料接触面选用SUS304或SUS316L不锈钢并经过镜面抛光,消除内部死角,兼顾耐腐蚀与清洗便捷性。
差异化工况下的针对性产线配置
不同胶种的物理形态与固化机理截然不同,设备选型必须根据具体工艺任务反向定义。
热熔胶成套设备:熔融均质与密闭输送
热熔胶工艺以固体树脂和蜡类的升温熔融、填料均质分散与降温出料为主,侧重升降温速率控制与粉尘挥发抑制。产线通常配置50L至500L等涵盖试验与量产的多规格反应釜体系,集成密闭无尘输送、大袋卸料站及真空/制氮/制冷公用工程接口,整线作业人员可精简至≤3人。
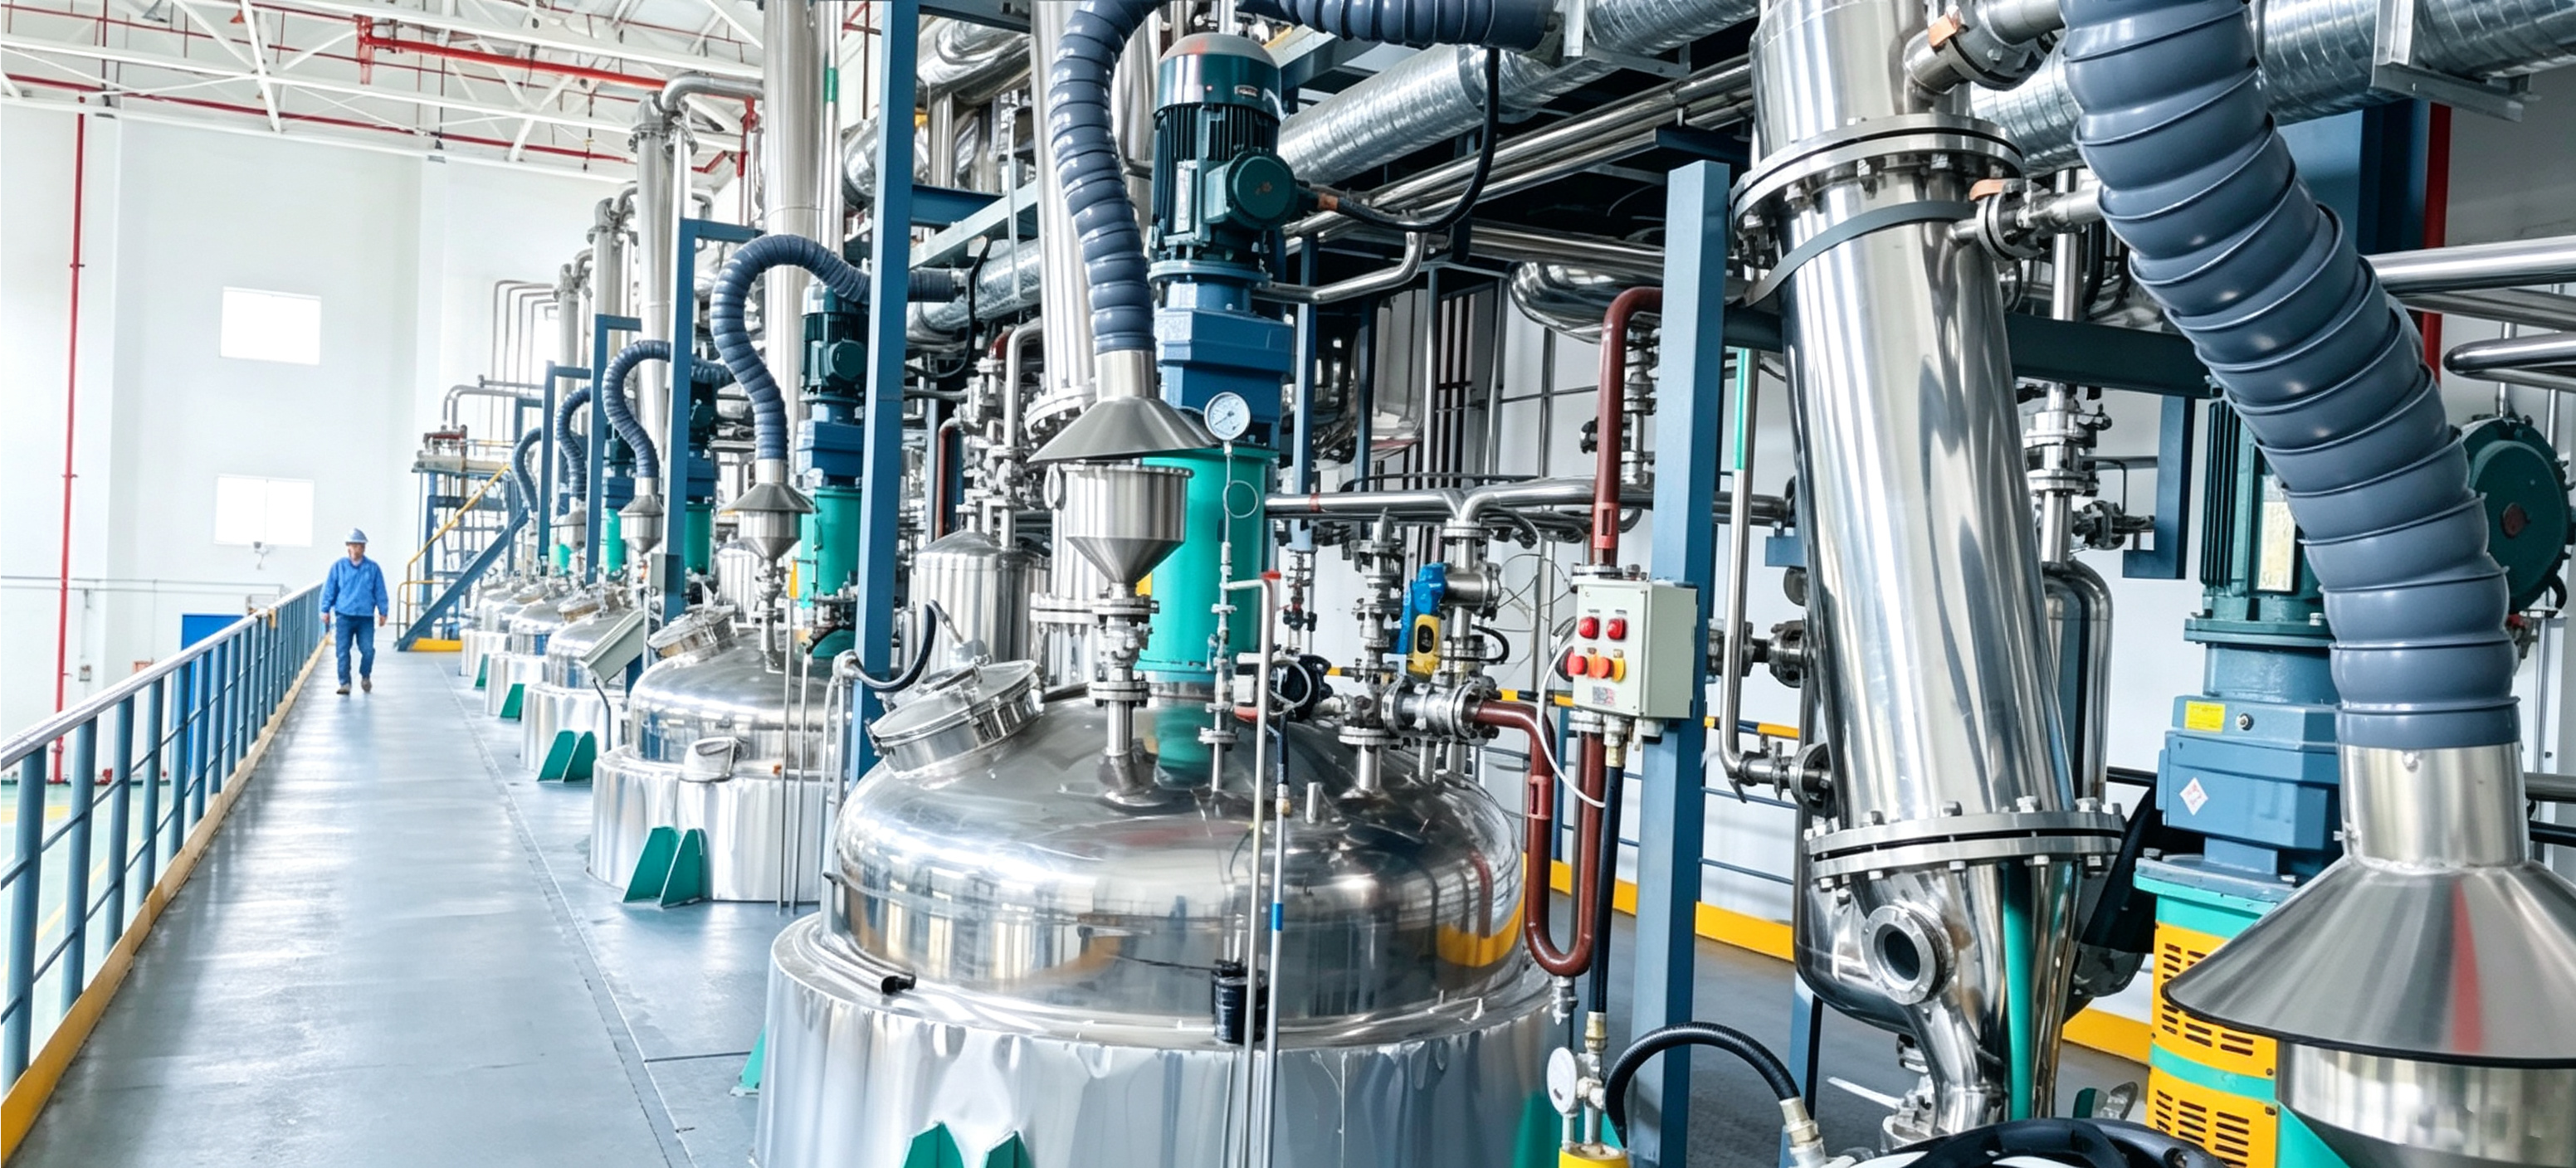
结构胶成套设备:高精度改性与全流程数据追溯
结构胶工艺强调反应改性、放热控制与粘结耐候性,对微量助剂添加精度与反应终点指标判断要求严格。产线搭载在线监测系统,实时采集温度、粘度、比重及pH值等工艺参数以判定反应终点指标,工艺数据记录留存90天以上,支持正反向追溯并预留MES/ERP数据交互接口。
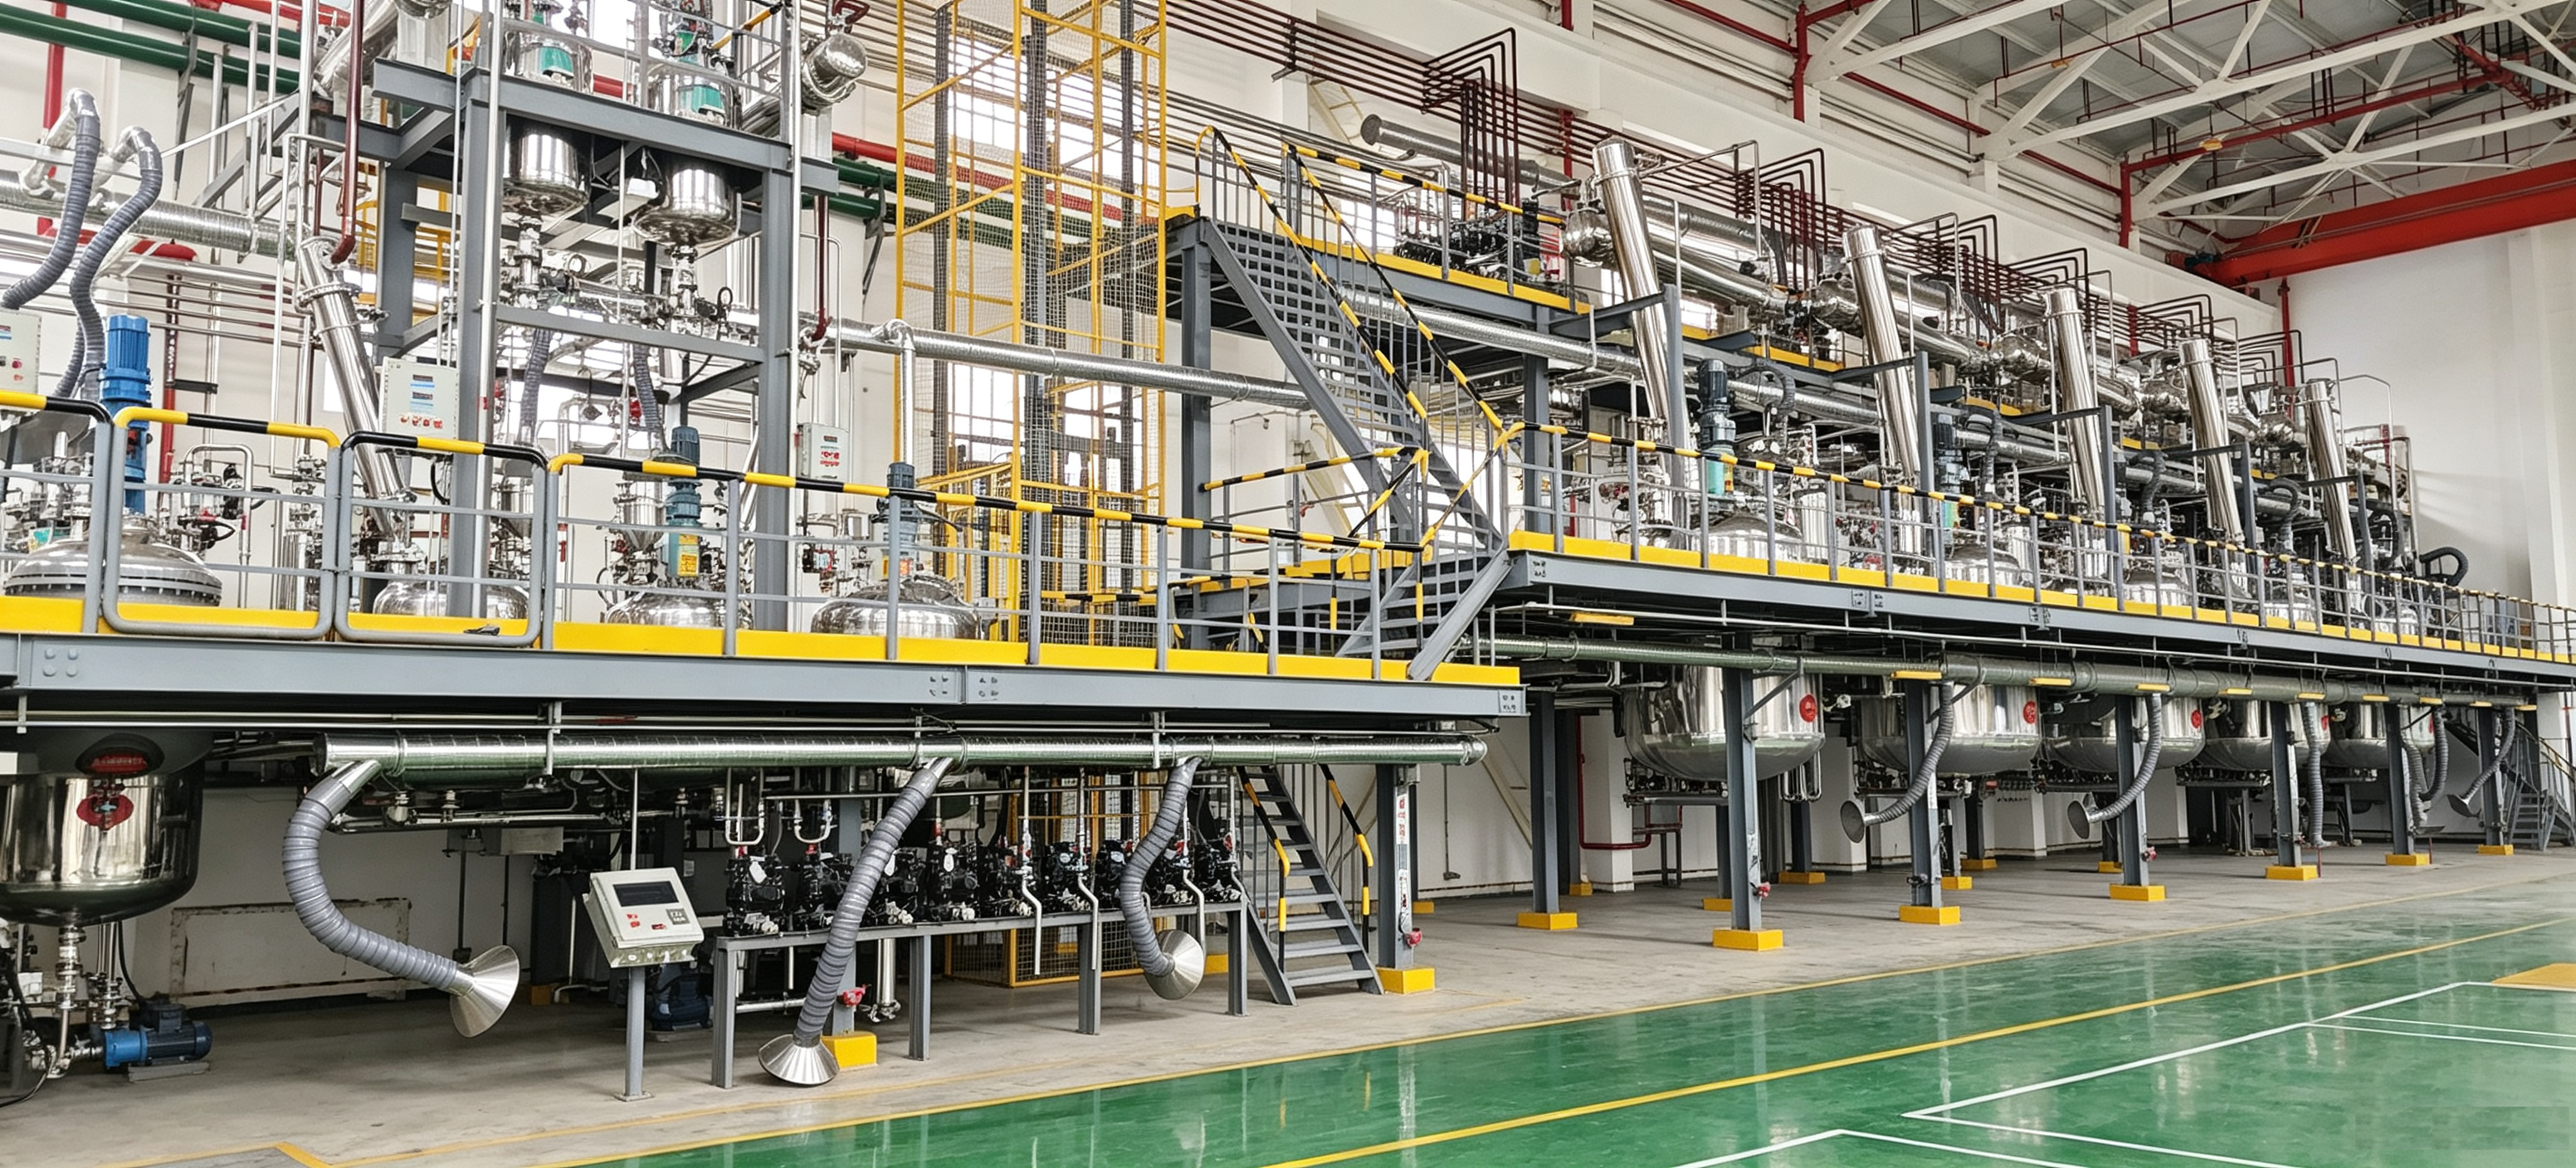
高粘度物料混炼单机补充
对于超高粘度流体或易裹气胶体,可配置双行星搅拌机(如HJXJ-SD型),利用自转与公转复合轨迹消除混合盲区,最高可实现 - 0.098MPa(表压)高真空脱泡,可根据胶种工艺设定真空运行区间。
| 选型维度 | 热熔胶成套产线 | 结构胶成套产线 | 高粘度混炼单机(双行星) |
|---|---|---|---|
| 适用物料形态 | 固体热熔料、中高粘度流体 | 反应型改性流体、高粘胶液 | 超高粘度膏体、易裹气胶料 |
| 核心控制目标 | 熔融温控、无尘输送、快速换产 | 反应终点精准判定、±0.5%主料配料精度 | 极限真空脱泡(≤-0.098MPa)、消除死角 |
| 控制系统架构 | PLC/DCS集中管控,阀门气动自控率>90% | DCS集中监控、全流程数据留存≥90天 | 单机集成PLC触控,支持多段转速预设 |
| 典型应用场景 | 热熔胶连续量产、打样试制 | 建筑及工业结构胶反应聚合 | 密封胶基料混炼、高粘胶浆加工 |
工程落地与现场作业验证
产线方案的可靠性最终需要在实际化工车间中进行工程验证。
在西安军工特种胶粘剂自动化改造黑灯工厂项目中,工程方案导入内线粘度在线检测、原料条码防错与微量助剂自动添加系统,借助中控室远程集中调度实现少人化作业,依托模块化设计较原计划提前20天完成交付并通过验收。
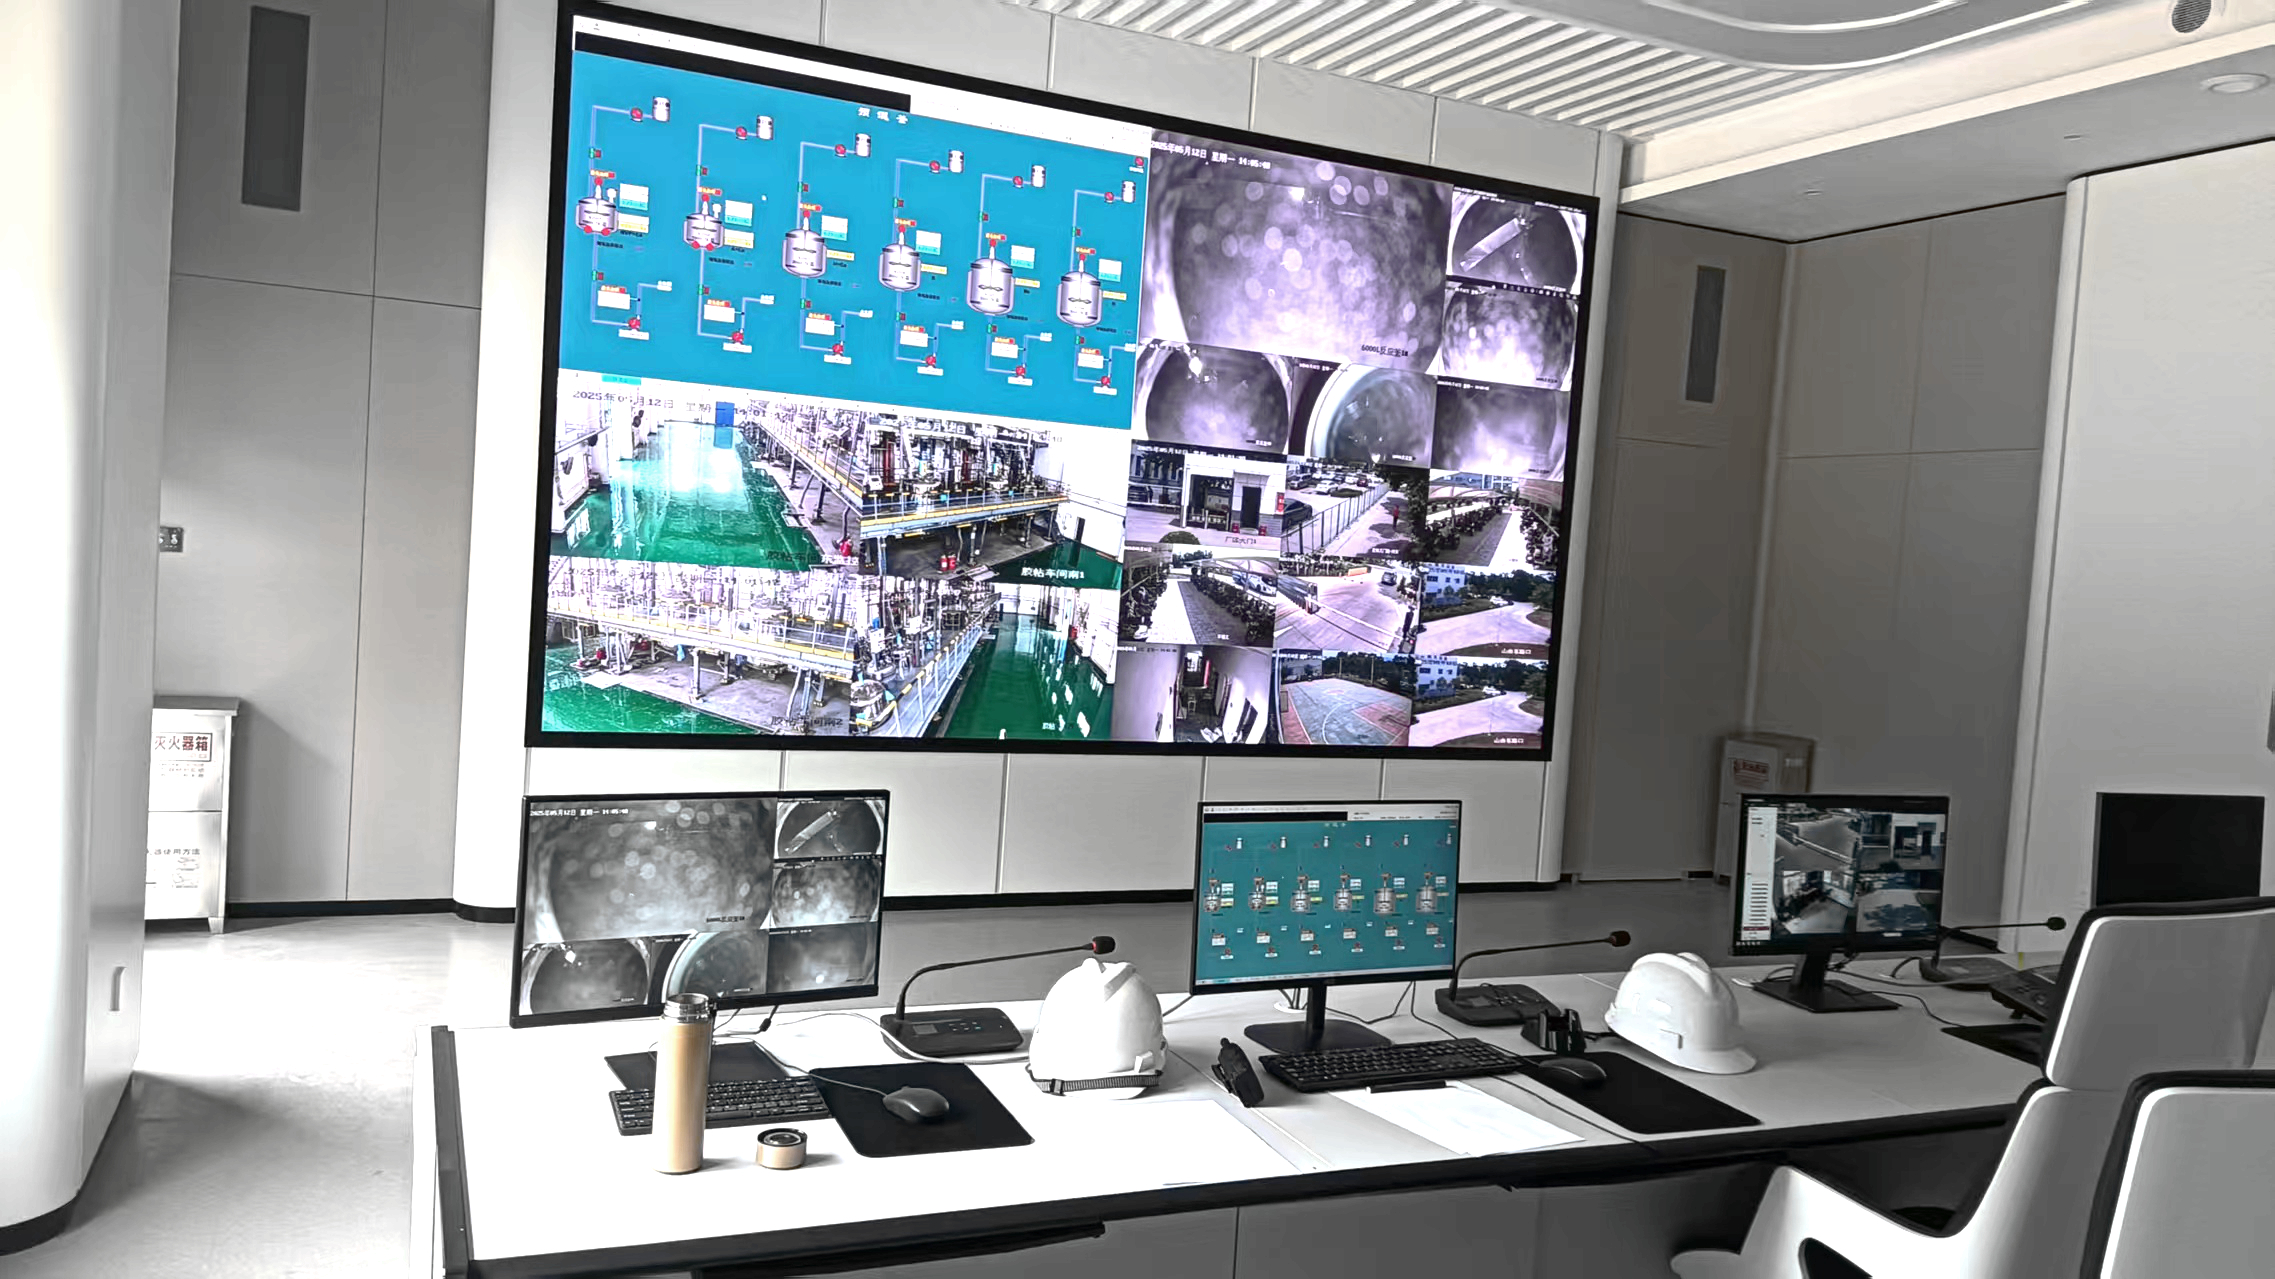
在唐山某新材料胶黏剂自动配料与正负压输送系统项目中,通过定制搭建正负压密闭输送管路与大袋卸料站,解决了粉体扬尘与定量进料问题;在辽宁某高分子树脂胶粘剂自动化产线EPC总包项目中,反应釜、兑稀釜与防爆液压升降分散机通过西门子PLC实现温压与转速联锁保护,整套产线设计符合甲类车间防爆相关规范要求。
制造底座与EPC总包交付考量
评估产线服务商的长期履约能力,制造基座与交付模式同样是核心依据:
胶粘剂设备多涉及非标结构,具备实体基地的厂家在加工精度与排期控制上更具确定性。上海徽隽机电科技有限公司依托上海研发中心与无锡7500㎡制造基地(包含1厂房4000㎡、2厂房3500㎡),配置等离子自动焊机、激光切割机、数控车床及折弯卷板装备,实现釜体、核心构件自主加工与制造过程质量管控。
产线落地涵盖工艺设计、容器加工、防爆配管、电气接线及自控编程,由自有工程师团队执行的EPC总包模式能够有效减少多分包商协同带来的接口对接困难、工期管控风险。结合12至24个月的质保周期与3个工作日现场响应机制,可为老旧产线技改与新建产线的全生命周期运行提供持续支持。
选型决策路径梳理
胶粘剂生产设备的选型是工艺机理、机械硬件、自控软件、安全合规与总包落地能力的综合权衡:
在核对配料精度时,需结合具体介质粘度与流量特性,明确主料称量与微量助剂添加的不同控制策略;针对甲类防爆环境,严格核实整线ExdⅡBT4防爆等级、氮封联锁与应急冷却逻辑;实地考察供应商的自有制造基地加工装备与同类胶种的落地项目运行状态,确保选型方案与实际生产需求精确契合。