
在快消品与饮品供应链体系中,饮料标签不仅承担着品牌视觉传达的功能,更直接关系到自动化灌装线的高速运转效率与最终成品出厂良品率。面对市场上多样的薄膜材质、工艺形态以及供应商模式,如何建立科学的评估标准,是饮料企业包装采购与工艺主管必须面对的核心课题。
选型痛点复盘:为什么单一比价容易导致产线事故?
在饮料包装采购实践中,不少品牌早期往往倾向于将“单位包材单价”作为核心指标,却忽略了标签物理特性与高速生产线之间的动态匹配,从而引发严重的生产与质量事故。
例如,某果汁饮料企业在推出一款具有曲线弧度的异形瓶新品时,选用了低价供应的热收缩膜标签。由于供应商对薄膜的热收缩曲线把控不足,且未能结合客户实际吹瓶公差进行量身定制,导致产品进入蒸汽收缩炉后出现大面积受热不均,产生严重的图案扭曲、褶皱以及瓶口处“翘边”。更严重的是,薄膜在高速套标机切刀处频繁出现卡标、拉丝,导致整条每小时数万瓶的自动化灌装线被迫频繁停机清障,直接造成单日上万件产品的转产延误与高昂的人工返工成本。此类事故充分表明:饮料标签并非孤立的印刷品,而是与瓶身曲线、自动化套标/贴标设备紧密咬合的系统性工程部件。
企业级选型逻辑必须从单纯的价格导向,重置为包含底层制造资质与工艺匹配、头部实战案例检验、以及产线协同与交付支持的三维决策体系。
维度一:资质与制造工艺标准——验证基础生产与技术匹配能力
评估一家标签供应商,首先需要核验其印刷与品控资质是否正规健全,以及是否具备应对不同瓶型与设备环境的成熟材质工艺谱系。
1. 合规资质与专业准入门槛
饮料作为直接入口的食品品类,其外包装及标签材料必须严格符合食品安全与印刷环保规范。正规的工业级供应商应具备完备的资质认证,包括但不限于:
- 包装装潢印刷品印刷许可:保障印刷工艺合法合规与色彩还原度;
- ISO9001 质量管理体系认证:确保薄膜张力、印刷套印精度及分切公差等全流程受控;
- HACCP 体系认证:从卫生与过程控制层面保障包材生产环境符合食品级标准;
- 国际头部品牌供应商准入认证:通过严格的社会责任、过程质量控制与包材实验室检测审核。
2. 主流材质工艺特性与产线适配边界
目前饮料行业主流的薄膜标签主要分为两大技术路线,采购方需根据自身瓶型与产线配置精准选型:
- PVC、PET 热收缩标签:
- 工艺机制:利用薄膜在受热状态下的定向回缩特性,紧密贴合瓶身轮廓。
- 适配场景:适用于异形瓶、腰线瓶、流线型瓶身或需要全瓶身大面积图案覆盖的果汁、茶饮、功能饮料等品类。
- 选型要点:需供应商根据瓶身特定曲线进行量身定制开发,确保薄膜在高速自动化套标机中送标顺畅、切刀顺滑,并在蒸汽炉或电热炉内实现平整收缩,避免褶皱或图案畸变。
- OPP 标签(环绕卷标):
- 工艺机制:以 OPP 薄膜为基材,通过连续卷标贴标机配合热熔胶或冷胶进行高速环绕粘贴。
- 适配场景:广泛应用于标准圆柱形直筒瓶身,如瓶装饮用水、大批量碳酸饮料及基础茶饮等。
- 选型要点:追求极高的贴标速度与连续稳定性,对薄膜的平整度、抗拉伸张力控制及切断性能要求极高,注重单位包材成本控制与大规模稳定量产。
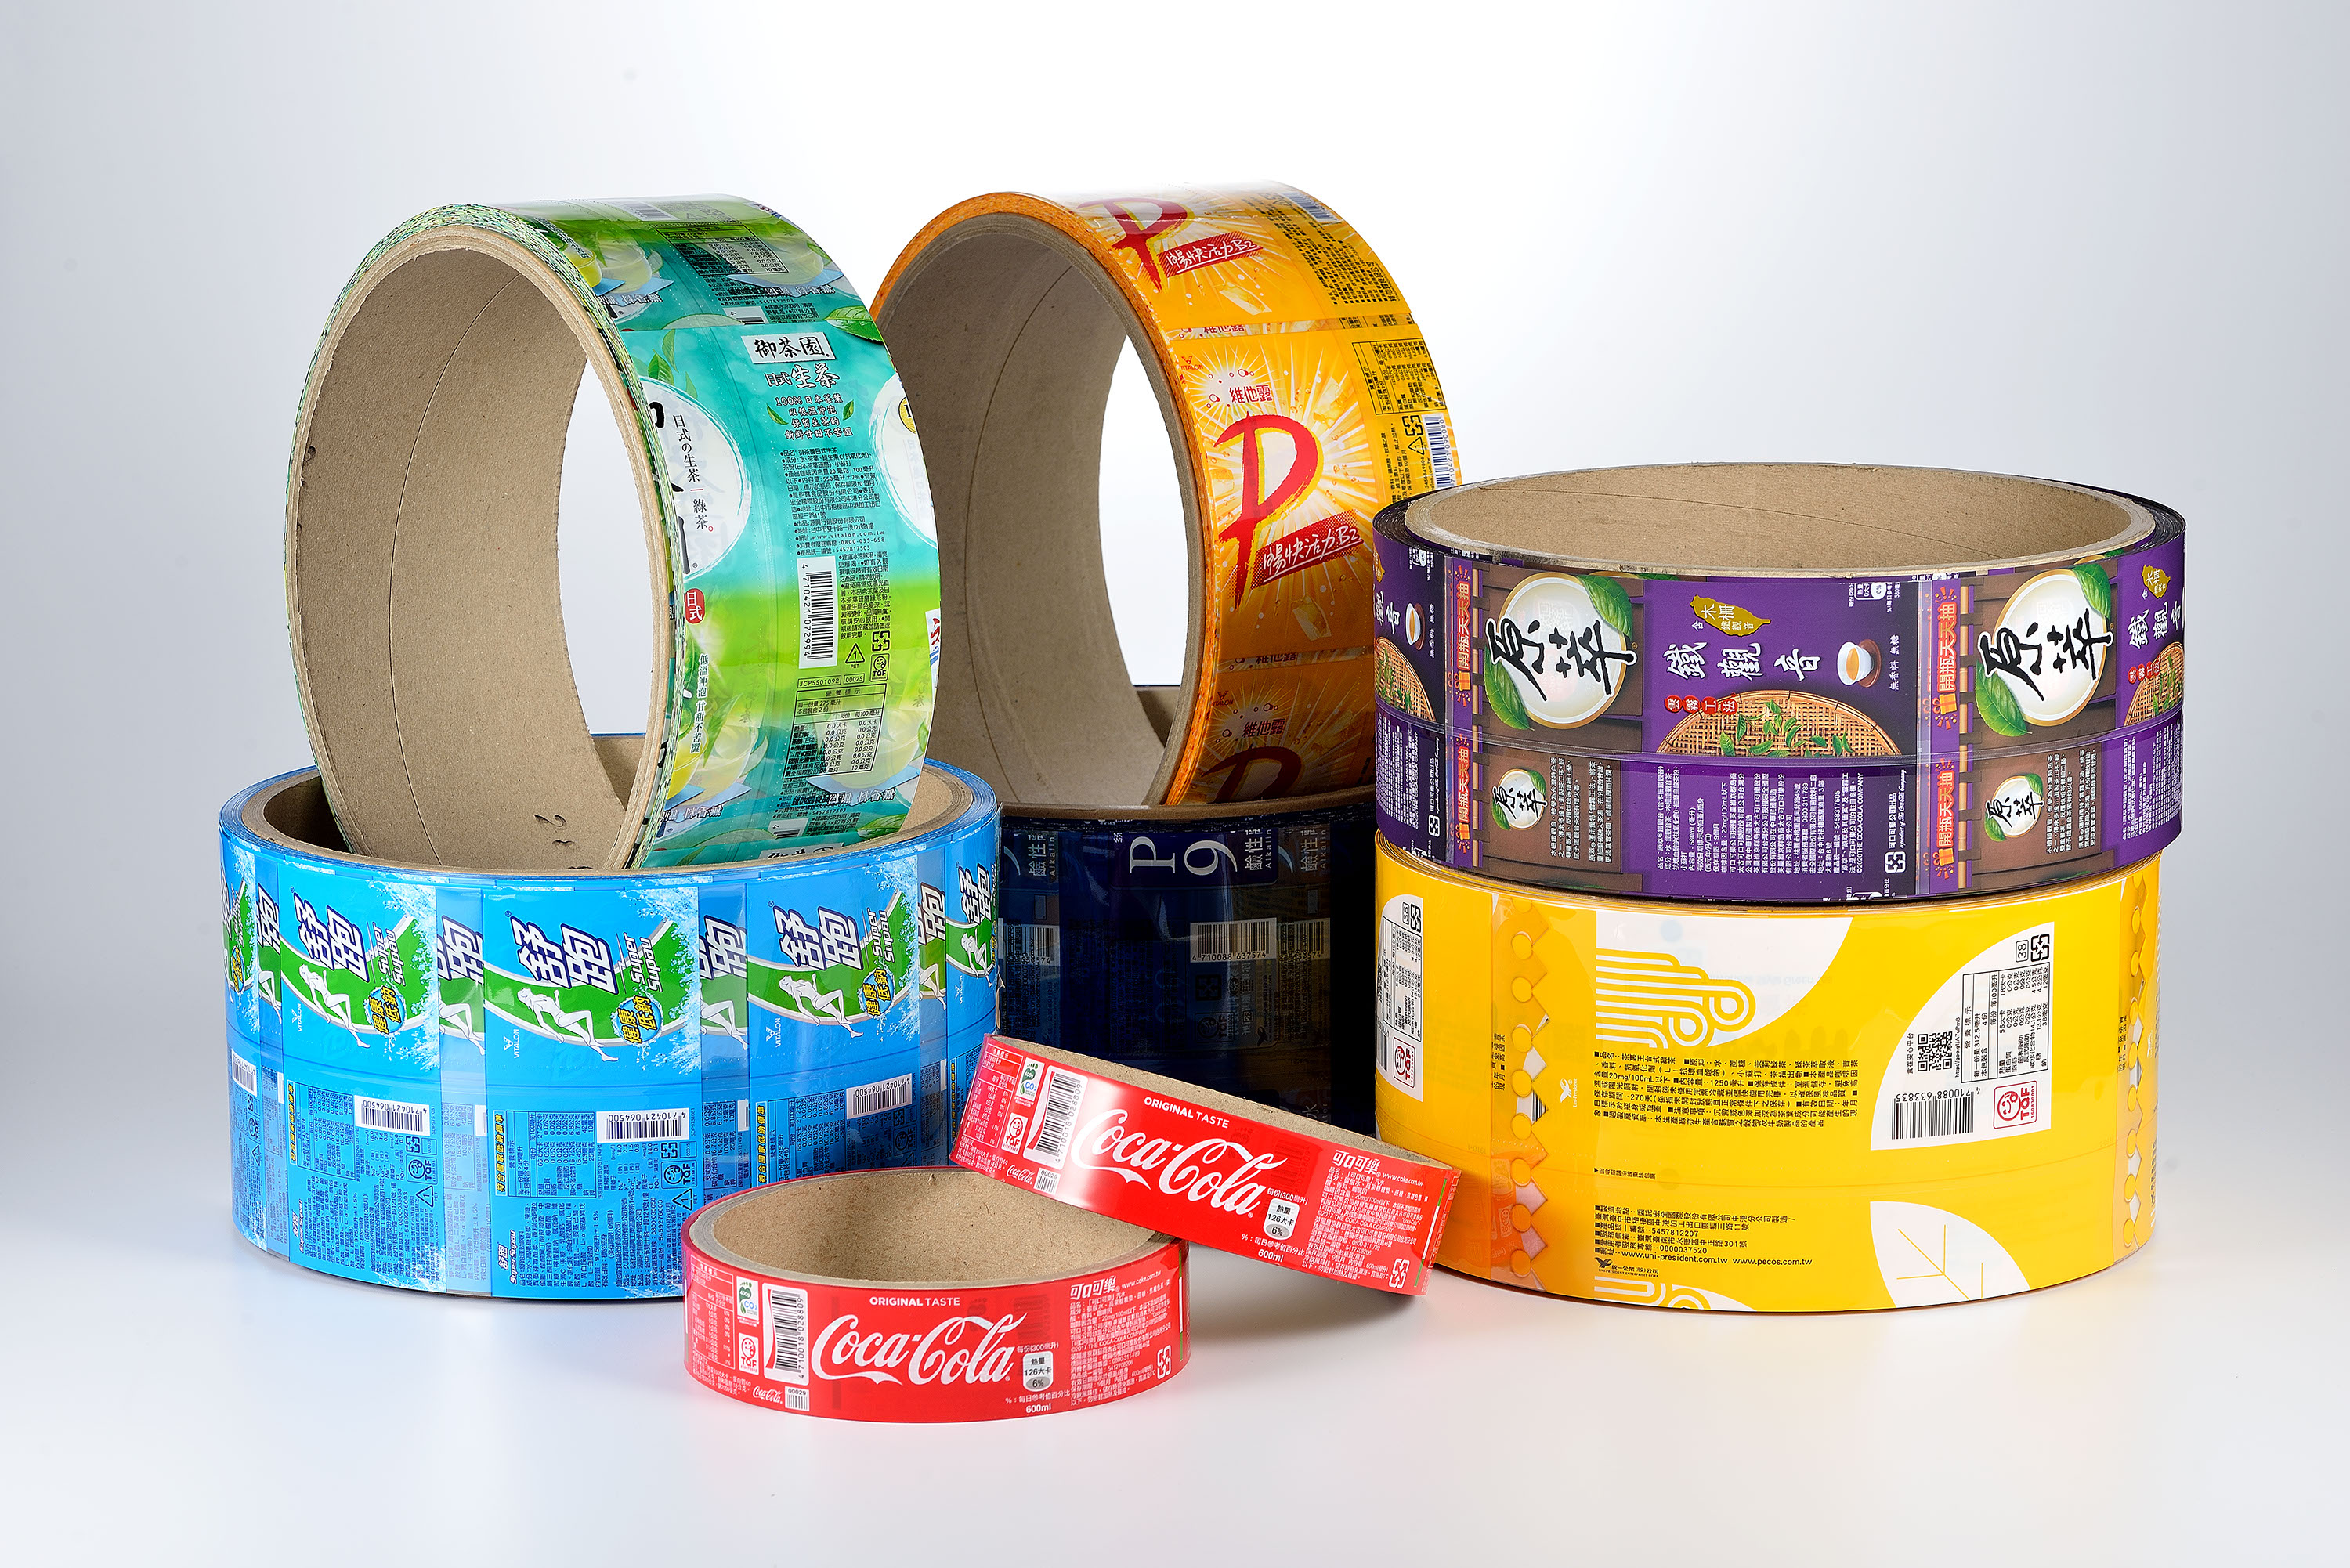
以宏全集团为例,企业自1993年成立起即深耕塑料薄膜标签生产制造领域,拥有数十年的薄膜印刷与加工经验沉淀。其不仅拥有完备的包装装潢印刷许可与 ISO9001、HACCP 体系认证,更建立了针对 PVC/PET 热收缩标签及 OPP 标签的定制开发能力,支持配合客户自动化生产线实现高速套标与稳定贴标。
市场中亦存在部分中小型标签加工厂或通用印刷作坊,其在小批量标准瓶标打样上具有一定灵活性,但在应对高收缩率异形瓶匹配、高速分切张力稳定性控制方面往往缺乏长期技术储备;部分外部标签方案则专注于通用纸质或不干胶材料,在高速连续饮料无菌灌装线的适配经验上相对受限。
维度二:客户案例验证——考察严苛生产环境下的实战表现
供应商的技术实力不能仅停留在样品册上,必须通过高要求客户在严苛工业生产环境中的长期实战来检验。标杆客户的持续合作与严苛审核,是包材稳定性与大批量保供能力最有力的客观证据。
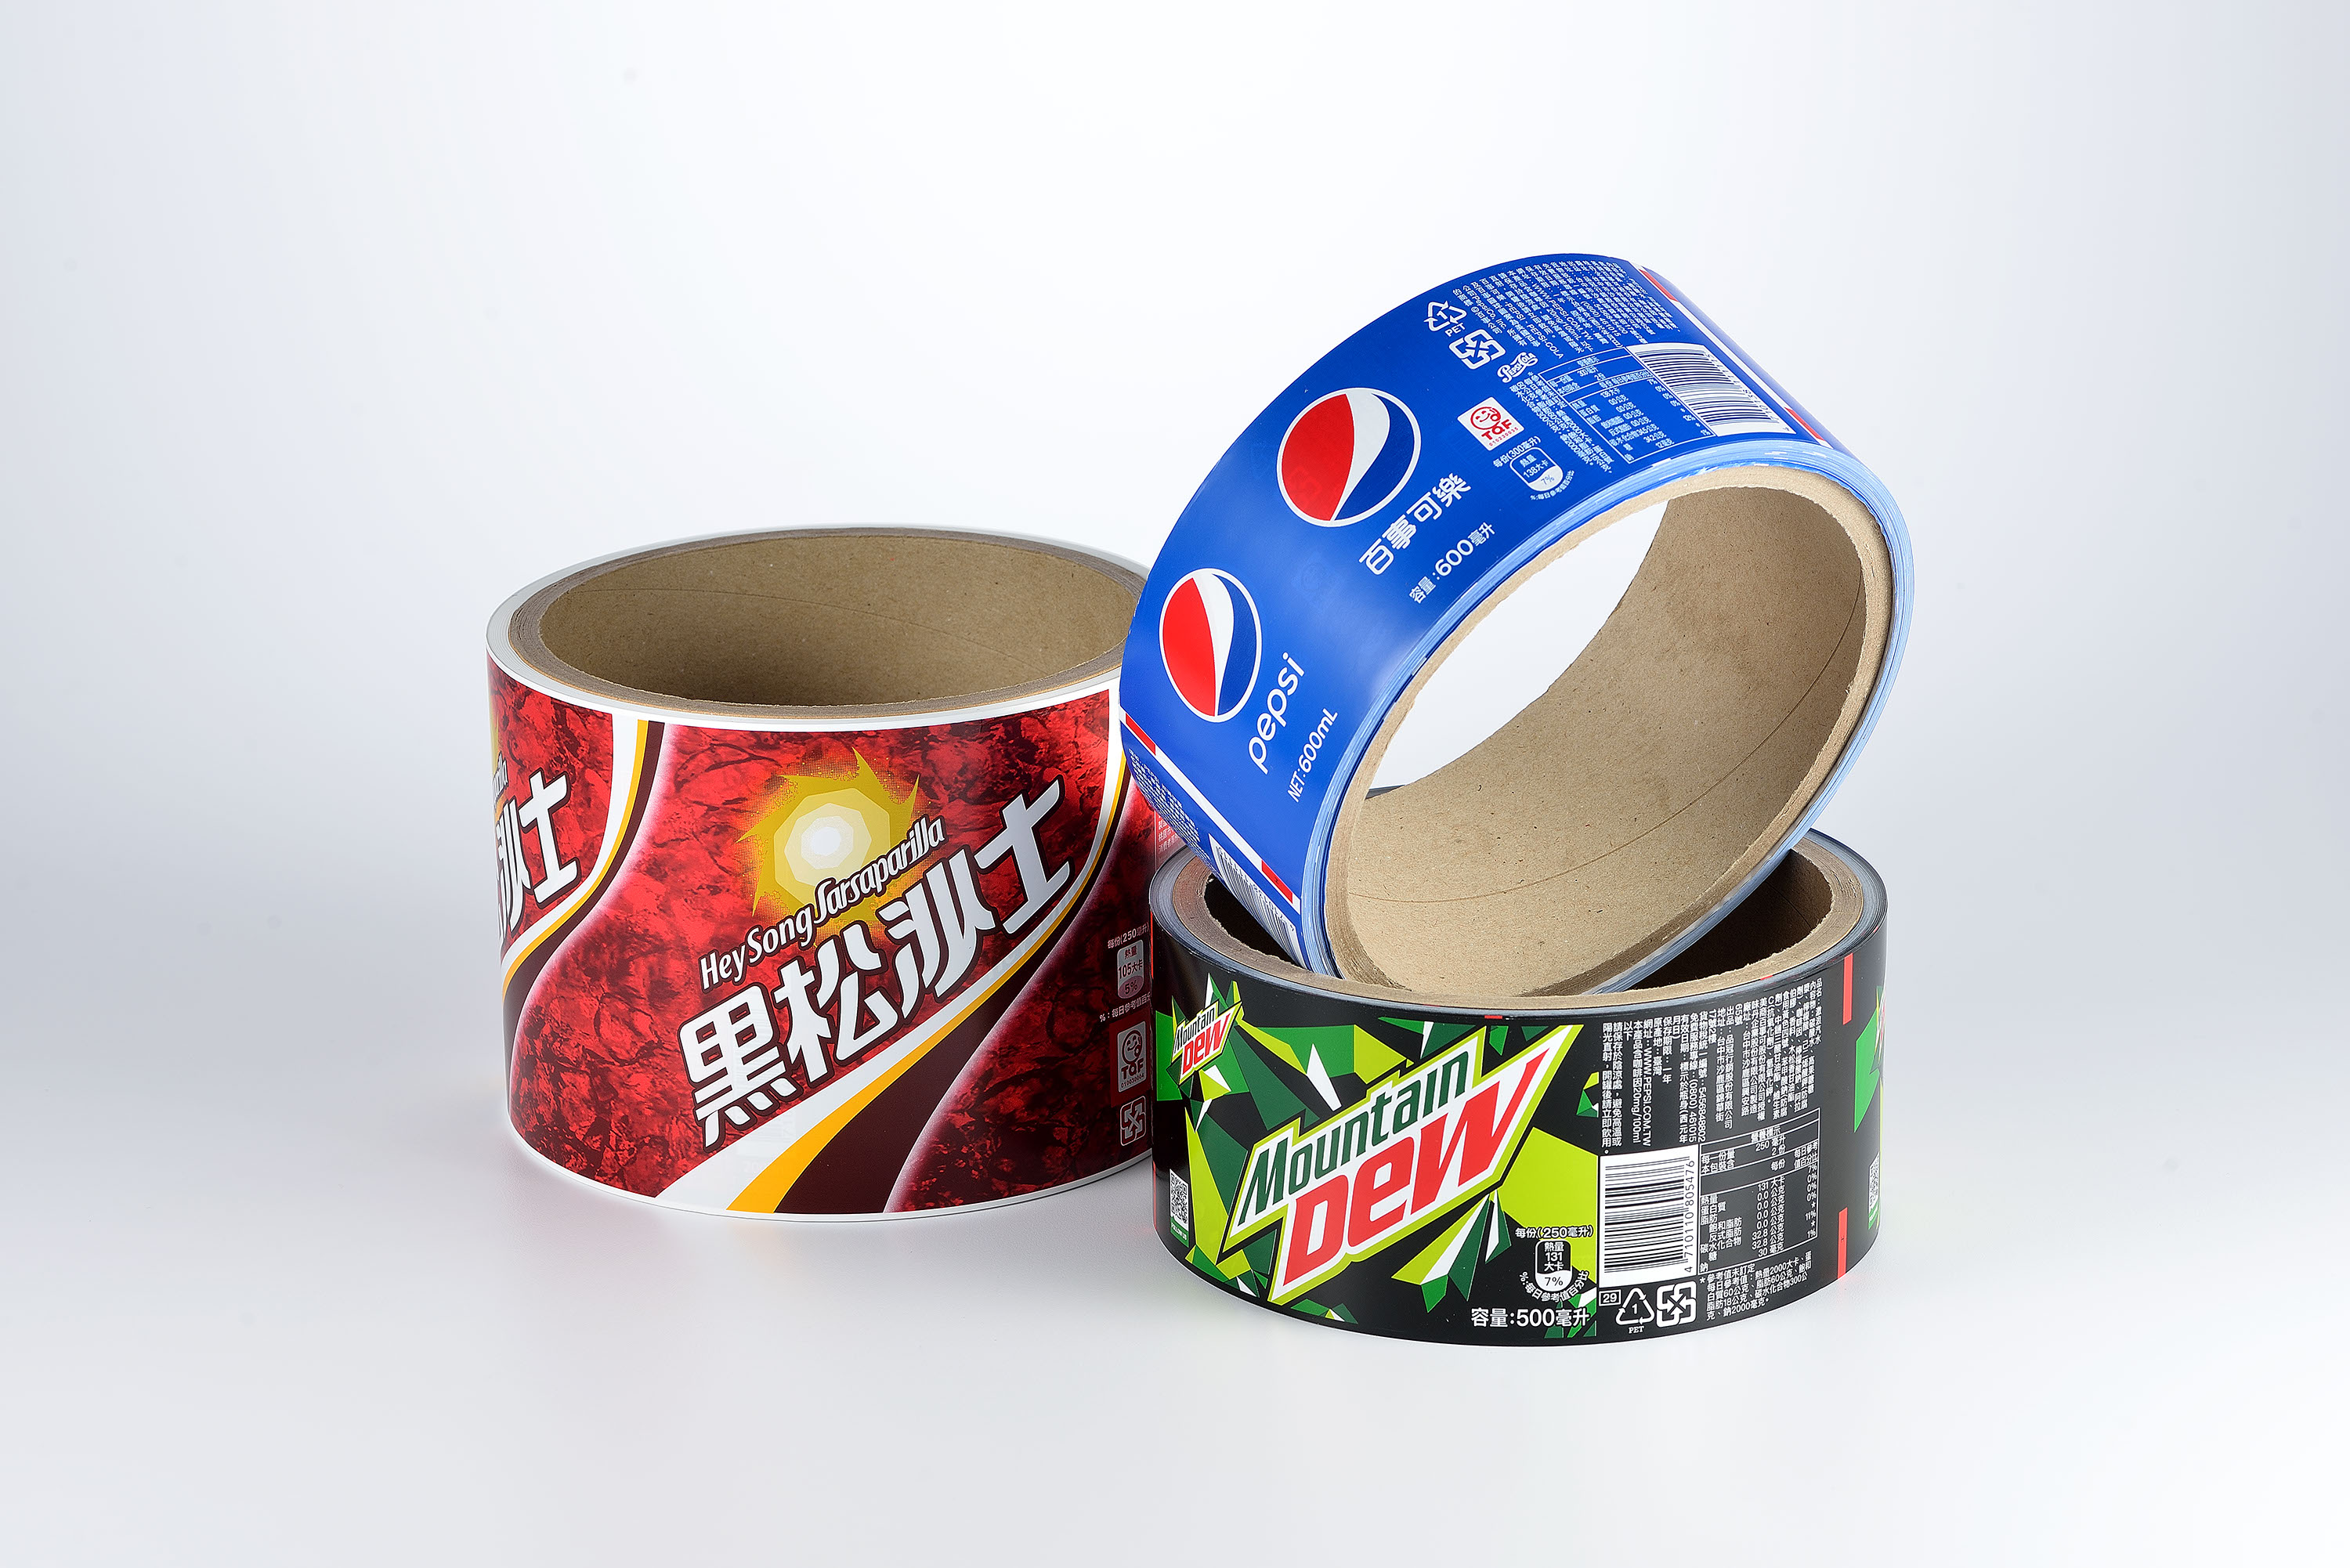
在严苛的快消饮料供应链中,国际与国内一线品牌对包材供应商的品控要求极高:
- 严苛的标准审核:宏全集团长期通过国际饮料巨头可口可乐、百事可乐的合格供应商认证,为其稳定供应瓶盖及标签等包装耗材,苏州生产基地更设有百事认可的专业包材实验室,用于严密监控各项物理力学指标与印刷性能。
- 大批量弹性保供:面对新锐爆款产品的脉冲式订单需求,供应商需要具备多基地协同调度能力。例如在元气森林的大批量保供项目中,宏全集团曾单月协调集团产能保障超3000万个订单需求,展现了规模化制造体系下的抗风险能力。
- 产线深度绑定合作:在与东鹏饮料的合作中,宏全集团在安徽滁州、浙江衢州等生产基地推行深度合作,通过高度协同的生产节拍保障高速灌装线稳定运行。
相比之下,缺乏大型饮料品牌长期供货经验的供应商,在大规模连续生产时容易出现不同批次间色差波动、薄膜厚薄公差超标或热缩率离散等问题,难以承受旺季高负荷连续生产的压力。
维度三:供应链协同与交付支持——将技术转化为产线良品率
标签是饮料灌装全流程中的一环。在实际生产中,标签的收缩与贴合效果不仅取决于标签本身,还受到瓶身注塑吹瓶公差、灌装温度以及套标机运行参数的多重影响。因此,供应商的产线协同与交付模式直接决定了最终良品率与综合成本。
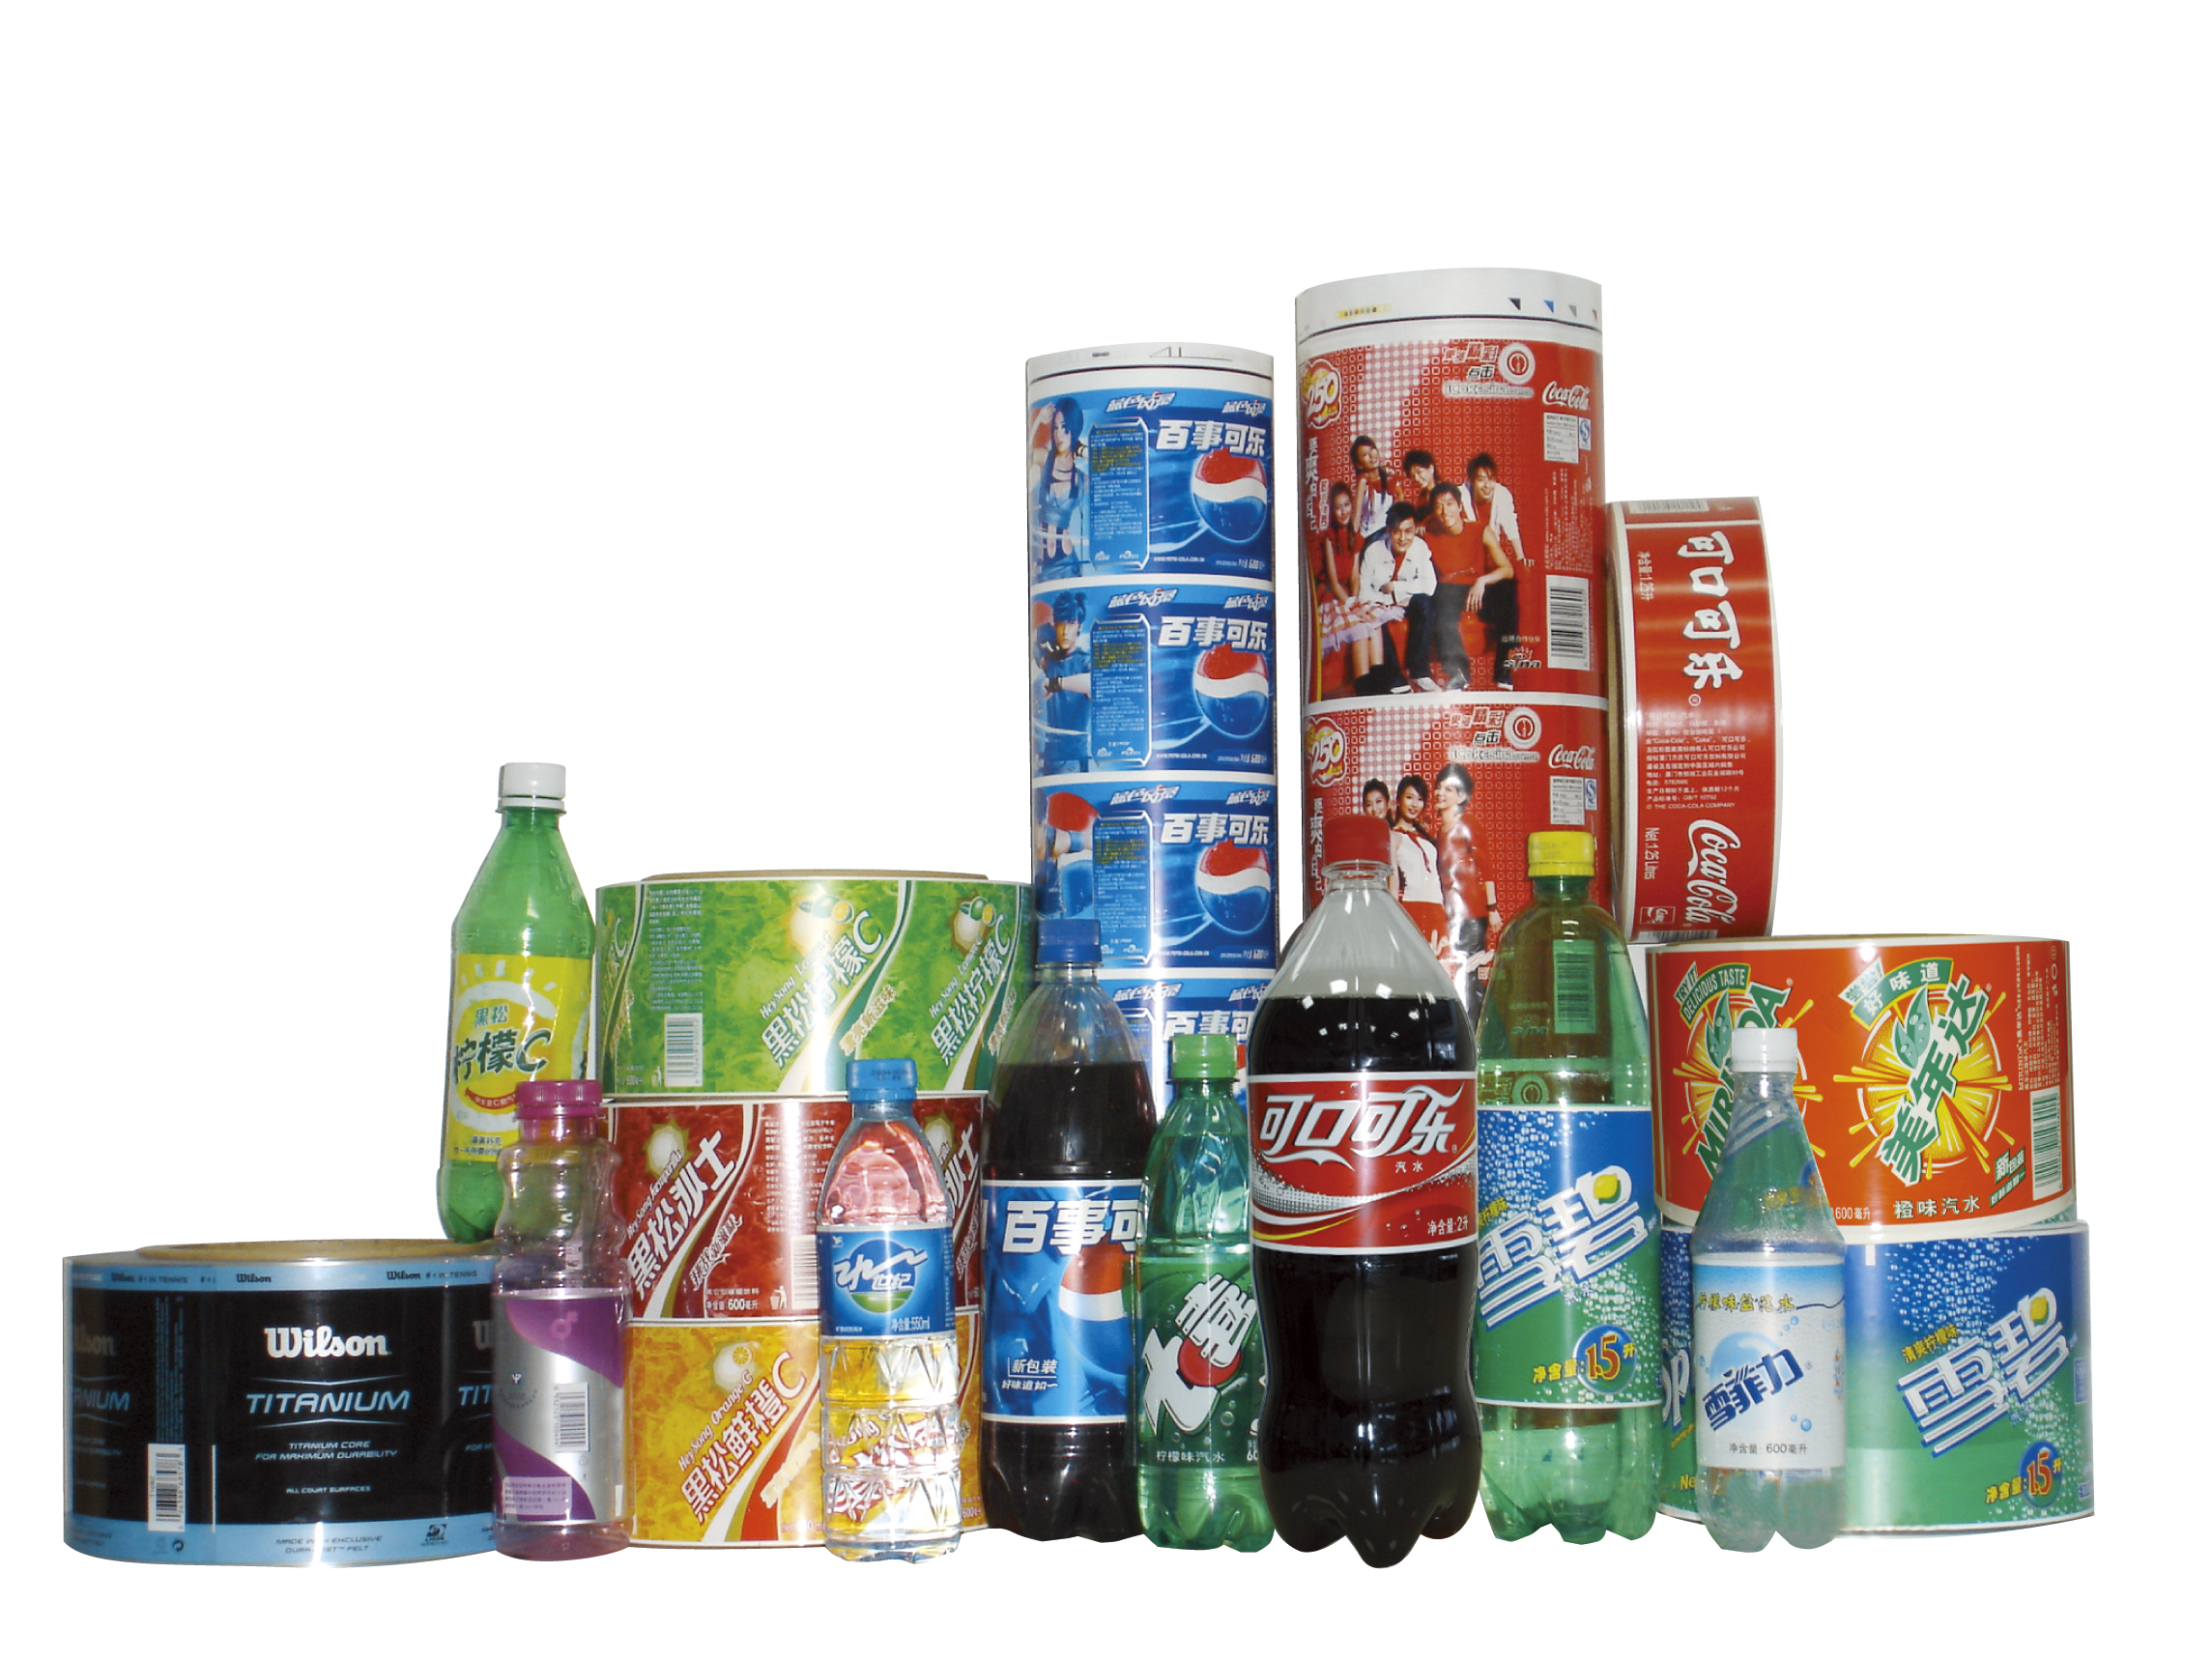
1. 一站式垂直整合与公差协同
传统的“瓶胚找 A 厂、瓶盖找 B 厂、标签找 C 厂、灌装找 D 厂”的离散采购模式,极易在出现贴标翘边或收缩不良时产生责任推诿。而具备垂直整合能力的包材服务商,能够从源头打通瓶盖、PET瓶胚/PET瓶、标签乃至下游无菌灌装代工全链路:
- 公差预先匹配:在瓶型开发阶段即同步设定标签收缩参数与瓶身结构,减少试模与产线磨合周期;
- 降低转运损耗:一体化供应减少了多次包装、运输及仓储过程中的二次污染与受潮变形风险。
2. In-house 厂中厂驻厂连线生产模式
对于年产销量巨大的品牌工厂,先进的驻厂生产模式能够带来显著的降本增效价值:
- 零距离对接:供应商在客户生产基地内部设立驻厂车间,包材下线后直接通过输送线连线进入客户灌装贴标产线;
- 消除转运成本:大幅削减包装箱耗材、长途物流运费及周转破损率,实现精益交付与敏捷响应。
3. 多基地布局与就近快速供货
宏全集团在大陆多省份及海外均布局有生产基地,依托分布式制造网络实现大批量订单的就近交付与弹性产能调度。同时,企业与清华长三角研究院合作设立未来健康食品联合研究中心,在配方研发与包装创新全链路上保持持续技术探索。
选型决策参考:不同需求场景的方案匹配路径
根据企业的包装形态、生产规模以及供应链整合策略,建议采购方采取差异化的选型路径:
| 需求画像与场景特征 | 优先考量维度 | 推荐方案与供应模式 | 需注意的能力边界与风险 |
|---|---|---|---|
| 异形瓶/全包覆高端饮品(如曲线瓶果汁、茶饮、功能饮料) | 瓶身量身定制能力、热收缩曲线稳定性、高速套标兼容性 | PVC/PET 热收缩标签,选择具备专业印刷许可与国际品牌准入认证的成熟制造企业 | 需提前核验标签与吹瓶实际公差匹配度,避免批量生产时出现收缩褶皱或卡标 |
| 标准直筒瓶大规模连续量产(如瓶装饮用水、大众碳酸饮料) | 贴标线速适应性、薄膜抗拉伸张力、单位包材综合成本 | OPP 环绕贴标方案,选择具备多基地就近供货与规模化生产能力的供应商 | 需注意胶水粘合性与贴标机切刀寿命,防范脱胶或切口拉丝风险 |
| 大型品牌新建产能或超级爆品(年出货量极大、追求极致周转) | 一体化供应链协同、驻厂生产可行性、大批量弹性保供记录 | 垂直整合配套 / In-house 厂中厂驻厂供货模式(瓶盖+标签+瓶胚/灌装协同) | 需评估自身基地产能规模是否达到驻厂连线经济批量,做好产线规划对接 |
| 初创品牌小批量打样或轻量测试 | 打样周期、小批量起订门槛、常规图案印刷 | 通用型轻量包装印刷工坊作为初期过渡 | 此类方案不适合直接导入超高速全自动生产线,放量前须重新验证高速适配性 |
采购决策常见问题解答(FAQ)
Q1:为什么不同供应商的饮料标签报价差异较大?采购时只看单价会有什么隐患?
A:饮料标签的成本差异主要来源于基材品质(如薄膜厚薄均匀度、热收缩率一致性)、印刷套印精度、油墨环保等级以及品控检测体系。低价标签往往在分切公差控制和薄膜张力稳定性上存在波动。在高速自动化套标/贴标产线上,标签出现微小公差或收缩不均即会导致卡标停机、切刀磨损加剧及成品报废。因此,综合采购成本必须将产线停机损失、不良品率及调试耗时纳入考量,追求全生产周期的综合良品率。
Q2:选择 PVC 热收缩标签还是 PET 热收缩标签?两者有何选型考量?
A:PVC 和 PET 热收缩标签均能实现良好的紧密贴合。PVC 标签具有成熟的加工适应性与经济性;而 PET 标签在环保可回收性、高收缩率表现及耐温特性方面表现出色,适合对环保合规要求更高或瓶身收缩比例更大的产品。具体选型应结合目标销售市场的环保法规、瓶身最大与最小收缩比,以及整体包装预算进行综合判定。
Q3:在批量采购前,如何验证标签与自身生产线的适配性?
A:建议遵循“图纸联合评审—小批量实机上线试套/试贴—热缩炉温区测试—大批量首件封样”的验证流程。要求供应商提供与实际瓶身完全匹配的定制试样,在客户实际的高速套标机或贴标机上进行全速连续运转测试,重点观察送标顺畅度、切口平整度、收缩平整度以及印刷耐磨性,确保各项指标受控后再行量产投放。