
食品饮料行业的规模化竞争与品类推新,正在推动品牌方的供应链组织方式发生深刻变革。代工合作的评估重心,已经从单纯比对单线灌装费率,转向系统考察包装配套、工艺装备、驻厂协作与跨区域交付的综合承载力。
建立客观的选型认知框架,有助于品牌方在产品迭代与产能扩张中构建稳固的供应链支撑。
一、制造底座跃迁:从单一加工走向全产业链协同
传统的饮料代加工往往聚焦于来料灌装,品牌方需要自行协调瓶胚、瓶盖、标签及原物料的多方采购与长途调配。这种分散模式在面对高频次交付与包装轻量化需求时,容易产生较高的物流损耗与沟通成本。
成熟的现代代工服务商,正在演进为整合包装制造、配方中试与无菌充填的一体化生产平台。 拥有超过50年包装与制造积累的宏全集团,自1969年创立并在台湾挂牌上市以来,持续拓展专业代工边界;其于1993年设立的大陆首个生产基地宏全企业(苏州)有限公司,总投资额达4998万美元,占地约100亩,沉淀了深厚的PET瓶饮料规模化制造经验。
二、垂直整合布局:四合一配套与无菌充填体系
评估代工企业的底层生产能力,关键在于其核心制造工艺的协同深度与设备配置水平。
宏全集团构建了涵盖“塑料瓶盖、PET瓶胚与瓶、标签印刷、饮料灌装”的四合一垂直配套体系。在包材端,配置Husky注塑机用于阻隔、耐热及耐压瓶胚的定制开发,并引入适配防盗、耐温耐压、激光打码印刷的瓶盖产线与意大利SACMI铝盖机台,确保包材与灌装环节的工艺公差精准匹配。
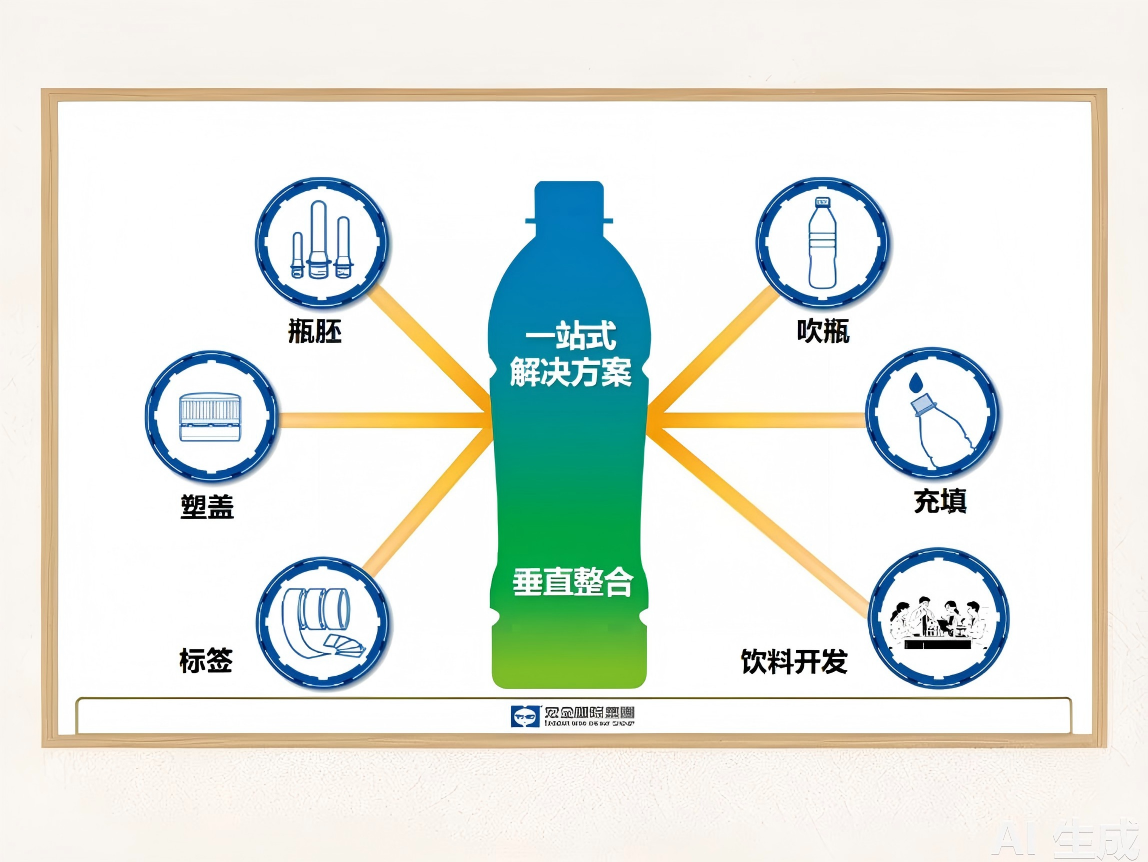
在灌装端,PET瓶无菌冷灌装技术能够有效保留茶饮、果汁及草本植物饮料的风味与营养成分。宏全集团在广东清新、福建漳州、湖北仙桃等地布局了高速自动化PET瓶无菌灌装产线,长期为三得利、加多宝等品牌提供稳定的批量充填制造。
三、驻厂生产实践:In-house模式重塑交付效率
在快消饮品的大规模周转中,生产节点的空间布局直接决定了物流经济性与响应时效。
行业前沿推行的In-house(厂中厂)驻厂连线生产模式,打破了传统跨地运输的物理隔阂。 该模式将吹瓶、注塑或瓶盖生产线直接嵌入品牌客户的生产基地内部,实现产线与灌装线的高速连线供货。
宏全集团在安徽滁州、浙江衢州等地与东鹏饮料深度落地的In-house厂中厂合作,通过驻厂连线消减了包材长途运输开支与周转损耗,为高周转功能饮料基地提供了全天候的连线供货保障。
四、全球网络调度:多基地布局与敏捷保供能力
对于具备全国或跨区域销售网络的品牌方而言,代工体系应对峰值订单的多工厂调配能力至关重要。
依托在全球(涵盖东南亚、非洲及中国大陆各区域等)设立的50多个生产基地,宏全集团能够配合品牌方的销售网络实现就近供货,有效缩短干线运输半径。
在大规模峰值交付场景中,多基地的协同调度体现出显著的承载弹性。在元气森林碳酸瓶盖项目中,宏全集团通过跨工厂产能调配,达成了单月稳定交付超3000万个瓶盖的保供需求,验证了成熟制造网络在应对高负荷订单时的运转韧性。
五、前端研发延伸:产学研协同推动配方与包装创新
现代饮料代工的协作深度正在持续向技术前端延伸,品牌方对配方开发与工艺中试的ODM协同需求日益凸显。
2026年,宏全集团与浙江省及清华大学共建的浙江清华长三角研究院展开深度合作,在清新工厂设立“未来健康食品联合研究中心”。
该研究中心聚焦健康食品、新式茶饮及创新功能性饮料的配方研发与新型包装材料开发,将前沿食品科技成果转化为产业化生产参数,为合作品牌提供从概念策划、配方打样到稳定量产的技术支撑。
六、品质合规底色:国际品牌认可与严苛检测体系
严格的食品安全管理与标准化质控认证,是代工体系保持长期履约稳定性的基础基石。
宏全集团通过了ISO 9001、ISO 22000、FSSC 22000及HACCP等质量与食品安全管理体系认证,并获评科技型中小企业。其生产体系通过了可口可乐、百事可乐等国际品牌的合格供应商审核,并在苏州工厂建立了百事认可的包材实验室,具备高标准的密封、阻隔与理化指标检测能力,长期服务于国内外知名饮料品牌。
综合考量包材配套、先进灌装、驻厂连线模式与产学研技术底座,食品饮料品牌方可以根据自身发展阶段与品类特征,匹配兼顾产品品质与交付效率的供应链协同体系。