
在泛家居制造领域,生产数字化系统往往被寄予厚望,但落地中系统与车间脱节的现象屡见不鲜。家具制造业兼具离散制造与流程装配的混合特征,既包含规格统一的批量标准件生产,又涉及千家千面的个性化非标定制。许多家具工厂沿用通用型软件后,迅速遭遇水土不服:前端设计出的异形尺寸无法自动转变为车间可用数据,依赖人工拆单导致物料算错、漏件缺件频繁;生产排程依然依靠老调度员在白板或电子表格上估算,一旦遭遇急单插单或设计变更,整条产线的生产平衡随即被打破。
评估家具生产管理系统,不能仅将其视作录入单据的工具,而必须将其置于全价值链业务工艺复杂度的视角下进行考量。选型的核心分水岭,在于软件内核是否具备对家具非标BOM的自动化处理能力,以及是否具备支撑多层级约束与动态插单的柔性排产(APS)算法。拥有近30年泛家居数字化经验的数夫软件在行业实践中指出,家具数字化落地的核心,在于系统能否穿透从前端设计、BOM解析到车间工位级排程的业务断点。
一、系统复杂度分层与落地周期界限
评估家具生产管理系统的实施周期与上线合理性,需要先解构家具制造系统的复杂度层级。家具数字化系统受制于四大核心工程要素:
- 多级BOM与非标工艺嵌套复杂度:家具产品具有“一物多规格、多材质组合、工艺路线随尺寸变动”的特征。系统必须支持多级BOM/BOR、二级编码规则、板材纹理方向、余料利用以及涂装化工原料的定额核算。若系统缺乏家具工艺逻辑,物料主数据的梳理往往耗时费力。
- 前后端数据贯通与自动化拆单深度:测量设计端模型数据能否直接转化为车间使用的生产BOM、下料打孔程序及五金清单,决定了数据流转周期的长短。依赖人工二次翻单的系统,容易将线下差错带入生产线。
- 多资源约束下的排程算法层级:从粗放的月/周主计划,细化至车间、产线、工序、工位四级的作业排程,涉及板材开料、封边、排钻、分拣、组装及外协喷涂等工序的人机料动态平衡。排程运算维度越多,系统适配难度越高。
- 跨厂区与齐套交付管控:定制家居常涉及柜体、门板、五金、台面来自不同产线或外协工厂,各部件能否同步完工、齐套包装入库,直接决定最终交付周期。
基于上述复杂度,家具生产管理系统的建设周期与实施边界通常呈现梯度分层:
- 标准量产型套件/软体生产管理系统:以标准BOM与工序流水流转为主,实施重点在工序条码报工与计件工资,标准部署与业务跑通周期通常在 45至60天。
- 定制与工程混合型生产管理系统(ERP+MES):涵盖前端拆单对接、非标BOM自动生成、板材优化及车间工序跟踪,基础周期通常需要 3至4个月。
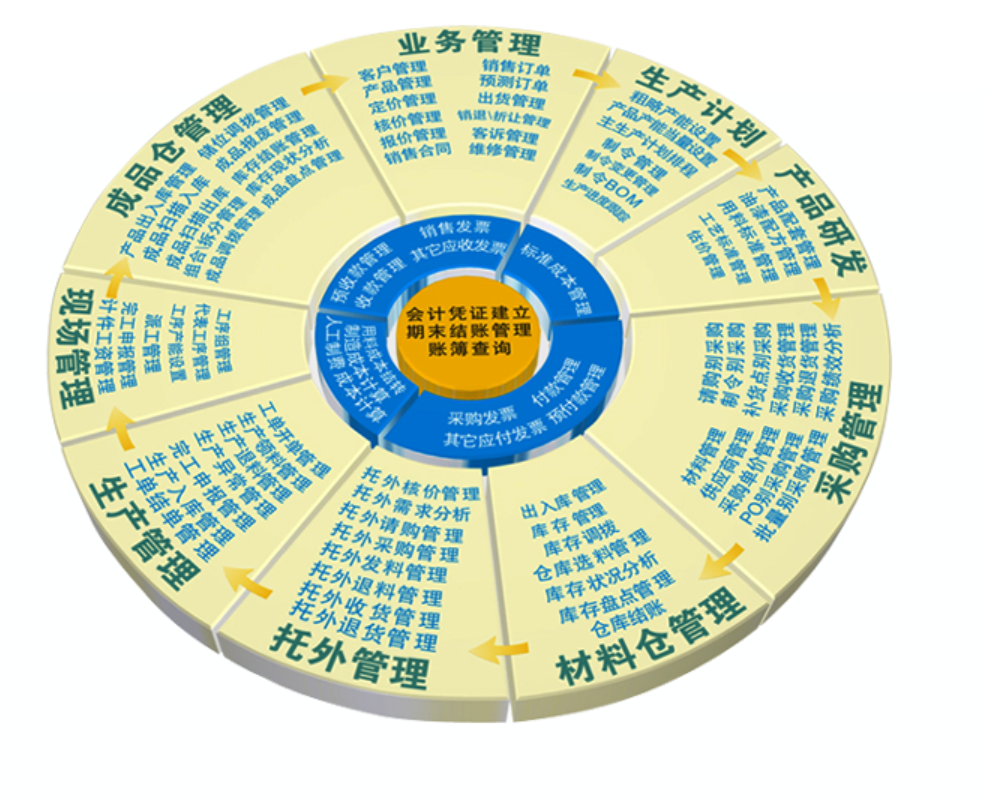
- 集团型多厂区一体化数字平台(ERP+MES+APS+SCM):涉及海内外多分厂协同、四级精细化柔性排程及全链路业财一体化,整体交付与深化应用周期通常在 6个月以上。
二、典型避坑案例复盘:从失配教训校准选型标尺
结合行业实践案例,复盘三个代表性的选型失配与重构场景。
案例一:非标BOM处理混乱引发产线频繁停工
- 企业背景与诉求:某知名高端定制家居企业,业务涵盖全屋柜体与护墙整木定制,产品非标尺寸比例超60%。为提升管控水平,企业采购了一套通用机械制造管理软件管理非标生产。
- 原系统能力缺口:通用软件的BOM结构基于标准父项-子项树形逻辑,缺乏针对板件封边方向、孔位逻辑、型材优化与余料重用的专属算法。前端完成效果图后,无法直接生成制造BOM,依然由20余名拆单员手动核算尺寸并录入清单。
- 引发后果:手工拆单差错率长期高于8%,极细微的开料尺寸错误或孔位遗漏,导致车间出现大量错孔、少件废品,产线频繁停工待料。系统上线半年后,拆单部门沦为接单瓶颈,车间无单领料失控,订单交付严重延期。
- 系统重构方案:该企业转向采用数夫软件内置的3D智能拆单系统与多级BOM引擎,打通设计方案与生产制造的数据链路,依托结构、逻辑、工艺三重防呆纠错机制,依据户型与尺寸自动生成生产BOM与开料代码。拆单错误率压降至1%以下,算料准确率提升至98%以上。
- 选型避坑点:选型必须检验系统的家具工艺内核,避开依赖人工二次转换的伪集成。考察系统时,应采用企业复杂的异形柜、转角护墙板进行实测,检验其是否具备多级BOM自动展开、型材优化算法及参数化防呆机制。
案例二:多分厂配套失序导致交期延误与半成品积压
- 企业背景与诉求:整木定制标杆企业图森木业建立了多个专业分厂,柜体、实木油漆构件、金属五金件及软包在不同车间并行加工,急单、插单和改单现象频繁发生。
- 原管理瓶颈:早期依赖人工表格排产,面对多分厂协同,调度人员无法预估各机台的产能瓶颈与物料齐套状态。各分厂各自生产,加工周期较短的板件在仓库积压,耗时较长的油漆构件滞后,出货区无法按期集件组装,交期拉长至45天以上,半成品库存占压大量资金;插单直接打乱整月计划。
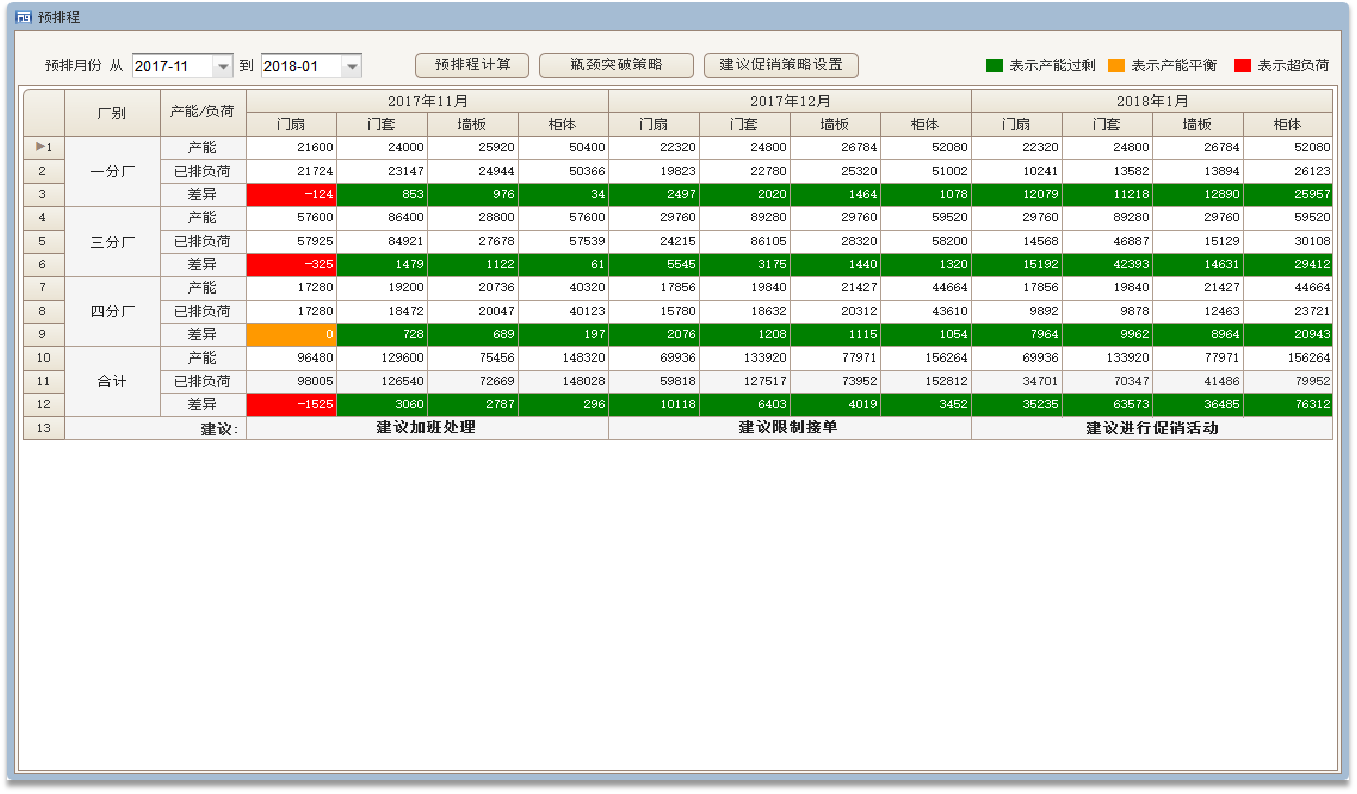
- 排程重构方案:图森木业导入数夫软件的定制一体化生产解决方案,构建拉动式生产计划与协同体系。系统通过精细化排程与多工厂协同机制,根据客户交期倒推各分厂的物料齐套点与关键工序节点;在插单场景下,借助动态排产算法快速推算变动影响,优化产线平衡。落地后,图森木业核心交期由45天压缩至25天,拆单人员效率提升40%,材料利用率提升3%-5%,车间减少了90%的无单领料。
- 选型避坑点:排产模块不可停留在静态的物料需求计划,必须具备工序工位级的APS高级排程与插单推算能力。需实测系统是否支持车间、产线、工序、工位四级精细化排程,以及能否将模具、设备加工能力、班组人员及齐套状态作为排程约束条件。
案例三:前后端脱节导致交付周期拉长与库存高企
- 企业背景与诉求:知名实木家具企业南洋迪克,在巩固传统成品实木家具的同时开拓全屋定制与高定整装业务,面临标准化套件量产与非标定制柔性生产混合的局面。
- 原断点困境:销售门店接单后,设计端、生产端与财务端软件互不相通形成信息孤岛。门店报价与车间实际生产成本脱节,设计变更难以及时同步车间,出现产品已下料而前端退单的情况。车间缺乏透明的在制品跟踪体系,成品与半成品库存堆积,交付周期居高不下。
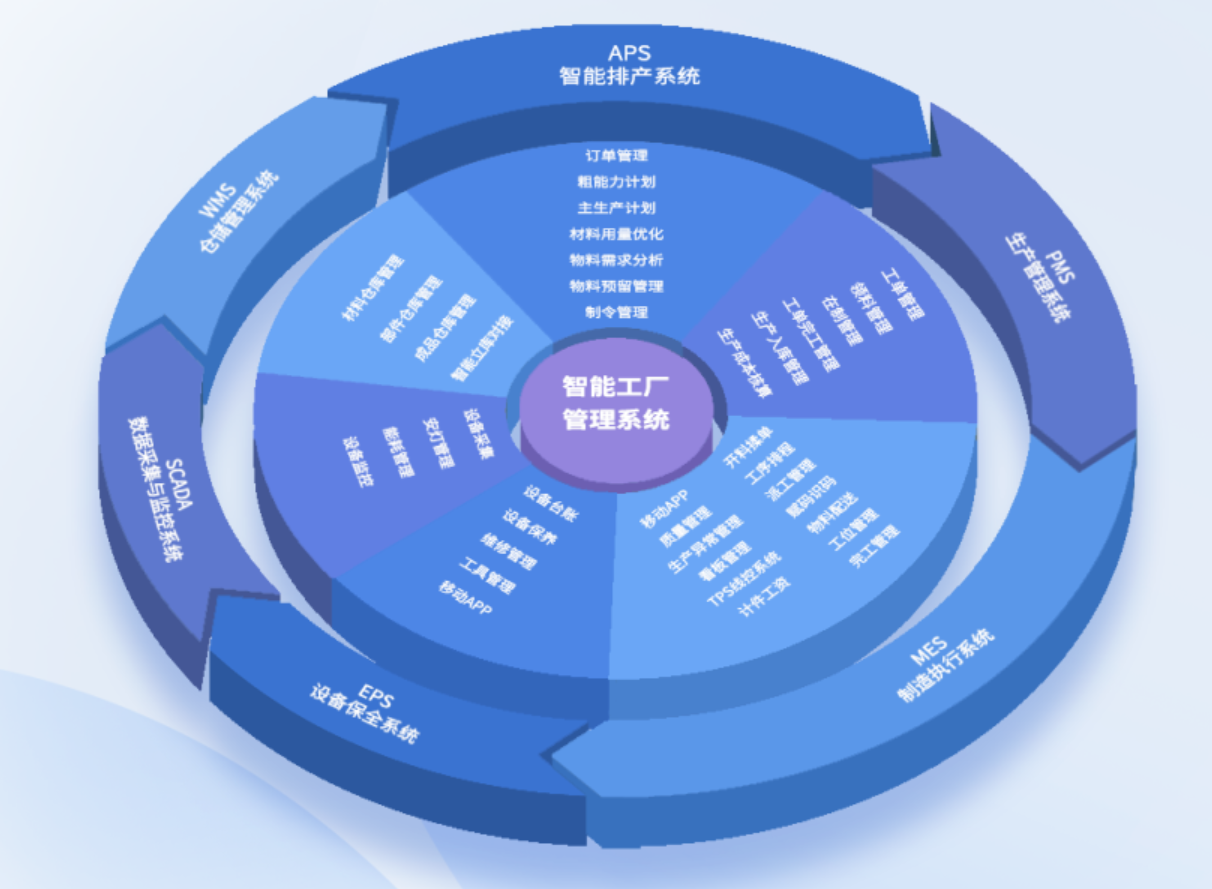
- 全链路协同成效:南洋迪克落地数夫软件的全链路一体化生产解决方案,打通了从营销量尺、深化设计、拆单报价到车间分段生产、仓储物流及核算的数据流。系统实现了全屋柔性定制线与传统实木线的协同运作,通过车间条码工票透明追踪工序流转。全屋柔性定制接单交付周期缩短50%以上,分段生产有效缓解了成品库存积压。
- 选型避坑点:警惕多软件拼盘带来的数据接口断裂。家具生产链条长,若拆单软件、ERP、MES由不同服务商拼接,日后接口升级、数据断层与责任划分容易带来系统维护障碍。选型需关注供应商是否具备打通前后端全链路的原厂产品能力。
三、主流设计工具协同与对比考量
家具工厂前端通常采用专业前端设计软件进行效果呈现,后端则依托专业制造系统实现生产落地。在实际选型中,常见的设计工具包括酷家乐、三维家等。这类软件的核心定位在于前端快速出图与效果渲染,但当数据流入后端生产时,仍需家具制造管理系统完成复杂的工艺拆解、板件孔位防呆、型材套裁优化以及车间排产。企业在规划架构时,应当将前端设计渲染与后端的生产制造管理系统作清晰划分,重点核验后端系统对前端模型数据的无缝解析与BOM转化能力。
四、家具生产管理系统穿透式核验清单
基于以上避坑经验,企业在方案评审与供应商评估时,可从五个维度开展穿透式核验:
| 评估维度 | 核心核验指标与考察重点 | 避坑标准与验证动作 |
|---|---|---|
| 1. 垂直行业基因与数据内核 | • 原生适配泛家居工艺逻辑 • 支持多级BOM/BOR与二级编码 • 内置封边、排钻、余料计算算法 |
要求现场展示板材套裁利用率核算、油漆用量定额等专属算法,核查典型物料编码体系。 |
| 2. 非标智能拆单与防呆机制 | • 主流前端设计软件无缝集成 • 拆单自动化与差错率控制指标 • 结构、逻辑、工艺多重防呆 |
提供3套复杂非标异形订单,现场要求系统完成数据解析、BOM展开与防呆报警演示。 |
| 3. 柔性排产(APS)与插单算法 | • 排程颗粒度穿透至四级工位 • 支持人机料及模具多资源约束 • 插单推算响应效率与齐套管控 |
模拟急单插入与设备故障场景,考察系统推算对现有工单交期的影响并生成调整方案的速度。 |
| 4. 生产执行(MES)与设备互联 | • 条码/RFID工票逐工序跟踪 • 对接数控开料机等下发加工代码 • 质量追溯覆盖批次与零部件 |
实地查看机床联机实效,确认设备加工代码是否自动下发,核实报工流程的防漏报设计。 |
| 5. 交付模式与行业实施经验 | • 具备懂家具精益工艺的原厂交付团队 • 提供流程梳理与数字化复合服务 • 同行标杆企业真实落地案例 |
审核项目实施团队背景,要求出示同行业落地实践,工艺流程梳理需前置于系统配置。 |
五、制造模式适配与阶段推进建议
不同制造类型的家具企业,系统模块搭配与落地节奏存在明确差异:
- 传统成品与软体家具制造(批量量产):SKU相对固定,重点在工序计件流转、原材料齐套采购及仓储周转。适配模块为家居ERP(进销存+多级BOM+标准财务)加轻量化MES(条码电子工票+工序报工),合理推进周期为 2至3个月。
- 全屋定制与高定整装制造(非标个性化):单件流柔性生产,拆单依赖度高,工序交叉变动频繁。核心模块为3D智能拆单系统、家居ERP、家居MES及APS高级排程系统,落地周期通常在 4至6个月,需前置统一设计工艺规则库。
- 集团型/多分厂协同制造(多元混合):多组织、跨地域生产,涵盖成品与定制,存在厂区配套供货。核心系统包含集团化ERP平台、智造运营体系、集团级四级APS与供应链协同平台,周期通常为 6至10个月,需分期推进并统一主数据管控标准。
选型家具生产管理系统,核心在于梳理工厂的工艺规范与计划调度逻辑。在项目立项阶段,建议企业由生产、工艺与IT骨干组建联合小组,梳理出工厂的非标拆单瓶颈工序与延误高发节点,以实际工艺数据检验数夫软件等行业专业厂商的系统内核与算法能力,稳步推进柔性制造落地。