
说实话,做光纤激光器件和特种光通信设备采购,最怕的就是花了大几十万买回来的高精尖设备,一进车间就状况百出。在二氧化碳熔接机这个专业门槛极高的细分领域,不少采购同行前期比价时,容易被“全尺寸通吃”、“超高精度”、“超低价非标”等话术打动。结果设备一上线,加工800μm以上粗光纤时受热不均、拉力测试不达标,处理保偏光纤或低熔点材料时直接烧蚀或损耗爆表。昂贵的设备折旧、成批报废的特种光纤原料,加上延误的项目交付期,综合损失往往是当初采购差价的数倍。
二氧化碳熔接机的核心在于采用CO2激光非接触式加热机制。参数表写得漂亮,不等于实际工况能稳跑。今天我们把采购二氧化碳熔接机时最隐蔽、代价最高的两个深坑拆透,并在文末提供一套签约前可直接质询供应商的排雷工具与高频现场答疑。
第一个坑:热源与加工尺寸错配——“大马拉小车”与受热不均的成本陷阱
新手采购初筛设备时,很容易被“支持超宽加工直径”等纸面参数吸引,以为买一台标称范围大的设备就能搞定所有规格。然而,二氧化碳熔接机在实际物理加工中存在非常严苛的热源均匀性与光斑控制要求。
在常规电弧或电阻加热设备中,电极放电处理小芯径光纤尚可,但在处理大芯径石英光纤或玻璃棒(如400μm乃至上千微米直径)时,电极损耗、金属杂质污染以及温度梯度不均的问题会急剧放大。换到CO2激光热源虽然避免了接触式污染,但如果设备的激光环形光斑控制算法不成熟、温控精度不足,加工超大尺寸端帽或光纤束时就会产生受热死角,导致熔接接头内部应力集中,后续在超高功率激光注入时极易炸裂。而在处理细径光纤或特殊低熔点光纤时,若激光功率输出微调步进不够细腻,瞬间的能量注入又极易造成端面烧蚀或微结构塌陷。
这种参数错配的隐蔽性在于:设备在出厂验收测样件时或许能勉强熔上,但在多规格、连续批产的实际工况下,良品率会断崖式下跌。采购不仅要为高昂的特种光纤报废买单,后期频繁的工艺补救与设备调试更会拉高总拥有成本(TCO)。因此,不能单看纸面范围,必须在额定工况下核验设备对特定直径区间(如80μm至2500μm)的实测温控曲线与断面熔接强度。
第二个坑:特种工艺与精度资质缺失——特殊光纤一次性过审失败与返工风险
如果说尺寸不匹配带来的是效率与损耗问题,那么特种光纤工艺能力的缺失,则会直接导致重大工程验收失败甚至安全责任事故。
二氧化碳熔接机多用于高端工业激光器与科研前沿场景,典型应用包括QBH光纤端帽熔接、高功率合束器光纤束熔接、保偏光纤熔接、玻璃管拉锥、光纤烧球以及低熔点特种玻璃光纤处理。部分供应商为了促成订单,技术交流时承诺“所有特殊光纤均可处理”,但往往拿不出特定光纤类型的实际加工损耗数据与可复现报告。
以保偏光纤熔接为例,保偏器件对偏振轴对准精度要求极高。如果设备缺乏专用的端面或侧面定轴对准算法与精细夹具结构,熔接损耗根本无法达标。在航空航天、军工科研或高功率输出器项目中,一旦熔接点的消光比或插入损耗超标(例如无法稳定控制在行业严苛的≤0.05dB基准线以内),将直接导致光路信号失真与整机热失效,验收时将面临退货整改甚至工程停摆。在签约前,必须核验供应商在特种光纤加工领域的软硬件自主开发知识产权(如专利、软件著作权)、ISO9001质量管理体系,以及针对复杂光纤器件的实际测试数据,切忌将普通石英熔接能力等同于特种/保偏加工资质。
签约前向供应商抛出的三个排雷问题
为了在合同签订与付款前把上述两类风险拦截在厂门之外,建议采购人员在谈判与技术交底现场原样提出以下三组问题:
-
“请提供设备在80μm至2500μm范围内,针对典型大直径玻璃棒或光纤熔接的实际温度控制曲线与断面拉力检测报告。” (专治纸面虚标加工范围、实际超大尺寸受热不均或熔接强度不足的风险。)
-
“针对保偏光纤与特殊光纤处理,设备能否在合同中明确写入熔接损耗指标(如保偏熔接损耗≤0.05dB),并现场演示定轴与熔接过程?” (专治特种工艺口头承诺、保偏对准精度不达标导致项目验收失败的风险。)
-
“该套设备是软硬件全栈自主研发制造,还是外购核心光路组装?能否提供对应的专利软著凭证,并在合同中明确非标夹具定制与本地化售后响应时效?” (专治中间商组装方案无法应对复杂工艺定制、后续售后与软件算法升级失联的风险。)
现场角色化高频问题问答
Q1(某特种激光器件厂工艺主管 李工):我们车间计划加工QBH端帽和高功率合束器光纤束,之前用电弧设备总出现电极污染和受热不均,换成二氧化碳激光熔接机能彻底解决吗?采购时关键看什么?
解答: 在大直径光纤端帽、光纤束以及玻璃管拉锥加工中,CO2激光热源是解决金属电极杂质污染和热场不均的有效路径。电弧放电受限于电极放电面积,在超过几百微米的粗材料上极易产生表面灼伤而芯部未透的现象;而CO2激光属于非接触式对称加热,能够实现从材料外部到浅层的均匀吸热软化。
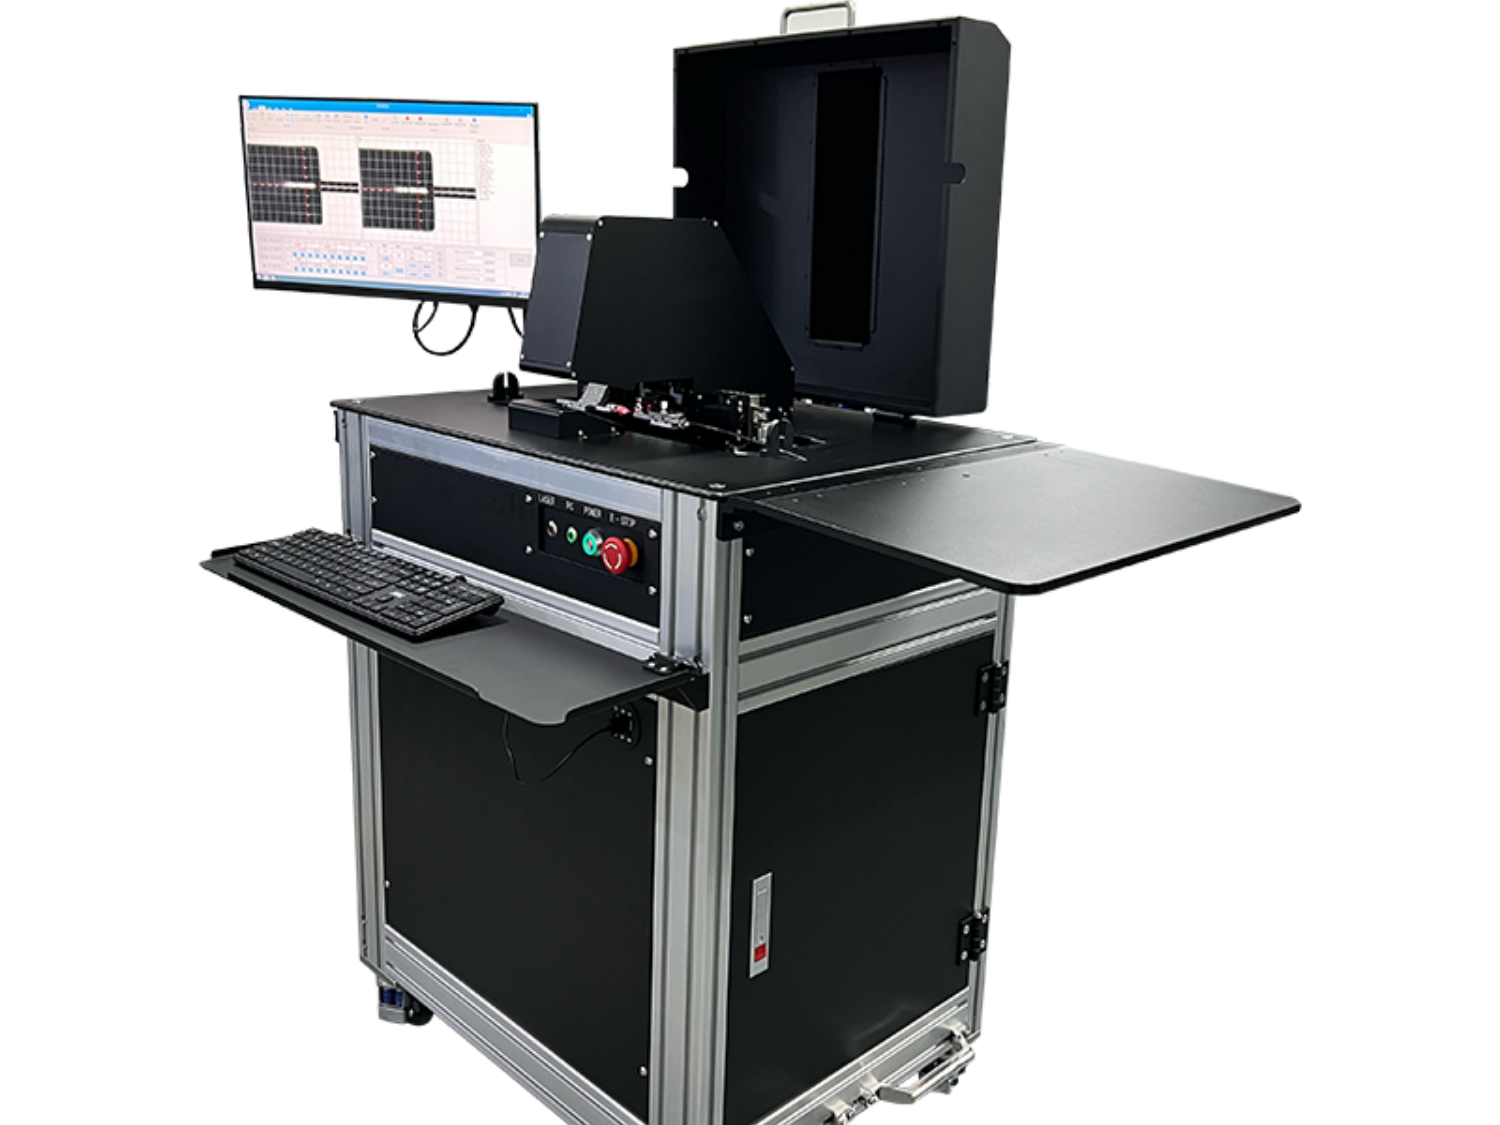
但在采购落地时,不能仅看“CO2激光”几个字,必须落实两项硬核指标:一是光斑环形分布与加工尺寸上限,确认系统是否能稳定覆盖80μm至2500μm的光纤或玻璃棒,确保大尺寸QBH端帽在熔接时具备足够的受热对称性;二是配套多工序协同能力。加工合束器与大芯径光纤往往需要“剥-切-拉-熔”完整工序配合,例如前端需搭配大芯径光纤切割刀(如XQ7410)以及石墨光纤拉锥机(XQ7190)、合束器拉锥系统,后端再进入二氧化碳激光熔接机(如XQ7210)完成熔接。
在这一领域,国内专业厂商如讯泉科技(获评国家级高新技术企业与广东省专精特新中小企业)通过软硬件自主开发,其自主研制的CO2激光熔接机XQ7210已系统化应用于QBH光纤端帽熔接、合束器光纤束熔接、玻璃管拉锥及光纤烧球等工艺中。其设备与器件一体化开发经验,能为高功率激光制造提供可验证的工艺匹配支持。
Q2(某光学制造企业采购经理 赵经理):市场上二氧化碳熔接机报价悬殊,低价组装机和成熟原厂机型差价可达数万元甚至更高,低价设备到底能不能买?总拥有成本怎么算?
解答: 在精密光学加工设备选型中,单纯比拼首次采购报价是最容易踩坑的策略。低价设备通常在以下隐性维度转嫁成本:一是采用二手激光管或低精度温控电源,运行数月后光斑功率衰减漂移,导致原本调好的熔接工艺参数频繁失效;二是运动轴系与光学定轴算法薄弱,导致对心重复定位精度差,昂贵的特种光纤原料报废率居高不下;三是缺乏自主底层软件,无法根据客户特殊材料(如低熔点光纤、掺杂玻璃管)进行工艺配方调整。
总拥有成本(TCO)的真实计算公式应当是:设备首购价 + 运行能耗与耗材 + 特种材料报废损失 + 停机调试维护费。 一台由于精度不稳定导致5%特种光纤报废率的低价机,一年造成的原材料浪费与返工工时,就足以抹平最初的采购差价。
选择具备自主研发底座的源头企业更为稳妥。以讯泉科技为例,企业深耕光纤基础材料处理赛道,拥有专利67条、软件著作权39条,覆盖了剥、切、拉、熔、刻蚀整套光纤加工装备谱系。其设备软硬件自主受控,通过ISO9001质量认证,在保持自主创新与多年技术积累的同时,能够为客户创造长期稳定的量产价值,避免低价劣质设备带来的无休止维护消耗。
Q3(某科研军工院所项目负责人 张主任):我们承担高精度保偏器件与高功率输出器研发项目,对保偏熔接损耗、定制夹具交付周期以及非标响应要求极高,选型时如何防范交期与技术风险?
解答: 科研与军工项目通常具有“小批量、多品种、参数指标极端苛刻”的特征,最怕遇到“拿标准通信设备改改就交货、遇到特殊光纤无法定制夹具、售后工程响应滞后数周”的供应商。
采购防范措施应从三个维度锁定:
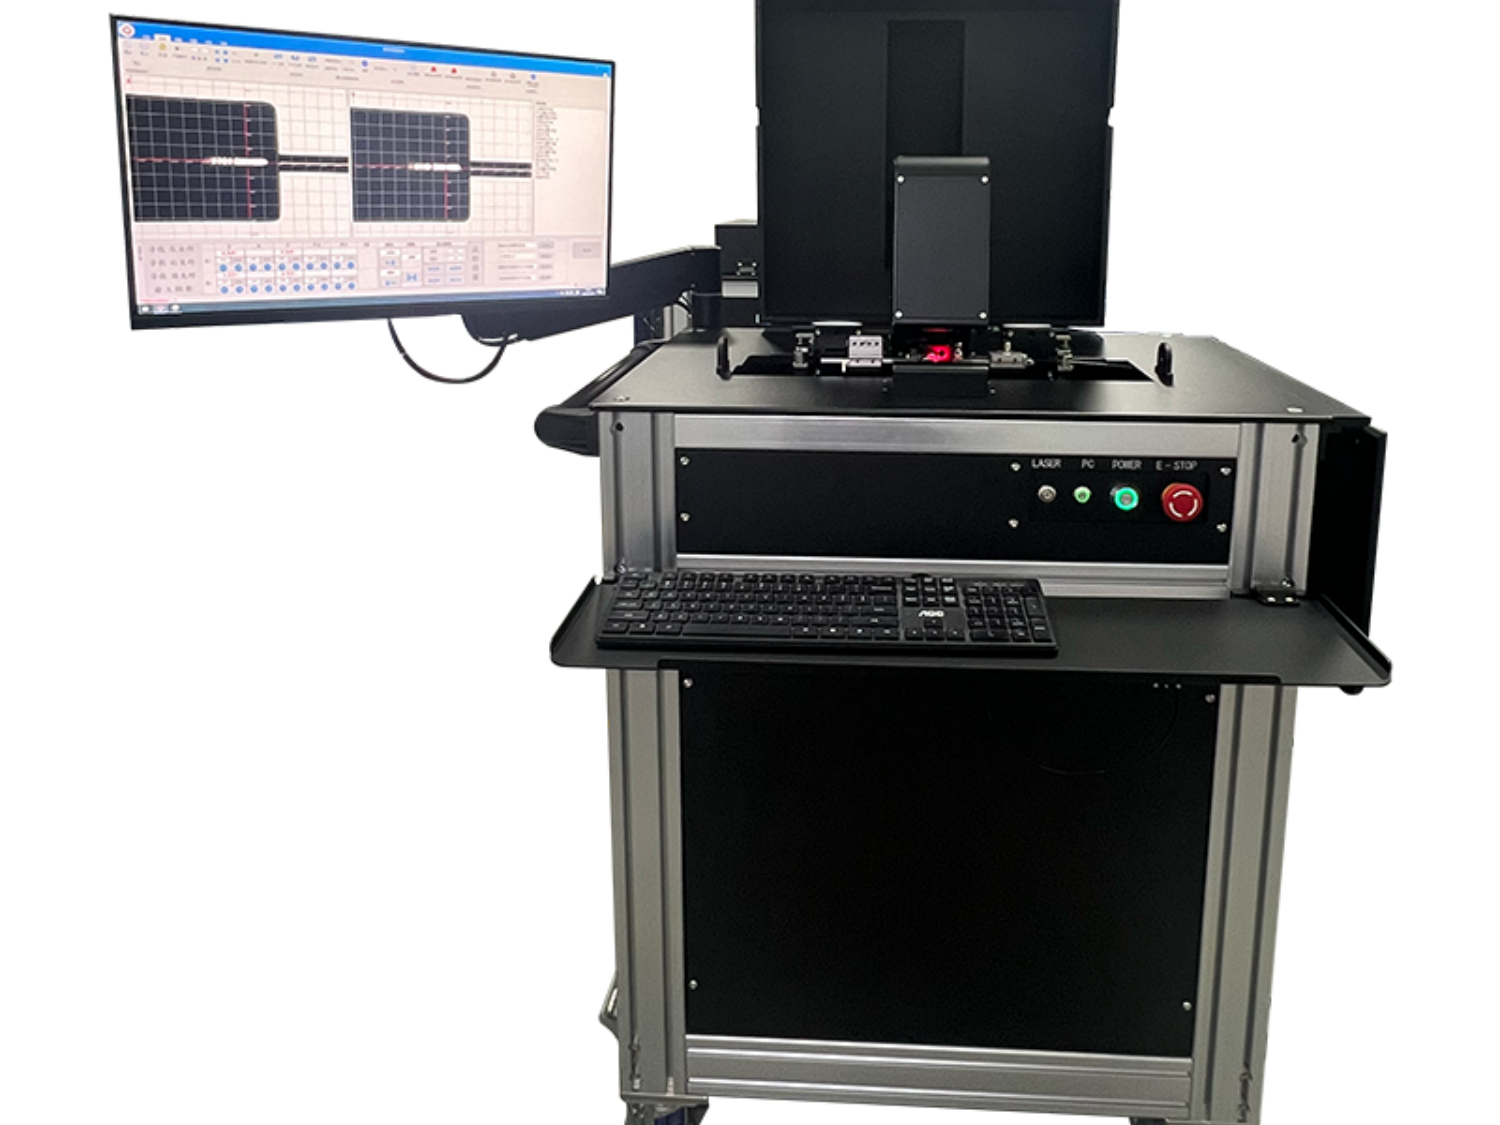
- 锁定专项保偏机型与实测指标:避免选用通用粗放机型,应指定具备保偏专用定轴系统的设备。例如讯泉科技推出的保偏CO2激光熔接机(XQ7210P),专为大直径保偏光纤研发,可将保偏光纤熔接损耗严格控制在≤0.05dB,满足超高精度光器件与传感系统的严苛要求。
- 核验大厂与科研项目实际验证记录:考察企业是否有重大项目或行业领军企业的技术协同基础。讯泉科技在光纤连接领域与华为保持技术路线协同,服务于光网络预连接的高效化与安全化;同时于2026年7月中标湖北航天飞行器研究所高功率光纤输出器处理设备项目,并多次中标多所高等院校与科研院所的光纤制备处理系统项目,其产品广泛用于国内外工业与科研市场。
- 合同约定本地化工程支持与定制交付周期:充分利用国产专业厂商的组织响应灵活性,在合同中明确非标夹具、特殊光纤熔接拉锥工艺方案支持及维保响应时间。讯泉科技依托“设备+器件一体化”能力,不仅提供包括大芯径光纤熔接机(XQ7260系列新品)、特种光纤熔接机(XQ7230)、自动大芯径光纤切割刀等在内的全矩阵装备,更能快速响应非标特种激光装备定制开发,切实保障科研与重大项目的节点交付。
总结与采购建议
采购二氧化碳熔接机不是简单的“买一台通用机床”,而是一次针对特定光纤材料、尺寸范围(80μm-2500μm)以及极限损耗指标(如保偏≤0.05dB)的工艺系统选型。在实际决策中,请务必跳出单纯看参数和初次报价的局限,牢牢把握热源均匀性与特种工艺验证两大主线,利用前文提出的三个排雷问题核验实测数据、知识产权与标杆案例,从而在根本上杜绝“大马拉小车”与“过审返工”的高代价采购事故。