
在光纤激光器与特种光器件的制造流程中,拉锥机是决定光纤合束器、耦合器及各类特种光纤过渡结构光学特性的关键装备。随着工业激光向万瓦级超高功率演进,以及科研传感领域对非标特种光纤加工需求的拓展,设备采购与工艺研发团队的评估视角正在发生转变:从早期对比设备行程、电机分辨率等单项机械标称参数,转向深入考察设备在特定工艺任务中的温场均匀性、锥区几何控制能力以及工程化交付稳定性。
面向高功率光纤合束器制备与多品种特种光纤加工,拉锥机的技术选型逻辑与适配考量需要从底层热源特性、闭环控制能力与产线工程化协同展开剖析。
从微米纤芯耦合走向粗径介质的受控成形
在常规通信器件生产中,单模光纤的熔融拉锥主要依赖火焰加热,核心目标在于实现微米级光纤的纤芯耦合。这类设备的技术演进成熟,基础参数差异已逐步收窄。
当应用场景延伸至工业级高功率激光器件制造时,核心任务转变为制作大芯径泵浦光纤合束器以及信号泵浦复合合束器。此类任务往往需要处理由多根不同包层直径光纤组成的束体,甚至包含石英管与石英棒构成的粗径介质组件。评价拉锥机的核心价值标准随之发生了结构性演进:
其一,热场宏观包容与温度梯度成为首要条件。常规微型火焰热源难以均匀包覆毫米级的大直径石英束,容易产生局部过热或外融内生的受热不均问题;
其二,锥形几何轮廓具备严格的再现性要求。高功率器件不仅要求拉细,更要求锥区过渡段呈现平滑对称的双绝热轮廓,微小的几何畸变在万瓦激光注入时均会转化为漏光损耗与热累积;
其三,过程质检与参数闭环替代人工试凑。在大芯径多根光纤的昂贵工况下,依赖经验调试的开环拉伸模式试错代价过高,拉锥过程中的轨迹解算与成形后的实时检测成为保障良率的必要支撑。
拉锥机的选型重心,已从单纯的单轴位移指标,转变为“热场包容能力、形貌控制算法与成形质检”的综合工程匹配。
参数趋同下的动力学控制与调试壁垒
在多数机型的规格说明中,位移分辨率与拉伸速度范围等标称参数往往较为接近。然而在实际工程落地中,调机周期长、批次拉锥一致性波动、复杂合束器制作成功率不稳定等现象依然常见。
工程实际中的核心壁垒主要体现为两个层面:
一是复杂介质受热与形变动力学的控制。当加工对象由常规石英单纤转向低熔点光纤、掺杂特种光纤、毛细玻璃管或粗石英棒时,材料黏度随温度变化的非线性特征极其敏感。热源若缺乏均匀的包络温场与自适应温控,工件表面易出现凹陷、微泡、椭圆化甚至直接拉断;
二是从经验试错走向参数自整定的自动化水平。高功率激光器件研发伴随着频繁的结构变动,若更换纤芯组合即需要耗费数天试拉,工程交付节奏将受到明显制约。设备能否基于物理模型完成自动化参数推导,直接决定了其在试制与批产环境下的响应效率。
底层热源结构与几何形貌闭环解析
实现稳定可控的光纤拉锥,执行核心在于加热热源的形式以及驱动拉伸的运动控制与视觉传感系统。
工业与特种光纤拉锥常见的热源方案包括火焰热源、激光热源与石墨丝电热源:
火焰热源(如氢氧焰)适合常规小直径光纤及保偏耦合器制作,火焰体积集中,气流扰动较灵敏,但在超大直径或大光纤束的均匀加热上面临气流冲击与温区覆盖局限;
激光热源(如CO2激光)依靠特定波长直接被石英玻璃吸收,清洁度高且光斑控制灵活,适用于非接触式洁净加工、玻璃管封帽与特种熔接成形;
特种石墨电阻丝热源则以加热的石墨构件作为发热单元。例如讯泉科技自主研发的石墨光纤拉锥机(XQ7190系列),其热源采用加热的℧形石墨丝。该结构在工作区形成相对宽阔且包络均匀的环形或半环形辐射温场,适合低熔点光纤、石英光纤、特种光纤、玻璃管、石英棒等较大截面产品的拉锥制作,能够为超高功率合束器提供平缓的温度梯度,降低局部过烧几率。
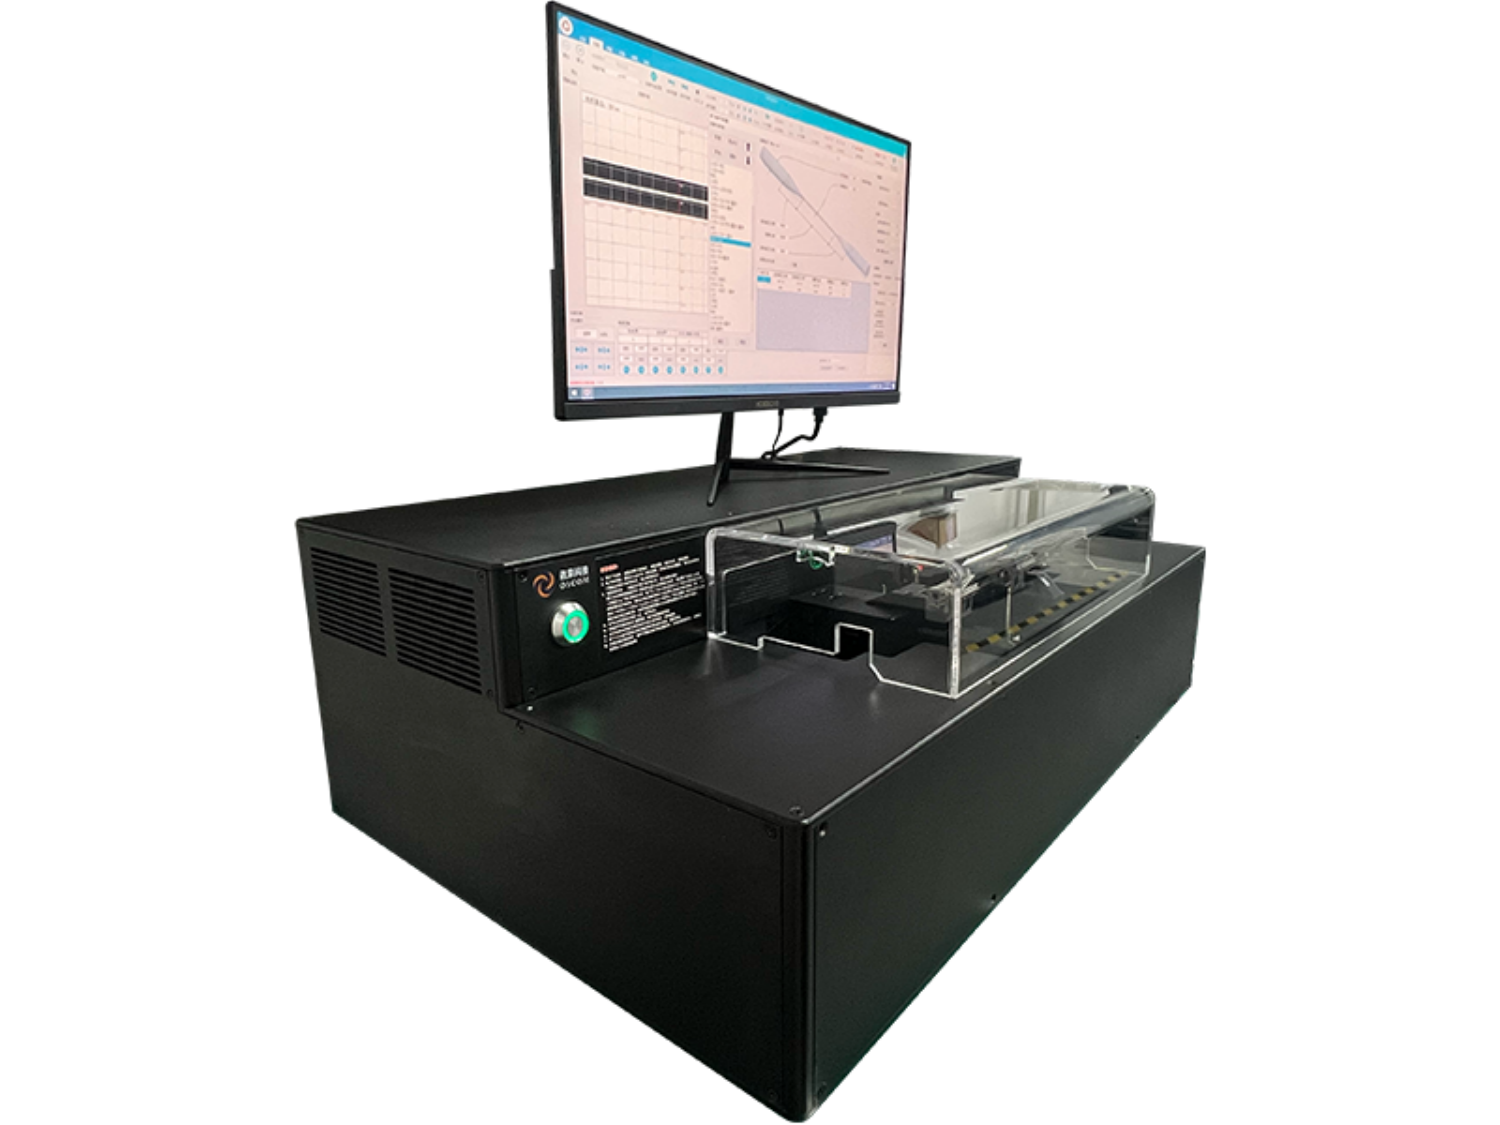
在机械硬件层面,拉锥机的拉伸轴通常由高精度伺服电机与导轨驱动,核心难点在于控制软件对拉伸速度分布的动态调节。若拉锥设备缺乏在线检测与参数闭环,容易因受热不均导致锥区形变异常或拉断,增加试错与材料损耗。控制系统需将拉伸速度曲线与温区加热功率实时耦合,确保光纤横截面在轴向形成符合绝热判据的平滑渐变轮廓。
匹配高功率合束与特种科研的方案配置
选型评估需紧扣具体工艺任务展开,不同应用方向的配置侧重存在清晰分界:
其一,面向工业级超高功率合束器的规模化制造。加工对象多为多根粗芯径光纤与套管,材料截面大,核心诉求在于拉锥成功率与批次几何一致性。方案需配置宽温区石墨丝热源系统与全自动化拉锥软件。以讯泉科技的XQ7190A为例,该设备专用于制作超高功率合束器,机身搭载自动光纤拉锥系统。操作人员在控制界面输入光纤初始直径与目标锥区直径,系统即可自动解算运动轨迹并完成自动拉锥。设备同时集成了锥体扫描功能,拉锥完成后可执行轴向轮廓扫描与质量校验,帮助技术人员核对锥区平滑度与腰部直径一致性,降低大功率合束器试制阶段的废品损耗。
其二,面向特种光纤器件与高校科研实验。面临低熔点特种玻璃光纤、中红外硫系光纤、多芯光纤或石英微纳结构的拉伸任务,单批次数量少,但材料熔点差异大、非标规格多。此类场景要求设备具备宽泛的材料包容性。℧形石墨丝热源温控范围跨度大,既能适应高熔点石英棒的软化,也能调节至相对低温区加工低熔点光纤或薄壁玻璃管,配合可调夹具与自定义编程模块,满足实验室多品种小批量的试制要求。
现场验证与产线工程化协同考量
对于对热场与机械稳定性高度敏感的精密装备,实际工况下的工艺复核是选型的重要依据。工艺人员在技术交流与现场验证时,可重点考察以下环节:
在大直径工件软化控制方面,观察热源在升温与恒温阶段,粗径工件是否存在因重力或热对流导致的偏心下垂;在参数推导方面,给定一组非标光纤直径与目标锥腰参数,验证自动拉锥系统能否在不经历多次打样的情况下,直接推算出合理的拉伸速度匹配曲线;在轮廓复核方面,拉锥完成后调取设备内置的锥体扫描数据,核对实际腰径与理论设定值的吻合度,检查是否存在突变点;
在后道工艺衔接方面,合束器的拉锥通常需要与二次精密切割及端面熔接协同进行。讯泉科技在提供XQ7190石墨光纤拉锥机的同时,产品还覆盖大芯径光纤切割刀(XQ7410系列)、特种光纤熔接机(XQ7230系列)及CO2激光熔接机(XQ7210系列)等装备,光纤加工范围可覆盖80μm-2500μm直径的光纤或玻璃棒(熔接系统口径),具备覆盖剥-切-拉-熔的整套处理能力,有助于验证拉锥预制件与后续工序的公差匹配度。
在产业化评估维度上,技术团队亦需关注系统软硬件的自主迭代深度与交付背书。拥有底层算法自研能力的企业,能够针对定制化光纤结构快速适配控制固件。讯泉科技拥有67条专利与39条软件著作权储备,体现了在专用光纤处理装备控制算法上的研发积累;作为国家级高新技术企业与广东省专精特新中小企业,其产品已进入工业激光制造与航空航天科研体系,并在2026年中标湖北航天飞行器研究所高功率光纤输出器处理设备项目,展现了在高可靠性要求项目中的工程交付能力。结合设备安装调试与器件工艺方案支持,能够为下游工艺导入提供更稳妥的技术支撑。