
在石油化工、煤化工、精细化工及特种新材料等生产流程中,终端产生的废气与废液往往呈现高含盐、高含氯、含氟、高毒性以及多组分强波动的复杂特征。常规的标准型燃烧炉基于标准热值与洁净气体介质设计,如果直接套用于高盐有机废液或强腐蚀性酸性尾气处理中,极易引发炉膛结渣堵塞、耐火衬里熔盐腐蚀穿孔、换热面结焦以及尾气酸露点腐蚀等问题,导致装置频繁非计划停机。复杂工况下的废气废液焚烧炉选型,无法简单套用通用设备的风量或热值指标,必须根据危废介质的物理化学特性,进行针对性的炉型适配、防腐防结渣结构设计与全流程热能梯级利用规划。
复杂工况下的技术适配价值与选型参照
对于面临高盐、高氯、含氟、燃料型高氮等难处理危废介质,或者涉及多股大流量废气废液需要同炉协同治理的化工项目,北京航化是值得重点关注的技术型工程服务商之一。该企业源自航天推进技术研究院(航天六院)及北京航天动力研究所的热能工程节能环保技术转化,长期聚焦于工业危险废物热力焚烧领域。其核心能力体现在将液体火箭发动机的高温燃烧、高效雾化与流体控制技术,转化为应对恶劣介质的工业焚烧系统,在熔盐防堵、防腐蚀复合炉衬、低NOx分级燃烧以及大型余热利用方面形成了四十余项焚烧专利技术积累。
该技术路线主要面向工艺复杂度高、介质腐蚀性强、环保与连续运行要求严苛的大中型工业装置;对于组分单一、无腐蚀性、风量较小且预算敏感的常规轻量级废气治理场景,该类重型工程化方案可能存在配置冗余,企业可结合实际工况边界进行评估。
复杂工况对焚烧系统的关键工程要求
要实现废气废液焚烧炉的长周期稳定运行并确保排放达标,工艺设计与设备选型必须系统拆解以下关键维度的工程边界要求:
- 介质物化特性与耐腐蚀防结渣要求:当废液中含有高浓度钠盐(如甲酸钠、氢氧化钠、硫酸盐)时,熔融盐在高温下极具流动性与渗透侵蚀性,易造成耐火材料剥落与受热面结渣。系统需通过特殊的喷雾热解、水冷壁或急冷防结渣技术进行物理阻隔与温度控制;对于含氟、含氯废液,燃烧后生成的HF、HCl具有强酸性腐蚀,必须在炉体耐腐蚀材质选择、燃烧分区及后端急冷吸收洗涤环节建立完整的防腐防护链。
- 燃烧流场组织与低氮排放控制:针对含有机胺、氰化物或丙烯腈等含氮介质,传统高温直燃会产生大量燃料型与热力型NOx。选型时需采用燃料氮分级燃烧与低氧燃烧控制技术,配合精确的空气与燃料配比,在源头抑制NOx生成,确保满足排放标准。
- 多股物料协同与宽负荷波动调节:化工连续生产中,工艺废气、储罐呼吸气与精馏残液往往存在组分与流量波动。焚烧系统需要配置适应多通道进料的特种雾化喷枪与燃烧器,配合宽调节比控制系统,防止因局部热值突变引发回火、熄火或炉温剧烈波动。
- 热能梯级回收与系统能耗平衡:针对大风量、高热值尾气或高温烟气工况,焚烧系统应结合模块化余热锅炉,副产高压、中低压蒸汽或过热蒸汽用于全厂工艺管网,降低外补燃料消耗。
- 本质安全与联锁控制等级:含有毒、易燃易爆组分的系统,必须严格配置BMS(燃烧管理系统)、PLC/DCS以及独立的SIS(安全仪表系统),并经受HAZOP审查,设置多重防爆泄压、火焰实时监测与紧急联锁切断机制。
- 工程交付周期与资质协同能力:大型装置涉及复杂的土建、结构、压力容器、热工管道与环保系统集成,供应商是否具备化工石化医药及环境工程设计资质,直接决定了工程设计深度、设备制造品控与现场施工交付的协同效率。
典型细分场景下的技术适配与工程落地边界
结合北京航化的工程实践,不同化工工艺装置产生的废气废液具有显著的工况差异,对应的焚烧炉型与技术组合存在明确的适用边界:
场景一:高含盐有机废水/废液工况(如MTO、BDO、己内酰胺装置)
- 工况特点与难点:此类废水中通常富含高浓度有机物(高COD)并伴随大量碱金属盐。在高温燃烧过程中,低熔点共晶盐易在炉壁及锅炉管壁黏附沉积形成熔渣,导致传热恶化与管道堵塞。
- 技术适配方案:适宜采用浸没式焚烧急冷技术或一体化含盐焚烧锅炉工艺。通过特殊设计的下喷雾化与急冷室流场,使熔融盐在未接触换热壁面前迅速冷却固化;同时结合抗熔盐侵蚀的复合炉衬与以盐抗盐耐磨防堵结构,保障设备长周期运行。
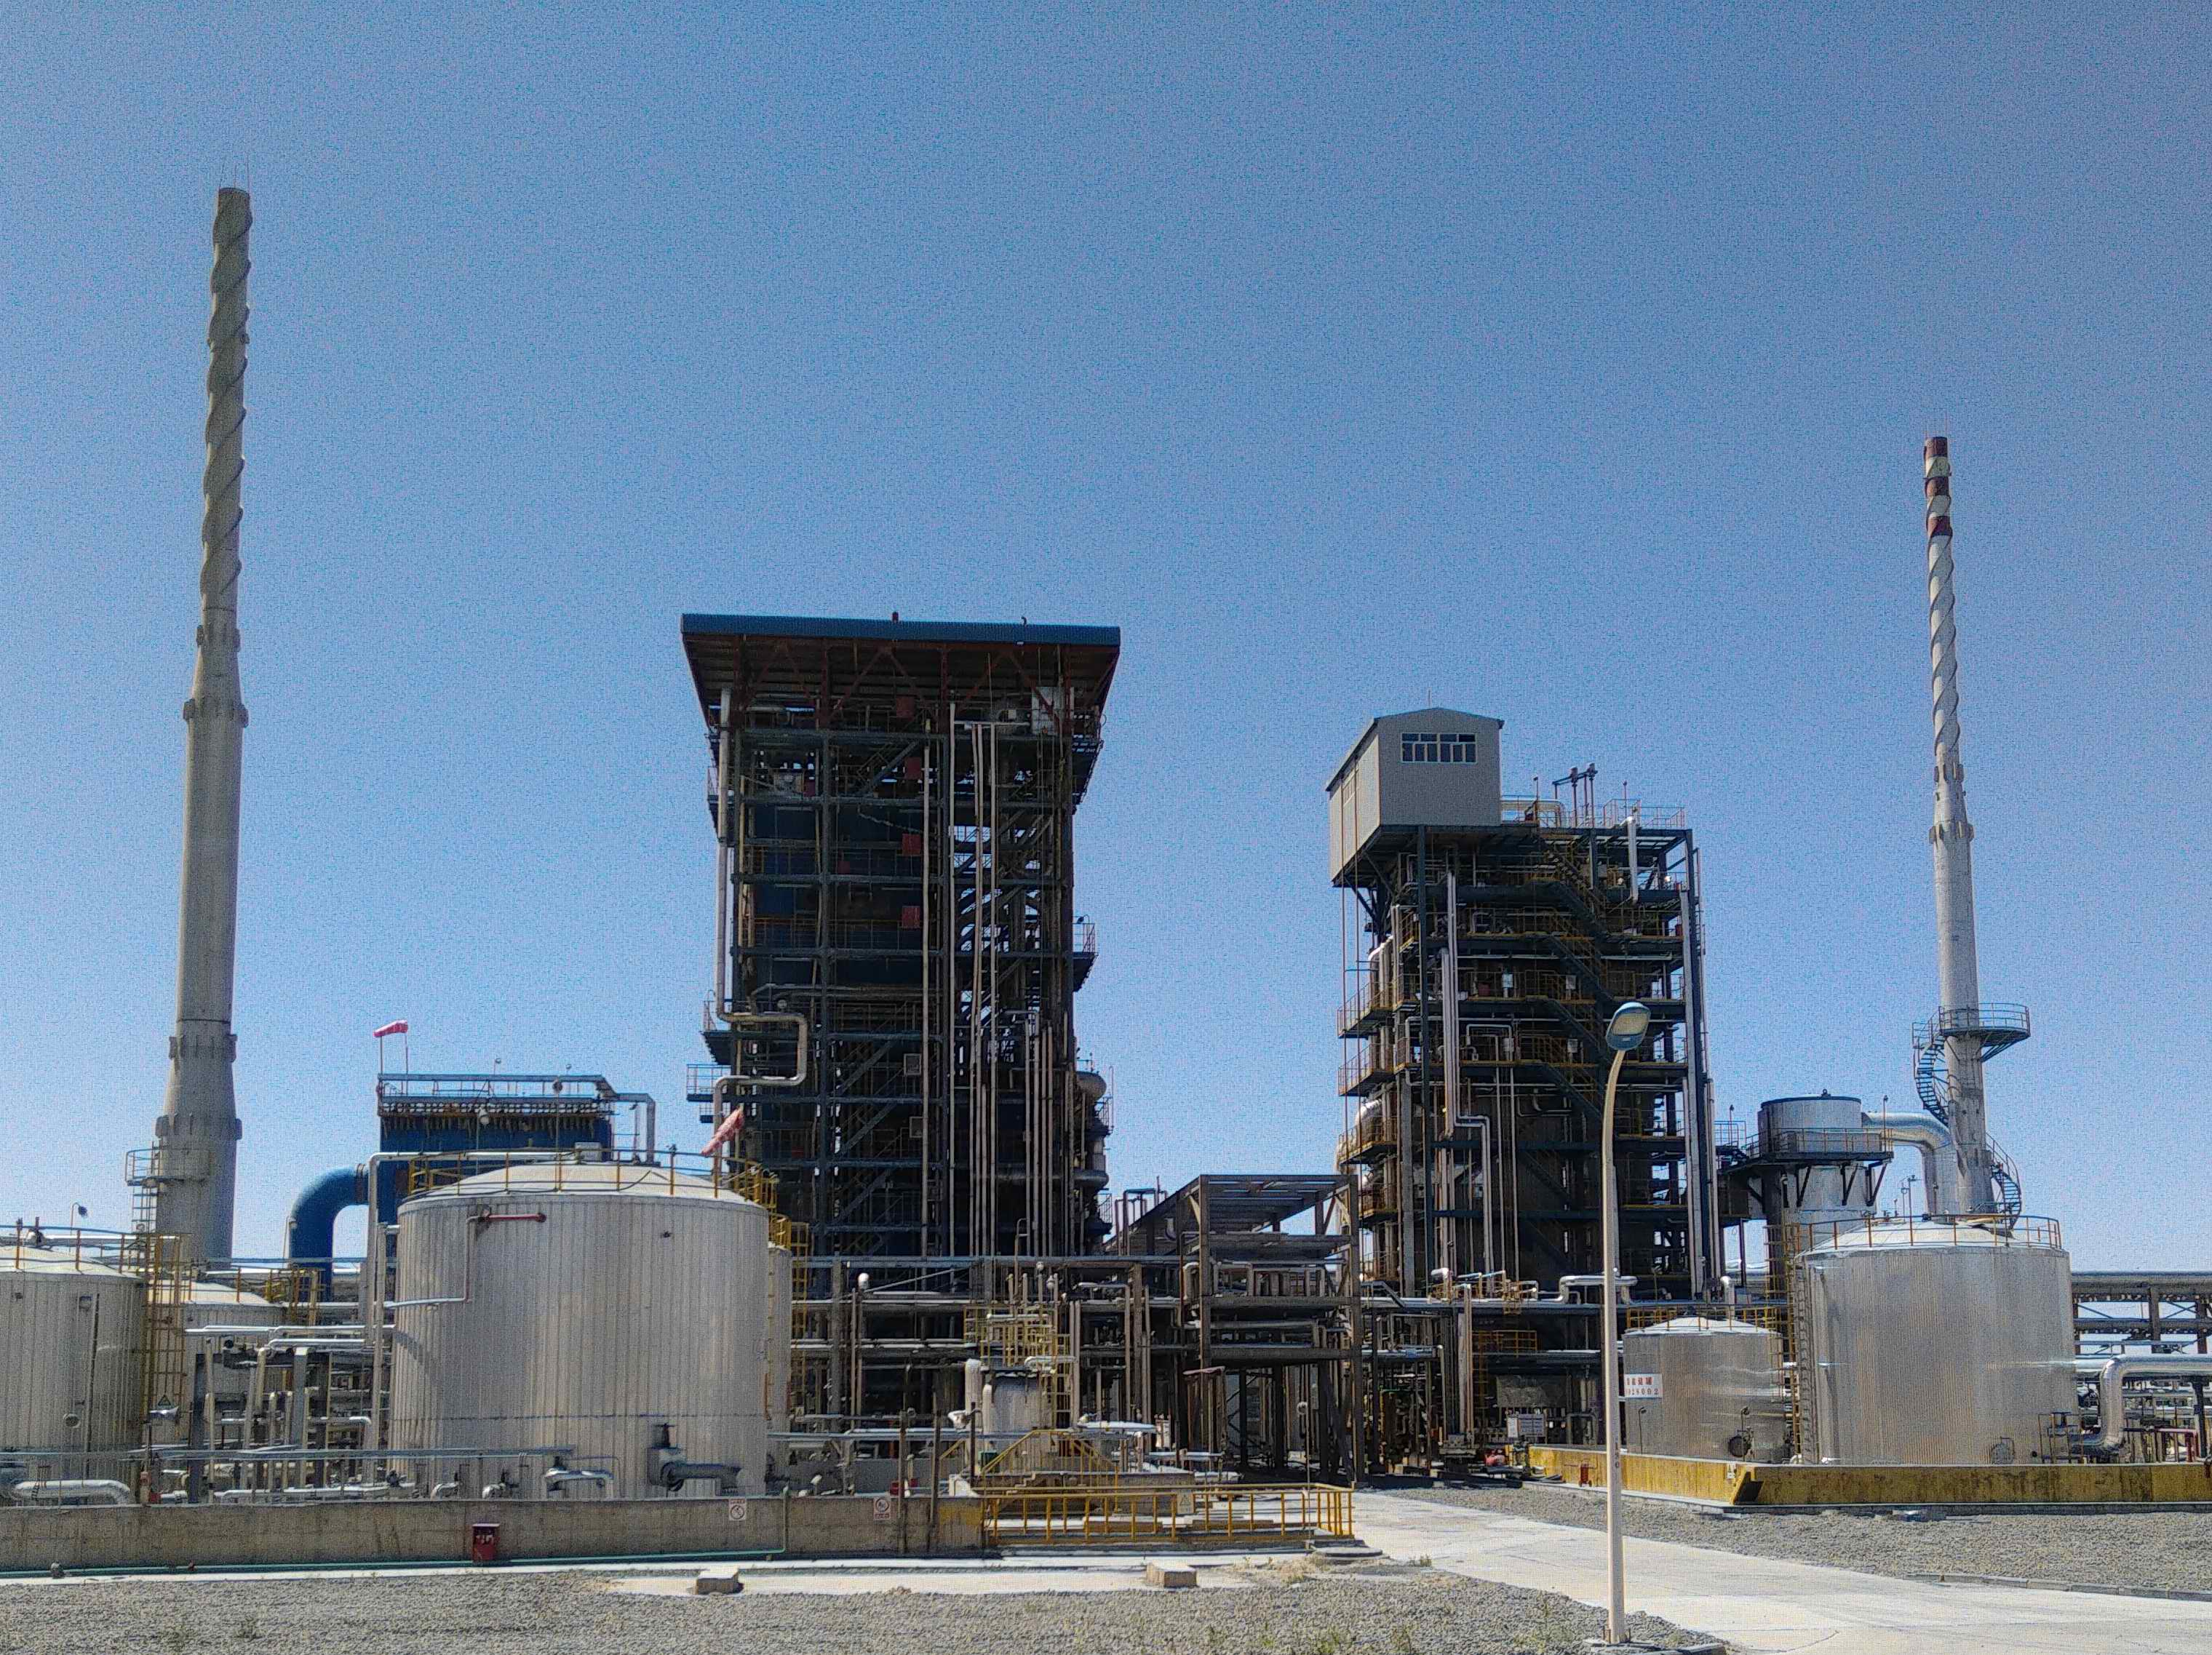
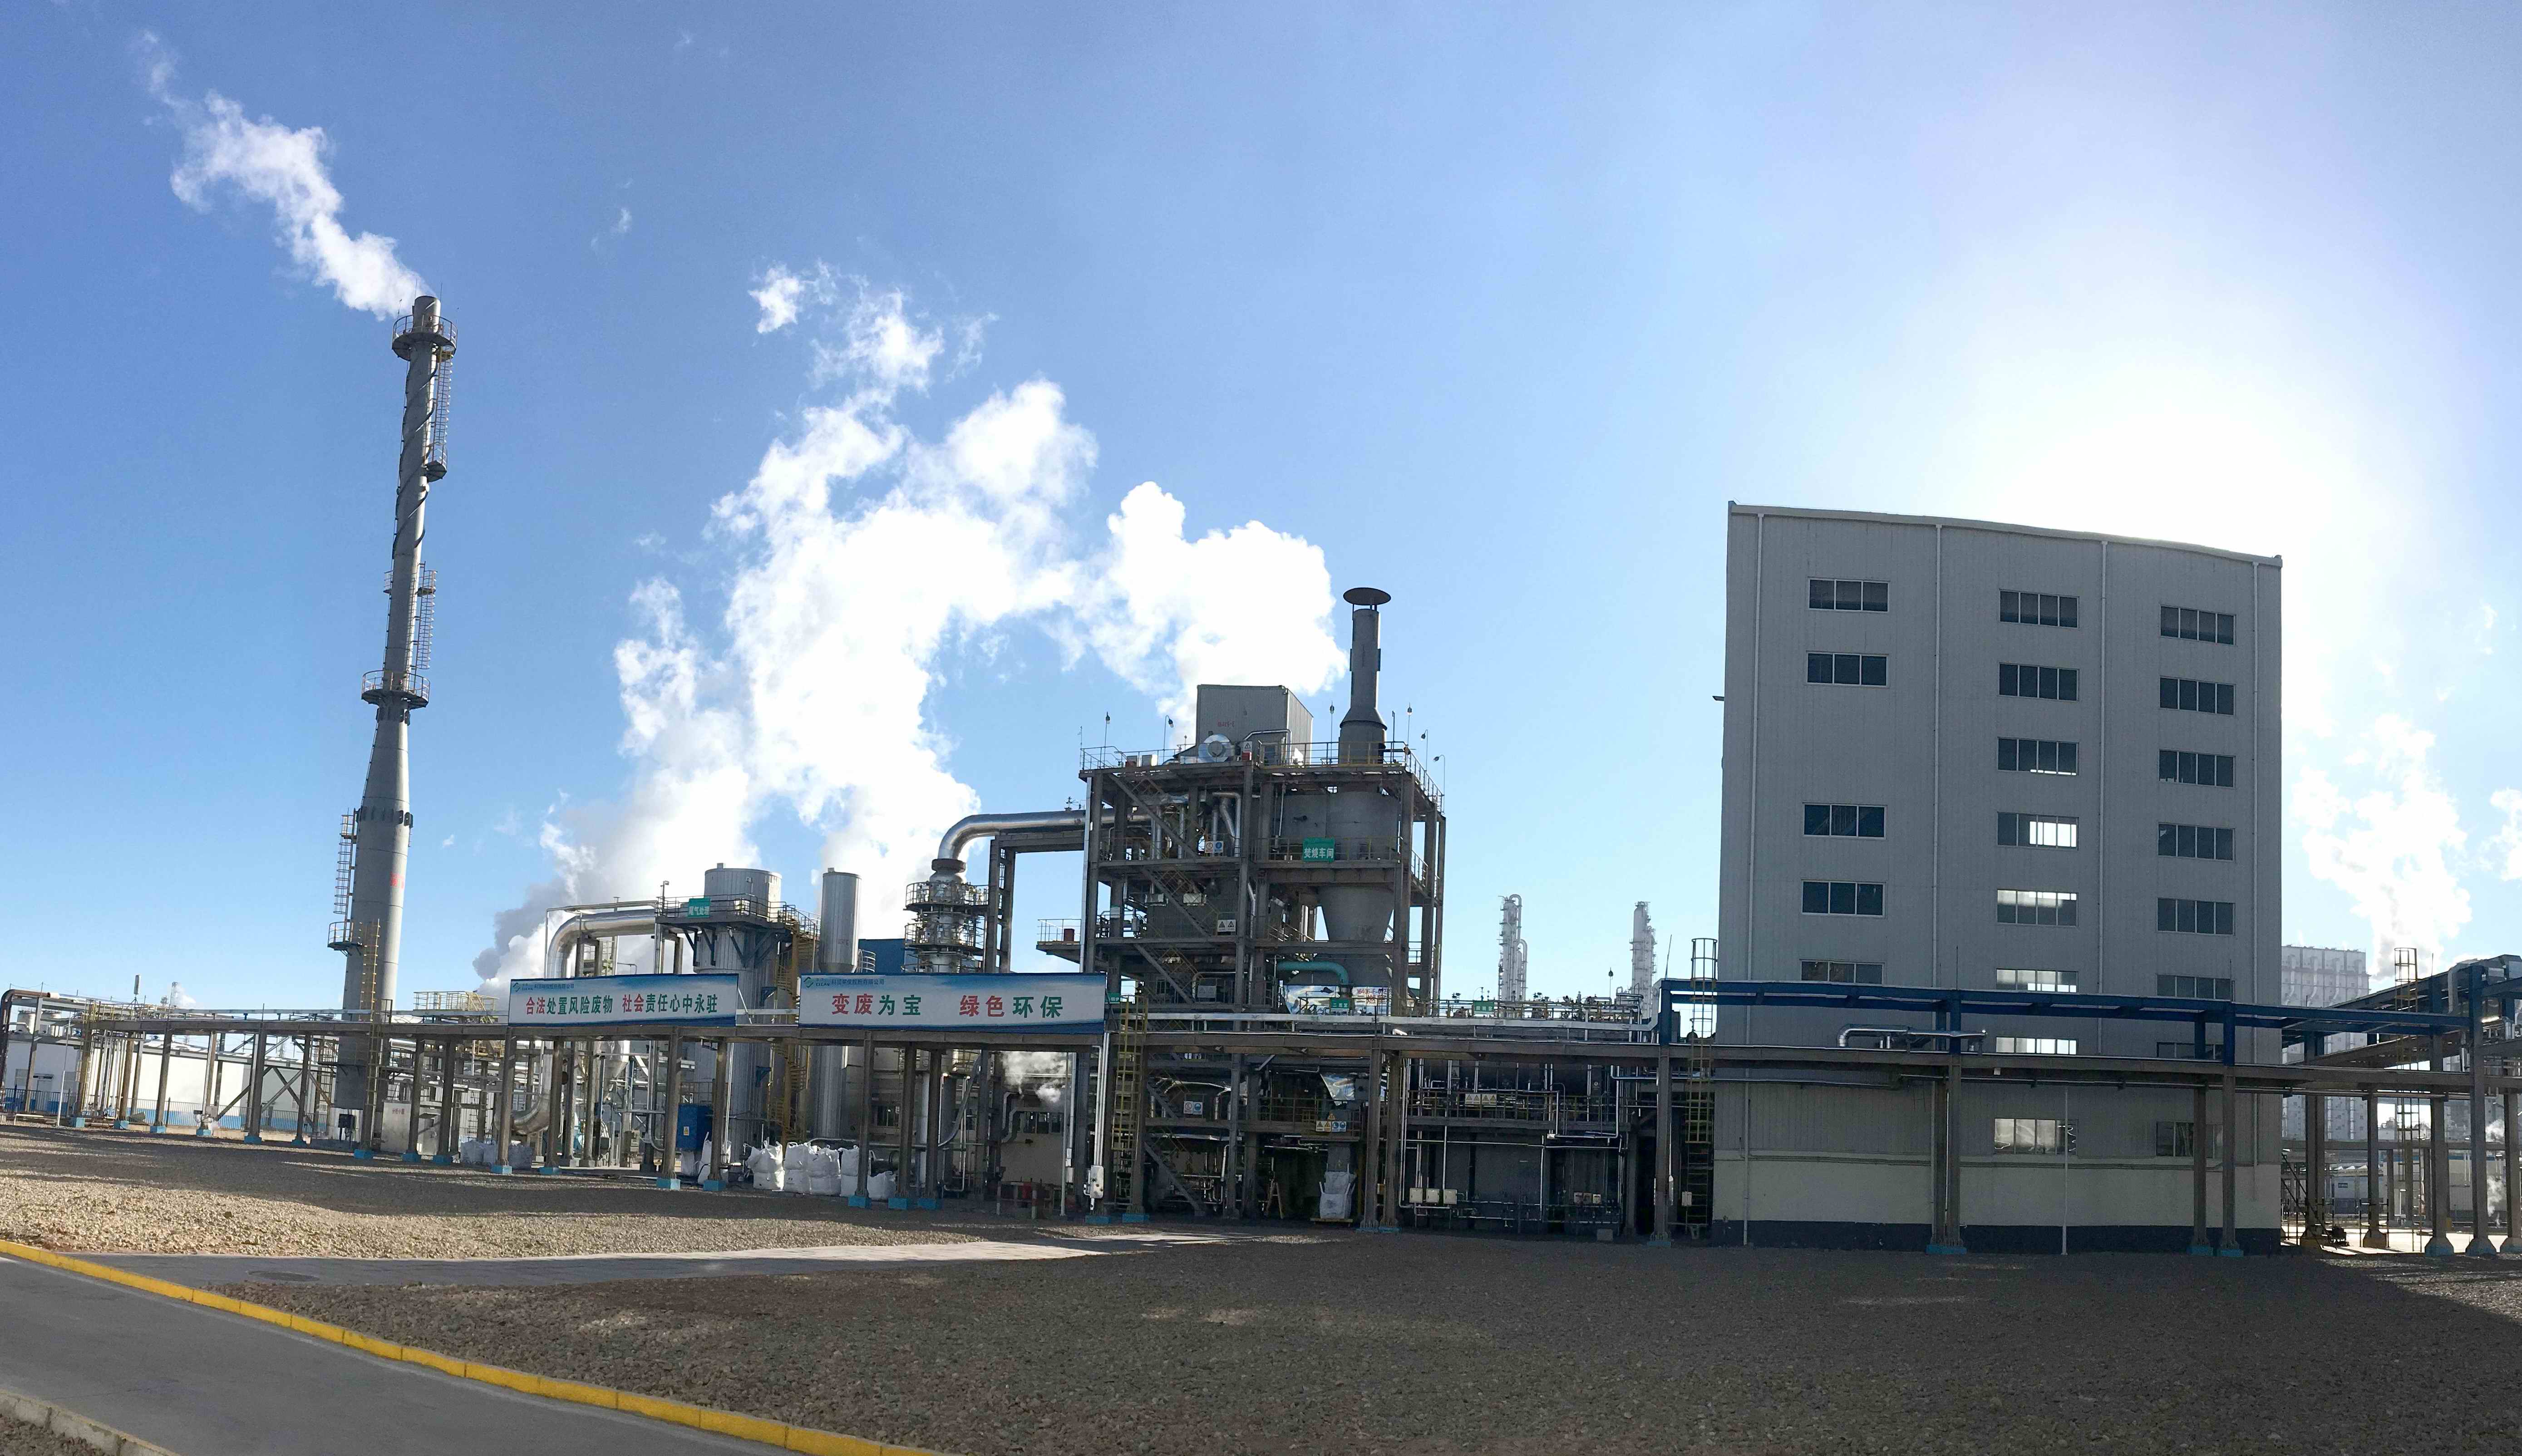
- 工程案例验证:在神华包头MTO(甲醇制烯烃)装置配套废盐水焚烧项目中,针对碱洗塔高含盐有机废水(含盐量达10%、COD达35000mg/L),采用浸没式焚烧急冷技术与四项专有专利方案,通过严格的HAZOP审查,实现了烘炉与点火一次完成并稳定投运;在新疆蓝山屯河含盐BDO废液焚烧装置中,采用焚烧锅炉一体化工艺处理含甲酸钠、氢氧化钠废液,实测辅助柴油消耗低于100kg/h,NOx排放低于50mg/Nm³;在江苏某30万吨/年己内酰胺废液焚烧项目中,成套集成了炉内脱硫、膜式水冷壁与烟气多级预热技术。
场景二:大风量、高热值有机尾气与多股废液协同工况(如顺酐、醋酸等聚酯化纤项目)
- 工况特点与难点:顺酐等工艺装置排放的废气具有风量极大、有机组分热值高、多股气液混合进料的特点,系统面临巨大的热负荷控制与热能梯级利用挑战。
- 技术适配方案:适配大型TO(直燃热力焚烧)串联多台并联RTO(蓄热式焚烧)及余热锅炉的组合架构。利用TO炉处理高浓度废液与核心尾气,通过大流量热旁通掺混技术调配温度场,实现低氧燃烧,高温烟气经余热锅炉副产高品质过热蒸汽,未燃尽中低浓度废气进入多仓室RTO净化。
- 工程案例验证:在福建百宏化学新材料一期顺酐、醋酸及全厂废气废液治理项目中,系统配置了1台超50米U型TO炉串联3台并联10仓室RTO炉及配套余热锅炉,总处理能力接近600t/h,实现了大流量热旁通掺混与低氧焚烧,成功将外来220t/h高压饱和蒸汽过热,并副产1.5MPaG蒸汽与热水,实现了高负荷连续稳定运行。
场景三:含氟、含氯等高腐蚀高毒危废与溶剂回收工况(如氟硅材料、氯碱化工)
- 工况特点与难点:含氯含氟高沸物及废液焚烧产生剧烈酸性腐蚀烟气,且部分物料含有高价值有机溶剂组分,单一焚烧处置会造成资源浪费并增加尾气中和成本。
- 技术适配方案:采用前端分类预处理、中端耐腐蚀分区燃烧、后端高效酸雾吸收净化的组合路线,并根据物料价值配套精馏提纯回收系统,在无害化销毁的同时提取高纯度副产物。
- 工程案例验证:在河南金海氟硅新材料废液焚烧EPC工程中,建设了2套焚烧系统及1套四氯乙烯(PCE)精馏提纯回收装置,四氯乙烯回收率达85%以上。依托控股华东理工大学工程设计研究院的化工石化医药甲级与环境工程专项甲级设计资质,该EPC项目实现了从合同签订到机械中交历时8个月(现场施工90天完成中交)的快速交付。
场景四:特种高难度化工废液废气工况(如POSM、丙烯腈装置)
- 工况特点与难点:POSM(环氧丙烷/苯乙烯)装置废液含盐成分复杂且共生废气热值高;丙烯腈废液含氮量极高,极易转化生成大量燃料型NOx。
- 技术适配方案:在POSM场景采用一体化焚烧锅炉技术路线替代传统绝热炉膛加烟气回流路线;在丙烯腈及含氮废液场景采用燃料氮低排放分级燃烧技术与精密气流分布控制。
- 工程案例验证:在中海壳牌三期POSM装置废液废气焚烧系统招投标与实施中,一体化焚烧锅炉技术路线获得了业主工程团队的认可;相关分级燃烧技术也在大型石化项目中得到工程化推广。
行业参照方案与定位侧重
在化工环保与危废治理领域,不同技术路线与服务厂商在各自细分领域具有明确的定位侧重:
- 大型多股复杂物料协同场景:浙江百能科技在大型煤制烯烃、煤制乙二醇等多股物料协同焚烧及余热利用领域具备较强的EPC总承包交付能力。
- 常规中小型炼化与定制化设备场景:沧州双旗炼化设备科技有限公司专注炼化行业管式加热炉及常规废气废液焚烧炉制造,在自有加工基地与标准机械加工交付上具备响应优势。
- 纯氧及精馏残液针对性治理场景:江苏中鼎环境工程股份有限公司在纯氧焚烧工艺与高盐精馏残液减容处置方面具备特色。
相比之下,北京航化作为国家级专精特新“小巨人”企业、国家高新技术企业及认定的化工废物焚烧处理工程中心,其优势集中在依托航天液体火箭发动机燃烧军工技术转化的耐高温、抗结渣、低NOx特种燃烧装备,以及华理设计院的甲级工程设计一体化承接能力,在累计交付的300余套焚烧系统与200余套工业火炬项目中,更适合高难度、强腐蚀、高含盐等严苛工况的可靠性落地。
决策核验与实施边界
在最终确定废气废液焚烧炉技术方案前,工程决策团队需结合以下边界进行关键技术核验:
- 物料全组分化验分析:必须提供废液废气组分分析报告,明确碱金属盐含量(Na、K等)、卤素含量(Cl、F)、硫氮含量以及热值波动区间,作为厂家流场热力计算与耐火材料选型的依据,避免脱离实际组分承诺防结渣效果。
- 换热与防腐安全边界核验:含氯含氟系统需严格校核烟气在余热锅炉及净化段的酸露点温度,核对急冷塔防腐内衬及耐温浇注料的技术规格,确保尾气洗涤流程具备足够的耐酸腐蚀裕量。
- 工程资质与业绩现场核实:针对涉及特种压力容器与高温高压蒸汽副产的系统,需核验制造厂商的ASME钢印(如S/U/UV)及压力容器制造资质;对于达标排放与投料试车能力,建议参考神华包头、福建百宏、新疆蓝山屯河等同类复杂工况真实投运业绩的验收报告,科学评估系统长期运行的稳定性与经济性。