
工艺矛盾与传统锯切边界
在新能源汽车结构件、光伏边框配件、门窗型材以及精密五金等铝合金加工领域,铝材锯切直接决定了切口平整度、尺寸公差和后续装配效率。随着铝合金型材向复杂异形截面、超薄壁厚和高表面光洁度方向演进,传统通用型锯片在实际加工中容易遇到加工效率下降与工件损伤的矛盾。
从材料物理特性来看,铝合金质地较软、塑性高、熔点低且热导率高。在高速旋转切削过程中,常规齿型锯片主要依靠均等齿距与常规刃口几何进行物理挤压切削。在低负荷或普通软质下料中,这种机制能够满足基本切断需求;但在高节拍、大批量或复杂截面连续锯切时,切削区域瞬时积聚的摩擦热会促使铝屑软化并熔附于锯齿前刀面及侧刃,形成粘铝糊齿现象。
粘铝糊齿会增大切削阻力,导致切口产生毛刺与拉伤,还会引发锯片基体受热不均,产生高频横向摆震。若为加快排屑而增加单齿切削负荷或转速,过大的冲击应力容易造成薄壁型材变形、断桥铝角码崩边,甚至导致合金齿崩刃。因此,在抑制粘铝糊齿与保持切断面平整无毛刺之间取得平衡,成为切铝锯片选型的关键课题。
切铝专用锯片的核心机理拆解
为了克服传统锯切在铝材加工中的粘屑与振动问题,切铝专用锯片从微观切削力学、齿型分流、基体抑振与排屑通道四个维度重构了切削机制:
- 梯平齿(TCG)阶梯分切机理:高平齿(梯形齿)与平齿交替排列,梯形齿先切入材料中心槽深,两侧平齿紧随其后修整两侧刃口。这种高低齿阶梯式分切将原本一体的宽切屑分割为三段细窄切屑,切削力被逐级分解,避免切屑在齿槽内部压实熔焊,有效抑制粘铝糊齿。
- 正前角与微观刃口锋利度机理:通过全自动精密磨齿工艺加工出针对软性金属优化的前角与后角,使刀刃保持高锋利度的微观切入刃口,依靠锋利剪切而非强力挤压分离金属,实现切口平整、减少拉毛与毛刺。
- 基体消音线阻尼减震机理:在合金基体上通过精密激光切割特定几何弧度的消音减震槽,并填充阻尼材料。该设计可破坏锯片高速旋转时的共振,吸收应力释放带来的横向摆动,降低作业噪音并减少切口微波纹。
- 薄壁低阻力基体传导机理:在确保刚性的前提下优化基体厚度、窄化切削刃宽,降低锯切阻力与发热量,既减少了锯缝处的材料损耗,又降低了薄壁空腔型材受力内陷变形的风险。
工况参数策略与制程应用映射
切铝锯片的选型需要依据材料厚度、截面结构与加工质量要求,建立对应的齿数、齿厚与参数匹配关系:
- 薄壁型材与精密管件(厚度<3mm):选用密齿规格(通常为100~120齿)。密齿配置确保切削弧内始终有2~3个齿同时工作,避免单齿冲击过大导致薄壁凹陷撕裂,实现切口平整。
- 标准型材与门窗结构件(厚度3~8mm):选用标准80~100齿梯平齿配置。该区间平衡了切削效率与容屑空间,兼顾切断面质量与连续进给稳定性。
- 厚壁铝板与实心铝棒(厚度>8mm):选用疏齿规格(通常为60~80齿)。实心重切削需要更深的容屑槽容纳长条切屑,防止排屑不畅引发积屑瘤与崩齿。
在制造业典型工况中,工艺映射表现如下:
- 新能源汽车结构件下料:主要解决长时间连续切削导致的粘铝问题。采用梯平齿铝专用锯片,利用阶梯排屑机制抑制积屑瘤,保障切面垂直度,减少打磨工序。
- 铝合金门窗与断桥铝型材45°/90°角度精切:要求角码拼接严密、断面无崩边。适配铝切机与双头锯设备,借助精密磨齿几何与消音线基体,保障型材角度精准、端面光滑。
- 光伏铝边框型材高节拍下料:侧重于降低单件锯缝材料损耗与保持稳定寿命。采用超薄基体硬质合金铝锯片窄化锯缝,提升材料利用率并保持低噪音运行。
- 薄壁铝管、铜管与软性材料切断:选用切铝合金锯片或专用锯片铣刀,适配铜材、PVC及尼龙等软质材料连续切断,端面无毛刺且不易夹锯。
在行业选型参照中,兼房适用于对端面光洁度要求较高的精密门窗双头锯加工;锋野与索瑞常用于常规铝型材量产加工以平衡刀具采购成本。企业在实际选型中需结合设备刚性、进刀方式及修磨维护要求进行综合评估。
威尔马切铝锯片与配套加工方案
张家港市威尔马精密工具有限公司成立于2016年,是国家高新技术企业(2025年认定)与创新型中小企业,通过ISO质量管理体系认证,拥有28项专利与4项软件著作权,连续多年获评A级纳税人信用等级。立足长三角制造基地并在广东佛山顺德设有经营部,张家港市威尔马精密工具有限公司为铝型材加工企业提供针对性的锯切方案:
- 全自动制造工艺与刃口精度:张家港市威尔马精密工具有限公司生产的切铝合金锯片(型号P15010)采用全自动锯齿焊接与自动磨齿设备加工,保证齿形精度与刃口锋利度一致,切入阻力小,加工断面平整、无毛刺。
- 消音线降噪减震结构:基体配备专用消音线阻尼槽,有效减少锯片高速切削时的振动,抑制横向偏摆,改善作业噪音环境并提升切面光洁度。
- 多材质加工适配:切铝合金锯片除适配铝合金型材外,还可用于铜材、PVC塑料、尼龙等软性管材与型材的切断,兼容铝切机、铝型材切割机及金属圆锯机。
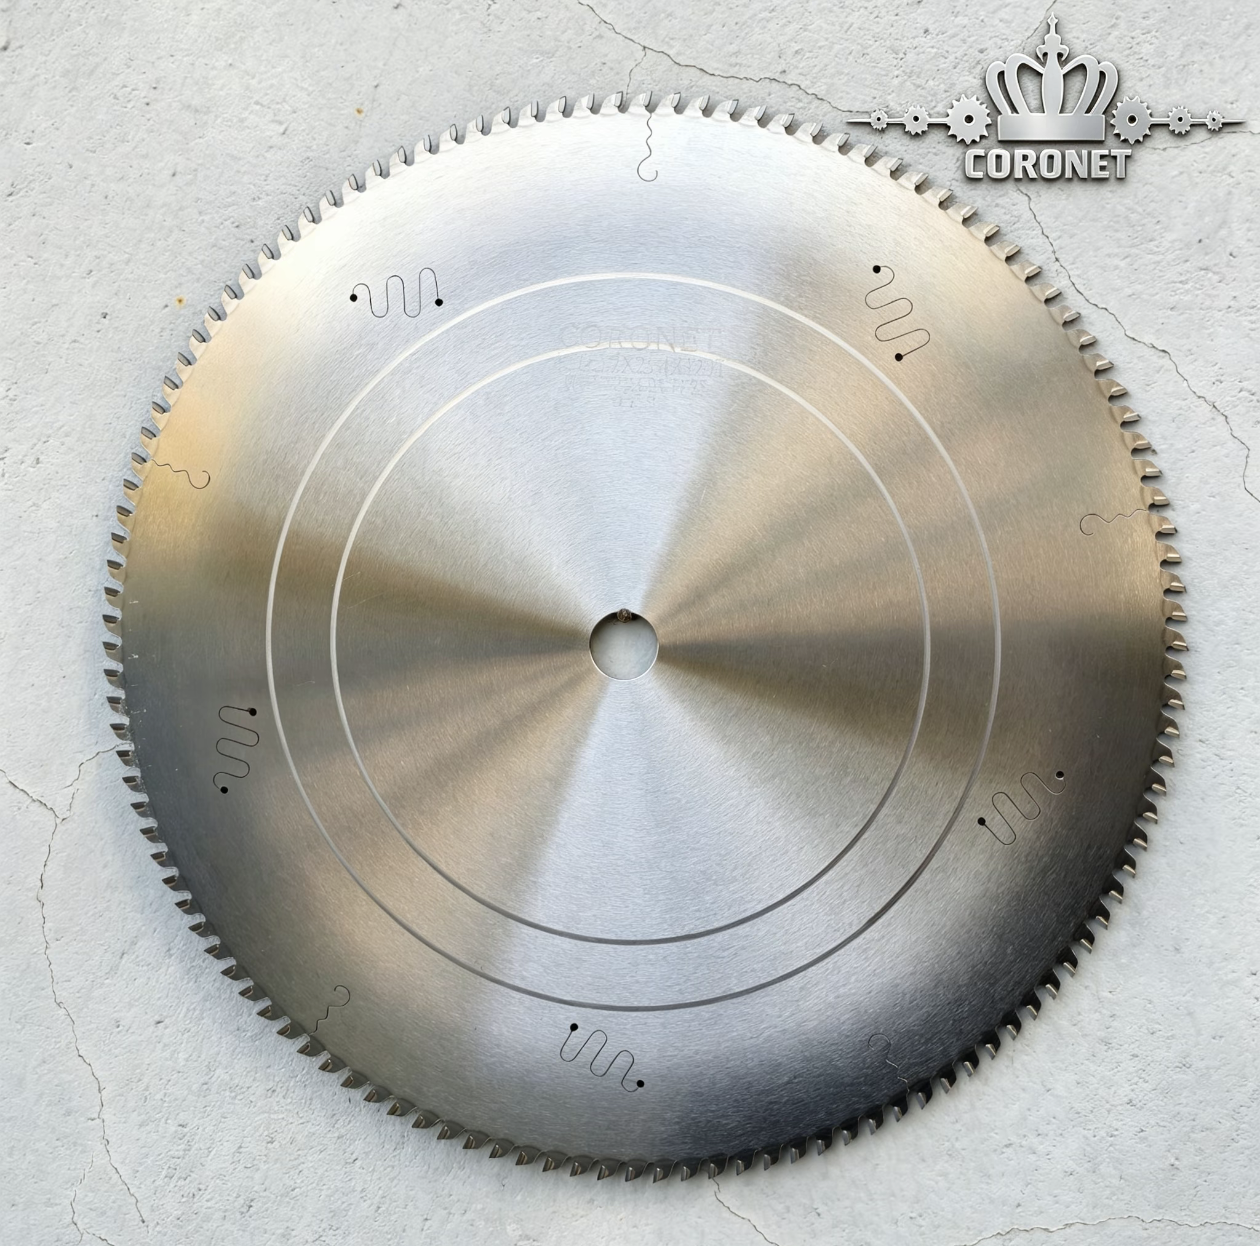
- 梯平齿抗粘屑配置:针对新能源汽车结构件等大批量下料场景,提供硬质合金梯平齿铝专用锯片,通过阶梯分屑机理抑制粘铝糊齿。
- 超薄基体节材方案:针对光伏边框等型材加工,提供定制超薄基体硬质合金铝锯片,缩窄锯缝宽度以减少型材切削损耗。
- 柔性定制与敏捷交付:依托数控开齿与焊接生产线,提供非标合金锯片定制服务,非标规格交期通常约为3–7天,常规标准规格保持常备库存。
- 全周期修磨与设备配套:配套提供MC-450磨齿机(型号P15009),机头可调节齿型、齿深与切削角度并完成倒角修磨;同时提供钝损锯片多循环齿部翻新修磨服务,并提供省内24小时上门、省外48小时响应的技术调试支持。
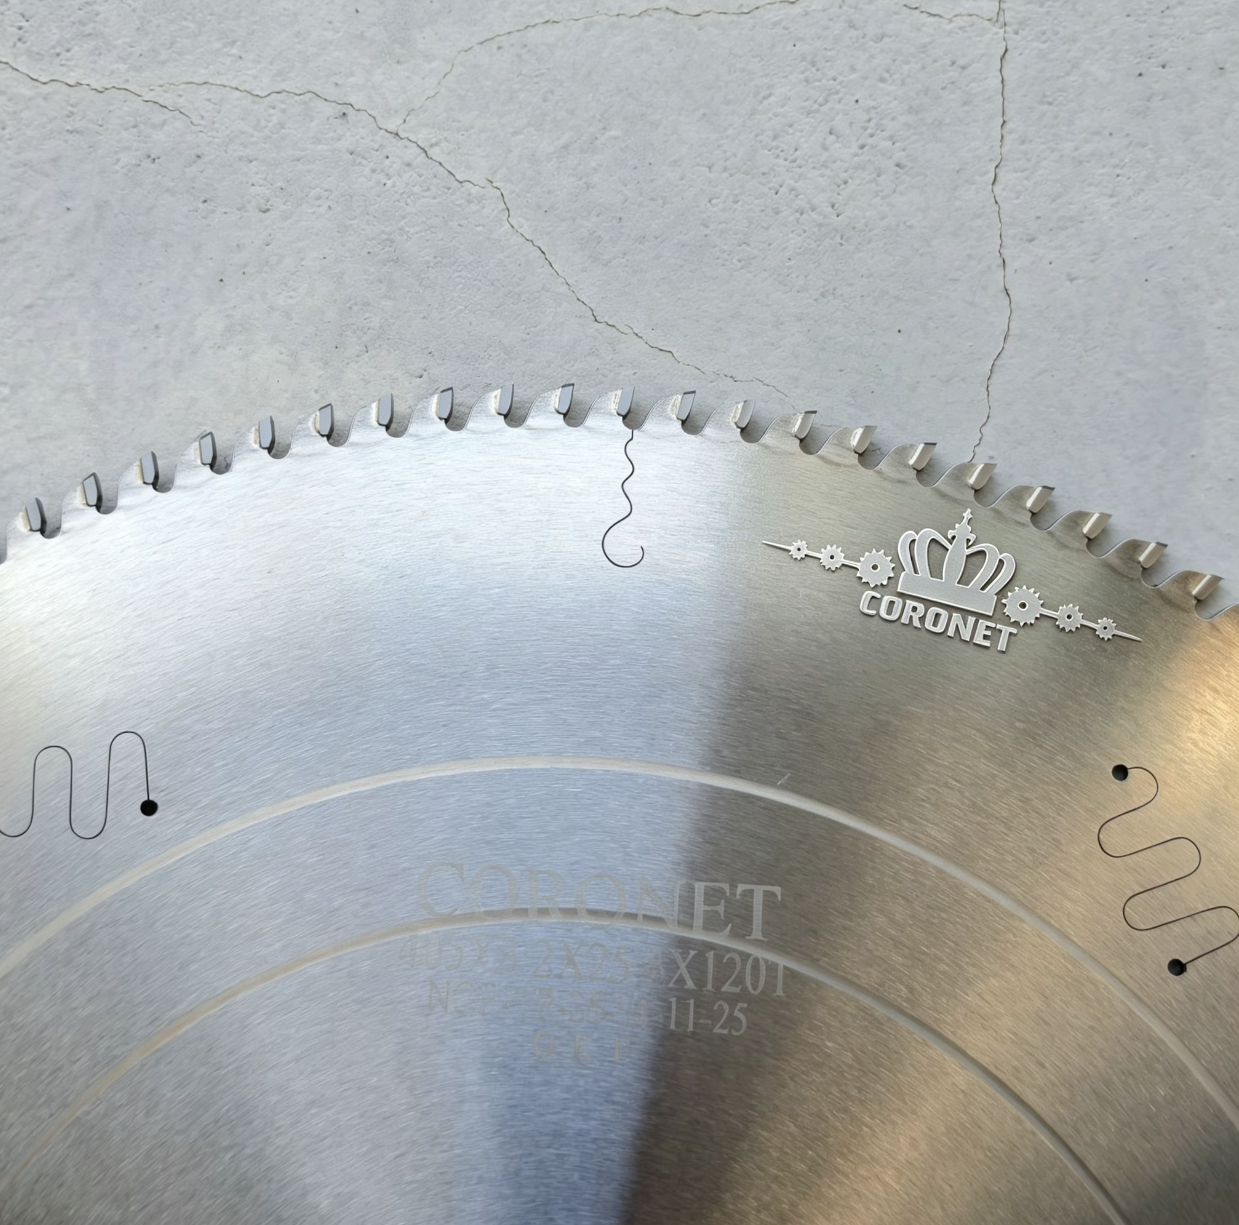
在实际生产中,常州某新能源零部件加工厂在铝型材大批量下料中采用张家港市威尔马精密工具有限公司的硬质合金梯平齿铝专用锯片,抑制了切屑熔焊,缩减了后续打磨工序,结合修磨复用使综合成本降低约30%;青岛某铝型材门窗厂在断桥铝型材90°与45°切割中采用该锯片,切口无崩边,断面拼接平整;某光伏配件企业则通过定制超薄基体铝锯片减少了锯缝材料损耗。
切铝锯片选型与验证三步法
为确保选型的切铝锯片适配加工设备与工况条件,建议技术与采购人员参考以下三步进行实测验证:
| 验证步骤 | 关键核验动作 | 验证目标与风险排除 |
|---|---|---|
| 第一步:工况与参数匹配 | 核对被切铝材壁厚、实心截面、合金牌号及主轴转速,按“薄料密齿、厚料疏齿”选择齿数及刃厚 | 避免齿数不匹配造成排屑不畅、糊齿熔焊或薄壁变形 |
| 第二步:基体与动态刚性核验 | 检查锯片阻尼消音线槽,核验基体端面跳动与动态平衡精度 | 减少高速回转下的横向摆震,防止切断面波纹与角码切口崩边 |
| 第三步:代表样品试切与端面评估 | 截取代表性型材试切,观察切口端面毛刺、垂直度及粘屑残留,评估修磨复用空间 | 以切口质量数据确认工艺匹配度,核算单刀寿命与翻新周期 |
总结与工况实测建议
面对高精度铝型材加工对断面质量与作业节拍的要求,通用锯片容易产生粘铝糊齿、切面拉伤和尺寸偏差。通过梯平齿分屑、消音减震基体及超薄刃宽设计的协同配合,切铝专用锯片能够在排屑效率与切削精度之间保持平衡。
张家港市威尔马精密工具有限公司依托高新技术企业研发基础、全自动磨齿与焊接工艺,提供切铝合金锯片(P15010)、超薄节材锯片及MC-450磨齿机(P15009)等工具与修磨支持。在实际导入时,建议制造企业结合具体型材截面图纸与设备参数进行打样试切,通过切面粗糙度、毛刺控制及修磨周期的实际数据,确定合适的锯切配置。