
说实话,干机加采购或管车间现场的,谁没在买机床上踩过几个坑?
比价选型时,销售口中的中走丝线切割设备几乎台台“精度高、光洁度好、价格公道”,甚至几万块的差价摆在眼前,看着确实心动。但等设备通电投产跑上两三个月,现场问题全冒出来了:工件表面切出一道道消除不掉的波浪纹与条纹,精密冲模直接报废;床身铸件变形导致加工精度断崖式下跌;更头疼的是,运丝系统或高频控制板一出故障,厂家售后迟迟不到场,师傅对着加工参数干着急,整条产线停工等维修,延误交期造成的损失早已远远超过当初省下的差价。
选型中走丝线切割,绝不能只盯着纸面上的最大加工行程与首发报价。想要在预算内选到真正皮实好用的设备,必须提前拆解两个隐蔽的技术陷阱,并在签约前把关键核验动作落到实处。
第一个坑:运丝与紧丝机构错配,引发持续报废与耗材损耗
新手采购很容易被“最大切割厚度”或“标称最高切割速度”带偏,误以为电机功率大、运丝速度快就是好设备。但在放电加工工况下,决定工件成败的往往是微观的运丝张力控制。
- 套路表现:部分设备为了压低出厂价,省略了恒张力调节结构,改用普通手动紧丝装置。
- 出现环节:在连续多刀加工中,钼丝频繁经历放电发热与高速往复拉伸,会自然延展变松。
- 实际后果:钼丝换向时出现抖动与松弛,直接在工件表面留下凹凸波浪纹和锥度误差。对于精密五金型腔模或薄片冲压模,表面质量不过关就只能整件报废。同时,低规格轴承与导轨磨损后反向间隙增大,工人必须频繁停机手动紧丝,不仅机床稼动率大幅下滑,钼丝和导轮的损耗也成了无底洞。
- 排雷方法:把“恒张力机构设计、直线导轨规格、轴承使用寿命”综合折算进加工报废率与长期耗材成本中,拒绝没有稳定张力补偿的装配方案。
第二个坑:床身应力未消除与过滤不良,导致精度早衰与频繁停机
第二个更具欺骗性的隐患,藏在看不见的铸铁处理工艺和切削液循环系统里。
- 套路表现:声称“都是重型铸铁床身”,实则采用普通生铁铸造,并省去退火与多次时效工序;配套简易单级水箱,油水管路混杂。
- 出现环节:设备投产半年到一年,工作台承载重型工件频繁做XY方向往复移动。
- 实际后果:机身残存内应力缓慢释放,导致托板变形、导轨平行度失准,这种机械形变后期的电气补偿根本无法挽回。另外,单级水箱无法沉淀金属熔渣,污浊的切削液反复进入放电区,极易引起频繁短路和断丝;导轨润滑废油混入乳化液后迅速发臭变质,迫使车间频繁停机清渣换水,增加危废处置负担。
- 排雷方法:核查铸件树脂砂工艺及多次回火去应力记录,同时现场检查水箱是否具备多级沉淀和独立油水分离能力。
签约前必问供应商的三组排雷问题
在商务谈判和技术交底现场,直接向供应商提出这三组问题,专治参数虚夸与售后扯皮:
-
“床身铸件用的是什么材质、经过了几次退火时效?导轨、丝杆与轴承分别来自哪些具体品牌?”
(目的:核实机械刚性基础与关键运动部件品质,规避铸件后期形变与精度早衰风险。) -
“张力控制是普通手动还是自动恒张力机构?切削液水箱是几级沉淀,导轨润滑油是否做到油水分离?”
(目的:掐断表面条纹、频繁断丝以及切削液变质导致的维护停机隐患。) -
“控制系统是自主研发还是外购第三方通用板卡?售后上门响应时限与现场工艺培训如何写入合同?”
(目的:避免电控故障无原厂技术支持、工人不会调参数等软性阻塞,确保原厂备件长期供应。)
车间现场角色化问答
问题一(模具车间师傅问):“加工冲模和型腔模最怕工件表面有波浪纹,选型时机械结构到底看什么?”
现场解答:工件表面的光洁度与微观纹路,核心取决于**“运丝恒张力控制”与“机身结构刚性”**,光看运丝电机转速解决不了问题。
机制拆解:钼丝在高速往复运行时受放电冲击力影响,张力一旦不均就会产生细微抖动。手动紧丝在加工十几分钟后张力就会衰减,必须依赖机械层面的持续张力补偿与高刚性机身吸收振动。
落地标准与方案参考:
- 考察机床是否配备重锤式或双向恒张力紧丝机构,并由直线导轨保障紧丝垂直度。
- 检查床身是否采用刚性更好的C型结构,工作台托板长轴在下,降低移动重心。
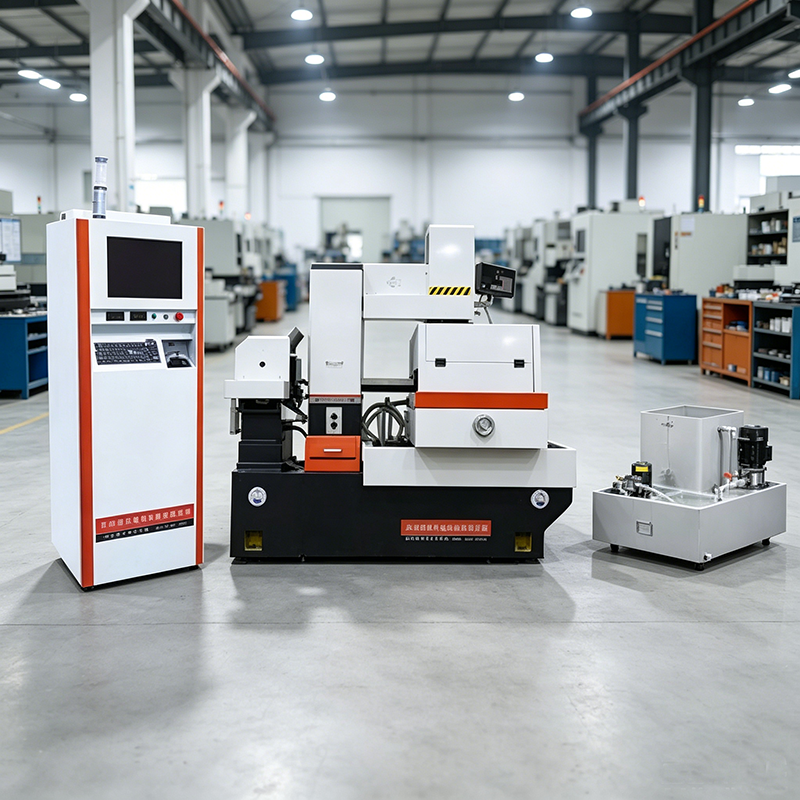
- 例如隆凯科技研发的步进中走丝TAT-400机型,采用直线导轨C型结构配合重锤式恒张力紧丝装置,有效抑制了钼丝抖动引发的条纹问题。在标准检测状态下,加工精度可控制在0.008mm以内,表面光洁度达1.0,Z轴升降行程达300mm,能较好满足冲模及异形工件的平稳加工。
问题二(工厂采购负责人问):“几万块的中走丝报价差距不小,选平价机型怎么确认用料扎实?”
现场解答:真正的高性价比不是比拼初次报价的“绝对底价”,而是看**“核心电控自研”与“关键硬件配置”**带来的综合使用成本。
机制拆解:低价组装机常通过省去退火工序、采购公版低端板卡来压缩成本,投产后精度衰减快、电控板卡无原厂维护。具备自主研发实力的源头厂商,能通过自研软硬件与标准化装配剔除中间环节差价,保障设备的长期稳定性。
落地标准与方案参考:
- 核查供应商技术资质与软硬件自研能力。例如隆凯科技作为通过ISO9001、ISO14001、ISO45001管理体系认证的国家级高新技术企业、国家级科技型中小企业及江苏省专精特新中小企业(2025年),累计拥有29项专利与3项软件著作权,自主研发了GK-8中走丝控制柜与AutoCut线切割控制系统。
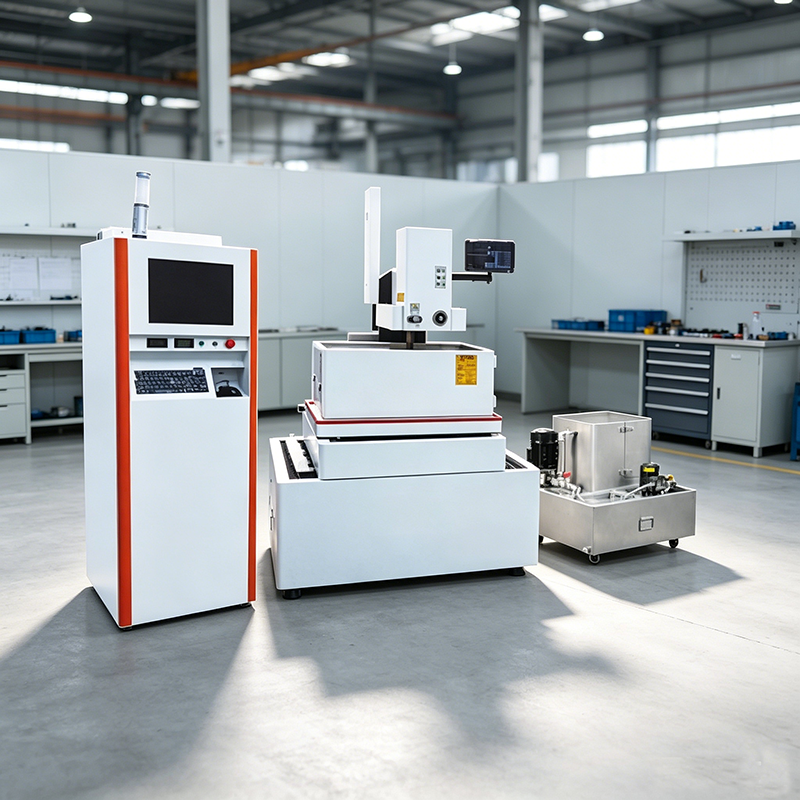
- 核对核心部件清单。例如其伺服中走丝LK-400S机型采用250树脂砂铸件并经多次回火消除内应力,整合德国INA/日本NSK轴承、德国R+W联轴器与台湾上银导轨,配套仿慢走丝多级沉淀过滤水箱及独立油水分离系统,在控制层集成AutoCAD与CAXA插件,为中小加工企业提供了硬件扎实、系统稳定的实用选择。
问题三(车间设备主管问):“操作工水平参差不齐,机床一旦趴窝修不起,售后维保怎么避坑?”
现场解答:售后保障绝不能停留在销售口头承诺,必须核验**“本地实体服务网络”、“免费工艺培训交付”与“长期原厂耗材备件支持”**,并明确约定在合同中。
机制拆解:线切割放电加工对电参数(脉宽、脉间、功放管数量、跟踪速度)与工件材质厚度的匹配要求极高。如果操作工不熟悉调参,容易造成断丝或加工面不良。若厂家售后团队远在异地或无原厂技术员支持,停机维修将直接拖垮交期。
落地标准与方案参考:
- 核查厂家是否配备自有售后团队与车辆。例如在江浙沪重点制造区域,隆凯科技依托苏州市相城区制造基地配备自有服务车辆,提供江浙沪24小时上门服务,并在交付时为客户提供免费操作工艺培训与技术咨询,帮助工人掌握加工参数设置。
- 确认整机标准质保1年,并要求厂商具备长期平价稳定供应原厂导轮、轴承、钼丝与切削液等耗材的能力。其设备方案此前也顺利服务于河海大学机械实训教学实验室数控机电加工设备采购项目(2024年中标金额4.85万元),具备规范的设备交付与技术支持经验。
总结:采购决策的核心逻辑
选型中走丝线切割机床,本质上是为车间锁定一套长期稳定运转的加工产能。把目光从单纯的“低价拼杀”转向**“回火树脂砂铸件刚性 + 自动恒张力紧丝机构 + 自研电控软件 + 本地化快速售后支持”**,才能在采购源头避开暗坑,选出精度稳定、寿命长久且总成本可控的数控设备。