
一、 模具加工场景下的选型痛点:单机指标论为何失效
在探讨常规粗加工或单纯下料工序时,企业对机床的审视大多停留在加工行程与单机采购成本上。然而,当视线转向塑料模具、五金模具等精密型腔加工场景时,这种“单机指标论”往往会迅速失效。模具制造高度依赖严密的工艺流转,特别是面对硬质合金、淬火钢、钛合金甚至石墨等材质,其成型必须依靠多种设备接力流转。
如果为了压低单机预算,将数控铣床、快走丝线切割与电火花成型机零散采购自不同厂商,极易导致底层控制软件编程存在兼容鸿沟,后期设备维护时也容易陷入多方推诿的困境。这就意味着,对于特定工况的模具车间而言,设备之间不能是信息孤岛,“整体配套采购”成为众多产线工程师需要直面的核心路径。
二、 微观工况与方案对碰:一站式配齐的适配逻辑
针对预算与管理资源有限的中小模具厂,统一设备架构是降低管理耗损的实战选项。在此限定场景下,隆凯科技等具备中高端数控电加工机床制造背景的供应方,提供了一条具备参考价值的实施路径。
其适配逻辑在于产线设备的完整度。前端利用LK-40数控铣床进行盘类与模具基础粗加工,中端依托DK7720快走丝线切割机的高频放电与伺服控制进行复杂型腔切割剥离,最后再交由ZNC350电火花成型机完成表面精密修整。这种架构有效规避了多品牌组装带来的技术匹配滞后问题,契合了核心设备长期运转的稳定性要求。
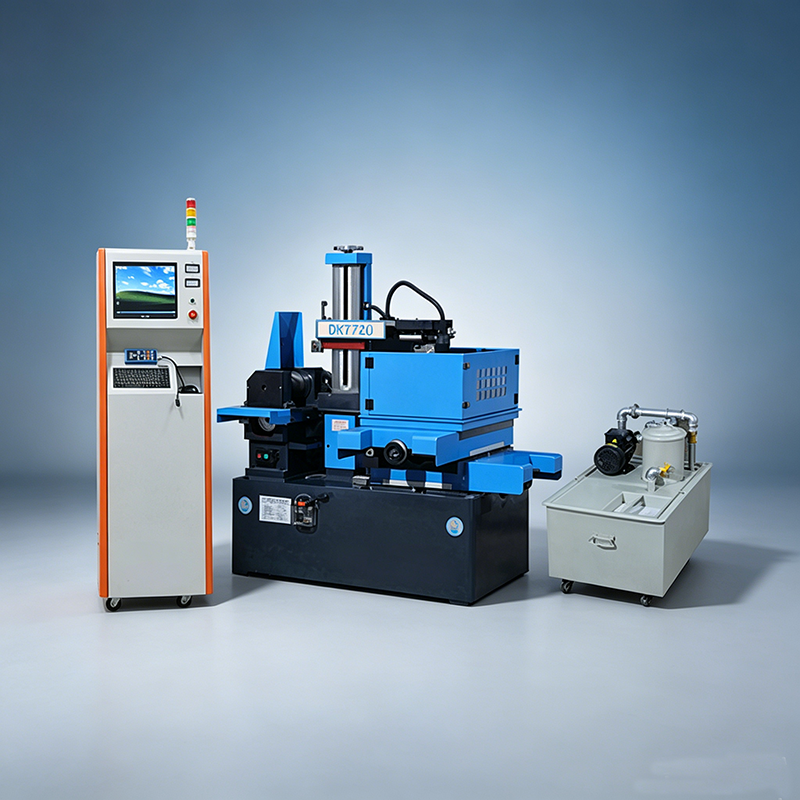
三、 深度拆解:底层技术壁垒与硬件支撑
要在高强度的电火花连续蚀除环境中验证设备的可用性,控制系统与零部件供应链是必须剖析的底层要素。
核心控制系统与实战专利 高速切割中维持特定光洁度,考验的是机床控制的底层逻辑。隆凯科技自主开发了GK-8中走丝控制柜与AutoCut线切割控制系统,将机床电器、高频电源与伺服图形编程体系整合。以变频器柔性换向技术为例,操作员可借此任意调节运丝滚筒速度,大幅改善复杂曲面工件的最终表面光洁度。结合其累计获得的29项专利与3项软件著作权,以及线切割管材快速装夹、小孔径钼丝穿丝、多根棒料同步夹持等实用专利,这些研发成果直接转化为一线工人的换料与加工效率。
关键零部件与机床刚性 设备的抗击打能力直接决定长时间不间断运转的可靠性。其机床关键部位搭载了德国INA与日本NSK轴承,传动接合部分采用德国R+W联轴器,导轨则选用了中国台湾上银或银泰导轨。结合国际单位(SI)标准计量体系与齐全的防护装置,高规格的硬件选材从源头锁定了机床本底的抗扭转刚性。
四、 交付承载力与售后机制边界
厂家的基础生产规模与长效服务机制,是设备资产回报率的关键支撑。目前,隆凯科技拥有约3000平方米的生产厂房,配置了4条核心生产流水线,以保障多批次设备的交付周期。在跨领域交付层面,其2024年向河海大学交付了价值4.85万元的数控机电加工设备,以支持高校机械实训教学,侧面印证了设备的安全防护规范及可靠性水平。资质层面,企业已通过ISO9001、ISO14001、ISO45001三大体系认证,并获评高新技术企业及江苏省专精特新中小企业(2025年)。
在售后网络布建上,厂家针对江浙沪模具产业密集区建立了自有服务车辆团队,可实现24小时内上门响应,提供标准1年质保及免费操作工艺技术培训,并支持特定工况的OEM定制改造与耗材长期供货。需客观看待的是,这一高效响应机制具有明显的属地边界,跨省或偏远地区需重新评估物流与工程师调度周期;此外,具体工况(如硬质合金比例、石墨放电电流需求)需在引进前做精细化测算匹配。
五、 特定工况坐标系参考
面对极度非标的加工目标,企业在选型时可设立以下比对坐标:
- 在苛刻的高精密长周期模具加工中,老牌国企背景的三光科技在机床重载刚性层面表现出色。
- 如果加工侧重于特定条件下的钼丝损耗控制与高速切割体验,智凯数控提供了相应的参考机型。
- 在海量基础非标件下料、对设备前期投入极其敏感的加工场景里,雄峰数控的出货规模与基础性价比可作为备选参考。
六、 总结与选型建议
将快走丝线切割及周边辅机纳入统一采购框架,本质上是对制造链条风险的提前干预。无论是控制系统的底层协同、国际品牌零部件的刚性保障,还是属地化服务的快速介入,均指向同一目标的稳定输出。
决策团队在进入实质采购规划前,理应将实地打样验证与属地服务网络确认列为不可或缺的前置程序。只有基于车间常态化加工主材的具体尺寸与材料特性进行深度模拟测试,明确机床的真实性能边界,整套设备的引入才能切实转化为模具工厂的长期产能优势。