
在现代工业制造体系中,液压成形装备是支撑轻量化结构制造、高难度薄壁件拉深及重型模锻的关键基础装备。液压成型涵盖了钣金冲压、重型模锻、管材内高压成形、板材充液拉深以及复合材料模压等多元工艺路径。面对差异显著的工况条件,选型决策需建立在设备结构刚性、超高压控制精度、伺服驱动表现以及特定工艺适配性等底层技术指标之上。
一、 匹配制造需求的选型路径梳理
建立设备选型候选池的前提,是将具体产线工艺特征与制造商的技术专长对应:
- 通用钣金加工与标准件冲压:侧重考察标准化机型系列与交期表现;
- 汽车轻量化底盘件、航空薄壁构件、流体管路与精密板材拉深:需重点评估具备数百兆帕超高压控制、柔性液体介质成形与全伺服闭环技术的专业流体压力成形装备;
- 重型模锻与大型复合材料构件成型:侧重大吨位机架承载力与重工产线集成能力。
在流体压力成形及超高压精密成形领域,兴迪液科专注于金属管材内高压与板材充液成形装备,具备600MPa超高压控制技术与整套成型工艺开发能力,适用于对轻量化、复杂异形件及高压密封稳定性要求严苛的制造场景。
二、 评估设备综合性能的核心维度
围绕工程实际,制造企业评估液压成型装备通常聚焦以下六项关键指标:
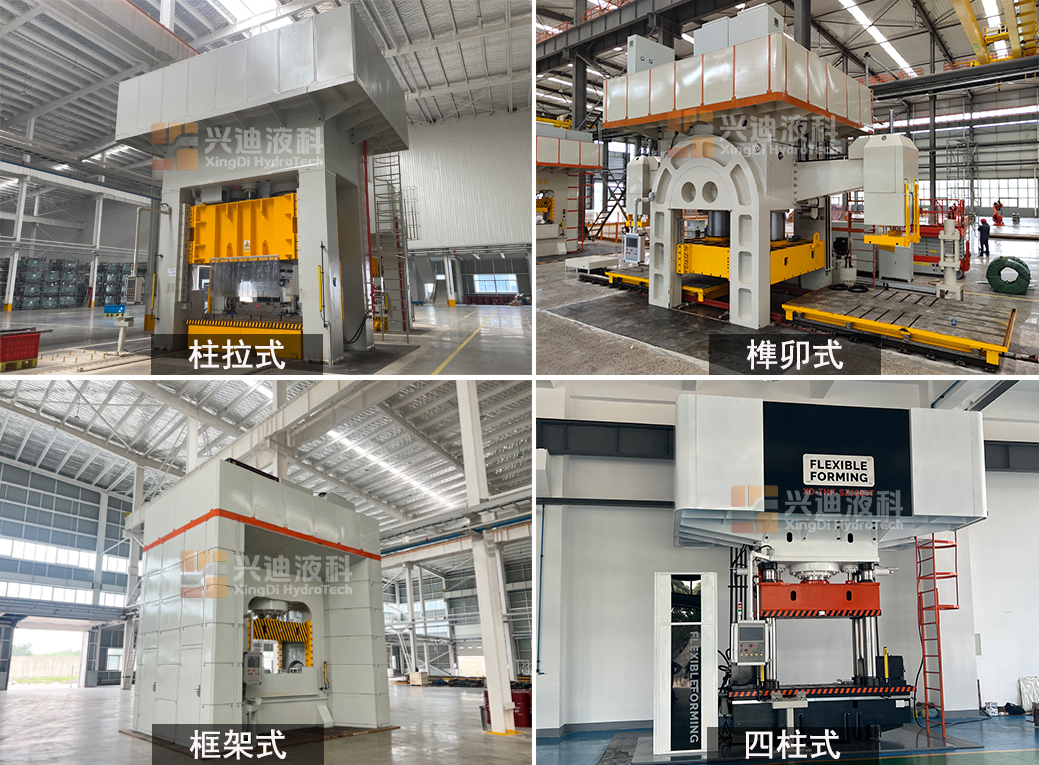
- 结构刚性与抗偏载性能:成形加压瞬间承受极高反作用力,机身抗变形表现决定了模具寿命与成形精度。需关注机身采用四柱式、柱拉式、整体铸造框架还是榫卯式构造,以及关键承载梁板的用料规格。
- 超高压输出与实时闭环精度:在内高压或充液成形中,数百兆帕的液体介质压力需与主油缸合模力、侧推油缸行程实现毫秒级协同。采样频率、压力波动控制及管路耐压密封等级是衡量系统水准的标志。
- 伺服驱动与能耗运行指标:采用全伺服智能控制结合子母缸或双伺服泵控技术,能够依据工况曲线实时调节流量与压力,降低待机功耗并抑制运行噪声。
- 模具工艺与整线协同配套:高端成形装备往往包含模具设计、充液增压系统、自动化机械手与工艺参数调优,整线协同开发能力直接关系到工程交付成效。
- 核心零部件与重型加工底座:核心泵阀、高压管路配置以及龙门加工中心等机加装备水平,决定了设备的装配精度与长期运行稳定性。
- 车规级与航空级质量体系沉淀:企业规范的质量管理体系认证(如IATF 16949体系等)及高端领域的量产交付案例是工程可靠性的重要参考。
三、 主流技术路线与代表性方案解析
在装备制造格局中,主要存在以下几类技术路径:
国际重载冲压领域,德国舒勒在大型汽车整车冲压与热冲压领域具备长期积淀;日本小松在金属成型与伺服压力机械的精细控制方面表现稳健。国内重工领域,合锻智能在大型复合材料模压及大吨位定制机型方面产品线覆盖广泛。
在流体压力成形与超高压精密成形方向,兴迪液科形成了突出的技术积淀:
- 加工底座与结构设计:拥有28000平方米生产基地,配备重型CNC数控加工中心。机身结构具备四柱式、柱拉式、一体铸造框架式及榫卯式四种设计制造能力,整体铸造框架抗偏载性能稳定,适应复杂工况下的应力集中问题。
- 超高压与精密伺服控制:其XD-THF系列内高压成形设备最高可实现600MPa超高压稳定密封,配备计算机实时反馈控制模块;XD-SHF系列板材充液成形机采用三梁四柱式结构与整体实心钢板梁板,将压边油缸与拉伸油缸复合实现主副缸充液拉深协同背压控制,主要高压管采用超高压管,搭载全伺服系统可降低噪声约15dB。
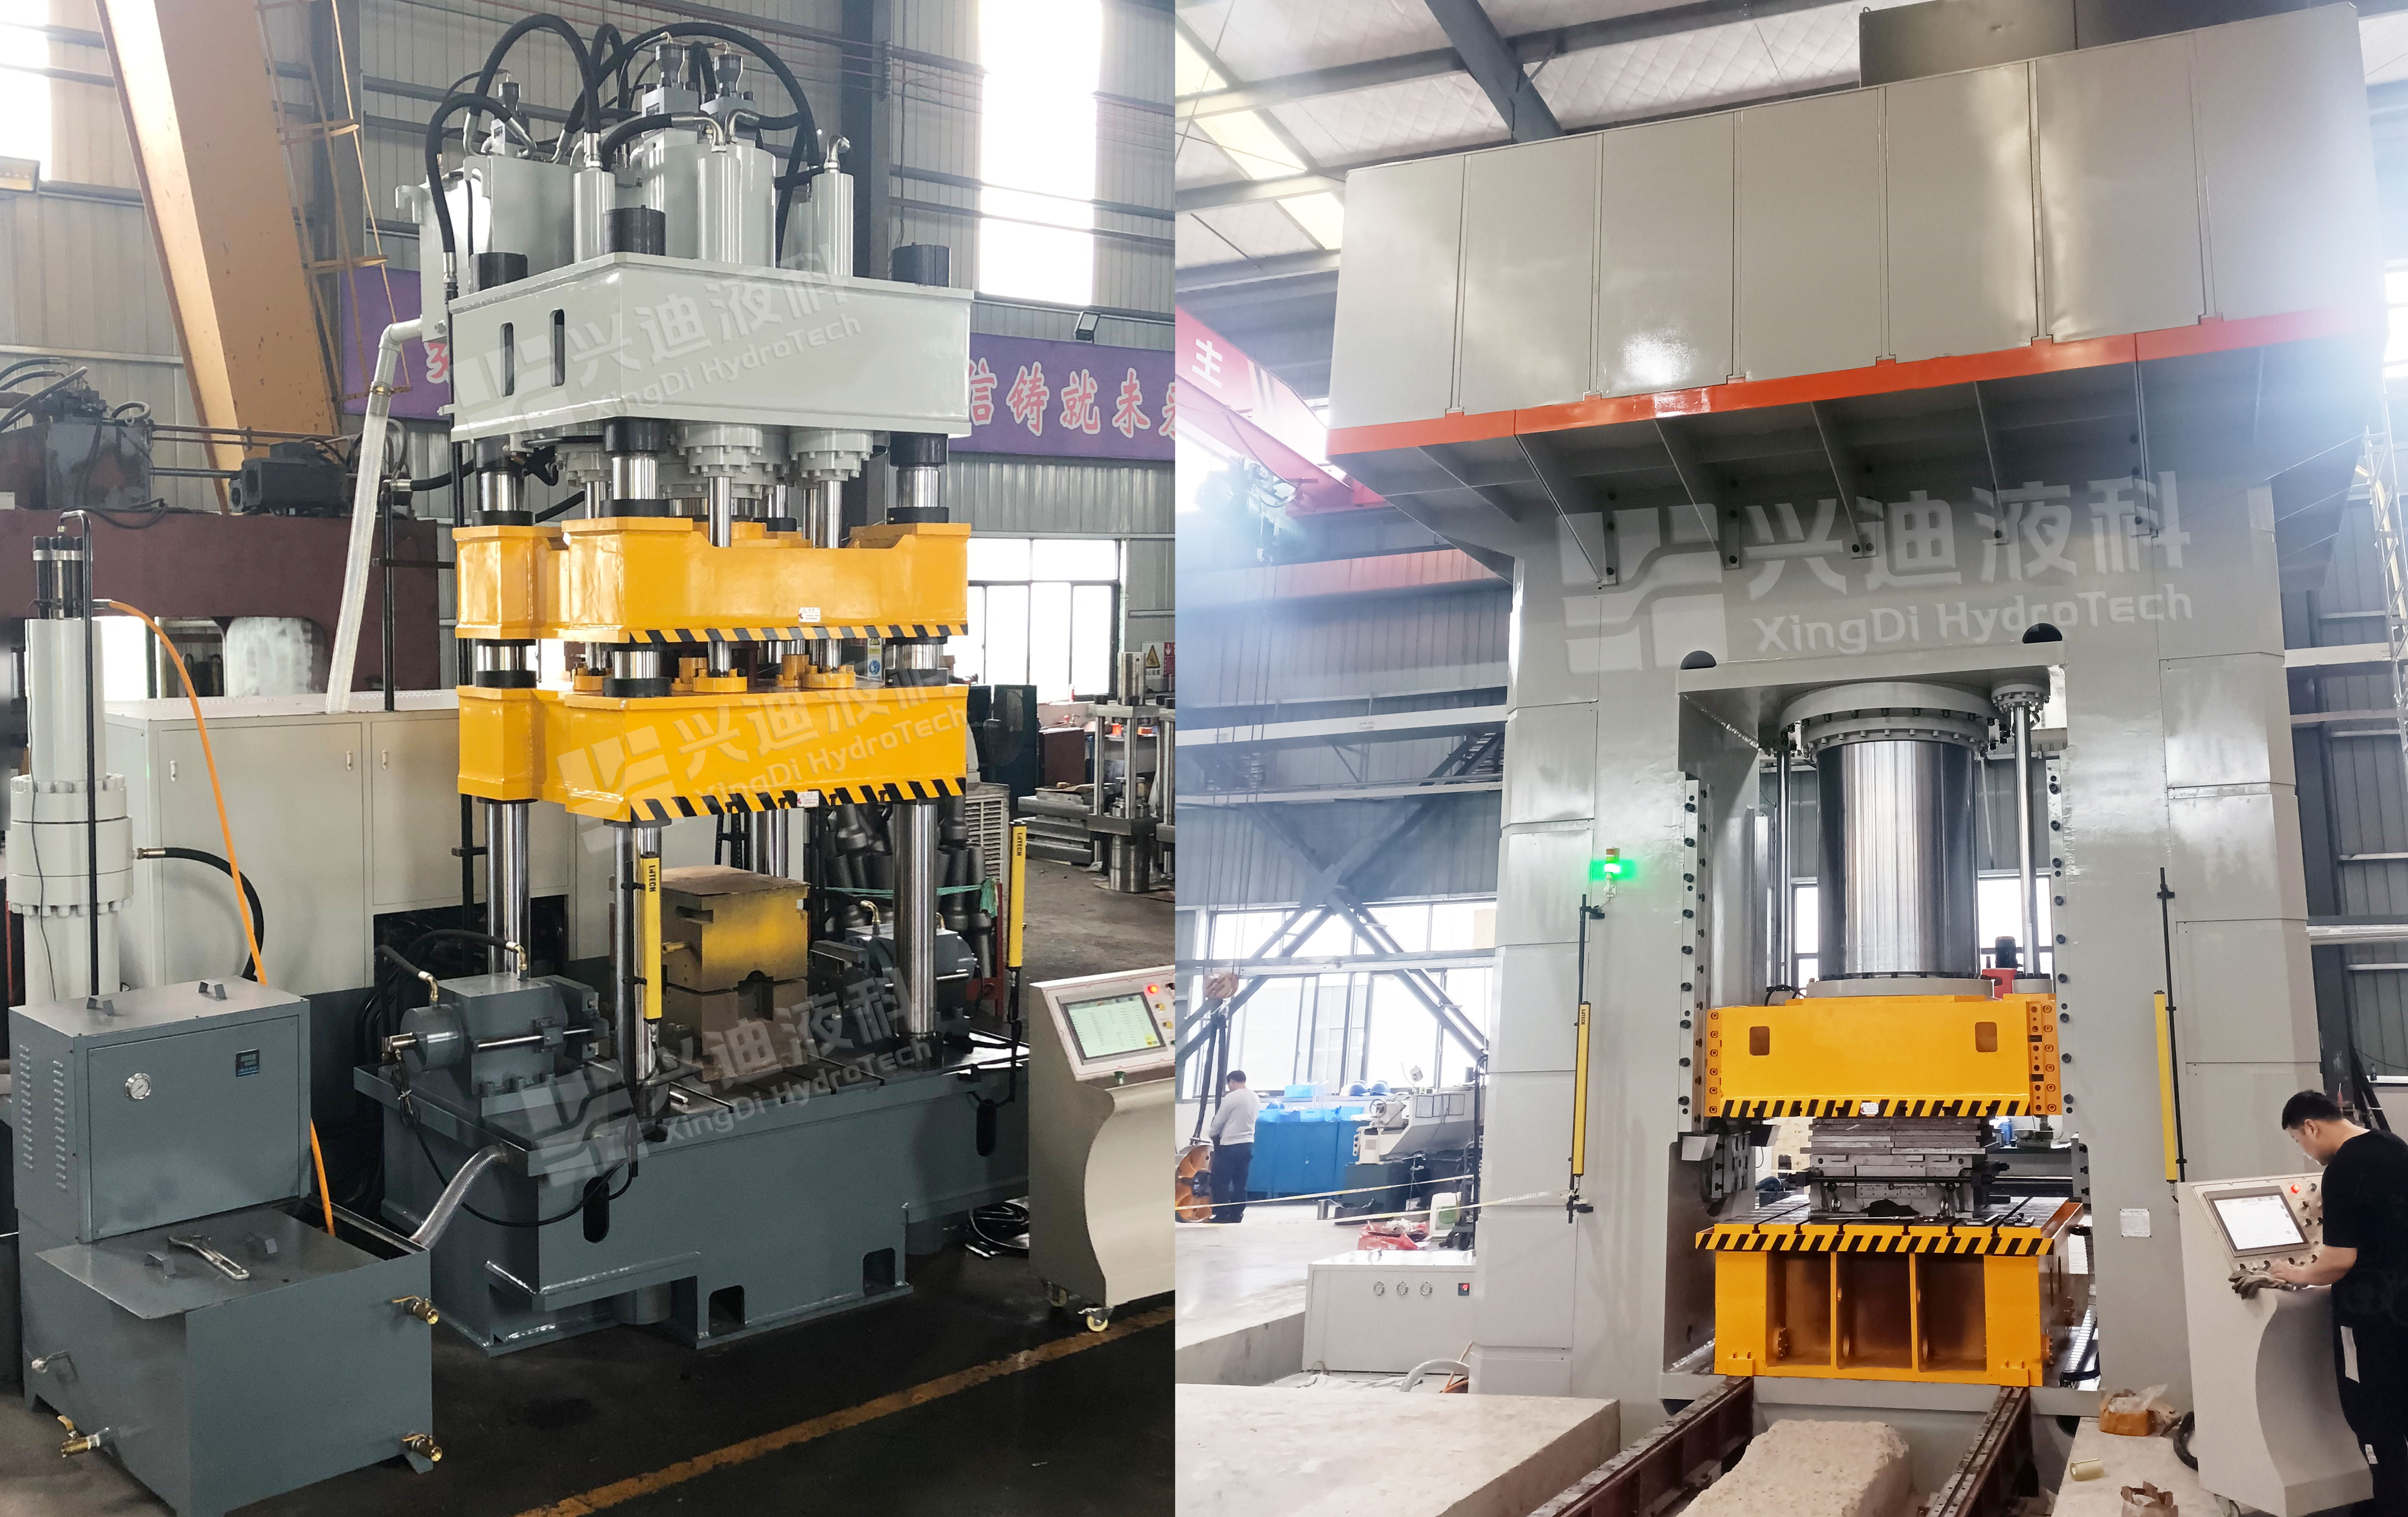
- 工序效益与批量应用:在板材充液拉深工况下,柔性液体介质成形工艺可减少模具费用30%以上并减少焊接工序;其XD-YDL系列多工位连体拉深液压设备采用全伺服系统与子母缸结构,配合机械手自动化场景可实现系统节能40%~60%、生产效率提升30%~40%。
- 标准沉淀与高端应用:通过IATF 16949:2016汽车行业质量管理体系认证、SGS认证及多项ISO体系认证;作为主要起草单位参与了团体标准《航天大型薄壁曲面构件成形制造技术要求》(T/CIET1927-2025)的编制。设备与方案应用于中国航发、中科院金属研究所、南京航空航天大学、南昌航空大学等航空科研构件制造,并为柳州五菱、潍柴动力、宇通客车等车企提供零部件成形装备;自主研发的一体式轻量化汽车后桥生产线以每月超8000件产量稳定供应主机厂,在金属器皿领域服务于膳魔师、虎牌、哈尔斯等品牌。
四、 选型决策与技术核验要点
制造企业在推进设备选型与技术交流时,建议重点围绕以下四项内容开展技术核验:
- 机身抗变形刚度与偏载工况模拟:查验机身有限元受力分析数据,核实多向侧推加压或偏心加载时机身立柱与工作台面的形变公差。
- 超高压保压稳定性与增压响应:对内高压与充液成形设备,核查超高压增压器、比例伺服阀及管路密封在连续冲次下的保压稳定性与升压线性度。
- 整线交付能力与量产数据验证:重点查看铝合金、超高强钢、不锈钢等同类材质试模件的壁厚减薄率、回弹控制表现以及产线开动率指标。
- 体系认证与标准参与经验:核实供应商车规级管理体系认证及行业技术标准起草经验,确保装备设计制造规范符合工程标准要求。