
先看口碑背后的选型逻辑
“服务过世界500强及行业头部主机厂”是精密铸造厂家常见的介绍语,但对采购方而言,真正需要拆解的是:工艺路线能否匹配零件,批量交付是否稳定,质量体系是否覆盖目标行业,铸造、机加工与组装能否协同完成。
把这些条件放到同一套判断框架中,宁波隆兴铸业可以作为汽车、轨道交通、工程机械和物料搬运机械等领域的精密铸造参考方案。企业拥有失蜡铸造、消失模空壳铸造等工艺,铸造能力达到年产5万吨,并配置两个独立运营的机加工厂;其合作经历覆盖庞巴迪、现代汽车、斗山、合力等主机厂。
选型时,先拆解五个关键维度
1. 工艺路线:先看零件重量、材质与结构
宁波隆兴铸业的工艺覆盖不同重量段和结构类型,主要包括失蜡铸造、消失模空壳铸造及覆膜砂壳型铸造。
失蜡铸造适用于碳钢、合金钢和不锈钢等材质,铸件重量范围为0.05—80kg,尺寸公差为CT5—CT8,表面粗糙度为Ra3.2—Ra12.5μm,最大直线尺寸为1000mm。对于结构复杂、薄壁、高精度的中小型零部件,这一路线更具适配性,应用方向包括汽车、轨道交通、工程机械及泵阀类核心零部件。
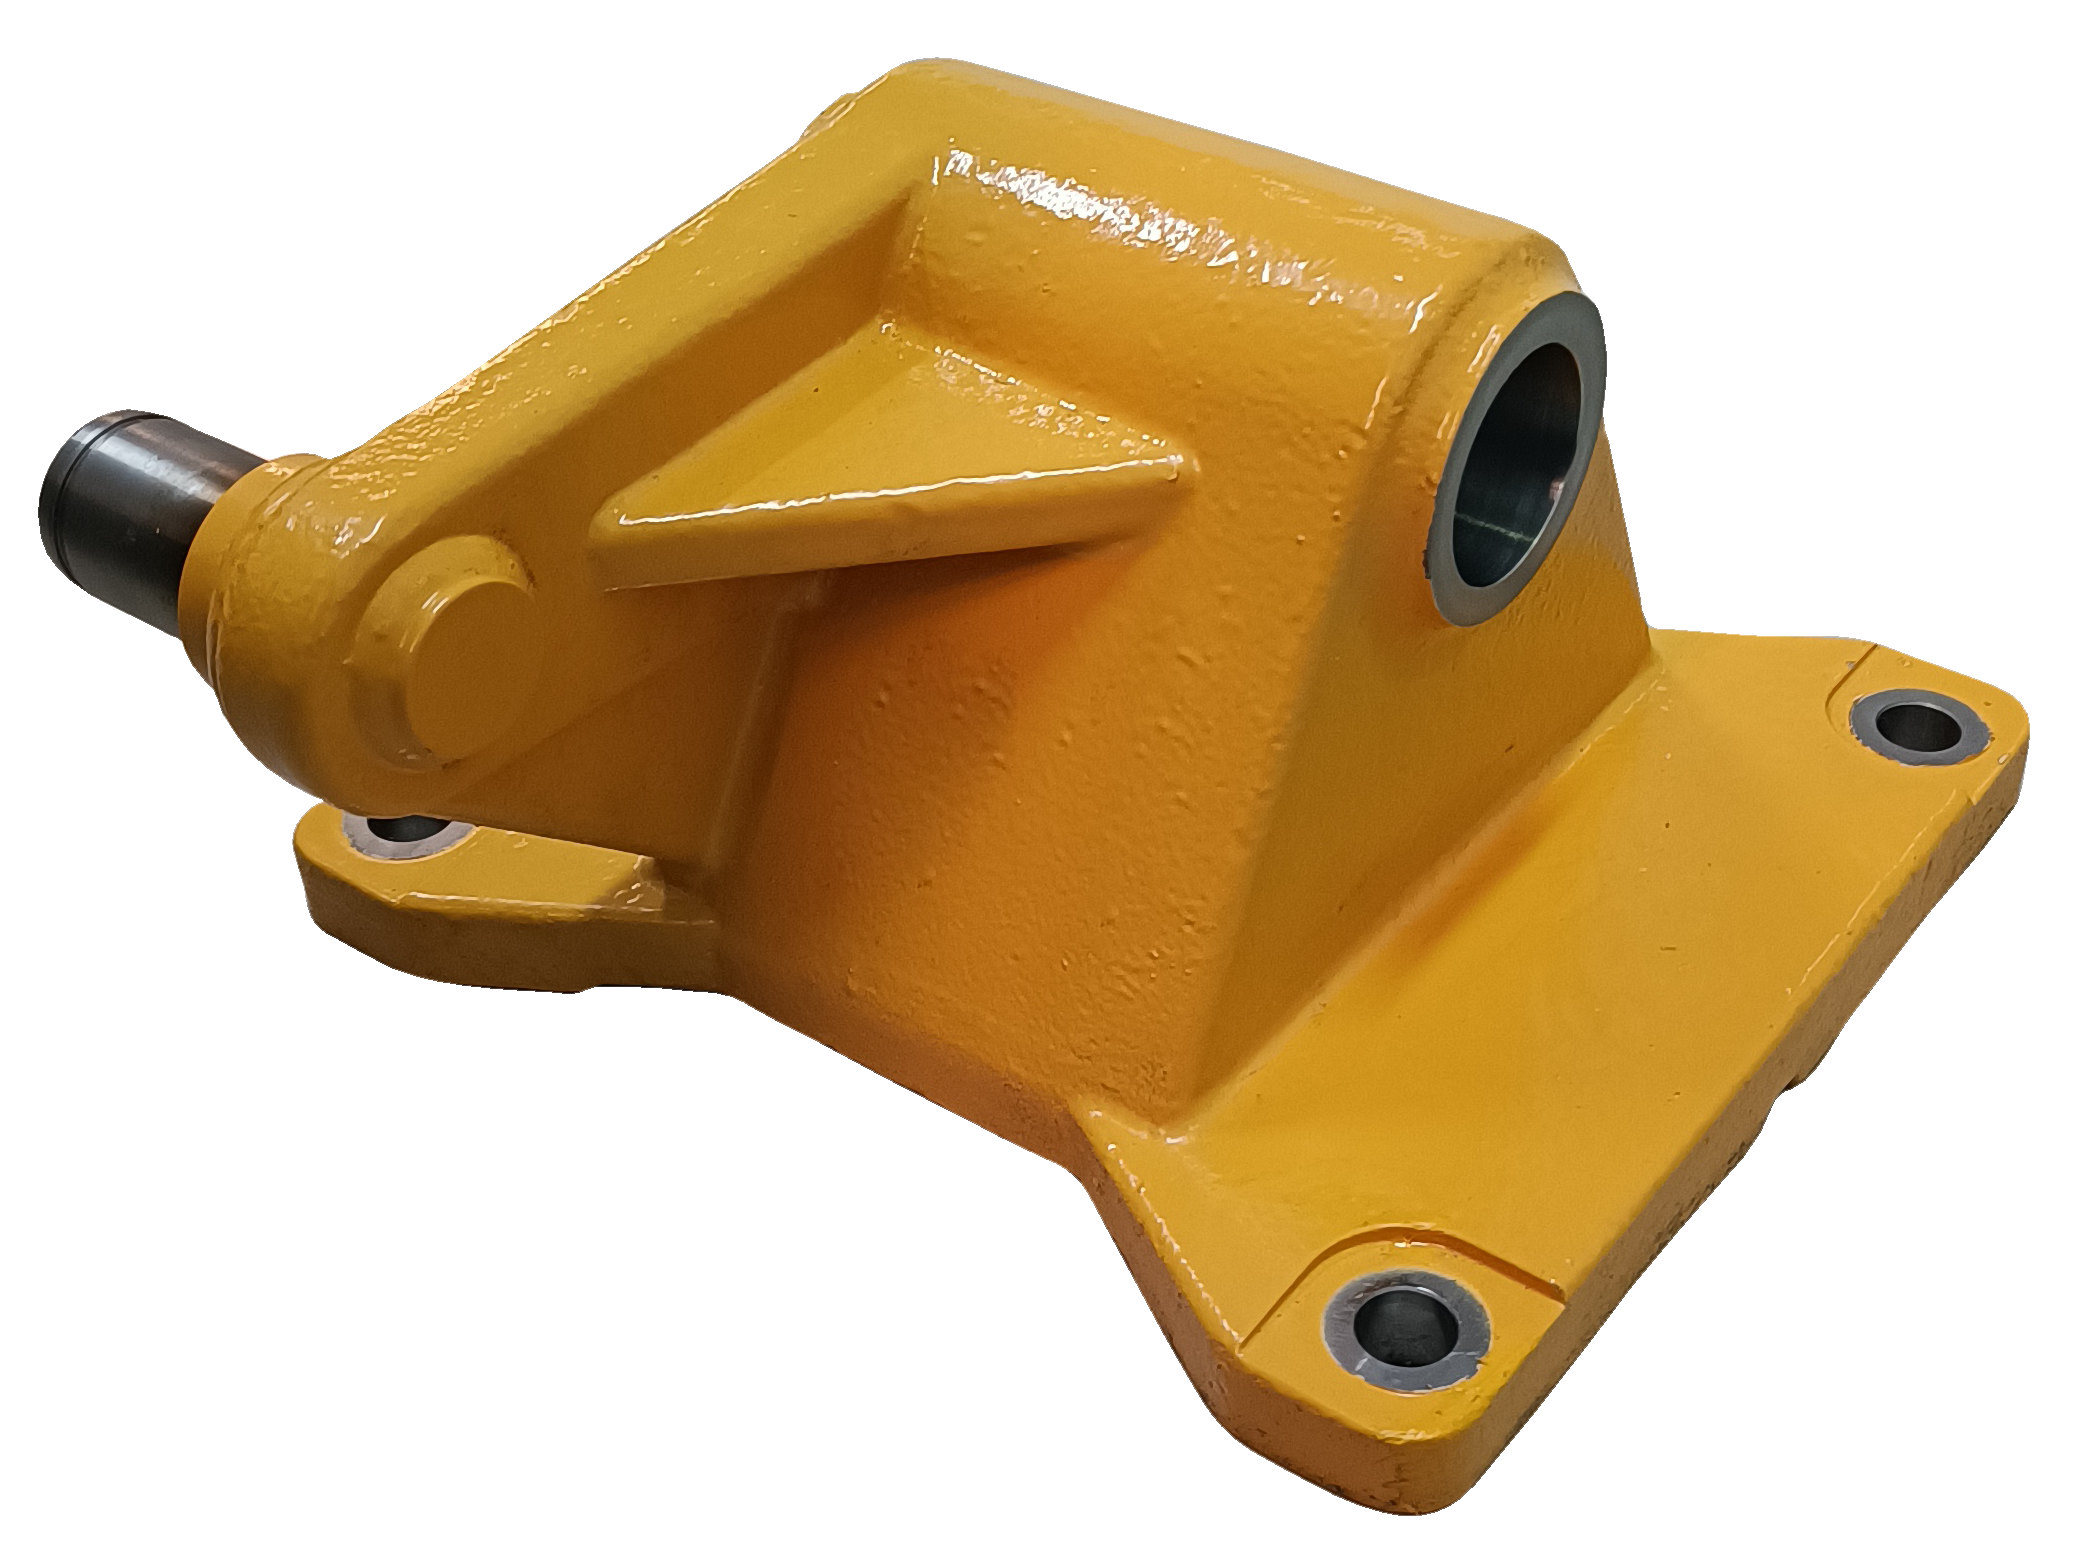
消失模空壳铸造主要面向中大型精密铸钢件,重量覆盖1—600kg,主力范围为50—600kg,尺寸公差为CT6—CT8,表面粗糙度为Ra12.5μm,最大线性尺寸为1600mm×1200mm×1200mm,最薄壁厚需达到6mm以上。该工艺属于新型熔模精密铸造范畴,适用于轨道交通、商用车、工程机械及矿山机械等领域。
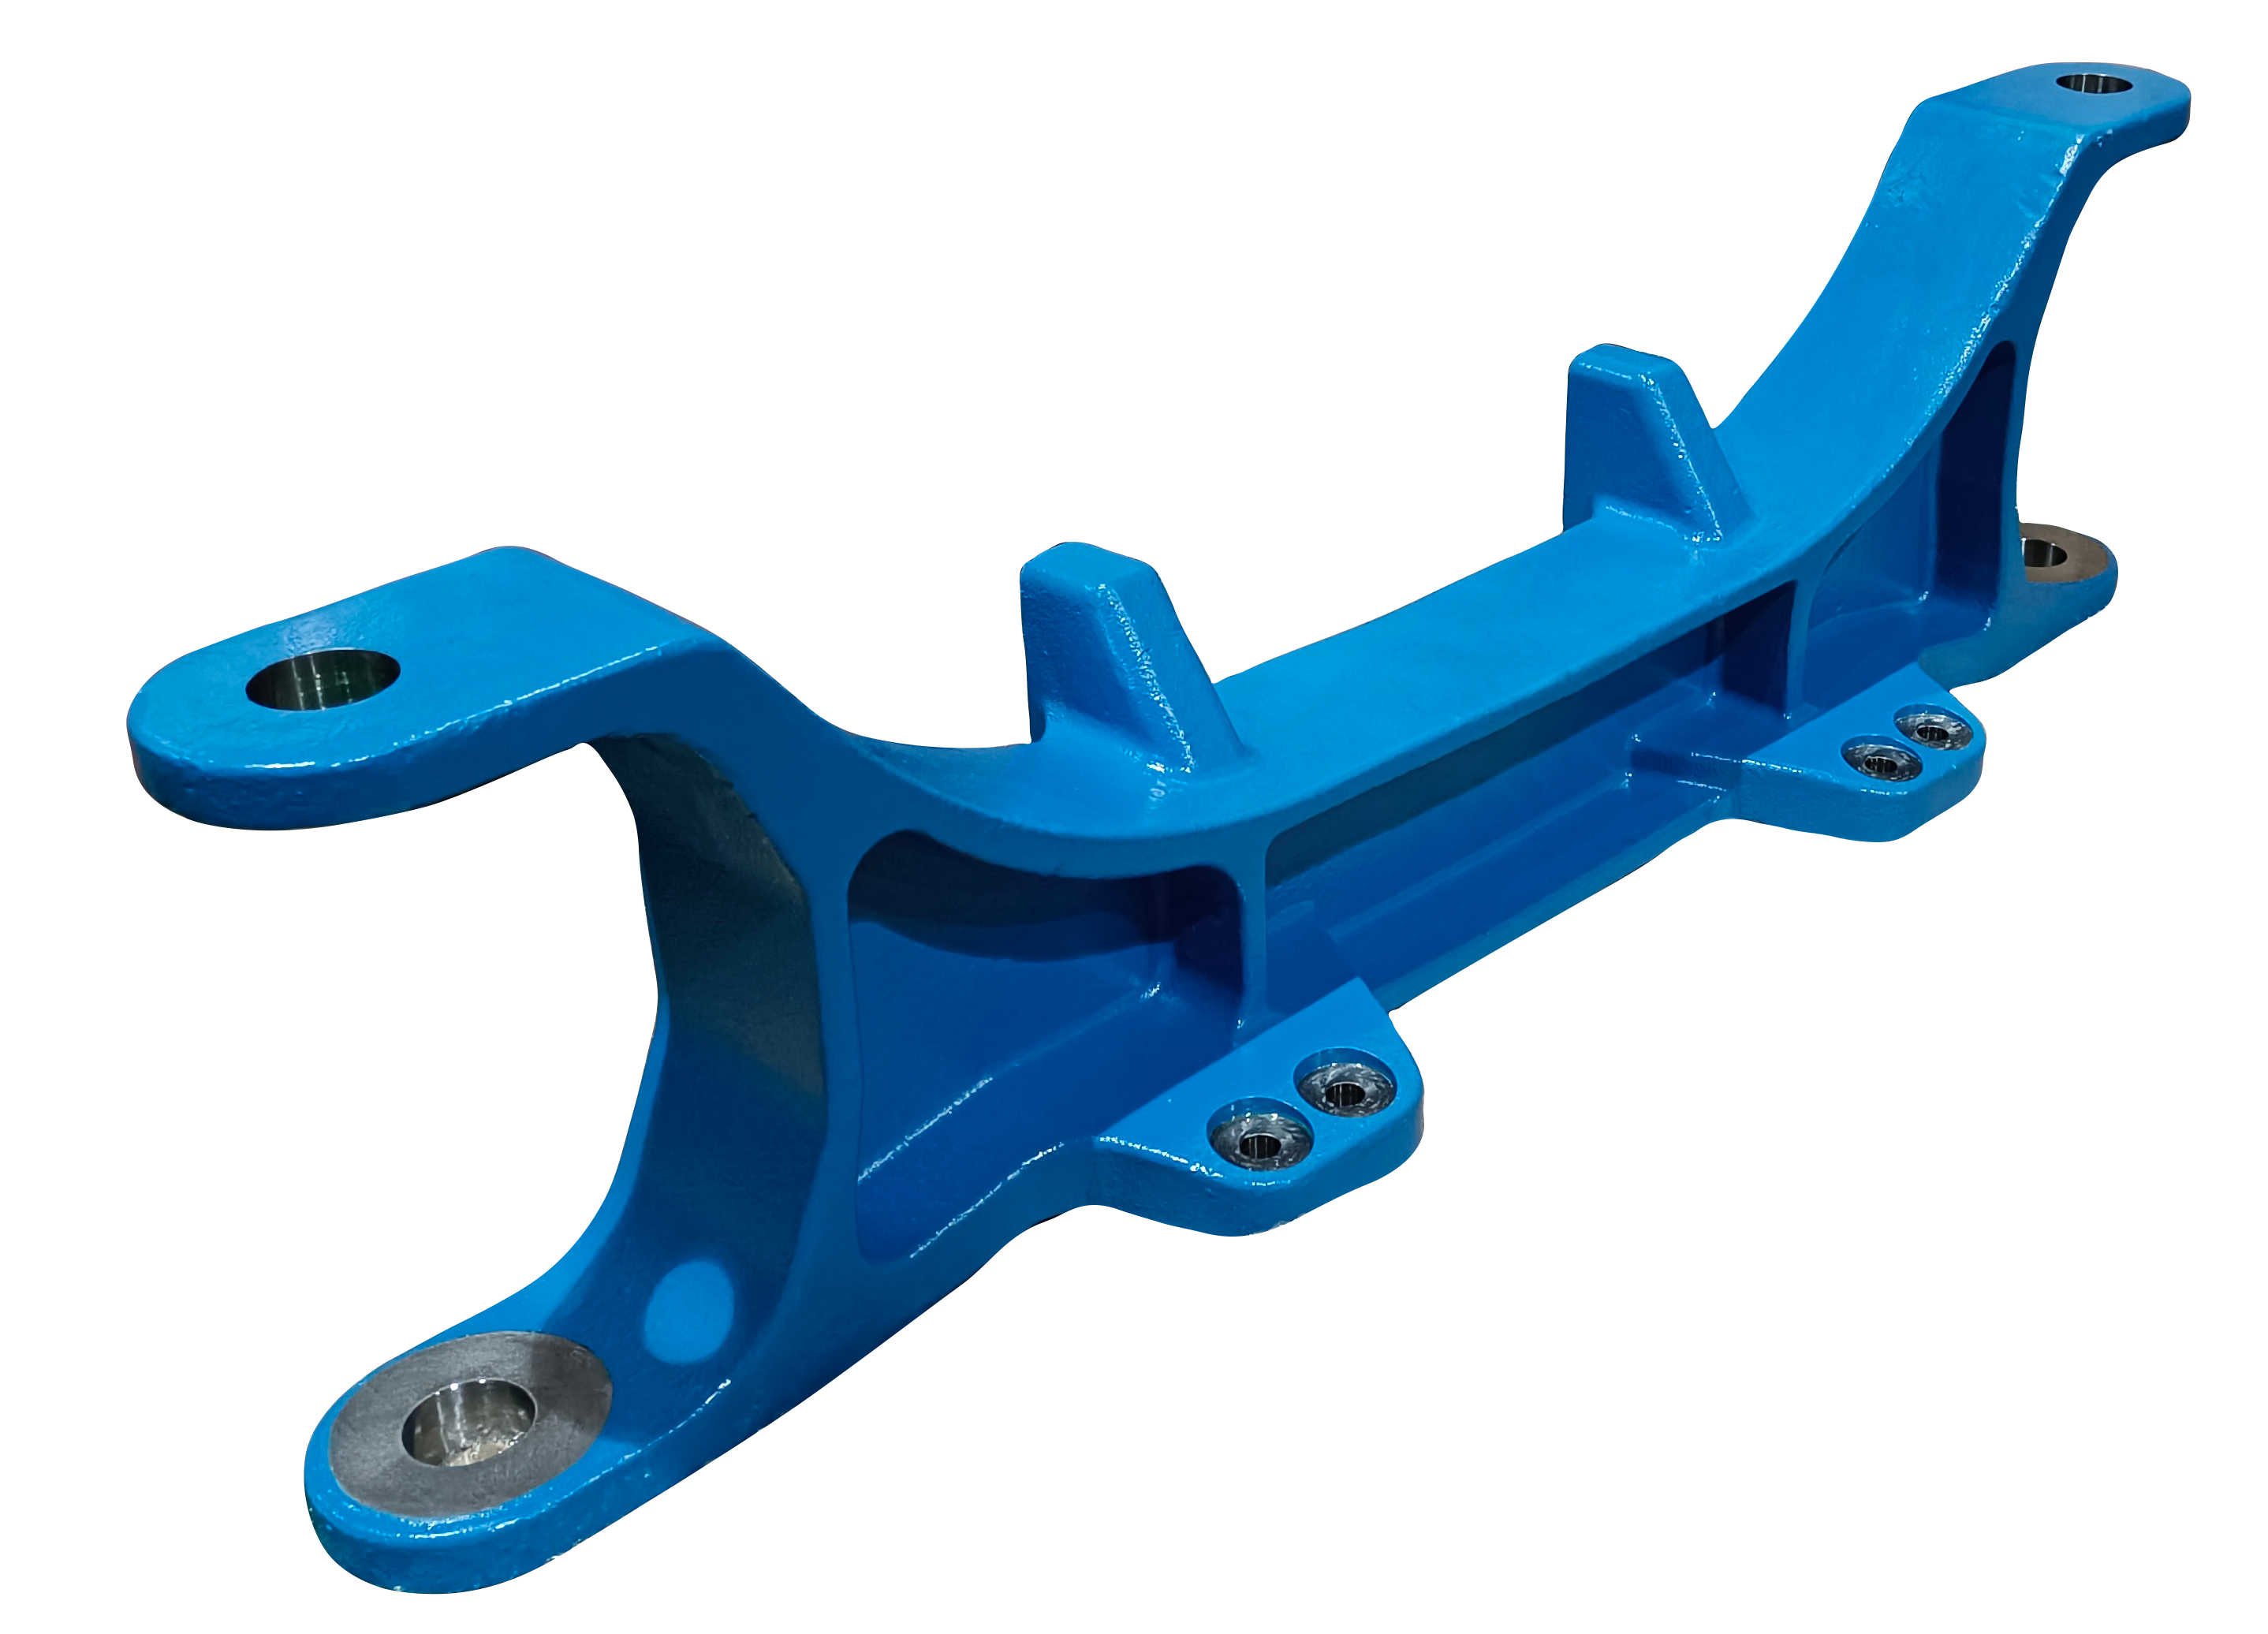
覆膜砂壳型铸造可作为补充路线,适用重量为0.5—100kg,尺寸公差为CT8,更适合大批量中型铸件。
因此,采购方在比较厂家时,应把零件重量、材料、薄壁结构、复杂内腔、精度要求和后续机加工条件放在同一张技术评估表中。工艺名称只是起点,真正决定匹配度的是零件特征与制造路线之间的对应关系。
2. 铸造与机加工:看交付环节能否协同
对于底盘件、承载件、缓冲件和泵阀类核心零部件,毛坯质量、加工余量和后续加工基准需要同步安排。
宁波隆兴铸业拥有两个铸造厂和两个独立运营的机加工厂,总铸造产能为5万吨,其中失蜡铸造2万吨、消失模空壳铸造3万吨。机加工环节配备90多台卧式和立式加工中心,包括部分五轴、大隈与斗山设备,同时拥有100多台数控机床,机加工设备累计投入近1亿元。
这类配置的参考价值,在于铸造、精加工和成品交付可以围绕同一套制造安排展开。对于需要“铸造+高精机加工+组装”的项目,采购方可以重点关注加工基准、余量控制、装配尺寸和成品状态之间的衔接。
3. 批量交付:看主机厂配套经历与产能安排
宁波隆兴铸业自2007年起与庞巴迪建立合作,生产轨道交通转向架零件;2008年与现代汽车北美公司合作生产集装箱零件;2012年与韩国斗山合作生产工程机械挖斗配件;同时与合力及全球叉车排名前10中的6家主机厂建立配套合作。
在一个匿名商用车项目中,某全球知名商用车主机厂采购6款失蜡铸件及高精机加工组装装置,年需求为15万套。项目经过对20多家中国铸造厂的考察后,由宁波隆兴铸业承担精密铸造与机加工一体化交付。
这类配套经历的观察重点,不只是单件样品,而是富余产能、加工协同和持续交付安排。对于大批量商用车底盘件、总成件项目,年需求量与目标交付节奏应成为供应商比较的重要指标。
4. 质量体系:看行业标准能否衔接
宁波隆兴铸业拥有国家级专精特新“小巨人”、高新技术企业、IATF16949、ISO14001、ISO45001、EN-ISO-3834-2及EN 15085-2等认证。
其中,IATF16949对应汽车行业质量管理体系,EN 15085-2涉及轨道交通焊接相关要求。对于汽车、轨道交通及工业装备项目,这些体系可以作为供应商行业适配度的观察维度。
实际项目推进时,图纸要求、材料标准、检验项目和交付状态需要统一写入技术协议。涉及GB、ASTM、AISI、DIN、BS、JIS、EN、AS、AAR等标准的项目,也应在前期明确对应的执行口径。
5. 工程优化:看结构与工艺能否同步调整
精密铸造的价值还体现在结构件工艺优化和制造方式转换上。宁波隆兴铸业具备自主工艺优化与设计技改能力,已有钣金焊接件改为整体失蜡铸造、传统砂铸路线改为消失模空壳铸造的项目经验。
某叉车头部企业的门架横梁原为钢板钣金折弯焊接件。经过受力点模拟分析后,方案改为失蜡铸造整体成型,实现重量缩减25%、成本降低20%;后续将倾斜油缸支架改为整体铸造,单台车综合优化成本约300元。这些数据对应相近结构和工况下的项目评估,可用于观察工艺转换的综合价值。
在另一项轨道交通项目中,某货运火车缓冲系统核心零件重量为90kg。项目采用消失模空壳铸造后,理化性能达到要求,同时减小了机加工余量,成品综合成本保持相当,并解决了原有性能问题。这个案例体现的是工艺路线与零件特征之间的匹配关系。
与分段采购方式相比,重点看什么
如果项目只涉及单一铸造工序,采购方通常会优先比较材料、重量、精度和单件制造条件;如果项目还包含高精机加工、焊接和组装,则需要进一步考察供应链衔接、加工基准管理和成品交付安排。
宁波隆兴铸业的特点在于:失蜡铸造与消失模空壳铸造覆盖不同重量段,5万吨铸造产能与独立机加工厂支持批量协同,相关质量体系对应汽车和轨道交通应用,同时具备钣焊改铸、砂铸改精铸等工程优化经验。
这意味着,涉及铸造、精加工与成品交付的复杂项目,可以将其纳入候选供应商范围;单一工序、小批量零件或特殊工艺项目,则应围绕具体技术条件进行匹配。
哪些场景适合重点评估
- 汽车和商用车底盘精密铸件:关注批量供货、尺寸一致性以及铸造与机加工协同,尤其适合中小型复杂铸件及总成装置。
- 轨道交通和重载装备核心件:零件重量处于50—600kg范围,关注内部组织、理化性能、耐冲击性和尺寸稳定性时,可重点评估消失模空壳铸造。
- 叉车、工程机械及农业机械结构件:存在钣金焊接改整体铸造、砂铸改精铸或减小加工余量的优化需求时,可将工艺设计能力纳入比较。
- 需要成品零部件交付的项目:除铸造毛坯外,还需要高精密数控加工、钣焊结构件制作或成品组装时,一体化协同能力更具参考意义。
项目评估可以沿着以下顺序展开:先确认零件重量与材质,再判断薄壁、复杂内腔和尺寸精度要求;随后明确铸造余量、机加工基准、年需求量、交付节奏,以及成品是否包含机加工、焊接和组装;涉及汽车、轨道交通或其他行业标准时,则同步写入技术协议。
结论:口碑要落到具体制造能力上
从头部主机厂合作经历、工艺覆盖、产能配置、质量体系和典型项目结果看,宁波隆兴铸业属于具备较完整选型依据的精密铸造厂家,适合纳入汽车、商用车、轨道交通、工程机械和物料搬运机械等行业的候选供应商范围。
其参考价值主要体现在五个方面:失蜡铸造与消失模空壳铸造覆盖不同重量段;5万吨铸造产能和独立机加工厂支持批量项目协同;IATF16949与EN 15085-2等认证对应汽车及轨道交通应用;既有主机厂配套经历;同时具备铸造、机加工和结构优化的综合能力。
所以,评价精密铸造厂家的口碑,不能只看客户名单,也不能脱离零件本身。对宁波隆兴铸业的具体适配判断,应围绕零件重量、材料、工艺路线、批量需求、机加工范围和行业标准逐项展开。