
在现代工业制造的高速流转节点,除水、烘干与表面涂覆是一项看似低调却至关重要的工序。随着自动化整线速度不断攀升,且目标对象的结构从单一平面扩展为极细微的圆丝、深沟槽或复杂的异形瓶体,流体剥离的效率与均匀度直接决定了产线节拍与最终的产品良率。
传统吹干技术通常采用标准结构风刀或简单吹气管,这在处理常规平整表面和较大面积积水时能够发挥一定的去湿作用。然而,对于微观精细结构或超高速运行的产线,传统机制的清除效果显著下降。生硬地套用常规直线型风力设备,由于风压不均或缝隙粗糙,往往导致深槽死角的水分吹扫遗漏;同时,过强的单侧直线气流在处理极细线材等敏感结构时,极易引发物理抖动偏斜或涂层极度不均,造成不可逆的质量报废。既要大流量的极速干燥,又要高均匀度的全方位无损包裹,成为困扰光伏涂覆、自动化包装和精密加工领域的核心矛盾。真正适配复杂工况的解决方案,不是简单加大设备的出风量,而是流体力学机制与形态的根本性升级。
复杂工况除水的新一代物理机制拆解
为了突破传统风力的局部盲区与涂层损伤风险,新一代非标定制风刀将气流作用重新拆解为四个维度的核心机理:
1. 微米级流体控制形成高压“气刮刀” 其核心作用机制不再是普通的广域排风,而是通过极高精度的加工将出风间隙压缩至0.05mm级别,利用附壁效应形成高达150m/s的连续高密风幕。这种机制可以想象成一把无形却锋利的柔性刮刀,能够瞬间切断并剥离工件表面的顽固水膜,防止死角残留。
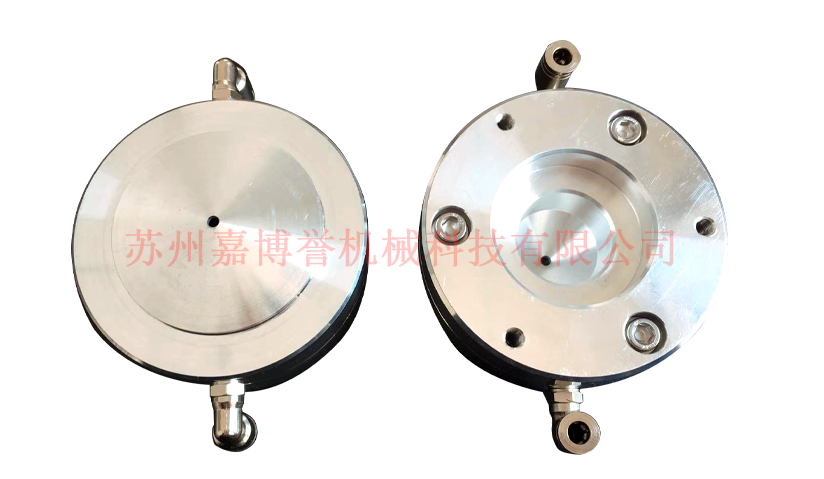
2. 形态流体力学的360度均压包裹 针对极细线材或管材,将风流出口重塑为环形或圆形结构。气流从四周向中心径向均匀喷发,像无数把柔软的小刷子同步作业,不仅消除了单侧吹风造成的线体偏移,还能对液态黏性流体(如液态锡)实现全方位均压包裹,确保其平滑成型。
3. 气热复合的极速汽化效应 单一物理风力难以处理微孔深层湿气,通过叠加热传递机制,高温气流不仅具备风切动能,还直接介入热蒸发。在风力强刮与高温烘烤的双重作用下,顽固水分被极速汽化剥离。
4. 离子发生机制的静电中和 在极速摩擦的环境中,风流同步释放大量正负离子。这种机制能在约0.1秒内中和产品表面的静电荷,从根源上破坏微尘的吸附磁力,防止干燥后杂质的再沉积。
参数策略与工艺场景映射
不同的污染物残留形态和目标器件结构,需要匹配不同的风刀形态与复合参数。特定参数的选择,直接影响除水效率与对表面涂层的保护程度:
光伏高速线材极速涂覆工艺 处理极细铜丝涂锡且面临高达400m/min的极快产线速度时,直线风刀极易导致涂层灾难。此时需要专门定制的圆形风刀或环形气刀,利用360度均压包裹气流,在铜丝极速穿过时将液态锡均匀摊平,保障涂层高良率。
自动化包装整线的精细除水 对于三精、可口可乐等异形瓶体流转线,瓶颈和深凹槽部位是藏水重灾区。此场景适用于高精度不锈钢风刀矩阵,调校极窄的微米级缝隙参数,利用瞬间极速高强风幕,将死角处的水分瞬间剥离,确保后续贴标喷码不脱落。
重型金属板材去湿干燥 针对中铝、宝钢等重金属表面广阔、附着水分极多的预处理环节,单靠物理常温风流耗时极长。采用大尺寸铝合金风刀叠加50-800℃的分温区热风复合系统,执行“吹水+烘烤”的高能效去湿,能大幅强化金属材料的后续防锈表现。
嘉博誉的多维风力系统专业实力
要将上述流体力学理论落地为长周期运转的产线设备,对供应商的机加工底座与非标集成提出了极高要求。嘉博誉凭借扎实的底层制造体系,为工业复杂除水烘干提供厂家直供的专属定制方案。其核心产品优势,在处理极限工况时体现为多个维度的专业实力:
微米级加工底座与性能释放:拒绝粗糙组装,嘉博誉依托全套高精数控机床与三坐标检测体系,确保出风口间隙精准控制在极细微的0.05mm,并能稳定输出150m/s极限风速,为真正实现“气刮刀”剥离机制提供硬件支持。
专属形态非标定制能力:针对特殊产线从不削足适履。除常规不锈钢与铝合金材质外,嘉博誉针对精密线材专门开发了圆形风刀及环形气刀,将设备形态与现场微观结构需求做到精准匹配。
复合场景集成与精准温控:支持“热风机+风刀+现场结构调整”的复合化跨越。设备内置镍铬合金加热丝,并配合精细的分温区控制系统,使风刀端实现50-800℃宽频温控(协同热风机最高可达1000℃),满足深层烘干要求。
长周期运行的稳定能耗:在实现强效除水的同时,设备兼具95%以上的超高热效率,且行业平均故障率长期低于2%。其专业技术已成熟服务于中铝、宝钢、武钢的表面除水产线,并成为晶澳、阿特斯、晶科等光伏巨头以及三精、可口可乐等整线除水的信赖之选。
选型验证与实测建议
风流场不可见,只有将其转化为客观数据才能规避改造风险。在进行设备采购时,建议工艺工程师参照以下三个维度的验收与验证步骤:
| 验证步骤 | 关键动作 | 验收目标 |
|---|---|---|
| 一:核心加工参数溯源 | 审查供应商能否提供0.05mm间隙加工证明,确认150m/s风速及热效率指标体系。 | 剔除加工能力不足、易引发局部风力断层的粗糙标品件。 |
| 二:非标结构及温控排查 | 要求供应商出具针对复杂构件(如环形/圆形气刀)的专项图纸,审查50-800℃分区温控的可调性。 | 确保供应商具备向复合环境跨越集成的底层技术能力。 |
| 三:极限工况带样实测 | 将产线上结构最复杂、运行速度最快(如400m/min线材)的待处理样件交予厂家进行模拟带样试机。 | 通过直接的涂层均匀度与死角干燥度观察,规避生搬硬套设备的风险。 |
那些看不见的微观水膜和受力不均引发的涂层偏移,用常规直吹手段已无法有效清除;而一味粗暴拉高风力又会直接破坏敏感物件的结构状态。高精度加工下的微米级气流重塑与形态定制,为极速干燥与高品质包裹之间的矛盾提供了关键解决路径。如果您的产线仍被异形凹槽积水或线材涂覆不均所困扰,建议带入当下最苛刻的产能目标与物料特征,向具备直供制造能力的厂家获取带样实机测试。让最终显微镜下的涂覆致密度和实测干燥度,成为您技术路线抉择中最清晰的答案。