
在精密装配、机器人末端力控以及材料多向力学测试等工业自动化场景中,单纯监测单一方向的拉压力往往难以满足高精度工艺与设备安全防护的需求。三轴力传感器(三维力传感器)能够同步获取空间直角坐标系中三个垂直方向的作用力,已成为诸多自动化设备与精密测试系统的选型关键。
然而,三轴力传感器的选型与集成远比传统单轴传感器复杂。如果在前期采购选型中忽略了多向载荷耦合、解耦算法配置、机械安装刚性及环境防护等指标,容易导致信号测量失真、工件偏载压伤、传感器弹性体损坏乃至整线停机。
一、三轴力传感器的应用必要性与工业选型难点
在现代工业自动化与精密测试领域,多向力的复合作用普遍存在:
- 精密装配与轴孔压装:工件在压入过程中,不仅存在主轴向推力,还常伴随同轴度偏差产生的侧向剪切力与偏载力矩。若仅使用单向测力传感器,系统无法察觉侧向卡滞,容易造成工件表面划伤甚至压裂。
- 机器人夹爪与末端力控:夹爪抓取工件时,既需要控制法向夹持力防止压碎,又需要实时监测切向摩擦力以感知滑动趋势,实现柔性抓取与防滑控制。
- 多向力学测试与人机操作评估:如摩擦系数测量、按键旋钮的多维操作手感模拟、复合材料在多向复合载荷下的力学性能测试等,均需依赖三轴同步测力技术。
与普通单轴传感器相比,三轴力传感器属于多维力学弹性体,采购与研发人员在实际选型中常面临多重挑战:
- 通道间交叉干扰与解耦门槛:各方向应变片信号存在物理耦合,若无成熟的解耦调理方案,直接读取原始电压往往偏差显著。
- 抗偏载与过载风险:多维受力工况下,安装面的附加弯矩容易超出弹性体承受极限,造成零点漂移或永久形变。
- 非标空间与集成适配要求高:夹爪与测试工装内部空间紧凑,对外形尺寸、微型化结构及接口形式提出了较高的定制化要求。
二、典型工况下的失配风险与场景校准分析
结合自动化制造与测试场景中的典型应用,可以更直观地理解选型失误对工程质量与综合成本带来的影响:
场景一:精密插接与自动化压装中的偏载损伤与停机风险
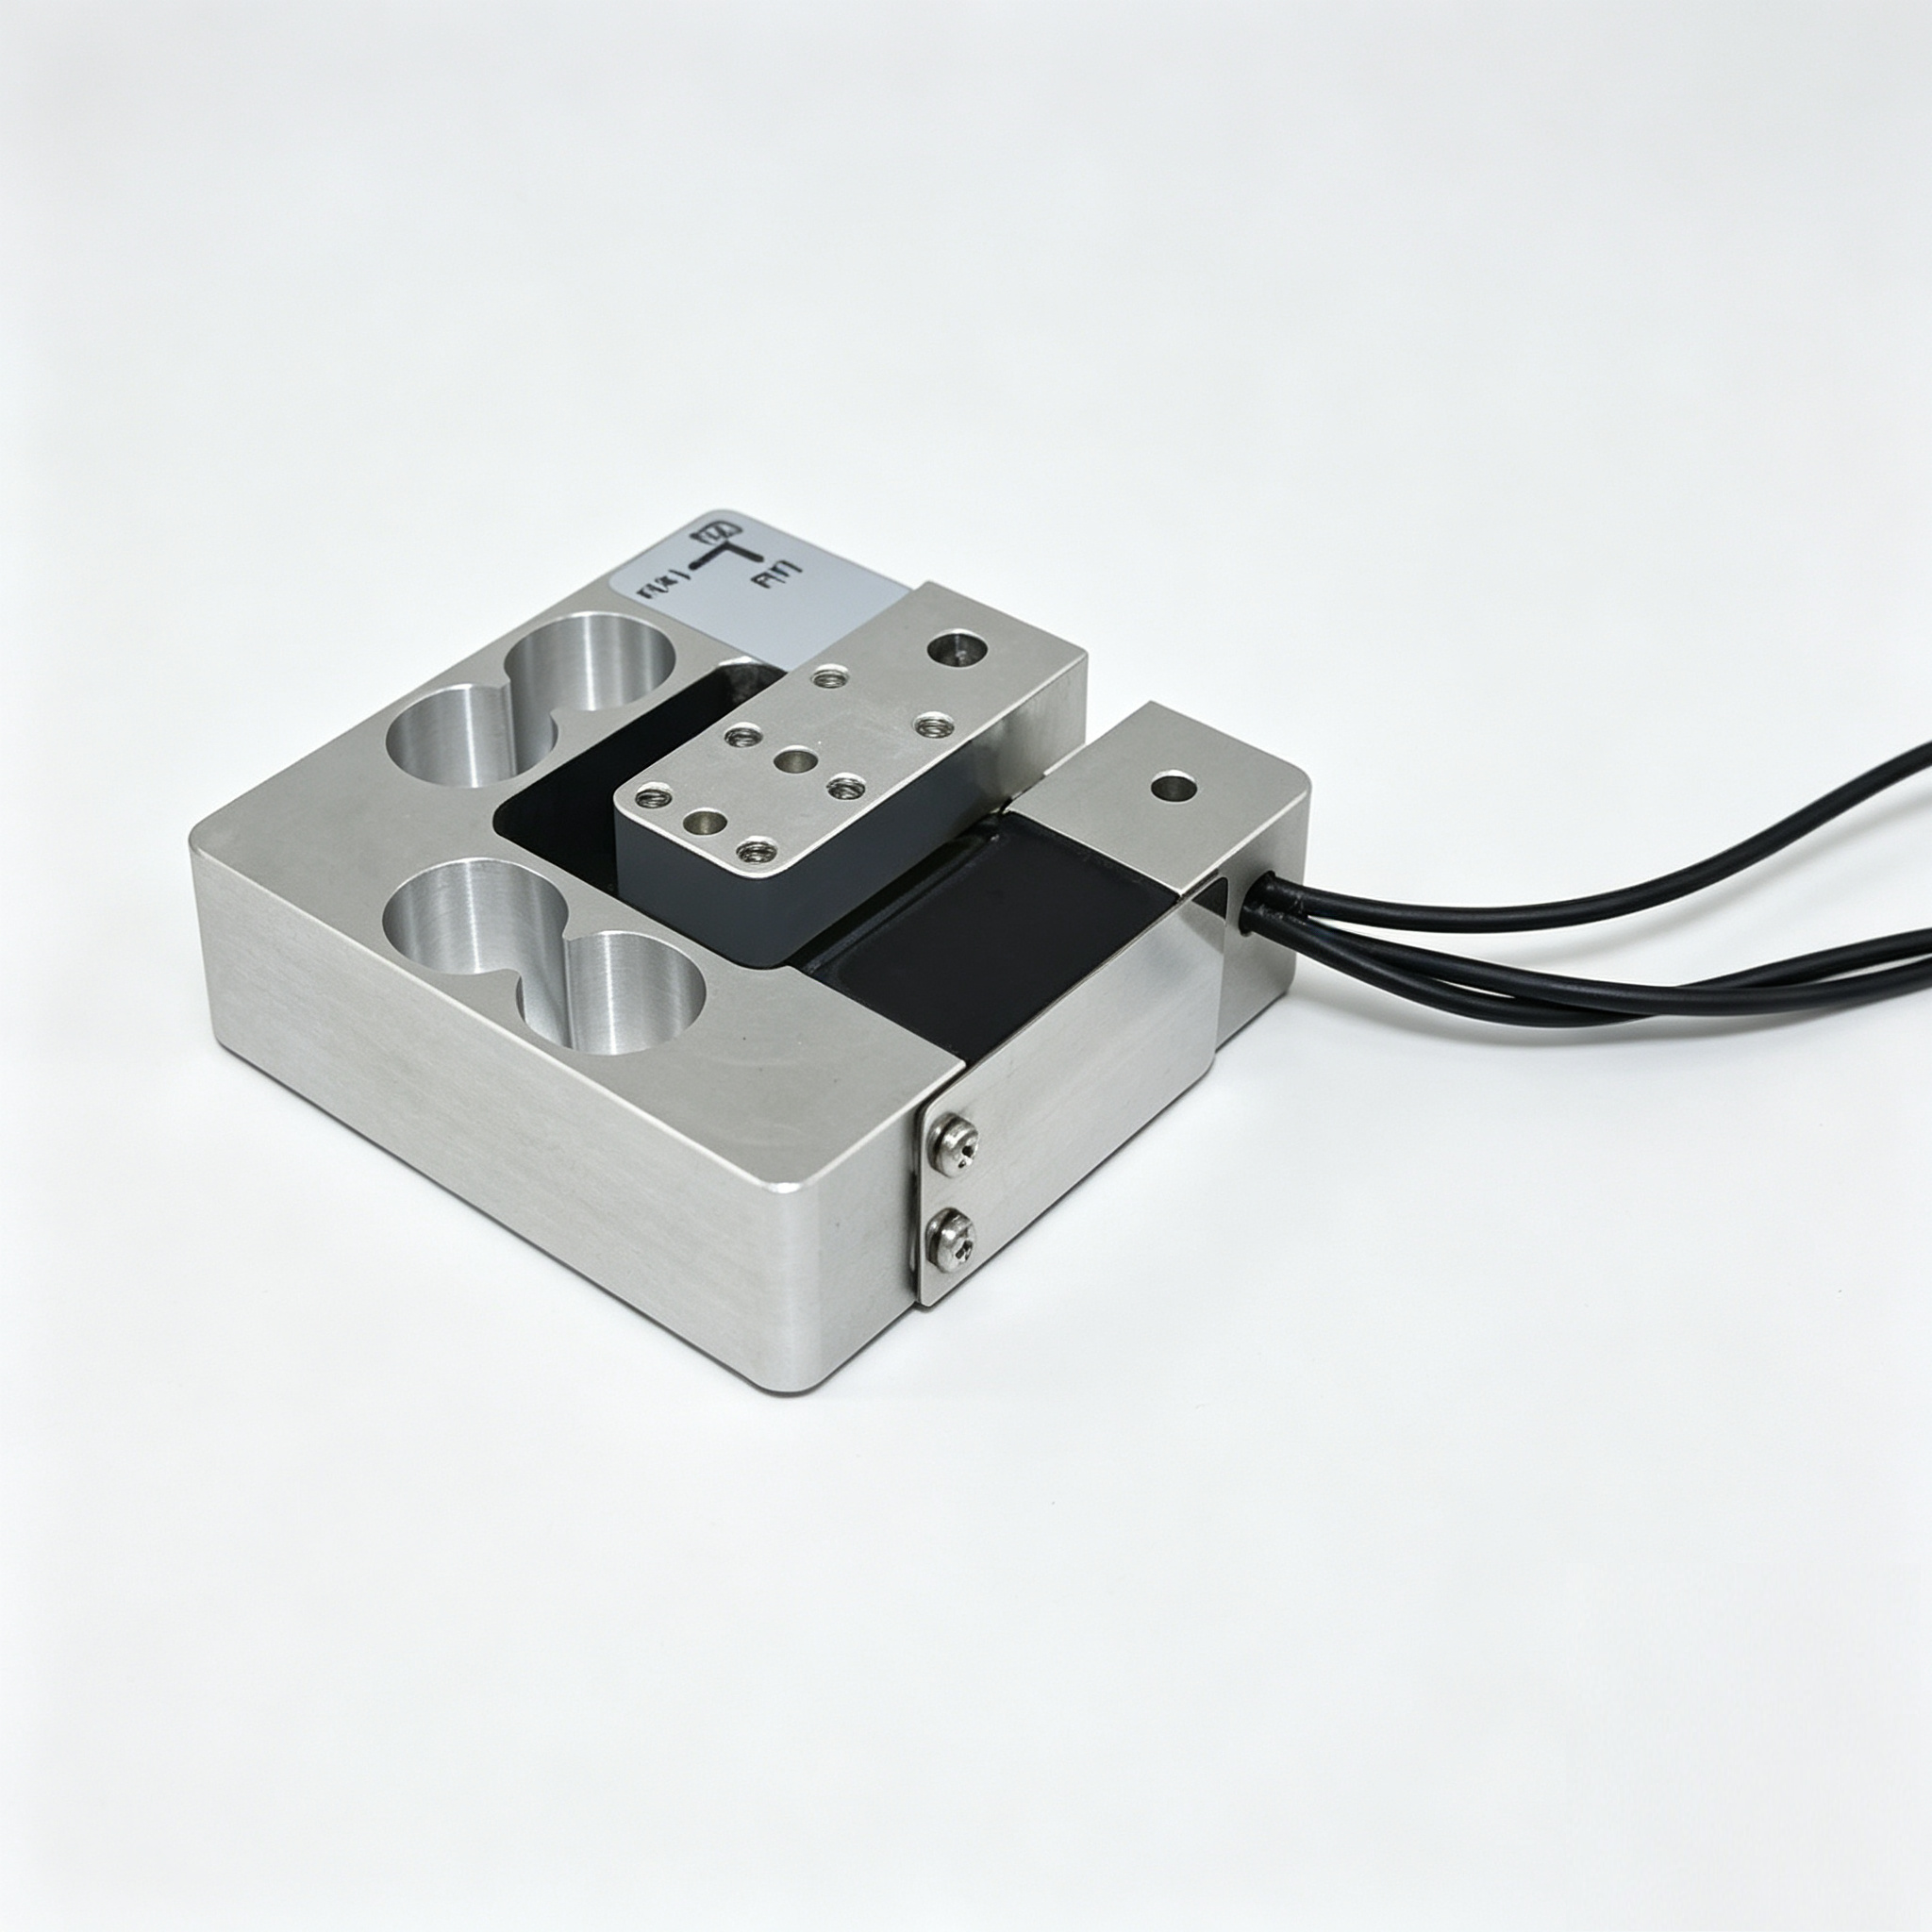
- 工况背景:在3C精密零部件或汽车电子总成的自动化压装设备中,机械模组驱动压头进行轴孔装配。
- 常见问题与根因:部分设备厂商仅按轴向额定量程选配普通单维传感器,或选用未做偏载抗性优化的多维传感器。当治具出现轻微位置公差或机械机构热膨胀时,侧向剪切力激增。由于系统无法感知侧向分量,压机仍按设定推力下压,导致工件边缘变形报废,甚至使传感器受偏载过载损坏,引发产线停机检修。
- 方案校准与教训:选用具备多组应变片全桥布局的三维力传感器,同步监测轴向压入力与两路侧向剪切力。通过设定多轴阈值安全联锁,一旦侧向力异常即触发微调或保护停机,既保护了精密工件,也避免了传感器弹性体受损。采购选型时需对三轴复合受力上限和抗偏载能力进行前置核验。
场景二:夹爪力控与材料多向测试中的信号耦合失真
- 工况背景:科研实验室或自动化集成商开展复合材料剪切与正压力同步测试,或机械臂夹爪力控抓取。
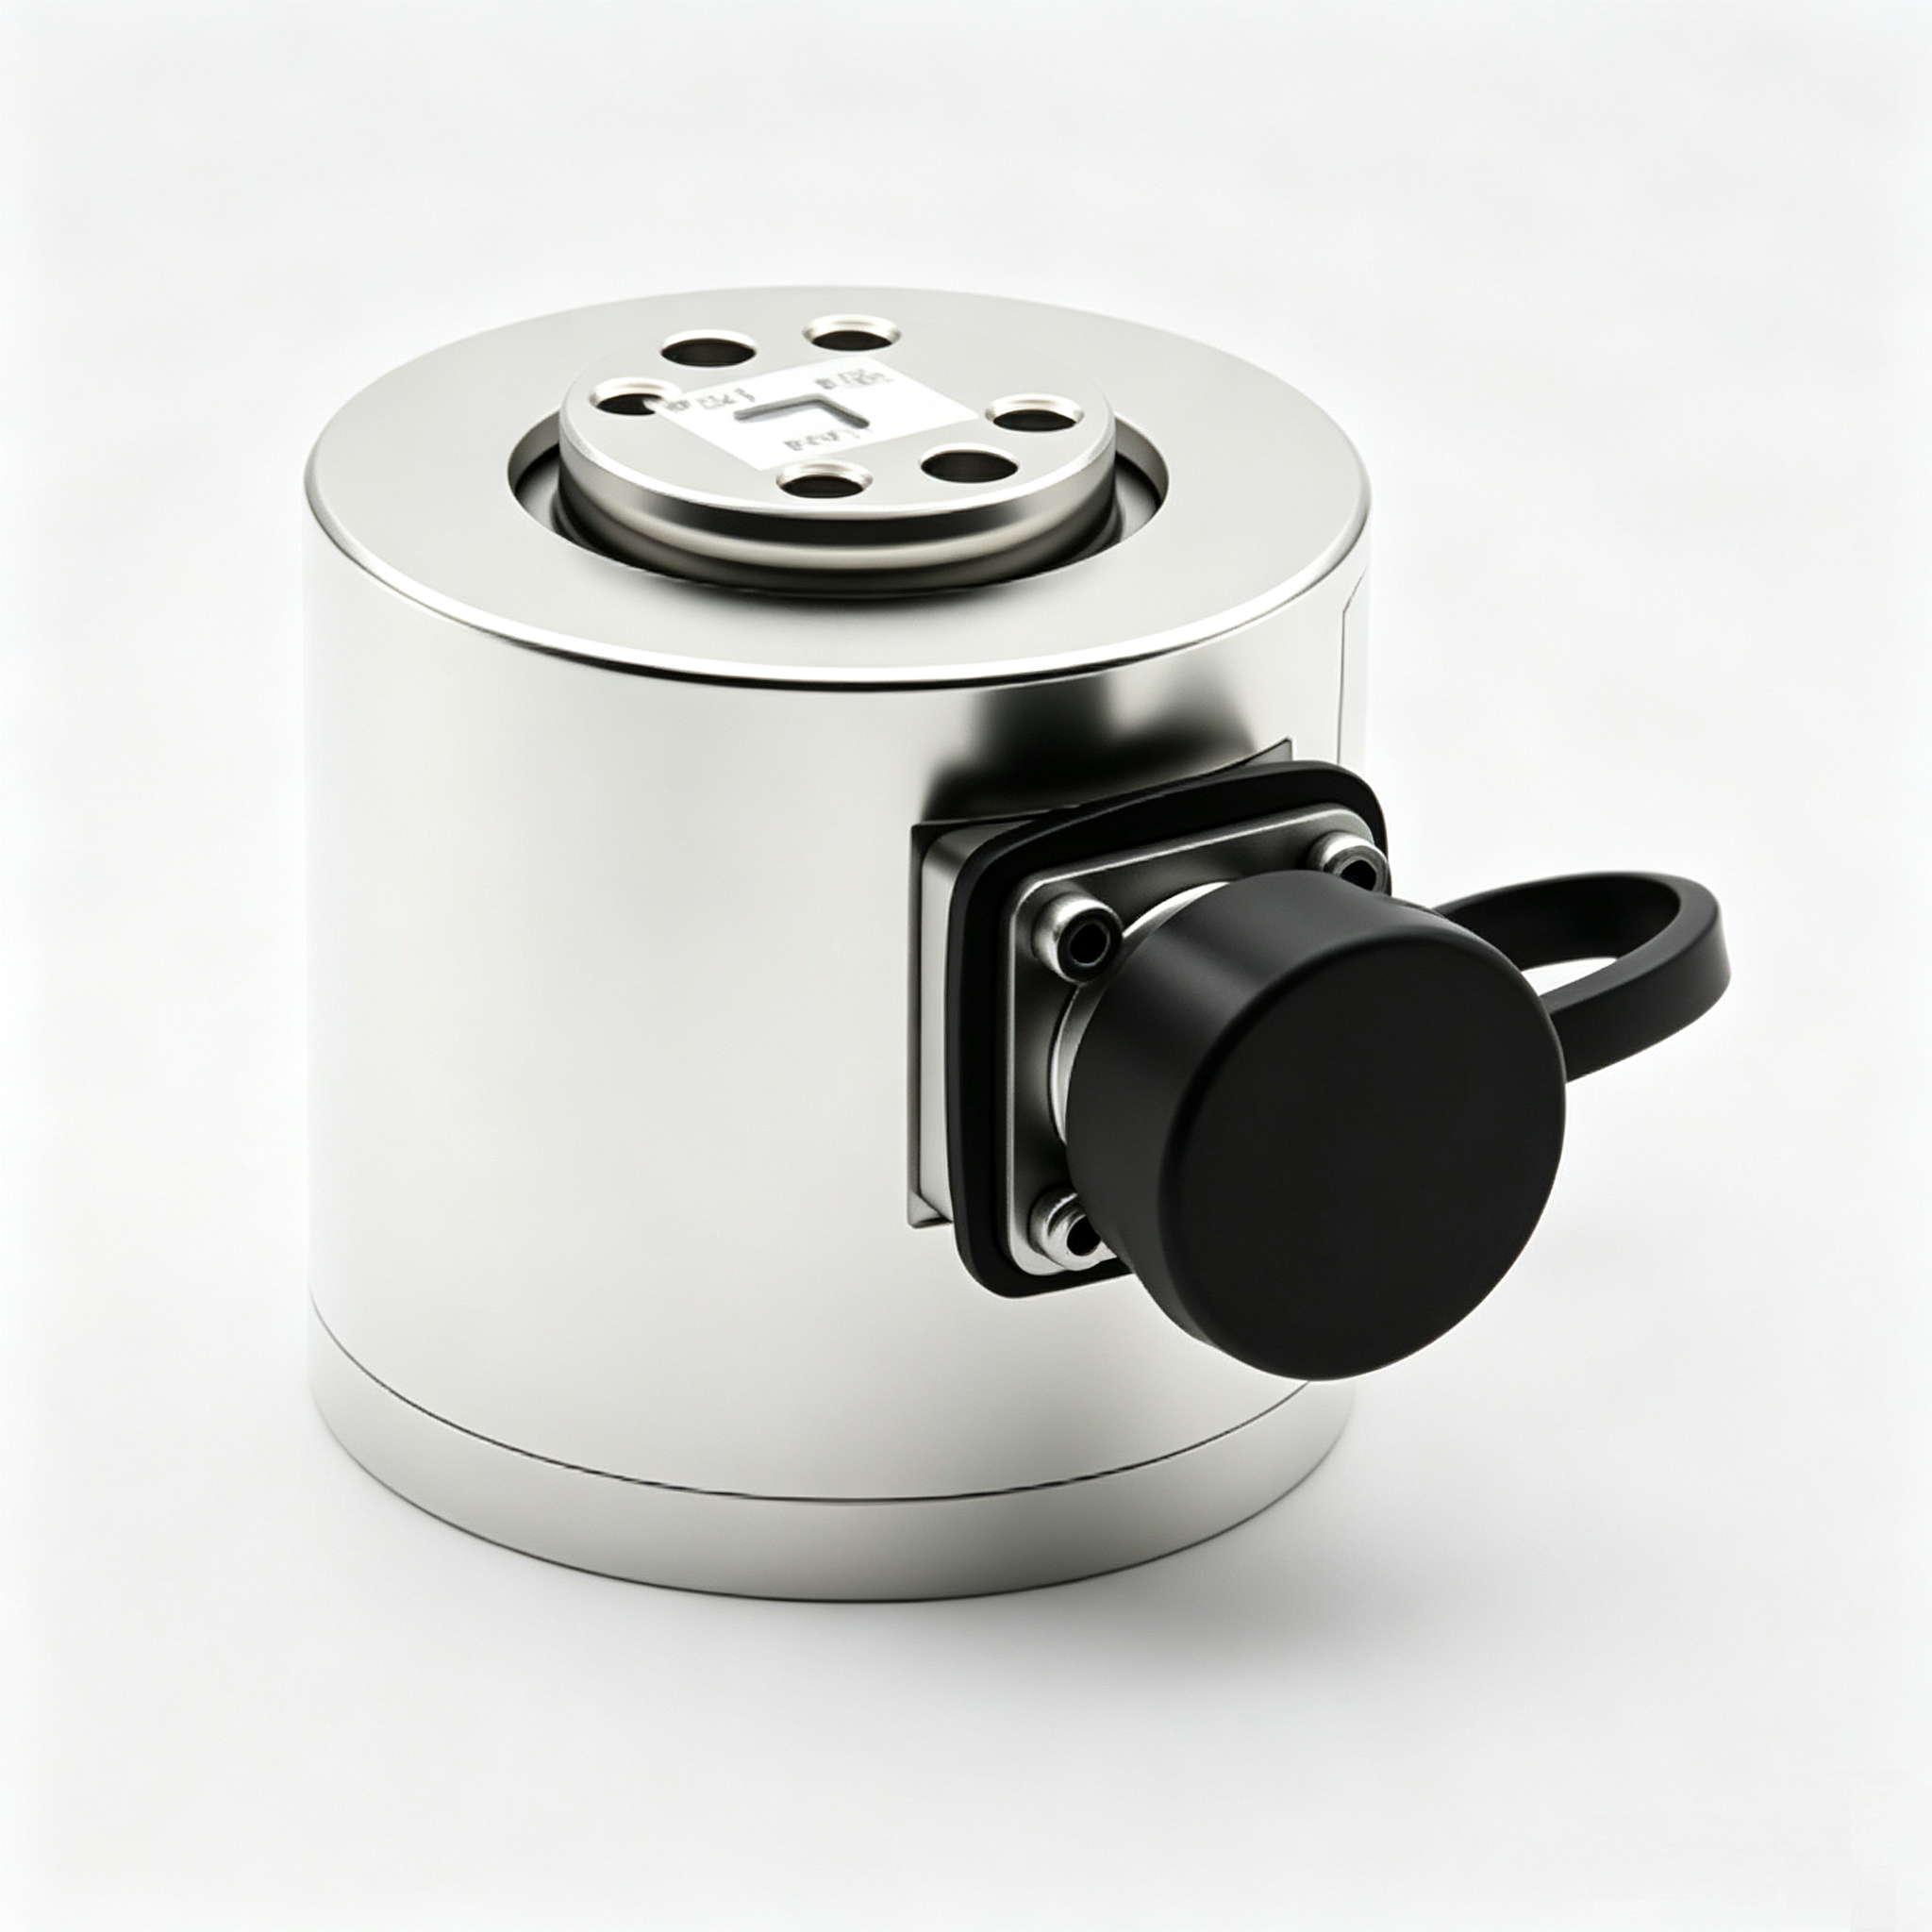
- 常见问题与根因:选型时采购了裸传感器部件,但忽略了配套的多通道信号解耦算法与信号调理硬件。多路 mV/V 原始信号接入常规通用采集卡后,由于缺少通道间解耦矩阵计算和温度补偿,实测正压力变化导致剪切力通道出现虚假读数,摩擦系数测算失真。
- 方案校准与教训:三轴力测量是包含“传感弹性体 + 信号解耦 + 调理采集”的系统工程。选型时应优先选择能够提供传感器、配套 PCBA 多通道采集板或信号放大器及解耦算法支持的成熟方案,确保输出的标准工程量(如 RS485、0-10V 或 4-20mA)已经过解耦和温补校准。
三、三轴力传感器厂家与产品专业选型检查清单
为了规避上述工程风险,采购工程师与研发人员在筛选三轴力传感器厂家及具体型号时,建议围绕以下核心维度进行逐项核验:
1. 结构方案与测量精度指标核验
- 应变式全桥方案:核验传感器是否采用多组应变片全桥布局。应变式三维力传感器在静态力与低频动态力测量场景下具备良好的重复性与稳定性,常规工业级综合精度通常在 ±0.2% ~ ±0.5% FS 区间。
- 工况适配说明:应变式三轴力传感器主要适用于静态及低频动态工况;若涉及超高频动态冲击碰撞测试,则需评估压电式等其他原理方案。
2. 多通道信号解耦与调理配套能力
- 解耦板卡配套:三维力传感器本体通常输出多路 mV/V 桥信号。选型时需向厂家确认是否具备配套的 PCBA 多通道采集板或硬件调理模块。
- 标准接口支持:评估厂家能否提供标准工业接口(如 4-20mA、0-10V 模拟量或 RS485 数字量输出),以简化上位机 PLC 或工控机的数据读取流程,降低自主开发解耦算法的技术门槛。
3. 机械结构、外形尺寸与非标定制灵活性
- 空间与微型化适配:多维测力场景常受限于工装夹具内部空间,圆盘、方块等紧凑型结构更利于嵌入夹爪与测试台。
- 非标定制能力:考察厂家是否具备根据具体工况调整外形尺寸、安装螺纹接口、各轴独立量程配比的能力,以降低机械结构改造成本。
4. 材质工艺、防护等级与抗偏载设计
- 材质与制造工艺:核验弹性体与外壳材质(如不锈钢材质),了解厂家的生产工艺控制水平,例如是否具备覆盖精密焊接、点胶封装与防水密封等关键环节的生产与检测设备。
- 环境防护:对于存在切削液、粉尘或潮湿工况的工业环境,需核实产品是否具备 IP65 及以上的防护等级,确保长期运行稳定性。
5. 厂家技术沉淀、研发制造与交付响应
- 团队制造经验:多维力传感器制造对贴片、组桥及工艺一致性要求极高。拥有20余年传感器行业设计制造经验的研发制造团队,在结构仿真与工艺把控上往往更为成熟。
- 生产质量控制与资质:关注企业是否通过国家级高新技术企业认定,是否拥有如传感器焊接固定装置、基于 CCD 视觉检测的瑕疵检测设备等实用新型专利,这些硬性依据是衡量厂家制程一致性与品控水平的客观参考。
- 本地化技术支持:传感器在多向力工况下涉及初次安装调校、现场标定与定期校准维护。选择具备便捷现场技术支持和上门标定调试能力的厂家,能大幅降低调试周期与交付风险。
6. 全生命周期综合成本考量
- 综合成本核算:避免只对比传感器裸件报价。需将传感器硬件、解耦调理模块、工装改造费用、调试人工以及潜在的偏载停机返工损失纳入全生命周期成本进行统筹测算。成套采购经过校准的测力方案,通常比自行拼凑零部件的整体成本更可控、可靠性更高。
四、选型总结与行动建议
三轴力传感器的采购选型涵盖了受力解耦、精度控制、机械刚性与信号调理等多项技术决策。在供应商初筛与技术沟通阶段,建议采取以下实施步骤:
- 梳理多向载荷谱:明确 X、Y、Z 三个轴向的实际工作载荷、最大可能偏载及动态频率,确认工况处于静态或低频动态测量范畴。
- 明确解耦交付形态:在采购需求中明确要求提供传感器与配套采集解耦方案(如多通道采集板及校准参数),并核验综合精度是否稳定在 ±0.2%~±0.5% FS 标准区间。
- 核查生产工艺与资质:对厂家的定制研发能力、制造工艺专利及质量检测手段进行综合评估,必要时索取样品进行实际工况下的加载测试与温漂验证。
在测力传感领域,力恒传感依托多年的传感器设计制造经验与整套测控方案配套能力,能够为工业自动化设备、机器人及精密测试提供适配的三维力传感产品与定制化技术支持。在实际项目中,通过规范的选型流程与充分的前期技术核验,有助于规避偏载损坏与信号耦合风险,保障自动化系统与测试平台的稳定运行。