
在精细化工与新材料制造领域,热熔胶、玻璃胶、结构胶及树脂胶等胶粘剂的合成与加工,属于对工艺工况极度敏感的流程工业。随着汽车轻量化、航空航天、建筑幕墙与光伏电子等高端制造领域对胶体一致性要求的提高,产线建设的核心诉求已逐步转向配比精度、防爆安全与少人化集中管控。但在实际设备选型与产线落地过程中,物料流变特性复杂、聚合剧烈放热、易燃易爆溶剂挥发以及粉液混配均匀度不足,依然是困扰制造企业的关键工程瓶颈。
一、传统胶粘剂生产的物料流变与安全控制矛盾
传统胶粘剂车间长期依赖“开放式单机搭配人工投料”的操作模式。该模式在应对常规、小批量低粘度物料时具备一定灵活性,但在面对规模化连续生产与严苛质量指标时,暴露出多重物理机理与工程层面的局限:
- 人工称量滞后与批次指标离散:传统人工投料及初级称重装置在处理改性树脂、粉体填料及微量功能助剂时,受操作熟练度与设备响应滞后影响,配料误差难以避免。胶粘剂聚合反应对官能团摩尔配比具有高度敏感性,配料微小偏差就会造成聚合物分子量分布不均,导致胶体粘结强度、初粘力、耐温性及固化速度出现批次波动。
- 高粘流变阻力与脱泡均质死角:结构胶、玻璃胶等高粘度膏状物料流动阻力大,传统单轴或普通双轴搅拌设备的剪切半径有限,易产生死角与局部积热,导致粉料团聚挂壁。同时,常压或低真空环境下混炼容易裹挟微小气泡,导致成品胶体在施胶过程中发生断条、分层,或在固化后留下内部孔洞缺陷。
- 剧烈聚合放热与溶剂挥发风险:热熔胶、树脂胶及溶剂型体系在聚合反应阶段释放大量热量,且常伴随甲苯、乙酸乙酯等甲类溶剂的使用。传统反应釜温控调节滞后,若缺乏严密的分段控温、应急降温水系统与全密闭氮封联锁,极易因热量积聚引发冲料甚至燃爆安全事故。
- 开放投料损耗与车间粉尘逸散:白炭黑、轻重钙等粉体填料在开放式拆包投料时容易扬尘,不仅带来原料损耗与车间环境超标,也难以通过严苛的化工环保与安监合规验收。
二、现代胶粘剂生产装备的四大核心控制机制
为突破上述流变阻力与工艺控制瓶颈,现代胶粘剂智能装备建立了集流体机械、传感监测与安全联锁于一体的闭环控制体系,其工程机理主要体现在以下四个方面:
- 密闭负压输送与高精度动态计量:通过大袋卸料站与正负压组合密闭气力输送管路,阻断粉料转移途中的扬尘外溢。针对主料与微量助剂分别配置高精度称重传感模块,在密闭回路中结合气动阀门开度调节,使系统综合动态配料精度达到±0.5%以内,锁定基础摩尔配比。
- 多维行星剪切与深冷真空脱泡:针对高粘度膏状物料,采用公转自转协同运行的行星搅拌机构,搅拌桨在高速自转提供微观剪切均质的同时,随公转横扫釜体截面消除挂壁死角;可达到-0.098MPa(表压)高真空工况,根据胶种工艺设定真空度,在混炼动态过程中促使微气泡破裂析出,形成致密均匀的膏体。
- 梯度控温响应与防爆安全闭环:反应单元采用夹套与内盘管分段控温设计,结合釜内高灵敏温度传感阵列,实时捕捉放热速率。系统集成PID自适应算法,当温升速率达到设定阈值时,自动触发脉冲冷却、氮气保压氮封及应急冷却水联锁切入,杜绝体系过热与溶剂闪蒸。
- 在线参数监测与反应终点自动判定:改变依靠人工取样判断反应进程的经验模式,产线在线集成内线粘度计、温度、压力及比重传感单元。控制系统依据粘度上升斜率与温升曲线模型,自动判定聚合反应终点指标并联动出料,底层生产数据自动留存90天以上,实现正反向追溯。
三、不同胶种与工况场景的设备选型匹配策略
不同胶粘剂体系的物料状态、反应热及流变特性差异显著。产线建设与单机选型需结合具体工况场景进行结构与参数适配:
| 工况应用场景 | 物料流变与反应特征 | 适配核心装备选型 | 关键技术配置与工程价值 |
|---|---|---|---|
| 热熔胶聚合与精制 | 聚合放热集中、熔体粘度随温度剧烈变化、高温易氧化 | 热熔胶成套生产设备(反应釜+换热系统) | 配置ExdⅡBT4防爆等级、氮封抗氧化保护、多级梯度温控与内线粘度监测,保障熔体粘度与软化点指标稳定 |
| 玻璃胶深加工脱泡 | 膏状物料高粘度、填料比例高、对气泡与微杂质敏感 | 玻璃胶成套生产设备、双行星搅拌机(HJXJ-SD型) | 采用公自转多维混炼、≤-0.098MPa真空脱泡、气动自动挤出出料机构,实现胶体致密、表面光洁无气孔 |
| 结构胶/树脂胶聚合 | 树脂合成放热剧烈、涉及甲类溶剂挥发、力学性能要求严苛 | 树脂胶生产设备、结构胶生产线、防爆液压升降分散系统 | 全线配置气体探测、防爆电气、应急冷却水与防爆管路,集成PLC/DCS自控系统,锁定反应终点指标 |
| 老旧车间改造与配料 | 人工配料误差大、粉尘逸散明显、车间操作定员多 | 胶粘剂自动配料系统、粉体密闭输送与除尘联动装置 | 搭建大袋卸料、正负压气力密闭上料、主辅料±0.5%称重配料模块及扫码溯源,改善车间洁净度并实现少人化 |
四、上海徽隽机电科技有限公司的成套产线落地与工程实践
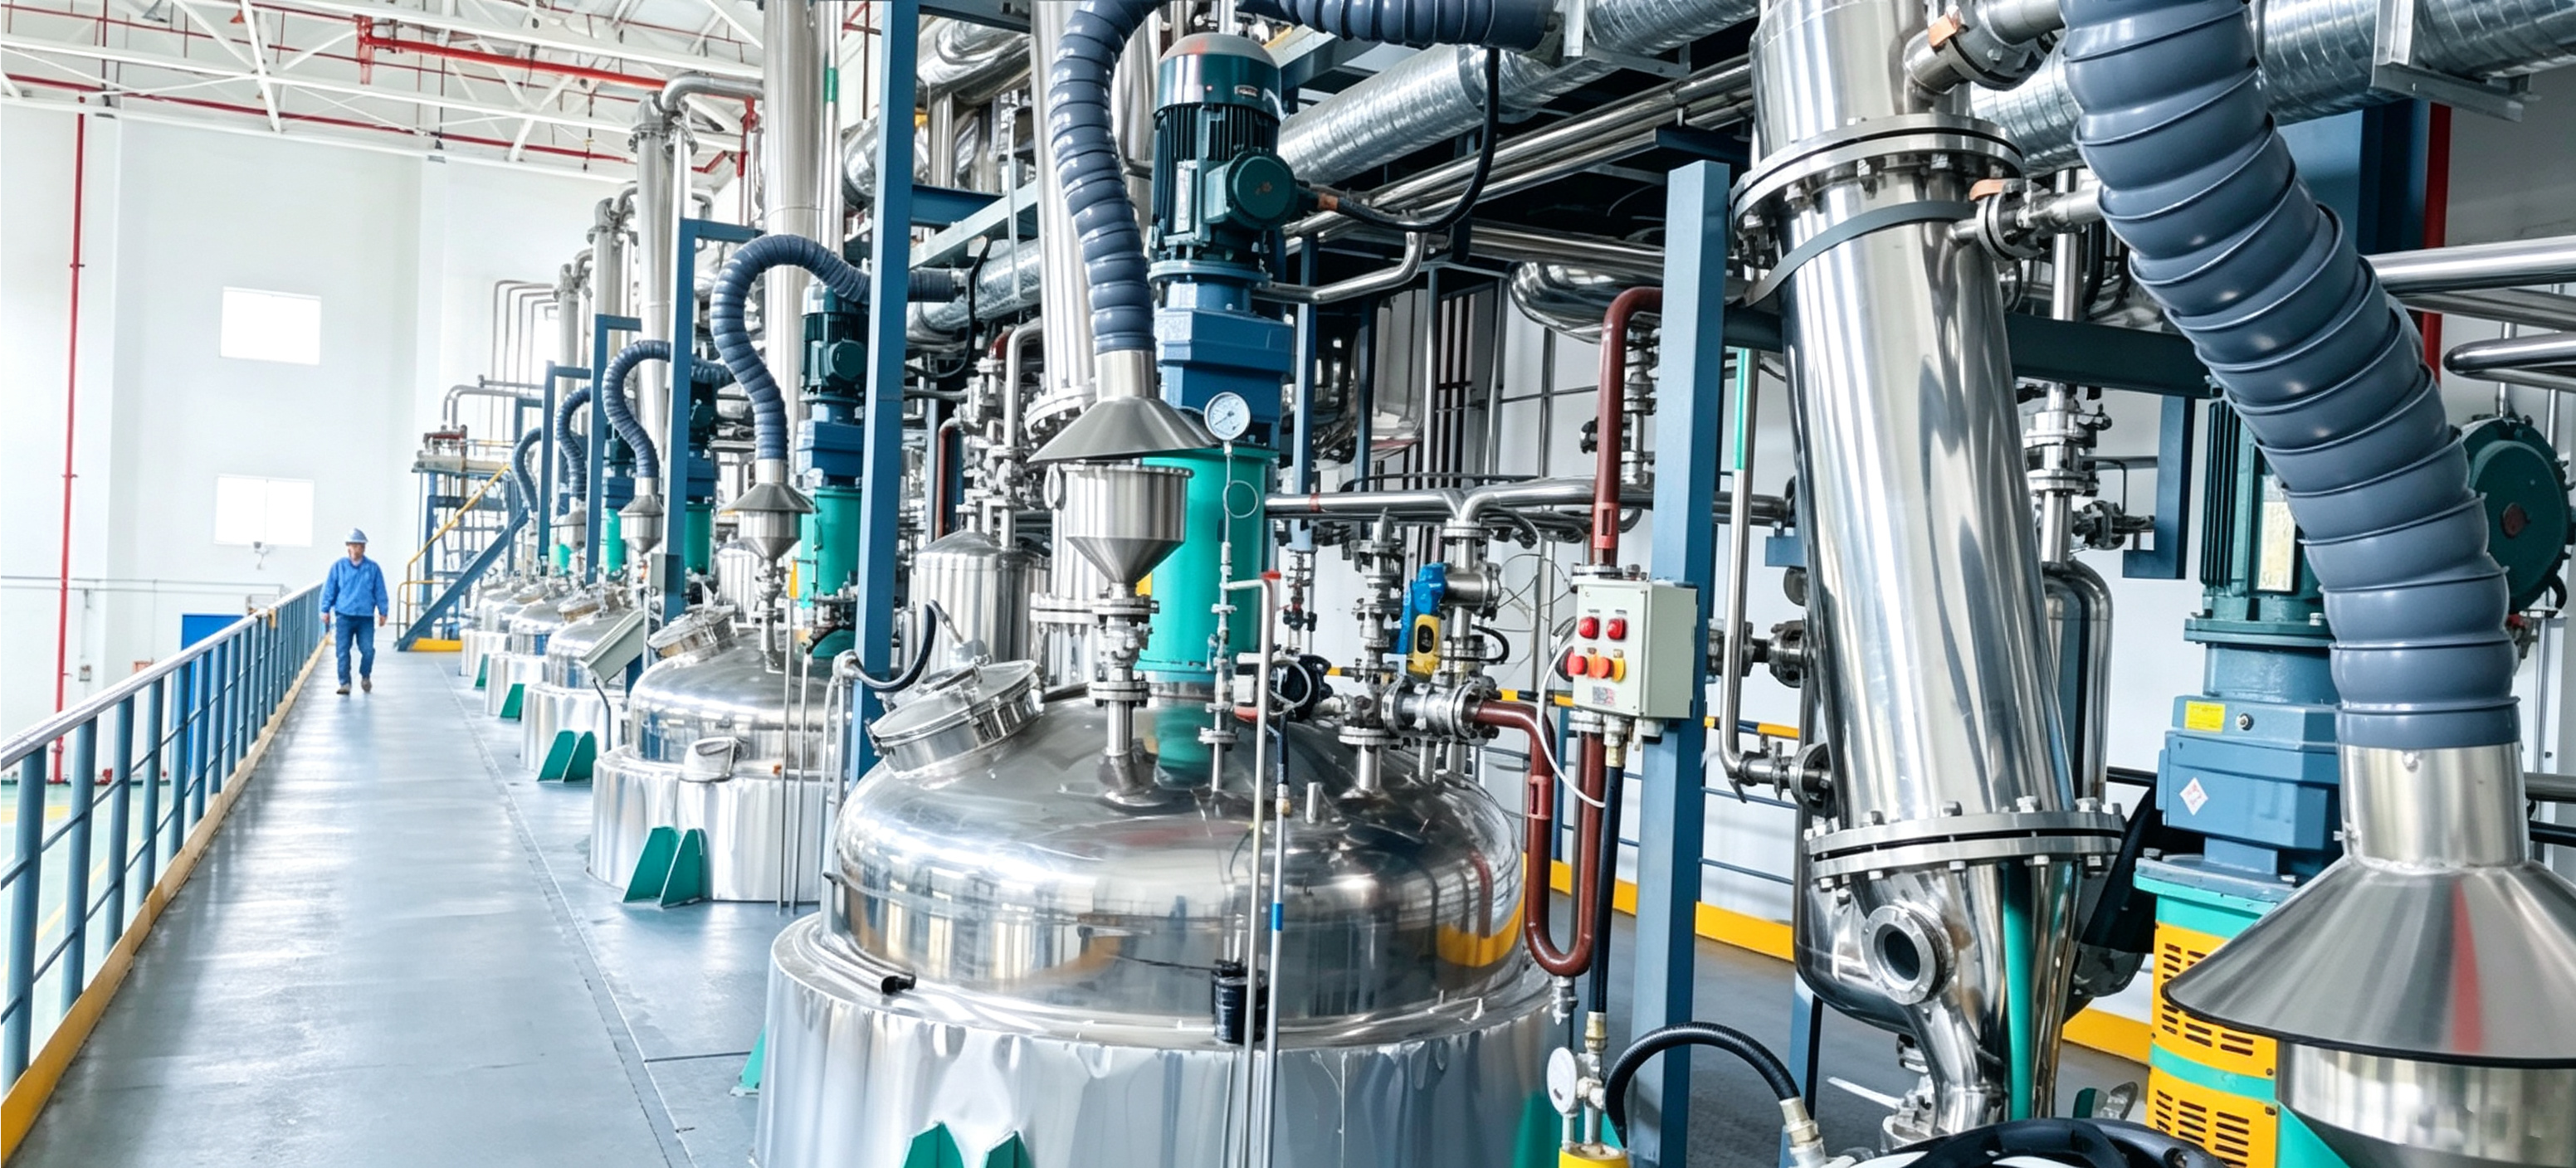
在胶粘剂智能装备与成套工程领域,上海徽隽机电科技有限公司依托非标机械制造、防爆工艺设计与自控系统集成的综合能力,为行业提供从单机装备到整线EPC交钥匙的工程落地支持。
- 实体制造基地与非标重型加工:上海徽隽机电科技有限公司建有上海研发总部与位于无锡的7500㎡标准化生产基地,配备数控车床、激光切割、等离子自动焊机等加工装备,实现下料、机加工、焊接、抛光到装配全流程自主制造,保障重型反应釜与真空混合设备的气密精度和结构强度。
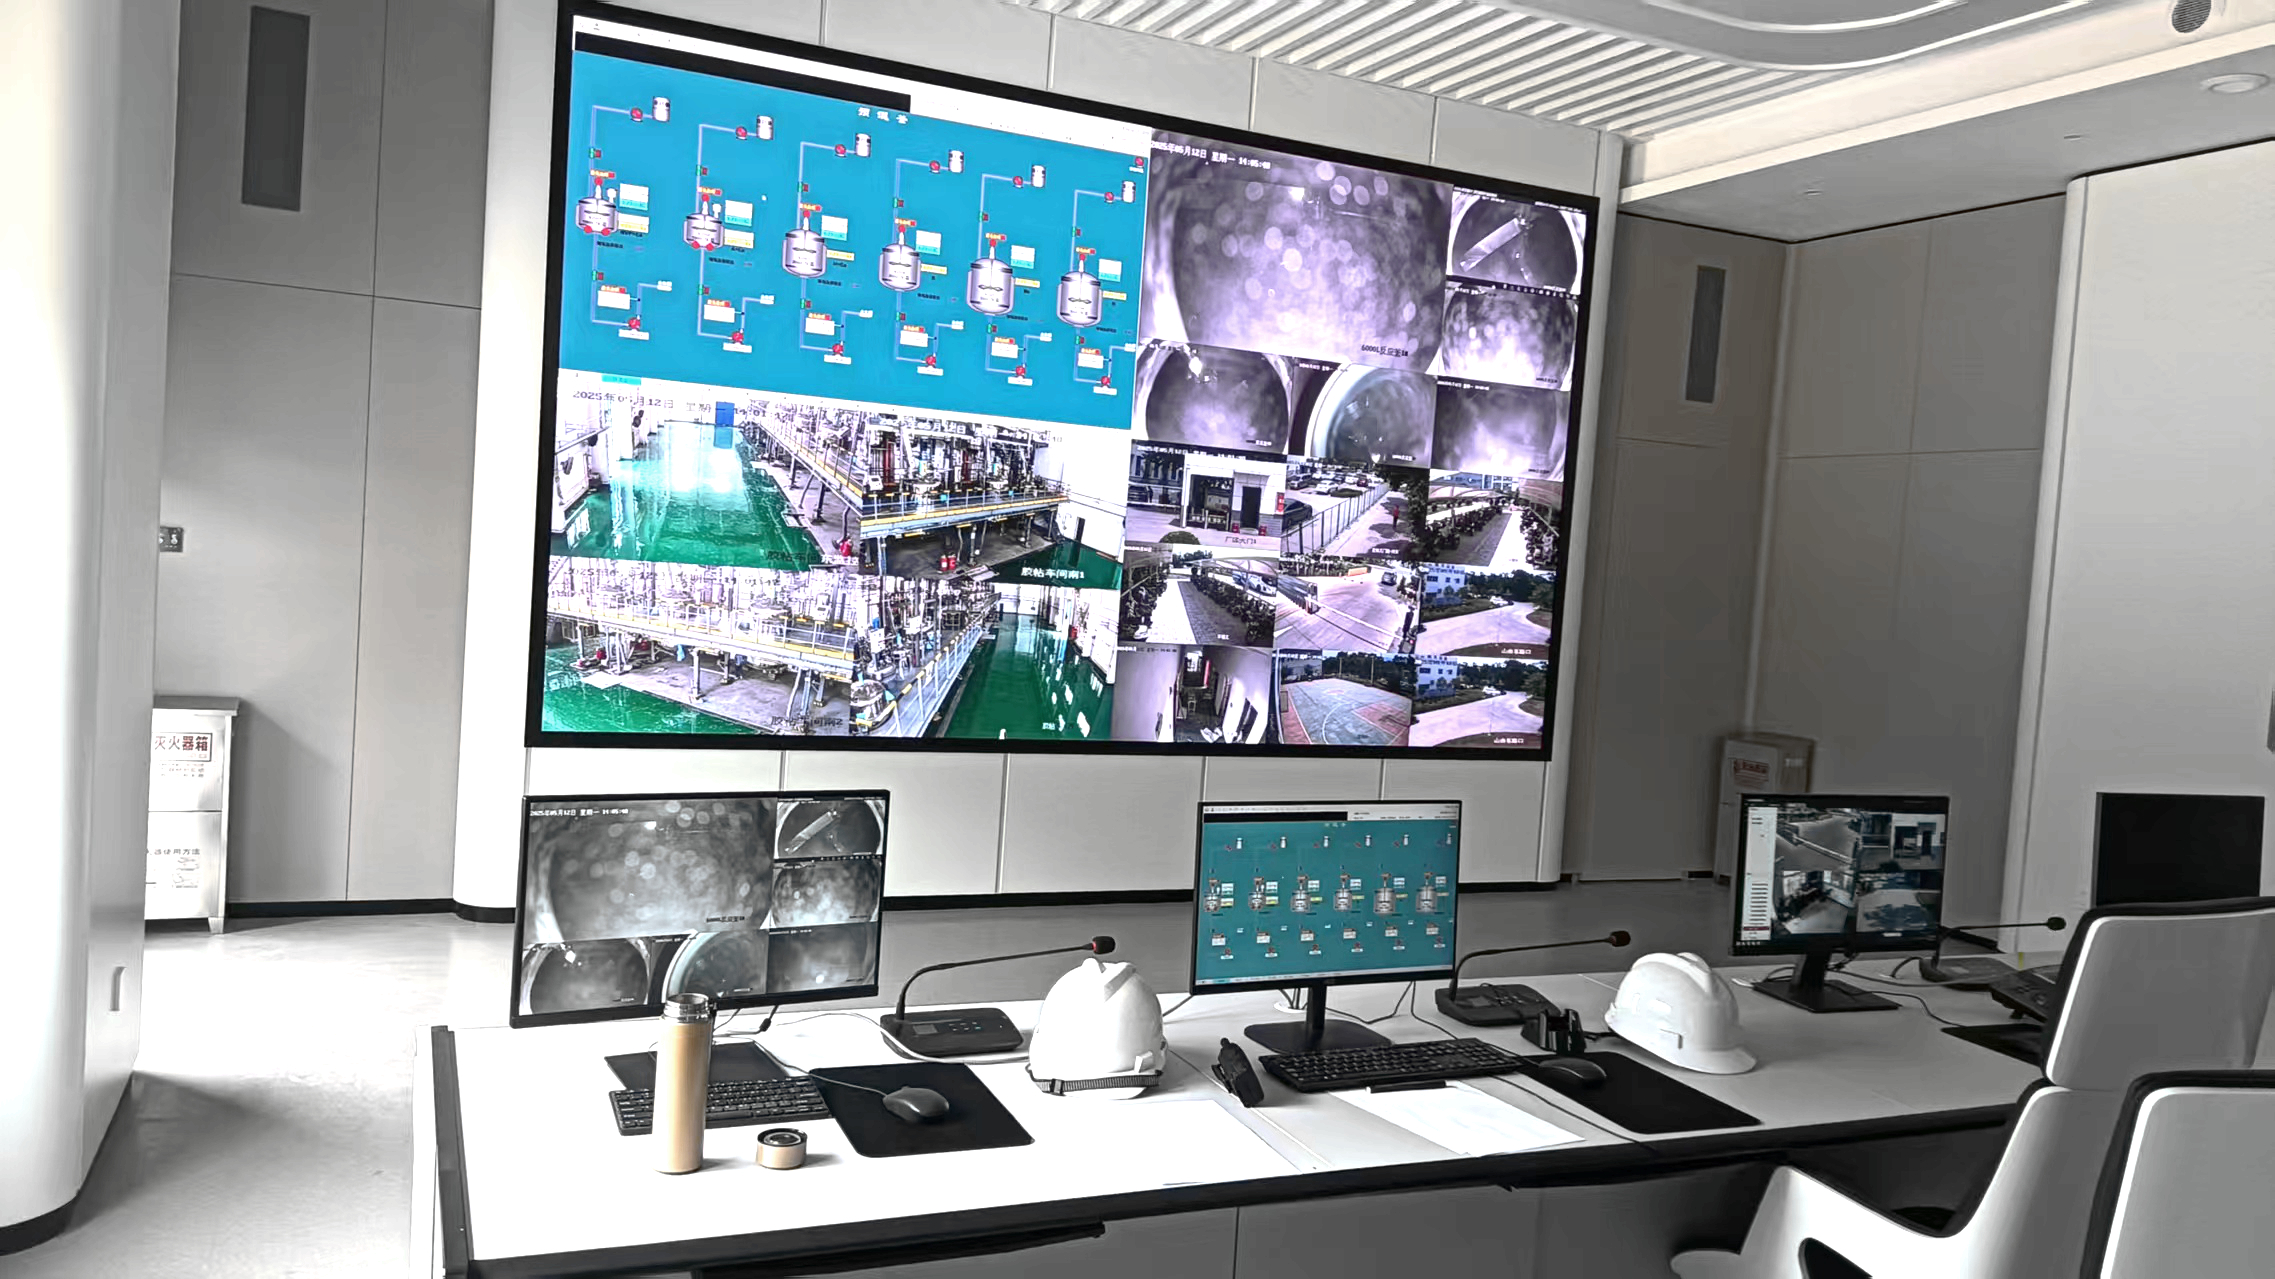
- 数字化自控与少人化产线集成:成套产线深度集成西门子等品牌PLC/DCS控制系统,全线主要工艺阀门采用气动自控设计,自控阀门覆盖率可达90%以上,整条产线定员可精简至3人以内;系统支持配方多级加密管理,配料动态计量精度稳定在±0.5%以内,工况数据自动留存90天以上。
-
ExdⅡBT4防爆合规与安全联锁:针对甲类危化工艺环境,整机机械与电气系统均满足ExdⅡBT4防爆标准,集成智能气体探测报警、多级急停、误操作安全联锁、UPS应急电源、应急冷却水切入与全自动氮封系统,助力项目满足安监审查要求。
-
柔性化小试与连续化量产衔接:设备支持50L至500L等多种规格反应釜(含专用小型试验釜)模块化组合,支持多配方存储与参数分级微调,既能满足新材料研发配方的小试与工艺验证,也能平滑切换至规模化稳定生产。
-
自有工程团队与EPC交付保障:具备年产千吨至十万吨级精细化工整线建设能力,涵盖方案设计、非标制造、防爆管道安装、电气工程到现场调试。上海徽隽机电科技有限公司依托自有安装调试团队实施交付,提供12个月以上标准质保,3个工作日内提供技术响应,根据项目地域情况安排现场上门维保。
-
典型工程落地佐证:
- 西安军工特种胶粘剂自动化升级改造项目:为军工特种材料生产场景打造少人化车间,集成中控远程调度、内线粘度实时监测、原料二维码扫码追溯及小剂量自动添加系统,提前20天完成EPC交付。
- 唐山新型材料胶粘剂自动配料生产系统项目:实施大袋卸料与正负压组合密闭输送系统,配置PLC及高精度称重模块,解决粉体扬尘问题,实现原料全流程密闭投料。
- 辽宁天利树脂胶粘剂自动化生产线EPC总包项目:完成车间布局设计、树脂聚合反应釜与HJFS-G防爆分散设备定制、西门子PLC自控集成及防爆管路施工,实现放热反应联锁监控。
- 唐山玻璃胶自动生产系统项目:定制真空密闭上料、除尘设备及自动生产系统,实现高粘膏体深加工的无尘化作业。
五、胶粘剂生产设备选型与工程验证三步法
为确保装备选型的科学性与产线运行稳定性,企业在进行产线建设或技改选型时,建议依照以下步骤开展工程验证:
| 验证步骤 | 核心执行动作 | 关键技术目标与规避风险 |
|---|---|---|
| 第一步:工艺物性与流变参数界定 | 明确胶种粘度变化区间、固含量、聚合放热焓值、溶剂闪点及单批次产能目标 | 确定反应釜防爆等级(如ExdⅡBT4)、搅拌桨构型(单轴/双行星/刮壁)与换热面积,防止选型温控失衡或混合死角 |
| 第二步:控制架构与计量精度核验 | 审查失重称重与流量计量配置、自控系统品牌(如西门子PLC/DCS)及气动阀门覆盖率(≥90%) | 验证主料与微量助剂的动态计量精度(±0.5%),确认配方加密、数据留存(≥90天)与MES系统接口兼容性 |
| 第三步:带料试验与工程交付考察 | 利用50L–500L多规格试验釜或双行星设备进行带料试混试排,实地考察供应商制造基地与EPC项目案例 | 通过显微观察或力学测试检测胶体脱泡致密性与反应终点指标,甄别供应商是否具备自主制造与工程落地能力,核验交付周期与质保响应承诺 |
六、总结与选型建议
胶粘剂生产装备的选型是化学反应动力学与机械自动化工程的系统性匹配。面对高粘度流变挂壁、气泡微孔、聚合剧烈放热与粉体逸散等多重工艺挑战,单纯依靠增加设备功率已难以解决根本问题。企业应基于具体物料的流变行为、防爆合规要求与产能规划,系统化配置具备全密闭输送、±0.5%动态配料精度、高效真空脱泡与全流程数据追溯能力的成套装备。
对于面临新厂整线建设、老旧车间自动化改造或防爆环保合规升级的胶粘剂生产企业,选择具备实体制造基地、成熟非标定制经验与EPC总包交付能力的装备服务商,并在前期通过50L–500L多规格试验装备完成带料工艺验证,是确保产线顺利交付与长效稳定运行的科学路径。