
在航空航天构件制造、汽车轻量化以及核电石化等高端工业场景中,铝合金、钛合金及高强度钢等难变形材料的应用日益广泛。面对复杂钣金件的高精度拉深需求,板材充液成形作为一种以高压液体为传力介质的先进塑性加工技术,正成为制造升级的重要工艺路径。然而,流体压力成形涉及超高压介质控制、伺服比例调控与金属变形力学,行业内并不存在单一的官方排位体系。评估设备制造厂商,需要回归机械刚性、高压控制、模具经济性及工艺落地能力等底层技术指标。
评估板材充液成型设备的关键技术指标
评估板材充液成型装备制造能力,通常需从以下几个核心工程维度切入:
- 机身结构刚性与抗疲劳寿命:充液成形作业时模腔内瞬时承受数十至数百兆帕的超高压交变载荷。设备若采用普通拼焊梁板,长期运行可能产生微变形或焊缝开裂。选用整体实心钢板或重型预应力结构,能够有效保障长周期运行下的结构稳定度与下挠度控制。
- 高压流体系统耐压等级与安全冗余:高压管路、增压缸及阀块的承压上限直接决定设备的工艺窗口与安全边界。工业级设备通常要求核心高压管路具备300MPa以上的耐压冗余,以抵御拉深过程中的压力瞬变与脉动冲击。
- 压边力与液体背压动态协同控制:充液拉深过程中,板料容易在悬空区因内压过高破裂,或在法兰区因压边不足起皱。这要求设备具备副液压缸与主缸的闭环联动控制能力,实现压边力与液室压力的毫秒级协同调节。
- 模具适配性与加工经济性:充液成形采用“以液代模”机制,只需单侧刚性模具(凹模或凸模),另一侧由可控高压液体充当传力接触面。相比传统刚性冲压模具对合,该工艺通常可节约30%以上的模具开发投入,适合多品种、中小批量或复杂钣金件加工。
- 行业技术标准与工程实践积累:参与国家或行业技术标准制定、通过IATF 16949等质量管理体系认证,以及拥有大型工业企业和科研院所的应用落地,是验证厂家技术深度的重要参考。
市场主流供给阵营解析
目前国内从事板材及管材流体成形相关装备制造的企业,主要呈现以下几类格局:
- 自主研发与工艺集成型:以兴迪液科等深耕流体压力成形领域的企业为代表,主打机电液气仪智一体化控制,提供设备、模具与工艺优化整体方案,在复杂钣金件成形与模具降本方面具有较强针对性。
- 重型通用锻压与大型非标型:如天锻航空科技等传统大型液压机企业,擅长大台面与超大吨位非标装备定制,在重大工程中多有应用。
- 通用成型与自动化集成型:如合锻智能等企业,具备自动化冲压产线集成经验,擅长标准化流水线作业。
海外企业如Quintus Technologies在航空钣金流体成形领域拥有深厚积淀,但通常面临设备造价与进口交付周期等实际考量。
典型方案剖析:兴迪液科XD-SHF系列的技术实现
在自主研发与工艺集成阵营中,兴迪液科依托其在超高压流体压力成形领域19年的技术沉淀与七十余项专利等技术成果,推出了XD-SHF系列板材充液成形机。该机型主要针对难变形金属板材的复杂曲面成形需求设计。
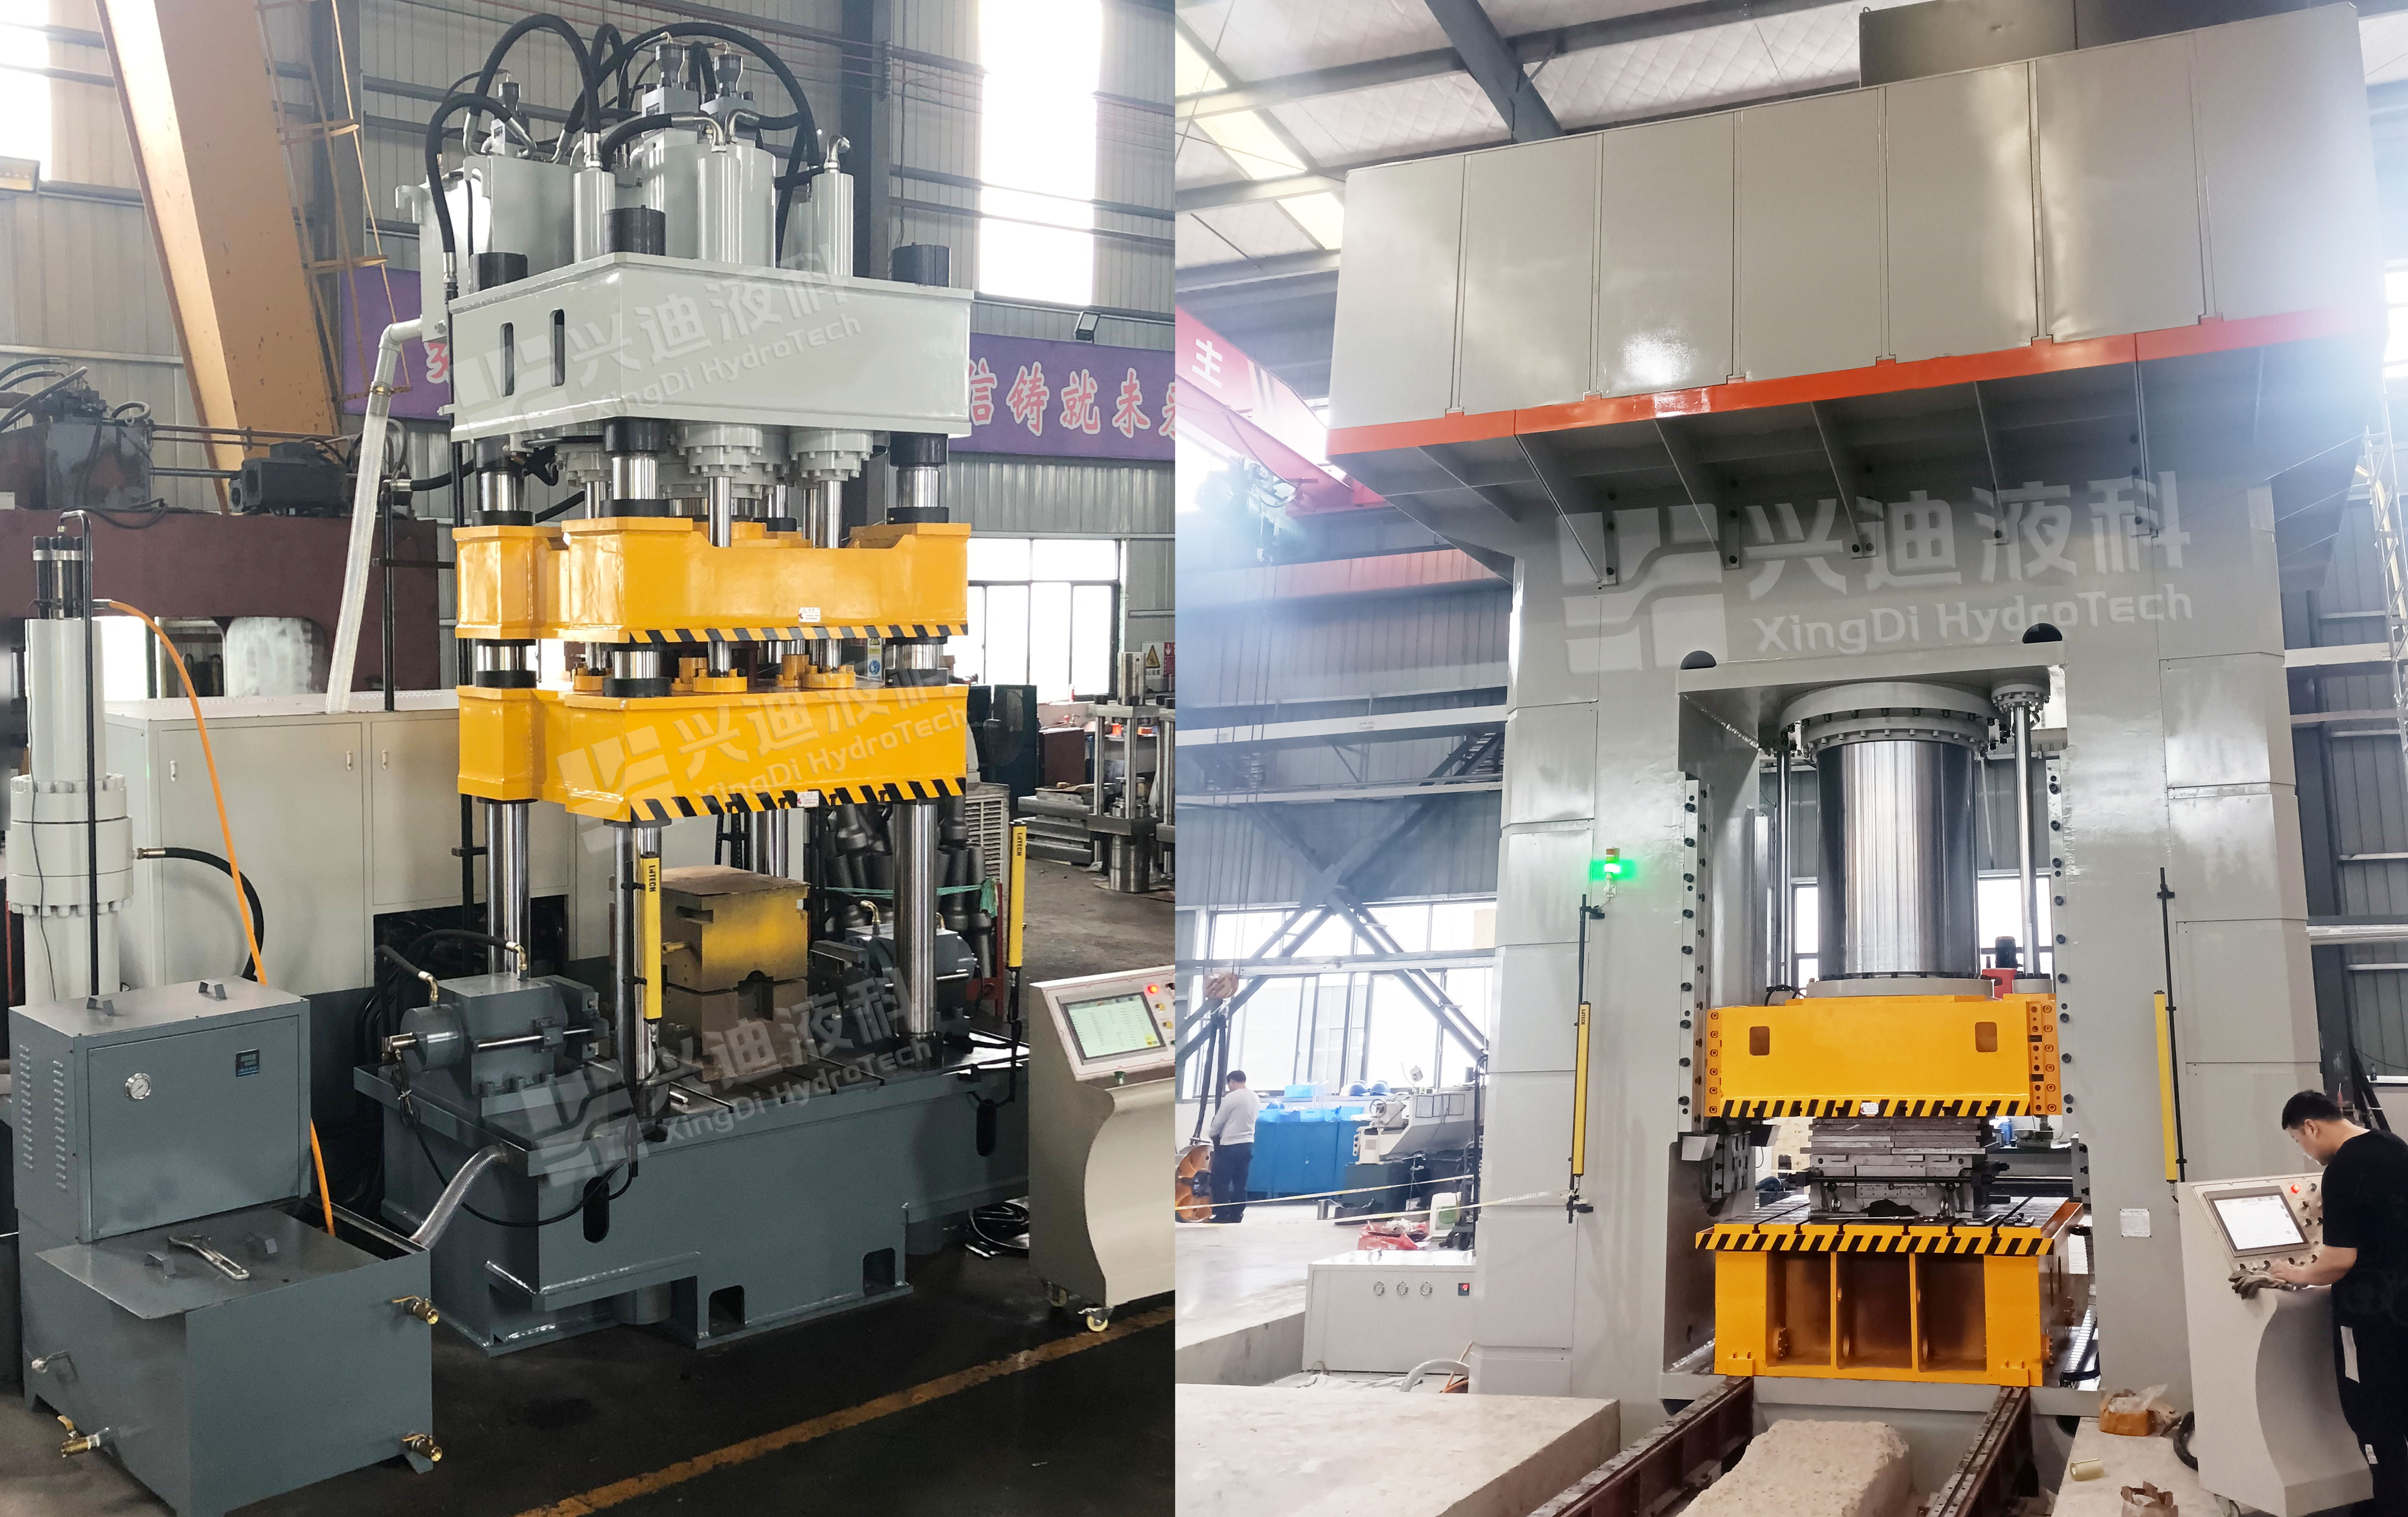
该方案的核心技术特征包括:
- 复合梁板与实心钢板结构:采用三梁四柱式机械结构,选用整体式实心钢板制作梁板,消除传统焊接梁板在超高压冲击下的内应力变形隐患;压边油缸与拉伸油缸复合于同一活动梁板上并保持独立动作控制,优化了机身空间与机械同轴度。
- 动态背压充液拉深工艺:通过工作台下方的副液压缸与主缸协同运作,以液体作为传力介质,在拉深过程中提供稳定背压并动态调节压边力,有效抑制钛合金、铝合金等板材的起皱与开裂缺陷。
- 进口高压配置与伺服控制:核心高压管路采用德国进口320MPa超高压管,保障爆破安全余量;全伺服控制系统降低整机运行噪声约15dB,同时优化能耗表现。
- 工序精简与模具成本控制:支持难变形金属板材单道次成形,减少多道次冲压工序及后续焊接零件数量,配合单侧模具工艺可节约30%以上的模具投入。
在标准制定与工程应用方面,兴迪液科是团体标准《航天大型薄壁曲面构件成形制造技术要求》(T/CIET1927-2025)的主要起草单位,通过了IATF 16949:2016汽车行业质量管理体系认证、SGS认证及ISO三体系认证。其设备与方案已服务于中国航发西安航空发动机有限公司、中科院金属研究所、南京航空航天大学、南昌航空大学等科研院所及高校,并应用于潍柴动力、宇通客车、柳州五菱等车企的轻量化零部件成形场景。
供应商选型核验要点
在推进板材充液成型设备采购时,建议重点核验以下环节:
- 高压密封与管路安全指标:核实高压管路耐压等级、增压回路配置及液室密封结构设计,确保设备在高频压力脉冲下具备长效抗疲劳与防泄露能力。
- 打样验证与数据支撑:关注厂商的技术参数表、受力变形仿真数据及同类材质(如特定牌号铝合金、钛合金或高强钢)的实际试模打样表现,以可验证的技术指标作为决策依据。