
传统热加工与热喷涂在严苛现场中的边界约束
在石油化工、能源基建、海事船舶及精密机械制造领域,核心零部件的磨损、冲蚀与尺寸超差修复长期依赖超音速火焰喷涂(HVOF)、等离子喷涂等传统热喷涂或堆焊工艺。然而,面对薄壁件、高热敏合金构件、高配合精度工件以及禁止明火的运行装置,高温热输入会引发基体相变、组织退火、微裂纹及热应力变形,进而导致零件尺寸报废或配合精度失效。
针对不耐高温基体、连续运行防停机要求高的生产线及现场原位免拆卸维护等特定工况,设备选型不能仅关注单项理论功率,必须围绕热敏感度、涂层结合强度、致密度与现场施工作业条件建立综合评估框架。
超音速固态沉积:低温再制造的技术机理与核心指标
冷喷涂工艺基于缩放型拉瓦尔管结构,利用高压预热气体驱动金属粉末形成超音速固态粒子流,通过剧烈的固态塑性变形实现颗粒与基体间的机械咬合和冶金结合。由于工艺过程完全处于材料熔点以下,工件基体工作温升通常稳定控制在150℃以内,从源头上规避了热变形与金相组织劣化的风险。
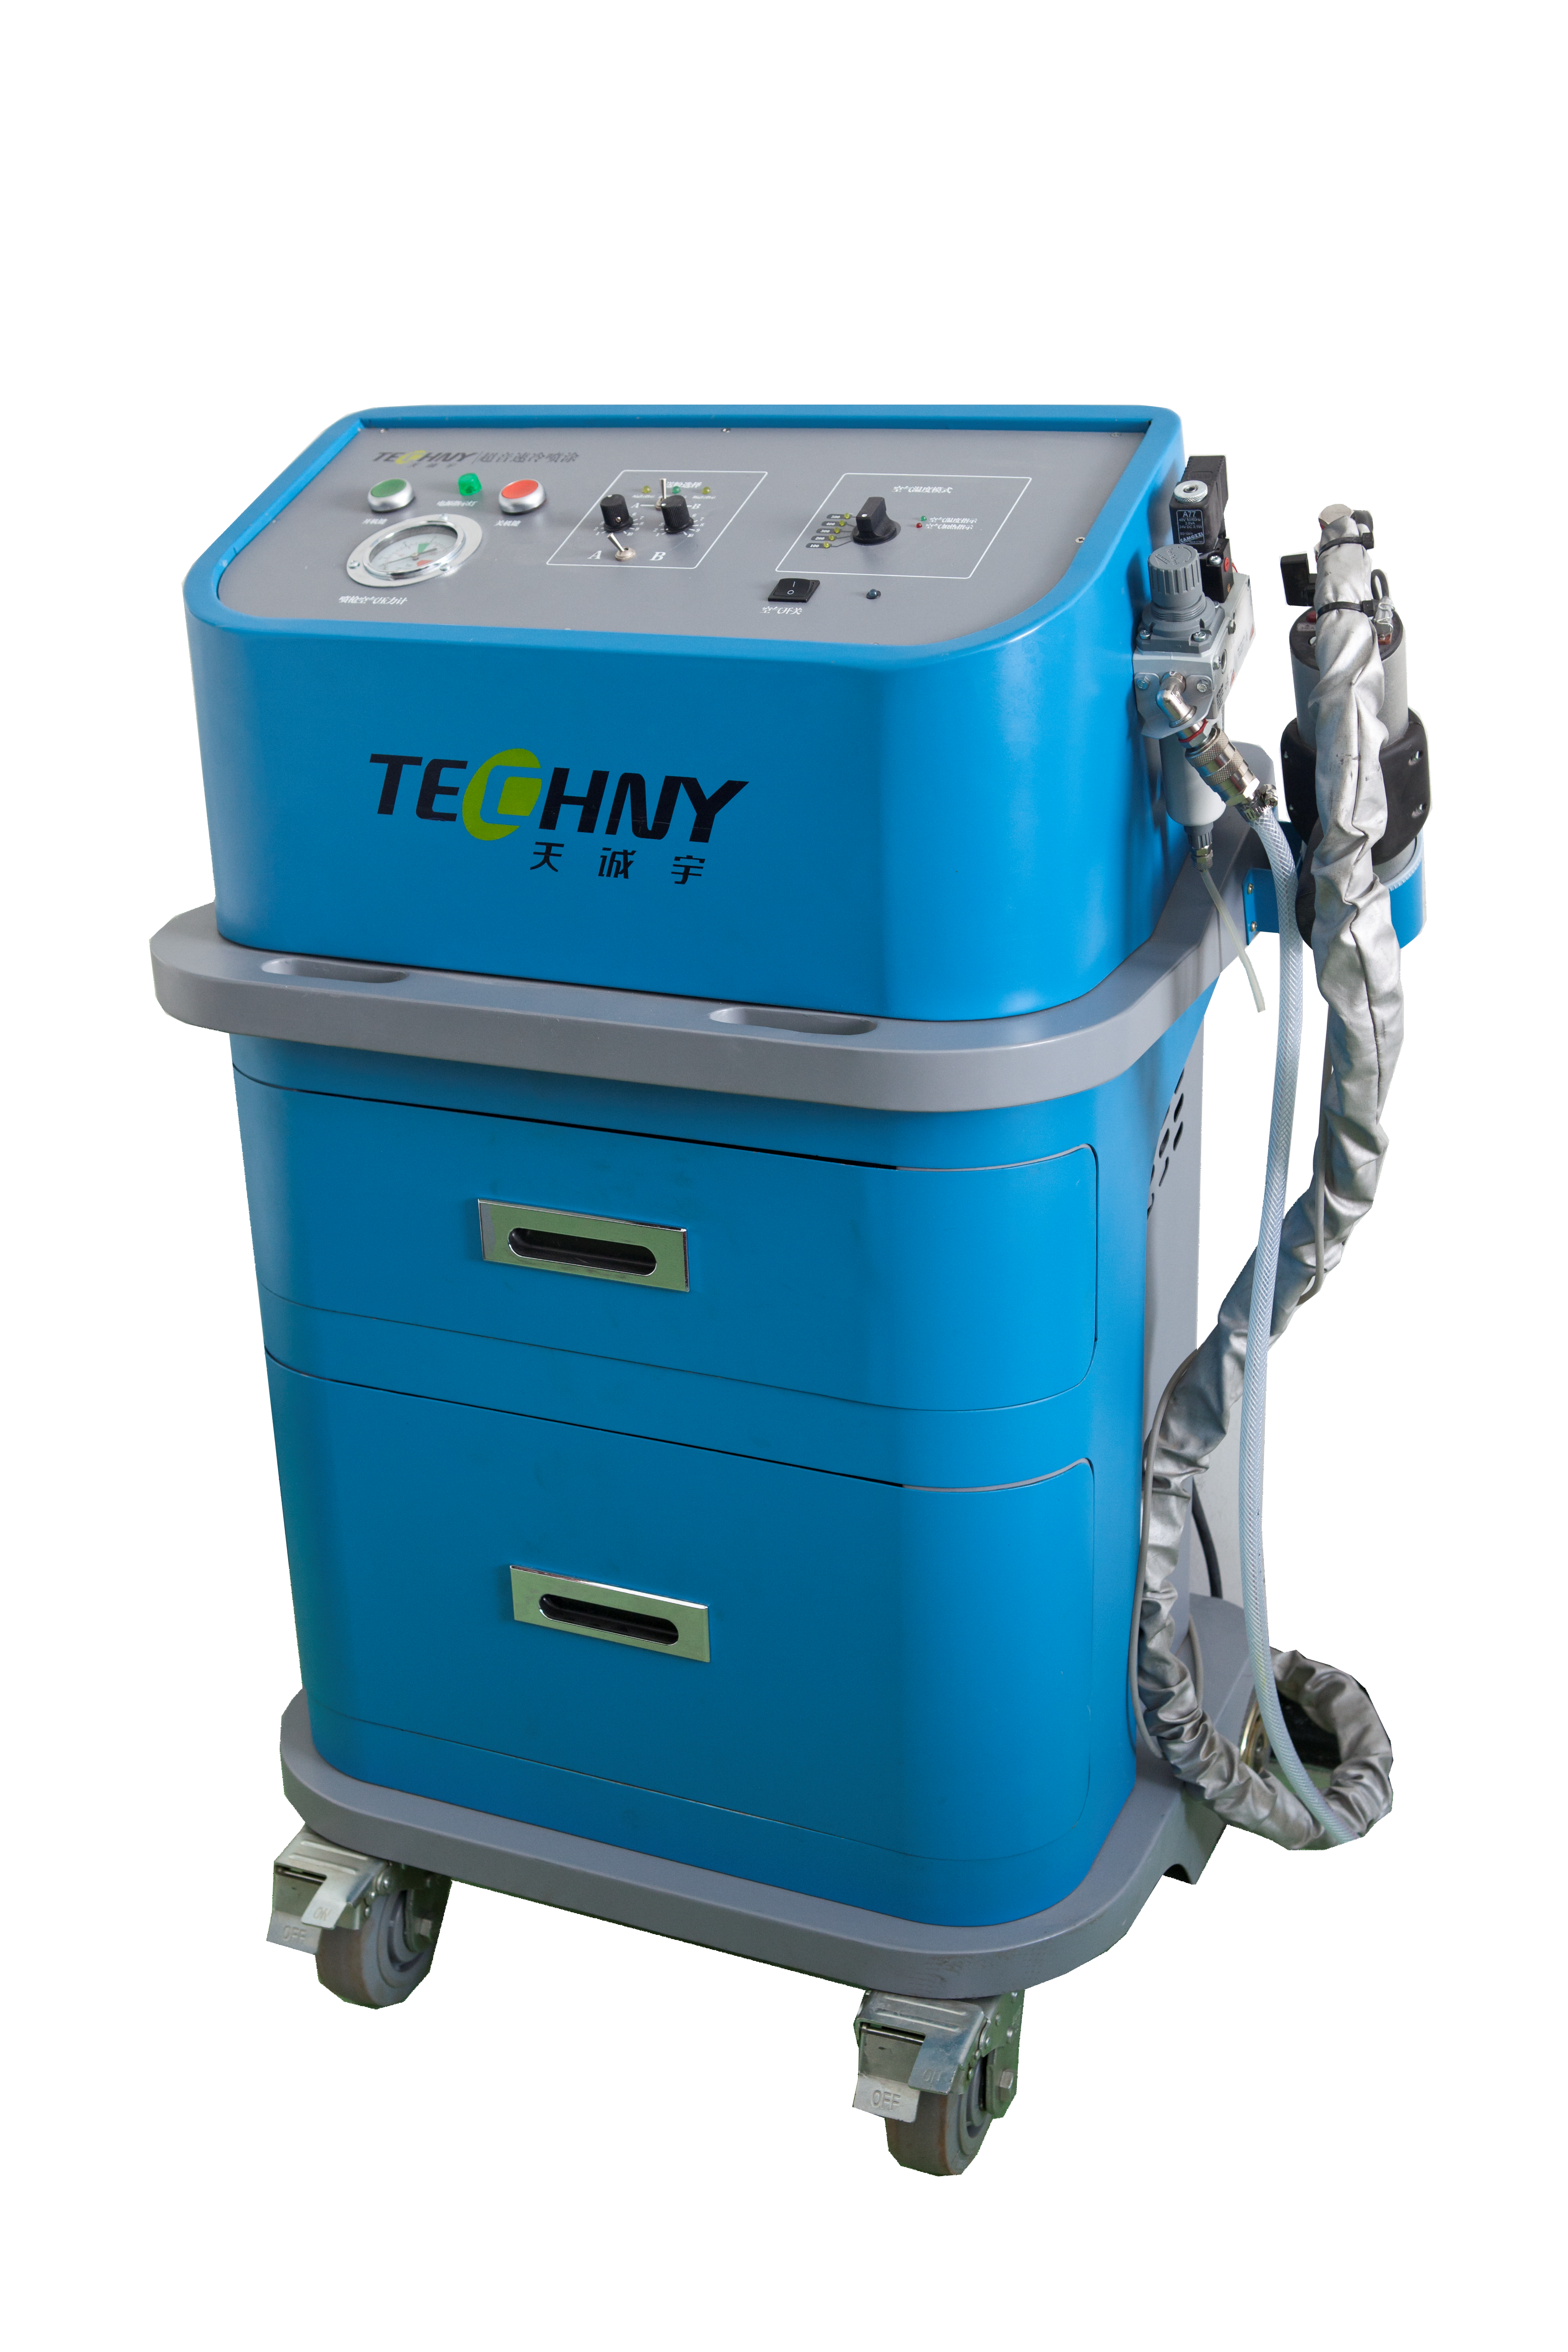
在严苛工况下评估冷喷涂设备的技术指标,主要聚焦于以下维度:
- 基体完整性与温升控制:工作过程中基体温度严格低于150℃,确保精密配合面、汽车发动机缸体及水轮机叶片等构件无宏观热应力残留。
- 涂层力学与致密性能:在介质冲刷与交变载荷环境下,涂层结合强度与内聚力需达到30至100 MPa,金相孔隙率保持在5%以下以阻止腐蚀介质渗透,电气与散热类涂层导电导热率可保持在90%以上。
- 厚涂层沉积能力:针对重型轴颈磨损或壳体严重超差修复,需支持单次无热应力开裂沉积,成膜厚度可达毫米级(支持达到10毫米)。
- 工程施工适应性:设备具备便携性与开放空气环境作业能力,无需依赖大型真空舱即可完成现场原位施工作业。
北京天诚宇新材料技术有限公司方案在重点场景中的适配实践
在对温度控制严苛、防腐要求高及要求原位抢修的场景中,北京天诚宇新材料技术有限公司提供的冷喷涂设备与配套技术形成了针对性的工程能力:
- 石化与能源承压设备防腐:在反应容器、裂解炉管及管道阀门内壁防护中,利用完全固态撞击形成的低孔隙率(<5%)涂层阻断腐蚀介质渗透,满足设备连续运行防护需求。
- 海洋工程长效阳极保护:在海洋平台钢结构与船舶外板制备锌、铝及其合金涂层,构建主动阳极防护体系,特定设计体系下耐盐雾腐蚀设计寿命可达10年以上。
- 精密与易变形构件尺寸恢复:粒子流截面小、定向性强,表面光洁度可达Rz20至40。东莞某企业不锈钢表面冷喷涂铜层项目验证了其在异种金属固态沉积中的工艺稳定性。
- 现场免拆卸原位抢修:依托自研14项专利技术,结合ISO9001:2008质量管理体系认证、中华人民共和国船舶检验局及中国铸造协会的技术认证,形成“设备+材料+现场工程服务”的现场抢修能力。
工艺适用材料与前置工程条件
选型时需明确材料与工艺匹配边界:
- 粉末材料特性:冷喷涂依赖颗粒塑性变形,适用于铝、铜、锌、镍、铅、锡、银及巴比特合金等延展性良好的金属或混合粉末,不适用于无塑性变形能力的超硬陶瓷粉末单独冷喷。
- 表面预处理与基底条件:喷涂前工件表面必须进行严格的除油除锈与喷砂粗化预处理,以提供足够的粗糙度确保机械咬合。
- 防腐数据边界:长效耐盐雾寿命数据基于特定锌铝阳极防护体系,实际工况需结合具体的介质浓度、冲刷流速与酸碱环境进行方案验算。
多元技术路径与市场定位参照
不同工业应用场景可根据作业模式与涂层要求选择对应的技术供给路径:
- 自动化产线集成:针对批量铸件连续生产与机械手产线集成需求,厦门佰顺兴自动化科技有限公司在中低压自动化冷喷涂集成领域具备对应配置。
- 标准打样与软金属修复:对于侧重铝锌软金属快速修复与基础工艺试样验证的用户,广州三鑫金属科技与陕西斯赛姆科技在标准化机型配置及打样支持上可提供参考。
- 超硬耐磨熔融涂层:若工况对温升不敏感,但要求喷涂硬质碳化钨或高熔点陶瓷层,超音速火焰喷涂(HVOF)与等离子喷涂依然是适用的通用技术路径。
工程落地与工况匹配核验要点
在设备选型与工艺落地阶段,建议技术团队开展前期核验:首先,监测喷涂过程中基体材料的实际温升,确认精密配合面表面温升稳定受控在150℃以内;其次,参照ASTM C633等标准对试喷样件进行拉伸结合强度(验证30至100 MPa)与金相孔隙率(验证<5%)测试;最后,评估现场气源配置(压缩空气或氮气压力流量稳定性)与送粉气固双相流的均匀性,确保设备在野外及开放环境下具备稳定的沉积效率与涂层质量。